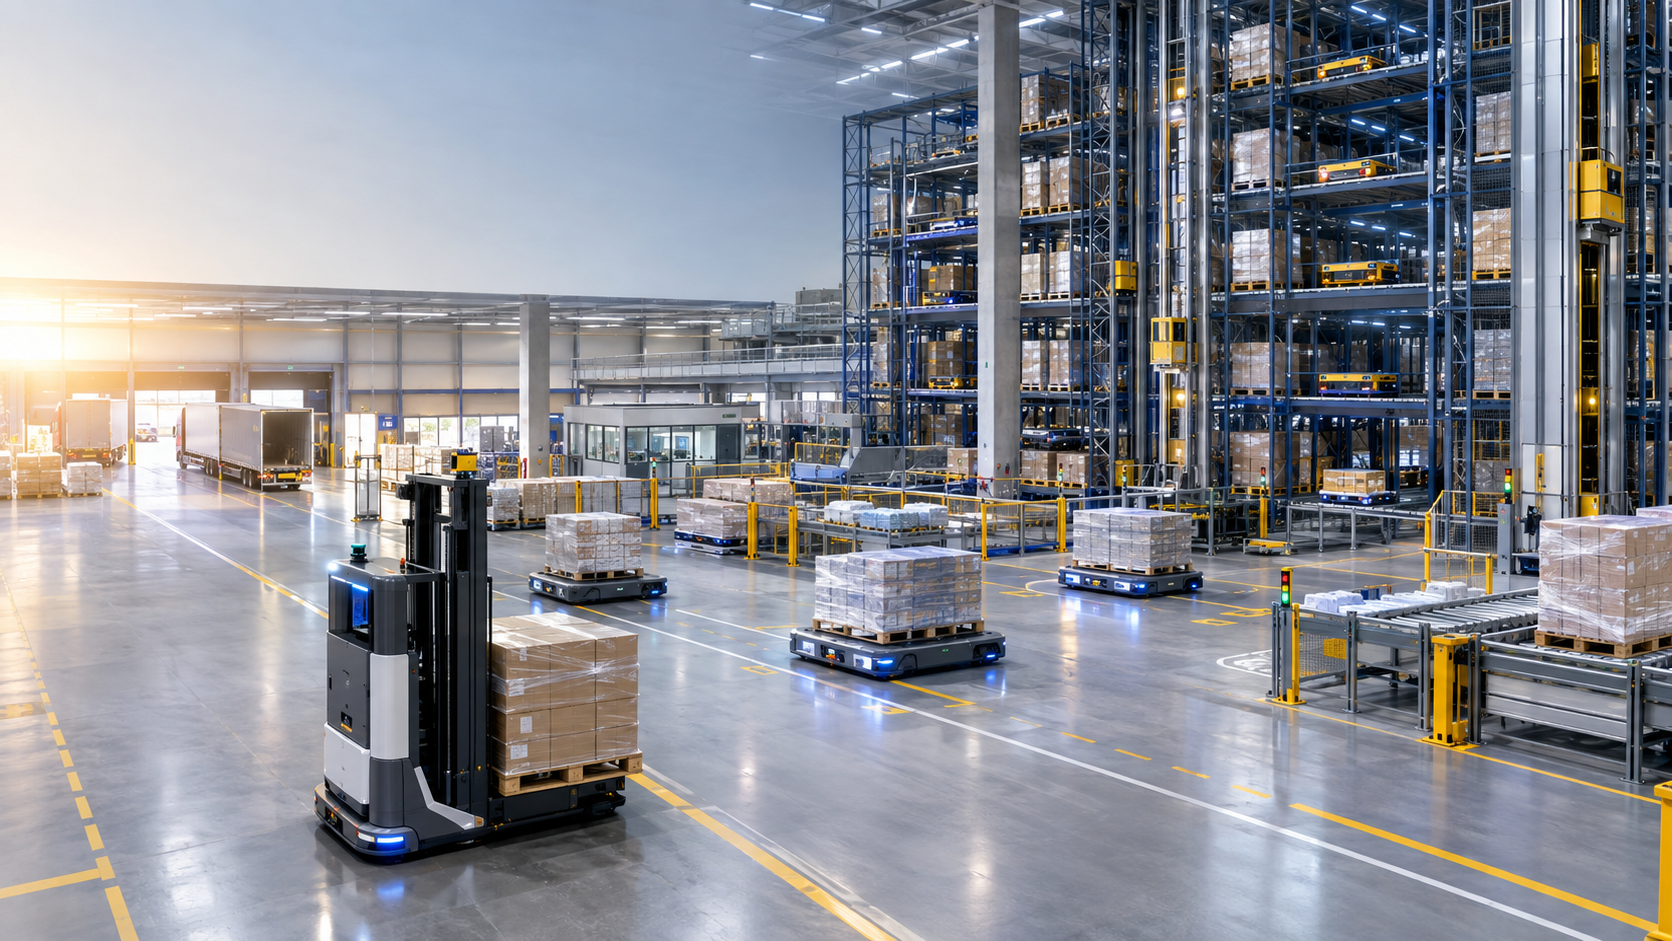
Przyszłość intralogistyki: Od ruchu wózków widłowych po inteligentną automatyzację palet – kreatywny obraz tematu z wykorzystaniem sztucznej inteligencji: Xpert.Digital
Dlaczego firmy potrzebują nie tylko maszyn, ale całych architektur przepływu materiałów
Elastyczność w logistyce: Jak firmy reagują na zmieniające się wymagania
Roboty i bezpieczeństwo: Jak systemy autonomiczne redukują ryzyko w intralogistyce
Automatyzacja intralogistyki przechodzi obecnie kluczową transformację. Podczas gdy w przeszłości koncentrowano się głównie na pojedynczych maszynach i jasno zdefiniowanych liniach przenośnikowych, dziś centralne miejsce zajmuje kompleksowa kontrola całego przepływu materiałów. Firmy coraz częściej dostrzegają, że decydujące znaczenie ma nie tylko szybkość i niezawodność poszczególnych urządzeń, ale także współdziałanie wszystkich komponentów zintegrowanego systemu. W tym kontekście na znaczeniu zyskują roboty mobilne, takie jak robot sortujący SOTR-L (Sorting Transfer Robot L) i autonomiczny wózek widłowy SOTR-F. Technologie te umożliwiają efektywniejsze projektowanie procesów logistycznych i elastyczne dostosowywanie się do zmieniających się wymagań. Łącząc stacjonarne i mobilne rozwiązania automatyzacji, można wyeliminować wąskie gardła i zwiększyć ogólną wydajność. W kolejnych sekcjach szczegółowo omówione zostaną różne aspekty tej nowej ery intralogistyki, od ekonomicznych korzyści płynących z systemów zautomatyzowanych po wyzwania związane z wdrażaniem i integracją nowych technologii.
Od ruchu wózków widłowych do autonomicznej sieci palet
Przemieszczanie palet w oderwaniu od siebie nie automatyzuje logistyki, a jedynie jej wąskie gardła
Automatyzacja intralogistyki wkracza w nową fazę. Przez wiele lat inwestycje koncentrowały się głównie na pojedynczych maszynach, jasno zdefiniowanych liniach przenośnikowych lub zautomatyzowanych blokach magazynowych. Obecnie nacisk ekonomiczny przesuwa się w kierunku kompleksowej kontroli całego przepływu materiałów. Kluczowym czynnikiem nie jest już wyłącznie szybkość, z jaką maszyna do składowania i pobierania jest w stanie składować palety, ani niezawodność, z jaką automatycznie sterowany wózek (AGV) może pokonać dystans. Decydujące jest to, czy transport, sortowanie, buforowanie i magazynowanie funkcjonują jako spójny system i potrafią dostosowywać się do zmieniających się ilości, produktów i układów budynków.
Trzy rozwiązania paletowe firmy Daifuku ilustrują tę transformację: Robot Sortujący Transfer L, w skrócie SOTR-L, zajmuje się automatycznym sortowaniem i transportem palet. SOTR-F łączy funkcjonalność wózka widłowego z autonomiczną nawigacją robota mobilnego. Shuttle Rack LX organizuje magazynowanie o wysokiej gęstości za pomocą czterokierunkowych wahadłowych wózków paletowych. Każda z technologii, samodzielnie, obejmuje odrębny proces. Połączenie staje się atrakcyjne ekonomicznie, ponieważ może wypełnić luki między odbiorem towarów, zaopatrzeniem produkcji, magazynowaniem, kompletacją zamówień i wysyłką.
Zmienia to również logikę inwestycji. Zamiast projektować sztywną technologię przenośników pod kątem długoterminowego, przewidywanego obciążenia maksymalnego, firmy mogą efektywniej łączyć automatyzację stacjonarną i mobilną. Magazynowanie o wysokiej gęstości obsługuje przewidywalne, wysokoobjętościowe procesy podstawowe. Roboty mobilne przetwarzają zmienne zadania transportowe i sortujące. Autonomiczny wózek widłowy dociera do punktów transferowych, do których trudno byłoby dotrzeć za pomocą robotów transportowych na poziomie gruntu lub konwencjonalnych przenośników. Kluczowym pytaniem nie jest zatem to, które urządzenie jest najwydajniejsze, ale która architektura generuje największe korzyści w całym cyklu życia.
Trzy systemy, jeden przepływ materiałów
Zasada działania opiera się na podziale pracy. System SOTR-L został zaprojektowany do transportu ciężkich ładunków i elastycznego, poziomego przepływu palet. Może on transportować ładunki o masie do 1000 kilogramów i zastępuje przenośniki stacjonarne lub systemy szynowe, gdzie dominują zmienne ścieżki, decyzje dotyczące sortowania i zmieniające się punkty przeładunkowe. Jego wartość ekonomiczna nie wynika z spektakularnego pojedynczego ruchu, ale z możliwości usprawnienia przepływu palet bez rozbudowanej infrastruktury mechanicznej. W przypadku zmiany układu, stref wysyłkowych lub linii produkcyjnych, flotę można dostosować za pomocą oprogramowania i w razie potrzeby rozbudować o dodatkowe pojazdy.
SOTR-F pełni inną rolę. Jako kompaktowy wózek widłowy AMR, może podnosić palety bezpośrednio z podłogi i przenosić je na przenośniki i stacje przeładunkowe. Jego minimalny promień skrętu, wynoszący około jednego metra, jest idealny dla istniejących budynków, w których brakuje szerokich przejść lub dużej przestrzeni manewrowej. Jego udźwig nominalny wynosi jedną tonę. Nawigacja opiera się na zasadzie SLAM, zgodnie z którą pojazd określa swoją pozycję, jednocześnie korzystając z mapy otoczenia i ją aktualizując. Eliminuje to potrzebę stosowania magnetycznych ścieżek lub oznaczeń podłogowych. Zautomatyzowany załadunek umożliwia w dużej mierze ciągłą pracę.
Shuttle Rack LX tworzy poziom gęstości składowania. Czterokierunkowe wózki wahadłowe przemieszczają palety w kanałach regałowych o wielu głębokościach, a windy obsługują zmiany poziomów. System jest zaprojektowany dla ładunków o masie do 1500 kilogramów. W zależności od konfiguracji, wózki wahadłowe mogą poruszać się z prędkością do 100 metrów na minutę, a maksymalna wysokość podnoszenia podnośników wynosi 20 metrów. W przypadku zastosowań w głębokim mroźni planowana jest praca w temperaturach do minus 25 stopni Celsjusza. Kluczowe znaczenie ma wzajemne oddziaływanie między systemami: SOTR-F uzyskuje dostęp do źródeł i odbiorników na poziomie gruntu, SOTR-L sortuje i dystrybuuje, a Shuttle Rack LX zapewnia kompaktowe składowanie. W ten sposób trzy klasy maszyn łączą się, tworząc spójną architekturę palet.
Koniec technologii przenośników taśmowych nie jest widoczny
Nowa robotyka nie sprawia, że tradycyjna technologia przenośników staje się przestarzała. Przenośniki rolkowe, łańcuchowe i układnice pozostają bardziej ekonomiczne, gdy duże ilości są transportowane po stabilnych, powtarzalnych trasach z wysoką częstotliwością cykli. System zainstalowany na stałe może osiągnąć wysoką przepustowość przy stosunkowo niskich kosztach zmiennych na jasno określonej trasie. Jego słabość ujawnia się dopiero wtedy, gdy przepływy materiałów ulegają częstym zmianom, dodawane są nowe punkty przeładunkowe lub gdy konieczna jest modernizacja budynku, a operacje są kontynuowane.
Systemy mobilne nie są zatem technologią zastępującą wszystkie inne, lecz raczej narzędziem zmniejszającym sztywność konstrukcji. Ich siła tkwi w elastycznym przydzielaniu pojazdów do zadań. Podczas wczesnej zmiany większa część floty może obsługiwać towary przychodzące, później wspierać zaopatrzenie produkcji, a wieczorem przyspieszać wysyłkę. System o stałej trasie nie oferuje takiej wszechstronności. Jednak przy stałej przepustowości jest on często energooszczędny, wytrzymały mechanicznie i zapewnia przewidywalne koszty. Najbardziej opłacalnym rozwiązaniem jest zatem zazwyczaj podejście hybrydowe.
Zintegrowana koncepcja pozwala na rozdzielenie zadań w zależności od ich zmienności. Duże, stabilne wolumeny są konsolidowane w zautomatyzowanym systemie magazynowania i transportu. Zmienne lub często zmieniające się wolumeny są obsługiwane przez zautomatyzowane systemy transportu bliskiego (AMR). Ten podział jest szczególnie cenny, gdy magazyn nie jest budowany od podstaw, lecz musi zostać zintegrowany z istniejącą fabryką lub istniejącym centrum dystrybucji. W takich przypadkach modyfikacje konstrukcyjne są kosztowne, zakłócenia w działaniu ryzykowne, a obszary ruchu są ograniczone.
Prowokacyjna teza o końcu taśmociągów jest zatem zbyt dużym uproszczeniem. W rzeczywistości kończy się era, w której firma podporządkowuje całą logikę procesową jednej technologii transportu. Przewaga konkurencyjna wynika z inteligentnego połączenia stałych, wysokowydajnych osi, mobilnych dystrybutorów, zautomatyzowanych wózków widłowych i komórek pamięci masowej o wysokiej gęstości. To nie maszyna wygrywa, ale architektura.
Niedobór siły roboczej staje się argumentem kapitałowym
Dynamika gospodarcza stojąca za robotyką mobilną nie jest napędzana wyłącznie przez technologię. Według danych Międzynarodowej Federacji Robotyki, w 2024 roku na całym świecie sprzedano około 102 900 profesjonalnych robotów usługowych do transportu i logistyki. Stanowiło to wzrost o 14% w porównaniu z rokiem poprzednim. Około 81 800 sztuk stanowiły roboty mobilne do zastosowań intralogistycznych. Transport i logistyka stanowiły zatem ponad połowę odnotowanego rynku profesjonalnej robotyki usługowej. Statystyka ta opiera się jednak na próbie 294 dostawców i nie stanowi pełnego obrazu rynku globalnego. Niemniej jednak, wyraźnie ilustruje ona kierunki napływu inwestycji.
Kluczowym czynnikiem jest dostępność personelu. Magazyny i fabryki potrzebują nie tylko wystarczającej liczby pracowników, ale także tych dostępnych poza godzinami szczytu, w okresach szczytu, a czasem w trudnych warunkach. Szczególnie wymagające są monotonne podróże, duże ładunki, praca zmianowa oraz praca w chłodniach i mroźniach. Nawet przy rosnących płacach, problemu kadrowego nie da się rozwiązać wszędzie wyłącznie poprzez podwyżki. Demografia, regionalne rynki pracy i niedobory wykwalifikowanej kadry strukturalnie ograniczają podaż.
Automatyzacja nie tylko zastępuje określoną liczbę pracowników. Zmienia również potrzeby kadrowe. Powtarzalne zadania transportowe są przenoszone na maszynę, a monitorowanie, rozwiązywanie problemów, kontrola jakości, konserwacja i optymalizacja procesów stają się coraz ważniejsze. Efekt ekonomiczny składa się zatem z kilku elementów: skrócenia nieproduktywnego czasu podróży, większej stabilności operacyjnej, zmniejszenia zależności od krótkoterminowego zatrudnienia oraz lepszego planowania wydajności.
Ta różnica ma kluczowe znaczenie dla kalkulacji inwestycyjnych. Każdy, kto porównuje bieżące koszty pracy jedynie z ceną zakupu robota, niedocenia korzyści. Należy również uwzględnić nadgodziny, premie, rotację pracowników, szkolenia, pracowników tymczasowych, nieobsadzone zmiany oraz straty produkcyjne spowodowane brakiem kierowców. Niedobór siły roboczej staje się zatem kluczowym argumentem finansowym: firmy inwestują nie tylko po to, aby obniżyć koszty, ale także po to, aby zapewnić sobie zdolność do realizacji zamówień.
Efektywność powierzchni staje się czynnikiem bilansowym
W wielu regionach logistycznych przestrzeń jest ograniczona i droga. Wysokie ceny gruntów, długotrwałe procesy uzyskiwania pozwoleń i konflikty w zakresie użytkowania gruntów utrudniają ekspansję. Jednocześnie rośnie liczba wariantów produktów, poziom zapasów bezpieczeństwa jest weryfikowany w oparciu o doświadczenia geopolityczne i związane z pandemią, a klienci oczekują krótkich terminów dostaw. Zwiększa to presję na zwiększenie zapasów i przepustowości w istniejących budynkach.
Shuttle Rack LX rozwiązuje właśnie ten problem. Kanały składowania o dużej głębokości i małe powierzchnie ruchu zwiększają gęstość objętości. Konwencjonalne magazyny z wózkami widłowymi wymagają szerokich korytarzy, aby umożliwić pojazdom manewrowanie, ustawianie ładunków i bezpieczne mijanie się. W konstrukcji wahadłowej, kompaktowe pojazdy obsługują ruch wewnątrz regału. Podnośniki łączą poziomy, a punkty składowania i pobierania są skoncentrowane na określonych interfejsach. Obszar przed magazynem może być wówczas elastycznie dostępny dla robotów mobilnych.
Z ekonomicznego punktu widzenia zagęszczenie ma trzy skutki. Po pierwsze, zmniejsza się zapotrzebowanie na miejsce na paletę. Po drugie, można uniknąć rozbudowy budynku lub ją opóźnić. Po trzecie, skraca się trasy wewnętrzne, pod warunkiem sprawnej organizacji przepływu materiałów. Wartość dodatkowej przestrzeni na paletę wykracza zatem poza samo uniknięcie czynszu. Obejmuje ona również obsługę zadłużenia nowego budynku, koszty budowy, energii, ubezpieczenia, konserwacji i ryzyko niedokładnych prognoz.
Wysoka gęstość ma jednak swoją cenę. Wielopoziomowe składowanie ogranicza bezpośredni dostęp do każdej palety. Sprawdza się to szczególnie dobrze przy większych poziomach zapasów jednostkowych, odpowiedniej strukturze partii i inteligentnej strategii magazynowania. W przypadku bardzo szerokiego asortymentu produktów z bardzo niskimi stanami magazynowymi, korzystniejsze może być rozwiązanie o mniejszej gęstości, ale bardziej selektywne. Dlatego gęstości składowania nie należy maksymalizować w oderwaniu od reszty. Kluczowym czynnikiem jest równowaga między wolumenem, częstotliwością dostępu, strukturą produktów i rotacją.
Systemy czterokierunkowego transportu wahadłowego zwiększają tę elastyczność, ponieważ pojazdy nie poruszają się wyłącznie po ustalonym korytarzu. Oprogramowanie nie jest jednak w stanie w pełni zrekompensować nieodpowiedniej struktury zapasów. Dlatego ekonomicznie opłacalna koncepcja zaczyna się od danych o zamówieniu, zapasach i ruchu, a nie od wyboru konkretnego regału.
Elastyczność ma swoją wymierną cenę
Elastyczność jest często używana jako generalnie pozytywny termin w projektach automatyzacji. Jednak aby podjąć trafną decyzję inwestycyjną, musi ona przełożyć się na konkretne efekty ekonomiczne. System mobilny jest cenny, gdy faktycznie spodziewane są zmiany, a koszty tych zmian byłyby wysokie w przypadku sztywnej alternatywy. Dotyczy to nowych linii produkcyjnych, zmian stref wysyłkowych, wahań sezonowych, zmian w umowach z klientami lub rozszerzającego się asortymentu produktów.
System SOTR-L pozwala na stopniową rozbudowę floty bez konieczności gruntownego remontu systemu przenośników dla każdej dodatkowej jednostki. System SOTR-F umożliwia odblokowywanie nowych tras za pomocą mapowania cyfrowego, pod warunkiem, że koncepcja bezpieczeństwa, jakość posadzki i punkty przeładunkowe są odpowiednie. Podobnie, system Shuttle Rack LX umożliwia dostosowanie liczby i rozmieszczenia wózków wahadłowych, a także konstrukcji podnośników i kanałów regałowych do zróżnicowanych wymagań wydajnościowych. Ta modułowość zmniejsza ryzyko poniesienia kosztów już pierwszego dnia za szczytowe zapotrzebowanie, którego nie przewiduje się przez wiele lat.
Jednocześnie elastyczność ma swoją cenę. Roboty mobilne wymagają stref ruchu, infrastruktury ładowania, zasięgu radiowego, zarządzania flotą i precyzyjnego zestawu reguł ustalania priorytetów. Wraz ze wzrostem liczby pojazdów, skrzyżowania, wąskie gardła i stacje przesiadkowe mogą stać się czynnikami ograniczającymi. Podwojenie floty nie prowadzi zatem automatycznie do podwojenia przepustowości. Powyżej pewnego punktu straty związane z korkami i koordynacją rosną bardziej niż dodatkowa zdolność transportowa.
Prawidłowym wskaźnikiem nie jest zatem liczba pojazdów, lecz wydajność systemu w przeliczeniu na zainwestowane euro i zajmowany metr kwadratowy. Obejmuje to przepustowość, dostępność, czas reakcji, koszty konserwacji oraz zdolność do obsługi szczytowego zapotrzebowania. Elastyczność ma wartość opcyjną: firma płaci dziś za możliwość reagowania jutro bez konieczności gruntownej restrukturyzacji. Ta wartość opcyjna jest szczególnie wysoka w branżach o niepewnym wzroście, częstych zmianach produktów lub krótkoterminowych umowach z klientami. Jednak w przypadku procesów, które przez dziesięciolecia pozostawały stabilne, trwalsze rozwiązanie może być bardziej opłacalne.
Decyzja biznesowa podejmowana jest w ramach całego systemu
Rzetelna analiza kosztów i korzyści nie może kończyć się na kosztach zakupu. Istotne są całkowite koszty operacyjne w całym planowanym okresie użytkowania. Obejmują one sprzęt, systemy regałowe, windy, ładowarki, urządzenia bezpieczeństwa, oprogramowanie, interfejsy, planowanie projektu, instalację, szkolenia, konserwację, części zamienne, energię, ubezpieczenie i późniejsze modyfikacje. Należy również uwzględnić koszty przejściowe podczas uruchomienia, ponieważ stare i nowe procesy muszą być realizowane równolegle przez pewien czas.
Po stronie korzyści, do których należą: zaoszczędzone lub uniknięte godziny pracy, niższy wskaźnik błędów, mniej uszkodzeń produktów i budynków, większa gęstość zapasów, dodatkowa wydajność, bardziej przewidywalne terminy realizacji zamówień oraz potencjalne wydłużenie godzin pracy. Kolejnym czynnikiem jest uniknięta utrata przychodów. Jeśli firma nie może przyjmować zamówień z powodu niewystarczających mocy produkcyjnych, braków kadrowych lub opóźnionych wysyłek, dodatkowa przepustowość ma bezpośredni wpływ na jej wynik finansowy.
Sam okres zwrotu nie jest wystarczającym wskaźnikiem. Projekt o krótkim okresie zwrotu może być nadal strategicznie słaby, jeśli jest nieelastyczny lub generuje wysokie ryzyko niewypłacalności. Z drugiej strony, dłuższy okres zwrotu może być uzasadniony, jeśli elektrownia zapobiega kosztownej rozbudowie i zapewnia stabilną wydajność przez wiele lat. Dlatego wskazane jest przeanalizowanie kilku scenariuszy, w tym wartości bieżącej netto, wewnętrznej stopy zwrotu oraz wrażliwości na płace, wolumen produkcji, ceny energii i koszty kapitału.
Uwzględnienie granic jest szczególnie ważne. Pierwszy pojazd we flocie często wymaga nieproporcjonalnie wysokich inwestycji w oprogramowanie, bezpieczeństwo i integrację. Dodatkowe pojazdy można następnie stosunkowo tanio zwiększyć pojemność. W przypadku technologii magazynowych sytuacja wygląda inaczej: regały, windy i modyfikacje budynków wiążą się z wysokimi nakładami początkowymi, podczas gdy dodatkowe pojazdy wahadłowe w istniejącej strukturze mogą zwiększyć przepustowość. Połączenie obu zasad pozwala na stopniowe podejście do inwestycji.
Analiza biznesowa nie polega zatem na porównaniu produktów, lecz na analizie systemu. Każdy, kto porównuje cenę robota AMR z wynagrodzeniem operatora wózka widłowego, pomija większość wpływu ekonomicznego. Równie mylące jest utożsamianie maksymalnej wydajności technicznej z rzeczywistą średnią dzienną. Liczy się przepustowość w realistycznych szczytach, zakłóceniach, cyklach załadunku i wzorcach zamówień.
Ekspert partnerski w zakresie planowania i budowy magazynów

Koncepcje bezpieczeństwa dla autonomicznych systemów logistycznych
Oprogramowanie staje się rzeczywistym systemem kontroli wąskiego gardła
Im więcej autonomicznych pojazdów i zautomatyzowanych komponentów magazynowych współpracuje ze sobą, tym większa wartość dodana jest przenoszona na oprogramowanie sterujące. Pojedynczy robot może działać niezawodnie z technicznego punktu widzenia, ale nadal generować niską wydajność w całym systemie, jeśli zamówienia mają nieprawidłową priorytetyzację, punkty transferowe są zablokowane lub bufory mają nieodpowiedni rozmiar. Dlatego centralna inteligencja musi nie tylko obliczać trasy, ale także optymalizować przepływ materiałów jako całość.
System zarządzania magazynem określa, która paleta jest przechowywana, gdzie i kiedy jest potrzebna. System sterowania magazynem koordynuje realizację techniczną. Zarządzanie flotą rozdziela zlecenia transportowe między dostępne pojazdy, uwzględnia poziom naładowania akumulatorów i zapobiega konfliktom. Dane dotyczące produkcji i zamówień określają priorytety. Tylko wtedy, gdy te poziomy płynnie ze sobą współgrają, paleta może przemieszczać się od przyjęcia towaru, przez magazynowanie lub produkcję, aż do wysyłki bez ręcznej interwencji.
Orkiestracja jest szczególnie trudna w przypadku wystąpienia zakłóceń. W przypadku awarii transportu wahadłowego, konieczne jest udostępnienie alternatywnych tras lub pojazdów. Jeśli punkt przeładunkowy jest zajęty, przybywający robot AMR nie może blokować głównego szlaku komunikacyjnego. W przypadku opóźnienia partii produkcyjnej może zaistnieć konieczność ponownego zamówienia lub buforowania palet w punkcie początkowym. Wartość ekonomiczna oprogramowania leży zatem w jego zdolności do zarządzania odchyleniami, a nie tylko w modelowaniu idealnego procesu.
Jakość danych staje się kluczowym czynnikiem produkcji. Nieprawidłowe wymiary, niejasny stan palet, opóźnione rezerwacje lub niestandardowe nośniki ładunków powodują problemy fizyczne, których nie da się wyeliminować cyfrowo. Uszkodzona paleta może negatywnie wpłynąć na działanie czujników, osprzętu widłowego i technologii transferu. Dlatego firmy muszą traktować dane podstawowe, jakość palet i dyscyplinę procesową jako integralne elementy swoich projektów automatyzacji.
Lojalność wobec producenta również zyskuje na znaczeniu. Im bardziej zintegrowane są pojazdy, technologia magazynowa i systemy sterowania, tym wyższe mogą być koszty przejścia. Otwarte interfejsy, udokumentowane modele danych i jasne regulacje dotyczące dostępu do danych operacyjnych są zatem istotne z ekonomicznego punktu widzenia. Najlepszy system mechaniczny traci swoją wartość strategiczną, jeśli rozbudowa jest możliwa jedynie przy nieproporcjonalnie dużym nakładzie pracy.
Bezpieczeństwo przestaje być jedynie źródłem kosztów i staje się czynnikiem wpływającym na produktywność
Przenoszenie palet należy do najbardziej ryzykownych obszarów intralogistyki. Ciężkie ładunki, ograniczona widoczność, konieczność przechodzenia między ludźmi a pojazdami oraz presja czasu tworzą problematyczne połączenie. Konwencjonalne wózki widłowe są elastyczne, ale wymagają wykwalifikowanych kierowców i odpowiedniej przestrzeni do przemieszczania się. Wypadki powodują nie tylko obrażenia ciała, ale także przerwy w działalności, dochodzenia, naprawy, roszczenia ubezpieczeniowe i szkody wizerunkowe.
Systemy autonomiczne mogą zmniejszyć ryzyko, jeśli zostaną odpowiednio zaplanowane. Czujniki wykrywają przeszkody, prędkość można ograniczyć w zależności od strefy, a trasy przejazdu są konsekwentnie utrzymywane. System SOTR-F został zaprojektowany tak, aby jego kompaktowe wymiary ograniczały widoczność w obszarze roboczym. System SOTR-L redukuje potrzebę ręcznego ruchu wózków widłowych do cyklicznego transportu palet. W magazynie wahadłowym palety przemieszczają się w osłoniętej, zautomatyzowanej strefie, gdzie nie jest wymagany regularny ruch ludzi.
Bezpieczeństwo i wydajność nie wykluczają się wzajemnie. Przejrzysty model ruchu drogowego ogranicza hamowanie, zatory i improwizowane manewry omijania. Lepsze rozdzielenie przestrzenne i czasowe ludzi i pojazdów poprawia przewidywalność. Jednocześnie założenia dotyczące bezpieczeństwa nie mogą być nadmiernie optymistyczne. Roboty AMR często działają w obszarach o mieszanym przeznaczeniu, gdzie obecni są ludzie, ręczne wózki widłowe i inne maszyny. Zasłonięte przejścia, otwarte bramy lub źle rozmieszczone bufory mogą stanowić problem nawet w przypadku nowoczesnych czujników.
Ocena ekonomiczna powinna zatem uwzględniać koszty i korzyści związane z bezpieczeństwem. Obejmuje to ogrodzenia bezpieczeństwa, skanery, systemy awaryjnego zatrzymania, ochronę przeciwpożarową, drogi ewakuacyjne i okresowe kontrole. Korzyści obejmują uniknięcie uszkodzeń, mniejsze prawdopodobieństwo wypadków i mniej przestojów spowodowanych awariami. System, który teoretycznie porusza się bardzo szybko, ale musi często hamować z powodu ciągłych przejść dla pieszych, jest źle zaprojektowany. Wysokie bezpieczeństwo zapewnia przede wszystkim układ, a dopiero w drugiej kolejności czujniki.
Logistyka mrożonej żywności pogłębia ten problem
Zautomatyzowana logistyka palet oferuje szczególnie wysoki potencjał ekonomiczny w chłodniach i mroźniach. Praca w bardzo niskich temperaturach jest wymagająca fizycznie, trudniej jest zrekrutować personel, a czas spędzony w magazynie jest ograniczony. Jednocześnie każda dodatkowa objętość składowania generuje stałe koszty utrzymania chłodnictwa. Wysoka gęstość składowania i mała rotacja personelu bezpośrednio wpływają zatem na koszty personelu i energii.
Shuttle Rack LX jest dostępny w wersji chłodniczej, odpowiedniej do temperatur sięgających nawet -25 stopni Celsjusza. Pozwala to na przechowywanie w kompaktowej, w dużej mierze zamkniętej przestrzeni. Roboty mobilne lub systemy przenośników transportują palety na określonych stanowiskach, eliminując potrzebę ciągłego wjeżdżania wózków widłowych w głąb strefy chłodniczej. Węższe korytarze i lepsze wykorzystanie wysokości budynku zmniejszają objętość chłodzonych towarów wymaganą na miejsce paletowe.
Wpływ na zużycie energii jest jednak złożony. Sama automatyzacja wymaga energii elektrycznej i generuje ciepło, które musi być odprowadzane w środowisku głębokiego mrożenia. Dlatego kluczowe znaczenie mają lekkie pojazdy, wydajne układy napędowe, inteligentne ładowanie i skoordynowana technologia budynku. Otwory drzwiowe, śluzy powietrzne, strefy załadunku i punkty serwisowe również wpływają na zużycie. System o wysokiej gęstości nie jest automatycznie wydajny, jeśli jego punkty przesyłowe są słabo izolowane lub procesy są często przerywane.
To połączenie jest szczególnie atrakcyjne ekonomicznie przy wysokich stanach magazynowych, wystarczającej przepustowości i stabilnym, długoterminowym użytkowaniu. Kosztowna, pełna automatyzacja małych ilości może zamrozić kapitał, nie generując wystarczających oszczędności nakładów pracy ani przestrzeni. Z kolei samo przeniesienie cyklicznego transportu z magazynów towarów mrożonych do procesu zautomatyzowanego może przynieść znaczące korzyści. Oprócz kosztów bezpośrednich, kluczowym czynnikiem jest również redukcja obciążeń ergonomicznych.
Logistyka żywności mrożonej wyraźnie pokazuje, dlaczego podejście systemowe jest lepsze. Gęstość składowania, transport, technologia transferu, obudowa budynku i zaopatrzenie w energię muszą być planowane wspólnie. Samodzielny robot nie rozwiąże tego problemu. Zintegrowana architektura natomiast może jednocześnie optymalizować przestrzeń, pracę i zużycie energii.
Odporność wynika z rozproszonego wysiłku
Tradycyjne systemy o wysokiej wydajności osiągają imponującą przepustowość, ale mogą być podatne na awarie centralne. Jeśli jeden główny przenośnik, podnośnik lub układnica przestanie działać, może to wpłynąć na duży obszar systemu. Floty mobilne i wiele niezależnie działających wahadłowców rozkładają obciążenie na wiele jednostek. Jeśli jeden pojazd ulegnie awarii, inne mogą częściowo przejąć jego zadania.
Ta redundancja ma realne korzyści ekonomiczne. Zmniejsza ryzyko całkowitego wyłączenia i umożliwia konserwację poszczególnych jednostek, bez przerywania pracy. Dzięki Shuttle Rack LX kilka pojazdów pracuje równolegle. System SOTR-L jest skalowalny jako system flotowy, więc pojedyncza czynność konserwacyjna nie musi powodować zatrzymania całego przepływu palet. System SOTR-F może być również używany w konfiguracjach wielopojazdowych, pod warunkiem, że punkty przeładunkowe i trasy ruchu są odpowiednio zwymiarowane.
Nadmiarowości nie należy jednak mylić z odpornością. Typowe zależności pozostają. Awaria centralnego systemu sterowania, sieci bezprzewodowej, zasilania lub krytycznej windy nadal może wpłynąć na znaczną część systemu. Cyberataki lub wadliwe aktualizacje oprogramowania mogą również wpływać jednocześnie na rozproszony sprzęt. Dlatego odporność wymaga strategii tworzenia kopii zapasowych na wielu poziomach.
Obejmuje to redundantne serwery, bezpieczne sieci, lokalne zabezpieczenia, części zamienne, przeszkolony personel konserwacyjny oraz zdefiniowane procedury awaryjne. Szczególnie istotne jest pytanie, które zadania można kontynuować ręcznie podczas długotrwałej awarii. Całkowity powrót do obsługi ręcznej jest zazwyczaj niemożliwy w wysoce zautomatyzowanych magazynach. Dlatego tym ważniejsze są alternatywne punkty kompletacji, kontrolowane procedury ponownego uruchamiania oraz jasne ustalenie priorytetów dla towarów krytycznych.
Z ekonomicznego punktu widzenia odporność można ocenić jako uniknięcie przewidywanych szkód. Prawdopodobieństwo wystąpienia awarii mnoży się przez potencjalne koszty przestojów w produkcji, opóźnień w dostawach i zepsucia. Wartość ta może być znacząca, szczególnie w łańcuchach produkcyjnych przemysłu spożywczego, farmaceutycznego lub w systemie just-in-time. Rozproszona robotyka poprawia sytuację, gdy tworzy nie tylko dodatkowe komponenty, ale także prawdziwie niezależne ścieżki wydajności.
Fabryka czerpie korzyści inaczej niż centrum dystrybucji
W centrum dystrybucyjnym dominują procesy magazynowania, uzupełniania zapasów, kompletacji zamówień, sortowania i wysyłki. Objętość często waha się w zależności od pory dnia, dnia tygodnia lub pory roku. System SOTR-L sortuje palety według miejsca przeznaczenia i przemieszcza je między magazynem, buforami i wysyłką. System SOTR-F nadaje się do obsługi palet umieszczonych blisko podłogi oraz do ich transportu na przenośniki i punkty załadunku. System Shuttle Rack LX pozwala na kompaktowe składowanie zapasów i zapewnia ich dostępność w razie potrzeby.
W fabryce nacisk jest położony na coś innego. Surowce, komponenty, półprodukty i produkty gotowe muszą przepływać między etapami przyjęcia, magazynowania i produkcji. Przerwy w produkcji są kosztowne, dlatego terminowa dostawa może być ważniejsza niż po prostu maksymalizacja przepustowości magazynu. Roboty mobilne mogą dostarczać materiały na linie w razie potrzeby i zwracać puste palety lub produkty gotowe. Zautomatyzowany magazyn palet pełni funkcję bufora między procesami o różnych czasach cyklu.
Priorytety ekonomiczne odpowiednio się różnią. W centrum dystrybucji najważniejsze są czas realizacji zamówień, okna wysyłkowe, wykorzystanie przestrzeni i sezonowość. W fabryce kluczowe są dostępność linii produkcyjnej, kontrola zapasów i synchronizacja z planem produkcji. Dlatego identyczny system techniczny może być skonfigurowany inaczej.
Połączenie tych dwóch światów w zintegrowanych lokalizacjach jest szczególnie interesujące. Firma może automatycznie magazynować materiały przychodzące, a następnie dostarczać je do produkcji w razie potrzeby, buforować produkty pośrednie i wysyłać gotowe palety bezpośrednio do wysyłki. Zmniejsza to liczbę ręcznych przeniesień. Jednocześnie stany magazynowe stają się bardziej przejrzyste, ponieważ każdy ruch jest inicjowany i potwierdzany cyfrowo.
Warunkiem wstępnym jest solidna standaryzacja procesów. Obszary produkcyjne często się zmieniają, maszyny są dodawane, a ścieżki są tymczasowo blokowane. Systemy mobilne oferują w tym zakresie zalety, ale wymagają niezawodnej powierzchni, zdefiniowanych punktów przesiadkowych i zdyscyplinowanych przepisów parkingowych. Wykorzystanie stref ruchu jako dowolnych tymczasowych miejsc składowania niweczy korzyści płynące z autonomicznej nawigacji. Dlatego technologia i organizacja operacyjna muszą być rozwijane wspólnie.
Istniejące budynki stają się najważniejszym rynkiem
Większość przyszłej automatyzacji nie będzie realizowana w idealnie zaprojektowanych nowych budynkach. Wiele firm będzie musiało zmodernizować istniejące magazyny, fabryki i chłodnie. W tych budynkach siatka słupów, wysokość sufitów, strefy pożarowe, jakość podłóg i ciągi komunikacyjne są już z góry określone. Całkowicie sztywna automatyzacja w takich warunkach może być bardzo kosztowna lub praktycznie niemożliwa.
Kompaktowy SOTR-F rozwiązuje właśnie ten problem. Promień skrętu wynoszący około jednego metra rozszerza jego zastosowanie w ciasnych przestrzeniach. Ponieważ nawigacja nie wymaga zamontowanych na stałe prowadnic magnetycznych, modyfikacje konstrukcyjne są ograniczone. SOTR-L może transportować i sortować palety na różnych trasach, bez konieczności stosowania rozbudowanej sieci przenośników. Shuttle Rack LX można dostosować do różnych kształtów budynków poprzez połączenie kanałów regałowych, tras głównych i pobocznych oraz podnośników.
Niemniej jednak modernizacja jest bardziej wymagająca niż budowa nowego obiektu. Podłogi muszą spełniać wymagania dotyczące nośności i płaskości, połączenia bezprzewodowe nie mogą być destabilizowane przez regały lub konstrukcje budynków, a bieżące operacje mogą być zakłócane jedynie w ograniczonym zakresie. Stacje transferowe często muszą być zintegrowane z istniejącymi procesami, których jakość danych i synchronizacja nie są dostosowane do automatyzacji.
Wdrażanie etapowe jest zatem często uzasadnione ekonomicznie. Początkowo można zautomatyzować jasno zdefiniowany korytarz transportowy. Następnie następuje automatyzacja dodatkowych tras, pojazdów i obszarów magazynowych. Generuje to rzeczywiste dane operacyjne, zanim duże moce przerobowe zostaną zamrożone. Jednocześnie faza pilotażowa nie może zakończyć się jako izolowane, niezależne rozwiązanie. Interfejsy i koncepcja bezpieczeństwa powinny być od samego początku projektowane z myślą o skalowalności.
Istniejące budynki zwiększają wartość elastycznej technologii, ale także wymagania dotyczące planowania. Wyeliminowanie mechanicznego sterowania nie oznacza, że infrastruktura jest zbędna. Punkty ładowania, sieci, oznakowanie, strefy bezpieczeństwa i punkty przesiadkowe pozostają niezbędne. Korzyść ekonomiczna tkwi w bardziej ukierunkowanym i elastycznym wykorzystaniu tej infrastruktury.
Konkurencja przesuwa się w stronę integracji
Rynek mobilnych robotów logistycznych rośnie, a wraz z nim liczba dostawców. Konkurencja cenowa zaostrza się, zwłaszcza w przypadku mniejszych robotów AMR. Komponenty sprzętowe, takie jak czujniki, napędy, akumulatory i komputery, stają się coraz bardziej wydajne i powszechne. Zagraża to stopniowemu ujednoliceniu poszczególnych typów pojazdów w perspektywie długoterminowej. Zróżnicowanie będzie zatem wynikać nie tyle z samej obecności robota, co z jego integracji ze złożonymi przepływami materiałów.
Podejście Daifuku z systemami SOTR-L, SOTR-F i Shuttle Rack LX stanowi strategiczną odpowiedź na ten rozwój. Oferta łączy robotykę mobilną z klasyczną automatyzacją magazynową i technologią transferu. Dla klientów zintegrowany dostawca może zredukować ryzyko związane z interfejsami, ponieważ mechanika, sterowanie i serwis pochodzą ze skoordynowanej architektury. Jednocześnie jednak rośnie zależność od tego ekosystemu.
W tym konkurencyjnym otoczeniu cztery obszary zyskują zatem na znaczeniu. Po pierwsze, dostawca musi być w stanie niezawodnie industrializować i globalnie konserwować sprzęt. Po drugie, potrzebuje wiedzy z zakresu oprogramowania dla flot, magazynów i integracji danych. Po trzecie, musi umieć zarządzać istniejącymi budynkami i heterogenicznymi procesami. Po czwarte, wymaga znajomości branży, ponieważ branże spożywcza, motoryzacyjna, handlowa i farmaceutyczna mają różne wymagania dotyczące palet, partii, higieny, temperatury i identyfikowalności.
Dla klienta oznacza to, że sama niska cena pojazdu nie jest zbyt oczywista. Niedroga flota może okazać się kosztowna, jeśli integracja, dostępność lub dostępność części zamiennych są słabe. Z drugiej strony, ugruntowany system nie uzasadnia arbitralnej premii cenowej. Liczą się udokumentowane osiągi, gwarantowana umownie dostępność, możliwość rozbudowy oraz transparentne koszty cyklu życia.
Konkurencja przesuwa się zatem z samej maszyny na jej organizację. Firmy sprzedające wyłącznie pojazdy będą musiały zmierzyć się z większą presją cenową. Ci, którzy kontrolują przepływ materiałów, mogą przejąć większą część wartości dodanej. Operatorzy stoją przed wyzwaniem wykorzystania zalet integracji bez zbędnego angażowania się pod względem technicznym i komercyjnym.
Granice świata autonomicznych palet
Pomimo ogromnego potencjału, nie każdy proces nadaje się do mobilnej robotyki paletowej. Nierówne podłoża, uszkodzone palety, luźna folia, wystające ładunki lub znaczne różnice w wymiarach utrudniają niezawodną pracę. Wysoki poziom zanieczyszczeń, wilgotność lub ekstremalne wahania temperatury mogą również obciążać czujniki i mechanizmy. Dlatego przed automatyzacją konieczne jest ujednolicenie nośników ładunku, jakości opakowań i warunków środowiskowych.
Kolejnym ograniczeniem jest przepustowość. Roboty mobilne współdzielą strefy ruchu. W przypadku bardzo dużych, stałych przepływów, bardziej wydajne mogą być przenośniki stacjonarne lub konwencjonalne systemy magazynowania i pobierania. Zatory występują nie tylko na samych ścieżkach, ale szczególnie w punktach przeładunkowych. Jeśli winda, stacja kontroli lub brama przeładunkowa ograniczają wydajność, dodatkowe pojazdy przynoszą niewielkie korzyści.
Często niedoceniana jest również złożoność organizacyjna. Pracownicy muszą nauczyć się obsługiwać pojazdy autonomiczne, utrzymywać pasy ruchu w czystości i prawidłowo radzić sobie z awariami. Personel konserwacyjny musi posiadać wiedzę z zakresu mechaniki, systemów elektrycznych, sieci i oprogramowania. Bez jasno określonych obowiązków, drobne problemy mogą powodować długie przestoje.
Z finansowego punktu widzenia istnieje ryzyko przeszacowania wzrostu. Modułowość zmniejsza to ryzyko, ale go nie eliminuje. Regały, windy, systemy przeciwpożarowe i modyfikacje budynków pozostają inwestycjami długoterminowymi. Operator powinien zatem ocenić, jak system sprawdza się przy niższych wolumenach i czy komponenty można wykorzystać do innych celów.
Ostatecznie automatyzacja nie może utrwalać błędnej logiki procesów. Niepotrzebny transport nie staje się wartościowy tylko dlatego, że obsługuje go robot. Zanim rozpocznie się planowanie techniczne, należy uprościć przepływy materiałów, przeanalizować poziomy zapasów i ograniczyć transfery. Największe korzyści ekonomiczne często wynikają z połączenia optymalizacji procesów i automatyzacji. Sama digitalizacja ręcznego zarządzania odpadami prowadzi do powstania precyzyjnego, ale wciąż marnotrawnego, systemu.
Trzy produkty stają się platformą strategiczną
Prawdziwe znaczenie tych trzech rozwiązań paletowych nie tkwi w ich indywidualnych specyfikacjach, lecz w koncepcji modułowego systemu operacyjnego dla fizycznego przepływu towarów. Shuttle Rack LX tworzy gęsty i wydajny system magazynowy. SOTR-L elastycznie dystrybuuje palety między obszarami funkcjonalnymi. SOTR-F łączy stanowiska składowania, stacje transferowe, przenośniki taśmowe i zautomatyzowane systemy magazynowe. Razem mogą one objąć znaczną część łańcucha transportowego, od przyjęcia towaru do wysyłki.
Z ekonomicznego punktu widzenia, przenosi to nacisk z maksymalnej produkcji indywidualnej na elastyczną produkcję ogólną. Firmy mogą wdrażać technologie stacjonarne tam, gdzie wolumeny są stabilne i wysokie, oraz technologie mobilne tam, gdzie panuje niepewność i zmienność. Taki podział pracy ogranicza nadmierne inwestycje bez rezygnowania z automatyzacji. Stwarza również możliwość stopniowego zwiększania mocy produkcyjnych.
Koncepcja ta oferuje największe możliwości w istniejących budynkach, gdzie występuje niedobór siły roboczej, wysokie koszty powierzchni i zmienne przepływy materiałów. Jest ona szczególnie atrakcyjna w zakładach produkcyjnych, centrach dystrybucyjnych i magazynach z kontrolowaną temperaturą, gdzie ręczna obsługa palet jest kosztowna, uciążliwa lub ryzykowna. Jednak złożona, pełna integracja jest mniej przekonująca w przypadku małych wolumenów, niestabilnych procesów lub niedostatecznie ujednoliconych nośników ładunków.
Decyzja strategiczna powinna zatem opierać się na danych procesowych. Wymaga to godzinowych i dziennych profili ruchu, struktur zapasów, obciążeń szczytowych, jakości palet, odległości przejazdu, danych o zakłóceniach oraz realistycznych założeń dotyczących wzrostu. Na podstawie tych informacji można określić, jaka część systemu powinna być stacjonarna, mobilna, a jaka powinna pozostać obsługiwana ręcznie.
Przyszłość logistyki paletowej nie jest ani całkowicie sztywna, ani całkowicie swobodna. Jest hybrydowa, oparta na danych i modułowa. Planowanie trzech poziomów transportu, sortowania i magazynowania jednocześnie pozwala na bardziej produktywne wykorzystanie personelu, przestrzeni i kapitału. Z drugiej strony, zakup każdej maszyny oddzielnie grozi stworzeniem nowych interfejsów i zautomatyzowanych wąskich gardeł. Kluczowy postęp nie leży zatem w robotach przemieszczających palety, ale w postrzeganiu całego przepływu palet jako dynamicznego systemu ekonomicznego.
Twoi eksperci intralogistyki
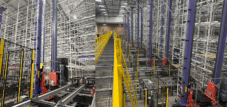
Doradztwo, planowanie i wdrażanie kompleksowych rozwiązań dla magazynów wysokiego składowania i zautomatyzowanych systemów składowania - Zdjęcie: Xpert.Digital
Więcej informacji tutaj:
Twój globalny partner w zakresie marketingu i rozwoju biznesu
☑️ Naszym językiem biznesowym jest angielski lub niemiecki
☑️ NOWOŚĆ: Korespondencja w Twoim ojczystym języku!

Konrad Wolfenstein
Ja i mój zespół chętnie będziemy do Państwa dyspozycji jako osobisty doradca.
Możesz się ze mną skontaktować, wypełniając formularz kontaktowy tutaj wolfenstein@xpert.digital:lub po prostu dzwoniąc pod numer +49 7348 4088 965. Mój adres e-mail to
Nie mogę się doczekać naszego wspólnego projektu.
☑️ Wsparcie dla MŚP w zakresie strategii, doradztwa, planowania i wdrażania
☑️ Tworzenie lub reorganizacja strategii cyfrowej i digitalizacji
☑️ Rozszerzenie i optymalizacja procesów sprzedaży międzynarodowej
☑️ Globalne i cyfrowe platformy handlowe B2B
☑️ Rozwój biznesu pionierskiego / Marketing / PR / Targi
Nasze globalne doświadczenie branżowe i ekonomiczne w zakresie rozwoju biznesu, sprzedaży i marketingu

Nasze globalne doświadczenie branżowe i ekonomiczne w zakresie rozwoju biznesu, sprzedaży i marketingu - Zdjęcie: Xpert.Digital
Obszary zainteresowań branży: B2B, digitalizacja (od AI do XR), inżynieria mechaniczna, logistyka, odnawialne źródła energii i przemysł
Więcej informacji tutaj:
Centrum tematyczne oferujące spostrzeżenia i wiedzę specjalistyczną:
- Platforma wiedzy obejmująca gospodarki globalne i regionalne, innowacje i trendy branżowe
- Zbiór analiz, spostrzeżeń i informacji ogólnych na temat obszarów, na których się koncentrujemy
- Miejsce, w którym można zdobyć wiedzę i informacje na temat bieżących wydarzeń w biznesie i technologii
- Centrum dla firm poszukujących informacji na temat rynków, cyfryzacji i innowacji branżowych