
Stimulatorul cardiac invizibil al fabricii de anvelope: Cei care subestimează tamponul de întărire ard capital în cel mai scump punct al producției
Pre-lansare Xpert

Available in 27 languages 📢
Preferă Xpert.Digital pe GoogleⓘPublicat la: 1 octombrie 2026 / Actualizat la: 1 octombrie 2026 – Autor: Konrad Wolfenstein
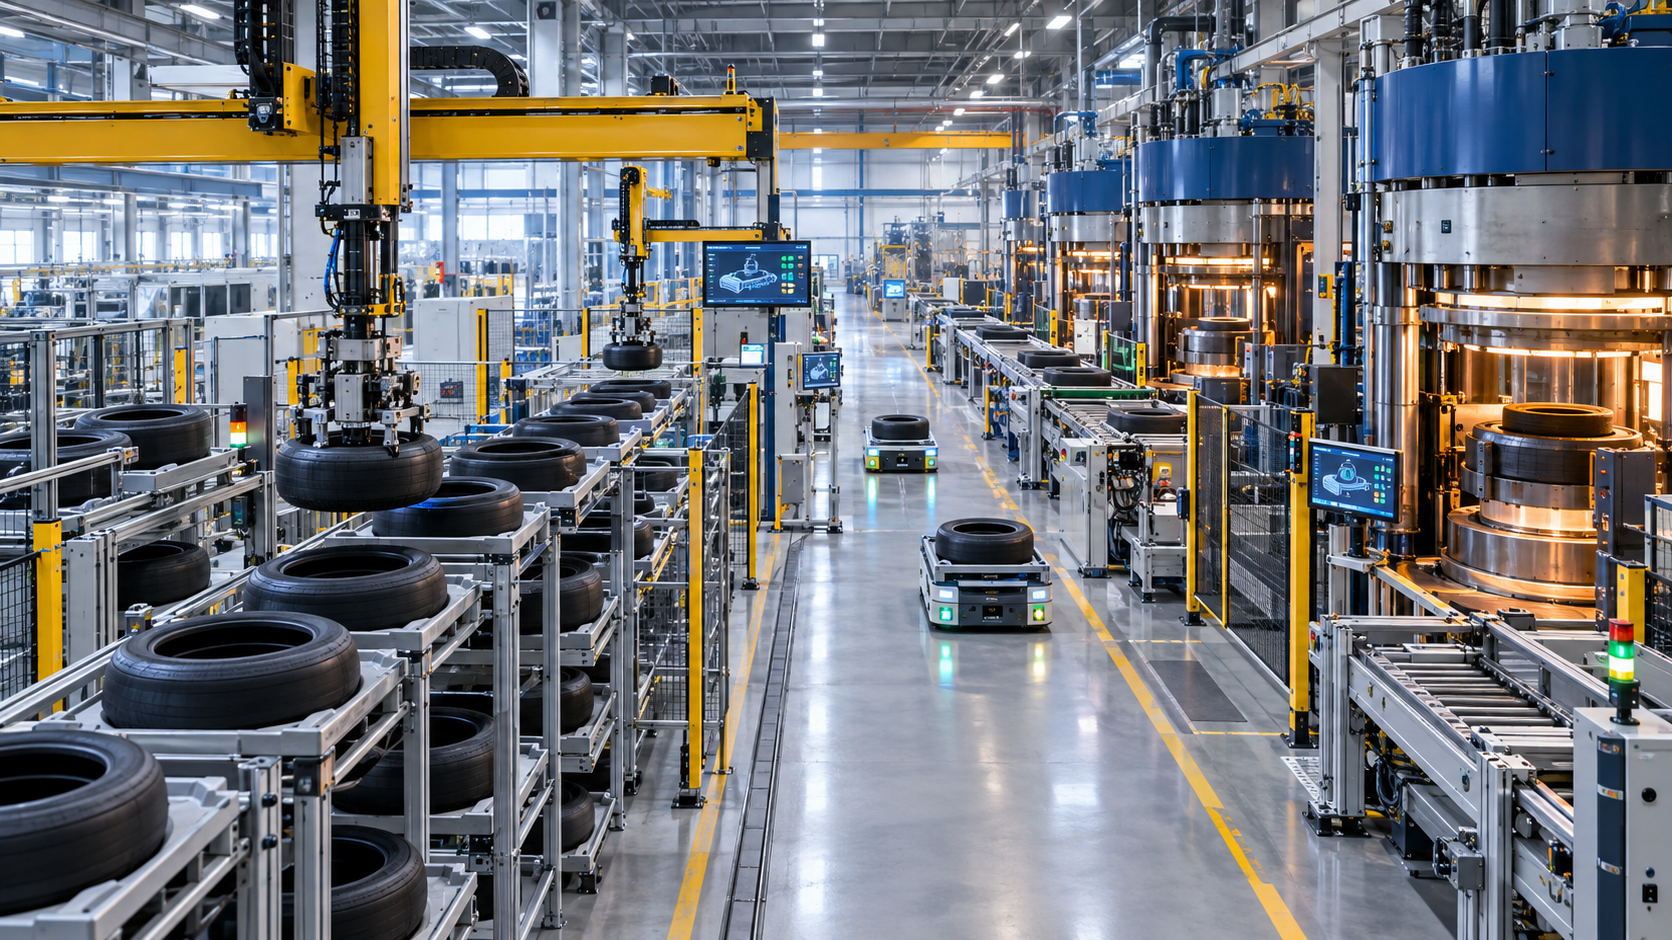
Stimulatorul cardiac invizibil al fabricii de anvelope: Subestimarea tamponului de întărire înseamnă arderea capitalului în cel mai scump punct al producției – imagine creativă pe această temă, creată cu inteligență artificială: Xpert.Digital
Gestionarea optimă a anvelopelor: Rolul depozitării anvelopelor verzi
Eficiența în fabrica de anvelope: De ce este esențial tamponul de întărire
În lumea complexă a producției de anvelope, rolul crucial al așa-numitei zone tampon de întărire – cunoscută și sub numele de zona de depozitare a anvelopelor verzi – este adesea trecut cu vederea. Acest stimulator cardiac invizibil al fabricii de anvelope nu acționează doar ca o zonă de depozitare pentru anvelopele nevulcanizate, ci este și un element decisiv pentru eficiența economică a întregului proces de producție. Zona de depozitare a anvelopelor verzi compensează diferențele dintre etapele de asamblare a anvelopelor și cele de vulcanizare, asigurând un flux stabil de materiale chiar și în cazul unor întreruperi neprevăzute. Prin urmare, o zonă tampon de întărire dimensionată optim poate nu numai să garanteze aprovizionarea cu materiale a preselor de întărire, dar poate și reduce capitalul blocat în producție și poate crește productivitatea generală. În acest articol, vom analiza diversele aspecte ale zonei tampon de întărire și vom demonstra importanța de a nu subestima această componentă crucială a producției de anvelope.
Mai mult decât un simplu depozit între două lumi de mașini
Zona de depozitare a anvelopelor verzi, adesea numită „tampon de întărire” în tehnologia de producție germană și internațională, este una dintre zonele discrete, dar cruciale din punct de vedere economic, ale unei fabrici de anvelope. Aceasta găzduiește anvelopele complet asamblate, dar încă nevulcanizate, între producătorul de anvelope și presele de întărire. În această stare, anvelopa posedă deja structura materială esențială, dar nu și rezistența finală, geometria și modelul benzii de rulare. Este sensibilă la deformare, presiune, susținere incorectă, erori și depozitare excesiv de lungă sau necorespunzătoare. Prin urmare, zona de depozitare face mai mult decât să gestioneze pur și simplu stocurile. Stabilizează un flux de materiale sensibil din punct de vedere tehnic între două etape de producție ai căror timpi de ciclu, susceptibilitate la întreruperi și dimensiuni ale loturilor diferă structural.
Mașinile de fabricat anvelope produc de obicei anvelope verzi în secvențe și loturi specifice. Presele de vulcanizare, pe de altă parte, funcționează cu matrițe, formule, curbe de încălzire și programe de producție specifice produsului. O cuplare directă unu-la-unu a ambelor zone ar fi posibilă doar într-o fabrică idealizată, fără întreruperi, modificări de produs, control al calității sau întreținere. În realitate, timpii de ciclu fluctuează, mașinile individuale se confruntă cu întreruperi temporare, matrițele sunt schimbate, comenzile sunt prioritizate, iar anvelopele trebuie sortate după tip, vârstă, starea lansării și presa țintă. Tamponul de vulcanizare decuplează aceste fluctuații și le traduce într-un inventar gestionabil.
Dintr-o perspectivă economică, este o asigurare împotriva timpilor de nefuncționare, dar nu fără costuri. O rezervă prea mică pune în pericol aprovizionarea preselor. O rezervă prea mare ocupă spațiu, echipamente, capital de lucru și potențial energie, crește timpul de staționare și poate masca problemele procesului. Prin urmare, nivelul optim al stocurilor nu este nici zero, nici volumul maxim posibil din punct de vedere tehnic. Acesta rezultă din relația dintre capacitatea presei, disponibilitatea instalației, mixul de produse, profilul defecțiunilor, timpul de reaprovizionare din fabrică și nivelul de servicii dorit în comparație cu vulcanizarea. Sarcina centrală de management este de a realiza securitatea aprovizionării cu cel mai mic stoc posibil.
Presa de vulcanizare determină efectul de levier economic
Importanța economică a depozitului de anvelope verzi provine în principal din rolul vulcanizării în procesul general. Presele termice necesită mult capital, spațiu și energie. Acestea dau anvelopei forma finală sub presiune și căldură și reticulează compușii de cauciuc. Prin urmare, timpul disponibil de presare este o resursă de producție rară. Dacă se pierde din cauza lipsei de aprovizionare, producția pierdută nu poate fi recuperată cu ușurință. Turele suplimentare, orele suplimentare sau vitezele mai mari ale echipamentelor din amonte nu pot compensa ciclurile de presare pierdute dacă blocajul este deja în etapa de vulcanizare.
Logica este simplă: Valoarea unui buffer nu se măsoară prin prețul spațiului de depozitare, ci prin costurile evitate pentru un minut neproductiv la blocaj. Aceasta include mai mult decât simpla pierdere a volumului de producție. Timpul de inactivitate poate cauza pierderi suplimentare de energie, temperaturi instabile, efort organizațional sporit și o utilizare mai puțin eficientă a personalului și echipamentelor. Într-o fabrică cu multe prese, chiar și o mică îmbunătățire a disponibilității materialelor poate avea un efect cumulativ pe parcursul a mii de ore de funcționare. Prin urmare, secundele economisite în disponibilitatea materialelor și o creștere de câteva puncte procentuale a disponibilității fabricii pot avea un impact semnificativ pe parcursul unui an.
În același timp, ar fi greșit să considerăm automat fiecare unitate de depozitare suplimentară ca o creștere a productivității. Dacă presele sunt indisponibile din cauza schimbărilor de matrițe, a întreținerii, a problemelor cu suporturile de imprimare sau a problemelor de calitate, un stoc mai mare de anvelope verzi nu va rezolva problema fundamentală. Un buffer poate absorbi fluctuațiile, dar nu poate compensa un design al capacității persistent defectuos. Nu ar trebui să servească drept înlocuitor pentru echipamente fiabile și nici ca un loc de depozitare pentru o planificare a producției prost coordonată. Cea mai bună soluție face ca întreruperile să fie vizibile, le prioritizează cauzele și menține doar nivelul stocului care este viabil din punct de vedere economic pentru fluctuațiile previzibile statistic.
Decuplarea creează eficiență, dar și risipă
Un tampon de întărire îndeplinește simultan trei funcții: decuplează ciclurile de producție, sortează variantele de produs și protejează un produs intermediar sensibil. Această combinație îl diferențiază de un depozit tradițional de produse finite. Anvelopa nu este depozitată pentru că va fi vândută și expediată ulterior, ci pentru că următorul proces necesită un anumit produs la un moment dat. Prin urmare, fiecare operațiune de depozitare face parte dintr-o decizie de producție critică din punct de vedere al timpului.
Decuplarea permite mașinilor de fabricare a anvelopelor să funcționeze în loturi economice și reduce schimbările de producție. O singură mașină poate produce mai multe variante identice sau corelate consecutiv, chiar dacă presele nu solicită aceste anvelope exact la aceleași intervale. Acest lucru crește timpul productiv în fabricarea anvelopelor. În schimb, presele nu trebuie să aștepte finalizarea unei comenzi precedente dacă tipul necesar se află deja în stoc. Astfel, stocul își asumă temporar rolul unei rezerve de capacitate.
Totuși, această rezervă are limitele sale. Timpii de staționare excesiv de lungi cresc riscul de îmbătrânire, deformare, probleme de suprafață sau depășirea ferestrelor interne de procesare. O anvelopă verde nu este un mediu de depozitare neutru din punct de vedere chimic și mecanic. Timpul său tampon admis depinde de formula materialului, pretratare, mediu și specificațiile de calitate. Prin urmare, un control economic solid ia în considerare nu numai cantitatea și tipul, ci și timpul de producție, lotul, starea și cea mai recentă dată posibilă de procesare. Principiul utilizat în mod obișnuit al „primul intrat, primul ieșit” este o bază importantă, dar este insuficient în sine atunci când se lucrează cu comenzi prioritare, loturi restricționate, durate de valabilitate variabile sau alocare specifică a preselor.
Anvelopa verde are nevoie de propria logică
Înainte de vulcanizare, anvelopa este moale, lipicioasă și fragilă din punct de vedere geometric. Manipularea incorectă poate solicita carcasa, talonul sau flancul. Dacă anvelopele sunt stivuite una peste alta sau susținute necorespunzător, se pot aplatiza sau deforma. Astfel de deteriorări sunt deosebit de nedorite din punct de vedere economic, deoarece produsul încorporează deja materiale, energie și timp de lucru din mai multe etape anterioare ale procesului. Prin urmare, rebuturile cu puțin timp înainte de vulcanizare distrug semnificativ mai multă valoare decât o eroare anterioară în aprovizionarea cu materii prime.
Prin urmare, un sistem modern de depozitare trebuie să manipuleze anvelopele verzi într-un mod care să le păstreze forma. Adesea, fiecare anvelopă se sprijină pe o tavă sau paletă personalizată sau universală. Acest lucru previne atingerea anvelopelor și oferă suport geometric în timpul transportului, depozitării și manipulării. Alternativ, sistemele specializate pot manipula anvelopele fără un suport separat pentru încărcătură. Această soluție economisește suporturi, tehnologie de returnare și, eventual, etape de proces, dar impune cerințe mari în ceea ce privește dispozitivele de prindere, geometria depozitării și flexibilitatea tipului de anvelopă.
Alegerea între un sistem bazat pe tăvi și unul fără tăvi este o decizie de sistem orientată spre afaceri. Tăvile implică costuri de achiziție, curățare, întreținere și circulație. În plus, trebuie să existe întotdeauna o cantitate suficientă de tăvi goale la locul potrivit. Cu toate acestea, acestea standardizează interfața dintre diferitele tehnologii de transport și depozitare și protejează produsul. Un sistem fără tăvi reduce capitalul blocat și manipularea, dar poate depinde mai mult de dimensiunile specifice ale anvelopelor și de designul mecanic. Factorul decisiv nu este prețul izolat al unei tăvi sau al unui dispozitiv de prindere, ci mai degrabă impactul general asupra costurilor pe durata de viață, mixul de produse, disponibilitatea și adaptabilitatea.
Automatizarea nu înlocuiește doar munca manuală
Automatizarea unui depozit de anvelope verzi este adesea justificată de nevoia de economii de personal. Deși acest efect este relevant, nu spune toată povestea. Beneficiile mai mari provin de obicei din procese reproductibile, o fiabilitate mai mare a randamentului, o identificare lipsită de ambiguitate și o mai bună utilizare a preselor. Sistemele manuale pot fi economice pentru cantități mici și un mix de produse gestionabil. Cu toate acestea, odată cu creșterea volumului de producție, o varietate mai mare de produse și cerințe de calitate mai stricte, eforturile de căutare, riscul de erori și complexitatea organizațională cresc disproporționat.
În funcție de configurația fabricii, soluțiile automatizate utilizează macarale de stivuire, sisteme de transfer, macarale portal, roboți de depozitare pe suprafețe, monoșine, tehnologie de transport sau vehicule ghidate automat (AGV). O macara de stivuire consolidează stocul pe verticală și este potrivită pentru depozite cu rafturi înalte, clar structurate. Sistemele de transfer multi-etajate oferă un randament ridicat și redundanță, dar sunt complexe din punct de vedere tehnic. Macaralele portal pot deservi dinamic suprafețe mari și pot manipula flexibil diverse anvelope sau paleți. Monoșinele descongestionează traficul și conectează depozitele și presele deasupra capului, dar necesită o structură portantă a clădirii și o planificare atentă a comutațiilor și a întreținerii.
Niciun design arhitectural singular nu este în mod inerent superior. Un spațiu tampon compact deasupra sau direct adiacent mașinilor de fabricare a anvelopelor poate fi suficient într-o fabrică bine sincronizată. Un depozit mare cu rafturi înalte are sens atunci când se lucrează cu numeroase variante de produse, niveluri ridicate de stocuri sau distanțe spațiale semnificative. Într-un proiect brownfield, însă, grilele de coloane, înălțimile tavanelor, reglementările de siguranță la incendiu, utilitățile existente și producția continuă pot împiedica chiar și cea mai elegantă soluție din punct de vedere tehnic. Prin urmare, eficiența costurilor rezultă din adaptarea la fluxul specific de materiale, nu din achiziționarea celei mai eficiente mașini individuale.
Varietatea variantelor transformă software-ul într-un blocaj
Industria anvelopelor nu mai produce doar câteva dimensiuni standard în loturi mari. Clasele de vehicule, diametrele jantelor, indicele de viteză, versiunile de iarnă și de vară, cerințele vehiculelor electrice, specificațiile regionale și variantele specifice mărcii extind gama de produse. Cu cât această diversitate de produse devine mai mare, cu atât stocul tampon poate fi gestionat mai puțin ușor cu reguli cantitative simple. Tehnologia de depozitare fizică rămâne importantă, dar performanța reală se mută în software.
Un sistem de control al depozitului coordonează benzile transportoare, roboții, macaralele de stivuire și stațiile de transfer. Un sistem de execuție a producției (MES) planifică apoi comenzile, stocurile, eliberările și secvențele de producție. Conexiunea la sistemul de nivel superior al întreprinderii asigură că cerințele, datele materiale și feedback-ul rămân consecvente. Într-o arhitectură funcțională, sistemul cunoaște cel puțin identitatea, tipul, lotul, timpul de producție, starea calității, locația de depozitare, procesul țintă și istoricul procesării fiecărei anvelope verzi.
Acest nivel de profunzime a datelor permite controlul predictiv. Sistemul nu numai că poate recupera o anvelopă atunci când o presă o solicită, dar poate și anticipa cererea pe baza programului presei. Poate muta anvelopele adecvate într-un buffer de stocare în avans, poate consolida rutele de transport și poate evita conflictele dintre depozitare și recuperare. În cazul unei întreruperi, secvența poate fi recalculată automat. Acest lucru transformă bufferul dintr-un inventar pasiv într-un instrument de producție activ.
Dezavantajul este dependența ridicată de calitatea datelor și de interfețe. Un articol introdus incorect, un răspuns întârziat sau o aprobare conflictuală pot bloca fluxul fizic de materiale. Erorile de software au apoi un impact imediat asupra producției. Prin urmare, gestionarea datelor master, versionarea, mediile de testare, conceptele de repornire și responsabilitățile clare nu sunt sarcini secundare pentru IT, ci mai degrabă componente integrante ale fiabilității operaționale.
Trasabilitatea devine o funcție creatoare de valoare
Trasabilitatea completă este adesea tratată ca o problemă de calitate sau de conformitate. Din punct de vedere economic, este mult mai mult decât atât. Atunci când fiecare anvelopă este urmărită în mod clar de la construcție până la vulcanizare, abaterile pot fi urmărite până la loturi specifice, mașini, intervale de timp sau parametri de proces. Fără această precizie, companiile ar putea fi nevoite să blocheze sau să investigheze cantități mai mari. Astfel, datele bune reduc cantitatea de rebuturi, reprelucrări și potențiale rechemări.
Identificarea se poate realiza prin coduri de bare, coduri Data Matrix, RFID sau o combinație a acestora. Codurile de bare sunt ieftine, dar necesită de obicei o linie vizuală directă și o suprafață adecvată. RFID-ul poate fi citit fără contact, fără a fi în linie vizuală directă, și permite urmărirea automată a fiecărui articol. Cu toate acestea, acest lucru crește cerințele privind selecția etichetelor, poziția de citire, modelul de date și robustețea electromagnetică. În mediul dinamic și bogat în metale al unei fabrici de anvelope, rata de citire trebuie dovedită practic, nu doar presupusă teoretic.
Pe termen lung, această infrastructură va căpăta o importanță și mai mare, deoarece identitățile produselor se extind dincolo de fabrică. Pașapoartele digitale ale produselor, economia circulară, reșaparea și o documentație mai precisă a materialelor cresc nevoia de date standardizate privind anvelopele. Un depozit de anvelope ecologice, cu un istoric individual și curat al anvelopelor, stabilește un lanț de date robust chiar de la începutul ciclului de viață al produsului. Prin urmare, investițiile în trasabilitate nu ar trebui privite doar ca un centru de cost al depozitului. Aceasta formează baza pentru managementul calității, conformitatea cu reglementările, analiza reclamațiilor și noile servicii digitale.
Soluții Intralogistice LTW

LTW Intralogistics – Ingineri ai fluxului - Imagine: LTW Intralogistics GmbH
LTW oferă clienților săi nu componente individuale, ci soluții complete integrate. Consultanță, planificare, componente mecanice și electrotehnice, tehnologie de control și automatizare, precum și software și service - totul este conectat în rețea și coordonat cu precizie.
Producția internă a componentelor cheie este deosebit de avantajoasă. Aceasta permite un control optim al calității, lanțurilor de aprovizionare și interfețelor.
LTW reprezintă fiabilitate, transparență și parteneriat colaborativ. Loialitatea și onestitatea sunt ferm ancorate în filosofia companiei – o strângere de mână încă înseamnă ceva aici.
Legat de asta:
Automatizarea și rolul acesteia în managementul modern al anvelopelor
Mărimea potrivită este un calcul al riscului
Dimensionarea unui tampon de întărire nu ar trebui să fie determinată exclusiv de producția zilnică medie sau de un număr fix de ore de producție. Valorile medii maschează exact acele fluctuații împotriva cărora tamponul este destinat să protejeze. Factorii relevanți includ distribuția timpilor de nefuncționare, timpul ciclului, timpul de schimbare, cererea per variantă și comportamentul de repornire. Întreținerea planificată, modelele de schimb și momentul construcției și vulcanizării anvelopelor influențează, de asemenea, capacitatea necesară.
Un model robust face distincția între stocul de siguranță, stocul ciclic și rezerva strategică. Stocul de siguranță acoperă incertitudinile pe termen scurt. Stocul ciclic provine din producția pe loturi și din variația timpilor de ciclu. O rezervă strategică poate fi alocată pentru ferestre de mentenanță cunoscute, schimbări de tură sau familii de produse critice. Aceste componente ale inventarului au cauze diferite și ar trebui măsurate separat. În caz contrar, inventarul total crește fără a fi clar ce parte asigură de fapt securitatea aprovizionării.
Simularea este deosebit de valoroasă pentru proiectarea sistemelor. Simularea evenimentelor discrete poate modela secvențe de ordine din lumea reală, defecțiuni ale sistemului, timpi de transport și reguli de prioritate. Acest lucru vă permite să examinați cât de des așteaptă presele materiale la diferite dimensiuni ale bufferului, unde se intersectează rutele de transport și ce nivel de redundanță este necesar. Important este să nu simulați doar funcționarea normală. Un sistem care funcționează bine în medie, dar se prăbușește atunci când un robot principal sau o stație de transfer se defectează este fragil din punct de vedere economic.
Prin urmare, indicatorul țintă ar trebui formulat ca un nivel de serviciu: Care este probabilitatea ca anvelopa corectă, aprobată, să fie disponibilă la momentul potrivit pentru imprimare? Acest nivel de serviciu este apoi comparat cu costurile capacității suplimentare. Dincolo de un anumit punct, fiecare spațiu de depozitare suplimentar oferă doar o protecție suplimentară minimă. Adesea, aceasta este limita viabilă din punct de vedere economic.
Randamentul este mai important decât capacitatea nominală
Furnizorii și planificatorii citează adesea numărul maxim de anvelope care pot fi depozitate sau numărul teoretic de mișcări pe oră. Cu toate acestea, pentru operator, randamentul sustenabil în condiții realiste este crucial. Depozitarea și recuperarea au loc simultan, anvelopele diferă ca dimensiune și destinație, transporturile trebuie prioritizate, iar întreruperile trebuie gestionate. Prin urmare, capacitatea nominală de vârf poate fi semnificativ mai mare decât capacitatea utilizabilă continuu.
Numărul de puncte de transfer cu blocaje merită o atenție deosebită. Un depozit cu randament intern ridicat rămâne ineficient dacă un singur transportor, o stație de identificare sau o rută de aprovizionare a presei gestionează întregul flux. În mod similar, un singur robot poate fi rapid din punct de vedere tehnic, dar poate pierde productivitate din cauza distanțelor lungi de deplasare, a locației de depozitare nefavorabile sau a schimbărilor frecvente ale cleștelor de prindere. Prin urmare, analiza trebuie să se bazeze pe fluxul de anvelope, nu pe specificațiile mașinii.
Strategia de operare influențează, de asemenea, randamentul. Depozitarea articolelor utilizate frecvent în apropierea ieșirii reduce distanțele de deplasare. În schimb, depozitarea optimizată exclusiv din punct de vedere al spațiului poate reduce performanța. Alocarea dinamică a locației de depozitare, operațiunile cu ciclu dual cu stocare și recuperare combinate și secvențierea inteligentă cresc adesea capacitatea utilizabilă fără componente mecanice suplimentare. Astfel, optimizarea software poate oferi o valoare similară cu cea a unui sistem mai mare, dar de obicei necesită mai puțin spațiu și materiale.
Calitatea începe cu mișcarea
Calculele economice pentru un depozit de anvelope verzi trebuie să includă costurile calității. O anvelopă deteriorată nu este doar o risipă de materiale. Creează costuri de inspecție, întrerupe fluxul, modifică nivelurile stocurilor și poate lăsa o presă fără o înlocuire adecvată. Dacă deteriorarea nu este detectată, riscurile cresc după vulcanizare și, în cel mai rău caz, pentru client. Prin urmare, manipularea delicată nu este o caracteristică de confort, ci de prevenire a riscurilor.
Gripele de prindere trebuie să manipuleze în mod fiabil diametre interioare, lățimi și greutăți variabile fără a solicita zonele critice. Profilurile de mișcare ar trebui să limiteze accelerația, vibrațiile și forțele de plasare. Tăvile și dispozitivele de fixare trebuie să fie curate, precise din punct de vedere dimensional și clar identificabile. Senzorii pot verifica poziționarea corectă a anvelopelor, locațiile de depozitare goale și dacă geometria așteptată corespunde produsului identificat.
Calitatea depinde și de timp. Sistemul ar trebui să monitorizeze timpii maximi de staționare și să facă vizibil inventarul îmbătrânit. O anvelopă care se apropie de data expirării poate fi prioritizată, inspectată sau eliminată într-un mod controlat. Acest lucru transformă sistemul de management al depozitului într-un instrument pentru prevenirea deșeurilor. Legătura datelor de inventar cu rezultatele inspecțiilor ulterioare este deosebit de valoroasă: dacă timpii de staționare specifici, rutele de transport sau evenimentele de manipulare se corelează cu tiparele de defecte, cauzele principale pot fi abordate pe baza datelor.
Reevaluarea productivității muncii și a ergonomiei
Manipularea manuală a anvelopelor verzi este solicitantă din punct de vedere fizic și repetitivă. În funcție de tipul anvelopei, greutatea, dimensiunea și provocările ergonomice cresc considerabil. Automatizarea reduce operațiunile de ridicare, întoarcere și transport, reducând astfel riscul de defecțiuni legate de solicitare. Aceasta mută munca de la manipularea directă la monitorizare, întreținere, analiza datelor și depanare.
Totuși, calculele costurilor cu personalul nu ar trebui să presupună o eliminare completă a forței de muncă. Sistemele automatizate necesită operatori calificați, ingineri mecatronici, asistență software și gestionarea pieselor de schimb. În țările cu salarii mari sau în regiunile cu deficit de lucrători calificați, această schimbare poate fi totuși în mod clar avantajoasă. Crește productivitatea per angajat și face compania mai puțin dependentă de posturile greu de ocupat. În același timp, crește importanța formării și a păstrării cunoștințelor.
O greșeală frecventă este încercarea de a opera o tehnologie nouă cu vechea structură organizațională. Dacă responsabilitățile dintre producție, logistică, mentenanță și IT rămân neclare, întreruperile se prelungesc. Prin urmare, fabricile de succes definesc lanțuri de răspuns, proceduri de escaladare și responsabilități înainte de a accelera producția. Productivitatea unei fabrici automatizate nu provine exclusiv din robotică, ci din interacțiunea dintre tehnologie, procese și expertiză.
Eficiența energetică urmărește fluxul de materiale
Depozitul de anvelope verzi în sine este rareori cel mai mare consumator de energie dintr-o fabrică de anvelope. Impactul său economic asupra climei constă în principal în asigurarea utilizării constante a procesului de vulcanizare, care consumă multă energie, și în evitarea așteptărilor inutile sau a ciclurilor de repornire. O aprovizionare stabilă susține o utilizare previzibilă a presei și facilitează coordonarea mediilor de încălzire, a matrițelor și a loturilor de producție. Acest lucru nu economisește automat energie per anvelopă, dar poate îmbunătăți productivitatea energetică generală a fabricii.
În același timp, depozitele cu rafturi înalte, tehnologia benzilor transportoare, robotica, aerul comprimat, aerul condiționat și sistemele IT consumă propria energie. Selectarea unor acționări eficiente, recuperarea energiei în elevatoare, modurile de funcționare bazate pe cerere și distanțe scurte de deplasare reduc acest consum de energie. Un sistem supradimensionat mișcă continuu mai multă masă și găzduiește mai multă tehnologie decât este necesar. Prin urmare, sustenabilitatea și rentabilitatea pledează ambele în favoarea unei proiectări precise a sistemului.
Utilizarea terenurilor are, de asemenea, un impact indirect asupra mediului și al costurilor. Depozitarea verticală poate economisi spațiu în construcție, dar necesită structuri mai înalte și o protecție împotriva incendiilor potențial complexă. Depozitarea orizontală utilizează mecanisme mai simple, dar ocupă un spațiu de producție valoros. Echilibrul optim depinde de prețurile terenurilor, înălțimea clădirii, opțiunile de extindere și valoarea utilizărilor alternative ale terenurilor. Într-o fabrică existentă, eliberarea a doar câțiva metri pătrați poate fi mai valoroasă decât energia economisită de sistemul de stocare.
Angajarea de capital nu este doar inventar
Comparațiile economice pun adesea în balanță costurile de achiziție a automatizării cu economiile de personal. Un calcul complet include mai multe. Capitalul investit cuprinde construcția din oțel, tehnologia benzilor transportoare, tăvile, roboții, sistemele de control, software-ul, tehnologia de siguranță, modificările clădirilor, protecția împotriva incendiilor, interfețele, ingineria, punerea în funcțiune, instruirea și pierderile la pornire. În cazul conversiilor, întreruperile de producție și fluxurile temporare de materiale sunt factori suplimentari.
Din punct de vedere al beneficiilor, se evită timpii de nefuncționare ai presei, se reduc deșeurile, se realizează mai puține manipulări, se reduc costurile de spațiu, se reduc riscurile de accidente, se îmbunătățește trasabilitatea și se răspunde mai rapid la modificările comenzilor. La acestea se adaugă valoarea opțiunii: un sistem flexibil poate adapta dimensiuni noi, variante suplimentare sau volume mai mari fără a fi nevoie să fie înlocuit imediat. Această valoare este mai dificil de măsurat, dar semnificativă pe o piață volatilă.
Capitalul blocat în stocuri provine și din anvelope verzi și transportoare de marfă. Fiecare spațiu tampon suplimentar încurajează acumularea de stocuri. Dacă capacitatea este utilizată ca o rezervă convenabilă, capitalul de lucru crește, iar termenele de livrare se prelungesc. Prin urmare, un depozit modern ar trebui nu numai să ofere spațiu, ci și să impună disciplina de stocare. Structurile de vârstă transparente, limitele superioare per articol și indicatorii cheie de performanță pentru stocurile cu mișcare lentă împiedică automatizarea să facă doar o mai bună organizare a deșeurilor.
Studiul de piață necesită date reale privind pierderile
Un studiu de piață solid începe cu o analiză a pierderilor procesului existent sau planificat. Câte minute de presă se pierd efectiv din cauza anvelopelor verzi lipsă, incorecte sau întârziate? Care sunt costurile transportului manual, ale perchezițiilor, ale daunelor și ale alocărilor greșite? Ce suprafață este utilizată și ce valoare economică ar avea o utilizare alternativă? Fără aceste date, calculul este dominat de presupuneri.
Cea mai importantă metrică este marja de contribuție per unitate suplimentară cu blocaje, nu prețul mediu de vânzare al unei anvelope. Un minut de nefuncționare evitat creează o valoare adăugată reală doar dacă producția suplimentară poate fi vândută sau înlocuiește o altă măsură costisitoare. Într-o piață supraaprovizionată, o capacitate tehnică mai mare poate fi mai puțin valoroasă din punct de vedere economic decât reducerea rebuturilor sau costurile mai mici cu personalul. Cu toate acestea, într-o instalație complet utilizată, cu blocaje de aprovizionare, aceeași economie de timp este extrem de profitabilă.
Pe lângă un scenariu de bază, ar trebui calculat un scenariu conservator și unul mai ambițios. Factorii care trebuie variați includ volumul producției, evoluția salariilor, prețurile energiei, câștigurile de disponibilitate, reducerea rebuturilor, costurile de întreținere și valoarea reziduală. Curba de creștere a producției este la fel de importantă. Sistemele noi rareori își ating performanța țintă în prima zi. Dacă nu se iau în considerare câteva luni de productivitate redusă, personal suplimentar și ajustări de software, perioada de amortizare pare artificial scurtă.
Metoda valorii nete actualizate (VAN) este superioară unui calcul simplu al perioadei de recuperare a investiției, deoarece include plăți pe întreaga durată de viață utilă, costurile de capital și investițiile viitoare de înlocuire. Cu toate acestea, perioada de recuperare a investiției rămâne importantă pentru evaluarea riscului. Cu cât un proiect depinde mai mult de o creștere incertă a vânzărilor, cu atât o perioadă lungă de recuperare a investiției devine mai critică. Proiectele care beneficiază deja de efecte robuste, cum ar fi reducerea rebuturilor, îmbunătățirea ergonomiei și reducerea timpilor de nefuncționare a presei, sunt mai rezistente.
Greenfield-ul și brownfield-ul necesită răspunsuri diferite
Într-o fabrică nouă, zona tampon de întărire poate fi planificată ca parte a fluxului general încă de la început. Clădirile, amplasarea presei, configurația anvelopelor, rutele de trafic și arhitectura IT pot fi toate coordonate. Acest lucru permite distanțe scurte, fluxuri de materiale clare și o scalare adecvată. Adesea este mai economic să se planifice zone de extindere viitoare, șine suplimentare sau capacitate software fără a instala imediat etapa finală completă de dezvoltare.
În schimb, în instalațiile existente, constrângerile dictează designul. Producția trebuie să continue, fundațiile sunt deja amplasate, înălțimile tavanelor sunt limitate, iar zonele de siguranță sunt deja ocupate. Aici, o soluție modulară cu o macara portală, depozitare compactă plată sau spații tampon descentralizate poate fi mai economică decât un depozit cu rafturi înalte, teoretic optim. În proiectele industriale dezafectate, costurile de integrare depășesc adesea prețul tehnologiei nucleare în sine.
Fazele de tranziție sunt deosebit de critice. Fluxurile de materiale vechi și noi trebuie să funcționeze în paralel pentru o perioadă de timp, datele de inventar trebuie migrate, iar anvelopele trebuie transferate fără echivoc. O creștere treptată a producției reduce riscul, dar poate necesita tehnologie de transfer suplimentară. Prin urmare, cea mai bună decizie de investiție ia în considerare nu numai starea țintă viitoare, ci și calea către atingerea acesteia.
Reziliența apare din perturbări controlate
Un depozit complet automatizat poate fi extrem de productiv, dar totodată vulnerabil. Dacă un robot central, un server sau o secțiune de transportor se defectează, întregul inventar poate fi prezent fizic, dar inaccesibil din punct de vedere operațional. Prin urmare, reziliența nu înseamnă duplicarea fiecărei componente. Înseamnă înțelegerea tiparelor de defecțiuni critice și limitarea consecințelor acestora la un nivel acceptabil din punct de vedere economic.
Printre măsurile posibile se numără comenzi redundante, culoare multiple de depozitare independente, bypass-uri, îndepărtarea manuală de urgență, tampoane locale de presă și o strategie pentru piese de schimb pentru timpi lungi de livrare. Timpul de repornire după o defecțiune este crucial. Un sistem poate fi disponibil din punct de vedere tehnic, dar după pierderea datelor, reconcilierea pozițiilor și a comenzilor ar putea dura ore întregi. Prin urmare, testele regulate de repornire și procedurile de urgență documentate sunt la fel de valoroase ca și întreținerea preventivă.
Riscurile cibernetice câștigă importanță deoarece managementul depozitelor, MES și sistemele întreprinderii sunt interconectate. Segmentarea rețelei, accesul bazat pe roluri, mentenanța de la distanță securizată, gestionarea patch-urilor și recuperarea offline protejează nu numai datele, ci și capacitatea de producție. Un atac sau o actualizare defectuoasă poate avea același impact economic ca un defect mecanic. Prin urmare, arhitectura de securitate trebuie să fie o parte integrantă a proiectării instalației și nu o sarcină IT ulterioară.
Indicatorii cheie de performanță trebuie să separe cauza și efectul
Un sistem bun de indicatori cheie de performanță (KPI) arată nu numai dacă depozitul funcționează, ci și dacă acesta susține din punct de vedere economic vulcanizarea. Disponibilitatea tehnică a echipamentelor depozitului este importantă, dar spune puțin despre aprovizionarea la timp a preselor. În mod similar, un nivel ridicat de umplere poate părea pozitiv, chiar dacă indică, de fapt, un stoc excesiv.
Indicatorii relevanți includ rata de livrare la timp către prese, timpul de nefuncționare a presei cauzat de lipsa anvelopelor verzi, timpul mediu și maxim de staționare, stocul per articol, numărul de identificări greșite, rata de deteriorare, mișcările per unitate de energie și timpul de repornire după defecțiuni. În plus, ar trebui înregistrate intervențiile planificate și neplanificate, precum și cauzele modificărilor manuale. Modificările frecvente indică o lacună în reguli, date sau capacitatea sistemului.
Indicatorii cheie de performanță (KPI) devin eficienți doar atunci când sunt transpuși în termeni economici. O oră de nefuncționare a fabricii, o anvelopă verde deteriorată și un spațiu de depozitare suplimentar au toate costuri diferite. Atunci când aceste efecte sunt monetizate, conducerea poate prioritiza îmbunătățirile. În caz contrar, cea mai vizibilă defecțiune tehnică câștigă adesea, chiar dacă o problemă discretă a stocurilor provoacă o pierdere anuală mai mare.
Inteligența artificială are nevoie de o bază solidă
Inteligența artificială poate prognoza cererea, optimiza pozițiile stocurilor, detecta defecțiuni și poate determina cerințele de întreținere. În zona tampon de maturare, cel mai mare potențial al său constă în integrarea dinamică a planurilor de producție, a timpilor de ciclu reali, a nivelurilor stocurilor și a stării echipamentelor. Un sistem de învățare ar putea, de exemplu, să identifice ce secvențe de comandă duc în mod regulat la blocaje și să facă anvelopele disponibile mai devreme.
Totuși, beneficiile depind de date fiabile și limite decizionale clare. Dacă lipsesc identități, marcajele temporale sunt inexacte sau motivele defecțiunilor nu sunt înregistrate în mod constant, modelul învață erori organizaționale în loc de relații fizice. Prin urmare, senzorii, datele master și disciplina de proces trebuie să fie corecte de la bun început. Multe îmbunătățiri comercializate ca inteligență artificială pot fi deja realizate cu o logică solidă a evenimentelor, algoritmi de optimizare și analiză statistică.
O abordare etapizată are sens din punct de vedere economic. În primul rând, se stabilesc transparența și un control stabil al regulilor. Aceasta este urmată de prognoză și asistență decizională. Ajustările complet automatizate ar trebui implementate numai acolo unde calitatea datelor, limitele de siguranță și logica de rezervă sunt bine controlate. Acest lucru asigură că tamponul de corectare rămâne controlabil chiar și cu modele defecte sau condiții de produs în schimbare.
Decizia strategică se află în cadrul sistemului în ansamblu
Un depozit de anvelope verzi nu este nici un simplu proiect de depozitare, nici o măsură izolată de automatizare. Acesta integrează planificarea producției, calitatea, intralogistica, mentenanța, energia și datele. Cei care doar achiziționează spațiu de depozitare îi subestimează valoarea. Cei care instalează tehnologie maximă fără a înțelege fluctuațiile și blocajele riscă să investească prea mult.
Cea mai convingătoare soluție furnizează în mod fiabil presele de vulcanizare, protejează fiecare anvelopă verde, limitează stocurile și timpul de livrare și rămâne adaptabilă la variațiile produsului. Face abaterile vizibile în loc să le ascundă în rezerve mari. Are un plan de contingență robust și furnizează date care îmbunătățesc calitatea și planificarea. Succesul său economic se reflectă nu în depozite pline, ci în fluxuri de materiale mai fluide, o utilizare mai mare a capacității în zonele cu blocaje și un capital mai puțin blocat.
Aici rezidă adevărul provocator: tamponul de întărire în sine nu produce nicio anvelopă vandabilă, dar poate determina câte anvelope vinde de fapt fabrica. Nu este doar o instalație de depozitare intermediară necesară, ci un mecanism de control pentru fabrică. Dimensionat și integrat corect, acesta protejează cea mai costisitoare etapă a procesului de timpii de nefuncționare evitabili. Proiectat incorect, devine fie un blocaj costisitor, fie un ascunziș convenabil pentru erorile de planificare. Prin urmare, opțiunea cea mai viabilă din punct de vedere economic nu este cea mai mare sau cea mai modernă, ci cea care gestionează în mod fiabil incertitudinea cu cel mai mic necesar total de capital.
Consultanță - Planificare - Implementare

Konrad Wolfenstein
Aș fi bucuros să vă servesc drept consilier personal.
Mă puteți contacta la wolfenstein∂xpert.digital sau
Sunați-mă la +49 7348 4088 965 .
Experții dumneavoastră în intralogistică

Consultanță, planificare și implementare de soluții complete pentru depozite cu rafturi înalte și sisteme automate de depozitare - Imagine: Xpert.Digital
Mai multe informații aici:







