Niewidzialny rozrusznik fabryki opon: Ci, którzy nie doceniają bufora utwardzania, marnują kapitał w najdroższym momencie produkcji
Xpert przed premierą

Available in 27 languages 📢
Preferuj Xpert.Digital w GoogleⓘOpublikowano: 1 października 2026 r. / Zaktualizowano: 1 października 2026 r. – Autor: Konrad Wolfenstein
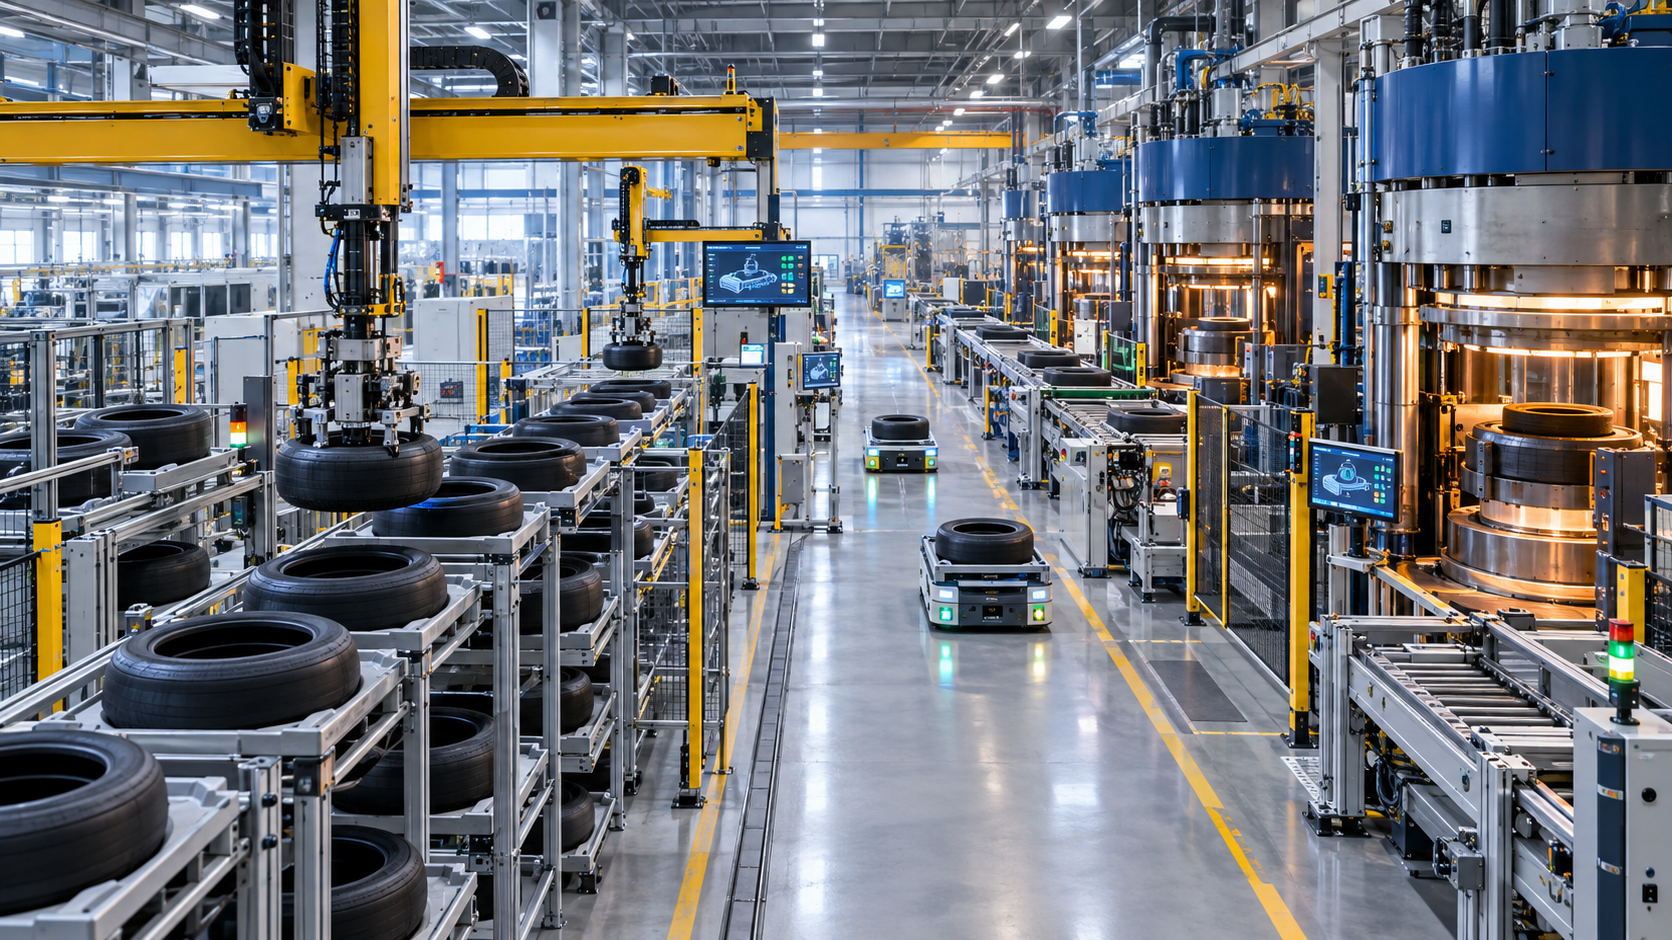
Niewidzialny rozrusznik fabryki opon: niedocenianie bufora utwardzania oznacza marnowanie kapitału w najdroższym punkcie produkcji – kreatywny obraz na ten temat, stworzony przy użyciu sztucznej inteligencji: Xpert.Digital
Optymalne zarządzanie oponami: Rola składowania opon ekologicznych
Wydajność w fabryce opon: Dlaczego bufor wulkanizacyjny jest tak ważny
W złożonym świecie produkcji opon, kluczowa rola tzw. bufora wulkanizacyjnego – znanego również jako strefa składowania opon zielonych – jest często pomijana. Ten niewidzialny czynnik napędzający fabrykę opon nie tylko pełni funkcję magazynu opon niewulkanizowanych, ale jest również decydującym elementem efektywności ekonomicznej całego procesu produkcyjnego. Strefa składowania opon zielonych kompensuje różnice między etapami montażu opon a procesem wulkanizacji, zapewniając stabilny przepływ materiałów nawet w przypadku nieprzewidzianych zakłóceń. Optymalnie dobrany bufor wulkanizacyjny może zatem nie tylko zagwarantować dostawę materiałów do pras wulkanizacyjnych, ale także zmniejszyć zamrożony kapitał w produkcji i zwiększyć ogólną wydajność. W niniejszym artykule przeanalizujemy różne aspekty bufora wulkanizacyjnego i pokażemy, jak ważne jest, aby nie lekceważyć tego kluczowego elementu produkcji opon.
Coś więcej niż tylko magazyn pomiędzy dwoma światami maszyn
Magazyn opon ekologicznych, często nazywany w Niemczech i w międzynarodowej technologii produkcji buforem wulkanizacyjnym, jest jednym z niepozornych, ale ekonomicznie kluczowych obszarów fabryki opon. Przechowuje w pełni zmontowane, ale jeszcze niewulkanizowane opony między producentem opon a prasami wulkanizacyjnymi. W tym stanie opona posiada już podstawową strukturę materiału, ale nie ma jeszcze ostatecznej wytrzymałości, geometrii i wzoru bieżnika. Jest wrażliwa na odkształcenia, nacisk, nieprawidłowe podparcie, pomyłki oraz zbyt długie lub nieodpowiednie składowanie. Dlatego magazyn nie tylko zarządza zapasami. Stabilizuje on technicznie wrażliwy przepływ materiałów między dwoma etapami produkcji, których czasy cyklu, podatność na zakłócenia i wielkości partii różnią się strukturalnie.
Maszyny do produkcji opon zazwyczaj produkują opony ekologiczne w określonych sekwencjach i partiach. Prasy wulkanizacyjne natomiast działają z formami, recepturami, krzywymi nagrzewania i harmonogramami produkcji dostosowanymi do konkretnego produktu. Bezpośrednie, bezpośrednie połączenie obu tych obszarów byłoby możliwe tylko w idealnej fabryce, bez zakłóceń, zmian w produktach, kontroli jakości i konserwacji. W rzeczywistości czasy cykli ulegają wahaniom, poszczególne maszyny doświadczają chwilowych przestojów, formy są wymieniane, zamówienia są priorytetyzowane, a opony muszą być sortowane według typu, wieku, statusu wydania i docelowej prasy. Bufor wulkanizacyjny oddziela te wahania i przekłada je na łatwy do opanowania stan zapasów.
Z ekonomicznego punktu widzenia jest to zabezpieczenie przed przestojami, ale nie bezkosztowe. Zbyt mały bufor zagraża dostawom do pras. Zbyt duży bufor blokuje przestrzeń, sprzęt, kapitał obrotowy i potencjalnie energię, wydłuża czas przestoju i może maskować problemy procesowe. Dlatego optymalny poziom zapasów nie jest ani zerowy, ani maksymalny technicznie możliwy. Wynika on z relacji między wydajnością prasy, dostępnością zakładu, asortymentem produktów, profilem awarii, czasem uzupełniania zapasów w fabryce oraz pożądanym poziomem usług w porównaniu z wulkanizacją. Zadaniem centralnego zarządzania jest zapewnienie bezpieczeństwa dostaw przy najniższym możliwym poziomie zapasów.
Prasa wulkanizacyjna decyduje o dźwigni ekonomicznej
Ekonomiczne znaczenie magazynu opon ekologicznych wynika przede wszystkim z roli wulkanizacji w całym procesie. Prasy termiczne są kapitałochłonne, zajmują dużo miejsca i są energochłonne. Nadają oponie ostateczny kształt pod wpływem ciśnienia, a także pod wpływem ciepła i sieciowania mieszanki gumowej. Dostępny czas prasy jest zatem ograniczonym zasobem produkcyjnym. Jeśli zostanie on utracony z powodu braku materiałów, utraconej wydajności nie da się łatwo odzyskać. Dodatkowe zmiany, nadgodziny lub wyższe prędkości na urządzeniach poprzedzających nie zrekompensują utraconych cykli prasy, jeśli wąskie gardło znajduje się już na etapie wulkanizacji.
Logika jest prosta: wartość bufora nie jest mierzona ceną przestrzeni magazynowej, ale unikniętymi kosztami nieproduktywnej minuty w wąskim gardle. Obejmuje to więcej niż tylko utracone wolumeny produkcji. Przestoje mogą powodować dalsze straty energii, niestabilne temperatury, zwiększony wysiłek organizacyjny oraz mniej efektywne wykorzystanie personelu i sprzętu. W zakładzie z wieloma prasami nawet niewielka poprawa dostępności materiałów może mieć kumulatywny wpływ na tysiące godzin pracy. Dlatego sekundy zaoszczędzone na dostępności materiałów i wzrost dostępności zakładu o kilka punktów procentowych mogą mieć znaczący wpływ w ciągu roku.
Jednocześnie błędne byłoby automatyczne traktowanie każdej dodatkowej jednostki magazynowej jako wzrostu wydajności. Jeśli prasy przestają działać z powodu wymiany matryc, konserwacji, problemów z nośnikami lub problemów z jakością, większy zapas opon nie rozwiąże problemu. Bufor może absorbować wahania, ale nie jest w stanie zrekompensować stale wadliwego projektu wydajności. Nie powinien on zastępować niezawodnego sprzętu ani służyć jako miejsce składowania źle skoordynowanego planowania produkcji. Najlepsze rozwiązanie uwidacznia zakłócenia, priorytetyzuje ich przyczyny i utrzymuje jedynie taki poziom zapasów, który jest ekonomicznie uzasadniony w przypadku statystycznie przewidywalnych wahań.
Rozdzielenie zwiększa wydajność, ale także powoduje marnotrawstwo
Bufor wulkanizacyjny spełnia jednocześnie trzy funkcje: rozdziela cykle produkcyjne, sortuje warianty produktów i chroni wrażliwy produkt pośredni. To połączenie odróżnia go od tradycyjnego magazynu wyrobów gotowych. Opona jest składowana nie dlatego, że zostanie sprzedana i wysłana później, ale dlatego, że kolejny proces wymaga określonego produktu w określonym czasie. Dlatego każda operacja magazynowania jest częścią decyzji produkcyjnej o krytycznym znaczeniu czasowym.
Rozdzielenie pozwala maszynom do produkcji opon pracować w ekonomicznych partiach i redukuje liczbę przezbrojeń. Pojedyncza maszyna może produkować kilka identycznych lub pokrewnych wariantów kolejno, nawet jeśli prasy nie pobierają tych opon dokładnie w tych samych odstępach czasu. Wydłuża to czas produkcji w procesie produkcji opon. Z drugiej strony, prasy nie muszą czekać na zakończenie poprzedniego zamówienia, jeśli wymagany typ znajduje się już w buforze. W ten sposób zapasy tymczasowo przejmują rolę rezerwy mocy produkcyjnych.
Jednak ta rezerwa ma swoje ograniczenia. Zbyt długi czas magazynowania zwiększa ryzyko starzenia, odkształceń, problemów z powierzchnią lub przekroczenia wewnętrznych okien procesowych. Zielona opona nie jest chemicznie i mechanicznie neutralnym medium magazynowym. Dopuszczalny czas buforowania zależy od składu materiału, obróbki wstępnej, środowiska i specyfikacji jakościowych. Dlatego ekonomicznie uzasadniona kontrola uwzględnia nie tylko ilość i rodzaj, ale także czas produkcji, partię, status i najpóźniejszą możliwą datę przetworzenia. Powszechnie stosowana zasada „pierwsze weszło, pierwsze wyszło” stanowi ważny fundament, ale sama w sobie jest niewystarczająca w przypadku zamówień priorytetowych, partii o ograniczonym dostępie, zmiennych okresów przydatności do użycia lub docelowego przydziału prasy.
Zielona opona wymaga własnej logiki
Przed wulkanizacją opona jest miękka, lepka i delikatna geometrycznie. Nieprawidłowe obchodzenie się z oponą może powodować naprężenia karkasu, stopki lub ściany bocznej. Ułożenie opon jedna na drugiej lub ich nieprawidłowe podparcie może prowadzić do ich spłaszczenia lub odkształcenia. Takie uszkodzenia są szczególnie niepożądane z ekonomicznego punktu widzenia, ponieważ produkt zawiera już materiał, energię i czas pracy maszyn z kilku wcześniejszych etapów procesu. Dlatego też braki na krótko przed wulkanizacją niszczą znacznie bardziej niż wcześniejszy błąd w dostawie surowców.
Nowoczesny system magazynowania musi zatem obsługiwać opony surowe w sposób, który zachowuje ich kształt. Często każda opona spoczywa na dostosowanej lub uniwersalnej tacy lub palecie. Zapobiega to stykaniu się opon i zapewnia geometryczne podparcie podczas transportu, przechowywania i obsługi. Alternatywnie, systemy specjalistyczne mogą obsługiwać opony bez oddzielnego nośnika ładunku. Takie rozwiązanie pozwala zaoszczędzić na nośnikach, technologii zwrotów i potencjalnie kolejnych etapach procesu, ale stawia wysokie wymagania dotyczące chwytaków, geometrii składowania i elastyczności w zakresie rodzaju opon.
Wybór między systemem opartym na tackach a systemem beztacowym to decyzja systemowa zorientowana na biznes. Tacki generują koszty zakupu, czyszczenia, konserwacji i obiegu. Ponadto, wystarczająca ilość pustych tac musi być zawsze dostępna we właściwym miejscu. Systemy te jednak standaryzują interfejs między różnymi technologiami transportu i magazynowania oraz chronią produkt. System beztacowy zmniejsza zamrożony kapitał i koszty obsługi, ale może być bardziej zależny od konkretnych wymiarów opon i konstrukcji mechanicznych. Decydującym czynnikiem nie jest cena samej tacki lub chwytaka, ale raczej całkowity wpływ na koszty w całym okresie użytkowania, asortymencie produktów, dostępności i adaptacji.
Automatyzacja nie zastępuje wyłącznie pracy ręcznej
Automatyzacja magazynu opon ekologicznych jest często uzasadniana potrzebą oszczędności kadrowych. Choć ten efekt jest istotny, nie oddaje on pełnego obrazu sytuacji. Większe korzyści wynikają zazwyczaj z powtarzalności procesów, wyższej niezawodności przepustowości, jednoznacznej identyfikacji i lepszego wykorzystania pras. Systemy ręczne mogą być ekonomiczne w przypadku małych ilości i łatwego w zarządzaniu asortymentu produktów. Jednak wraz ze wzrostem wolumenu produkcji, większą różnorodnością produktów i zaostrzonymi wymogami jakościowymi, nakłady na poszukiwania, ryzyko błędów i złożoność organizacyjna rosną nieproporcjonalnie.
W zależności od układu fabryki, rozwiązania zautomatyzowane wykorzystują układnice, systemy wahadłowe, suwnice bramowe, roboty magazynowe, systemy transportu jednoszynowego, przenośniki taśmowe lub automatyczne wózki sterowane (AGV). Układnica konsoliduje zapasy w pionie i nadaje się do magazynów wysokiego składowania o przejrzystej strukturze. Wielostopniowe systemy wahadłowe zapewniają wysoką przepustowość i redundancję, ale są skomplikowane technicznie. Suwnice bramowe mogą dynamicznie obsługiwać duże powierzchnie magazynowe i elastycznie obsługiwać różne opony lub palety. Systemy transportu jednoszynowego odciążają ruch uliczny i łączą magazyny z prasami nadziemnymi, ale wymagają solidnej konstrukcji budynku oraz starannego zaplanowania zwrotnic i konserwacji.
Żaden pojedynczy projekt architektoniczny nie jest z natury lepszy. Kompaktowy bufor nad maszynami do produkcji opon lub bezpośrednio obok nich może wystarczyć w dobrze zsynchronizowanym zakładzie. Duży magazyn wysokiego składowania ma sens w przypadku wielu wariantów produktów, wysokich poziomów zapasów lub znacznych odległości przestrzennych. Jednak w projekcie poprzemysłowym siatka słupów, wysokość sufitów, przepisy przeciwpożarowe, istniejące media i trwająca produkcja mogą uniemożliwić nawet najbardziej eleganckie technicznie rozwiązanie. Dlatego opłacalność wynika z dostosowania do konkretnego przepływu materiałów, a nie z zakupu najwydajniejszej pojedynczej maszyny.
Różnorodność wariantów sprawia, że oprogramowanie staje się wąskim gardłem
Branża oponiarska nie produkuje już tylko kilku standardowych rozmiarów w dużych partiach. Klasy pojazdów, średnice felg, indeksy prędkości, wersje zimowe i letnie, wymagania dotyczące pojazdów elektrycznych, specyfikacje regionalne i warianty specyficzne dla danej marki poszerzają asortyment. Im większa różnorodność produktów, tym trudniej zarządzać zapasami buforowymi za pomocą prostych reguł ilościowych. Technologia fizycznego magazynowania pozostaje ważna, ale rzeczywista wydajność przesuwa się w kierunku oprogramowania.
System sterowania magazynem koordynuje przenośniki, roboty, układnice i stacje transferowe. System MES (Manufacturing Execution System) planuje następnie zamówienia, zapasy, wydania i sekwencje produkcyjne. Połączenie z systemem przedsiębiorstwa wyższego poziomu zapewnia spójność wymagań, danych materiałowych i informacji zwrotnych. W funkcjonującej architekturze system zna co najmniej tożsamość, typ, partię, czas produkcji, status jakości, lokalizację magazynową, proces docelowy i historię przetwarzania każdej zielonej opony.
Ten poziom szczegółowości danych umożliwia kontrolę predykcyjną. System może nie tylko pobrać oponę na żądanie prasy, ale także przewidywać zapotrzebowanie na podstawie harmonogramu pracy prasy. Może z wyprzedzeniem przemieścić odpowiednie opony do bufora magazynowego, skonsolidować trasy transportu i uniknąć konfliktów między magazynowaniem a pobieraniem. W przypadku zakłóceń sekwencja może zostać automatycznie przeliczona. To przekształca bufor z pasywnego zapasu w aktywne narzędzie produkcyjne.
Wadą jest duża zależność od jakości danych i interfejsów. Nieprawidłowo wprowadzony element, opóźniona odpowiedź lub sprzeczne zatwierdzenie mogą zablokować fizyczny przepływ materiałów. Błędy oprogramowania mają wówczas natychmiastowy wpływ na produkcję. Dlatego zarządzanie danymi podstawowymi, wersjonowanie, środowiska testowe, koncepcje ponownego uruchamiania i jasno określone obowiązki nie są dla działu IT zadaniami drugorzędnymi, lecz integralnymi elementami niezawodności operacyjnej.
Śledzenie staje się funkcją tworzącą wartość
Pełna identyfikowalność jest często traktowana jako kwestia jakości lub zgodności. Z ekonomicznego punktu widzenia to o wiele więcej. Gdy każda opona jest dokładnie monitorowana od momentu produkcji do wulkanizacji, odchylenia można powiązać z konkretnymi partiami, maszynami, oknami czasowymi lub parametrami procesu. Bez tej precyzji firmy mogą być zmuszone do blokowania lub badania większych ilości. Dobre dane zmniejszają zatem liczbę odpadów, przeróbek i potencjalnych wycofań.
Identyfikacja może odbywać się za pomocą kodów kreskowych, kodów Data Matrix, RFID lub ich kombinacji. Kody kreskowe są niedrogie, ale zazwyczaj wymagają widoczności i odpowiedniej powierzchni. RFID można odczytywać bezkontaktowo, bez bezpośredniej widoczności, i obsługuje automatyczne śledzenie pojedynczych przedmiotów. Zwiększa to jednak wymagania dotyczące wyboru tagów, pozycji odczytu, modelu danych i odporności elektromagnetycznej. W dynamicznym środowisku fabryki opon, bogatym w metale, szybkość odczytu musi być praktycznie udowodniona, a nie tylko teoretycznie założona.
W dłuższej perspektywie ta infrastruktura zyska jeszcze większe znaczenie, ponieważ identyfikacja produktów wykracza poza fabrykę. Cyfrowe paszporty produktów, gospodarka o obiegu zamkniętym, bieżnikowanie i bardziej precyzyjna dokumentacja materiałowa zwiększają zapotrzebowanie na ujednolicone dane dotyczące opon. Zielony magazyn opon z czystą, indywidualną historią opon tworzy solidny łańcuch danych od samego początku cyklu życia produktu. Dlatego inwestowanie w identyfikowalność nie powinno być postrzegane wyłącznie jako źródło kosztów magazynowych. Stanowi ono podstawę zarządzania jakością, zgodności z przepisami, analizy reklamacji i nowych usług cyfrowych.
Rozwiązania intralogistyczne LTW

LTW Intralogistics – Inżynierowie przepływu – Zdjęcie: LTW Intralogistics GmbH
LTW oferuje swoim klientom nie pojedyncze komponenty, lecz zintegrowane, kompletne rozwiązania. Doradztwo, planowanie, komponenty mechaniczne i elektrotechniczne, technologia sterowania i automatyki, a także oprogramowanie i serwis – wszystko jest połączone w sieć i precyzyjnie skoordynowane.
Własna produkcja kluczowych komponentów jest szczególnie korzystna. Pozwala to na optymalną kontrolę jakości, łańcuchów dostaw i interfejsów.
LTW to synonim niezawodności, przejrzystości i partnerskiej współpracy. Lojalność i uczciwość są głęboko zakorzenione w filozofii firmy – uścisk dłoni wciąż ma tu znaczenie.
W związku z tym:
Automatyzacja i jej rola w nowoczesnym zarządzaniu oponami
Właściwy rozmiar jest wynikiem kalkulacji ryzyka
Wielkość bufora wulkanizacyjnego nie powinna być ustalana wyłącznie na podstawie średniej dziennej produkcji lub ustalonej liczby godzin produkcji. Wartości średnie maskują dokładnie te wahania, przed którymi bufor ma chronić. Istotne czynniki obejmują rozkład przestojów, czas cyklu, czas przezbrojenia, zapotrzebowanie na wariant oraz sposób ponownego rozruchu. Planowana konserwacja, schematy zmian oraz harmonogram produkcji i wulkanizacji opon również wpływają na wymaganą wydajność.
Solidny model rozróżnia zapasy bezpieczeństwa, zapasy cykliczne i rezerwy strategiczne. Zapasy bezpieczeństwa pokrywają krótkoterminowe niepewności. Zapasy cykliczne powstają w wyniku produkcji seryjnej i zmiennych cykli produkcyjnych. Rezerwa strategiczna może być alokowana na znane okna konserwacyjne, zmiany zmian lub kluczowe rodziny produktów. Te składniki zapasów mają różne przyczyny i powinny być mierzone oddzielnie. W przeciwnym razie całkowite zapasy rosną, a nie jest jasne, jaka ich część faktycznie zapewnia bezpieczeństwo dostaw.
Symulacja jest szczególnie cenna w projektowaniu systemów. Symulacja zdarzeń dyskretnych może modelować rzeczywiste sekwencje zamówień, awarie systemu, czasy transportu i reguły priorytetyzacji. Pozwala to zbadać, jak często prasy oczekują na materiał przy różnych rozmiarach buforów, gdzie przecinają się trasy transportu i jaki poziom redundancji jest wymagany. Co kluczowe, nie należy symulować jedynie normalnej pracy. System, który działa dobrze na ogół, ale zawodzi w przypadku awarii głównego robota lub stacji transferowej, jest ekonomicznie kruchy.
Docelowy wskaźnik powinien zatem zostać sformułowany jako poziom usługi: Jakie jest prawdopodobieństwo, że prawidłowa, zatwierdzona opona będzie dostępna w odpowiednim czasie i miejscu? Ten poziom usługi jest następnie porównywany z kosztami dodatkowej pojemności. Po przekroczeniu pewnego punktu każda dodatkowa przestrzeń magazynowa zapewnia jedynie minimalną dodatkową ochronę. Często jest to właśnie granica opłacalności ekonomicznej.
Przepustowość jest ważniejsza niż pojemność nominalna
Dostawcy i planiści często podają maksymalną liczbę opon, które można składować, lub teoretyczną liczbę operacji transportowych na godzinę. Jednak dla operatora kluczowa jest zrównoważona przepustowość w realistycznych warunkach. Magazynowanie i pobieranie odbywa się jednocześnie, opony różnią się rozmiarem i miejscem przeznaczenia, transporty muszą być priorytetyzowane, a zakłócenia muszą być zarządzane. Nominalna wydajność szczytowa może zatem być znacznie wyższa niż wydajność ciągła.
Na szczególną uwagę zasługuje liczba punktów przeładunkowych stanowiących wąskie gardła. Magazyn o wysokiej przepustowości wewnętrznej pozostaje nieefektywny, jeśli cały przepływ obsługuje tylko jeden przenośnik, stanowisko identyfikacyjne lub linia zasilania prasy. Podobnie, pojedynczy robot może być technicznie szybki, ale tracić wydajność z powodu długich dystansów, niekorzystnej lokalizacji magazynu lub częstych zmian chwytaków. Dlatego analiza musi opierać się na przepływie opon, a nie na specyfikacji maszyny.
Strategia operacyjna również wpływa na przepustowość. Przechowywanie często używanych przedmiotów w pobliżu wyjścia skraca dystans przemieszczania. Z drugiej strony, magazynowanie zoptymalizowane pod kątem wyłącznie przestrzeni może obniżyć wydajność. Dynamiczna alokacja lokalizacji magazynowych, operacje dwucyklowe z łączonym składowaniem i pobieraniem oraz inteligentne sekwencjonowanie często zwiększają użyteczną pojemność bez konieczności stosowania dodatkowych komponentów mechanicznych. Optymalizacja oprogramowania może zatem zapewnić podobną wartość, jak większy system, ale zazwyczaj wymaga mniej miejsca i materiałów.
Jakość zaczyna się od ruchu
Ekonomiczne kalkulacje dla ekologicznego magazynu opon muszą uwzględniać koszty jakości. Uszkodzona opona to nie tylko strata materiału. Generuje ona koszty kontroli, zakłóca przepływ, zmienia stany magazynowe i może spowodować, że prasa nie będzie miała odpowiedniej części zamiennej. Jeśli uszkodzenie nie zostanie wykryte, ryzyko wzrasta po wulkanizacji, a w najgorszym przypadku, również dla klienta. Delikatne obchodzenie się z oponami nie jest zatem wygodą, ale sposobem na zapobieganie ryzyku.
Chwytaki muszą niezawodnie obsługiwać różne średnice wewnętrzne, szerokości i ciężary, nie obciążając obszarów krytycznych. Profile ruchu powinny ograniczać przyspieszenie, wibracje i siły potrzebne do umieszczenia. Tace i uchwyty muszą być czyste, wymiarowo dokładne i wyraźnie identyfikowalne. Czujniki mogą weryfikować prawidłowe osadzenie opon, puste miejsca magazynowe oraz zgodność oczekiwanej geometrii z zidentyfikowanym produktem.
Jakość zależy również od czasu. System powinien monitorować maksymalny czas postoju i uwidaczniać starzenie się zapasów. Opona zbliżająca się do terminu ważności może zostać priorytetowo potraktowana, skontrolowana lub usunięta w kontrolowany sposób. Dzięki temu system zarządzania magazynem staje się narzędziem do zapobiegania powstawaniu odpadów. Powiązanie danych o zapasach z wynikami kolejnych kontroli jest szczególnie cenne: jeśli konkretne czasy postoju, trasy transportu lub zdarzenia związane z obsługą korelują ze wzorcami defektów, można na podstawie danych zidentyfikować ich przyczyny.
Ponowna ocena wydajności pracy i ergonomii
Ręczna obsługa opon zielonych jest wymagająca fizycznie i powtarzalna. W zależności od rodzaju opony, jej ciężar, rozmiar i wyzwania ergonomiczne znacznie się zwiększają. Automatyzacja redukuje liczbę operacji podnoszenia, obracania i transportu, zmniejszając tym samym ryzyko awarii związanych z obciążeniem. Przenosi ona pracę z bezpośredniej manipulacji na monitorowanie, konserwację, analizę danych i rozwiązywanie problemów.
Kalkulacje kosztów osobowych nie powinny jednak zakładać całkowitego wyeliminowania pracy ludzkiej. Zautomatyzowane systemy wymagają wykwalifikowanych operatorów, inżynierów mechatroniki, wsparcia oprogramowania i zarządzania częściami zamiennymi. W krajach o wysokich płacach lub regionach, w których brakuje wykwalifikowanych pracowników, taka zmiana może być jednak wyraźnie korzystna. Zwiększa ona produktywność na pracownika i zmniejsza zależność firmy od trudnych do obsadzenia stanowisk. Jednocześnie rośnie znaczenie szkoleń i utrwalania wiedzy.
Częstym błędem jest próba uruchomienia nowej technologii w ramach starej struktury organizacyjnej. Jeśli podział obowiązków między produkcją, logistyką, utrzymaniem ruchu i IT pozostaje niejasny, zakłócenia przedłużają się. Dlatego dobrze prosperujące zakłady definiują łańcuchy reakcji, procedury eskalacji i zakresy odpowiedzialności przed zwiększeniem produkcji. Wydajność zautomatyzowanego zakładu nie wynika wyłącznie z robotyki, ale z wzajemnego oddziaływania technologii, procesów i wiedzy specjalistycznej.
Efektywność energetyczna podąża za przepływem materiałów
Sam magazyn opon ekologicznych rzadko jest największym konsumentem energii w fabryce opon. Jego ekonomiczny wpływ na klimat polega przede wszystkim na zapewnieniu stałego wykorzystania energochłonnego procesu wulkanizacji oraz unikaniu zbędnego przestoju lub cykli ponownego rozruchu. Stabilne zaopatrzenie wspiera przewidywalne wykorzystanie prasy i ułatwia koordynację mediów grzewczych, form i partii produkcyjnych. Nie zapewnia to automatycznej oszczędności energii na oponę, ale może poprawić ogólną wydajność energetyczną zakładu.
Jednocześnie magazyny wysokiego składowania, przenośniki taśmowe, robotyka, sprężone powietrze, klimatyzacja i systemy IT zużywają własną energię. Wybór wydajnych napędów, odzysk energii w podnośnikach, tryby pracy dostosowane do zapotrzebowania oraz krótkie odległości przejazdu zmniejszają to zużycie energii. System o dużych gabarytach stale przemieszcza więcej masy i mieści więcej technologii niż to konieczne. Zrównoważony rozwój i opłacalność przemawiają zatem za precyzyjnym projektowaniem systemu.
Użytkowanie gruntów ma również pośredni wpływ na środowisko i koszty. Magazynowanie pionowe może zaoszczędzić miejsce w budynkach, ale wymaga wyższych konstrukcji i potencjalnie skomplikowanej ochrony przeciwpożarowej. Magazynowanie poziome wykorzystuje prostsze mechanizmy, ale zajmuje cenną przestrzeń produkcyjną. Optymalna równowaga zależy od cen gruntów, wysokości budynków, możliwości rozbudowy i wartości alternatywnych sposobów użytkowania gruntów. W istniejącej fabryce zwolnienie zaledwie kilku metrów kwadratowych może być bardziej wartościowe niż energia zaoszczędzona dzięki systemowi magazynowania.
Zaangażowanie kapitałowe to nie tylko zapasy
Porównania ekonomiczne często zestawiają koszty nabycia automatyzacji z oszczędnościami na personelu. Pełne wyliczenia uwzględniają więcej czynników. Zainwestowany kapitał obejmuje konstrukcję stalową, technologię przenośników, tace, roboty, systemy sterowania, oprogramowanie, technologię bezpieczeństwa, modyfikacje budynku, ochronę przeciwpożarową, interfejsy, inżynierię, uruchomienie, szkolenia i straty związane z rozruchem. W przypadku przebudowy, dodatkowymi czynnikami są przerwy w produkcji i tymczasowe przepływy materiałów.
Po stronie korzyści, można wymienić brak przestojów pras, mniejszą ilość odpadów, mniej czynności obsługowych, niższe koszty przestrzeni, niższe ryzyko wypadków, lepszą identyfikowalność i szybszą reakcję na zmiany w zamówieniach. Do tego dochodzi wartość opcji: elastyczny system może obsługiwać nowe wymiary, dodatkowe warianty lub większe wolumeny bez konieczności natychmiastowej wymiany. Wartość ta jest trudniejsza do zmierzenia, ale znacząca na niestabilnym rynku.
Kapitał zamrożony w zapasach powstaje również w wyniku zamrożenia opon i nośników ładunku. Każda dodatkowa przestrzeń buforowa sprzyja akumulacji zapasów. Wykorzystanie pojemności jako wygodnej rezerwy zwiększa kapitał obrotowy i wydłuża czas realizacji zamówień. Nowoczesny magazyn powinien zatem nie tylko oferować przestrzeń, ale także egzekwować dyscyplinę zapasów. Przejrzyste struktury wiekowe, górne limity na sztukę oraz kluczowe wskaźniki efektywności (KPI) dla zapasów wolno rotujących zapobiegają temu, by automatyzacja jedynie poprawiała organizację odpadów.
Do analizy biznesowej potrzebne są rzeczywiste dane dotyczące strat
Solidny biznesplan zaczyna się od analizy strat w istniejącym lub planowanym procesie. Ile minut prasowych jest faktycznie traconych z powodu brakujących, nieprawidłowych lub opóźnionych opon ekologicznych? Jakie są koszty transportu ręcznego, poszukiwań, uszkodzeń i błędnej alokacji? Jaki obszar jest wykorzystywany i jaką wartość ekonomiczną miałoby alternatywne wykorzystanie? Bez tych danych obliczenia opierają się na założeniach.
Najważniejszym wskaźnikiem jest marża kontrybucyjna na dodatkową jednostkę wąskiego gardła, a nie średnia cena sprzedaży opony. Minuta przestoju, której uniknięto, tworzy realną wartość dodaną tylko wtedy, gdy dodatkowa produkcja może zostać sprzedana lub zastąpić inną kosztowną metodę. Na rynku z nadpodażą, wyższe moce produkcyjne mogą być mniej opłacalne ekonomicznie niż redukcja ilości złomu lub niższe koszty osobowe. Jednak w pełni wykorzystanym zakładzie z wąskimi gardłami podaży, ta sama oszczędność czasu jest wysoce opłacalna.
Oprócz scenariusza bazowego, należy opracować scenariusz konserwatywny i bardziej ambitny. Czynniki, które należy modyfikować, obejmują wolumen produkcji, wzrost płac, ceny energii, wzrost dostępności, redukcję ilości braków, koszty utrzymania i wartość rezydualną. Równie ważna jest krzywa rozruchu. Nowe systemy rzadko osiągają docelową wydajność już pierwszego dnia. Jeśli nie uwzględni się kilku miesięcy obniżonej wydajności, dodatkowego personelu i modyfikacji oprogramowania, okres amortyzacji wydaje się sztucznie krótki.
Metoda wartości bieżącej netto (NPV) jest lepsza niż proste obliczenie okresu zwrotu, ponieważ uwzględnia płatności w całym okresie użytkowania, koszty kapitałowe oraz przyszłe inwestycje w wymianę. Niemniej jednak okres zwrotu pozostaje istotny dla oceny ryzyka. Im bardziej projekt zależy od niepewnego wzrostu sprzedaży, tym bardziej krytyczny staje się długi okres zwrotu. Projekty, które już korzystają z istotnych efektów, takich jak zmniejszenie ilości odpadów, lepsza ergonomia i krótsze przestoje pras, są bardziej odporne.
Greenfield i brownfield wymagają różnych odpowiedzi
W nowym zakładzie bufor utwardzania można zaplanować jako część ogólnego procesu od samego początku. Budynki, układ prasy, konfiguracja opon, trasy komunikacyjne i architektura IT – wszystko to można skoordynować. Umożliwia to krótkie odległości, przejrzyste przepływy materiałów i odpowiednią skalowalność. Często bardziej ekonomiczne jest planowanie przyszłych obszarów rozbudowy, dodatkowych szyn lub mocy obliczeniowej oprogramowania bez konieczności natychmiastowej instalacji kompletnego, końcowego etapu rozwoju.
Natomiast w istniejących zakładach ograniczenia dyktują projekt. Produkcja musi być kontynuowana, fundamenty są już gotowe, wysokość sufitów jest ograniczona, a strefy bezpieczeństwa są już zajęte. W tym przypadku rozwiązanie modułowe z suwnicą bramową, kompaktowym magazynem płaskim lub zdecentralizowanymi buforami może być bardziej ekonomiczne niż teoretycznie optymalny magazyn wysokiego składowania. W projektach typu brownfield koszty integracji często przewyższają cenę samej technologii jądrowej.
Fazy przełączenia są szczególnie krytyczne. Stare i nowe przepływy materiałów muszą funkcjonować równolegle przez pewien czas, dane o zapasach muszą zostać zmigrowane, a opony muszą zostać jednoznacznie przeniesione. Etapowe zwiększanie produkcji zmniejsza ryzyko, ale może wymagać dodatkowej technologii transferu. Dlatego najlepsza decyzja inwestycyjna uwzględnia nie tylko przyszły stan docelowy, ale także drogę do jego osiągnięcia.
Odporność wynika z kontrolowanych zakłóceń
W pełni zautomatyzowany magazyn może być wysoce produktywny, ale jednocześnie podatny na awarie. W przypadku awarii centralnego robota, serwera lub przenośnika, cały magazyn może być fizycznie obecny, ale niedostępna operacyjnie. Odporność nie oznacza zatem duplikowania każdego komponentu. Oznacza zrozumienie krytycznych wzorców awarii i ograniczenie ich konsekwencji do ekonomicznie akceptowalnego poziomu.
Możliwe środki obejmują redundantne sterowanie, wiele niezależnych korytarzy magazynowych, obejścia, ręczne usuwanie awaryjne, lokalne bufory pras oraz strategię dotyczącą części zamiennych w przypadku długich terminów dostaw. Czas ponownego uruchomienia po awarii ma kluczowe znaczenie. System może być technicznie sprawny, ale po utracie danych uzgadnianie pozycji i zamówień może zająć wiele godzin. Regularne testy ponownego uruchomienia i udokumentowane procedury awaryjne są zatem równie cenne, jak konserwacja zapobiegawcza.
Zagrożenia cybernetyczne zyskują na znaczeniu, ponieważ zarządzanie magazynem, MES i systemy korporacyjne są ze sobą powiązane. Segmentacja sieci, dostęp oparty na rolach, bezpieczna zdalna konserwacja, zarządzanie poprawkami i odzyskiwanie danych offline chronią nie tylko dane, ale także wydajność produkcyjną. Atak lub wadliwa aktualizacja mogą mieć takie same skutki ekonomiczne, jak usterka mechaniczna. Dlatego architektura bezpieczeństwa musi być integralną częścią projektu zakładu, a nie zadaniem IT do wykonania na ostatnią chwilę.
Kluczowe wskaźniki efektywności muszą oddzielać przyczynę od skutku
Dobry system kluczowych wskaźników efektywności (KPI) pokazuje nie tylko, czy magazyn działa, ale także, czy ekonomicznie wspiera wulkanizację. Dostępność techniczna sprzętu magazynowego jest ważna, ale niewiele mówi o terminowym dostarczaniu prasy. Podobnie, wysoki poziom napełnienia może wydawać się pozytywny, mimo że w rzeczywistości wskazuje na nadmierne zapasy.
Istotne wskaźniki obejmują terminowość dostaw do pras, przestoje pras spowodowane brakiem opon ekologicznych, średni i maksymalny czas postoju, zapas na sztukę, liczbę błędnych identyfikacji, wskaźnik uszkodzeń, liczbę przemieszczeń na jednostkę energii oraz czas ponownego uruchomienia po awarii. Ponadto należy rejestrować planowane i nieplanowane interwencje, a także przyczyny ręcznych nadpisów. Częste nadpisy wskazują na lukę w regułach, danych lub możliwościach systemu.
Kluczowe wskaźniki efektywności (KPI) stają się skuteczne dopiero po przełożeniu na warunki ekonomiczne. Godzina przestoju zakładu, uszkodzona opona ekologiczna i dodatkowa powierzchnia magazynowa – wszystkie te czynniki mają różne koszty. Po przeliczeniu tych efektów na pieniądze, kierownictwo może nadać priorytet usprawnieniom. W przeciwnym razie często wygrywa najbardziej widoczna awaria techniczna, mimo że niepozorny problem z zapasami powoduje większą roczną stratę.
Sztuczna inteligencja potrzebuje solidnych podstaw
Sztuczna inteligencja potrafi prognozować popyt, optymalizować stany magazynowe, wykrywać awarie i określać wymagania konserwacyjne. W buforze utwardzania jej największy potencjał tkwi w dynamicznej integracji planów produkcji, rzeczywistych czasów cykli, poziomów zapasów i stanu sprzętu. System uczący się mógłby na przykład identyfikować, które sekwencje zamówień regularnie prowadzą do powstawania wąskich gardeł i udostępniać opony wcześniej.
Korzyści zależą jednak od wiarygodnych danych i jasno określonych granic decyzyjnych. Jeśli brakuje tożsamości, znaczniki czasu są niedokładne lub przyczyny awarii nie są konsekwentnie rejestrowane, model uczy się błędów organizacyjnych zamiast fizycznych powiązań. Dlatego czujniki, dane podstawowe i dyscyplina procesowa muszą być poprawne od samego początku. Wiele usprawnień reklamowanych jako sztuczna inteligencja można już osiągnąć dzięki solidnej logice zdarzeń, algorytmom optymalizacyjnym i analizie statystycznej.
Podejście etapowe ma sens ekonomiczny. Najpierw zapewniana jest przejrzystość i stabilna kontrola reguł. Następnie następuje prognozowanie i wsparcie decyzji. W pełni zautomatyzowane korekty powinny być wdrażane tylko wtedy, gdy jakość danych, limity bezpieczeństwa i logika awaryjna są dobrze kontrolowane. Gwarantuje to, że bufor utwardzania pozostaje kontrolowany nawet w przypadku wadliwych modeli lub zmieniających się warunków produktu.
Decyzja strategiczna leży w obrębie całego systemu
Magazyn opon ekologicznych nie jest ani prostym projektem magazynowym, ani odosobnionym rozwiązaniem automatyzującym. Integruje planowanie produkcji, jakość, intralogistykę, konserwację, energię i dane. Ci, którzy po prostu pozyskują przestrzeń magazynową, nie doceniają jej wartości. Ci, którzy instalują zaawansowane technologie bez zrozumienia wahań i wąskich gardeł, ryzykują przeinwestowanie.
Najbardziej przekonujące rozwiązanie niezawodnie zasila prasy wulkanizacyjne, chroni każdą nową oponę, ogranicza zapasy i czas realizacji oraz pozostaje elastyczne w stosunku do wariantów produktu. Uwidacznia odchylenia, zamiast ukrywać je w dużych buforach. Posiada solidny plan awaryjny i dostarcza dane, które poprawiają jakość i planowanie. Jego sukces ekonomiczny odzwierciedla się nie w pełnych magazynach, ale w płynniejszych przepływach materiałów, lepszym wykorzystaniu mocy produkcyjnych w wąskich gardłach i mniejszym zamrożeniu kapitału.
W tym tkwi prowokacyjna prawda: sam bufor utwardzania nie produkuje ani jednej opony nadającej się do sprzedaży, ale może decydować o tym, ile opon fabryka faktycznie sprzeda. To nie tylko niezbędny magazyn pośredni, ale mechanizm kontrolny fabryki. Odpowiednio dobrany i zintegrowany, chroni najdroższy etap procesu przed przestojami, których można uniknąć. Nieprawidłowo zaprojektowany staje się albo kosztownym wąskim gardłem, albo wygodnym schronieniem dla błędów w planowaniu. Dlatego najbardziej opłacalną ekonomicznie opcją nie jest największa ani najnowocześniejsza, ale taka, która niezawodnie zarządza niepewnością przy najniższym całkowitym zapotrzebowaniu kapitałowym.
Doradztwo - Planowanie - Wdrażanie

Konrad Wolfenstein
Chętnie będę pełnić rolę Twojego osobistego doradcy.
Możesz się ze mną skontaktować pod adresem wolfenstein∂xpert.digital lub
Po prostu zadzwoń do mnie pod numer +49 7348 4088 965 .
Twoi eksperci intralogistyki

Doradztwo, planowanie i wdrażanie kompleksowych rozwiązań dla magazynów wysokiego składowania i zautomatyzowanych systemów składowania - Zdjęcie: Xpert.Digital
Więcej informacji tutaj: