500 000 opon w magazynie: Continental rozbudowuje swoją fabrykę w Mount Vernon w USA – 76 milionów dolarów na nowy magazyn opon
Xpert przed premierą

Available in 27 languages 📢
Preferuj Xpert.Digital w GoogleⓘOpublikowano: 26 października 2026 r. / Zaktualizowano: 26 października 2026 r. – Autor: Konrad Wolfenstein
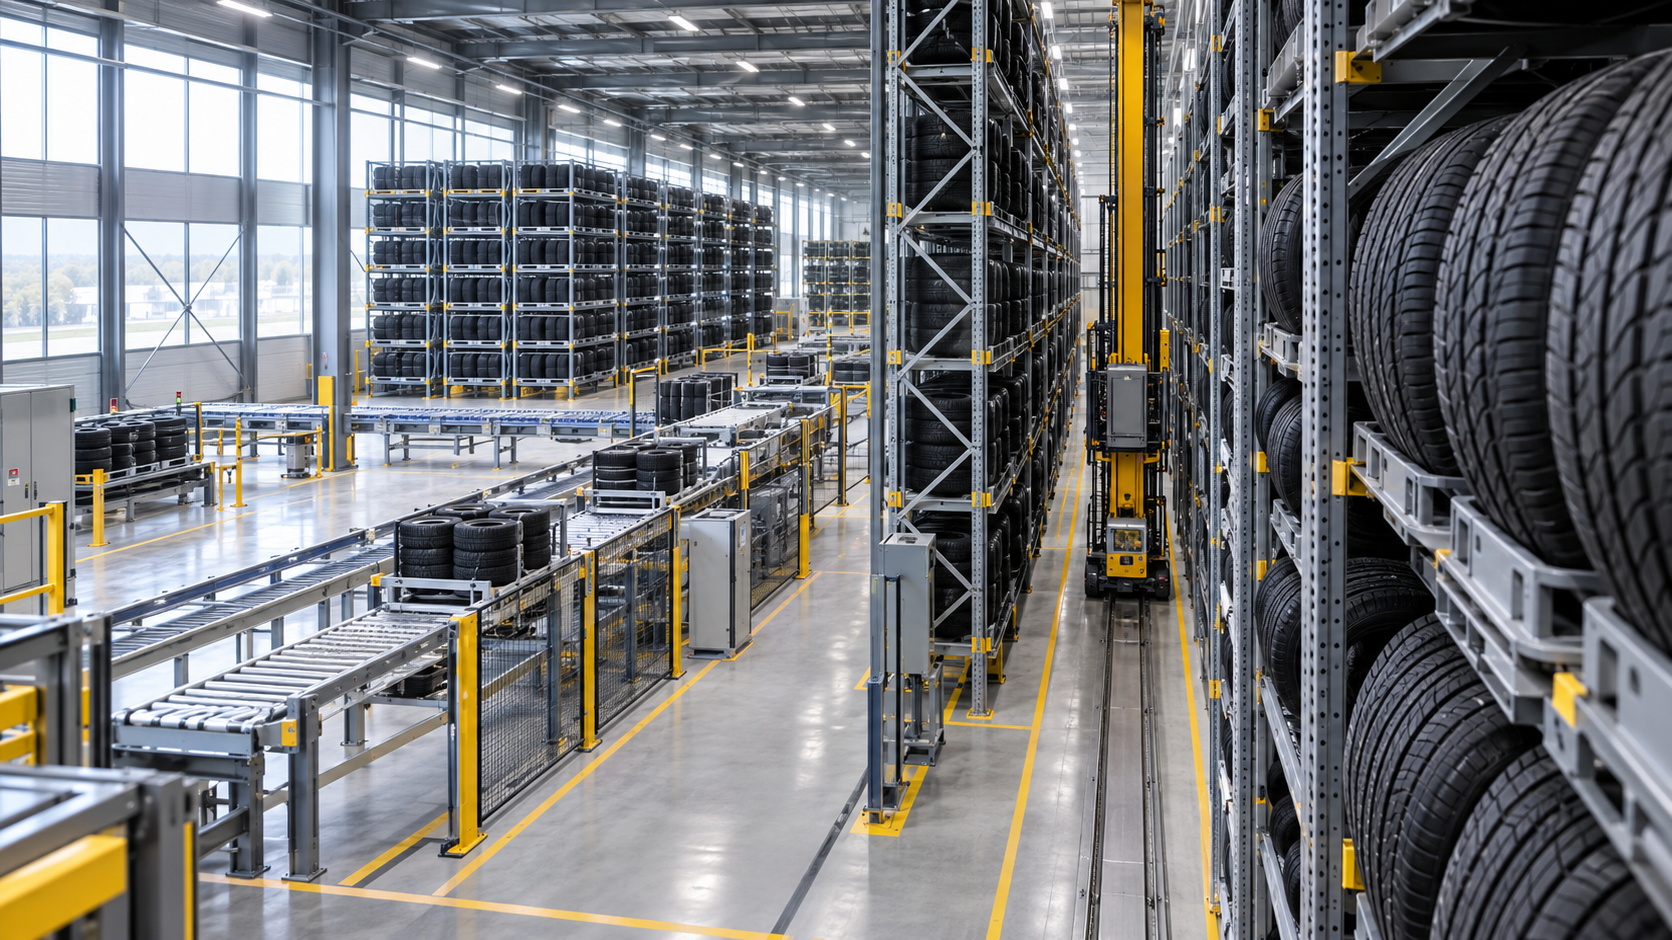
500 000 opon w magazynie: Continental rozbudowuje swoją amerykańską placówkę w Mount Vernon – 76 milionów dolarów w nowym magazynie opon – Kreatywny obraz na ten temat, stworzony przy użyciu sztucznej inteligencji: Xpert.Digital
Continental stawia na automatyzację: nowy magazyn ma przyspieszyć dostawę opon do klientów
Rynek opon pod presją, ale Continental nadal inwestuje: dlaczego Mount Vernon staje się coraz ważniejszy
Continental modernizuje swoją największą fabrykę opon w USA – kluczowe pytanie pojawi się dopiero w 2027 roku
Continental inwestuje około 76 milionów dolarów w wysoce zautomatyzowany magazyn wyrobów gotowych w swojej fabryce w Mount Vernon w stanie Illinois w USA. Obiekt ma pomieścić do 500 000 opon do samochodów osobowych i wzmocnić północnoamerykańską sieć dystrybucji. Projekt jest jednak realizowany w trudnym otoczeniu rynkowym: prognozy sprzedaży opon w USA na rok 2026 zostały znacząco obniżone. Dlatego sukces ekonomiczny projektu zależy nie tylko od wielkości nowego magazynu. Co najważniejsze, Continental będzie mógł efektywniej zarządzać istniejącymi zapasami, realizować zamówienia bardziej niezawodnie i usprawnić procesy między produkcją, magazynowaniem i wysyłką. Lokalizacja oferuje ku temu doskonałe warunki: Mount Vernon to uznana fabryka opon, zatrudniająca ponad 3500 pracowników i osiągająca roczną zdolność produkcyjną około 11,4 miliona opon. Inwestycja jest zatem nie tyle prostą rozbudową powierzchni magazynowej, co długoterminowym działaniem mającym na celu zapewnienie wydajności fabryki i jej zdolności do realizacji dostaw. Czy inwestycja w wysokości 76 milionów dolarów się opłaci, okaże się dopiero, gdy pod koniec 2027 roku elektrownia zostanie oddana do użytku, a jej rzeczywistą wydajność będzie można ocenić w codziennym użytkowaniu.
Continental inwestuje 76 milionów euro w logistykę: same opony klasy premium już nie wystarczają
Continental inwestuje około 76 milionów dolarów w wysoce zautomatyzowany magazyn wyrobów gotowych w swojej fabryce w Mount Vernon w stanie Illinois. Obiekt pomieści około 500 000 opon do samochodów osobowych i zwiększy wydajność sieci dystrybucji firmy w Ameryce Północnej. Jednak ekonomiczne znaczenie tej decyzji leży nie tyle w dodatkowej pojemności magazynowej, co w niezawodności, z jaką produkcja przemysłowa może przełożyć się na realizację zamówień klientów. Opona, która jest w pełni wyprodukowana, ale nie jest dostępna na czas, zamraża kapitał, nie przyczyniając się do wzrostu sprzedaży. Ta inwestycja dotyczy właśnie tego powiązania między produkcją, zarządzaniem zapasami i sprzedażą.
Oznacza to, że projekt nie jest ani zwykłym przedsięwzięciem budowlanym, ani automatycznym dowodem na rychły, silny wzrost rynku. Należy go raczej rozumieć jako długoterminową inwestycję w wydajność, możliwości dostaw i jakość lokalizacji. Jego sukces będzie zależał od tego, czy Continental będzie w stanie nie tylko przechowywać więcej opon, ale także lepiej wykorzystać istniejące zapasy, przyspieszyć przepływ towarów i dostarczać produkty klientom przy mniejszym wysiłku. To zadanie bardziej wymagające niż samo wyposażenie dużego magazynu w nowoczesną technologię.
Od planu rozwoju do fazy budowy
Harmonogram pokazuje, że projekt wyszedł poza fazę zapowiedzi. W maju 2026 roku planowano rozpocząć budowę latem, a oddanie do użytku w 2027 roku. 20 sierpnia 2026 roku odbyła się ceremonia wmurowania kamienia węgielnego pod budowę obiektu, zlokalizowanego bezpośrednio przy istniejącym zakładzie; wstępnie ustalono, że oddanie do użytku nastąpi pod koniec 2027 roku. To wyjaśnienie jest istotne dla oceny ekonomicznej: przychody z szybszych procesów nie materializują się wraz z decyzją inwestycyjną, lecz dopiero po pomyślnym uruchomieniu technicznym i organizacyjnym.
Planowany zasięg jest określany jako równoważny ponad sześciu boiskom do futbolu amerykańskiego. Daje to wyobrażenie o skali, ale nie zastępuje wiarygodnych wskaźników powierzchni ani wydajności. Bez precyzyjnych informacji o wysokości budynku, technologii magazynowania, obszarach ruchu i strefach wysyłkowych, precyzyjne określenie gęstości składowania lub porównanie wydajności powierzchni byłoby nieodpowiedzialne. Podobnie, termin „wysoce zautomatyzowany” początkowo opisuje wymóg operacyjny, a nie udowodniony poziom automatyzacji w codziennych operacjach.
Z perspektywy biznesowej, między postępem budowy a pełną operacją produkcyjną zachodzi kluczowa faza przejściowa. Budynki, maszyny, oprogramowanie i personel muszą ze sobą bezproblemowo współdziałać. Zakład, który formalnie funkcjonuje, może nadal znacznie odbiegać od zamierzonej wydajności, jeśli interfejsy, zarządzanie zamówieniami lub procedury rozwiązywania problemów nie zostaną odpowiednio przetestowane.
Trwa modernizacja istniejącej witryny
Mount Vernon nie jest nowym, budowanym od podstaw zakładem produkcyjnym. Zakład został otwarty w 1974 roku i od 1987 roku jest częścią Continental. Obecnie jest to największa fabryka opon firmy w Stanach Zjednoczonych, z powierzchnią produkcyjną ponad 320 000 metrów kwadratowych, całkowitą roczną zdolnością produkcyjną około 11,4 miliona opon i ponad 3500 pracownikami. Produkuje opony do samochodów osobowych, lekkich i ciężkich pojazdów użytkowych.
Kierownik zakładu, Nik Pearce, łączy rozbudowę z modernizacją procesów, poprawą logistyki zakładowej i stworzeniem dodatkowych możliwości rozwoju dla pracowników. Istniejąca baza przemysłowa zmienia logikę inwestycji. Continental nie musi budować od podstaw całkowicie nowej, lokalnej organizacji produkcyjnej, lecz uzupełnia istniejący zakład o bardziej wydajną logistykę. Znajomość istniejących procesów, ugruntowane procesy produkcyjne i wieloletnie doświadczenie pracowników pozwalają wykorzystać zalety nowej infrastruktury. Jednocześnie nowy zakład musi zostać zintegrowany z istniejącymi strukturami operacyjnymi, których procesy niekoniecznie zostały zaprojektowane z myślą o nowej koncepcji automatyzacji.
Ta inwestycja wzmacnia rentowność zakładu. Duży zakład produkcyjny może pozostać konkurencyjny w perspektywie długoterminowej tylko wtedy, gdy procesy produkcyjne nadążają za jego wydajnością. Dodatkowa produkcja byłaby mało wartościowa, gdyby przepływ towarów stał się wąskim gardłem. Z drugiej strony, ulepszona logistyka może ułatwić wykorzystanie istniejących mocy produkcyjnych, bez konieczności produkcji ani jednej dodatkowej opony przez magazyn. Dlatego też rozbudowy pojemności magazynowej nie należy mylić z równie dużym wzrostem mocy produkcyjnych.
Inwestowanie w warunkach słabego rynku
Inwestycja ma miejsce w okresie, gdy otoczenie rynkowe dalekie jest od stabilnego wzrostu. W marcu prognoza sprzedaży opon w USA na 2026 rok wynosiła 338,9 mln sztuk. W sierpniu została ona obniżona do 330,3 mln, z 336,3 mln w 2025 roku. Oznacza to korektę w dół o 8,6 mln opon w ciągu zaledwie kilku miesięcy; obecnie przewiduje się spadek o 1,8% w porównaniu z 2025 rokiem w całym roku.
Nie jest to odrzucenie decyzji inwestycyjnej, lecz raczej ostrzeżenie przed nadmiernie uproszczoną narracją o wzroście. Firma nadal może znacząco ulepszyć swoją infrastrukturę, nawet jeśli cały rynek znajduje się w stagnacji lub tymczasowo się kurczy. Korzyści ekonomiczne muszą wówczas w większym stopniu wynikać ze wzrostu udziału w rynku, lepszej struktury kosztów lub wyższej jakości usług. Kalkulacja nie może opierać się na automatycznym wzroście sprzedaży.
Rozwój w Grupie również podkreśla tę różnicę. W drugim kwartale 2026 roku dział opon osiągnął skorygowaną marżę operacyjną w wysokości 15,3% przy sprzedaży wynoszącej około 3,3 mld euro, w porównaniu z 12,1% w analogicznym kwartale roku poprzedniego. Jednocześnie rynek opon zamiennych w Ameryce Północnej odnotował spadek o około jeden procent w tym kwartale. Poprawa marży była wspierana między innymi przez większy udział opon klasy premium, niższe ceny surowców oraz mniejszy wpływ różnic kursowych i taryfowych. Nie odzwierciedla to zatem bezpośrednio rentowności nowych zapasów, ale pokazuje, że wolumen sprzedaży i rentowność mogą się różnić.
Rynek wymiany wyznacza tempo
Dla analizy ekonomicznej struktura rynku opon jest ważniejsza niż sama całkowita liczba sprzedanych egzemplarzy. Prognoza dla USA na 2026 rok przewiduje 218,3 mln opon do samochodów osobowych na wymianę i 41,0 mln na oryginalne wyposażenie nowych pojazdów. W przypadku lekkich pojazdów użytkowych spodziewana jest sprzedaż 37,1 mln opon na wymianę i 6,3 mln opon na oryginalne wyposażenie; w przypadku ciężkich pojazdów użytkowych liczby te wynoszą odpowiednio 22,9 mln i 4,6 mln. Łącznie rynek opon zamiennych stanowi zatem około 84% prognozowanego wolumenu.
Nie oznacza to jednak, że nowy magazyn będzie miał taką samą dystrybucję sprzedaży. Dokładny podział klientów i kanałów dystrybucji nie jest znany. Jednak struktura rynku wyjaśnia, dlaczego szybka dostępność może mieć tak kluczowe znaczenie ekonomiczne. Na rynku części zamiennych okazje zakupowe wynikają nie tylko z długoterminowych planów produkcyjnych producentów pojazdów, ale także ze zużycia, uszkodzeń i krótkoterminowych potrzeb w zakresie wymiany. Dlatego strategia dystrybucji w dużej mierze zależy od tego, jak dobrze dostawca jest w stanie sprostać konkretnemu popytowi na konkretne modele.
Z ekonomicznego punktu widzenia producentowi nie chodzi tylko o sprzedaż opony, ale także o prawdopodobieństwo, że właśnie ta opona będzie dostępna w wymaganym czasie. Tworzy to zależność między fizyczną jakością produktu a jakością usług logistycznych. Obie te cechy mogą się wzajemnie wzmacniać, jednak nie mogą się całkowicie zastąpić.
Pojemność nie jest tym samym co przepustowość
Planowana pojemność magazynowa 500 000 opon samochodowych to wartość zapasów. Nie opisuje ona, ile opon obiekt może przechowywać, kompletować lub wysyłać na godzinę. To rozróżnienie jest kluczowe. Duży magazyn może być nieefektywny, jeśli wąskie gardła na liniach przenośników, punktach przeładunkowych lub dokach załadunkowych ograniczają przepływ towarów. Z kolei mniejszy obiekt o wysokiej rotacji może obsługiwać znaczne wolumeny sprzedaży.
Porównanie z całkowitą roczną zdolnością produkcyjną zakładu wynoszącą 11,4 miliona opon daje obliczoną wartość około 4,4%. Zakładając idealnie równomierne rozłożenie tej rocznej zdolności produkcyjnej w ciągu roku kalendarzowego, odpowiadałoby to około 16 dniom. Jednakże, to obliczenie nie odzwierciedla w sposób jednoznaczny rzeczywistego pokrycia zapasów: zdolność produkcyjna zakładu obejmuje kilka grup produktów, nowy magazyn jest przeznaczony na opony do samochodów osobowych, a zatem ani rzeczywiste wykorzystanie, ani poziom zapasów nie są znane. Porównanie to ilustruje jedynie rząd wielkości bufora w stosunku do całkowitego potencjału produkcyjnego.
Podobnie, dzieląc 76 milionów dolarów amerykańskich przez 500 000 opon, uzyskuje się inwestycję w wysokości około 152 dolarów amerykańskich na nominalną powierzchnię magazynową. Nie pozwala to na wyliczenie kosztów magazynowania na każdą sprzedaną oponę ani na określenie zwrotu z inwestycji. Powierzchnia magazynowa może być wykorzystywana wielokrotnie przez cały okres jej użytkowania. Tylko jej rzeczywiste wykorzystanie, roczna przepustowość i uniknięte koszty sprawiają, że taki stosunek staje się miarodajną analizą ekonomiczną.
Marża leży w przepływie towarów
Potencjalne korzyści można podzielić na trzy powiązane ze sobą efekty. Po pierwsze, bardziej efektywna obsługa materiałów może zmniejszyć nakład pracy wymagany do realizacji każdego zamówienia. Po drugie, lepsza dostępność może umożliwić zwiększenie lub większą stabilność sprzedaży. Po trzecie, bardziej niezawodne procesy mogą zmniejszyć koszty wynikające z błędów i opóźnień. Efekty te muszą być analitycznie rozdzielone, aby zapobiec wielokrotnemu rejestrowaniu tej samej korzyści jako oszczędności kosztów.
Zautomatyzowana technologia magazynowa może skrócić trasy poszukiwań, ręczny transport i powtarzalną obsługę, a także dokładniej śledzić ruchy zapasów. Jednak konkretne wskaźniki oszczędności lub skróconego czasu realizacji zamówień związane z tą technologią nie zostały opublikowane dla Mount Vernon. W związku z tym deklarowany wzrost wydajności o określony procent nie byłby wiarygodny. Sama kwota inwestycji nie stanowi odpowiedniej podstawy do takiej oceny.
Największą dźwignię ekonomiczną można znaleźć na stykach. Jeśli gotowe produkty są niezawodnie i terminowo przekazywane z produkcji oraz konsolidowane w kompletne dostawy, planowanie dla całego zakładu staje się prostsze. I odwrotnie, jeśli wzrośnie jedynie prędkość w magazynie, a zwalnianie zamówień, planowanie transportu lub załadunek pozostaną niezmienione i powolne, oczekiwane korzyści mogą się nie zmaterializować. Dlatego kluczowym czynnikiem jest czas od dostępności gotowego produktu do realizacji zamówienia, a nie maksymalna prędkość pojedynczej maszyny.
Różnorodność wariantów produktów zmienia ekonomikę zapasów
Wyzwanie operacyjne nie polega jedynie na przechowywaniu dużej liczby opon. Kluczowym czynnikiem jest możliwość zapewnienia odpowiedniej wersji w każdej sytuacji. Duży zapas jest bezużyteczny, jeśli faktycznie potrzebny wariant jest niedostępny. Dlatego w zarządzaniu zapasami skład zapasów jest co najmniej tak samo ważny, jak ich ilość. Dokładna liczba wariantów produktu, które będą przechowywane w Mount Vernon w przyszłości, jest nieznana.
Rosnąca różnorodność towarów magazynowych może zwiększać potrzebę precyzyjnej kategoryzacji, odpowiednich lokalizacji magazynowych i zróżnicowanego planowania uzupełniania zapasów. Wyzwaniem ekonomicznym staje się wówczas nie tylko jak najbogatsze magazynowanie każdego wariantu, ale także inteligentne zrównoważenie prawdopodobieństwa popytu, czasu uzupełniania zapasów i pożądanej gotowości do dostaw. Zapasy bezpieczeństwa służą przede wszystkim łagodzeniu niepewności popytu i podaży; ich odpowiedni poziom zależy od tej niepewności.
W przypadku produktów premium, wysokiej jakości logistyka może zatem stanowić element strategii pozycjonowania. W 2026 roku Continental udoskonalił swój asortyment, między innymi poprzez zwiększenie udziału opon o średnicy 18 cali i większych. Analiza ta sugeruje, że proste porównanie kosztów jednostkowych jest niewystarczające. System logistyczny musi również uwzględniać zmienne znaczenie ekonomiczne poszczególnych zamówień. Dodatkowa dostawa opon nie jest automatycznie tak samo cenna jak każda inna, jeśli marże, lojalność klientów i terminowość dostaw różnią się.
Automatyzacja zaczyna się od wiarygodnych danych
Wysoce zautomatyzowany niekoniecznie oznacza bezzałogowy. Nie opublikowano ani dokładnej architektury zakładu, ani konkretnych typów robotów, liczby maszyn do składowania i pobierania, ani szerokiego wykorzystania sztucznej inteligencji dla Mount Vernon. Dlatego błędem byłoby wywnioskowanie konkretnej konfiguracji technicznej na podstawie samego terminu. Wyraźnie podkreślono cel dalszej automatyzacji logistyki wyrobów gotowych, a tym samym poprawy szybkości dostaw, elastyczności i jakości usług.
Zautomatyzowane systemy magazynowe zasadniczo łączą mechaniczny ruch towarów z technologią sterowania oraz cyfrowym mapowaniem zapasów i lokalizacji składowania. Ekonomiczny punkt wyjścia leży zatem w jakości danych. Jeśli atrybuty produktów, stan zapasów lub informacje o zamówieniach są niewiarygodne, szybki system może po prostu szybciej przetwarzać błędne decyzje. Technologia nie jest w stanie automatycznie rozwiać niejasności organizacyjnych.
Dlatego ocena projektu nie powinna koncentrować się na liczbie widocznych robotów, lecz na jakości całego przepływu informacji. Produkcja, magazynowanie i sprzedaż wymagają spójnego obrazu dostępności, zarezerwowania, zablokowania lub przypisania towarów do wysyłki. Pozornie niewielka rozbieżność między stanem fizycznym a stanem cyfrowym może w przeciwnym razie zakłócić szereg decyzji podejmowanych na dalszych etapach łańcucha dostaw. Automatyzacja osiąga swój pełny potencjał dopiero wtedy, gdy stany cyfrowe wiarygodnie odzwierciedlają rzeczywisty przepływ towarów.
Rozwiązania intralogistyczne LTW

LTW Intralogistics – Inżynierowie przepływu – Zdjęcie: LTW Intralogistics GmbH
LTW oferuje swoim klientom nie pojedyncze komponenty, lecz zintegrowane, kompletne rozwiązania. Doradztwo, planowanie, komponenty mechaniczne i elektrotechniczne, technologia sterowania i automatyki, a także oprogramowanie i serwis – wszystko jest połączone w sieć i precyzyjnie skoordynowane.
Własna produkcja kluczowych komponentów jest szczególnie korzystna. Pozwala to na optymalną kontrolę jakości, łańcuchów dostaw i interfejsów.
LTW to synonim niezawodności, przejrzystości i partnerskiej współpracy. Lojalność i uczciwość są głęboko zakorzenione w filozofii firmy – uścisk dłoni wciąż ma tu znaczenie.
W związku z tym:
Nowa strategia logistyczna firmy Continental dla Mount Vernon
Doświadczenie pomaga, ale nie zastępuje adaptacji
Firma Continental ma już praktyczne doświadczenie w zakresie wysoce zautomatyzowanych magazynów opon. Na początku 2024 roku w Otrokovicach w Czechach otwarto w pełni zautomatyzowany magazyn wysokiego składowania, który może pomieścić ponad 930 000 opon na powierzchni około 10 000 metrów kwadratowych. Budynek ma 43 metry wysokości; zautomatyzowany sprzęt przemieszcza opony składowane na paletach. Obiekt skonsolidował wcześniej rozproszone lokalne pojemności magazynowe.
Jest to istotne dla Mount Vernon jako podstawa doświadczenia, ale nie jako bezpośredni plan budowy. Ani wysokość amerykańskiego magazynu, ani wydajność przestrzeni magazynowej nie mogą być wyprowadzone z czeskich danych o wydajności. Różne funkcje, lokalizacje, struktury produktów i interfejsy mogą sprawić, że różne rozwiązania będą ekonomicznie opłacalne. Co więcej, błędem byłoby traktowanie wyższej pojemności w Otrokovicach jako dowodu na lepszą inwestycję bez znajomości odpowiednich wymagań.
Potencjalna przewaga firmy międzynarodowej leży przede wszystkim w możliwości transferu wiedzy. Doświadczenie w zakresie dostępności urządzeń, konserwacji, zarządzania zapasami i szkoleń pracowników może pomóc w ograniczeniu błędów, których można uniknąć. Jednocześnie każde przeniesienie musi zostać przetestowane lokalnie. Sprawdzona zasada techniczna może mieć inne ograniczenia wydajności w innej sieci dystrybucji. Standaryzacja jest zatem cenna, gdy umożliwia wykorzystanie sprawdzonych rozwiązań bez pomijania rzeczywistych wymagań danej lokalizacji.
Zwrot wymaga przeprowadzenia pełnego obliczenia
Wiarygodna analiza kosztów i korzyści musi uwzględniać wszystkie zmiany w całym okresie eksploatacji. Po stronie wydatków obejmuje ona nie tylko budynki i technologię magazynowania, ale także bieżącą konserwację, aktualizacje oprogramowania, energię, części zamienne, szkolenia i przyszłe modernizacje. Po stronie korzyści, potencjalne korzyści obejmują niższe koszty procesów, brak konieczności magazynowania zewnętrznego, mniej błędów i dodatkowe marże wynikające z lepszego zaspokojenia popytu. Nie ujawniono, który z tych czynników będzie faktycznie skuteczny w Mount Vernon i w jakim stopniu.
Rozróżnienie między przychodami a zyskiem jest szczególnie istotne. Jeśli lepsza dostępność umożliwia zwiększenie sprzedaży, nie cały wzrost przychodów stanowi zwrot z inwestycji. Liczy się dodatkowy wkład po uwzględnieniu powiązanych kosztów. Podobnie, teoretycznie wyższa wydajność pracy nie przekłada się automatycznie na równie wysokie oszczędności, jeśli pracownicy podejmują się innych niezbędnych zadań lub początkowo wykonują dodatkowe prace początkowe.
Bez informacji o kosztach początkowych, przewidywanej przepustowości, okresie użytkowania i bieżących wydatkach, nie można określić wiarygodnego okresu zwrotu. Krótki okres zwrotu byłby równie nieuzasadniony, jak twierdzenie, że inwestycja jest przewymiarowana. Ekonomicznie rozsądna perspektywa leży gdzieś pośrodku: projekt oferuje udowodnione potencjalne korzyści, których skala stanie się widoczna dopiero po przeprowadzeniu kompletnych i weryfikowalnych obliczeń. Kluczowe pytanie nie brzmi, czy 76 milionów dolarów to dużo pieniędzy, ale czy dodatkowe nadwyżki gotówki i strategiczne korzyści uzasadniają zaangażowanie kapitałowe.
Większa przestrzeń nie powinna powodować wzrostu poziomu zapasów
Większy magazyn może wzmocnić łańcuch dostaw, ale może również maskować nowe koszty. Jeśli dodatkowa przestrzeń po prostu prowadzi do akumulacji towarów o niskiej rotacji, kapitał zamrożony w zapasach wzrasta, nie poprawiając znacząco obsługi klienta. Dlatego możliwość przechowywania 500 000 opon nie jest ekonomicznie uzasadnionym powodem do pełnego wykorzystania tej pojemności na stałe.
Ważne jest rozróżnienie dwóch rodzajów kapitału. Kwota 76 milionów dolarów dotyczy zapowiadanej inwestycji w infrastrukturę; wartość opon przechowywanych później stanowi dodatkowy czynnik wpływający na bieżącą działalność biznesową. Zatem większa zdolność fizyczna i większe zamrożenie zapasów to nie to samo. Lepsze zarządzanie zapasami może mieć na celu osiągnięcie takiej samej gotowości dostaw przy niższym średnim poziomie zapasów. Z drugiej strony, dodatkowe zapasy mogą być celowo wymagane, jeśli uzasadnia to niepewność lub pożądany poziom usług.
Właściwym punktem odniesienia nie jest zatem magazyn, który jest maksymalnie pełny lub pusty, ale ekonomicznie uzasadniony poziom zapasów. Szczególnie istotne byłoby ustalenie, czy można jednocześnie poprawić gotowość dostaw i rotację zapasów. Jeśli zdolność dostaw wzrasta tylko dzięki znacznie większym zapasom, korzyści należy rozważyć w kontekście wyższego zaangażowania kapitałowego. Z drugiej strony, jeśli wynika to z precyzyjniejszej alokacji i mniejszych strat procesowych, sugeruje to poprawę strukturalną.
Centralizacja wymaga zrównoważonej sieci
Nowy magazyn ma wzmocnić północnoamerykańską sieć dystrybucyjną. Nie oznacza to jednak, że wszystkie regionalne zadania magazynowe zostaną skonsolidowane w jednym miejscu. Bufor fabryczny, ponadregionalne centrum dystrybucji oraz magazyn regionalny zorientowany na klienta – każde z nich pełni inną funkcję. Ich rolę ekonomiczną można ocenić jedynie na podstawie popytu, terminów dostaw i tras transportu.
Większa konsolidacja może poprawić przegląd zapasów i ograniczyć pewne redundancje. Może to jednak również oznaczać dłuższe odległości do poszczególnych klientów lub większe uzależnienie od jednej lokalizacji. Te przeciwstawne efekty należy rozpatrywać łącznie. Lokalnie opłacalny proces nie jest automatycznie najtańszym rozwiązaniem dla całej sieci, jeśli wiąże się z dodatkowym transportem lub dłuższym czasem dostawy.
Strategicznym wyzwaniem dla Continental jest zatem płynna integracja nowego obiektu z istniejącą siecią dystrybucji. Kluczowe pytanie brzmi, jakie poziomy zapasów są sensowne w zakładzie produkcyjnym, a które powinny być zlokalizowane bliżej regionów sprzedaży. Bez opublikowanej struktury docelowej nie można jednoznacznie ocenić tej równowagi. Przekonujące rozwiązanie musiałoby uwzględniać zarówno wydajność dużego obiektu, jak i dostępność dla klientów, a nie utożsamiać centralizację z postępem.
Zaletą lokalizacji jest nadal zaskakująco duża przewaga fizyczna
Cyfryzacja nie neguje geografii. Mount Vernon ma bezpośredni dostęp do autostrad międzystanowych 57 i 64 oraz połączenia z Norfolk Southern, Union Pacific i Evansville Western. Ta infrastruktura transportowa zasadniczo wspiera funkcję centrum przemysłowego i dystrybucyjnego. Nie określono jednak, z jakich środków transportu Continental będzie korzystać w nowym magazynie ani w jakim zakresie.
Istotną zaletą jest również bezpośrednie sąsiedztwo istniejących zakładów produkcyjnych. Pozwala to na sprawniejsze przejście od produkcji do dystrybucji. To, czy faktycznie przełoży się to na mniejszą liczbę transportów, krótsze trasy czy mniejsze nakłady pracy, zależy od konkretnej koncepcji operacyjnej. Bliskość fizyczna stwarza warunek konieczny, ale niekoniecznie bezpośrednio mierzalną korzyść.
To powiązanie jest jednak ważne dla ekonomicznej opłacalności danej lokalizacji. Konkurencyjny przemysł wymaga nie tylko niskich kosztów jednostkowych, ale także sprawnego współdziałania siły roboczej, infrastruktury, istniejących obiektów i dostępu do rynku. Zautomatyzowany magazyn może lepiej wykorzystać te atuty. Nie może ich jednak w nieskończoność zastępować. Jeśli możliwości transportowe, dostęp do sieci lub wykwalifikowany personel są niewystarczające, nawet najnowocześniejszy system logistyki wewnętrznej pozostaje zależny od warunków zewnętrznych.
Zatrudnienie zmienia się, a nie po prostu zanika
W obiekcie zatrudnionych jest już ponad 3500 osób. Przewidywano dodatkowe miejsca pracy w nowym magazynie, ale ich dokładna liczba nie została jeszcze ustalona podczas uroczystości wmurowania kamienia węgielnego i miała zostać oszacowana w powiązaniu z planowanymi działaniami automatyzacyjnymi. W związku z tym nie można na tej podstawie wnioskować ani o znaczącym wzroście zatrudnienia, ani o jednoznacznej redukcji personelu.
Bardziej ekonomicznie uzasadniona analiza koncentruje się na samych czynnościach. Automatyzacja może ograniczyć fizyczny transport i powtarzalną obsługę, podczas gdy monitorowanie, konserwacja i obsługa odchyleń stają się ważniejsze. Wpływ na zatrudnienie zależy zatem od tego, jak bardzo rośnie wolumen przetwarzanych materiałów, które zadania są przenoszone oraz jak dobrze obecni pracownicy są przeszkoleni w zakresie nowych wymagań. Kwota inwestycji nie jest odpowiednim wskaźnikiem zastępczym.
Presja kosztowa jest jednak zrozumiała. W amerykańskim sektorze magazynowym średnia stawka godzinowa w sierpniu 2026 r. została wstępnie ustalona na poziomie 26,74 USD. Ta ogólnokrajowa wartość branżowa nie opisuje konkretnych wynagrodzeń w Continental ani nie obejmuje pełnych kosztów pracodawcy i nie powinna być uwzględniana bez weryfikacji w lokalnych kalkulacjach oszczędności kosztów. Pokazuje ona jednak, dlaczego produktywne wykorzystanie czasu pracy pozostaje istotne ekonomicznie dla branży.
Na etapie budowy lokalni rzemieślnicy, usługodawcy i inne firmy mogą skorzystać z dodatkowych wydatków. Rzeczywisty lokalny udział w tych wydatkach zależy jednak od pochodzenia firm i zaangażowanych pracowników. Ogólny regionalny mnożnik dochodów nie byłby wiarygodny bez odpowiednich danych.
Dla rozwoju regionalnego kluczowa jest również jakość długoterminowego zatrudnienia. Kształcenie ustawiczne, techniczne ścieżki kariery i stabilne perspektywy mogą być cenniejsze niż duża liczba nowych miejsc pracy tworzonych w krótkim okresie. Jednak duży obszar przemysłowy stwarza również ryzyko koncentracji w otaczającym go obszarze. Długoterminowe inwestycje wzmacniają więzi z regionem, ale nie gwarantują stabilnego zatrudnienia we wszystkich przyszłych cyklach rynkowych.
Bezpieczeństwo jest elementem kalkulacji produktywności
Operacje magazynowe nie są wolne od ryzyka. W 2024 roku sektor amerykański odnotował łącznie 4,8 zgłoszonych urazów i chorób na 100 pełnoetatowych pracowników. Typowe zagrożenia obejmują przeciążenie fizyczne, obsługę wózków widłowych i przenoszenie ciężkich ładunków. Chociaż te dane branżowe nie opisują sytuacji bezpieczeństwa w zakładzie Continental, wyraźnie pokazują, dlaczego ergonomia i bezpieczne przemieszczanie materiałów są również ważne z ekonomicznego punktu widzenia.
Automatyzacja może uwolnić ludzi od konieczności podnoszenia ciężarów, pokonywania dużych odległości i ryzyka kolizji. Jednocześnie niewłaściwie zintegrowana technologia przenośników i robotyka mogą stwarzać nowe zagrożenia poprzez ruchome części maszyn lub uwięzienie i przytrzaśnięcie. Dlatego bardziej zaawansowany sprzęt techniczny nie gwarantuje automatycznie bezpieczeństwa. Kluczowe czynniki to współdziałanie koncepcji bezpieczeństwa, konserwacja, szkolenia oraz jasno określone procedury interwencji w przypadku awarii.
Prawidłowe przechowywanie pozostaje kluczowym aspektem jakości. Opony powinny być chronione przed szkodliwym wpływem środowiska i przechowywane w odpowiednich, czystych i suchych warunkach. W przypadku dużych magazynów, ochrona przeciwpożarowa i adekwatność systemów ochronnych muszą być również dostosowane do budynku i składowanych towarów. Z ekonomicznego punktu widzenia oznacza to, że bezpieczeństwo nie jest kwestią drugorzędną w stosunku do wydajności, lecz warunkiem koniecznym zapewnienia, że parametry techniczne pozostaną użyteczne w dłuższej perspektywie, a ludzie i towary nie będą narażeni na niepotrzebne ryzyko.
Sieciowanie tworzy nowe zależności
Im bardziej cyfrowo kontrolowany jest magazyn, tym bardziej krytyczna staje się dostępność jego systemów i zdolność do łagodzenia zakłóceń. Technologia sieciowych magazynów wymaga ochrony danych przesyłanych między urządzeniami, kontrolerami i oprogramowaniem. W przypadku systemów przemysłowych, rozdzielenie segmentów sieci jest uznanym podejściem do odpowiedniego zabezpieczenia różnych potrzeb w zakresie bezpieczeństwa i funkcji operacyjnych.
Skutkuje to jasnym wymogiem testowania projektu, a nie stwierdzeniem dotyczącym już ustalonych indywidualnych środków: architektura techniczna powinna zapobiegać zatrzymaniu całego przepływu towarów z powodu niewielkiego błędu. Należy również wyjaśnić, które procesy mogą być kontynuowane podczas przerwy i jak będzie działać uporządkowany restart. Koncepcje cyberbezpieczeństwa przemysłowego wyraźnie uwzględniają zatem reagowanie i odzyskiwanie po przerwach.
Z ekonomicznego punktu widzenia chodzi o równowagę między wydajnością a ryzykiem koncentracji. Zintegrowany system może być bardziej wydajny w normalnych warunkach pracy, ale może również stać się szczególnie krytyczny w przypadku poważnej awarii. Opcje zapasowe i rezerwy generują koszty, które w powierzchownych kalkulacjach produktywności mogą wydawać się ujemne. Mogą jednak być korzystne, jeśli zapobiegają znacznym przewidywanym stratom spowodowanym przestojem. Dlatego najlepszym rozwiązaniem niekoniecznie jest to z najmniejszą niewykorzystaną rezerwą, ale raczej to, które zapewnia najbardziej przekonującą równowagę między kosztami bieżącymi a zarządzalnym ryzykiem.
Korzyści klimatyczne wymagają wiarygodnego bilansu
Bardziej efektywna logistyka może przynieść korzyści środowiskowe, takie jak unikanie zbędnego transportu towarów czy lepsza koordynacja procesów. Chociaż zmniejszenie wpływu na środowisko zostało wymienione jako cel dla Mount Vernon, nie opublikowano konkretnych danych dotyczących oszczędności energii i emisji. W związku z tym wiarygodna ocena wpływu na klimat nie jest obecnie możliwa.
Ocena musi uwzględniać różne poziomy. Nowa instalacja początkowo generuje koszty budowy i technologii. W trakcie eksploatacji dochodzą do tego zużycie energii elektrycznej i konserwacja. Można to zrekompensować poprzez ograniczenie transportu, zmniejszenie strat lub bardziej efektywne wykorzystanie przestrzeni. Należy przeanalizować, który aspekt przeważa nad drugim, porównując go z odpowiednią alternatywą. Nie wystarczy wskazać jeden ulepszony proces i automatycznie wyciągnąć z niego pozytywny wniosek.
Równie ważne jest rozróżnienie między poprawą względną a bezwzględną. Jeśli nakład energetyczny na jedną wysłaną oponę spadnie, ale całkowita przepustowość znacząco wzrośnie, bezwzględne zużycie może nadal wzrosnąć. Rzetelna ocena zrównoważonego rozwoju powinna zatem uwzględniać zarówno nakład energetyczny na jednostkę produkcji, jak i całkowity wpływ. Ekonomicznie uzasadniony byłby rozwój, który jednocześnie poprawia zużycie zasobów, niezawodność i koszty. Taka korelacja jest możliwa, ale musi być mierzona i nie można jej wnioskować wyłącznie na podstawie etykiety automatyzacji.
Początek decyduje o wyniku
Planowane rozpoczęcie działalności pod koniec 2027 roku to ramy czasowe, a nie gwarancja pełnego wykorzystania mocy produkcyjnych. W celu przeprowadzenia oceny ekonomicznej konieczne jest zatem rozróżnienie między momentem, w którym możliwe będzie początkowe przemieszczanie towarów, momentem osiągnięcia planowanej przepustowości oraz momentem ustabilizowania się bieżących procesów. Te momenty czasowe mogą się różnić.
Wymagający przebieg testowy powinien nie tylko symulować idealne zamówienie standardowe. Kluczowe czynniki obejmują również równoczesną dostawę towarów, zmienne struktury zamówień, zablokowane zapasy oraz obsługę przerw technicznych. Tylko w takich warunkach można określić, czy planowane procesy mają wystarczającą swobodę działania. System, który osiąga wartości docelowe tylko w idealnych warunkach, byłby zbyt ściśle zaprojektowany dla rzeczywistego łańcucha dostaw.
W kalkulacji należy również uwzględnić konwersję istniejących operacji. W trakcie transformacji może być konieczna dodatkowa koordynacja, szkolenia i tymczasowe procesy równoległe. Takich obciążeń nie należy przedwcześnie ignorować jako porażki, ale należy nimi zarządzać w sposób ograniczony czasowo i transparentny. Im później zmaterializują się stabilne korzyści, tym dłużej kapitał pozostaje zamrożony, nie generując w pełni oczekiwanych zysków. Dlatego faza rozruchu nie jest jedynie technicznym dodatkiem, ale istotnym elementem zwrotu z inwestycji.
Wyniki są ważniejsze niż symbolika inwestycji
Do późniejszej oceny potrzebny jest stan bazowy sprzed przezbrojenia oraz porównanie z ustabilizowaną operacją po nim. Szczególnie istotne będą dane dotyczące rzeczywistej przepustowości, czasu wysyłki, dokładności poziomów zapasów oraz odsetka zamówień zrealizowanych w całości i na czas. Po stronie kosztów należy uwzględnić nie tylko roboczogodziny, ale także konserwację, zużycie energii, konsekwencje błędów i zamrożone zapasy.
Rozwój tych wskaźników należy również odróżnić od zmian w popycie i asortymencie produktów. Wzrost sprzedaży opon może wynikać z lepszej sytuacji na rynku lub nowej logistyki. Niższe koszty opon mogą wynikać z lepszego wykorzystania mocy produkcyjnych, bez odpowiedniej poprawy efektywności technicznej. Dokładna ocena powinna oddzielić te efekty, zamiast przypisywać każdą pozytywną zmianę nowemu zakładowi.
Prowadzi to do uzasadnionego spojrzenia na decyzję Continental: magazyn należy rozumieć jako inwestycję w możliwość bardziej niezawodnego połączenia dużego systemu produkcyjnego z rynkiem. Jego wartość strategiczna tkwi w połączeniu kontroli kosztów, jakości dostaw i długoterminowego rozwoju lokalizacji. Jednak ta kombinacja przełoży się na sukces ekonomiczny dopiero wtedy, gdy korzyści staną się widoczne w codziennej działalności. Sukces nie powinien być zatem mierzony maksymalną liczbą opon w magazynie, ale lepszą równowagą między zainwestowanym kapitałem, zaspokojonym popytem klientów i kontrolowanym ryzykiem operacyjnym.
Doradztwo - Planowanie - Wdrażanie

Konrad Wolfenstein
Chętnie będę pełnić rolę Twojego osobistego doradcy.
Możesz się ze mną skontaktować pod adresem wolfenstein∂xpert.digital lub
Po prostu zadzwoń do mnie pod numer +49 7348 4088 965 .
Twoi eksperci intralogistyki
Doradztwo, planowanie i wdrażanie kompleksowych rozwiązań dla magazynów wysokiego składowania i zautomatyzowanych systemów składowania - Zdjęcie: Xpert.Digital
Więcej informacji tutaj: