Le stimulateur cardiaque invisible de l'usine de pneumatiques : ceux qui sous-estiment la marge de sécurité du processus de vulcanisation gaspillent des capitaux au stade le plus coûteux de la production
Xpert Pré-lancement

Available in 27 languages 📢
Préférez Xpert.Digital sur GoogleⓘPublié le : 1er octobre 2026 / Mis à jour le : 1er octobre 2026 – Auteur : Konrad Wolfenstein
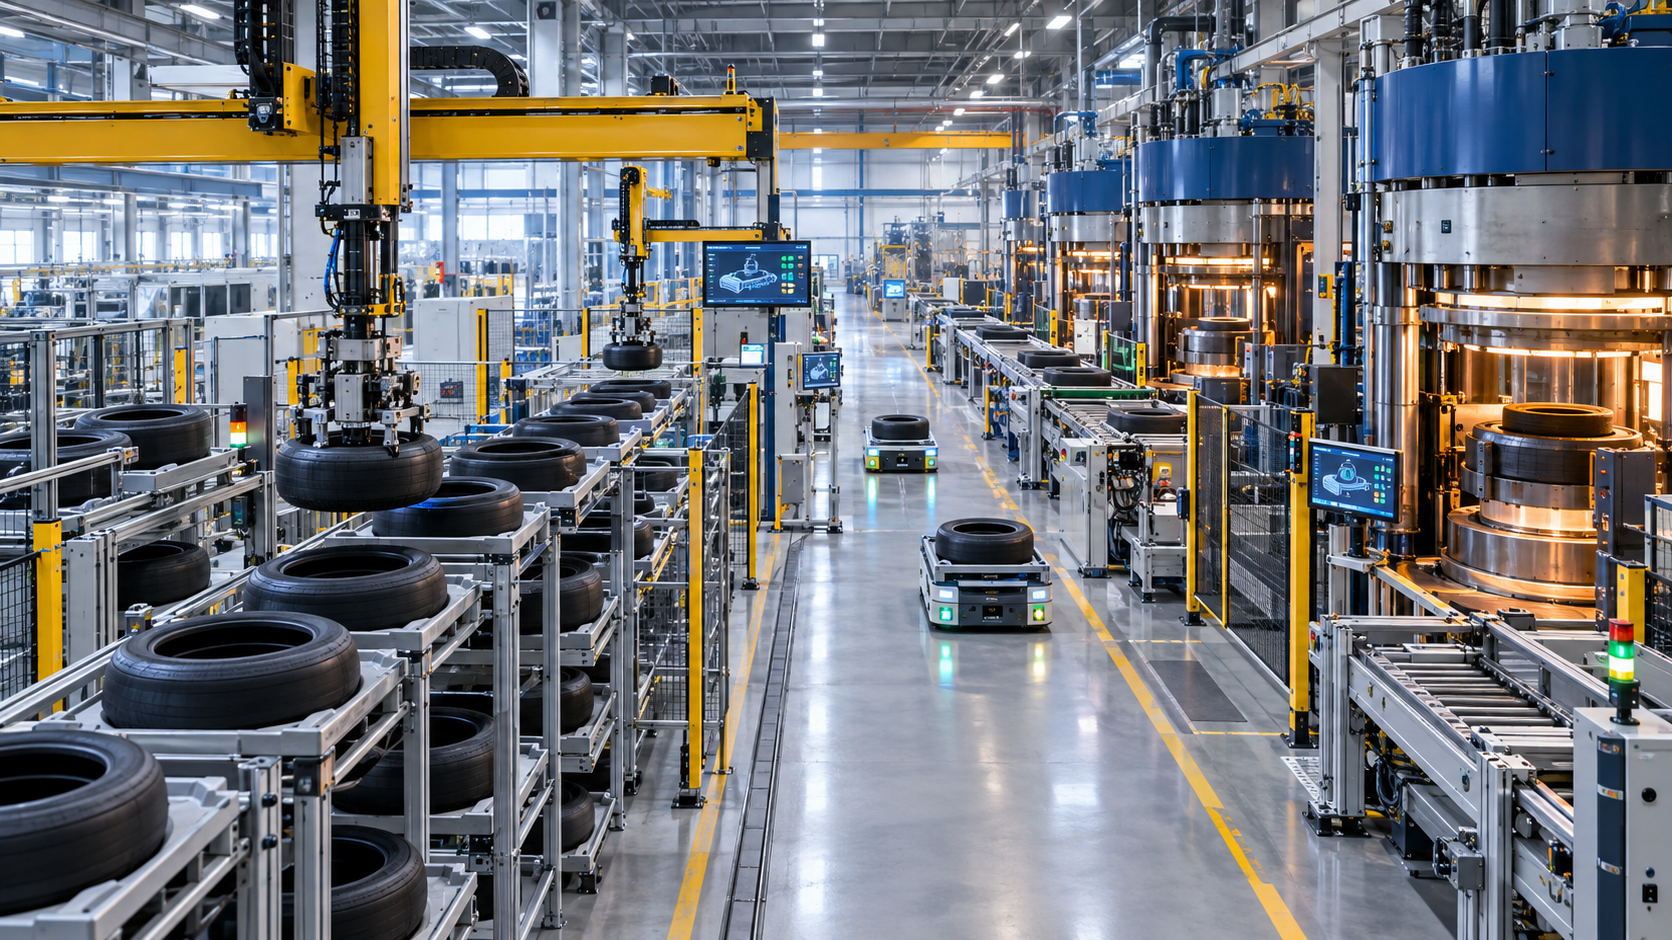
Le stimulateur cardiaque invisible de l'usine de pneumatiques : sous-estimer la marge de vulcanisation, c'est gaspiller des capitaux au stade le plus coûteux de la production – image créative sur le sujet, créée avec l'IA : Xpert.Digital
Gestion optimale des pneumatiques : le rôle du stockage écologique des pneumatiques
L'efficacité dans une usine de pneumatiques : pourquoi la zone tampon de vulcanisation est cruciale
Dans le monde complexe de la production de pneumatiques, le rôle crucial de la zone de stockage des pneus non vulcanisés – également appelée zone de stockage des pneus verts – est souvent négligé. Véritable moteur invisible de l'usine, cette zone sert non seulement au stockage des pneus non vulcanisés, mais constitue également un élément déterminant pour l'efficacité économique de l'ensemble du processus de production. La zone de stockage des pneus verts compense les différences entre les étapes d'assemblage et de vulcanisation, garantissant un flux de matières stable même en cas d'imprévus. Une zone de stockage des pneus non vulcanisés de taille optimale permet ainsi non seulement de garantir l'approvisionnement des presses de vulcanisation, mais aussi de réduire les capitaux immobilisés dans la production et d'accroître la productivité globale. Dans cet article, nous analyserons les différents aspects de la zone de stockage des pneus non vulcanisés et démontrerons l'importance de ne pas sous-estimer ce composant essentiel de la production de pneumatiques.
Bien plus qu'un simple entrepôt entre deux mondes de machines
La zone de stockage des pneus verts, souvent appelée zone tampon de vulcanisation en Allemagne et dans le secteur de la production internationale, est l'une des zones discrètes mais cruciales sur le plan économique d'une usine de pneumatiques. Elle abrite les pneus entièrement assemblés mais non encore vulcanisés, entre l'atelier de montage et les presses de vulcanisation. À ce stade, le pneu possède déjà sa structure matérielle essentielle, mais pas encore sa résistance, sa géométrie ni son profil définitifs. Il est sensible à la déformation, à la pression, à un support inadéquat, aux erreurs de stockage et à un stockage trop long ou inapproprié. Par conséquent, la zone de stockage ne se limite pas à la simple gestion des stocks. Elle stabilise un flux de matières techniquesment sensible entre deux étapes de production dont les temps de cycle, la sensibilité aux perturbations et les tailles de lots diffèrent structurellement.
Les machines de fabrication de pneumatiques produisent généralement des pneus neufs selon des séquences et des lots précis. Les presses de vulcanisation, quant à elles, fonctionnent avec des moules, des formules, des courbes de chauffe et des programmes de production spécifiques à chaque produit. Un couplage direct entre ces deux domaines ne serait envisageable que dans une usine idéale, sans interruption, sans modification de produit, sans contrôle qualité ni maintenance. En réalité, les temps de cycle fluctuent, certaines machines subissent des arrêts temporaires, les moules sont changés, les commandes sont priorisées et les pneus doivent être triés par type, âge, statut de mise en circulation et presse cible. Le tampon de vulcanisation permet de lisser ces fluctuations et de les transformer en un stock gérable.
D'un point de vue économique, le stock tampon constitue une assurance contre les temps d'arrêt, mais il a un coût. Un stock trop faible compromet l'approvisionnement des presses. Un stock trop important immobilise de l'espace, des équipements, du fonds de roulement et potentiellement de l'énergie, augmente le temps d'immobilisation et peut masquer des problèmes de processus. Par conséquent, le niveau de stock optimal n'est ni nul ni le volume maximal techniquement possible. Il résulte de l'équilibre entre la capacité des presses, la disponibilité de l'usine, la gamme de produits, le taux de défaillance, le délai de réapprovisionnement et le niveau de service souhaité par rapport à la vulcanisation. L'objectif principal de la direction est de garantir la sécurité d'approvisionnement avec un stock minimal.
La presse à vulcaniser détermine le levier économique
L'importance économique de l'entrepôt de pneus usagés découle principalement du rôle de la vulcanisation dans le processus global. Les presses à chaud nécessitent d'importants investissements, occupent un espace conséquent et consomment beaucoup d'énergie. Elles donnent au pneu sa forme finale sous pression et à chaud et réticulent les composés de caoutchouc. Le temps de pressage disponible est donc une ressource de production précieuse. S'il est perdu par manque de fournitures, la perte de production est difficilement rattrapable. Des équipes supplémentaires, des heures supplémentaires ou une augmentation de la cadence des équipements en amont ne peuvent compenser les cycles de pressage perdus si le goulot d'étranglement se situe déjà au stade de la vulcanisation.
Le raisonnement est simple : la valeur d’une zone tampon ne se mesure pas au prix de l’espace de stockage, mais aux coûts évités grâce à la réduction des temps d’arrêt improductifs au niveau du goulot d’étranglement. Ces coûts vont bien au-delà de la simple perte de volume de production. Les temps d’inactivité peuvent engendrer des pertes d’énergie supplémentaires, des variations de température, une augmentation de la charge de travail organisationnelle et une utilisation moins efficace du personnel et des équipements. Dans une usine équipée de nombreuses presses, même une légère amélioration de la disponibilité des matières premières peut avoir un effet cumulatif sur des milliers d’heures de fonctionnement. Par conséquent, quelques secondes gagnées sur la disponibilité des matières premières et une augmentation de quelques points de pourcentage de la disponibilité de l’usine peuvent avoir un impact significatif sur une année.
Parallèlement, il serait erroné de considérer systématiquement chaque unité de stockage supplémentaire comme un gain de productivité. Si les presses sont à l'arrêt en raison de changements d'outillage, de maintenance, de problèmes de supports ou de défauts de qualité, un stock plus important de pneus neufs ne résoudra pas le problème de fond. Un stock tampon peut absorber les fluctuations, mais ne saurait compenser une conception de capacité fondamentalement défaillante. Il ne doit ni se substituer à un équipement fiable, ni servir de solution de facilité pour une planification de production mal coordonnée. La meilleure solution consiste à identifier les perturbations, à en hiérarchiser les causes et à maintenir un niveau de stock uniquement viable économiquement face aux fluctuations statistiquement prévisibles.
Le découplage engendre de l'efficacité, mais aussi du gaspillage
Un entrepôt de vulcanisation remplit simultanément trois fonctions : il découple les cycles de production, trie les variantes de produits et protège un produit intermédiaire sensible. Cette combinaison le distingue d’un entrepôt de produits finis classique. Le pneu n’est pas stocké en vue d’une vente et d’une expédition ultérieures, mais parce que l’étape suivante requiert un produit spécifique à un moment précis. Par conséquent, chaque opération de stockage s’inscrit dans une décision de production urgente.
Le découplage permet aux machines de fabrication de pneumatiques de fonctionner par lots économiques et réduit les changements de production. Une seule machine peut produire plusieurs variantes identiques ou apparentées consécutivement, même si les presses ne les appellent pas à intervalles réguliers. Cela accroît le temps de production. Inversement, les presses n'ont plus besoin d'attendre la fin d'une commande précédente si le type requis est déjà en stock. Le stock joue ainsi temporairement le rôle d'une réserve de capacité.
Cependant, cette réserve a ses limites. Des temps de stockage trop longs augmentent les risques de vieillissement, de déformation, de défauts de surface ou de dépassement des limites de traitement internes. Un pneu neuf n'est pas un milieu de stockage chimiquement et mécaniquement neutre. Sa durée de stockage admissible dépend de sa formulation, de son prétraitement, de l'environnement et des spécifications de qualité. Par conséquent, une gestion économiquement rationnelle prend en compte non seulement la quantité et le type de pneu, mais aussi le temps de production, le lot, l'état du pneu et la date limite de traitement. Le principe du « premier entré, premier sorti » est certes un fondement important, mais insuffisant à lui seul pour gérer les commandes prioritaires, les lots restreints, les durées de conservation variables ou l'allocation ciblée des presses.
Le pneu vert requiert sa propre logique
Avant vulcanisation, le pneu est souple, collant et géométriquement fragile. Une manipulation incorrecte peut endommager la carcasse, le talon ou le flanc. Si les pneus sont empilés ou mal supportés, ils peuvent s'aplatir ou se déformer. De tels dommages sont particulièrement préjudiciables d'un point de vue économique, car le produit intègre déjà de la matière, de l'énergie et du temps machine provenant de plusieurs étapes de transformation en amont. Par conséquent, les rebuts survenant peu avant la vulcanisation engendrent une perte de valeur bien plus importante qu'une erreur d'approvisionnement en matières premières survenue plus tôt.
Un système de stockage moderne doit donc manipuler les pneus verts de manière à préserver leur forme. Souvent, chaque pneu repose sur un plateau ou une palette, standard ou sur mesure. Ceci évite le contact entre les pneus et assure un maintien géométrique lors du transport, du stockage et de la manutention. Il existe également des systèmes spécialisés permettant de manipuler les pneus sans support de charge séparé. Cette solution permet de réaliser des économies sur les supports, les technologies de retour et potentiellement les étapes de traitement, mais exige une grande flexibilité au niveau des pinces, de la géométrie de stockage et de la compatibilité avec différents types de pneus.
Le choix entre un système avec plateaux et un système sans plateaux est une décision stratégique axée sur les besoins de l'entreprise. Les plateaux engendrent des coûts d'approvisionnement, de nettoyage, de maintenance et de gestion des stocks. De plus, un stock suffisant de plateaux vides doit toujours être disponible au bon endroit. En revanche, ils standardisent l'interface entre les différentes technologies de transport et de stockage et protègent le produit. Un système sans plateaux réduit les immobilisations et la manutention, mais peut être plus dépendant des dimensions spécifiques des pneumatiques et des conceptions mécaniques. Le facteur déterminant n'est pas le prix isolé d'un plateau ou d'une pince, mais plutôt l'impact global sur les coûts en fonction du cycle de vie, de la gamme de produits, de la disponibilité et de l'adaptabilité.
L'automatisation ne remplace pas seulement le travail manuel
L'automatisation d'un entrepôt de pneus usagés est souvent justifiée par la nécessité de réaliser des économies de personnel. Bien que cet argument soit pertinent, il n'explique pas tout. Les avantages les plus importants proviennent généralement de la reproductibilité des processus, d'une plus grande fiabilité du débit, d'une identification sans ambiguïté et d'une meilleure utilisation des presses. Les systèmes manuels peuvent être économiques pour de petites quantités et une gamme de produits restreinte. Cependant, avec l'augmentation du volume de production, la diversification des produits et le renforcement des exigences de qualité, les efforts de recherche, le risque d'erreurs et la complexité organisationnelle augmentent de façon disproportionnée.
Selon la configuration de l'usine, les solutions automatisées utilisent des transstockeurs, des systèmes de navettes, des portiques, des robots de stockage de zone, des monorails, des convoyeurs ou des véhicules à guidage automatique (AGV). Un transstockeur permet de consolider les stocks verticalement et convient aux entrepôts à grande hauteur bien structurés. Les systèmes de navettes multi-étapes offrent un débit élevé et une redondance, mais sont techniquement complexes. Les portiques peuvent desservir de vastes surfaces et manipuler avec souplesse différents types de pneus ou de palettes. Les monorails fluidifient la circulation et relient les entrepôts et les presses en hauteur, mais nécessitent une structure porteuse et une planification rigoureuse des aiguillages et de la maintenance.
Aucun modèle architectural n'est intrinsèquement supérieur au précédent. Dans une usine bien synchronisée, une zone tampon compacte située au-dessus ou à proximité immédiate des machines de fabrication de pneumatiques peut suffire. Un entrepôt à grande hauteur sous plafond est pertinent pour la gestion de nombreuses variantes de produits, de niveaux de stock élevés ou de distances importantes. En revanche, dans le cadre d'un projet de réhabilitation d'usine, les contraintes liées à la structure des colonnes, à la hauteur sous plafond, aux normes de sécurité incendie, aux réseaux existants et à la production en cours peuvent rendre impossible même la solution la plus aboutie techniquement. Par conséquent, la rentabilité repose sur l'adaptation au flux de matières spécifique, et non sur l'acquisition de la machine la plus performante.
La diversité des variantes fait des logiciels un goulot d'étranglement
L'industrie du pneumatique ne se contente plus de produire quelques dimensions standard en grandes séries. Catégories de véhicules, diamètres de jantes, indices de vitesse, versions hiver et été, exigences pour véhicules électriques, spécifications régionales et variantes propres à chaque marque élargissent la gamme de produits. Plus cette diversité s'accroît, plus la gestion des stocks de sécurité par de simples règles de quantité devient complexe. Si les technologies d'entreposage physique restent importantes, la performance réelle se trouve désormais du côté des logiciels.
Un système de gestion d'entrepôt coordonne les convoyeurs, les robots, les transstockeurs et les stations de transfert. Un système MES (Manufacturing Execution System) planifie ensuite les commandes, les stocks, les lancements et les séquences de production. La connexion au système d'information de l'entreprise garantit la cohérence des exigences, des données relatives aux matériaux et des retours d'information. Dans une architecture fonctionnelle, le système connaît au minimum l'identité, le type, le lot, la date de production, le statut qualité, l'emplacement de stockage, le processus cible et l'historique de traitement de chaque pneu neuf.
Ce niveau de détail des données permet un contrôle prédictif. Le système peut non seulement récupérer un pneu lorsqu'une presse le demande, mais aussi anticiper la demande en fonction du planning de production. Il peut ainsi déplacer à l'avance les pneus compatibles vers une zone de stockage tampon, optimiser les itinéraires de transport et éviter les conflits entre le stockage et la récupération. En cas d'incident, la séquence est automatiquement recalculée. La zone de stockage tampon se transforme ainsi d'un simple inventaire passif en un véritable outil de production.
L'inconvénient majeur réside dans la forte dépendance à la qualité des données et des interfaces. Une donnée mal saisie, une réponse tardive ou une approbation contradictoire peuvent bloquer le flux physique des matières. Les erreurs logicielles ont alors un impact immédiat sur la production. Par conséquent, la gestion des données de référence, le versionnage, les environnements de test, les procédures de redémarrage et la définition claire des responsabilités ne sont pas des tâches secondaires pour l'informatique, mais bien des composantes essentielles de la fiabilité opérationnelle.
La traçabilité devient une fonction créatrice de valeur
La traçabilité complète est souvent perçue comme une question de qualité ou de conformité. Sur le plan économique, son importance est bien plus grande. Lorsque chaque pneu est clairement suivi de sa fabrication à sa vulcanisation, les écarts peuvent être attribués à des lots, des machines, des périodes ou des paramètres de processus spécifiques. Sans cette précision, les entreprises pourraient être contraintes de bloquer ou d'enquêter sur des quantités importantes. Des données fiables permettent ainsi de réduire les rebuts, les retouches et les risques de rappels.
L'identification peut se faire par codes-barres, codes Data Matrix, RFID ou une combinaison de ces technologies. Les codes-barres sont peu coûteux, mais nécessitent généralement une visée directe et une surface adaptée. La RFID permet une lecture sans contact, sans visée directe, et prend en charge le suivi automatisé des articles. Cependant, cela accroît les exigences relatives au choix des étiquettes, à leur position de lecture, au modèle de données et à la robustesse électromagnétique. Dans l'environnement dynamique et riche en métaux d'une usine de pneumatiques, le taux de lecture doit être validé concrètement et non pas seulement théoriquement supposé.
À long terme, cette infrastructure prendra une importance accrue car l'identité des produits s'étend au-delà de l'usine. Les passeports numériques des produits, l'économie circulaire, le rechapage et une documentation plus précise sur les matériaux renforcent le besoin de données normalisées sur les pneumatiques. Un entrepôt de pneumatiques écologique, doté d'un historique complet et individuel de chaque pneu, établit une chaîne de données robuste dès le début du cycle de vie du produit. Par conséquent, investir dans la traçabilité ne doit pas être perçu uniquement comme un centre de coûts d'entrepôt. Il constitue le fondement de la gestion de la qualité, de la conformité réglementaire, de l'analyse des réclamations et des nouveaux services numériques.
Solutions intralogistiques LTW

LTW Intralogistics – Ingénieurs des flux - Image : LTW Intralogistics GmbH
LTW propose à ses clients non pas des composants individuels, mais des solutions complètes et intégrées. Conseil, planification, composants mécaniques et électrotechniques, technologies de contrôle et d'automatisation, logiciels et services : tout est interconnecté et parfaitement coordonné.
La production en interne des composants clés présente un avantage particulier. Elle permet un contrôle optimal de la qualité, des chaînes d'approvisionnement et des interfaces.
LTW incarne la fiabilité, la transparence et le partenariat collaboratif. La loyauté et l'honnêteté sont des valeurs fondamentales de l'entreprise ; ici, une poignée de main a encore toute sa valeur.
En lien avec ceci :
L'automatisation et son rôle dans la gestion moderne des pneumatiques
Déterminer la taille idéale implique un calcul des risques
Le dimensionnement d'une chambre de vulcanisation ne doit pas se baser uniquement sur la production journalière moyenne ou un nombre fixe d'heures de production. Les valeurs moyennes masquent précisément les fluctuations contre lesquelles la chambre de vulcanisation est censée protéger. Parmi les facteurs pertinents figurent la répartition des temps d'arrêt, le temps de cycle, le temps de changement de série, la demande par variante et le comportement au redémarrage. La maintenance planifiée, les roulements d'équipe et le calendrier de fabrication et de vulcanisation des pneumatiques influent également sur la capacité requise.
Un modèle robuste distingue le stock de sécurité, le stock cyclique et la réserve stratégique. Le stock de sécurité couvre les incertitudes à court terme. Le stock cyclique résulte de la production par lots et de la variabilité des cycles de production. Une réserve stratégique peut être allouée pour les périodes de maintenance planifiées, les changements d'équipe ou les familles de produits critiques. Ces composantes du stock ont des causes différentes et doivent être mesurées séparément. Autrement, le stock total augmente sans qu'il soit possible de déterminer quelle part garantit réellement la sécurité d'approvisionnement.
La simulation est particulièrement précieuse pour la conception de systèmes. La simulation à événements discrets permet de modéliser les séquences de commandes réelles, les dysfonctionnements du système, les temps de transport et les règles de priorité. Elle permet d'examiner la fréquence d'attente des presses pour différents volumes de tampon, les points d'intersection des itinéraires de transport et le niveau de redondance requis. Il est crucial de ne pas se contenter de simuler le fonctionnement normal. Un système qui fonctionne bien en moyenne, mais qui s'effondre en cas de défaillance d'un robot principal ou d'une station de transfert, est économiquement fragile.
L'indicateur cible doit donc être formulé comme un niveau de service : quelle est la probabilité que le pneu homologué et conforme soit disponible à la presse adéquate et dans les délais ? Ce niveau de service est ensuite comparé aux coûts des capacités supplémentaires. Au-delà d'un certain seuil, chaque espace de stockage additionnel n'offre qu'une protection supplémentaire minime. C'est souvent précisément à ce niveau que se situe la limite de rentabilité.
Le débit est plus important que la capacité nominale
Les fournisseurs et les planificateurs citent souvent le nombre maximal de pneus pouvant être stockés ou le nombre théorique de mouvements par heure. Cependant, pour l'exploitant, le débit soutenable en conditions réelles est crucial. Le stockage et la récupération s'effectuent simultanément, les pneus diffèrent par leur taille et leur destination, les transports doivent être priorisés et les interruptions gérées. La capacité de pointe nominale peut donc être nettement supérieure à la capacité utilisable en continu.
Le nombre de points de transfert critiques mérite une attention particulière. Un entrepôt à haut débit interne reste inefficace si un seul convoyeur, poste d'identification ou circuit d'alimentation de presse gère l'intégralité du flux. De même, un robot, aussi rapide soit-il techniquement, peut voir sa productivité chuter en raison de longs déplacements, d'un emplacement de stockage inadapté ou de changements fréquents de pinces. Par conséquent, l'analyse doit se fonder sur le flux de pneumatiques, et non sur les spécifications de la machine.
La stratégie d'exploitation influe également sur le débit. Stocker les articles fréquemment utilisés près de la sortie réduit les distances de déplacement. À l'inverse, un stockage optimisé uniquement pour l'espace peut diminuer les performances. L'allocation dynamique des emplacements de stockage, les opérations à double cycle combinant stockage et récupération, et le séquençage intelligent augmentent souvent la capacité utilisable sans composants mécaniques supplémentaires. L'optimisation logicielle peut ainsi offrir une valeur similaire à celle d'un système plus grand, mais nécessite généralement moins d'espace et de matériaux.
La qualité commence par le mouvement
Les calculs économiques d'un entrepôt de pneus écologiques doivent intégrer les coûts liés à la qualité. Un pneu endommagé représente bien plus qu'un simple gaspillage de matière première. Il engendre des coûts d'inspection, interrompt la production, modifie les niveaux de stock et peut immobiliser une presse sans pneu de remplacement adéquat. Si un dommage passe inaperçu, les risques augmentent après la vulcanisation et, dans le pire des cas, pour le client. La manipulation soigneuse n'est donc pas un simple confort, mais une mesure de prévention essentielle.
Les pinces doivent pouvoir manipuler avec fiabilité des pièces de diamètres, largeurs et poids variables sans exercer de contraintes excessives sur les zones critiques. Les profils de mouvement doivent limiter l'accélération, les vibrations et les forces de positionnement. Les plateaux et les dispositifs de fixation doivent être propres, dimensionnellement précis et clairement identifiables. Des capteurs peuvent vérifier le bon positionnement des pneus, la présence d'emplacements de stockage vides et la conformité de la géométrie attendue avec le produit identifié.
La qualité dépend aussi du temps. Le système doit surveiller les durées de stockage maximales et identifier les stocks vieillissants. Un pneu proche de sa date de péremption peut être priorisé, inspecté ou retiré de manière contrôlée. Le système de gestion d'entrepôt devient ainsi un outil de prévention du gaspillage. Le lien entre les données d'inventaire et les résultats des inspections ultérieures est particulièrement précieux : si certaines durées de stockage, certains itinéraires de transport ou certaines opérations de manutention sont corrélés à des défauts récurrents, les causes profondes peuvent être identifiées et traitées à partir des données.
Réévaluation de la productivité et de l'ergonomie au travail
La manutention manuelle des pneus verts est physiquement exigeante et répétitive. Selon le type de pneu, son poids, sa taille et les contraintes ergonomiques augmentent considérablement. L'automatisation réduit les opérations de levage, de retournement et de transport, diminuant ainsi le risque de défaillances liées aux efforts physiques. Elle transforme le travail de la manipulation directe en tâches de surveillance, de maintenance, d'analyse des données et de dépannage.
Toutefois, le calcul des coûts de personnel ne doit pas présumer d'une suppression totale du travail humain. Les systèmes automatisés requièrent des opérateurs qualifiés, des ingénieurs en mécatronique, un support logiciel et une gestion des pièces détachées. Dans les pays à salaires élevés ou les régions connaissant une pénurie de main-d'œuvre qualifiée, cette évolution peut néanmoins s'avérer très avantageuse. Elle accroît la productivité par employé et réduit la dépendance de l'entreprise vis-à-vis des postes difficiles à pourvoir. Parallèlement, l'importance de la formation et de la transmission des connaissances s'en trouve renforcée.
Une erreur fréquente consiste à tenter d'exploiter une nouvelle technologie avec l'ancienne structure organisationnelle. Si les responsabilités entre la production, la logistique, la maintenance et l'informatique restent floues, les perturbations se prolongent. Les usines performantes définissent donc des circuits de réponse, des procédures d'escalade et les responsabilités de chacun avant d'augmenter leur production. La productivité d'une usine automatisée ne repose pas uniquement sur la robotique, mais sur l'interaction entre la technologie, les processus et l'expertise.
L'efficacité énergétique suit le flux de matières
L'installation de stockage de pneus usagés est rarement le plus gros consommateur d'énergie d'une usine de pneumatiques. Son impact économique sur le climat réside principalement dans la garantie d'une utilisation optimale du processus de vulcanisation, énergivore, et dans l'évitement des temps d'attente ou des redémarrages inutiles. Un approvisionnement stable assure une utilisation prévisible des presses et facilite la coordination des fluides caloporteurs, des moules et des lots de production. Cela ne se traduit pas automatiquement par des économies d'énergie par pneu, mais peut améliorer la productivité énergétique globale de l'usine.
Parallèlement, les entrepôts à grande hauteur, les convoyeurs, la robotique, l'air comprimé, la climatisation et les systèmes informatiques consomment tous de l'énergie. Le choix de motorisations performantes, la récupération d'énergie dans les monte-charges, les modes de fonctionnement à la demande et les distances de déplacement courtes permettent de réduire cette consommation. Un système surdimensionné déplace en permanence des masses et intègre plus de technologies que nécessaire. C'est pourquoi, pour des raisons de durabilité et de rentabilité, une conception précise du système est essentielle.
L'utilisation des sols a également un impact indirect sur l'environnement et les coûts. Le stockage vertical permet de gagner de la place dans les bâtiments, mais nécessite des structures plus hautes et une protection incendie potentiellement complexe. Le stockage horizontal, quant à lui, utilise des mécanismes plus simples, mais occupe un espace de production précieux. L'équilibre optimal dépend du prix du foncier, de la hauteur des bâtiments, des possibilités d'extension et de la valeur des autres utilisations possibles des sols. Dans une usine existante, libérer quelques mètres carrés peut s'avérer plus avantageux que l'énergie économisée grâce au système de stockage.
L'engagement de capitaux ne se limite pas aux stocks
Les comparaisons économiques opposent souvent les coûts d'acquisition de l'automatisation aux économies de personnel. Un calcul complet prend davantage en compte ces éléments. Le capital investi englobe la construction métallique, la technologie de convoyage, les plateaux, les robots, les systèmes de contrôle, les logiciels, les technologies de sécurité, les modifications du bâtiment, la protection incendie, les interfaces, l'ingénierie, la mise en service, la formation et les pertes de démarrage. Dans le cadre de conversions, les interruptions de production et les flux de matières temporaires constituent des facteurs supplémentaires.
Parmi les avantages, on note l'absence d'arrêts de production, la réduction des déchets et des manutentions, la diminution des coûts d'espace, la réduction des risques d'accidents, une meilleure traçabilité et une réactivité accrue face aux modifications de commandes. À cela s'ajoute la flexibilité : un système adaptable peut accueillir de nouvelles dimensions, des variantes supplémentaires ou des volumes plus importants sans nécessiter de remplacement immédiat. Cette flexibilité est plus difficile à quantifier, mais elle s'avère cruciale sur un marché volatil.
Le capital immobilisé dans les stocks provient également des pneus neufs et des véhicules de transport. Tout espace tampon supplémentaire encourage l'accumulation de stocks. Si cette capacité est utilisée comme une réserve, le besoin en fonds de roulement augmente et les délais de livraison s'allongent. Un entrepôt moderne doit donc non seulement offrir de l'espace, mais aussi garantir une gestion rigoureuse des stocks. Des structures d'ancienneté transparentes, des limites maximales par article et des indicateurs clés de performance pour les stocks à faible rotation empêchent l'automatisation de se limiter à une simple meilleure organisation des déchets.
L'analyse de rentabilité nécessite des données réelles sur les pertes
Une analyse de rentabilité solide commence par une analyse des pertes liées au processus existant ou prévu. Combien de minutes de presse sont réellement perdues à cause de pneus verts manquants, incorrects ou livrés en retard ? Quels sont les coûts de transport manuel, de recherche, de dommages et d’erreurs d’affectation ? Quelle surface est utilisée et quelle serait la valeur économique d’une utilisation alternative ? Sans ces données, le calcul repose essentiellement sur des hypothèses.
L'indicateur le plus important est la marge sur coûts variables par unité supplémentaire de goulot d'étranglement, et non le prix de vente moyen d'un pneu. Une minute d'arrêt évitée ne crée une réelle valeur ajoutée que si la production supplémentaire peut être vendue ou si elle remplace une autre mesure coûteuse. Sur un marché excédentaire, une capacité technique accrue peut s'avérer moins rentable qu'une réduction des rebuts ou des coûts de personnel. En revanche, dans une usine fonctionnant à pleine capacité et confrontée à des goulets d'étranglement d'approvisionnement, ce même gain de temps est extrêmement profitable.
Outre un scénario de référence, il convient d'établir un scénario prudent et un scénario plus ambitieux. Les facteurs à prendre en compte incluent le volume de production, l'évolution des salaires, les prix de l'énergie, les gains de disponibilité, la réduction des rebuts, les coûts de maintenance et la valeur résiduelle. La courbe de montée en puissance est tout aussi importante. Les nouveaux systèmes atteignent rarement leurs performances cibles dès le premier jour. Si l'on ne tient pas compte de plusieurs mois de productivité réduite, du personnel supplémentaire et des ajustements logiciels, la période d'amortissement paraîtra artificiellement courte.
La méthode de la valeur actuelle nette (VAN) est supérieure au simple calcul du délai de récupération, car elle intègre les paiements sur toute la durée de vie utile, les coûts d'investissement et les investissements de remplacement futurs. Néanmoins, le délai de récupération demeure important pour l'évaluation des risques. Plus un projet dépend d'une croissance des ventes incertaine, plus un délai de récupération long devient critique. Les projets qui bénéficient déjà d'avantages significatifs, tels que la réduction des rebuts, l'amélioration de l'ergonomie et la diminution des temps d'arrêt des presses, sont plus résilients.
Les terrains vierges et les friches industrielles nécessitent des réponses différentes
Dans une nouvelle usine, la zone de vulcanisation peut être intégrée dès le départ à la planification globale du flux de production. Bâtiments, agencement des presses, configuration des pneumatiques, voies de circulation et architecture informatique peuvent être coordonnés. Ceci permet de réduire les distances, d'optimiser les flux de matériaux et d'adapter la production. Il est souvent plus économique d'anticiper les extensions futures, les voies ferrées supplémentaires ou la capacité logicielle sans installer immédiatement la version finale complète du développement.
En revanche, dans les installations existantes, les contraintes dictent la conception. La production doit se poursuivre, les fondations sont déjà en place, la hauteur sous plafond est limitée et les zones de sécurité sont déjà occupées. Dans ce cas, une solution modulaire avec un pont roulant, un stockage compact à plat ou des zones tampons décentralisées peut s'avérer plus économique qu'un entrepôt à grande hauteur théoriquement optimal. Dans les projets de réhabilitation de sites industriels, les coûts d'intégration dépassent souvent le prix de la technologie nucléaire elle-même.
Les phases de transition sont particulièrement critiques. Les flux de matières, anciens et nouveaux, doivent fonctionner en parallèle pendant un certain temps, les données d'inventaire doivent être migrées et les pneumatiques transférés sans ambiguïté. Une montée en puissance progressive réduit les risques, mais peut nécessiter des technologies de transfert supplémentaires. Par conséquent, la meilleure décision d'investissement prend en compte non seulement l'état cible futur, mais aussi la stratégie pour y parvenir.
La résilience naît de perturbations maîtrisées
Un entrepôt entièrement automatisé peut être extrêmement productif, mais aussi vulnérable. Si un robot central, un serveur ou une section de convoyage tombe en panne, la totalité du stock, bien que physiquement présente, peut être inaccessible. La résilience ne consiste donc pas à dupliquer chaque composant, mais plutôt à comprendre les schémas de défaillance critiques et à limiter leurs conséquences à un niveau économiquement acceptable.
Les mesures possibles comprennent des commandes redondantes, plusieurs allées de stockage indépendantes, des dérivations, un système de retrait manuel d'urgence, des tampons de presse locaux et une stratégie de pièces de rechange pour les longs délais de livraison. Le temps de redémarrage après une panne est crucial. Un système peut être techniquement disponible, mais après une perte de données, la remise en état des positions et des commandes peut prendre des heures. Des tests de redémarrage réguliers et des procédures d'urgence documentées sont donc tout aussi importants que la maintenance préventive.
Les cyber-risques prennent de l'importance car la gestion d'entrepôt, les systèmes MES et les systèmes d'entreprise sont interconnectés. La segmentation du réseau, le contrôle d'accès basé sur les rôles, la maintenance à distance sécurisée, la gestion des correctifs et la restauration hors ligne protègent non seulement les données, mais aussi la capacité de production. Une attaque ou une mise à jour défectueuse peut avoir le même impact économique qu'une panne mécanique. Par conséquent, l'architecture de sécurité doit être intégrée dès la conception de l'usine et non considérée comme une simple formalité informatique.
Les indicateurs clés de performance doivent distinguer la cause et l'effet
Un bon système d'indicateurs clés de performance (KPI) permet de vérifier non seulement le bon fonctionnement de l'entrepôt, mais aussi sa rentabilité pour la vulcanisation. La disponibilité technique des équipements est importante, mais ne renseigne que peu sur la régularité de l'approvisionnement en presses. De même, un taux de remplissage élevé peut paraître positif, alors qu'il indique en réalité un stock excessif.
Les indicateurs pertinents comprennent le taux de livraison à temps aux presses, les temps d'arrêt dus à l'absence de pneus verts, les temps d'immobilisation moyens et maximaux, le stock par article, le nombre d'erreurs d'identification, le taux de dommages, le nombre de mouvements par unité d'énergie et le temps de redémarrage après dysfonctionnement. De plus, les interventions planifiées et non planifiées, ainsi que les causes des interventions manuelles, doivent être consignées. Des interventions manuelles fréquentes indiquent une lacune dans les règles, les données ou les capacités du système.
Les indicateurs clés de performance (KPI) ne sont pertinents que lorsqu'ils sont traduits en termes économiques. Une heure d'arrêt de production, un pneu vert endommagé et un espace de stockage supplémentaire ont tous des coûts différents. En monétisant ces effets, la direction peut prioriser les améliorations. Autrement, le dysfonctionnement technique le plus visible est souvent privilégié, même si un problème d'inventaire moins visible engendre la perte annuelle la plus importante.
L'intelligence artificielle a besoin de bases solides
L'intelligence artificielle peut prévoir la demande, optimiser les stocks, détecter les dysfonctionnements et déterminer les besoins de maintenance. Dans le secteur du séchage, son principal potentiel réside dans l'intégration dynamique des plans de production, des temps de cycle réels, des niveaux de stock et de l'état des équipements. Un système apprenant pourrait, par exemple, identifier les séquences de commandes qui entraînent régulièrement des goulots d'étranglement et rendre les pneus disponibles plus rapidement.
Cependant, ces avantages dépendent de données fiables et de critères de décision clairement définis. En cas d'identifications manquantes, d'horodatages inexacts ou d'enregistrement incohérent des causes de dysfonctionnement, le modèle apprendra des erreurs organisationnelles plutôt que des relations physiques. Par conséquent, les capteurs, les données de référence et la rigueur des processus doivent être irréprochables dès le départ. Nombre d'améliorations présentées comme relevant de l'intelligence artificielle peuvent déjà être obtenues grâce à une logique événementielle robuste, des algorithmes d'optimisation et une analyse statistique.
Une approche progressive est économiquement judicieuse. Il convient d'abord d'établir la transparence et un contrôle stable des règles. Viennent ensuite la prévision et l'aide à la décision. Les ajustements entièrement automatisés ne devraient être mis en œuvre que lorsque la qualité des données, les limites de sécurité et la logique de repli sont parfaitement maîtrisées. Ceci garantit que la marge de sécurité reste contrôlable même en cas de modèles défectueux ou de variations des conditions du produit.
La décision stratégique s'inscrit dans le système global
Un entrepôt de pneus écologique n'est ni un simple projet de stockage ni une mesure d'automatisation isolée. Il intègre la planification de la production, la qualité, l'intralogistique, la maintenance, l'énergie et les données. Ceux qui se contentent d'acquérir de l'espace de stockage en sous-estiment la valeur. Ceux qui investissent massivement dans la technologie sans comprendre les fluctuations et les goulets d'étranglement risquent de surinvestir.
La solution la plus convaincante alimente les presses de vulcanisation de manière fiable, protège chaque pneu neuf, limite les stocks et les délais de livraison, et s'adapte aux variations de production. Elle met en évidence les écarts au lieu de les dissimuler dans d'importants stocks tampons. Elle dispose d'un plan de continuité d'activité robuste et fournit des données qui améliorent la qualité et la planification. Son succès économique se traduit non pas par des entrepôts saturés, mais par des flux de matières plus fluides, une meilleure utilisation des capacités aux points critiques et une immobilisation de capital réduite.
C’est là que réside une vérité troublante : la zone de vulcanisation ne produit pas un seul pneu commercialisable, mais elle peut déterminer le volume de ventes de l’usine. Il ne s’agit pas simplement d’un espace de stockage intermédiaire nécessaire, mais d’un mécanisme de pilotage essentiel pour l’usine. Correctement dimensionnée et intégrée, elle protège l’étape la plus coûteuse du processus contre les arrêts évitables. Mal conçue, elle devient soit un goulot d’étranglement onéreux, soit un refuge pour les erreurs de planification. Par conséquent, l’option la plus rentable n’est pas la plus grande ni la plus moderne, mais celle qui gère efficacement l’incertitude avec un investissement total minimal.
Conseil - Planification - Mise en œuvre

Konrad Wolfenstein
Je serais heureux de vous servir de conseiller personnel.
wolfenstein∂xpert.digitalmeVous pouvez contacter à ou
Appelez-moi simplement au +49 7348 4088 965 .
Vos experts en intralogistique

Conseil, planification et mise en œuvre de solutions complètes pour les entrepôts à grande hauteur et les systèmes de stockage automatisés - Image : Xpert.Digital
Plus d'informations ici :