El futuro de la intralogística: del tráfico de carretillas elevadoras a la automatización inteligente de palés
Versión preliminar de Xpert

Disponible en 27 idiomas 📢
Prefiere Xpert.Digital en GoogleⓘPublicado el: 5 de octubre de 2026 / Actualizado el: 5 de octubre de 2026 – Autor: Konrad Wolfenstein
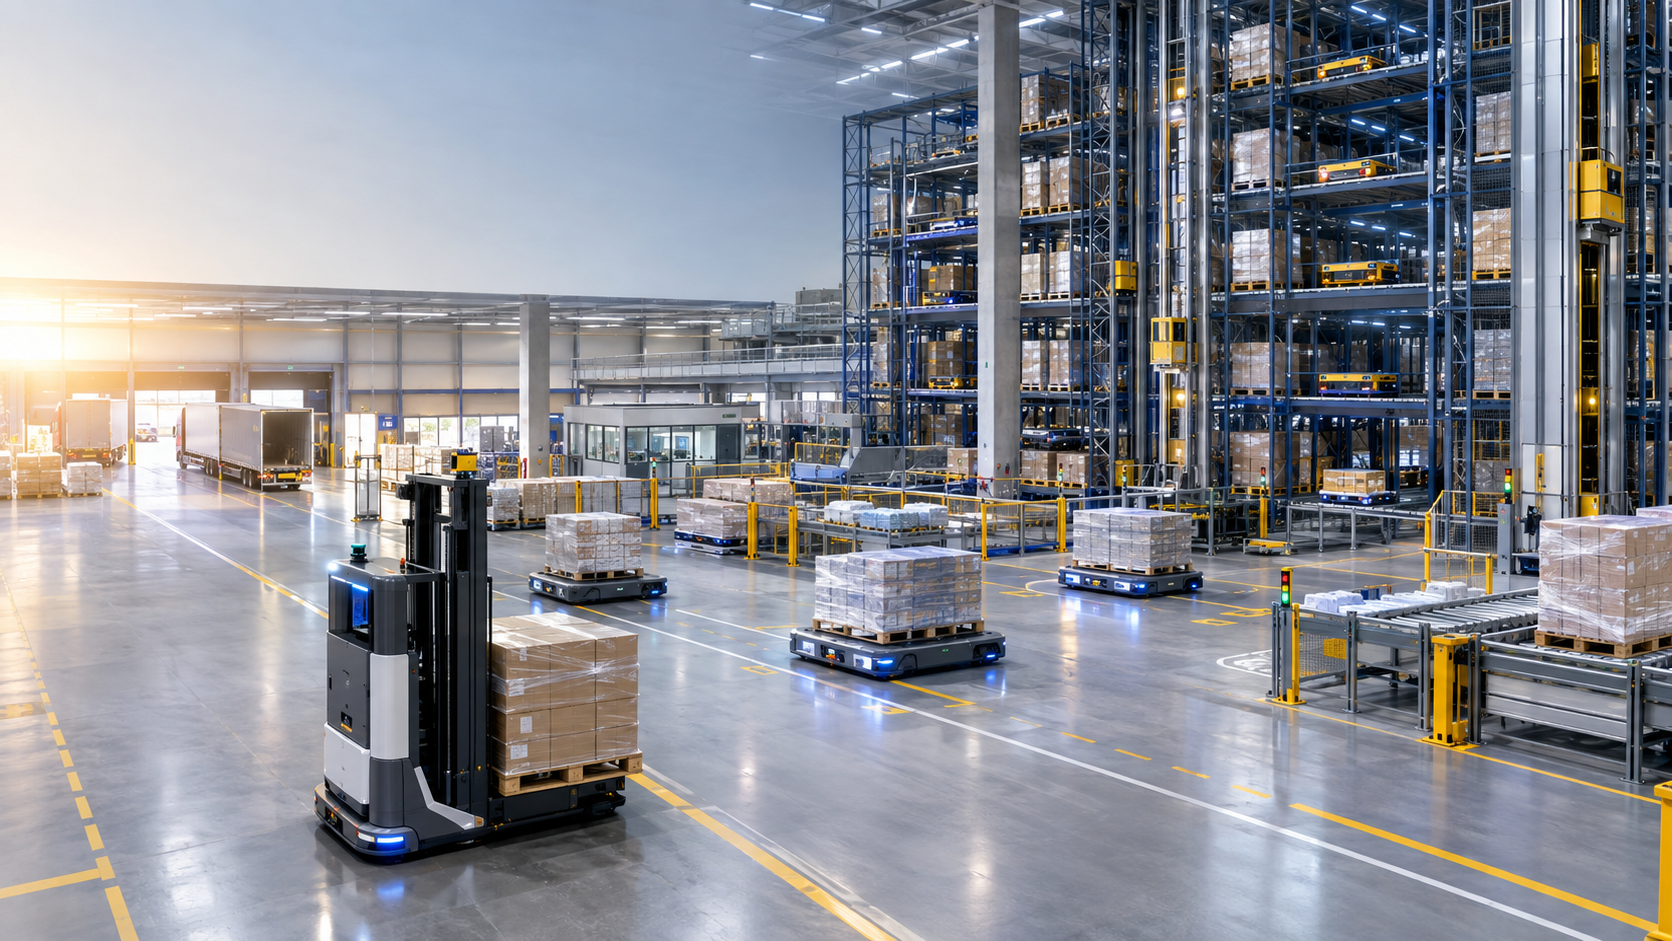
El futuro de la intralogística: del tráfico de carretillas elevadoras a la automatización inteligente de palets: una imagen creativa sobre el tema, con IA: Xpert.Digital
Por qué las empresas necesitan no solo máquinas, sino arquitecturas completas de flujo de materiales
Flexibilidad en la logística: cómo responden las empresas a los requisitos cambiantes
Robots y seguridad: Cómo los sistemas autónomos reducen los riesgos en la intralogística
La automatización de la intralogística está experimentando una transformación crucial. Si bien en el pasado la atención se centraba principalmente en máquinas individuales y líneas de transporte claramente definidas, hoy en día el control integral del flujo de materiales es fundamental. Las empresas reconocen cada vez más que no solo la velocidad y la fiabilidad de los dispositivos individuales son decisivas, sino también la interacción de todos los componentes dentro de un sistema integrado. En este contexto, los robots móviles, como el robot de clasificación y transferencia L (SOTR-L) y la carretilla elevadora autónoma SOTR-F, están adquiriendo mayor importancia. Estas tecnologías permiten diseñar procesos logísticos más eficientes y adaptarlos con flexibilidad a las necesidades cambiantes. Al combinar soluciones de automatización fijas y móviles, se pueden eliminar los cuellos de botella y aumentar la eficiencia general. Las siguientes secciones examinarán con más detalle los diversos aspectos de esta nueva era de la intralogística, desde las ventajas económicas de los sistemas automatizados hasta los desafíos asociados con la implementación e integración de nuevas tecnologías.
Desde el tráfico de carretillas elevadoras hasta la red autónoma de palés
Mover palés de forma aislada no automatiza la logística, sino solo sus cuellos de botella
La automatización de la intralogística está entrando en una nueva fase. Durante muchos años, las inversiones se centraron principalmente en máquinas individuales, líneas de transporte claramente definidas o bloques de almacenamiento automatizados. Hoy en día, el enfoque económico se desplaza hacia el control integral del flujo de materiales. El factor crucial ya no es únicamente la rapidez con la que una máquina de almacenamiento y recuperación puede guardar un palé o la fiabilidad con la que un vehículo guiado automáticamente (AGV) puede cubrir una distancia. El factor decisivo es si el transporte, la clasificación, el almacenamiento intermedio y el depósito funcionan como un sistema cohesionado y pueden adaptarse a los cambios en las cantidades, los productos y la distribución de las instalaciones.
Tres soluciones de palets de Daifuku ilustran esta transformación: el robot de clasificación y transferencia L, o SOTR-L, se encarga de la clasificación y el transporte automatizados de palets. El SOTR-F combina la funcionalidad de una carretilla elevadora con la navegación autónoma de un robot móvil. El Shuttle Rack LX organiza el almacenamiento de alta densidad con lanzaderas de palets de cuatro direcciones. Cada tecnología, por sí sola, cubre un proceso distinto. La combinación resulta económicamente atractiva porque permite conectar la recepción de mercancías, el suministro a la producción, el almacenamiento, la preparación de pedidos y el envío.
Esto también modifica la lógica de inversión. En lugar de diseñar tecnología de transporte rígida para una carga máxima proyectada a largo plazo, las empresas pueden combinar la automatización fija y móvil de forma más eficaz. El almacenamiento de alta densidad gestiona los procesos centrales predecibles y de gran volumen. Los robots móviles procesan tareas variables de transporte y clasificación. Una carretilla elevadora autónoma accede a puntos de transferencia que serían difíciles de alcanzar con robots de transporte a nivel del suelo o cintas transportadoras convencionales. Por lo tanto, la cuestión fundamental no es qué dispositivo es el más eficiente, sino qué arquitectura genera el mayor beneficio global a lo largo de todo su ciclo de vida.
Tres sistemas, un flujo de material
El principio técnico se basa en la división del trabajo. El SOTR-L está diseñado para el transporte de cargas pesadas y el flujo horizontal flexible de palets. Puede mover cargas de hasta 1000 kilogramos y sustituye a los transportadores fijos o a los sistemas guiados por raíles en entornos con trayectorias variables, decisiones de clasificación y cambios en los puntos de transferencia. Su valor económico reside menos en un movimiento espectacular que en su capacidad para optimizar el flujo de palets sin necesidad de una infraestructura mecánica compleja. Si se modifican la distribución, las zonas de expedición o las líneas de producción, la flota puede adaptarse mediante software y ampliarse con vehículos adicionales según sea necesario.
El SOTR-F asume un rol diferente. Como carretilla elevadora móvil autónoma (AMR) compacta, puede recoger palés directamente del suelo y transferirlos a cintas transportadoras y estaciones de transferencia. Su mínimo radio de giro, de aproximadamente un metro, es ideal para edificios existentes que carecen de pasillos amplios o espacio de maniobra suficiente. Tiene una capacidad de carga nominal de una tonelada. La navegación se basa en el principio SLAM, donde el vehículo determina su posición mientras utiliza y actualiza simultáneamente un mapa de su entorno. Esto elimina la necesidad de guías magnéticas o marcas en el suelo. La carga automatizada permite un funcionamiento prácticamente continuo.
El Shuttle Rack LX determina la densidad de almacenamiento. Vehículos lanzadera de cuatro direcciones mueven los palets dentro de canales de estanterías de profundidad variable, mientras que los elevadores gestionan los cambios de nivel. El sistema está diseñado para cargas de hasta 1500 kilogramos. Según la configuración, los vehículos lanzadera pueden alcanzar velocidades de hasta 100 metros por minuto, y la altura máxima de elevación de los elevadores es de 20 metros. Se prevé su funcionamiento a temperaturas de hasta -25 °C para aplicaciones de ultracongelación. La interacción entre los sistemas es fundamental: el SOTR-F accede a las fuentes y sumideros a nivel del suelo, el SOTR-L clasifica y distribuye, y el Shuttle Rack LX proporciona un almacenamiento compacto. De este modo, tres clases de máquinas se combinan para crear una arquitectura de palets integrada.
El fin de la tecnología de cintas transportadoras no está cerca
La robótica moderna no vuelve obsoleta la tecnología de transporte tradicional. Los transportadores de rodillos, de cadena y las grúas apiladoras siguen siendo económicamente superiores cuando se mueven grandes cantidades a lo largo de rutas estables y repetitivas con altas frecuencias de ciclo. Un sistema instalado permanentemente puede lograr un alto rendimiento con costos variables relativamente bajos en una ruta claramente definida. Su debilidad solo se hace evidente cuando los flujos de material cambian con frecuencia, se agregan nuevos puntos de transferencia o es necesario modificar un edificio mientras continúan las operaciones.
Por lo tanto, los sistemas móviles no constituyen una tecnología de reemplazo total, sino más bien una herramienta para reducir la rigidez estructural. Su principal ventaja reside en la asignación flexible de vehículos a diferentes tareas. Durante el turno de mañana, una mayor parte de la flota puede gestionar la recepción de mercancías, posteriormente apoyar el suministro a la producción y, por la noche, agilizar los envíos. Un sistema de ruta fija no ofrece esta capacidad multifuncional. Sin embargo, con un flujo constante, suele ser energéticamente eficiente, mecánicamente robusto y ofrece costes predecibles. Por consiguiente, la solución más rentable suele ser un enfoque híbrido.
Un concepto integrado permite separar las tareas según su volatilidad. Los volúmenes altos y estables se consolidan en un sistema automatizado de almacenamiento y transporte. Los volúmenes fluctuantes o que cambian con frecuencia se gestionan mediante sistemas automatizados de manipulación de materiales (AMR). Esta división resulta especialmente valiosa cuando el almacén no se construye desde cero, sino que debe integrarse en una fábrica existente o un centro de distribución ya establecido. En estos casos, las modificaciones estructurales son costosas, las interrupciones operativas conllevan riesgos y las zonas de tránsito son escasas.
La provocativa tesis sobre la desaparición de la cinta transportadora resulta, por lo tanto, demasiado simplista. Lo que realmente está llegando a su fin es la era en la que una empresa subordina toda su lógica de procesos a una única tecnología de transporte. Las ventajas competitivas surgen de la combinación inteligente de ejes fijos de alto rendimiento, distribuidores móviles, carretillas elevadoras automatizadas y celdas de almacenamiento de alta densidad. No es la máquina la que triunfa, sino la arquitectura.
La escasez de mano de obra se convierte en un argumento a favor del capital
La dinámica económica de la robótica móvil no se basa únicamente en la tecnología. Según datos de la Federación Internacional de Robótica, en 2024 se vendieron aproximadamente 102.900 robots de servicio profesional para transporte y logística en todo el mundo, lo que representó un aumento del 14 % con respecto al año anterior. Alrededor de 81.800 unidades correspondían a robots móviles para aplicaciones de intralogística. El transporte y la logística representaron, por lo tanto, más de la mitad del mercado registrado de robótica de servicio profesional. Sin embargo, esta estadística se basa en una muestra de 294 proveedores y no constituye una proyección completa del mercado global. No obstante, ilustra claramente hacia dónde se dirigen las inversiones.
El factor clave es la disponibilidad de personal. Los almacenes y las fábricas necesitan no solo un número suficiente de empleados, sino también personal disponible durante las horas de menor actividad, los periodos de mayor actividad y, en ocasiones, en condiciones difíciles. Resultan especialmente exigentes los trayectos monótonos, las cargas pesadas, el trabajo por turnos y el trabajo en zonas refrigeradas o ultracongeladas. Incluso con el aumento de los salarios, el problema de la dotación de personal no se resuelve en todas partes simplemente con una mayor remuneración. La demografía, los mercados laborales regionales y la escasez de mano de obra cualificada limitan estructuralmente la oferta.
La automatización no solo reemplaza a un número determinado de empleados, sino que también modifica las necesidades de personal. Las tareas de transporte repetitivas se transfieren a la máquina, mientras que la supervisión, la resolución de problemas, el control de calidad, el mantenimiento y la optimización de procesos adquieren mayor importancia. Por lo tanto, el efecto económico se compone de varios elementos: menor tiempo de viaje improductivo, mayor estabilidad operativa, menor dependencia de personal temporal y mejor planificación del rendimiento.
Esta diferencia es crucial para los cálculos de inversión. Quien solo compare los costos laborales actuales con el precio de compra de un robot subestima los beneficios. También deben considerarse las horas extras, las bonificaciones, la rotación de personal, la capacitación, los trabajadores temporales, los turnos no cubiertos y las pérdidas de producción por falta de conductores. La escasez de mano de obra se convierte así en un argumento financiero clave: las empresas invierten no solo para reducir costos, sino también para garantizar su capacidad de entrega.
La eficiencia del área se convierte en un factor del balance general
En muchas regiones logísticas, el espacio es escaso y caro. Los altos precios del suelo, los largos trámites para obtener permisos y los conflictos por el uso del suelo dificultan la expansión. Al mismo tiempo, aumenta el número de variantes de productos, se reevalúan los niveles de existencias de seguridad en función de la situación geopolítica y las experiencias derivadas de la pandemia, y los clientes exigen plazos de entrega cortos. Esto incrementa la presión para dar cabida a un mayor inventario y un mayor volumen de operaciones en los edificios existentes.
El sistema Shuttle Rack LX aborda precisamente este problema. Sus canales de almacenamiento multinivel y las zonas de tránsito reducidas aumentan la densidad volumétrica. Los almacenes convencionales para carretillas elevadoras requieren pasillos amplios para que los vehículos puedan maniobrar, posicionar las cargas y cruzarse con seguridad. En una estructura Shuttle Rack LX, los vehículos compactos se encargan del movimiento dentro del rack. Los elevadores conectan los niveles, mientras que los puntos de almacenamiento y recuperación se concentran en interfaces definidas. De esta forma, los robots móviles pueden acceder de forma flexible a la zona frente al almacén.
Desde el punto de vista económico, la densificación tiene tres efectos. Primero, disminuye el espacio necesario por palé. Segundo, se puede evitar o posponer la ampliación del edificio. Tercero, se acortan las rutas internas, siempre que el flujo de materiales esté organizado de manera eficiente. Por lo tanto, el valor de un espacio adicional para palés va más allá del simple ahorro en alquiler. También incluye el servicio de la deuda de un nuevo edificio, los costos de desarrollo, la energía, los seguros, el mantenimiento y el riesgo de pronósticos inexactos.
Sin embargo, la alta densidad tiene un precio. El almacenamiento en múltiples niveles reduce el acceso directo a cada palé individual. Funciona especialmente bien con grandes cantidades de existencias por artículo, estructuras de lote adecuadas y una estrategia de almacenamiento inteligente. Para una gama de productos muy amplia con niveles de existencias muy reducidos, una solución menos densa pero más selectiva puede resultar ventajosa. Por lo tanto, no se debe maximizar la densidad de almacenamiento de forma aislada. El factor crucial es el equilibrio entre volumen, frecuencia de acceso, estructura del producto y rotación.
Los sistemas de transporte de cuatro vías amplían esta flexibilidad, ya que los vehículos no operan únicamente en un pasillo fijo. Sin embargo, el software no puede compensar por completo una estructura de inventario inadecuada. Por lo tanto, un concepto económicamente viable comienza con los datos de pedidos, inventario y movimiento, no con la selección de un estante específico.
La flexibilidad tiene un precio cuantificable
La flexibilidad se suele considerar un término positivo en los proyectos de automatización. Sin embargo, para tomar una decisión de inversión acertada, debe traducirse en efectos económicos concretos. Un sistema móvil resulta valioso cuando se prevén ajustes y los costes de estos cambios serían elevados con una alternativa rígida. Esto incluye nuevas líneas de producción, cambios en las zonas de distribución, fluctuaciones estacionales, modificaciones en los contratos con los clientes o la ampliación de la gama de productos.
El SOTR-L permite ampliar la capacidad de la flota de forma incremental sin necesidad de renovar por completo el sistema de transporte para cada unidad adicional. El SOTR-F permite explorar nuevas rutas mediante mapeo digital, siempre que el concepto de seguridad, la calidad del suelo y los puntos de transferencia sean adecuados. Del mismo modo, el Shuttle Rack LX permite adaptar el número y la distribución de los transportadores, así como el diseño de los elevadores y los canales de las estanterías, a diferentes requisitos de rendimiento. Esta modularidad reduce el riesgo de pagar de entrada por una demanda máxima que no se prevé hasta dentro de varios años.
Al mismo tiempo, la flexibilidad tiene un precio. Los robots móviles requieren zonas de tráfico, infraestructura de carga, cobertura de radio, gestión de flotas y un conjunto preciso de reglas de prioridad. A medida que aumenta el número de vehículos, las intersecciones, los cuellos de botella y las estaciones de transferencia pueden convertirse en factores limitantes. Por lo tanto, duplicar la flota no implica automáticamente duplicar la capacidad de transporte. A partir de cierto punto, la congestión y las pérdidas de coordinación aumentan más que la capacidad de transporte adicional.
Por lo tanto, la métrica correcta no es el número de vehículos, sino el rendimiento del sistema por euro invertido y por metro cuadrado ocupado. Esto incluye el rendimiento, la disponibilidad, el tiempo de respuesta, los costes de mantenimiento y la capacidad para gestionar la demanda máxima. La flexibilidad tiene un valor de opción: la empresa paga hoy por la capacidad de reaccionar mañana sin grandes reestructuraciones. Este valor de opción es particularmente alto en industrias con crecimiento incierto, cambios frecuentes de producto o contratos con clientes a corto plazo. Sin embargo, para procesos que se han mantenido estables durante décadas, una solución instalada de forma más permanente puede resultar más rentable.
La viabilidad económica del proyecto se decide dentro del sistema general
Un análisis de costo-beneficio riguroso no puede limitarse a los costos de adquisición. Los costos operativos totales durante la vida útil prevista son relevantes. Estos incluyen hardware, sistemas de montaje, elevadores, cargadores, equipos de seguridad, software, interfaces, planificación del proyecto, instalación, capacitación, mantenimiento, repuestos, energía, seguros y modificaciones posteriores. También deben considerarse los costos de transición durante la puesta en marcha, ya que los procesos antiguos y nuevos deben operar en paralelo durante un período de tiempo.
En cuanto a los beneficios, estos incluyen horas de trabajo ahorradas o evitadas, menores tasas de error, menos daños a los productos y a las instalaciones, mayor densidad de inventario, capacidad adicional, plazos de entrega más predecibles y una posible ampliación del horario de atención. Otro factor es la prevención de la pérdida de ingresos. Si una empresa no puede aceptar pedidos debido a la capacidad insuficiente, la escasez de personal o los retrasos en los envíos, un mayor volumen de producción tiene un impacto directo en sus resultados.
El periodo de recuperación de la inversión por sí solo no es un indicador suficiente. Un proyecto con un periodo de recuperación corto puede ser estratégicamente débil si es inflexible o genera altos riesgos de impago. Por el contrario, un periodo de recuperación más largo puede justificarse si la planta evita expansiones costosas y ofrece un rendimiento estable durante muchos años. Por lo tanto, es recomendable analizar diversos escenarios, incluyendo el valor actual neto, la tasa interna de retorno y la sensibilidad a los salarios, los volúmenes de producción, los precios de la energía y los costos de capital.
Considerar los límites es fundamental. El primer vehículo de una flota suele requerir una inversión desproporcionadamente alta en software, seguridad e integración. Posteriormente, se pueden añadir vehículos adicionales para aumentar la capacidad a un costo relativamente bajo. La situación es diferente en el caso de la tecnología de almacenes: las estanterías, los elevadores y las modificaciones de edificios implican elevadas inversiones iniciales, mientras que la incorporación de vehículos de transporte dentro de la estructura existente puede incrementar el rendimiento. La combinación de ambos principios permite un enfoque de inversión por fases.
Por lo tanto, el análisis de viabilidad no se basa en la comparación de productos, sino en el análisis de sistemas. Quien simplemente compara el precio de un AMR con el salario de un conductor de montacargas ignora la mayor parte del impacto económico. Igualmente engañoso es equiparar el rendimiento técnico máximo con el promedio diario real. Lo que importa es el rendimiento en condiciones reales de picos, interrupciones, ciclos de carga y patrones de pedidos.

Socio experto en planificación y construcción de almacenes
Conceptos de seguridad para sistemas logísticos autónomos
El software se convierte en el verdadero sistema de control del cuello de botella
Cuanto más se integran los vehículos autónomos y los componentes automatizados del almacén, mayor es la generación de valor que recae en el software de control. Un solo robot puede funcionar de forma fiable desde el punto de vista técnico, pero aun así generar baja productividad dentro del sistema general si los pedidos se priorizan incorrectamente, los puntos de transferencia se bloquean o los búferes no tienen el tamaño adecuado. Por lo tanto, la inteligencia central no solo debe calcular las rutas, sino también optimizar el flujo de materiales en su conjunto.
El sistema de gestión de almacén determina qué palé se almacena dónde y cuándo se necesita. Un sistema de control de almacén coordina la ejecución técnica. La gestión de flota distribuye las órdenes de transporte entre los vehículos disponibles, tiene en cuenta el nivel de batería y evita conflictos. Los datos de producción y pedidos establecen las prioridades. Solo cuando estos niveles funcionan en perfecta sincronía, un palé puede pasar de la recepción de mercancías, pasando por el almacenamiento o la producción, al envío sin intervención manual.
La orquestación resulta especialmente compleja cuando se producen interrupciones. Si un vehículo de transporte falla, deben estar disponibles rutas o vehículos alternativos. Si un punto de transferencia está ocupado, el AMR que llega no debe bloquear la ruta principal. Si se retrasa un lote de producción, puede ser necesario reordenar o almacenar temporalmente los palés anteriores. Por lo tanto, el valor económico del software reside en su capacidad para gestionar las desviaciones, no solo para modelar el proceso ideal.
La calidad de los datos se convierte en un factor clave de producción. Dimensiones incorrectas, estado poco claro de los palés, retrasos en las reservas o soportes de carga no estandarizados generan problemas físicos que no pueden solucionarse mediante optimización digital. Un palé dañado puede afectar a los sensores, la fijación de las horquillas y la tecnología de transferencia. Por lo tanto, las empresas deben considerar los datos maestros, la calidad de los palés y la disciplina de los procesos como partes integrales de sus proyectos de automatización.
La fidelidad al fabricante también cobra cada vez más importancia. Cuanto más integrados estén los vehículos, la tecnología de almacén y los sistemas de control, mayores serán los costes de cambio. Por lo tanto, las interfaces abiertas, los modelos de datos documentados y las normativas claras para acceder a los datos operativos son económicamente relevantes. El mejor sistema mecánico pierde su valor estratégico si las ampliaciones solo son posibles con un esfuerzo desproporcionado.
La seguridad se transforma de un centro de costes en un factor de productividad
La manipulación de palés es una de las áreas más riesgosas de la intralogística. Las cargas pesadas, la visibilidad limitada, el cruce entre personas y vehículos y la presión del tiempo crean una combinación problemática. Las carretillas elevadoras convencionales son flexibles, pero requieren conductores cualificados y suficiente espacio para el tráfico. Los accidentes no solo causan lesiones personales, sino también interrupciones en la actividad, investigaciones, reparaciones, reclamaciones de seguros y daños a la reputación.
Los sistemas autónomos pueden reducir los riesgos si se planifican adecuadamente. Los sensores detectan obstáculos, la velocidad se puede limitar según la zona y se siguen las rutas de desplazamiento de forma consistente. El SOTR-F está diseñado para ser tan compacto que la visibilidad en el área de trabajo se vea mínimamente obstruida. El SOTR-L reduce la necesidad de utilizar carretillas elevadoras manuales para el transporte recurrente de palés. En el almacén de transporte automatizado, los palés se mueven dentro de un área protegida y automatizada donde no se requiere la presencia de personal.
La seguridad y la productividad no son mutuamente excluyentes. Un modelo de tráfico claramente estructurado reduce el frenado, los bloqueos y las maniobras evasivas improvisadas. Una mejor separación espacial y temporal entre personas y vehículos mejora la previsibilidad. Al mismo tiempo, las suposiciones sobre seguridad no deben ser excesivamente optimistas. Los robots móviles autónomos (AMR) suelen operar en áreas de uso mixto donde hay personas, carretillas elevadoras manuales y otra maquinaria. Las transiciones poco visibles, las puertas abiertas o las zonas de amortiguación mal ubicadas pueden seguir siendo problemáticas incluso con sensores modernos.
Por lo tanto, la evaluación económica debe incluir los costos y beneficios en materia de seguridad. Esto abarca vallas de seguridad, escáneres, sistemas de parada de emergencia, protección contra incendios, rutas de evacuación e inspecciones periódicas. Entre los beneficios se incluyen la prevención de daños, una menor probabilidad de accidentes y menos tiempos de inactividad por fallos de funcionamiento. Un sistema que, en teoría, alcanza una velocidad muy alta pero debe frenar con frecuencia debido al constante cruce de peatones está mal diseñado. La seguridad óptima se logra principalmente mediante el diseño del sistema y, solo secundariamente, mediante sensores.
La logística de los alimentos congelados agrava el problema
La logística automatizada de palets ofrece un potencial económico especialmente alto en almacenes refrigerados y ultracongelados. Trabajar a temperaturas muy bajas es físicamente exigente, la contratación de personal es más difícil y el tiempo en el almacén es limitado. Al mismo tiempo, cada volumen de almacenamiento adicional genera costes de refrigeración continuos. Por lo tanto, una alta densidad de almacenamiento y una baja rotación de personal repercuten directamente en los costes de personal y energía.
El Shuttle Rack LX está disponible en una versión refrigerada apta para temperaturas de hasta -25 °C. Esto permite el almacenamiento en un espacio compacto y prácticamente cerrado. Robots móviles o sistemas de transporte trasladan los palets en estaciones predefinidas, eliminando la necesidad de que las carretillas elevadoras accedan continuamente a la zona refrigerada. Los pasillos más estrechos y el mejor aprovechamiento de la altura del edificio reducen el volumen de productos refrigerados necesario por espacio de palet.
El impacto energético es complejo. La automatización en sí misma requiere electricidad y genera calor, que debe disiparse en un entorno de congelación profunda. Por lo tanto, los vehículos ligeros, los sistemas de propulsión eficientes, la carga inteligente y la tecnología de edificios coordinada son cruciales. Las puertas, las esclusas, las zonas de carga y los puntos de acceso para mantenimiento también influyen en el consumo. Un sistema de alta densidad no es automáticamente eficiente si sus puntos de transferencia están mal aislados o si los procesos se interrumpen con frecuencia.
Esta combinación resulta especialmente atractiva desde el punto de vista económico, con altos niveles de inventario, un rendimiento suficiente y un uso estable a largo plazo. La automatización completa y costosa para pequeñas cantidades puede inmovilizar capital sin generar suficientes ahorros de mano de obra o espacio. En cambio, simplemente trasladar el transporte recurrente del almacenamiento de productos congelados a un proceso automatizado puede generar beneficios significativos. Además de los costos directos, la reducción del esfuerzo ergonómico es también un factor clave.
La logística de alimentos congelados demuestra claramente por qué un enfoque sistémico es superior. La densidad de almacenamiento, el transporte, la tecnología de transferencia, la envolvente del edificio y el suministro de energía deben planificarse conjuntamente. Un robot aislado no puede resolver el problema. Una arquitectura integrada, en cambio, puede optimizar el espacio, el trabajo y la energía simultáneamente.
La resiliencia surge del esfuerzo distribuido
Los sistemas tradicionales de alto rendimiento logran impresionantes niveles de producción, pero pueden ser vulnerables a fallos centrales. Si una sola cinta transportadora principal, elevador o grúa apiladora deja de funcionar, una gran parte del sistema puede verse afectada. Las flotas móviles y los múltiples vehículos de transporte independientes distribuyen la carga de trabajo entre numerosas unidades. Si un vehículo falla, otros pueden asumir parcialmente sus tareas.
Esta redundancia tiene un valor económico real. Reduce el riesgo de una parada total y permite el mantenimiento de unidades individuales mientras las operaciones continúan. Con el Shuttle Rack LX, varios vehículos operan en paralelo. El SOTR-L es escalable como sistema de flota, por lo que una sola tarea de mantenimiento no necesariamente detiene todo el flujo de palés. El SOTR-F también se puede utilizar en configuraciones de varios vehículos, siempre que los puntos de transferencia y las rutas de tráfico tengan el tamaño adecuado.
Sin embargo, la redundancia no debe confundirse con la invulnerabilidad. Persisten las dependencias comunes. Un fallo en el sistema de control central, la red inalámbrica, el suministro eléctrico o un ascensor crítico aún puede afectar a gran parte del sistema. Los ciberataques o las actualizaciones de software defectuosas también pueden afectar simultáneamente al hardware distribuido. Por lo tanto, la resiliencia requiere estrategias de respaldo en múltiples niveles.
Esto incluye servidores redundantes, redes seguras, medidas de seguridad locales, repuestos, personal de mantenimiento capacitado y procedimientos de emergencia definidos. Una cuestión particularmente importante es qué tareas pueden continuar manualmente durante una interrupción prolongada. En almacenes altamente automatizados, el retorno completo a la operación manual suele ser imposible. Por lo tanto, los puntos de recogida alternativos, los procedimientos de reinicio controlados y una clara priorización de los productos críticos son aún más importantes.
Desde el punto de vista económico, la resiliencia puede evaluarse como la reducción de los daños previstos. La probabilidad de que ocurra una falla se multiplica por los costos potenciales de la interrupción de la producción, los retrasos en la entrega y el deterioro. Este valor puede ser considerable, especialmente en las cadenas de producción de alimentos, productos farmacéuticos o sistemas de producción justo a tiempo. La robótica distribuida mejora la situación al crear no solo componentes adicionales, sino también vías de rendimiento verdaderamente independientes.
La fábrica se beneficia de forma diferente a como lo hace el centro de distribución
En un centro de distribución, el almacenamiento, el reabastecimiento, la preparación de pedidos, la clasificación y el envío son los procesos predominantes. Los volúmenes suelen fluctuar según la hora del día, el día de la semana o la temporada. El SOTR-L puede clasificar los palés según su destino y trasladarlos entre el almacén, los depósitos intermedios y la zona de envío. El SOTR-F es adecuado para manipular palés colocados cerca del suelo y para transferirlos a cintas transportadoras y puntos de carga. El Shuttle Rack LX mantiene el inventario compacto y lo pone a disposición cuando se necesita.
En una fábrica, el enfoque es diferente. Aquí, las materias primas, los componentes, los productos semielaborados y los productos terminados deben fluir entre las etapas de recepción, almacenamiento y producción. Las interrupciones en la producción son costosas, por lo que la entrega a tiempo puede ser más importante que simplemente maximizar el rendimiento del almacén. Los robots móviles pueden entregar materiales a las líneas según sea necesario y devolver palés vacíos o productos terminados. Un almacén de palés automatizado funciona como un amortiguador entre procesos con diferentes tiempos de ciclo.
Las prioridades económicas varían en consecuencia. En el centro de distribución, el tiempo de procesamiento de pedidos, los plazos de envío, la utilización del espacio y la adaptación a las condiciones estacionales son fundamentales. En la fábrica, la disponibilidad de la línea, el control de inventario y la sincronización con el plan de producción son clave. Por lo tanto, un mismo sistema técnico puede configurarse de forma diferente.
La combinación de estos dos mundos en ubicaciones integradas resulta especialmente interesante. Una empresa puede almacenar automáticamente los materiales entrantes, entregarlos a producción según sea necesario, gestionar el inventario de productos intermedios y enviar los palés terminados directamente al departamento de expedición. Esto reduce la cantidad de trasbordos manuales. Al mismo tiempo, el inventario se vuelve más transparente, ya que cada movimiento se inicia y confirma digitalmente.
El requisito previo es una estandarización sólida de los procesos. Las áreas de producción cambian con frecuencia, se añaden máquinas y se bloquean temporalmente los accesos. Los sistemas móviles ofrecen ventajas en este sentido, pero requieren espacio disponible, puntos de transferencia definidos y normas de estacionamiento rigurosas. Utilizar las zonas de tráfico como áreas de almacenamiento temporal arbitrarias anula los beneficios de la navegación autónoma. Por lo tanto, la tecnología y la organización operativa deben desarrollarse conjuntamente.
Los edificios existentes se están convirtiendo en el mercado más importante
La mayor parte de la automatización futura no se implementará en edificios nuevos con una planificación ideal. Muchas empresas tendrán que modernizar almacenes, fábricas e instalaciones de almacenamiento en frío ya existentes. En estos edificios, la distribución de las columnas, la altura de los techos, los compartimentos contra incendios, la calidad de los suelos y las rutas de circulación ya están predeterminadas. Una automatización completamente rígida en estas condiciones puede resultar muy costosa o prácticamente imposible.
El compacto SOTR-F resuelve precisamente este problema. Su radio de giro de aproximadamente un metro amplía su uso en espacios reducidos. Gracias a que su navegación no requiere guías magnéticas instaladas permanentemente, se reducen las modificaciones estructurales. El SOTR-L puede transportar y clasificar palets a lo largo de rutas variables sin necesidad de una extensa red de cintas transportadoras. El Shuttle Rack LX se adapta a diferentes formas de edificios mediante la combinación de canales de estantería, rutas principales y secundarias, y elevadores.
Sin embargo, la modernización de edificios existentes es más exigente que la construcción de obra nueva. Los suelos deben cumplir con las tolerancias de capacidad de carga y planitud, las conexiones inalámbricas no deben verse afectadas por estanterías o estructuras del edificio, y las operaciones en curso solo deben interrumpirse de forma limitada. A menudo, las estaciones de transferencia deben integrarse en procesos existentes cuya calidad y sincronización de datos no están diseñadas para la automatización.
Por lo tanto, una implementación por fases suele ser económicamente viable. Inicialmente, se puede automatizar un corredor de transporte claramente definido. Posteriormente, se automatizan rutas, vehículos y áreas de almacenamiento adicionales. Esto genera datos operativos reales antes de que se inmovilicen grandes capacidades. Al mismo tiempo, la fase piloto no debe convertirse en una solución aislada e independiente. Las interfaces y el concepto de seguridad deben diseñarse para la escalabilidad desde el principio.
Los edificios existentes aumentan el valor de la tecnología flexible, pero también los requisitos de planificación. Eliminar la guía mecánica no significa que la infraestructura sea innecesaria. Los puntos de recarga, las redes, la señalización, las zonas de seguridad y los puntos de transferencia siguen siendo esenciales. La ventaja económica reside en utilizar esta infraestructura de forma más específica y adaptable.
La competencia se está orientando hacia la integración
El mercado de robots móviles para logística está en auge, y con él, el número de proveedores. La competencia de precios se intensifica, sobre todo en el caso de los robots móviles autónomos (AMR) más pequeños. Los componentes de hardware, como sensores, sistemas de accionamiento, baterías y ordenadores, son cada vez más potentes y están más extendidos. Esto amenaza con un cierto grado de estandarización para cada tipo de vehículo a largo plazo. La diferenciación, entonces, surgirá menos de la mera presencia de un robot que de su integración en flujos de materiales complejos.
El enfoque de Daifuku con SOTR-L, SOTR-F y Shuttle Rack LX demuestra una respuesta estratégica a esta tendencia. Su oferta combina robótica móvil con la automatización clásica de almacenes y tecnología de transferencia. Para los clientes, un proveedor integrado puede reducir los riesgos de interfaz, ya que la mecánica, el control y el servicio se originan en una arquitectura coordinada. Sin embargo, al mismo tiempo, aumenta la dependencia de este ecosistema.
En este entorno competitivo, cuatro capacidades cobran cada vez más importancia. En primer lugar, un proveedor debe ser capaz de industrializar y mantener hardware de forma fiable a nivel global. En segundo lugar, necesita experiencia en software para flotas, almacenes e integración de datos. En tercer lugar, debe ser capaz de gestionar edificios existentes y procesos heterogéneos. En cuarto lugar, requiere conocimiento del sector, ya que las industrias alimentaria, automotriz, minorista y farmacéutica tienen requisitos diferentes en cuanto a palés, lotes, higiene, temperatura y trazabilidad.
Para el cliente, esto significa que un precio bajo por sí solo no es muy informativo. Una flota económica puede resultar costosa si la integración, la disponibilidad o el suministro de repuestos son deficientes. Por otro lado, un sistema general consolidado no justifica un sobreprecio arbitrario. Lo que importa es el rendimiento demostrable, la disponibilidad garantizada por contrato, la capacidad de expansión y la transparencia en los costos del ciclo de vida.
La competencia se está desplazando, por lo tanto, de la máquina en sí a la orquestación. Las empresas que solo venden vehículos se enfrentarán a una mayor presión sobre los precios. Quienes controlan el flujo de materiales pueden captar una mayor parte del valor añadido. Los operadores se enfrentan al reto de aprovechar las ventajas de la integración sin comprometerse innecesariamente a nivel técnico y comercial.
Límites del mundo de los palés autónomos
A pesar de su gran potencial, no todos los procesos son adecuados para la robótica móvil de palets. Suelos irregulares, palets dañados, film suelto, cargas que sobresalen o dimensiones muy variables dificultan un funcionamiento fiable. Los altos niveles de contaminación, la humedad o las fluctuaciones extremas de temperatura también pueden sobrecargar los sensores y la mecánica. Por lo tanto, es necesario estandarizar los soportes de carga, la calidad del embalaje y las condiciones ambientales antes de la automatización.
Otra limitación es el rendimiento. Los robots móviles comparten las zonas de circulación. Para volúmenes muy altos y constantes, las cintas transportadoras fijas o los sistemas convencionales de almacenamiento y recuperación pueden ser más eficientes. La congestión se produce no solo en los propios caminos, sino especialmente en los puntos de transferencia. Si un elevador, una estación de control o una puerta de embarque limitan el rendimiento, los vehículos adicionales ofrecen pocas ventajas.
La complejidad organizativa también se suele subestimar. Los empleados deben aprender a trabajar con vehículos autónomos, mantener los carriles despejados y gestionar correctamente las averías. El personal de mantenimiento necesita conocimientos especializados en mecánica, sistemas eléctricos, redes y software. Sin responsabilidades claras, los problemas menores pueden provocar largos periodos de inactividad.
Desde el punto de vista financiero, existe el riesgo de sobreestimar el crecimiento. La modularidad reduce este riesgo, pero no lo elimina. Las estanterías, los elevadores, la protección contra incendios y las modificaciones del edificio siguen siendo inversiones a largo plazo. Por lo tanto, el operador debe evaluar el rendimiento del sistema con volúmenes de producción más bajos y si los componentes pueden utilizarse para otros fines.
En definitiva, la automatización no debe perpetuar una lógica de procesos defectuosa. El transporte innecesario no se vuelve valioso simplemente porque lo gestione un robot. Antes de comenzar la planificación técnica, deben simplificarse los flujos de materiales, revisarse los niveles de inventario y reducirse las transferencias. Las mayores ventajas económicas suelen surgir de la combinación de la optimización de procesos y la automatización. La simple digitalización de tareas manuales innecesarias da como resultado un sistema preciso, pero aún ineficiente.
Tres productos se convierten en una plataforma estratégica
La verdadera importancia de estas tres soluciones de palets reside no en sus especificaciones individuales, sino en el concepto de un sistema operativo modular para el flujo de mercancías. El Shuttle Rack LX crea un sistema de almacenamiento denso y eficiente. El SOTR-L distribuye los palets de forma flexible entre las áreas funcionales. El SOTR-F conecta las zonas de almacenamiento en planta, las estaciones de transferencia, la tecnología de transporte y los sistemas de almacenamiento automatizados. En conjunto, cubren una parte significativa de la cadena de transporte, desde la recepción de mercancías hasta su envío.
Desde el punto de vista económico, esto desplaza el enfoque de la máxima producción individual a una producción global adaptable. Las empresas pueden implementar tecnología fija donde los volúmenes son estables y elevados, y tecnología móvil donde prevalecen la incertidumbre y el cambio. Esta división del trabajo reduce la sobreinversión sin sacrificar la automatización. Además, crea la posibilidad de expandir la capacidad gradualmente.
Este concepto ofrece las mejores perspectivas en edificios ya existentes, donde hay escasez de mano de obra, altos costos de espacio y flujos de materiales fluctuantes. Resulta especialmente atractivo en plantas de producción, centros de distribución y almacenes con temperatura controlada, donde la manipulación manual de palés es costosa, engorrosa o arriesgada. Sin embargo, una integración completa y compleja es menos convincente para volúmenes bajos, procesos inestables o sistemas de carga insuficientemente estandarizados.
Por lo tanto, la decisión estratégica debe comenzar con los datos del proceso. Esto requiere perfiles de movimiento por hora y día, estructuras de inventario, cargas máximas, calidad de los palés, distancias de recorrido, datos de interrupciones y supuestos de crecimiento realistas. Con base en esta información, se puede determinar qué proporción del sistema debe ser fija, móvil o seguir siendo manual.
El futuro de la logística de palets no es ni totalmente rígido ni totalmente flexible. Es híbrido, basado en datos y modular. Planificar conjuntamente los tres niveles de transporte, clasificación y almacenamiento permite un uso más productivo del personal, el espacio y el capital. Por el contrario, adquirir cada máquina de forma aislada conlleva el riesgo de crear nuevas interfaces y cuellos de botella automatizados. Por lo tanto, el avance crucial no reside en que los robots muevan palets, sino en concebir todo el flujo de palets como un sistema económico dinámico.
Sus expertos en intralogística
Consultoría, planificación e implementación de soluciones completas para almacenes de gran altura y sistemas de almacenamiento automatizado - Imagen: Xpert.Digital
Más información aquí:
Su socio global de marketing y desarrollo empresarial
☑️ Nuestro idioma comercial es el inglés o el alemán
☑️ NUEVO: ¡Correspondencia en tu idioma nativo!

Konrad Wolfenstein
Mi equipo y yo estaremos encantados de estar disponibles para usted como su asesor personal.
Puedes contactarme rellenando el formulario de contacto aquí [email protected]:o simplemente llamándome al +49 7348 4088 965. Mi dirección de correo electrónico es
Espero con ilusión nuestro proyecto conjunto.
☑️ Apoyo a las PYMES en estrategia, consultoría, planificación e implementación
☑️ Creación o realineamiento de la estrategia digital y digitalización
☑️ Ampliación y optimización de procesos de ventas internacionales
☑️ Plataformas comerciales B2B globales y digitales
☑️ Desarrollo de negocios pioneros / Marketing / Relaciones públicas / Ferias comerciales
Nuestra experiencia global en la industria y la economía en desarrollo de negocios, ventas y marketing

Nuestra experiencia global en la industria y la economía en desarrollo de negocios, ventas y marketing - Imagen: Xpert.Digital
Áreas de enfoque de la industria: B2B, digitalización (de IA a XR), ingeniería mecánica, logística, energías renovables e industria
Más información aquí:
Un centro temático que ofrece información y experiencia:
- Plataforma de conocimiento que abarca las economías globales y regionales, la innovación y las tendencias específicas de la industria
- Una colección de análisis, perspectivas e información de fondo de nuestras áreas de enfoque clave
- Un lugar para la experiencia y la información sobre los avances actuales en negocios y tecnología
- Un centro para empresas que buscan información sobre los mercados, la digitalización y las innovaciones de la industria