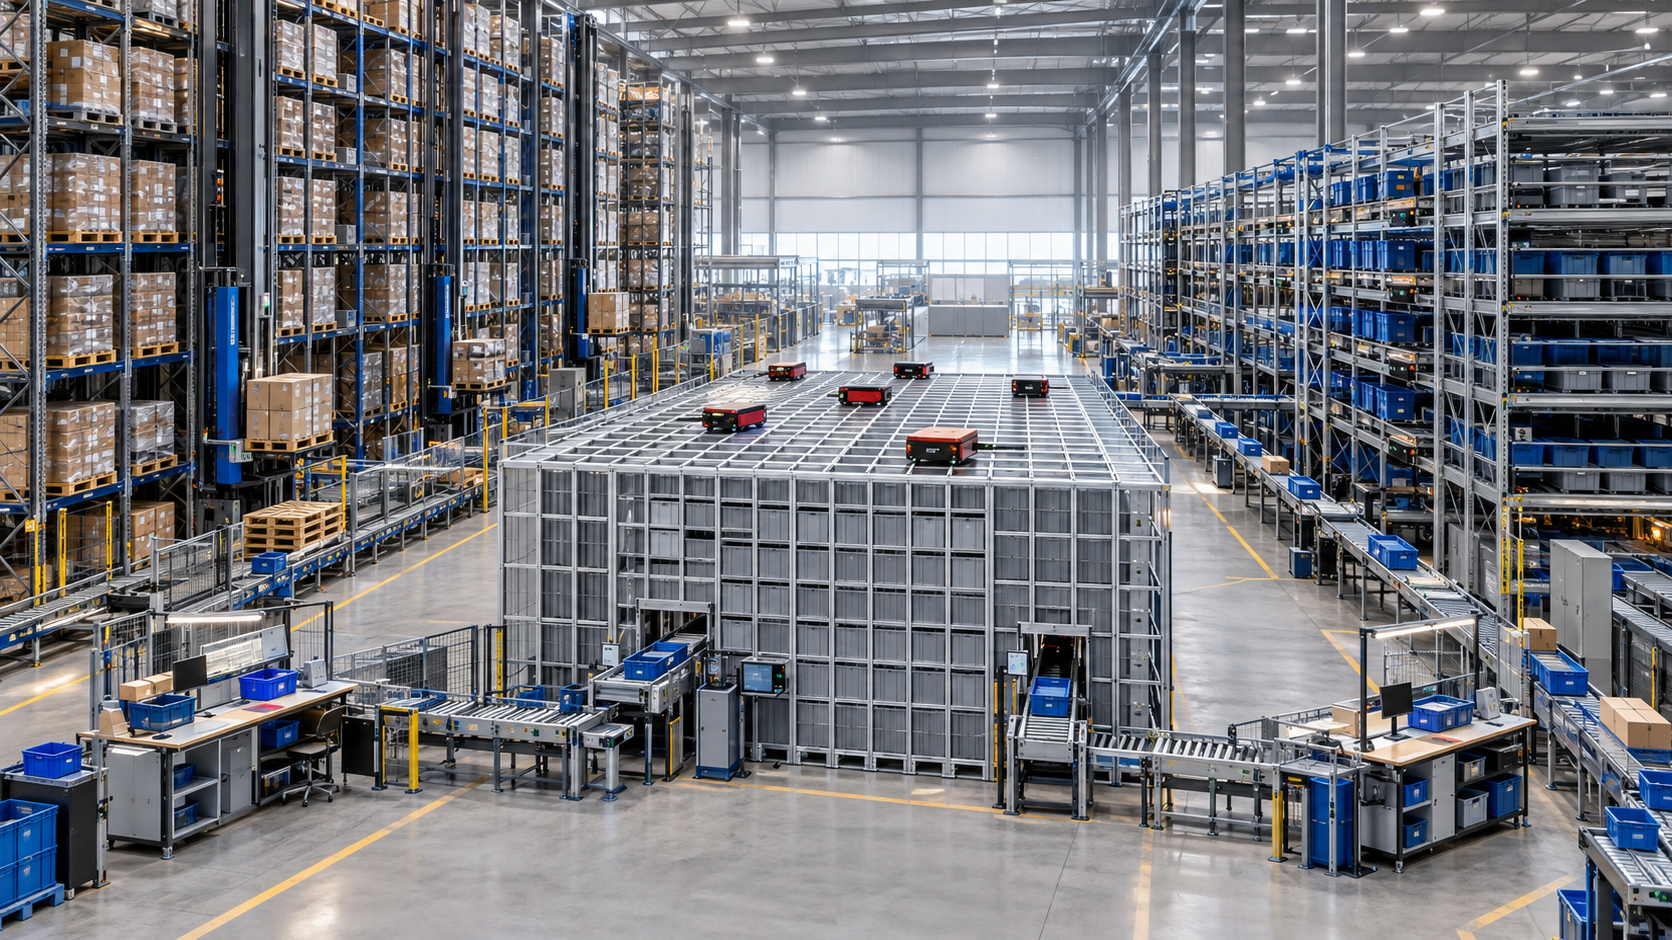
Optimala lagringslösningar: AutoStore i kombination med andra system – Att tvinga in allt i en kub leder till automatisering som missar målet – Kreativ bild på ämnet, med AI: Xpert.Digital
Varför AutoStore inte är ett universellt lager: Fallgroparna med lagerautomation
Automatiseringens gränser i lagerdrift: Där tekniken misslyckas
AutoStore har etablerat sig som en av de viktigaste innovationerna inom intralogistik. Systemet möjliggör effektiv lagring av smådelar genom att konsolidera dem i standardiserade containrar och stapla dem i ett aluminiumnät utan traditionella gångar. Robotar transporterar de nödvändiga containrarna till arbetsstationerna, vilket säkerställer hög lagringsdensitet och korta gångavstånd för medarbetarna. Trots dessa imponerande fördelar medför denna till synes universella lösning också risker. Verkligheten visar att inte alla artiklar är lämpliga för automatisering i AutoStore. Ur ett ekonomiskt perspektiv uppnås den största nyttan inte genom att tvinga in någon artikel i systemet, utan snarare genom riktad automatisering av lämpligt lager. Pallar, skrymmande gods eller artiklar med speciella krav presenterar utmaningar som ofta förbises i många lagerverksamheter. I den här artikeln undersöker vi AutoStores lämplighet, belyser teknikens begränsningar och visar hur en medveten kombination av olika lagringslösningar kan leda till mer ekonomisk logistik.
AutoStore är inte ett universellt lagringssystem
AutoStore anses vara en av de mest banbrytande innovationerna inom modern intralogistik. Systemet komprimerar smådelar i standardiserade containrar, staplar dem i ett aluminiumnät utan traditionella gångar och låter robotar ovanpå transportera de nödvändiga containrarna till arbetsstationer. Resultatet kan bli imponerande: hög lagerdensitet, korta gångavstånd för anställda, god skalbarhet och en i stort sett standardiserad teknisk design. Systemets skenbara elegans kan dock leda till en farlig förenkling. I presentationer omvandlas ett kraftfullt verktyg snabbt till en förmodad universell lösning för hela lagret.
Ekonomiskt sett är denna uppfattning felaktig. AutoStore genererar sin största fördel inte genom att tvinga in alla möjliga artiklar i systemet, utan genom att automatisera exakt rätt lager. Pallar, skrymmande gods, mycket tunga artiklar, vissa farliga material, mycket fluktuerande högpresterande processer och direkt åtkomstberoende arbetsflöden följer andra logistiska principer än små artiklar i containrar. De som ignorerar dessa skillnader betalar för komplexitet som inte ger något motsvarande mervärde.
Den avgörande frågan är därför inte om AutoStore fungerar i princip. Tekniken har bevisat sin potential i många tillämpningar. Snarare är den avgörande faktorn vilken del av produktsortimentet, för vilken orderstruktur och inom vilken helhetslösning systemet fungerar ekonomiskt. I många lager ligger det bästa svaret inte i ett antingen-eller-tillvägagångssätt, utan i en medvetet utformad kombination av AutoStore, pallförvaring, höglager och automatiserad låd- eller containerförvaring.
Teknologi frodas med tydliga gränser
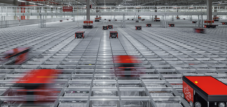
AutoStore är i huvudsak ett automatiserat lagersystem baserat på principen om varor till person. Anställda går inte längre genom långa gångar; istället anländer varor i containrar till en ergonomiskt utformad arbetsstation. Robotar rör sig längs rutnätet, lyfter containrar från vertikala staplar och arrangerar tillfälligt om containrar ovanför dem. Ofta använda artiklar tenderar att flyttas uppåt allt eftersom de används, medan mindre frekvent använda containrar förblir längre ner i systemet. Denna naturliga, åtkomstberoende omordning är en nyckelkomponent i systemets prestandamodell.
Standardisering är både en styrka och en begränsning. De tillgängliga containrarna har en yta på cirka 600 gånger 400 millimeter i det användbara interiören och finns i olika höjder. Den tillåtna vikten är vanligtvis maximalt 30 kilogram per container. Detta gör systemet idealiskt för många reservdelar, elektronikprodukter, modeartiklar, läkemedel, verktyg, förbrukningsvaror och småvaror. Denna lämplighet minskar dock snabbt så snart produkterna är för långa, för höga, för tunga, känsliga för att förvaras tillsammans eller kräver speciella lastbärare för hantering.
Bygghöjden utnyttjas också annorlunda än i ett konventionellt höglager. Beroende på containertyp når rutnätet cirka sex meter; över detta krävs utrymme för robotdrift, underhåll och säker åtkomst. I en befintlig byggnad med lågt i tak eller oregelbundet formad byggnad kan denna byggmetod vara exceptionellt fördelaktig. I en 20, 30 eller 40 meter hög hall skulle dock ett AutoStore-koncept ensamt bara delvis utnyttja den tillgängliga höjden. Därför bör den höga golvytansen inte förväxlas med optimalt utrymmesutnyttjande i varje byggnadsvolym.
Behållaren avgör dess lämplighet
Det första och mest kritiska filtret är artikelns fysiska natur. Om en produkt inte passar säkert i en lämplig behållare är AutoStore inte en lämplig primär lösning. Detta gäller långvarigt gods, rör, profiler, stora reservdelar, möbelkomponenter, däck, behållare, påsar, många maskindelar och många artiklar från bygg-, VVS- eller grossistsektorn. Teoretisk lagring räcker inte. Artikeln måste också lagras, separeras, plockas, räknas och hämtas på ett tillförlitligt sätt utan att förpackningen sticker ut eller att behållarna deformeras.
Vikten sätter ytterligare en tydlig gräns. Ett föremål som väger 28 kilogram kan tekniskt sett få plats i en container, men ändå skapa en olämplig process. Om anställda regelbundet lyfter det manuellt i hamnen uppstår ergonomiska risker och ytterligare krav på lyfthjälpmedel ställs. Om flera tunga föremål lagras tillsammans nås viktgränsen snabbt. Dessutom, även om en tungt fylld container kan vara tekniskt tillåten, erbjuder den mindre flexibilitet för sortimentsändringar och felaktig lastning. Därför måste planeringen inte bara beakta den genomsnittliga vikten utan även extremfall, förpackningsändringar och det framtida produktsortimentet.
Volym och form är också ekonomiskt relevanta. En stor, lätt artikel kan nästan helt fylla en container, även om dess värde och åtkomstfrekvens är låg. I detta fall slösas dyrt automatiserat lagerutrymme bort på tomt utrymme och förpackningar. Omvänt kan mycket små delar hanteras effektivt i en container med hjälp av avdelare. Ju bättre volym, vikt och åtkomstmönster matchar containerstrukturen, desto större är den ekonomiska nyttan per lagerplats. Därför är antalet lagrade artikelnummer ensamt inte särskilt informativt. Det som är viktigt är hur mycket användbar volym av varor som faktiskt finns i containrarna.
Maximal densitet är inte automatiskt lika med maximal effektivitet
Hög lagerdensitet är ett av de starkaste argumenten för AutoStore. Jämfört med manuella hyllsystem kan samma mängd artiklar lagras på ett betydligt mindre ytutrymme. I lämpliga tillämpningar kan kapaciteten ökas flera gånger om på samma yta. Detta är särskilt värdefullt när mark är dyr, expansionsutrymmet är begränsat eller flytt ska undvikas. Frigjort utrymme kan också användas för produktion, konsolidering, förpackning eller ytterligare förädlingsprocesser.
Strukturell densitet och ekonomiskt användbar densitet är dock inte identiska. Om containrar bara är delvis fyllda på grund av att artiklar inte kan blandas eller lagernivåerna är ineffektivt dimensionerade, förblir en betydande del av den geometriska volymen oanvänd. Säkerhetslager, batchseparation, utgångsdatum, kundsegregation och kvalitetsstatus kan också kräva ytterligare containrar. Därför kan ett lager verka extremt kompakt på planlösningen men ändå uppvisa dålig volymutnyttjande.
Ekonomiskt sett är det viktiga inte hur många containrar som får plats i rutnätet, utan hur många relevanta lagerenheter som är tillförlitligt tillgängliga per kvadratmeter. Detta inkluderar utrymme för hamnar, transportörteknik, godsmottagning, dekantering, förpackning, underhåll, brandskydd och potentiella expansioner. Att bara jämföra rutnätsutrymme med hyllutrymme underskattar systemets begränsningar. En sund beräkning tar hänsyn till hela processen från godsmottagning till leverans, med hänsyn till den faktiska lagerkapaciteten, användbar fyllnadsnivå och nödvändigt driftsutrymme.
Särskilt kritiska är artiklar vars förpackningsstorlekar ändras ofta. Ett produktsortiment kan passa perfekt i behållarna under planeringsåret, men två år senare kan större försäljningsenheter, kampanjförpackningar eller förmonterade komponenter tänja på gränserna. Utrustningens tekniska livslängd är längre än många produktcykler. Därför kräver investeringsanalysen inte bara historiska data utan även flera framtida scenarier.
När skyttegraven blir en prestationsrisk
AutoStore uppnår sin densitet genom att stapla lådor ovanpå varandra. Priset för denna densitet är den så kallade "grävningseffekten". Om den begärda lådan är placerad djupt inne i en kolumn måste robotar först plocka upp lådorna ovanför och flytta dem till tillgängliga positioner. Med stabila åtkomstmönster motverkar systemlogiken denna effekt: ofta använda lådor tenderar att vara placerade högre upp, och mindre frekvent använda lådor längre ner. Detta fungerar särskilt bra när efterfrågan kan identifieras tillräckligt tidigt och beställningar är någorlunda förutsägbara.
Abrupta förändringar blir problematiska. Om en tidigare sällan behövd vara plötsligt blir en storsäljare på grund av en kampanj, en störning i leveranskedjan, ett väderförändring eller en viral effekt, kan dess behållare initialt vara begravd djupt i systemet. Många samtidiga åtkomster genererar ytterligare ompositioneringsrörelser. Robotarna måste då inte bara hantera att tillhandahålla försäljningsrelevanta behållare utan också att avtäcka och omstapla dem. Detta ökar variationerna i åtkomsttider och kan begränsa prestandan under en redan hektisk period.
Ett ytligt åtkomstmönster kan också vara nackdelaktigt. Om många artiklar begärs med liknande sannolikhet, blir färre artiklar med genomgående hög rörlighet kvar överst. Systemet måste då komma åt djupare nivåer oftare. Däremot är ett sortiment med tydligt definierade artiklar med snabb, medel och långsam rörlighet lättare att organisera. Därför är det generella påståendet att AutoStore är lämpligt för många artikelnummer ofullständigt. Den avgörande faktorn är kombinationen av antal artiklar, lagerdjup, åtkomstfördelning, orderstruktur och erforderlig svarstid.
För extremt korta leveranstider och mycket volatila ordervolymer kan ett shuttlesystem med direkt åtkomst till lagerplatser vara mer fördelaktigt. I ett sådant system har varje lagerplats en tydligare åtkomstväg, medan AutoStore uppnår sin högre densitet på bekostnad av potentiella flyttförflyttningar. Vilken arkitektur som är mest ekonomisk beror inte på en enda indikator för toppprestanda. Viktiga faktorer inkluderar garanterad prestanda, fluktuationsområde, antal arbetsstationer, varaktighet för toppbelastning och kostnaden för den nödvändiga redundansen.
Hamnar och människor är fortfarande en flaskhals
Antalet robotar är synligt och blir därför ofta fokus för prestandadiskussioner. I praktiken begränsar dock arbetsstationerna och de tillhörande processerna ofta genomströmningen. En hamn kan bara fungera så snabbt som containrar kan matas in, artiklar identifieras, kvantiteter tas bort, ordrar bekräftas och destinationscontainrar ändras. Komplexa kvalitetskontroller, serienummerregistrering, känslig förpackning, flera bortforslingar eller tidskrävande konsolidering minskar den faktiska prestandan avsevärt under ett teoretiskt maximum.
Beroende på hamntyp är flera hundra containerhämtningar per timme tekniskt möjliga. Detta innebär dock inte automatiskt samma antal färdiga orderposter. En enda container kan underlätta flera hämtningar, medan en enda artikel kan kräva flera källcontainrar. Avgörande faktorer inkluderar genomsnittlig hämtningstid, bekräftelsemetod, felhantering, utbyte av destinationscontainrar, påfyllning och tillgången på lämpliga ordrar. Därför måste prestationsanalysen baseras på faktiska processtider, inte på prognostiserade siffror.
Ergonomi och personalens kvalifikationer är fortfarande relevanta. Gods-till-person-hantering minskar gångavstånd och fysiskt krävande sökrörelser avsevärt. Samtidigt intensifierar det arbetsbelastningen på arbetsplatsen. Ett högt och jämnt arbetstempo kan vara monotont och skapa nya ergonomiska utmaningar. Skärmorientering, belysning, räckvidd, containerlutning, lyfthjälpmedel, rastscheman och arbetsplatsrotation påverkar alla produktivitet och felfrekvens. Systemet ersätter inte människor helt, utan omvandlar snarare deras uppgifter från repetitivt, sekventiellt arbete till fokuserad, tempobaserad bearbetning.
En annan flaskhals uppstår efter hamnen. Om orderplockningen ökar, men förpackning, märkning, kontroller av farligt gods, konsolidering eller transportförberedelser inte håller takten, förskjuts kön helt enkelt. Därför dimensionerar ett ekonomiskt hållbart koncept inte AutoStore isolerat, utan snarare hela processkedjan. Ytterligare robotar är av liten nytta om hamnarna redan är fullsatta eller om destinationscontainrar inte töms i tid.
Olämpliga miljö- och säkerhetsförhållanden
Standardmoduler arbetar vanligtvis inom ett kontrollerat temperaturområde på cirka 2 till 35 grader Celsius och vid icke-kondenserande luftfuktighet. Speciella multitemperaturlösningar finns nu för kyl- och djupfrysapplikationer, men dessa förändrar investeringar, energibehov och driftskonceptet. Ett standardsystem kan därför inte bara anpassas till frysande, mycket fluktuerande, fuktiga eller kondenserande miljöer. Utomhuslagringsanläggningar, tvättrum, livsmedelsbearbetningsanläggningar och kylkedjelogistik kräver en separat teknisk bedömning.
Standardkomponenternas skyddsklassning är inte lämplig för alla dammiga, våta eller renrumskritiska miljöer. Fint ledande damm, aggressiva ångor, fuktighet eller speciella hygienkrav kan kräva ytterligare kapslingar och processregler, eller till och med utesluta systemet helt och hållet. Bara för att en artikel fysiskt får plats i behållaren garanterar det inte att miljön är kompatibel med robotik, elektronik och underhållskoncept.
Brandskydd är ingen eftertanke. De tätt staplade plastbehållarna och den svåråtkomliga inre strukturen kräver ett samordnat skyddskoncept. Tak- eller systemspecifika sprinklersystem, rökdetektering, syrgasreducering, brandceller, försäkringskrav och lokala tillstånd kan medföra betydande kostnader. Den erforderliga insatsen beror bland annat på de lagrade varorna, byggnaden, behållarmaterialet och regionala föreskrifter. De som först efter systemvalet överväger brandskydd riskerar kostsamma modifieringar eller ett projekt som inte längre är ekonomiskt hållbart.
Särskild försiktighet måste iakttas med farliga material, mycket brandfarliga vätskor, aerosoler, ömtåliga energilagringsenheter och ämnen som kan reagera med varandra vid läckage. Även om slutna behållare kan innehålla läckande vätskor lokalt, ersätter de inte en bedömning av farliga material. Litiumbatterier kräver till exempel en differentierad bedömning av deras skick, laddningsnivå, förpackning, kvantitet, övervakning och brandbekämpningsstrategi. Sådana artiklar bör endast inkluderas i systemet om brandsäkerhetsföreskrifter, tillstånd, försäkringsbolag och operativ riskanalys uttryckligen täcker deras användning.
Byggnaden skulle kunna förstöra affärsplanen
AutoStore kan flexibelt planeras runt pelare, väggar och andra hinder. Denna anpassningsförmåga är en betydande fördel i befintliga byggnader. Systemet är dock inte alls okrävande. Golvet måste vara perfekt plant, tillräckligt bärande och stabilt över hela rutnätet. Behållarna står direkt på lagergolvet, och även små avvikelser kan påverka geometrin och funktionen via staplingshöjden. Slipning, reparationer, ytbehandling eller till och med installation av ett nytt golvlager kan bli nödvändigt.
Belastningarna är inte heller triviala. Fullastade containrar, galler och robotar genererar en hög ytbelastning. Därför är en strukturell analys avgörande i äldre hallar, på entresolplan eller ovanför källare. Detsamma gäller takhöjd, åtkomst för underhåll, utrymningsvägar, sprinkleravstånd, kabeldragning och strömförsörjning. En till synes gynnsam befintlig plats kan bli dyrare än en alternativ lösning på grund av golv-, konstruktions- och brandskyddsåtgärder.
Ruthöjden utnyttjar hallar med lågt i tak på ett bra sätt, men missar potentialen i mycket höga byggnader. Om ett företag är beläget på dyr mark och kan bygga 30 meter högt, kan ett automatiserat höglager rymma betydligt fler pallar per kvadratmeter golvyta. För containrar, å andra sidan, kan ett miniload- eller shuttlelager utnyttja hallhöjden mycket mer effektivt. AutoStore bibehåller ofta ett tätare fotavtryck, men är inte automatiskt tätare totalt sett.
Expansionsområden måste också säkras realistiskt. Ytterligare robotar ökar bara prestandan så länge nätet, trafikområdena och hamnarna tillåter det. Ytterligare containerkapacitet kräver en utbyggnad av nätet eller bättre utnyttjande av befintligt utrymme. Om systemet kläms in mellan byggnadssektioner kan dess teoretiska modularitet vara praktiskt begränsad. Framtida lönsamhet uppstår inte bara från modulär teknik, utan också från reserverat utrymme, tillräckliga gränssnitt och en robust expansionsplan.
Dina intralogistikexperter

Konsulttjänster, planering och implementering av kompletta lösningar för höglager och automatiserade lagersystem - Bild: Xpert.Digital
Mer information här:
Kostnadseffektivitet för AutoStore och palllagring
När investeringen inte lönar sig
Ett AutoStore-projekt medför kostnader inte bara för galler, behållare, robotar och portar. Det inkluderar även planering, golvförberedelse, brandskydd, el- och nätverksinfrastruktur, transportbandsteknik, arbetsstationer, programvaruintegration, utbildning, reservdelar, underhåll och internt projektarbete. Under drift uppstår licens-, service- och underhållskostnader. Dessutom kräver ombyggnaden kompetent personal och kan leda till produktivitetsförluster under uppstartsfasen.
I väl lämpade tillämpningar kan sådana investeringar betala sig själva inom några år. Referensmodeller visar att utrymmesbesparingar, minskade restavstånd, ökad noggrannhet och lägre kostnader per ordervara kan skapa betydande värde. Dessa resultat är dock inte direkt överförbara. Ett företag med billiga lokaler, låga personalkostnader, låg ordervolym och ett mycket varierande produktsortiment har en annan affärsmodell än ett växande e-handelsföretag i ett dyrt storstadsområde.
AutoStore-system är ofta inte ekonomiska för mycket små volymer. Om endast ett fåtal anställda på ett tillförlitligt sätt driver ett hanterbart lager med korta avstånd, kan kapitalbindningen vara högre än den sparade arbetskraften. Detsamma gäller för korta användningsperioder. En enskiftsdrift med säsongsmässigt låg utnyttjandegrad sprider avskrivningar och fasta kostnader över ett litet antal orderartiklar. Flerskift eller långa driftstimmar förbättrar å andra sidan utnyttjandet av investeringen.
En mycket hög andel kompletta kartonger eller pallar talar också emot omfattande lagring i backar. Att flytta varor från pallar till AutoStore-backar bara för att senare hämta dem nästan helt och hållet via kartongen skapar onödig hantering. Systemet är särskilt ekonomiskt vid effektiv hämtning av enskilda artiklar eller små kvantiteter. Pall- eller kartonglagring är vanligtvis mer lämplig för kompletta lastenheter.
Kapitalberäkningen bör därför inte förlita sig på en generell ökning av produktiviteten. Den måste som ett minimum ta hänsyn till investeringskostnader, driftskostnader, restvärde, finansiering, skatter, personalutveckling, energi, utrymme, servicenivå, kostnad för misslyckande och tillväxtmöjligheter. Dessutom krävs ett scenario där försäljnings- eller orderstrukturen inte uppfyller prognoserna. En anläggning som bara är lönsam under optimistiska tillväxtscenarier medför en betydande ekonomisk risk.
Palllagret är fortfarande oumbärligt
Pallar är den naturliga enheten för inkommande varor, reservlager, stora beställningar och tunga eller skrymmande föremål. Ett palllager kan drivas manuellt med smalgångsteknik, halvautomatiskt med automatiskt styrda fordon (AGV) eller helautomatiskt med staplingskranar. Det är särskilt lämpligt för fulllastenheter, höga lagernivåer per artikel och robusta materialflöden. AutoStore ersätter inte denna funktionalitet men kan effektivt komplettera den.
Den ekonomiskt fördelaktiga kombinationen följer vanligtvis en tydlig arbetsfördelning. Reservlager och kompletta kartonger ligger kvar på pallar. Endast den mängd som behövs för individuell orderplockning fylls på i AutoStore-systemet. Detta förhindrar att den dyra lagerkapaciteten blockeras av ett överdrivet reservlager. Samtidigt minskas den manuella transporttiden vid orderplockning. Palllagringssystemet hanterar djup och volym, medan AutoStore hanterar variation och åtkomst till enskilda artiklar.
Denna separation kräver välskött påfyllning. Lagerhanteringssystemet måste vara medvetet om lagernivåer, öppna order, påfyllningstider och minimilagernivåer. Om påfyllningen sker för sent kommer ordrar att stanna trots tillräcklig total lagerhållning. Om det sker för tidigt kommer onödigt många containrar att fyllas, vilket genererar ytterligare dekanteringsarbete. En optimal lösning är dynamisk påfyllning som tar hänsyn till förbrukning, leveranstid, portutnyttjande och planerade ordervågor.
Kombinationen är särskilt värdefull för blandade kundordrar. En order kan innehålla en hel pall med en snabbrörlig artikel, flera kartonger från palllagret och enskilda stycken från AutoStore. Istället för att tvinga alla artiklar in i ett enda system plockas delkvantiteterna parallellt och konsolideras vid en central punkt. På så sätt använder varje produktkategori den ekonomiskt mest lämpliga tekniken. Utmaningen skiftar från lagring till synkronisering.
Höglagret utnyttjar höjden; AutoStore konsoliderar mångfalden
Ett automatiserat höglager visar sina styrkor när stora mängder på pallar, höga byggnader och förutsägbara in- och utgående flöden möts. Lagrings- och hämtningsmaskiner kan nå höjder långt över 30 meter, vilket ersätter markyta med vertikal kapacitet. AutoStore, å andra sidan, konsoliderar mindre varor i en jämförelsevis låg byggnad och möjliggör flexibel åtkomst via ett flertal robotar.
I en kombinerad arkitektur kan höglagret hantera inkommande godspallar, reservlager, bulkvaror och färdiga lastenheter. AutoStore förser samtidigt plockområdet. Transportbandsteknik kopplar samman godsmottagning, avpalletering, dekantering, AutoStore-portar, konsolidering och leverans. Ett överordnat lagerhanteringssystem avgör från vilket område en order uppfylls och när delkvantiteter kombineras.
Ekonomisk styrka uppstår genom olika skalningslogiker. Pallkapaciteten ökar genom ytterligare pallställ eller högre byggnader. Plockningsprestandan ökar genom ytterligare robotar och portar. Containerkapaciteten ökar genom rutnätsyta och antalet containrar. Detta gör att investeringar kan riktas mer exakt mot flaskhalsar. Ett företag behöver inte designa hela sitt lager för högsta möjliga genomströmning, och det behöver inte heller lagra varje enskild artikel i ett dyrt högpallställ.
Praktiska tillämpningar visar att sådana kombinationer kan täcka ett brett spektrum av skalor. Mindre industriella tillämpningar kopplar samman några tusen AutoStore-lådor med ett stort pallställssystem. Stora flerkundssystem kombinerar tiotusentals lagerplatser med tiotusentals pallplatser. Den avgörande faktorn är inte storleksförhållandet, utan fördelningen av produktprofiler. Även en relativt liten AutoStore-modul kan vara ekonomisk om den hanterar en särskilt arbetsintensiv delprocess.
Denna kombination ökar dock den tekniska och organisatoriska komplexiteten. Transportbandsteknik, styrsystem, lagerhantering och orderlogik måste fungera tillsammans. Om central konsolidering misslyckas erbjuder oberoende delsystem endast begränsad hjälp. Arkitekturen kräver därför buffertar, alternativa vägar och tydligt definierade nödprocedurer. Systemdiversitet skapar flexibilitet men kan generera nya beroenden utan korrekt orkestrering.
Containerdepån är både ett komplement och en konkurrent
Termen containerlagring används ofta inom intralogistik för automatiserade container- eller bricklagringssystem. Typiska exempel inkluderar miniload-system med staplingskranar och skyttellager med fordon som arbetar på flera nivåer. Till skillnad från AutoStore-system lagras containrarna i dessa system på hyllor och är vanligtvis direkt åtkomliga eller kräver minimal flyttning. Dessa system använder lagerhöjder på tolv, arton eller fler meter och kan uppnå hög, jämn genomströmning.
Ett skyttellager är särskilt fördelaktigt när direkt åtkomst, strikt sekvensering och mycket hög toppgenomströmning är viktigare än maximal golvdensitet. Containrar kan transporteras till hissar och transportband i önskad sekvens, vilket underlättar snabba sorterings-, produktions- eller förpackningsprocesser. Avvägningen är behovet av gångar, hissar, förzoner och mer komplex mekanik. En flaskhals eller ett fel vid en hiss kan störa ett helt område, medan AutoStores decentraliserade robotflotta erbjuder en annan form av redundans.
Ett miniloadlager kan vara fördelaktigt om byggnaden är hög, olika containrar eller brickor behöver användas, eller direkt åtkomst krävs. Det kan också fungera som en buffert för fulla kartonger. AutoStore, å andra sidan, är vanligtvis mer lämpligt när maximal lagringstäthet, flexibel rutnätsgeometri och ett stort lager av små artiklar är av största vikt. Därför är valet inte en rangordning, utan snarare en viktning av densitet, höjd, genomströmning, åtkomst, flexibilitet och kostnad.
En kombination av båda systemen kan vara fördelaktig, även om de vid första anblicken verkar adressera samma produktkategori. AutoStore kan kompakt hantera det breda utbudet av långsamt och medelstort rörliga artiklar, medan ett shuttlelager hanterar mycket snabba artiklar, ordercontainrar eller sekvenskritiska varor. På liknande sätt kan ett containerlager fungera som en buffert mellan AutoStore och förpackningar. Detta avlastar nätet från kortsiktig orderkonsolidering och möjliggör mer exakt kontroll av leveranssekvensen.
Denna kombination är dock endast ekonomisk om funktionerna är tydligt separerade. Två system med nästan identiska uppgifter fördubblar gränssnitten, reservdelslagret och kunskapen utan att skapa motsvarande fördel. Varje teknik måste lösa en påvisbar flaskhals. Detta kan vara densitet, höjd över havet, topprestanda, sekvensering, temperaturzon eller motståndskraft. Om en sådan skillnad saknas är en enklare arkitektur ofta överlägsen.
Programvaran bestämmer över nätverket
I en hybridanläggning räcker det inte att varje delsystem fungerar oberoende. Ett lagerhanteringssystem måste hantera lager och order över hela systemet. Ett lagerstyrningssystem eller materialflödessystem koordinerar de tekniska rörelserna. Det prioriterar order, styr påfyllning, tilldelar destinationer, övervakar buffertar och förhindrar att transportband blockerar varandra.
Den största ekonomiska utmaningen är korrekt placering av artiklar och lager. En artikel kan lagras helt i palllager, helt i AutoStore, eller i båda. En annan kan lagras som en snabbrörlig artikel i skyttellager och som en reserv på pallar. Denna allokering bör inte behandlas som ett engångsbeslut om masterdata. Efterfrågan, förpackning, leverantörsstruktur och lagersortiment förändras ständigt. Därför kontrollerar ett högpresterande system regelbundet om en artikel fortfarande finns i rätt lagersystem.
Ordersläppning måste också anpassas till den faktiska kapaciteten. Att starta för många ordrar samtidigt leder till flaskhalsar i hamnar, transportband och under konsolidering. Att släppa för få ordrar resulterar i slöseri med resurser. Effektiv kontroll jämnar ut toppar, förbereder lågt liggande containrar i förväg och synkroniserar pall-, kartong- och styckräkningar. Detta gör att programvaran kan utnyttja en betydande del av befintlig hårdvarukapacitet utan att behöva köpa ytterligare robotar eller arbetsstationer.
Transparens kring de bakomliggande orsakerna är särskilt viktigt. Ett mått som orderbehandlingstid är otillräckligt. Företaget måste identifiera om väntetiderna orsakas av lågt liggande containrar, otillräcklig påfyllning, hamnutnyttjande, långsam hantering, transportbandsteknik, konsolidering eller frakt. Först då kan riktade investeringar göras. Utan denna transparens kan ett processproblem enkelt åtgärdas med ytterligare hårdvara.
Gränssnitt mot ERP, frakt, produktionsplanering och automatisering bör standardiseras så mycket som möjligt, men inte planeras ytligt. Lagerjusteringar, blockeringar, batcher, serienummer, returer och fel skapar komplexa undantag. Det är just dessa sällsynta händelser som avgör stabiliteten i verklig drift. Ett system är inte väl integrerat när den ideala ordern bearbetas, utan när fel hanteras transparent och lagernivåerna upprätthålls konsekvent.
Motståndskraft utvecklas inte av sig själv
AutoStore har hög teknisk tillgänglighet tack vare sina många robotar och distribuerade åtkomstvägar. Om en enskild robot går sönder kan andra ta över. Flera portar ger också redundans. Detta garanterar dock inte fullständig driftsäkerhet. Central programvara, strömförsörjning, nätverk, brandsäkerhetsgodkännande, transportbandsteknik eller ett gemensamt konsolideringsområde kan fortfarande utgöra kritiska beroenden.
I hybridsystem kan uppgiftsallokering öka motståndskraften. Pall- och containerområden är fysiskt separerade, och vissa beställningar kan delvis uppfyllas från alternativa lager vid störningar. Lämpliga kringgående processer är en förutsättning. Om alla leveransordrar tvingas passera genom en enda automatiserad nod blir denna nod en systemomfattande felpunkt. Redundans måste därför planeras på processnivå, inte bara på komponentnivå.
Nödinsatser kan till exempel hålla utvalda höghastighetstransporter utanför det ordinarie nätet, ansluta manuella packstationer och möjliggöra direkt leverans av kompletta kartonger från pallager. Sådana reserver kräver utrymme och minskar, på pappret, maximal effektivitet. De kan dock fortfarande vara ekonomiskt lönsamma eftersom kostnaderna för ett driftstopp som varar i flera timmar eller dagar är betydande. Lämplig omfattning beror på leveransåtaganden, säsongsvariationer och risken för skador.
Reservdelar, åtkomst till underhåll och personalkompetens är också en del av motståndskraften. Ett system som bara kan startas om av externa specialister kräver andra serviceavtal än ett system med ett utbildat internt team. Operatörer bör tydliggöra svarstider, kritiska reservdelar, återställning av programvarufunktioner och manuell lageråtkomst kontraktuellt och organisatoriskt. Hög nominell tillgänglighet är värdefull, men den ersätter inte en robust omstartsstrategi.
Energieffektivitet kräver en omfattande beräkning
Dessa små robotar arbetar med relativt hög energieffektivitet och återvinner energi vid inbromsning. Dessutom minskar deras kompakta design det utrymme som krävs för uppvärmning, kylning och belysning. Detta kan erbjuda en betydande fördel jämfört med omfattande manuell lagring eller mekaniskt komplexa lösningar. Denna effekt blir särskilt viktig ekonomiskt vid långa driftstider och höga energikostnader.
En seriös hållbarhetsbedömning kan dock inte stanna vid robotarnas elförbrukning. Jordstabilisering, stål- och aluminiumgaller, plastbehållare, transportörteknik, byggnadsinstallationer och potentiella kylsystem har också ett ekologiskt fotavtryck. Om den höga densiteten undviker behovet av nybyggnation eller möjliggör en mindre byggnad, kan denna indirekta effekt vara viktigare än systemens rena elförbrukning. Omvänt, om ett fungerande system ersätts i förtid, måste även den inbyggda energin beaktas.
Hybridsystem förbrukar inte automatiskt mer energi, trots att de använder flera olika tekniker. När varje teknik utför sin uppgift minskar onödiga rörelser. Fulla pallar rör sig inte genom plockprocesser, långsamt rörliga artiklar blockerar inte högpresterande skyttlar och AutoStore behöver inte hantera olämpliga stora artiklar. Därför är det viktigaste måttet inte kilowattimmar per maskin, utan snarare energi per korrekt och snabbt behandlad orderenhet.
Högre densitet påverkar även fastighetsekonomin. Mindre yta kan potentiellt innebära lägre hyror, minskat markbehov och kortare interna transportvägar. I logistikregioner med hög efterfrågan kan detta dominera affärsnyttan. Men på platser med billig mark och höga ombyggnadskostnader blir denna fördel mindre betydande. Hållbarhet och lönsamhet är därför inte automatiskt sammankopplade, men med rätt lägesprofil kan de förstärka varandra.
Rätt beslut börjar med orderdata
En sund systemvalsprocess börjar inte med en teknikdemonstration, utan med data. Minst tolv månader behövs, och två till tre år är att föredra vid stark säsongsvariation. Analysen bör inkludera artikeldimensioner, vikter, lagernivåer, orderartiklar, kvantiteter per artikel, åtkomstfördelning, returer, påfyllning, dagliga försäljningsmönster och toppperioder. Dessutom måste planerad tillväxt, nya försäljningskanaler och sortimentseffekter beaktas.
Den kombinerade hänsynen till hastighet och lagerhållning är särskilt avslöjande. En snabbrörlig produkt med kort hållbarhet har andra krav än en med ett högt reservlager. På samma sätt kan en långsamt rörlig produkt uppta en betydande mängd utrymme trots sällan åtkomst. Segmentering efter åtkomst, volym, vikt, lagerdjup och ordertyp ger en realistisk bild av teknikens lämplighet.
Detta följs av en processimulering. Den bör inte bara visa genomsnittliga dagar, utan även toppar, störningar och förändrade efterfrågeprofiler. För AutoStore-system är lagerdjup, grävrörelser, robotdensitet, hamnutnyttjande och förberedelsetid relevanta. För shuttle- och höglager spelar gångar, hissar, staplingskranar och transportbandsteknik en större roll. För kombinationen av system är synkroniseringen av delorder avgörande.
En kostnads-nyttoanalys kräver flera alternativ. Dessa inkluderar åtminstone en förbättrad manuell lösning, en renodlad AutoStore-variant och en hybridarkitektur. Beroende på de specifika kraven bör även skyttlar, minilaster, automatiskt styrda fordon (AGV) eller traditionell transportbandsteknik övervägas. Endast en jämförelse kommer att avslöja om den ytterligare automatiseringsnivån faktiskt skapar värde eller bara verkar tekniskt attraktiv.
Nyckelfaktorn är marginalnytta. De första automatiserade artiklarna kan eliminera en stor del av transportvägarna. Varje ytterligare artikel kan erbjuda mindre nytta samtidigt som det skapar ytterligare containrar, påfyllning och komplexitet. Därför uppnås ofta inte det ekonomiska optimala vid 100 procent automatisering. En liten restyta för specialformer, långa varor, farliga material eller sällsynta stora delar kan göra den övergripande lösningen betydligt mer kostnadseffektiv och robust.
AutoStore fungerar bäst när det används av specialister
AutoStore fungerar inte effektivt om artiklarna överskrider lådgränserna, om varorna är för tunga eller skrymmande, om miljö- och brandsäkerhetsförhållandena är ohanterliga, om direkt åtkomst är avgörande eller om den nödvändiga maximala genomströmningen endast kan uppnås med ett oproportionerligt stort antal robotar och portar. Det är också avgörande om byggnadens höjd kan utnyttjas bättre med ett höglagersystem, om systemet är underutnyttjat eller om fulla kartonger och pallar dominerar processen.
Systemets största styrka ligger i dess förmåga att hantera ett stort antal lämpliga smådelar, begränsat utrymme, en betydande andel styckplockning och tillräckligt stabila åtkomstmönster. Under dessa förhållanden minskas gångavstånden, lagret hanteras mer effektivt och ytterligare kapacitet kan gradvis byggas upp via robotar och portar. Fördelarna ökar ytterligare om en befintlig byggnad kan användas under en längre period, vilket undviker kostsamma expansioner.
I kombination med ett palllager hanterar AutoStore den individuella artikelnivån, medan pallar transporterar reserver och stora kvantiteter. Tillsammans med ett automatiserat höglager kombinerar det hög vertikal kapacitet med högdensitetsplockning av smådelar. Tillsammans med ett shuttle- eller miniloadlager kan det hantera det breda, mindre tidskritiska produktsortimentet, medan det andra systemet hanterar snabbrörliga artiklar, kartonger eller strikt sekvenserade processer. Denna uppgiftsfördelning är inte en teknisk svaghet, utan snarare resultatet av en ekonomiskt sund arkitektur.
Den viktigaste planeringsregeln är därför: Anpassa inte lagret till AutoStore, utan placera AutoStore på rätt plats i lagret. Att tvinga in varje produkt i kuben innebär att man förlorar fördelarna med specialisering. Genom att betrakta artiklar, ordrar, byggnader och serviceåtaganden på ett differentierat sätt kan en lösning skapas från flera system som i slutändan är mer kompakt, effektiv och ekonomisk än någon förmodad universallösning.
Din globala partner för marknadsföring och affärsutveckling
☑️ Vårt affärsspråk är engelska eller tyska
☑️ NYTT: Korrespondens på ditt modersmål!

Konrad Wolfenstein
Jag och mitt team står gärna till er förfogande som er personliga rådgivare.
Du kan kontakta mig genom att fylla i kontaktformuläret här wolfenstein@xpert.digital:eller helt enkelt ringa mig på +49 7348 4088 965. Min e-postadress är
Jag ser fram emot vårt gemensamma projekt.