Więcej robotów nie rozwiąże problemów magazynowych: Daifuku łączy magazyny i robotykę – skąd pochodzi prawdziwy wzrost wydajności
Xpert przed premierą

Available in 27 languages 📢
Preferuj Xpert.Digital w GoogleⓘOpublikowano: 23 października 2026 r. / Zaktualizowano: 23 października 2026 r. – Autor: Konrad Wolfenstein
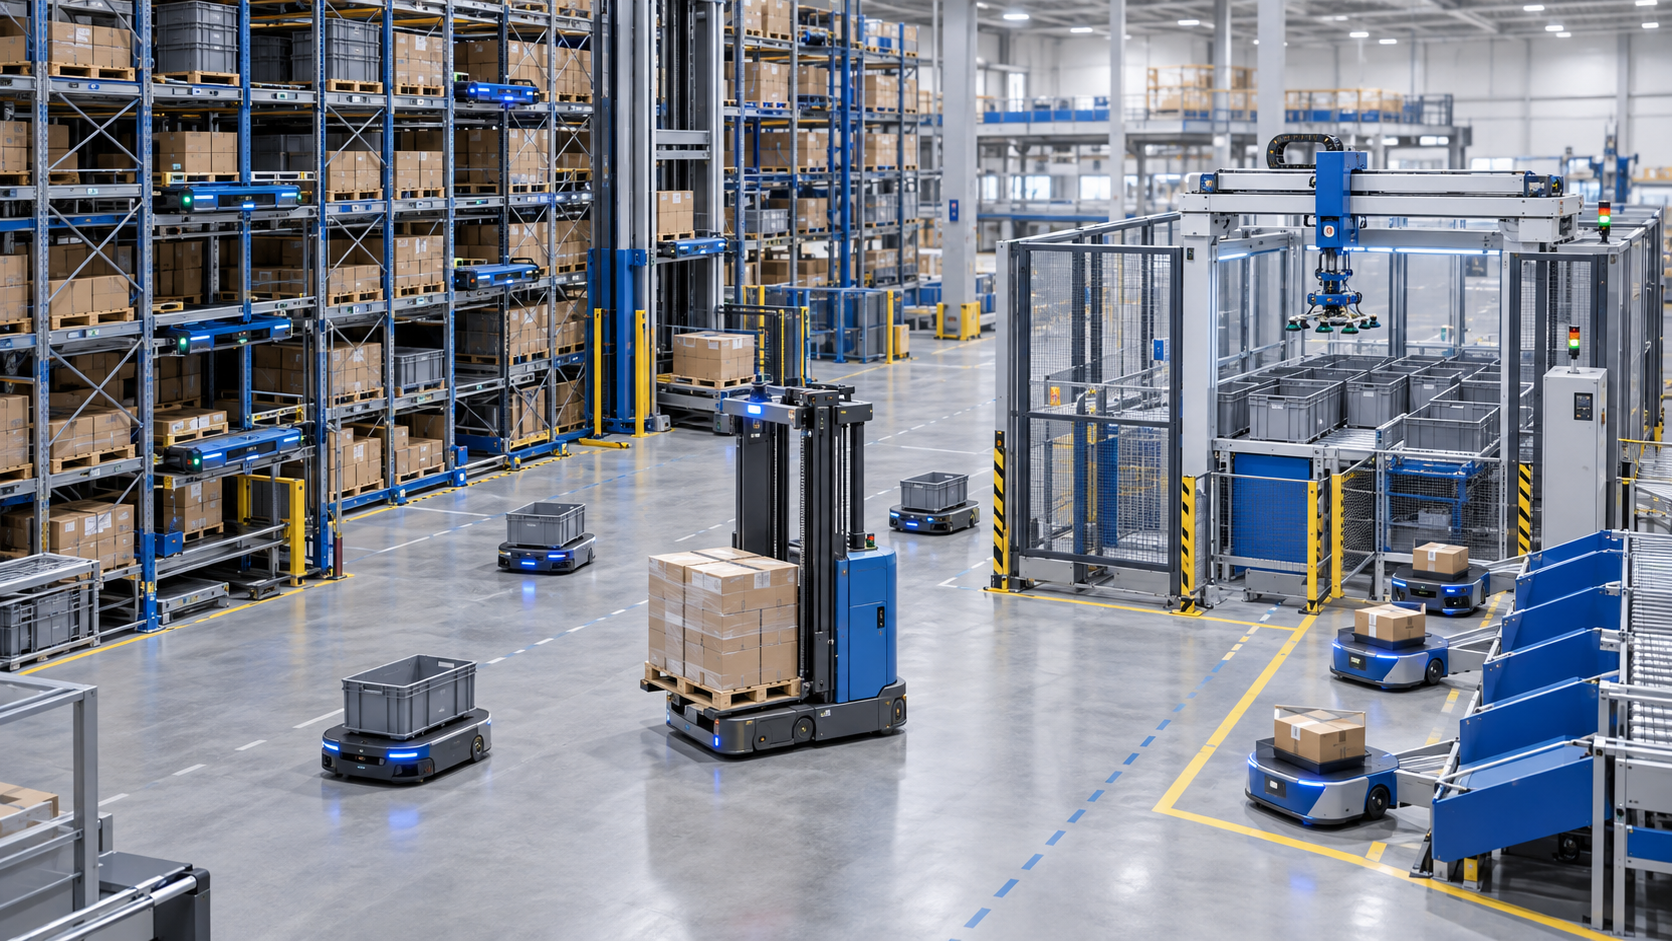
Więcej robotów nie rozwiąże problemu z magazynem: Daifuku łączy magazyny i robotykę – skąd bierze się prawdziwy wzrost produktywności – kreatywny obraz tematu z wykorzystaniem sztucznej inteligencji: Xpert.Digital
Magazyny przyszłości: Dlaczego liczba robotów nie decyduje o sukcesie
Zautomatyzowany magazyn: jak Daifuku łączy palety, kontenery i pojedyncze przedmioty
Technologia magazynowa Daifukus pod lupą: kiedy sieciowa robotyka ma sens ekonomiczny
Więcej robotów nie oznacza automatycznie bardziej wydajnego magazynu. Kluczowe jest to, czy procesy magazynowania, transportu, kompletacji zamówień i sortowania współdziałają w sposób zapewniający niezawodną realizację zamówień przy rozsądnych kosztach. Daifuku zaprezentował właśnie to podejście na targach Logis-Tech Tokyo 2026: Pod hasłem „Robotyka w ruchu” japoński specjalista intralogistyczny połączył zautomatyzowane magazynowanie palet i kontenerów, mobilne roboty transportowe, robotyczną kompletację zamówień oraz technologię sortowania w skoordynowane etapy procesu.
Idea leżąca u podstaw ma znaczenie ekonomiczne: jeśli poszczególne systemy działają szybko, ale ich transfery są opóźnione lub procesy niższego szczebla nie nadążają, znaczna część potencjalnej produktywności pozostaje niewykorzystana. Robotyka sieciowa może pomóc w zmniejszeniu takich nieefektywności – ale nie gwarantuje sukcesu. Wymagania przestrzenne, oprogramowanie, niezawodność, organizacja personelu i oferowany asortyment produktów wpływają na opłacalność inwestycji. Prezentacja Daifuku pokazuje zatem nie tylko, jakie zadania mogą wykonywać roboty, ale także, co jest kluczowe dla integracji i obiektywnej oceny zautomatyzowanego magazynu.
Sieciowy magazyn Daifuku: ekonomia skoordynowanej robotyki
Gdy robotyka, magazynowanie, transport i kompletacja zamówień działają razem jako sieciowy proces operacyjny, zmienia się logika ekonomiczna magazynu: liczy się już nie tylko szybkość działania maszyny, ale niezawodność całego systemu w realizacji zamówień nadających się do sprzedaży. Główną tezą jest zatem to, że największy wzrost wydajności często tkwi nie w kolejnym robocie, ale w lepszej koordynacji procesów, które już można zautomatyzować.
Firma Daifuku zaprezentowała to podejście na targach Logis-Tech Tokyo 2026, które odbyły się w Tokio w dniach 8-11 września. Pod hasłem „Robotyka w ruchu” firma połączyła zautomatyzowaną technologię magazynową, mobilne roboty transportowe, roboty do kompletacji i sortowania w skoordynowane etapy procesu. Ekonomiczne znaczenie tej integracji wykracza poza prezentację produktu: wpływa ona na decyzje inwestycyjne, wykorzystanie przestrzeni, organizację pracy, zaangażowanie kapitałowe oraz zdolność do niezawodnej realizacji dostaw przy zmiennym popycie.
Od maszyn do modelu operacyjnego
Prezentacja obejmowała siedem różnych systemów, które współpracowały w dwóch obszarach: jednym dla palet, a drugim dla kontenerów i pojedynczych towarów. W obszarze palet skupiono się na czterokierunkowym magazynie wahadłowym Shuttle Rack LX, autonomicznym wózku widłowym SOTR-F oraz systemie transportu i sortowania palet SOTR-L. W drugim obszarze Daifuku połączył magazyn kontenerowy Fine Shuttle z robotem transportowym SOTR-M, robotem kompletacyjnym XY oraz systemem sortowania pojedynczych towarów SOTR-S.
To rozróżnienie jest istotne: zaprezentowano nie tylko uniwersalnego robota wykonującego wszystkie zadania, ale raczej architekturę podziału pracy złożoną ze specjalistycznych maszyn. Z ekonomicznego punktu widzenia ma to sens. System do przenoszenia ciężkich palet musi spełniać inne wymagania niż chwytak do małych produktów. Specjalizacja może być zatem bardziej opłacalna i niezawodna niż próba rozwiązania każdego zadania za pomocą maszyny tej samej klasy.
Równie ważne jest określenie granic prezentacji. Nie należy mylić dwóch obszarów demonstracyjnych z dowodem na to, że wszystkie etapy pracy w danym centrum dystrybucji są już w pełni zautomatyzowane. Między składowaniem palet a kompletacją pojedynczych artykułów, na przykład, leży depaletyzacja, otwieranie kartonów, przyjmowanie i, w razie potrzeby, przenoszenie zawartości. Rzetelna ocena musi wyraźnie uwzględniać takie przejścia, zamiast wyciągać wniosek, że całkowicie bezzałogowy magazyn jest wynikiem udanego, częściowego procesu.
Rynek rośnie, poprzeczka idzie w górę
Skala popytu pokazuje, że robotyka mobilna nie jest już niszą rynkową. W 2025 roku na całym świecie odnotowano 117 500 robotów usługowych do zastosowań w transporcie i logistyce; zastosowania te stanowiły 47% wszystkich profesjonalnych robotów usługowych. Odnotowany wzrost w porównaniu z rokiem poprzednim wyniósł 21%. Łącznie zarejestrowana sprzedaż profesjonalnych robotów usługowych wzrosła do prawie 250 000 sztuk.
Liczby te wymagają precyzyjnej interpretacji. Kategoria transportu i logistyki obejmuje nie tylko roboty magazynowe, ale także inne zastosowania transportowe w różnych środowiskach wewnętrznych i zewnętrznych. Co więcej, wolumeny sprzedaży nie odzwierciedlają ani zainstalowanych zapasów, ani przychodów rynkowych. Mały robot sortujący i ciężki pojazd transportowy mogą być postrzegane jako pojedyncze jednostki w liczbie jednostek, mimo że ich wolumen inwestycji i wpływ operacyjny znacznie się różnią.
Nawet porównywanie danych w czasie jest trudne metodologicznie: publikacja z 2024 roku podawała 102 900 jednostek, podczas gdy wykres porównawczy w wydaniu z 2026 roku pokazuje około 97 000 jednostek w 2024 roku. Dlatego 117 500 jednostek w 2025 roku nie powinno być po prostu dzielone przez wcześniej opublikowaną wartość, aby uzyskać rzekomo skorygowaną stopę wzrostu. W interpretacji ekonomicznej liczy się solidne ustalenie dużej i rosnącej kategorii zastosowań, a nie sztuczna precyzja uzyskana poprzez różnie zdefiniowane publikacje.
Niedobór siły roboczej bez fałszywych alarmów
Japonia jest obiecującym rynkiem dla tego rozwoju. Polityka logistyczna traktuje spadek liczby ludności, niedobory siły roboczej i ochronę usług logistycznych jako powiązane ze sobą wyzwania strukturalne. W tych warunkach automatyzacja jawi się nie tylko jako narzędzie racjonalizacji, ale także jako sposób na utrzymanie istniejących usług pomimo ograniczonych zasobów ludzkich.
Kontynuowanie stosowania starych prognoz dotyczących wąskich gardeł bez zmian byłoby mylące. Poprzednie scenariusze opisywały potencjalną lukę w przepustowości transportu drogowego wynoszącą około 34% do 2030 roku, jeśli nie zostaną podjęte odpowiednie środki zaradcze. Zaktualizowana prognoza na 2026 rok wskazuje jednak na potencjalny niedobór od około 7% do maksymalnie 25%, w zależności od przyjętych założeń. Na tę ponowną ocenę wpływają już wdrożone środki oraz spadek popytu na transport w porównaniu z wcześniejszym punktem wyjścia.
Konsekwencje ekonomiczne są dwojakie. Po pierwsze, presja na modernizację utrzymuje się. Po drugie, krajowa prognoza transportowa nie może być wykorzystana do bezpośredniego przewidywania rentowności pojedynczego magazynu. Niedobory kierowców, czas oczekiwania na rampach załadunkowych i wewnętrzne operacje transportowe są ze sobą powiązane, ale nie identyczne. Zautomatyzowany magazyn przynosi korzyści całemu łańcuchowi transportowemu przede wszystkim wtedy, gdy faktycznie przyspiesza i poprawia niezawodność przetwarzania i realizacji zamówień.
Produktywność powstaje między roślinami
Przepływ towarów może składać się z wysokowydajnych, pojedynczych maszyn, a mimo to być ekonomicznie słaby. Jeśli magazyn dostarcza towary szybciej, niż system kompletacji zamówień jest w stanie je przetworzyć, gromadzą się zapasy pośrednie. Jeśli flota robotów transportuje pojemniki szczególnie szybko, podczas gdy dział pakowania jest przeciążony, wąskie gardło ulega jedynie przesunięciu geograficznemu. Takie interakcje wyjaśniają, dlaczego lokalna wydajność maszyn nie jest wystarczającym miernikiem sukcesu.
Bardziej rozsądnym podejściem jest uwzględnienie całego procesu przetwarzania zamówień. Magazynowanie, transport, kompletacja, sortowanie i pakowanie powinny być skoordynowane, aby proces ograniczania nie był niepotrzebnie opóźniany ani przeciążany. Porównywalne podejścia integracyjne innych dostawców wyraźnie łączą zatem zarządzanie zapasami, zwalnianie zamówień i sterowanie maszynami z dostępną przepustowością downstream. To podkreśla, że koordynacja nie jest wyłącznym, specjalistycznym tematem jednego producenta.
Z perspektywy ekonomicznej inwestycję należy zatem oceniać na podstawie tego, jak bardzo poprawia ona wydajność całego systemu. Dodatkowa pojemność pojazdów jest mało wartościowa, jeśli niezmieniona stacja przeładunkowa ogranicza już maksymalną przepustowość. Z drugiej strony, ulepszone sekwencjonowanie może zwiększyć wydajność istniejących systemów bez konieczności natychmiastowego instalowania dodatkowego sprzętu. Głównym pytaniem inwestycyjnym nie jest to, który sprzęt jest najnowocześniejszy, ale które wąskie gardło powoduje największe straty ekonomiczne.
Przechowywanie palet staje się strategią przestrzenną
Shuttle Rack LX łączy w sobie kanały składowania o dużej głębokości, wózki wahadłowe o czterokierunkowym ruchu oraz podnośniki pionowe. Podane obciążenie znamionowe na wózek wynosi 1500 kilogramów, a maksymalna prędkość jazdy do 100 metrów na minutę. Zgodnie ze specyfikacją, podnośniki osiągają prędkość podnoszenia do 72 metrów na minutę.
Wartości te opisują parametry techniczne, ale nie gwarantują jeszcze godzinowej przepustowości palet. Należy wziąć pod uwagę trasy przejazdu, przyspieszenie, zmiany obciążenia, zajętość magazynu, strukturę zamówień i wykorzystanie podnośników. Na szczególną uwagę zasługuje połączenie między ruchami poziomymi w regałach a transferami pionowymi. Większa liczba wózków wahadłowych zwiększa ogólną wydajność tylko wtedy, gdy pozostałe zasoby są w stanie obsłużyć dodatkowe ruchy.
Połączenie gęstości składowania i możliwości rozbudowy jest szczególnie atrakcyjne z ekonomicznego punktu widzenia. Daifuku przewiduje, że dodanie regałów, wózków wahadłowych i wind będzie drogą do ekspansji. Pozwoli to firmom stopniowo dostosowywać strukturę magazynową do rosnących wolumenów. Jednak rozbudowa przestrzenna i techniczna nadal zależy od pewnych uwarunkowań: dostępnej powierzchni magazynowej, odpowiedniej nośności, odpowiednio dużych punktów przeładunkowych oraz rozbudowywalnego systemu sterowania – wszystkie te czynniki muszą być uwzględnione na etapie planowania.
Prawidłowy kluczowy wskaźnik efektywności (KPI) to zatem nie tylko maksymalna możliwa do osiągnięcia liczba miejsc magazynowych. Bardziej miarodajnym wskaźnikiem jest liczba faktycznie dostępnych, użytecznych miejsc magazynowych, szybkość dostępu i koszty całkowite. Szczególnie gęsty magazyn nie stanowi zalety, jeśli dodatkowe relokacje lub nieodpowiednia struktura produktów znacząco pogarszają wymaganą wydajność.
Przekazywanie danych w trybie mobilnym eliminuje luki w automatyzacji
W demonstracji paletowej, SOTR-F obsługiwał transport palet wyniesionych z magazynu; SOTR-L został również zintegrowany z dalszym procesem transportu poprzez stację transferową. Uwypukliło to często niedoceniany z ekonomicznego punktu widzenia segment procesu: połączenie między magazynem stacjonarnym a kolejnym obszarem operacyjnym.
Zautomatyzowany magazyn może działać z ograniczoną wydajnością tylko wtedy, gdy ludzie muszą kolejno pobierać, buforować lub uzupełniać każdą paletę. Systemy mobilne mogą standaryzować takie powtarzające się transfery. Ich znaczenie polega wówczas nie tyle na spektakularnym pojedynczym ruchu, co na skróceniu przerw ręcznych i nieprzewidywalnych czasów oczekiwania.
Złożoność jednak nie znika. Przenosi się ona na projektowanie transferów. Nośniki ładunku muszą być odpowiednie, ich położenie musi być prawidłowe, a systemy muszą niezawodnie wykrywać, czy transfer został w pełni zakończony. Uszkodzone palety lub niestabilne ładunki nie są zatem błahym problemem, lecz potencjalnymi źródłami zakłóceń w całym procesie.
W analizie opłacalności oznacza to, że nie należy uwzględniać wyłącznie liczby zastąpionych przejazdów wózków widłowych. Równie istotne są uniknięte prace przygotowawcze, wymagane rezerwy kadrowe oraz nakład pracy w wyjątkowych przypadkach. Tylko kompleksowa analiza procesu ujawni, czy mobilne przekazania faktycznie obniżają koszty, czy jedynie przenoszą je między jednostkami organizacyjnymi.
Przechowywanie w kontenerach zyskuje nowe stopnie swobody
Fine Shuttle wykorzystuje system regałów ze zintegrowanym operatorem, który porusza się wzdłuż konstrukcji regału, eliminując potrzebę stosowania szyn montowanych na podłodze. Magazyn ma podwójną głębokość; na korytarz można zamontować maksymalnie dwa stanowiska operatorskie. Specyfikacja techniczna obejmuje specjalne plastikowe pojemniki o wymiarach 650 x 450 x 320 mm, ładowność 30 kg i szerokość korytarza 750 mm.
W połączeniu z systemem SOTR-M, kontenery mogą być automatycznie transportowane między punktami transferowymi magazynu a stanowiskami kompletacyjnymi. Odpowiada to zasadzie „towar do człowieka”: pracownicy nie szukają już towarów w długich rzędach półek, lecz dostarczają potrzebne zapasy na stacjonarne stanowiska pracy. To rozdzielenie miejsca składowania od miejsca przetwarzania może radykalnie zmienić organizację pracy.
Jednak opłacalność ekonomiczna zależy nie tylko od zaoszczędzonego dystansu. Kluczowe czynniki to uzupełnianie zapasów, alokacja artykułów, obieg pojemników, możliwa do osiągnięcia wydajność stanowisk roboczych oraz liczba zamówień możliwych do jednoczesnego przetworzenia. Przenoszenie artykułów do standardowych pojemników również generuje nakład pracy i wymaga przestrzeni. Jeśli ten wysiłek zostanie pominięty na etapie planowania, późniejszy proces kompletacji zamówień będzie wydawał się bardziej opłacalny niż w rzeczywistości.
Wymiary kontenerów dowodzą również, że standaryzacja jest decyzją operacyjną. Produkty, które dobrze mieszczą się w wyznaczonym nośniku ładunku, łatwiej zautomatyzować. Z drugiej strony, produkty o dużych gabarytach lub nietypowych kształtach mogą wymagać oddzielnego procesu. Ekonomicznie rozsądna koncepcja musi uwzględniać te różnice, zamiast forsować każdy produkt w ramach tej samej architektury.
Chwytanie kierownicy jest trudniejsze niż prowadzenie samochodu
W zaprezentowanym procesie obsługi ładunków jednostkowych, robot kompletacyjny XY identyfikował przedmioty w kontenerze za pomocą rozpoznawania obiektów wspomaganego sztuczną inteligencją i przenosił je do systemu sortującego SOTR-S za pomocą chwytaka ssącego. Robot został zaprojektowany jako trójosiowy system obsługi z rozpoznawaniem obrazu. W tym przypadku klasyczna automatyzacja została połączona z obszarem, w którym szczególnie istotne są cechy konkretnego produktu.
Pojemnik zazwyczaj ma określoną geometrię. Poszczególne przedmioty mogą jednak różnić się powierzchnią, odkształceniem i opakowaniem. Obsługa przedmiotów miękkich i o nieregularnych kształtach pozostaje wyzwaniem na drodze do dalszej automatyzacji. Dlatego błędem byłoby założenie, że skuteczne rozpoznawanie obrazu gwarantuje uniwersalną niezawodność kompletacji fizycznej.
Dla operatorów kluczowe pytanie powinno brzmieć, jaka część ich asortymentu może być przetworzona z jaką niezawodnością i przy jakim koszcie. Wysoka wydajność i łatwo dostępne elementy testowe mają ograniczone znaczenie w przypadku zróżnicowanego koszyka towarów. Konieczne są testy z rzeczywistymi produktami, w warunkach pakowania i przechowywania.
Z ekonomicznego punktu widzenia, kluczowe jest również odzyskanie sprawności po błędzie. System, który identyfikuje trudny element i kieruje go do stanowiska pracy ręcznej w uporządkowany sposób, może być korzystniejszy niż nominalnie szybsze rozwiązanie, które wielokrotnie powoduje nieplanowane przerwy. Solidne radzenie sobie z ograniczeniami jest często cenniejsze niż osiągnięcie szczególnie imponującej wydajności szczytowej w idealnych warunkach.
Sortowanie musi odpowiadać popytowi
System SOTR-S transportuje pojedyncze produkty do miejsc przeznaczenia za pomocą floty małych pojazdów. Pojazdy otrzymują zadania za pośrednictwem systemu zarządzania magazynem i kontrolera ruchu robotów (Robot Traffic Controller), który koordynuje ruch i trasy. W przypadku targów system ten połączył się z procesem kompletacji zamówień robotów i sortował skompletowane produkty według miejsca przeznaczenia.
Potencjalną zaletą jest możliwość dostosowania wydajności do obciążenia pracą poprzez dostosowanie liczby i rozmieszczenia pojazdów. Taka architektura może być szczególnie atrakcyjna w przypadku częstych zmian celów sortowania, ilości artykułów i profili zamówień. Co więcej, utrzymanie poszczególnych pojazdów można zorganizować zasadniczo inaczej niż utrzymanie centralnej, ciągłej linii transportowej.
Nie oznacza to jednak ogólnej wyższości sortowania mobilnego. W przypadku stale wysokich, równomiernych wolumenów i stabilnych tras, zamontowane na stałe przenośniki i technologia sortowania mogą pozostać odpowiednim rozwiązaniem. Nowoczesne systemy przenośników mogą również w razie potrzeby dezaktywować poszczególne strefy. Dlatego nie należy porównywać inteligentnej robotyki z technologią przenośników, którą celowo przedstawia się jako przestarzałą.
Najbardziej ekonomicznie opłacalnym rozwiązaniem może być podejście hybrydowe: technologia stacjonarna, gdzie wymagana jest niezmiennie wysoka wydajność, oraz robotyka mobilna, gdzie korzystne są zmiany układu i zmienne wolumeny. Kluczowym czynnikiem jest dopasowanie do profilu obciążenia, a nie najnowszy trend technologiczny.
Oprogramowanie decyduje o ogólnej wartości
Koordynację sieciowej technologii magazynowej można podzielić na różne poziomy zadań. System zarządzania magazynem (WMS) zarządza między innymi zapasami i procesami magazynowymi; system sterowania magazynem (WMS) kontroluje technologię przepływu materiałów. System realizacji magazynu (WMS) może optymalizować realizację i wykorzystanie zasobów pomiędzy tymi poziomami, mimo że rzeczywiste granice funkcjonalne nakładają się na siebie.
Kluczowym wyzwaniem ekonomicznym jest dostarczenie odpowiedniej pracy we właściwym czasie. Pilne zamówienie nie powinno być realizowane z opóźnieniem tylko dlatego, że jego początkowa trasa transportu jest wolna. System musi również uwzględnić dostępność niezbędnych artykułów, stanowisk przetwarzania i opcji wysyłki. W przeciwnym razie efektem będzie jedynie przyspieszona kolejka.
Daifuku integruje swoją technologię transportu materiałów z oprogramowaniem do zarządzania magazynem i połączeniem z systemami korporacyjnymi wyższego poziomu. Jednak długoterminowa wartość takiej architektury zależy od jakości danych, transparentnych priorytetów i łatwych w obsłudze interfejsów. Prawidłowo transportowany kontener jest mało przydatny, jeśli jego zawartość lub przypisanie do zamówienia zostaną nieprawidłowo zarejestrowane w systemie.
Dlatego decyzje inwestycyjne nie powinny traktować oprogramowania jako drobnego dodatku do komponentów mechanicznych. Kluczowe czynniki, które należy wziąć pod uwagę, to łatwość konserwacji, diagnostyka błędów, możliwość ponownego uruchomienia, opcje testowania oraz to, czy firma będzie w stanie w przyszłości rozwijać swoje procesy przy rozsądnym nakładzie pracy. Niska cena sprzętu może zostać zrekompensowana długoterminowymi zależnościami i kosztownymi dostosowaniami.

Ekspert partnerski w zakresie planowania i budowy magazynów
Granice floty robotów: dlaczego więcej nie zawsze znaczy lepiej
Więcej pojazdów może przynieść mniej korzyści
Większa flota robotów nie zwiększa wydajności w nieskończoność. Badania systemów magazynowania zrobotyzowanego pokazują, że wzrost liczby pojazdów powoduje częstsze zatory i może ostatecznie doprowadzić do nasycenia przepustowości. Lokalizacja stanowisk pracy i konstrukcja magazynu również wpływają na wydajność takich systemów.
Ekonomiczne wyjaśnienie jest proste: pojazdy wymagają współdzielonych stref ruchu, punktów przesiadkowych i zasobów przetwarzania. Gdy tych zasobów brakuje, dodatkowy robot spędza coraz więcej czasu na czekaniu. Jednocześnie rosną wymagania dotyczące zakupu, konserwacji i potencjalnie ładowania. Dlatego techniczna rozbudowa floty nie przekłada się automatycznie na proporcjonalną poprawę jej korzyści ekonomicznych.
Solidny proces planowania powinien uwzględniać zróżnicowane wzorce popytu i zakłócenia. Należą do nich m.in. jednoczesny odbiór i wysyłka towarów, nietypowo duża liczba zamówień dla tej samej grupy produktów, zablokowane transfery oraz czasowo niedostępne stanowiska pracy. Modele należy porównać z rzeczywistymi danymi procesowymi. Symulacja nie zastępuje wiarygodnego testu operacyjnego, ale może wskazać, które zasoby jako pierwsze osiągną swój limit.
Optymalny punkt rozbudowy osiąga się, gdy dodatkowa przepustowość zapewnia wystarczające korzyści, a żadna tańsza alternatywa nie rozwiązuje tego samego wąskiego gardła. Czasami dodatkowa stacja przeładunkowa jest bardziej ekonomiczna niż większa flota. Czasami wystarczy zmodyfikowany proces realizacji zamówień. Te alternatywy należy rozważyć w równym stopniu.
Elastyczność ma swoją cenę
Robotyka mobilna często kojarzy się ze skalowalnością. Należy jednak rozróżnić co najmniej trzy różne formy skalowalności: dodatkową przestrzeń dyskową, zwiększoną moc obliczeniową oraz zmodyfikowany układ. System może być elastyczny w jednym z tych wymiarów, a w innym osiągać swoje granice. Właśnie na tym polega kluczowa różnica między produktem technicznie modułowym a prawdziwie adaptacyjnym systemem operacyjnym.
Dla firm elastyczność jest wartością dodaną. Ci, którzy mogą zwiększyć moc obliczeniową później, mogą nie musieć inwestować tak wcześnie w przypadku niepewnego popytu. Zmniejsza to ryzyko trwałego niewykorzystania infrastruktury. Korzyści z tej opcji zależą jednak od tego, czy dodatkowe moduły będą dostępne na czas i czy ich integracja będzie możliwa bez nieproporcjonalnych zakłóceń operacyjnych.
Nawet wycofana z eksploatacji część floty pozostaje zamrożonym zasobem. Choć jej tymczasowe wycofanie z eksploatacji może zaoszczędzić na zużyciu i kosztach energii, nie eliminuje automatycznie kosztów finansowania, starzenia się sprzętu i wszystkich kosztów serwisowych. To rozróżnienie jest kluczowe w przypadku sezonowych modeli biznesowych. Firmy wymagające maksymalnej wydajności tylko przez kilka tygodni powinny ocenić, czy dodatkowe zmiany, usprawnienia organizacyjne lub wykorzystanie zasobów zewnętrznych są bardziej opłacalne niż stałe utrzymanie sprzętu.
Elastyczna automatyzacja nie jest zatem równoznaczna z minimalizacją kosztów stałych. To inwestycja w zdolność adaptacji. Wartość tej zdolności adaptacji zależy od specyfiki popytu i profilu ryzyka firmy.
Zwrot z inwestycji zaczyna się od całkowitych kosztów
Rzetelna analiza kosztów i korzyści uwzględnia cały cykl życia. Początkowe zapotrzebowanie na kapitał obejmuje nie tylko roboty i regały, ale także planowanie, integrację oprogramowania, koncepcję bezpieczeństwa, infrastrukturę sieciową, urządzenia do ładowania, modyfikacje konstrukcyjne i szkolenia. W trakcie eksploatacji dochodzą koszty konserwacji, części zamiennych, aktualizacji oprogramowania, wsparcia technicznego, energii i obsługi sytuacji wyjątkowych. Elementy te należy określać indywidualnie dla każdego projektu, a nie opierać się na uogólnionych wartościach empirycznych jako pozornie wiarygodnych kalkulacjach.
Po stronie korzyści, rzeczywiste uniknięte koszty należy odróżnić od teoretycznego wzrostu produktywności. Oszczędności w czasie pracy przynoszą ulgę finansową tylko wtedy, gdy na przykład zmniejszy się liczba nadgodzin, personel zewnętrzny nie będzie już potrzebny lub gdy dodatkowy wzrost zostanie osiągnięty bez konieczności zatrudniania nowych pracowników. Chociaż przesunięcie pracowników do innych zadań może być cenne, nie oznacza automatycznie tego samego rodzaju oszczędności.
Dodatkowe przychody nie oznaczają automatycznie dodatkowego zysku. Więcej przetworzonych zamówień generuje dodatkową wartość ekonomiczną tylko wtedy, gdy istnieje odpowiedni popyt, a dodatkowa marża pokrycia pozostaje dodatnia. Ponadto, uruchomienie, czas rozruchu i wszelkie potencjalnie niezbędne operacje równoległe muszą zostać uwzględnione w planie płatności.
Prosty okres zwrotu może stanowić punkt wyjścia. Jednak w przypadku większych projektów bardziej istotne są zdyskontowane przepływy pieniężne i wiele scenariuszy. Należy wziąć pod uwagę co najmniej niższe wykorzystanie mocy produkcyjnych, dłuższy czas rozruchu, rosnące koszty operacyjne i mniej korzystny rozwój asortymentu produktów. Projekt nie jest stabilny tylko dlatego, że wygląda szczególnie dobrze w optymistycznym scenariuszu.
Praktyczne dane wymagają odpowiedniego punktu odniesienia
Centrum Platformowe Kashiwa w Logisteed East Japan pokazuje, jak znaczące usprawnienia można osiągnąć dzięki integracji procesów. Tam, wcześniej rozproszone w wielu lokalizacjach procesy zostały zreorganizowane i zintegrowane z automatycznym magazynowaniem, kompletacją partii, sortowaniem i procesami „towar do człowieka”. Odnotowano wzrost wydajności o 140% w przypadku tych procesów.
Ta wartość jest interesująca, ale nie stanowi ogólnego miernika wydajności nowych systemów robotyki Daifuku. Odnosi się ona do konkretnej zmiany w modelu operacyjnym i nie jest niezależnie zweryfikowanym standardem branżowym. Poprawa o 140% matematycznie oznacza 2,4-krotność wartości początkowej, a nie po prostu 140% poziomu początkowego. Nie przekłada się to zatem na odpowiednio wysoką redukcję kosztów osobowych.
Prawdziwa wartość ustaleń tkwi w połączeniu zmian organizacyjnych i technicznych. Towary nie były po prostu transportowane za pomocą różnych maszyn; struktura witryny, logika kompletacji zamówień i ich konsolidacja również uległy zmianie. Dlatego ktokolwiek skupiający się wyłącznie na zainstalowanej technologii, przeoczyłby niektóre z przyczyn leżących u podstaw tego zjawiska.
W przypadku nowych inwestycji kluczowe jest inne pytanie: jak duży jest potencjał poprawy w porównaniu z obecną działalnością? Dobrze zorganizowany zakład zaczyna od innego fundamentu niż rozproszony, wysoce manualny proces. Dlatego porównywalne kluczowe wskaźniki efektywności (KPI) muszą obejmować te same działania, ramy czasowe i wymagania jakościowe.
Koszty pracy zmieniają sposób obliczania lokalizacji
W porównaniu europejskim, średnie koszty pracy w 2025 roku wyniosły 34,90 euro za godzinę w UE i 38,20 euro w strefie euro (w jej obecnym składzie). Rozpiętość wahała się od 12 euro w Bułgarii do 56,80 euro w Luksemburgu. Są to średnie makroekonomiczne, a nie konkretne koszty pracy w magazynie.
Te różnice ilustrują, dlaczego to samo rozwiązanie techniczne należy oceniać odmiennie w różnych lokalizacjach. Jeśli koszty pracy stanowią główną korzyść, identyczna automatyzacja zamortyzuje się szybciej w lokalizacji o wysokich płacach, przy identycznych warunkach. Jednak identyczne warunki są rzadkością w praktyce. Dostępność personelu, praca zmianowa, koszty gruntów, jakość dostaw i rozwój mogą znacząco wpłynąć na kalkulację.
Nawet lokalizacje o niskich płacach nie są statyczne. W Bułgarii zgłoszone koszty pracy wzrosły o 13,1% w 2025 roku w porównaniu z rokiem poprzednim. Nie pozwala to na prognozowanie podobnego, stałego wzrostu, ale podkreśla potrzebę opierania kalkulacji inwestycyjnych nie tylko na obecnych korzyściach kosztowych.
Automatyzacja i nearshoring nie są zatem po prostu przeciwieństwami. Lokalny, półautomatyczny magazyn może oferować inną kombinację usług, kosztów pracy i czasu dostawy niż w dużej mierze zautomatyzowany magazyn centralny. Właściwe rozwiązanie zależy od całego łańcucha dostaw, a nie tylko od stawki godzinowej czy liczby zainstalowanych robotów.
Efektywność energetyczna wymaga równowagi systemu
Shuttle Rack LX jest dostępny w wersji standardowej do pracy w zakresie temperatur od 0 do 40 stopni Celsjusza oraz w wersji do niskich temperatur od -25 do 0 stopni Celsjusza. Natomiast Fine Shuttle jest przeznaczony do pracy w zakresie od 0 do 40 stopni Celsjusza. Różnice te należy uwzględnić przy dostosowywaniu koncepcji automatyzacji do różnych stref temperaturowych.
Logistyka chłodnicza wyraźnie pokazuje, dlaczego wykorzystanie przestrzeni, warunki pracy i zużycie energii należy rozpatrywać łącznie. W Nikko Sangyo Transport zautomatyzowana technologia magazynowa umożliwia kompletację zamówień w strefie 0°C zamiast w mroźni w temperaturze -25°C. To przynosi korzyści wykraczające poza zwykłą oszczędność czasu: najbardziej wymagające fizycznie zadania są reorganizowane przestrzennie.
Większa gęstość składowania może pomóc ograniczyć wymaganą objętość chłodzonego pomieszczenia w odpowiednich warunkach konstrukcyjnych. Jednak to, czy cały system faktycznie zużywa mniej energii, zależy również od systemu chłodniczego, obudowy budynku, otworów drzwiowych, ruchów transportowych i sposobu użytkowania. Zużycie energii elektrycznej przez roboty to tylko jeden z elementów tego równania.
Znaczących jest zatem kilka kluczowych wskaźników efektywności: całkowite zużycie energii, energia na przetworzone zamówienie oraz, w razie potrzeby, energia na jednostkę magazynowaną. Malejąca intensywność zużycia może zbiegać się ze wzrostem zużycia bezwzględnego, jeśli firma się rozwija. Bez tego rozróżnienia efektywność łatwo pomylić z rzeczywistą redukcją całkowitego zużycia.
Niezawodność nie jest cechą pojazdu
Wiele niezależnie rozmieszczonych pojazdów może zapewnić ciągłość pracy podczas konserwacji lub awarii poszczególnych jednostek; ta redundancja jest również elementem koncepcji Shuttle-Rack LX. Nie oznacza to jednak, że cały magazyn nie ma już centralnego punktu awarii. Wspólne windy, sterowanie, komponenty sieciowe, stacje transferowe czy zasilacze nadal mogą tworzyć krytyczne zależności.
Dla operatorów ważniejsza jest zatem dostępność zasobów w przypadku awarii niż sama liczba dostępnych pojazdów rezerwowych. Ile zadań można jeszcze wykonać w przypadku awarii dźwigu? Czy zablokowane ładunki można bezpiecznie odzyskać? Czy część operacji może być kontynuowana niezależnie? Tego typu pytania przekładają redundancję techniczną na odporność operacyjną.
Należy rozróżnić funkcjonalność od ekonomicznie wystarczającej wydajności. System może nadal działać technicznie, a mimo to nie dotrzymać terminów dostaw. Z drugiej strony, celowo zaplanowana rezerwa wydajności może wydawać się droższa, ale pozwala uniknąć wysokich kosztów następczych. Odpowiedni poziom redundancji zależy zatem od zobowiązań dostawczych, terminów realizacji oraz potencjalnych szkód wynikających z przerwy w dostawie.
Rzetelna ocena powinna wyraźnie uwzględniać ponowne uruchomienie i uzgadnianie stanu zapasów. Po wyłączeniu samo ponowne uruchomienie pojazdów nie wystarczy. System musi również wiedzieć, gdzie znajdują się towary i które etapy prac zostały w pełni ukończone. Dopiero wtedy operacje mogą zostać wznowione w sposób kontrolowany.
Otwartość ogranicza długoterminowe zależności
Zintegrowane, kompleksowe rozwiązanie pozwala skonsolidować obowiązki. Może to być atrakcyjne dla operatora, ponieważ błędy na interfejsach nie muszą być przerzucane między wieloma dostawcami. Jednocześnie zależność od jednego dostawcy może wzrosnąć, jeśli sterowanie zakładem, dostęp do danych i przyszła rozbudowa będą ściśle powiązane z jego zastrzeżonym środowiskiem.
Wersja 3.0 interfejsu komunikacyjnego VDA 5050, wydana w 2026 roku, rozszerza wymagania dotyczące flot robotów mobilnych różnych producentów i kładzie większy nacisk na możliwość swobodnego poruszania się pojazdów. Obejmuje to między innymi zasady strefowe oraz możliwość wymiany zaplanowanych tras między pojazdem a nadrzędnym systemem sterowania. Jednak wspólny interfejs komunikacyjny nie zastępuje pełnego przeglądu faktycznej współpracy w ramach konkretnego projektu.
Dlatego nie należy zakładać bez dowodów, że każdy pożądany komponent zewnętrzny można zintegrować z systemem Daifuku za pośrednictwem tego interfejsu. Konieczne byłoby zbadanie obsługiwanych wersji, funkcjonalności, odpowiedzialności i przeprowadzenie testów praktycznych. Otwarty protokół jest ważnym warunkiem wstępnym, ale nie gotową, mieszaną operacją.
Z ekonomicznego punktu widzenia otwartość systemu należy oceniać przez cały okres jego użytkowania. Istotnymi czynnikami są eksport danych, udokumentowane interfejsy, dostępność części zamiennych oraz nakład pracy wymagany do późniejszych modyfikacji. System, który początkowo wydaje się szczególnie przyjazny dla użytkownika, może stać się kosztowny w dłuższej perspektywie, jeśli każda adaptacja jest możliwa tylko w określonych warunkach. Z drugiej strony, ujednolicona architektura może być cenna, jeśli w sposób oczywisty zmniejsza nakład pracy związany z integracją i ryzyko operacyjne.
Sieciowanie sprawia, że bezpieczeństwo staje się ekonomicznie istotne
Im ściślej współpracują ze sobą technologie magazynowe i systemy informatyczne, tym ważniejsza staje się zarządzalna architektura bezpieczeństwa. W przypadku środowisk sterowania przemysłowego obejmuje to między innymi oddzielne segmenty sieci, kontrolowane przejścia oraz szczególnie bezpieczny dostęp zdalny. W przypadku dostępu zdalnego obejmuje to szyfrowaną komunikację i silne uwierzytelnianie.
W przypadku magazynu sieciowego, środki te nie leżą wyłącznie w gestii działu IT. Zakłócony dostęp zdalny, naruszony system sterowania lub nieodpowiednio zabezpieczony interfejs mogą zakłócić fizyczne przetwarzanie zamówień. Dlatego niezawodność operacyjna, bezpieczeństwo informacji i możliwość ponownego uruchomienia powinny być planowane wspólnie.
Dodatkowo, istnieje perspektywa regulacyjna. Europejska Dyrektywa Maszynowa będzie zasadniczo obowiązywała od 20 stycznia 2027 r. i kładzie większy nacisk na systemy autonomiczne oraz technologie cyfrowe istotne dla bezpieczeństwa. W przypadku projektów obejmujących wprowadzenie do obrotu lub uruchomienie takiego sprzętu, odpowiednie wymogi muszą zostać uwzględnione w odpowiednim czasie.
Rozsądna koncepcja bezpieczeństwa ekonomicznego nie tylko zapobiega uszkodzeniom, ale także pozwala uniknąć późniejszych modyfikacji i opóźnień. Jednocześnie bezpieczeństwo wymaga realistycznych procedur operacyjnych: pracownicy muszą umieć rozwiązywać problemy i przeprowadzać konserwację bez pomijania środków bezpieczeństwa z powodu ograniczeń czasowych. Przepisy techniczne i praktyczna użyteczność idą zatem w parze.
Ludzie pozostają częścią systemu
Sieciowa automatyzacja zmienia zadania, zamiast automatycznie eliminować całą pracę człowieka. W architekturze produktów Daifuku, w pełni zrobotyzowane podprocesy istnieją równolegle z koncepcjami „towar do człowieka” ze stanowiskami roboczymi wykonywanymi przez ludzi. Nie jest to sprzeczność, ale może być wyrazem ekonomicznie uzasadnionego podziału pracy.
Ludzie mogą być szczególnie cenni w przypadku zmian produktów, nietypowych uszkodzeń lub niejednoznacznych sytuacji. Jednocześnie rosną wymagania dotyczące wsparcia technicznego, analizy procesów i zarządzania danymi. Osoby oceniające rentowność wyłącznie na podstawie eliminacji działań transportowych mogą nie doceniać rozwoju tych umiejętności.
Dla firm oznacza to wczesne planowanie szkoleń. Pracownicy powinni rozumieć, które awarie mogą rozwiązać samodzielnie, kiedy potrzebują wsparcia i jak transparentnie dokumentować błędy. Równie ważna jest odpowiedzialność organizacyjna: niejasne linie podziału odpowiedzialności między operacjami magazynowymi, konserwacją i IT mogą sprawić, że drobna usterka techniczna przerodzi się w długi przestój.
Najtrudniejsza zmiana często dotyczy zarządzania firmą. Kiedy wydajność i przestoje stają się widoczne w szczegółach, dane te muszą zostać wykorzystane do usprawnienia procesów. Z drugiej strony, jednostronne skupienie się na indywidualnym tempie pracy może stworzyć nowe, niekorzystne bodźce. Produktywność pozostaje cechą całego systemu, a nie wyłącznie efektem szybszej pracy pracowników.
Siłę Daifuku należy oceniać trzeźwo
Siła ekonomiczna firmy jest znacząca. W pierwszej połowie 2026 roku Daifuku osiągnęło skonsolidowaną sprzedaż na poziomie około 355,5 mld jenów i zysk operacyjny w wysokości około 56,7 mld jenów. Marża operacyjna wyniosła 15,9%, a liczba zamówień osiągnęła około 440,2 mld jenów. Sprzedaż wzrosła o 8,9%, a liczba zamówień o 31,6% w porównaniu z analogicznym okresem roku poprzedniego.
Dane te nie stanowią jednak odosobnionego dowodu sukcesu robotyki magazynowej. Wzrost był w dużej mierze napędzany przez systemy pomieszczeń czystych do produkcji półprzewodników; kursy walut również miały wpływ na raportowane wyniki grupy. Dlatego też nowo wprowadzonych produktów magazynowych nie należy utożsamiać ze wszystkimi pozytywnymi wydarzeniami w całej grupie.
Interesująca jest również działalność usługowa. Daifuku prognozuje przychody z usług na poziomie 176,6 miliarda jenów do 2025 roku, co stanowi około 27% całkowitych przychodów grupy. Pokazuje to, że automatyzacja przepływu materiałów nie jest ekonomicznie opłacalna do momentu sprzedaży sprzętu. Konserwacja, modernizacja i wsparcie stanowią istotną część modelu biznesowego.
Dobrze rozwinięta organizacja usługowa może przynieść klientom większe korzyści w dłuższej perspektywie. Jednocześnie jej usługi stanowią część ogólnych kosztów bieżących. Istotne pytanie brzmi zatem nie, czy usługa jest z natury dobra, czy droga, ale jaką dostępność, czas reakcji i możliwości dalszego rozwoju firma faktycznie otrzymuje w zamian. Wielkość firmy jest istotnym kryterium wyboru, ale nie zastępuje oceny konkretnego rozwiązania.
Prawidłowa kolejność modernizacji
Przekonująca modernizacja zaczyna się od rzetelnego opisu bieżących operacji. Obejmuje on zamówienia i pozycje, geometrię produktów, rozkład obciążenia pracą w czasie, rzeczywiste godziny pracy oraz przyczyny przestojów. Same wartości średnie są niewystarczające, jeśli system ulegnie awarii w ciągu kilku godzin szczytowych. Podobnie, najbardziej intensywny dzień szczytowy nie jest wystarczającą podstawą dla każdej inwestycji.
Następnie należy przeprowadzić analizę wąskich gardeł. Niektóre trudności można znacznie ograniczyć poprzez usprawnienie alokacji miejsc składowania, standaryzację nośników ładunków lub modyfikację organizacji uzupełniania zapasów. Automatyzacja powinna wzmocnić sprawny proces, a nie tylko przyspieszyć niejasne procedury.
W istniejących lokalizacjach przejście wymaga szczególnej uwagi. Nowa technologia musi zostać zainstalowana i przetestowana, przy jednoczesnym zachowaniu wydajności. Etapowe wdrażanie może ograniczyć ryzyko, ale wymaga jasnych powiązań z istniejącymi operacjami. Sam stan końcowy niewiele mówi o nakładzie pracy wymaganym do konwersji.
W celu późniejszej weryfikacji, od samego początku należy ustalić jasne kluczowe wskaźniki efektywności (KPI): terminową realizację zamówień, koszt jednostkowy zamówienia, wskaźnik błędów, koszty wyjątków oraz całkowitą dostępną produkcję dla realistycznego asortymentu produktów. Wskaźniki te łączą funkcjonalność techniczną z wynikami ekonomicznymi. Zapobiegają one formalnemu uznaniu systemu za skuteczny, podczas gdy nowe obciążenia kumulują się w codziennej działalności.
Koordynacja staje się prawdziwą przewagą konkurencyjną
Strategiczne znaczenie Robotics in Motion nie polega na jednoczesnym uruchamianiu jak największej liczby robotów. Polega na łączeniu wyspecjalizowanej technologii w zarządzalną operację. Prezentacja Daifuku zaprezentowała konkretne elementy tego procesu, od składowania palet i transportu kontenerów, po robotyczne kompletowanie zamówień i sortowanie pojedynczych artykułów.
Najbardziej przekonującą perspektywą ekonomiczną nie jest zatem ani niepohamowany entuzjazm dla automatyzacji, ani fundamentalny sceptycyzm. Robotyka sieciowa jest szczególnie interesująca, gdy regularnie powtarzające się zadania, odpowiednie nośniki ładunku, wystarczające wykorzystanie i wyraźne wąskie gardło zbiegają się w czasie. Staje się problematyczna, gdy niepewne założenia dotyczące popytu i asortymentu produktów zostają zastąpione domniemaną uniwersalnością techniczną.
Szansą dla Daifuku jest przełożenie jego szerokich możliwości technicznych, oprogramowania i wsparcia na wymierną wartość dla klienta. Wyzwaniem dla operatorów jest zmierzenie tej wartości w odniesieniu do kompletnych procesów i realnego wpływu finansowego. Celem nie powinien być najwyższy poziom automatyzacji, ale raczej przedsiębiorstwo, które niezawodnie świadczy usługi po rozsądnych kosztach i umożliwia dalszy rozwój.
Magazyn przyszłości nie musi być całkowicie bezzałogowy. Przede wszystkim musi generować mniej tarć: między zapasami a zamówieniami, między systemami stacjonarnymi a pojazdami mobilnymi oraz między wykonalnością techniczną a koniecznością ekonomiczną. Decydujący postęp zaczyna się tam, gdzie ruch staje się niezawodnym przepływem materiałów.
Twoi eksperci intralogistyki
Doradztwo, planowanie i wdrażanie kompleksowych rozwiązań dla magazynów wysokiego składowania i zautomatyzowanych systemów składowania - Zdjęcie: Xpert.Digital
Więcej informacji tutaj:
Twój globalny partner w zakresie marketingu i rozwoju biznesu
☑️ Naszym językiem biznesowym jest angielski lub niemiecki
☑️ NOWOŚĆ: Korespondencja w Twoim ojczystym języku!

Konrad Wolfenstein
Ja i mój zespół chętnie będziemy do Państwa dyspozycji jako osobisty doradca.
Możesz się ze mną skontaktować, wypełniając formularz kontaktowy tutaj [email protected]:lub po prostu dzwoniąc pod numer +49 7348 4088 965. Mój adres e-mail to
Nie mogę się doczekać naszego wspólnego projektu.
☑️ Wsparcie dla MŚP w zakresie strategii, doradztwa, planowania i wdrażania
☑️ Tworzenie lub reorganizacja strategii cyfrowej i digitalizacji
☑️ Rozszerzenie i optymalizacja procesów sprzedaży międzynarodowej
☑️ Globalne i cyfrowe platformy handlowe B2B
☑️ Rozwój biznesu pionierskiego / Marketing / PR / Targi
Nasze globalne doświadczenie branżowe i ekonomiczne w zakresie rozwoju biznesu, sprzedaży i marketingu

Nasze globalne doświadczenie branżowe i ekonomiczne w zakresie rozwoju biznesu, sprzedaży i marketingu - Zdjęcie: Xpert.Digital
Obszary zainteresowań branży: B2B, digitalizacja (od AI do XR), inżynieria mechaniczna, logistyka, odnawialne źródła energii i przemysł
Więcej informacji tutaj:
Centrum tematyczne oferujące spostrzeżenia i wiedzę specjalistyczną:
- Platforma wiedzy obejmująca gospodarki globalne i regionalne, innowacje i trendy branżowe
- Zbiór analiz, spostrzeżeń i informacji ogólnych na temat obszarów, na których się koncentrujemy
- Miejsce, w którym można zdobyć wiedzę i informacje na temat bieżących wydarzeń w biznesie i technologii
- Centrum dla firm poszukujących informacji na temat rynków, cyfryzacji i innowacji branżowych