Cross-docking: quando il magazzino diventa un nodo ad alta velocità
Pre-release di Xpert

Available in 27 languages 📢
Preferisco Xpert.Digital su GoogleⓘPubblicato il: 12 ottobre 2026 / Aggiornato il: 12 ottobre 2026 – Autore: Konrad Wolfenstein
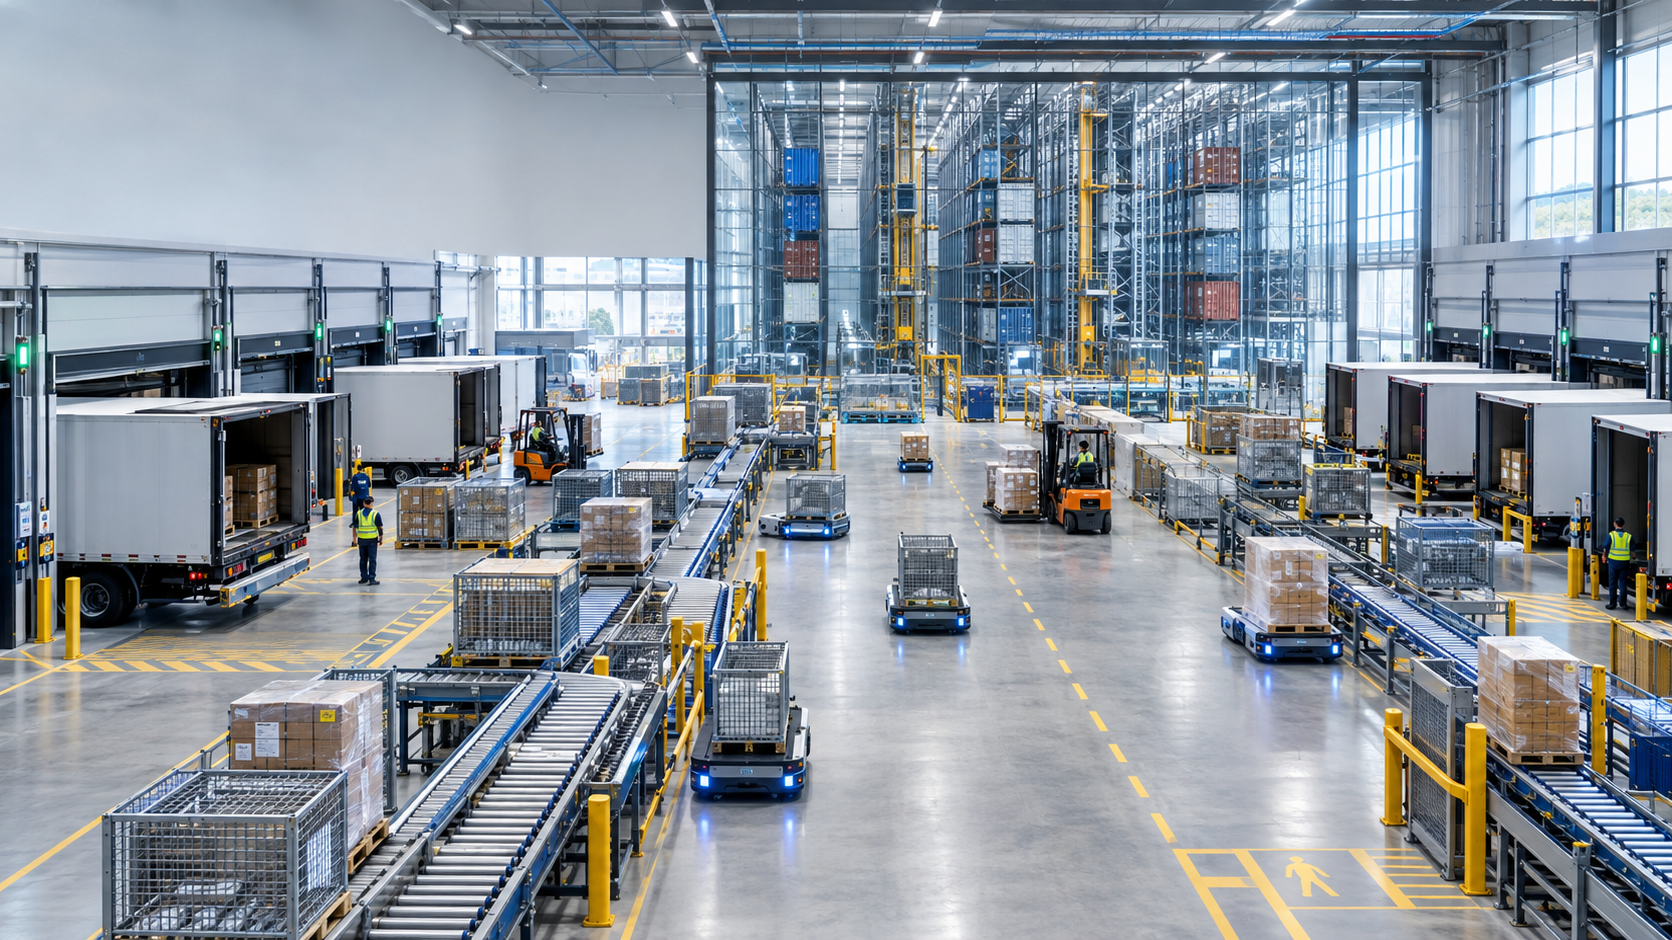
Cross-docking: quando il magazzino diventa un hub ad alta velocità – un'immagine creativa sul tema, realizzata con l'intelligenza artificiale: Xpert.Digital
Dalla gestione del magazzino all'ottimizzazione dei flussi: il cross-docking spiegato
Il cross-docking e la sua importanza per le moderne catene di approvvigionamento
Nell'odierna economia in rapida evoluzione, una gestione efficiente del magazzino è fondamentale per il successo aziendale. Il cross-docking si è affermato come soluzione innovativa per rivoluzionare i processi di magazzino tradizionali. Invece di limitarsi a immagazzinare le merci, il cross-docking considera il magazzino come un punto di trasbordo strategico in cui le merci in arrivo vengono immediatamente preparate per la spedizione. Questo approccio non solo riduce al minimo i tempi di stoccaggio, ma ottimizza anche il capitale immobilizzato nelle scorte e aumenta la produttività. In sostanza, il cross-docking consente uno stretto coordinamento di tempi e dati tra fornitori, centri logistici e destinatari. L'obiettivo è minimizzare le scorte e massimizzare l'efficienza. Le aziende che si affidano al cross-docking beneficiano di una supply chain più snella che si adatta alle dinamiche esigenze del mercato. Ma come funziona esattamente questo sistema e quali sfide e vantaggi presenta? In questo articolo, esamineremo i principi fondamentali, i vantaggi e le sfide del cross-docking e mostreremo come le aziende possono implementare con successo questo approccio.
Chi continua ad accumulare merci pur potendo disfarsene da tempo, sta pagando per i tempi di inattività
Il cross-docking modifica radicalmente la logica economica di un magazzino. Mentre un centro di distribuzione tradizionale è progettato per ricevere, immagazzinare, prelevare e successivamente spedire le merci, il cross-docking considera la struttura principalmente come un punto di trasbordo e sincronizzazione. Le spedizioni in arrivo vengono scaricate, identificate, ispezionate, smistate, consolidate in nuove unità di trasporto e caricate sui veicoli in partenza il più rapidamente possibile. Idealmente, le merci rimangono nell'edificio solo per poche ore. Ciò riduce le scorte, i requisiti di spazio e il capitale immobilizzato, aumentando al contempo la produttività e la velocità di consegna.
L'errata convinzione che il cross-docking significhi semplicemente trasferire rapidamente un pallet da un camion all'altro è troppo semplicistica. Il processo non è un singolo passaggio, ma piuttosto un modello operativo per l'intera catena di approvvigionamento. Funziona solo se fornitori, vettori, centri logistici, sistemi informativi e destinatari collaborano strettamente in termini di tempi e dati. Minore è la quantità di inventario fisico disponibile come cuscinetto, più diventano cruciali tempi di arrivo affidabili, notifiche di spedizione accurate, etichettatura chiara, unità di imballaggio appropriate e una solida pianificazione delle spedizioni in uscita.
Dal punto di vista economico, il cross-docking non rappresenta quindi né un programma universale di riduzione dei costi né automaticamente la forma più moderna di magazzinaggio. È particolarmente efficiente quando è necessario distribuire flussi di merci elevati e relativamente prevedibili tra numerose fonti o destinazioni. Tuttavia, in caso di domanda fortemente fluttuante, fornitori inaffidabili, controlli di qualità complessi o processi articolati, un magazzino tradizionale o un modello ibrido possono risultare più economici e robusti. La questione cruciale non è se sia possibile movimentare la maggior quantità possibile di merci, ma piuttosto quali articoli, relazioni e ordini genereranno effettivamente costi inferiori e migliori prestazioni di consegna nell'intera catena di approvvigionamento.
Dal luogo di stoccaggio al nodo di flusso
Il cross-docking è un processo logistico in cui le merci si spostano dalla fase di ricezione a quella di spedizione con un minimo o nessun stoccaggio intermedio. Il termine descrive quindi un deliberato allontanamento dalla tradizionale funzione di magazzino. Un magazzino classico separa l'approvvigionamento dalle vendite attraverso l'inventario: riceve le merci indipendentemente dallo specifico ordine di uscita e le tiene disponibili fino a quando non si presenta la domanda. Al contrario, un impianto di cross-docking collega strettamente i processi in entrata e in uscita. Idealmente, le merci in entrata sono già assegnate a una destinazione, a un percorso di consegna, a una filiale, a un ordine di produzione o a un ordine cliente.
In pratica, "senza stoccaggio" non significa necessariamente che ogni unità di trasporto si sposti direttamente da un veicolo all'altro senza fermate intermedie. Sono quasi sempre previste zone di stoccaggio temporaneo, smistamento o buffer. Possono inoltre essere necessari controlli di qualità, etichettatura, consolidamento e l'attesa che il traffico in uscita sia completamente avviato. Un tempo di sosta inferiore alle 24 ore è considerato una linea guida tipica; i processi efficienti spesso si completano in poche ore. Il fattore cruciale non è un limite di tempo rigido, bensì evitare lo stoccaggio regolare nell'ambito di una gestione delle scorte a lungo termine.
Questo sposta il focus della creazione di valore. Nella gestione tradizionale dei magazzini, il valore risiede nella disponibilità di inventario e nella flessibilità del prelievo degli ordini. Con il cross-docking, invece, deriva dal coordinamento temporale, dal consolidamento e dall'accelerazione del flusso di merci. Le spedizioni in entrata di dimensioni ridotte possono essere combinate con carichi in uscita più efficienti, in base alle aree di destinazione. Viceversa, le consegne di grandi dimensioni, costituite da un singolo prodotto, possono essere suddivise e distribuite secondo necessità a filiali, aree di produzione o percorsi di consegna. L'hub sostituisce quindi i tempi di stoccaggio con informazioni di alta qualità e precisione operativa.
Questo ci porta a un punto spesso trascurato: il cross-docking non elimina completamente le scorte, ma le sposta e le riduce. Le scorte di sicurezza possono essere ancora detenute dal fornitore, in uno stabilimento a monte, in buffer regionali o nel punto vendita. Allo stesso modo, le merci rimangono economicamente vincolate durante il trasporto. Una valutazione accurata deve quindi considerare l'intera catena di approvvigionamento e non limitarsi a misurare la visibile diminuzione delle scorte nel punto di cross-docking. Se le scorte vengono semplicemente trasferite ai fornitori o se trasporti più frequenti comportano costi maggiori, il presunto vantaggio si riduce.
Tre modelli operativi con logica differente
Nel cross-docking a fase singola o pre-commissionato, la destinazione viene determinata prima della consegna. Ad esempio, il fornitore assembla un pallet separato per ogni filiale, lo contrassegna con un identificativo univoco e lo consegna al punto di trasbordo. Qui, l'unità viene ispezionata e, senza alcuna modifica al suo contenuto, viene indirizzata al gate di uscita corretto. Questo modello minimizza gli sforzi di elaborazione interni e consente tempi di consegna molto brevi. Tuttavia, richiede un elevato grado di disciplina da parte del fornitore e informazioni sulla domanda relativamente stabili, poiché errori o variazioni a breve termine della domanda sono difficili da correggere.
Nel cross-docking a due fasi, le unità di merce in arrivo di grandi dimensioni vengono scomposte e riassemblate presso l'hub. Ad esempio, un fornitore potrebbe consegnare un singolo pallet di merci, i cui cartoni vengono poi distribuiti a diverse filiali. Contemporaneamente, ogni filiale riceve una spedizione consolidata composta da merci provenienti da più fornitori. Questo metodo aumenta l'effetto di raggruppamento e consente una successiva allocazione più orientata al mercato. Tuttavia, aumenta anche il fabbisogno di spazio, i costi del personale, la complessità dello smistamento e il potenziale di errori nel centro di distribuzione.
Il cross-docking esteso o ibrido combina un'elevata velocità di movimentazione con servizi di magazzinaggio, prelievo ordini e servizi a valore aggiunto selezionati. Alcune merci transitano direttamente attraverso la struttura, mentre altre vengono stoccate per periodi brevi o lunghi. Inoltre, è possibile applicare etichette, allestire espositori, personalizzare gli imballaggi, creare kit o effettuare controlli di qualità. In pratica, questo modello è spesso più economico di un approccio rigorosamente "senza inventario" perché gestisce le eccezioni e consolida diverse tipologie di prodotto in un'unica sede.
La scelta tra questi sistemi è dettata da considerazioni economiche. I processi di pre-selezione sono particolarmente efficienti in presenza di domanda stabile, tempi di consegna brevi e alta qualità dei dati. L'assegnazione delle merci solo presso il centro di trasbordo offre maggiore flessibilità e può compensare parzialmente l'incertezza della domanda, ma comporta costi operativi più elevati. I sistemi ibridi creano un cuscinetto contro le interruzioni, ma richiedono spazi e capitali aggiuntivi. Pertanto, la soluzione ottimale spesso non risiede in un unico modello per l'intera gamma di prodotti, ma in una segmentazione basata sul tasso di rotazione, sul profilo della domanda, sull'affidabilità delle consegne, sulla densità di valore e sui requisiti di servizio.
Il processo determina la prestazione
Il processo di cross-docking inizia molto prima dell'arrivo del veicolo. Il fornitore o il vettore trasmette una notifica di consegna elettronica con i dettagli dell'ordine, l'articolo, la quantità, l'unità di carico, le marcature, l'orario di arrivo e la destinazione. Sulla base di queste informazioni, il sistema di gestione del magazzino può confrontare la merce prevista con le richieste in sospeso, assegnare una banchina di carico, pianificare il personale e la movimentazione dei materiali e preparare i percorsi di uscita. Senza queste informazioni anticipate, la gestione diventa reattiva: solo dopo l'apertura del veicolo si scopre cosa è arrivato. Questo comporta una perdita di tempo e rende praticamente impossibile un'operatività prevedibile e ad alte prestazioni.
Al ricevimento merci, le unità di carico vengono identificate e verificate rispetto ai dati annunciati. I codici a barre rappresentano la soluzione più economica per molte applicazioni; la tecnologia RFID può offrire vantaggi in caso di volumi molto elevati, marcature nascoste o letture automatiche ai varchi di accesso. L'ispezione deve essere sufficientemente rapida da non interrompere il flusso, ma al contempo affidabile per rilevare discrepanze di quantità, danni o destinazioni errate. Un errore non rilevato è particolarmente costoso nel cross-docking, poiché il tempo a disposizione per la correzione è minimo e l'unità errata può essere immediatamente immessa nel processo di spedizione.
Il sistema assegna quindi a ciascuna unità un percorso di trasporto diretto, un'area di stoccaggio, una linea di smistamento o una zona di esclusione. I pallet possono essere movimentati tramite carrello elevatore, treno di traino, veicolo a guida automatica (AGV) o robot mobile autonomo. Cartoni e imballaggi sono adatti a nastri trasportatori e tecnologie di smistamento automatizzato. Più brevi sono i percorsi interni e minore è il numero di intersezioni tra i flussi di materiale, maggiore sarà la produttività e la sicurezza sul lavoro. Pertanto, l'assegnazione dei varchi di ingresso e di uscita non è un dettaglio di poco conto, ma un'attività chiave di ottimizzazione.
Nell'area di partenza, le unità vengono consolidate in base al percorso, al destinatario o alla finestra di partenza. Prima del carico, viene effettuato un controllo finale di identità e completezza. Il sistema deve impedire che i pallet finiscano al gate sbagliato o che i veicoli partano incompleti. Allo stesso tempo, i veicoli in attesa in uscita non devono bloccare inutilmente le banchine di carico. Il successo economico dipende quindi da una pianificazione precisa: gli arrivi anticipati creano margini di sicurezza, gli arrivi in ritardo compromettono le partenze, finestre temporali eccessivamente brevi aumentano lo stress e gli errori, e finestre temporali troppo ampie riducono la produttività.
Dove il cross-docking ha la massima efficacia
Nel settore della grande distribuzione alimentare, il cross-docking è una delle applicazioni più evidenti. Molte filiali richiedono regolarmente piccole quantità da un'ampia rete di fornitori, mentre i prodotti freschi hanno una durata di conservazione limitata. Un centro di distribuzione regionale può consolidare le consegne, smistarle per filiale e inoltrarle lo stesso giorno. In questo modo si accorciano le catene del freddo, si riducono le perdite e le consegne alle filiali possono essere organizzate in percorsi più efficienti. Tuttavia, è fondamentale gestire con rigore il controllo della temperatura, l'igiene, la tracciabilità e le finestre di consegna ristrette.
Nel commercio al dettaglio tradizionale, il cross-docking viene spesso utilizzato per rifornire i negozi con articoli a rapida rotazione, merce promozionale o assortimenti stagionali. Grandi quantità provenienti dai fornitori vengono distribuite ai punti vendita senza che il centro di distribuzione le tenga in magazzino. Questa soluzione è particolarmente vantaggiosa quando l'inizio di una promozione, una campagna pubblicitaria e la disponibilità del prodotto devono essere strettamente sincronizzati. Tuttavia, un errore di calcolo può rivelare gli svantaggi: le quantità in eccesso non possono essere assorbite automaticamente dalle scorte di sicurezza, mentre le consegne insufficienti compromettono direttamente la disponibilità dei prodotti sugli scaffali.
Nell'industria automobilistica e in altri sistemi di produzione a tempo, il cross-docking supporta i concetti just-in-time e, in alcuni casi, just-in-sequence. I componenti provenienti da diversi fornitori vengono consolidati e consegnati agli stabilimenti o alle linee di assemblaggio nei tempi previsti. Il vantaggio risiede non solo nella riduzione delle scorte, ma anche in una catena di approvvigionamento organizzata e pronta per la produzione. Allo stesso tempo, aumenta la dipendenza da trasporti ininterrotti. Problemi di traffico, difetti di qualità o sequenze errate possono rapidamente causare interruzioni della produzione, i cui costi superano di gran lunga i risparmi sui costi di stoccaggio.
Anche i servizi di spedizione pacchi e le reti di trasporto merci in generale si basano sui principi fondamentali del cross-docking. Le spedizioni arrivano dai centri di trasporto regionali consolidati, vengono smistate automaticamente in base alla destinazione e lasciano l'hub seguendo nuove rotte programmate. L'edificio in questione non è un magazzino, ma una macchina di smistamento con dei varchi. L'efficienza deriva dagli effetti di rete: maggiore è il consolidamento dei volumi e l'utilizzo dei veicoli, minori saranno i costi di trasporto per spedizione.
Nell'e-commerce, il cross-docking è particolarmente adatto per prodotti pre-venduti, articoli a rapida rotazione, ordini di marketplace e modelli di fornitura in cui i prodotti vengono semplicemente consolidati durante il trasporto verso il cliente. Tuttavia, non può sostituire completamente l'evasione degli ordini tradizionale. Gli ordini individuali con molti articoli, i resi, gli imballaggi personalizzati e la domanda altamente fluttuante spesso richiedono ancora capacità di magazzinaggio e prelievo. Un'architettura ibrida risulta quindi particolarmente promettente, in cui gli articoli idonei bypassano il magazzino, mentre altri vengono evasi regolarmente da un magazzino.
Il cross-docking offre vantaggi per i pezzi di ricambio e i beni industriali con tempi di consegna critici, quando le unità in arrivo sono già assegnate a specifici casi di assistenza o esigenze di produzione. Nella logistica contrattuale, più clienti e vettori possono essere consolidati tramite un hub comune. Modelli simili sono ipotizzabili nella fornitura di materiale ospedaliero, nelle collezioni di moda o per merci importate con ordini fissi. Il denominatore comune è sempre una domanda in uscita, che sarà presto nota e che "attira" la merce già al suo arrivo.
Aspetti economici che vanno oltre il risparmio di spazio sugli scaffali
Il vantaggio più evidente risiede nell'eliminazione dei molteplici movimenti di magazzino. Le merci non stoccate non richiedono spazio di stoccaggio regolare, successivi prelievi e spesso nemmeno lunghe operazioni di prelievo dall'inventario. Un minor numero di punti di contatto consente di ridurre i costi del personale, le ore di movimentazione, il consumo energetico e il rischio di danni. Allo stesso tempo, si accorcia il tempo tra la ricezione e la spedizione, migliorando la reattività della catena di approvvigionamento.
Altrettanto importante è la quantità di capitale immobilizzato nelle scorte. Le scorte finanziano il periodo tra l'acquisto e la vendita. Se il periodo medio di giacenza delle scorte si riduce, viene immobilizzato meno capitale circolante; inoltre, si riducono i rischi legati alle scorte, come il deterioramento, l'obsolescenza, le perdite o le svalutazioni. Questo effetto è particolarmente rilevante per i prodotti di alto valore, rapidamente obsoleti o ad alta intensità di capitale. Tuttavia, il calcolo non dovrebbe considerare solo le scorte locali. Se i fornitori devono detenere scorte maggiori o se vengono accumulate scorte di sicurezza aggiuntive nelle filiali, il capitale immobilizzato nelle scorte si sposta semplicemente.
Il cross-docking può anche ridurre i costi di trasporto, pur creando un ulteriore punto di trasbordo. La chiave è il consolidamento. Diverse piccole spedizioni in entrata destinate alla stessa regione possono essere raggruppate in veicoli in uscita più pieni. Viceversa, le consegne di grandi dimensioni possono essere distribuite in modo efficiente a numerosi destinatari. Ciò aumenta l'utilizzo della capacità e può ridurre il numero di percorsi diretti sottoutilizzati. Tuttavia, gli studi sulle reti di distribuzione a più stadi non mostrano una superiorità automatica: a seconda delle distanze, dei volumi, dei costi dei veicoli e della struttura della rete, il nodo aggiuntivo può sia ridurre che aumentare i costi di trasporto.
Dal punto di vista dei costi, gli investimenti includono edifici, cancelli, aree di stoccaggio, tecnologia dei nastri trasportatori, sistemi di identificazione, integrazione software e, se applicabile, smistamento automatizzato. Ulteriori costi comprendono la manutenzione dei dati, l'integrazione dei fornitori, la formazione, il controllo dei processi e la gestione delle eccezioni. Un impianto di cross-docking con un utilizzo insufficiente è problematico perché molti costi sono fissi. Al contrario, un impianto sovraccarico può diventare costoso a causa della congestione, dei tempi di attesa, del carico errato e dei trasporti speciali. Pertanto, la redditività dipende fortemente dal volume e dalla logica di sincronizzazione.
Le cifre relative ai risparmi reali variano considerevolmente e sono affidabili solo nel loro specifico contesto. Singole applicazioni riportano miglioramenti a doppia cifra nei costi di trasporto o movimentazione, tempi di consegna significativamente più brevi e livelli di inventario notevolmente inferiori. Tuttavia, tali cifre non possono essere generalizzate ad altre reti. La struttura del prodotto, i costi del lavoro, il grado di automazione, i modelli di distanza, le condizioni iniziali e i limiti di misurazione influenzano significativamente il risultato. Pertanto, una solida analisi degli investimenti dovrebbe considerare almeno il costo totale per unità, la variazione del capitale immobilizzato, la qualità della consegna, i costi di interruzione previsti e la capacità di riserva necessaria.
Il prezzo della velocità
Il cross-docking rende la catena di approvvigionamento più snella, ma non automaticamente più resiliente. Le scorte tradizionali fungono da cuscinetto per le variazioni temporali. Senza questo cuscinetto, i ritardi e le discrepanze di quantità hanno un impatto più immediato sui processi a valle. Un arrivo in ritardo può bloccare un veicolo in uscita; la sua partenza ritardata, a sua volta, compromette le finestre di consegna, le scorte dei negozi o i programmi di produzione. Il danno finanziario derivante da un'interruzione può quindi aumentare in modo sproporzionato.
Le ondate di arrivo concentrate sono particolarmente critiche. Quando molti veicoli arrivano in rapida successione, si formano code ai varchi, con conseguenti picchi di personale e colli di bottiglia sulle vie di trasporto interne. Un'elevata capacità nominale dell'impianto non è sufficiente se la tempistica non è favorevole. Pertanto, la pianificazione deve considerare non solo i volumi giornalieri, ma anche finestre temporali specifiche, tempi di scarico, percorsi, risorse e priorità. La simulazione e l'ottimizzazione matematica possono contribuire a migliorare l'occupazione dei varchi e la sequenza dei veicoli.
Anche le conseguenze degli errori cambiano. In un magazzino, un pallet fuori posto può spesso essere localizzato e riposizionato in un secondo momento. Nel cross-docking, invece, può finire rapidamente sulla linea di trasporto sbagliata. Ciò comporta resi, consegne speciali, mancate consegne e potenzialmente interruzioni della produzione. La convalida in tempo reale durante la scansione, le unità di carico univoche, le etichette standardizzate e i meccanismi di bloccaggio basati sul sistema non sono quindi semplici funzionalità di comodità, ma meccanismi di sicurezza essenziali ed economicamente vantaggiosi.
Un altro rischio è la standardizzazione eccessiva basata su condizioni stabili. Le catene di approvvigionamento sono soggette a fluttuazioni causate da condizioni meteorologiche, traffico, scioperi, eventi geopolitici, picchi di domanda e guasti informatici. Un sistema efficiente richiede pertanto aree di eccezione definite, gateway alternativi, processi di backup e procedure di escalation chiare. La resilienza richiede capacità, ma può ridurre il danno complessivo previsto. Di conseguenza, la soluzione economicamente più valida non sfrutta al massimo ogni spazio disponibile durante le normali operazioni, ma mantiene deliberatamente un margine operativo limitato.
Soluzioni intralogistiche LTW

LTW Intralogistics – Ingegneri del flusso - Immagine: LTW Intralogistics GmbH
LTW offre ai propri clienti non singoli componenti, ma soluzioni complete integrate. Consulenza, progettazione, componenti meccanici ed elettrotecnici, tecnologia di controllo e automazione, nonché software e assistenza: tutto è interconnesso e coordinato con precisione.
La produzione interna dei componenti chiave è particolarmente vantaggiosa, poiché consente un controllo ottimale della qualità, delle catene di fornitura e delle interfacce.
LTW è sinonimo di affidabilità, trasparenza e collaborazione. Lealtà e onestà sono saldamente radicate nella filosofia aziendale: una stretta di mano qui ha ancora un significato.
Correlato a questo:
Magazzino container a scaffalatura alta come supporto per il cross-docking
L'infrastruttura digitale come vero e proprio magazzino
Quando le scorte fisiche diminuiscono e fungono da cuscinetto, l'informazione diventa il principale strumento di controllo. Il sistema di gestione del magazzino deve consolidare, quasi in tempo reale, le spedizioni in entrata previste, gli ordini aperti, le baie di carico disponibili, le aree di stoccaggio e i percorsi di spedizione. Il sistema di gestione dei trasporti integra queste informazioni con previsioni di arrivo, capacità dei veicoli, percorsi e fasce orarie. Entrambi i sistemi devono utilizzare dati anagrafici coerenti e scambiare informazioni senza soluzione di continuità.
La notifica elettronica di consegna è di fondamentale importanza. Descrive, prima dell'arrivo, quali articoli e quantità arriveranno su quali unità di carico e dove dovranno essere inoltrati. Solo in questo modo è possibile pianificare in modo proattivo il personale, i varchi di carico e la capacità di spedizione. Se mancano dei dati o se i codici articolo, le unità di misura e le gerarchie di imballaggio non corrispondono, le operazioni tornano alla verifica manuale. Il vantaggio in termini di tempo del cross-docking svanisce rapidamente.
Codici a barre, RFID, sistemi di telecamere e identificazione automatica creano trasparenza sui movimenti fisici. Fondamentalmente, non si tratta solo di acquisire una scansione, ma di verificarne immediatamente la conformità al processo pianificato. Il sistema deve segnalare o impedire che un'unità si trovi al varco sbagliato, non appartenga all'ordine in uscita o non sia ancora stata rilasciata. Per pallet e container, spesso sono sufficienti processi di lettura di codici a barre robusti. RFID o riconoscimento basato su immagini diventano rilevanti quando si ha a che fare con volumi di traffico molto elevati, scarsa visibilità o acquisizione di dati di massa senza contatto.
L'intelligenza artificiale può migliorare le previsioni, i tempi di arrivo, l'assegnazione dei gate e l'utilizzo delle risorse, ma non può sostituire dati puliti e processi sottostanti stabili. Un sistema di apprendimento può riconoscere le probabilità di ritardo o suggerire dinamicamente allocazioni alternative. Tuttavia, non può ottimizzare eliminando etichette mancanti, responsabilità poco chiare o non conformità agli standard di consegna. Il maggiore vantaggio digitale risiede spesso inizialmente in dati master standardizzati, interfacce affidabili e una gestione coerente degli eventi.
Una corretta disposizione degli spazi previene costosi ingorghi dovuti al traffico in arrivo
Gli edifici adibiti al cross-docking sono spesso allungati e presentano numerose banchine di carico sui lati opposti. Le merci in entrata accedono all'edificio da un lato ed escono dall'altro. Questa configurazione a "I" è di facile comprensione e facilita un flusso direzionato dei materiali. A seconda del sito, della struttura delle spedizioni e del numero di collegamenti, sono possibili anche configurazioni a "L", a "T" o a "X". Se da un lato un numero crescente di banchine di carico può accorciare i percorsi, dall'altro aumenta anche la complessità della gestione e del controllo del traffico.
La componente di superficie più ampia non è costituita dalle scaffalature, bensì dall'area di movimentazione e smistamento. Quest'ultima deve essere sufficientemente ampia da consentire la rapida separazione delle spedizioni in base alla destinazione e l'assemblaggio dei carichi in uscita. Uno spazio di buffer insufficiente causa ingorghi nei corridoi; uno spazio di buffer eccessivo rallenta le operazioni di stoccaggio e aumenta i costi di costruzione. Si consiglia di delimitare chiaramente i corridoi, prevedere postazioni di stoccaggio flessibili e aree separate per le merci danneggiate, non identificabili o in ritardo.
L'assegnazione dei gate ha un impatto diretto sui costi di trasporto interno. I collegamenti in entrata e in uscita, che si susseguono frequentemente, dovrebbero essere situati in prossimità l'uno dell'altro. Allo stesso tempo, è necessario considerare le dimensioni dei veicoli, le zone di temperatura, i requisiti relativi ai materiali pericolosi, la tecnologia dei nastri trasportatori e i modelli di occupazione. Poiché l'assegnazione ottimale può variare a ogni ondata di arrivi, una pianificazione puramente statica è spesso insufficiente. I sistemi dinamici possono assegnare i gate in base alle quantità attuali, alle distanze e alle priorità di partenza.
L'automazione è particolarmente vantaggiosa per volumi elevati e ricorrenti e unità di carico standardizzate. La tecnologia dei nastri trasportatori e i sistemi di smistamento raggiungono elevate produttività, ma richiedono investimenti consistenti e sono meno flessibili nella gestione di dimensioni molto variabili. I sistemi di trasporto senza conducente e i robot mobili autonomi offrono una maggiore scalabilità modulare, ma richiedono un controllo del traffico affidabile e un'efficace gestione della flotta. I carrelli elevatori convenzionali rimangono economicamente vantaggiosi per pallet eterogenei e attività variabili. In molti stabilimenti, la soluzione migliore deriva da una combinazione di queste tecnologie.
Quali prodotti sono davvero adatti?
Il cross-docking è particolarmente indicato per merci con elevato e regolare flusso di movimentazione, destinazione nota e necessità minima di gestione in magazzino. Articoli a rapida rotazione, prodotti pre-venduti, rifornimento dei punti vendita, articoli promozionali con data di scadenza fissa, prodotti freschi e componenti di produzione standardizzati spesso soddisfano questi criteri. Sono inoltre vantaggiose unità di carico robuste, chiaramente contrassegnate e movimentabili senza necessità di reimballaggio.
Meno adatti sono gli articoli a bassa rotazione con domanda sporadica, i prodotti con processi di collaudo lunghi o complessi, le merci con destinazione d'uso poco chiara e gli articoli che richiedono un prelievo esteso o una lavorazione specifica per il cliente. In caso di consegne altamente inaffidabili o di domanda volatile, un magazzino fisico può anche offrire un servizio migliore. Anche gli elevati costi di esaurimento scorte depongono a favore di modelli ibridi prudenti, poiché un componente mancante può bloccare un intero ordine o un ciclo di produzione.
Un'analisi ABC da sola non è sufficiente per la selezione. Un articolo ad alto volume potrebbe risultare inadatto a causa di forti fluttuazioni della domanda, mentre un articolo a medio volume con ordini stabili potrebbe avere buone prestazioni. È consigliabile una classificazione multidimensionale basata su volume, accuratezza delle previsioni, affidabilità delle consegne, valore, durata di conservazione, sforzo di movimentazione, chiarezza degli obiettivi e costi di esaurimento scorte. Ciò consente di definire regole che stabiliscono quali merci debbano essere elaborate direttamente, stoccate a breve termine o immagazzinate regolarmente.
La decisione dovrebbe basarsi anche sulle relazioni, non solo sui singoli articoli. Lo stesso articolo potrebbe essere idoneo al cross-docking per una grande filiale con domanda giornaliera, ma non per un piccolo destinatario con ordini irregolari. Allo stesso modo, un fornitore affidabile potrebbe essere adatto alla consegna diretta, mentre un altro potrebbe richiedere prima un processo di controllo e stoccaggio. Il cross-docking è quindi più efficace quando le regole sono sufficientemente dettagliate ma rimangono comprensibili a livello operativo.
Magazzino containerizzato ad alta densità: modello da banco o partner ideale?
Un magazzino a scaffalature alte per container sembra inizialmente l'antitesi del cross-docking. Il cross-docking mira a evitare lo stoccaggio, mentre un magazzino a scaffalature alte per container ISO è specificamente progettato per uno stoccaggio ad alta densità e automatizzato. Tuttavia, questo contrasto è solo parzialmente corretto. In un porto marittimo, in un porto fluviale o in un grande terminal multimodale, un magazzino a scaffalature alte per container può fungere da buffer ad alte prestazioni all'interno di un sistema più ampio di cross-docking e trasbordo.
I sistemi di stoccaggio container convenzionali impilano i container uno sopra l'altro. Se un container in basso deve essere rimosso, è necessario spostare le unità sovrastanti. Queste operazioni di impilamento improduttive consumano tempo, energia e attrezzature. I moderni sistemi di stoccaggio container a scaffalatura alta consentono di immagazzinare ogni container in un compartimento dedicato e di accedervi direttamente. A seconda della configurazione, i container carichi possono essere stoccati fino a undici livelli di altezza, e quelli vuoti anche più in alto. Sistemi automatizzati di stoccaggio e prelievo gestiscono queste operazioni, mentre le stazioni di trasferimento si collegano a camion, veicoli terminali, treni o trasbordi via acqua.
L'impatto sullo spazio disponibile è significativo. I sistemi di scaffalatura ad alta densità possono raggiungere una capacità circa tre volte superiore a quella di un piazzale container convenzionale a parità di superficie, oppure richiedono solo circa un terzo dello spazio per la stessa capacità. I dati dei progetti pilota e di progetto dimostrano inoltre che l'accesso diretto può eliminare in gran parte le operazioni di riorganizzazione improduttive e aumentare significativamente la produttività per ettaro. Tuttavia, tali cifre dipendono dalla configurazione, dal numero di gru, dalle interfacce, dal profilo operativo e dall'utilizzo, e non devono essere considerate una garanzia per ogni terminal.
Il cross-docking dei container avviene su due livelli. Al primo livello, il container chiuso viene trasferito tra le diverse modalità di trasporto, ad esempio da nave a treno o camion. Se la sua sosta al terminal è breve e il suo proseguimento di viaggio è già stato pianificato, questo processo è simile al cross-docking per intere unità di carico. Al secondo livello, il container viene aperto; il suo contenuto viene scaricato, smistato, consolidato e caricato su altri container o veicoli. Quest'area, denominata Container Freight Station, corrisponde al cross-docking classico a livello di pallet, cartoni o merci generiche.
Il magazzino a scaffalature alte può supportare entrambi i livelli. Funge da buffer per i container tra modalità di trasporto non perfettamente sincronizzate e li fornisce nella sequenza richiesta. L'accesso diretto è particolarmente prezioso perché un treno in ritardo, una finestra di spedizione modificata o un camion inviato con breve preavviso non innescano necessariamente numerose operazioni di riorganizzazione. Il magazzino disaccoppia gli orari di navi, treni, camion e movimentazione merci senza ereditare completamente gli svantaggi di un sistema di stoccaggio a blocchi di difficile accesso.
Tuttavia, un magazzino container a scaffalature alte non è un impianto di cross-docking in senso stretto. Non appena i container vengono stoccati per periodi prolungati, l'impianto svolge una funzione di stoccaggio e buffer. Il termine "cross-docking" dovrebbe quindi descrivere il processo, non la struttura. Un impianto può gestire simultaneamente il flusso diretto, il buffering a breve termine e lo stoccaggio regolare. Il fattore economicamente determinante è se il sistema accelera l'intera catena di movimentazione, consente di risparmiare spazio ed evita un numero sufficiente di movimenti improduttivi da giustificare gli elevati costi di investimento e manutenzione.
L'economia unica delle grandi casse d'acciaio
La struttura dei costi dei container ISO differisce significativamente da quella dello stoccaggio su pallet. Queste unità sono grandi, pesanti e complesse da movimentare. Ogni spostamento aggiuntivo richiede l'impiego di una gru, un veicolo o un carrello elevatore. Allo stesso tempo, tempi di attesa, costi di sosta, ritardi nel ritiro e congestione del terminal possono comportare costi aggiuntivi considerevoli. Pertanto, una consegna affidabile dei container riveste un'importanza economica fondamentale.
Un sistema di scaffalature a baia alta può parzialmente svincolare le prestazioni dall'utilizzo dello spazio a terra. In un sistema di stoccaggio a blocchi, l'accessibilità tende a diminuire con l'aumentare della densità delle pile e l'incertezza delle sequenze di prelievo. Con l'accesso diretto alle singole postazioni di stoccaggio, ogni contenitore rimane raggiungibile. Ciò consente al sistema di operare più vicino al suo limite di capacità senza necessariamente richiedere ulteriori operazioni di riorganizzazione. Inoltre, le prestazioni diventano più prevedibili, il che può stabilizzare le finestre di consegna per i camion e l'approvvigionamento di merci per navi o treni.
Questo vantaggio è controbilanciato dagli elevati costi fissi. La costruzione in acciaio, le fondamenta, le gru automatizzate, l'alimentazione elettrica, i sistemi di controllo, la protezione antincendio, il concetto di sicurezza e l'integrazione del sistema richiedono investimenti significativi. Il business case risulta quindi più interessante in località con terreni limitati e costosi, elevato flusso di container, frequenti operazioni di smistamento e utilizzo garantito della capacità a lungo termine. In un sito spazioso con bassi costi del terreno e flusso di container variabile, un sistema di piazzale convenzionale potrebbe risultare più economico.
Anche la disponibilità tecnica e la ridondanza sono fondamentali. Se un corridoio centrale o una stazione di trasferimento si guastano, le operazioni del terminal non devono fermarsi. Modularità, percorsi alternativi, attrezzature di riserva, finestre di manutenzione e piani di emergenza devono essere considerati già in fase di progettazione. Un magazzino container a scaffalature alte può aumentare la robustezza se offre accesso diretto e molteplici punti di trasferimento. Tuttavia, può anche diminuirla se l'automazione è troppo centralizzata e i guasti non possono essere evitati.
Combinazione ottimale di cross-docking e magazzini a scaffalature alte
La combinazione più efficiente si ottiene quando non tutte le unità devono necessariamente transitare attraverso il magazzino a scaffalature alte. I container o i pallet per i quali il trasporto in uscita è già predisposto dovrebbero essere indirizzati direttamente. Le unità in ritardo, con stato incerto o con date di partenza successive, vengono automaticamente inserite in un buffer. Il sistema operativo del magazzino o del terminal decide dinamicamente tra trasferimento diretto e percorso di stoccaggio. Ciò garantisce che il cross-docking rimanga il percorso rapido preferenziale, mentre il magazzino a scaffalature alte fornisce il necessario disaccoppiamento temporale.
Un'architettura di questo tipo previene due estremi. Senza buffer, qualsiasi ritardo può innescare un effetto domino. Con l'immagazzinamento obbligatorio, d'altra parte, anche le unità sincronizzate causerebbero movimenti non necessari. L'approccio ibrido considera l'immagazzinamento come un'opzione da implementare selettivamente, anziché come impostazione predefinita. Ciò, tuttavia, aumenta le esigenze del software, poiché quest'ultimo deve valutare simultaneamente la destinazione, l'orario di partenza, la priorità, i punti di trasferimento disponibili e lo stato del sistema.
Per un centro di distribuzione situato in prossimità di un porto, l'integrazione può spingersi ancora oltre. I container d'importazione vengono prelevati dal terminal, stoccati in un magazzino automatizzato e, se necessario, trasportati direttamente alle porte di scarico. Qui, le merci entrano nel traffico regionale in uscita come flusso di cross-docking oppure vengono stoccate come normale inventario in un magazzino pallet a scaffalatura alta. Lo stato doganale, le procedure di sdoganamento e il volume degli ordini determinano il percorso. Soprattutto in presenza di spazi portuali limitati e volumi di importazione elevati e prevedibili, questa soluzione integrata può combinare vantaggi in termini di trasporto, spazio e tempo.
La differenza fondamentale tra un magazzino a scaffalature alte per container e un magazzino a scaffalature alte per pallet convenzionale risiede nell'unità logistica. Nel primo caso, il container ISO rimane chiuso e viene movimentato nella sua interezza; nel secondo, il suo contenuto viene stoccato. Entrambe le soluzioni possono essere valide per il cross-docking. La scelta dipende dal fatto che la fase di trasporto successiva preveda l'utilizzo di container interi o che sia necessaria una ridistribuzione delle merci.
Indicatori chiave di prestazione per un solido business case
L'indicatore chiave di prestazione (KPI) operativo più importante è il tempo di permanenza tra la ricezione della merce e il carico. Questo dato non deve essere considerato solo come una media, poiché tempi di permanenza individuali molto lunghi possono passare inosservati in un processo altrimenti rapido. Sono utili anche la mediana, i percentili superiori e la distribuzione per gruppo di prodotti, fornitore e percorso. Inoltre, la percentuale di unità elaborate entro un intervallo di tempo definito mostra quanto sia effettivamente stabile il processo.
Altri indicatori chiave di prestazione (KPI) includono la produttività oraria, per varco e per metro quadro; il numero di movimentazioni per unità; il percorso interno per pallet o container; il tasso di instradamento errato; il tasso di danneggiamento; le partenze puntuali; e i tempi di attesa dei veicoli. Per l'effetto di consolidamento, sono rilevanti il tasso di utilizzo dei veicoli in uscita, i viaggi evitati e il costo per unità trasportata. Per i sistemi di scaffalatura ad alta densità, sono importanti anche la disponibilità tecnica, i movimenti delle gru all'ora, il consumo energetico per movimento e gli impacchettamenti evitati.
Dal punto di vista finanziario, il calcolo degli investimenti non dovrebbe limitarsi ai soli costi di stoccaggio. Un modello completo include edifici e tecnologie, software e interfacce, personale, energia, manutenzione, investimenti di capitale, costi di trasporto, costi di spazio e i costi previsti per errori e malfunzionamenti. Questi costi sono compensati dai risparmi derivanti da un minor numero di movimentazioni in magazzino, minori scorte, maggiore utilizzo dei veicoli, tempi di consegna più brevi, viaggi speciali evitati e, potenzialmente, una maggiore capacità a parità di superficie.
L'analisi degli scenari è particolarmente importante. Uno scenario di base non è sufficiente perché il cross-docking è altamente sensibile al volume, alla puntualità delle consegne e all'incertezza della domanda. Come minimo, occorre considerare tassi di utilizzo bassi, previsti e alti, variabilità nell'affidabilità delle consegne, prezzi della manodopera e dell'energia e tempi di inattività delle attrezzature. Per i magazzini container a scaffalatura alta, i fattori chiave da considerare sono i costi di costruzione, il valore del terreno, lo sviluppo della produttività e i costi delle operazioni di riorganizzazione convenzionali.
Implementazione senza costose interruzioni del sistema
Un'implementazione efficace non inizia con la costruzione di un nuovo edificio, ma con l'analisi dei dati. I movimenti storici delle merci rivelano quali articoli e quali relazioni potrebbero arrivare e partire regolarmente nello stesso giorno. Successivamente, vengono determinati i tempi di transito attuali, le interazioni, i percorsi, i livelli di inventario, l'utilizzo dei veicoli e le deviazioni. Solo allora diventa chiaro se il problema principale risiede effettivamente nella gestione del magazzino o piuttosto in una pianificazione dei trasporti inadeguata, fornitori inaffidabili o dati poco chiari.
Si raccomanda un progetto pilota limitato con pochi articoli, fornitori e rapporti di distribuzione stabili. Le merci devono essere chiaramente etichettate, i processi gestibili e tutte le parti coinvolte disposte a collaborare. Durante il progetto pilota, vengono misurati i tempi di permanenza effettivi, gli errori, il fabbisogno di personale e l'impatto sul trasporto. Un test di successo si caratterizza non solo per la velocità, ma anche per la ripetibilità delle prestazioni in condizioni di fluttuazione normali.
Il passo successivo prevede la definizione di normative vincolanti per gli standard dei fornitori, la notifica elettronica, le finestre temporali e le procedure di eccezione. Solo quando la qualità dei dati e la disciplina operativa saranno stabili, si potrà procedere con un'ulteriore automazione. Questa sequenza impedisce che tecnologie costose si limitino ad accelerare un processo ancora immaturo. L'automazione migliora i processi già avviati, ma non può ovviare a dati anagrafici errati o a responsabilità contrastanti.
La scelta del modello di business dovrebbe basarsi sul beneficio economico. I flussi di merci idonei vengono ampliati gradualmente, mentre gli articoli non idonei vengono deliberatamente tenuti in magazzino. Edifici, software e tecnologie dovrebbero supportare entrambi gli approcci. Un sistema ibrido non è indice di incoerenza, ma spesso rappresenta la risposta economicamente più valida a profili di domanda e offerta eterogenei.
Il limite strategico del principio
Il cross-docking non ottimizza principalmente la gestione del magazzino, bensì il flusso lungo tutta la catena di approvvigionamento. Il suo punto di forza risiede nella riduzione dei tempi di attesa evitabili, delle scorte superflue e delle movimentazioni ripetitive. Il prezzo da pagare è una maggiore dipendenza dai dati, dalla puntualità delle consegne e dal coordinamento. Le aziende stanno sacrificando i buffer fisici in favore di una maggiore precisione organizzativa e digitale.
Il cross-docking risulta quindi particolarmente vantaggioso laddove i volumi siano sufficientemente elevati, la domanda abbastanza prevedibile e le destinazioni siano note con largo anticipo. In questi casi, un unico centro logistico può movimentare più merci in meno spazio, ridurre il capitale immobilizzato e consolidare meglio le spedizioni. Laddove prevalga l'incertezza, tuttavia, la gestione delle scorte può rappresentare una valida alternativa economica. La soluzione migliore, pertanto, raramente è il "cross-docking totale", bensì una chiara segmentazione dei flussi di merci.
I magazzini a scaffalatura alta per container non contraddicono questo principio. Possono fungere da buffer automatizzati, fornendo il necessario disaccoppiamento temporale richiesto da operazioni portuali complesse o multimodali. L'accesso diretto a ciascun container, l'elevata densità di stoccaggio e la prevedibilità dell'implementazione migliorano le condizioni per un rapido trasbordo. Tuttavia, il collegamento diventa economicamente vantaggioso solo se il magazzino a scaffalatura alta sostituisce effettivamente, su larga scala, movimenti superflui e spazi costosi.
La prospettiva strategica è quindi la seguente: non è il magazzino in quanto edificio a dover scomparire, bensì il processo di stoccaggio superfluo in sé. Il cross-docking ha successo quando a ogni unità viene assegnato il percorso più rapido ed economico. A volte questo percorso conduce direttamente dall'ingresso all'uscita. Altre volte prevede un buffer di qualche ora. E a volte un magazzino tradizionale rimane la soluzione più affidabile. Il progresso non deriva dall'evitare dogmaticamente le scorte, ma dal decidere con precisione dove le scorte creano valore e dove si limitano a finanziare la stagnazione.
Consulenza - Pianificazione - Implementazione

Konrad Wolfenstein
Sarei felice di fungere da tuo consulente personale.
Puoi contattarmi all'indirizzo wolfenstein∂xpert.digital o
Chiamami al numero +49 7348 4088 965 .
I tuoi esperti di intralogistica

Consulenza, progettazione e realizzazione di soluzioni complete per magazzini verticali e sistemi di stoccaggio automatizzati - Immagine: Xpert.Digital
Maggiori informazioni qui: