Pengatur kecepatan tak terlihat di pabrik ban: Mereka yang meremehkan buffer pengeringan membuang modal pada titik produksi yang paling mahal
Xpert Pra-Rilis

Tersedia dalam 27 bahasa 📢
Lebih suka Xpert.Digital di GoogleⓘDiterbitkan pada: 1 Oktober 2026 / Diperbarui pada: 1 Oktober 2026 – Penulis: Konrad Wolfenstein
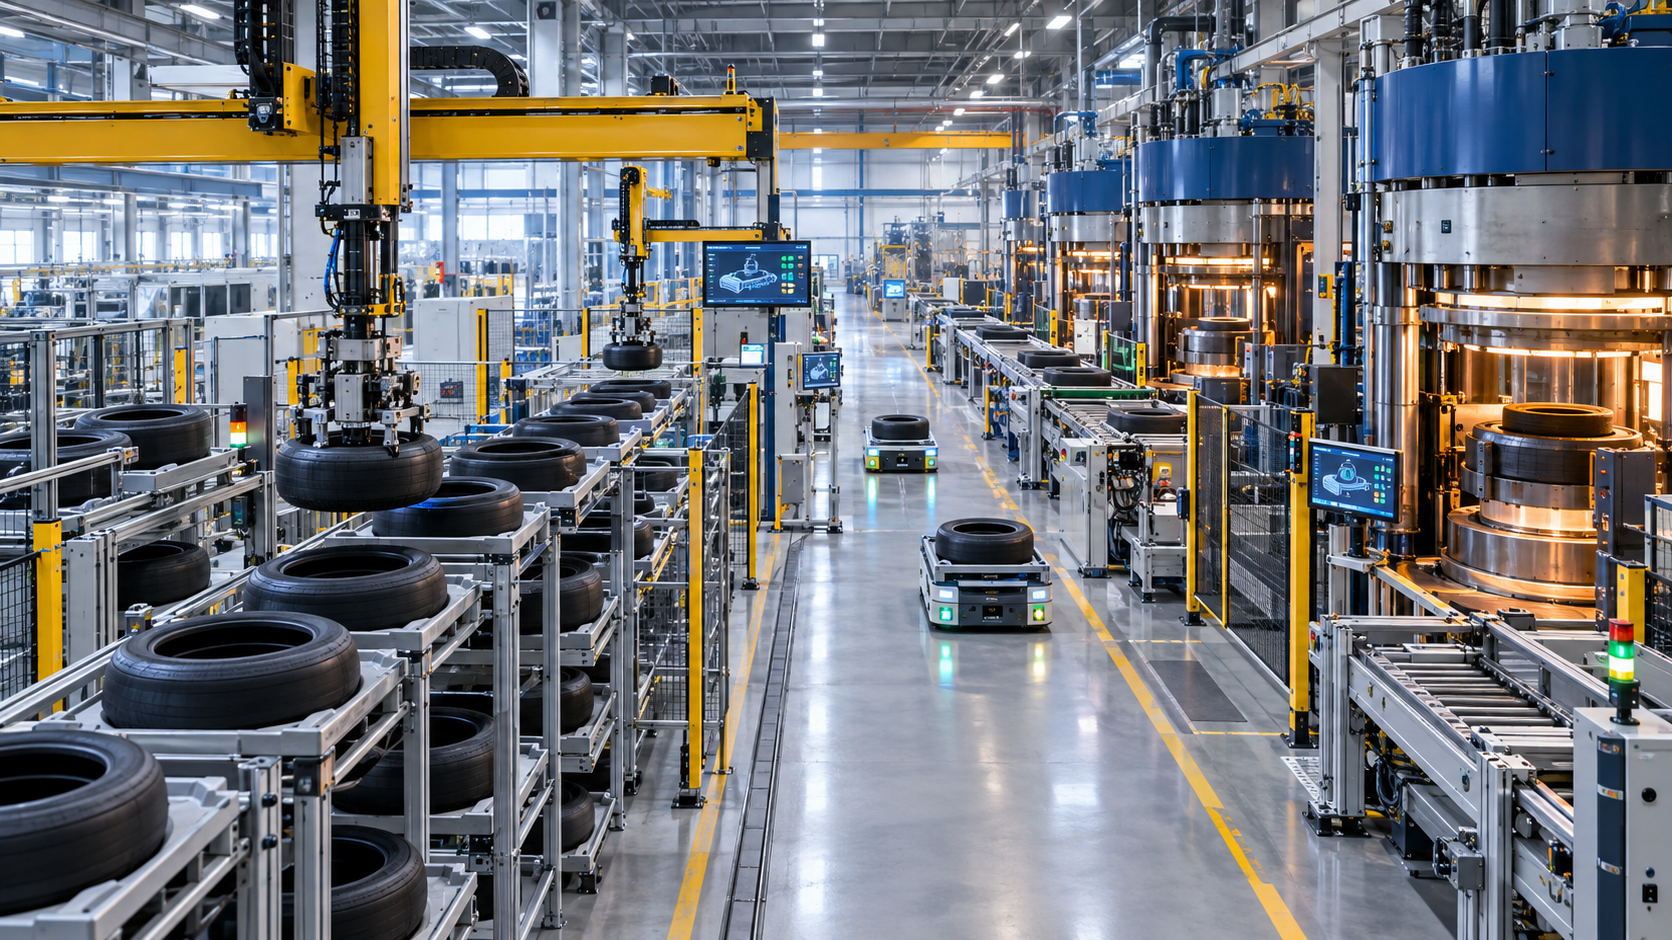
Pengatur kecepatan tak terlihat di pabrik ban: Meremehkan buffer pengeringan berarti membakar modal pada titik produksi yang paling mahal – gambar kreatif tentang topik ini, dibuat dengan AI: Xpert.Digital
Manajemen ban yang optimal: Peran penyimpanan ban ramah lingkungan
Efisiensi di pabrik ban: Mengapa buffer pengeringan sangat penting
Dalam dunia produksi ban yang kompleks, peran penting dari apa yang disebut buffer pengeringan – juga dikenal sebagai area penyimpanan ban mentah – seringkali diabaikan. Pengatur kecepatan tak terlihat di pabrik ban ini tidak hanya berfungsi sebagai area penyimpanan ban yang belum divulkanisasi, tetapi juga merupakan elemen penentu efisiensi ekonomi dari seluruh proses produksi. Area penyimpanan ban mentah mengkompensasi perbedaan antara tahap perakitan ban dan produksi vulkanisasi, memastikan aliran material yang stabil bahkan jika terjadi gangguan yang tidak terduga. Oleh karena itu, buffer pengeringan dengan ukuran optimal tidak hanya dapat menjamin pasokan material ke mesin pengeringan, tetapi juga mengurangi modal yang terikat dalam produksi dan meningkatkan produktivitas secara keseluruhan. Dalam artikel ini, kita akan menganalisis berbagai aspek buffer pengeringan dan menunjukkan pentingnya untuk tidak meremehkan komponen penting dalam produksi ban ini.
Lebih dari sekadar gudang di antara dua dunia mesin
Area penyimpanan ban mentah, yang sering disebut sebagai buffer pengeringan dalam bahasa Jerman dan dalam teknologi produksi internasional, adalah salah satu area yang tidak mencolok tetapi sangat penting secara ekonomi di pabrik ban. Area ini menyimpan ban yang telah dirakit sepenuhnya tetapi belum divulkanisasi di antara mesin perakit ban dan mesin pengeringan. Dalam kondisi ini, ban sudah memiliki struktur material yang penting, tetapi belum memiliki kekuatan, geometri, dan pola tapak akhir. Ban tersebut sensitif terhadap deformasi, tekanan, penyangga yang salah, kesalahan pencampuran, dan penyimpanan yang terlalu lama atau tidak sesuai. Oleh karena itu, area penyimpanan ini melakukan lebih dari sekadar mengelola inventaris. Area ini menstabilkan aliran material yang sensitif secara teknis antara dua tahap produksi yang waktu siklusnya, kerentanannya terhadap gangguan, dan ukuran batch-nya berbeda secara struktural.
Mesin pembuatan ban biasanya memproduksi ban mentah dalam urutan dan batch tertentu. Mesin vulkanisasi, di sisi lain, beroperasi dengan cetakan, formula, kurva pemanasan, dan jadwal produksi yang spesifik untuk produk tertentu. Penggabungan langsung antara kedua area tersebut hanya dapat dibayangkan di pabrik ideal tanpa gangguan, perubahan produk, kontrol kualitas, atau pemeliharaan. Pada kenyataannya, waktu siklus berfluktuasi, mesin individual mengalami gangguan sementara, cetakan diganti, pesanan diprioritaskan, dan ban harus dipilah berdasarkan jenis, usia, status rilis, dan mesin vulkanisasi yang ditargetkan. Buffer pengeringan memisahkan fluktuasi ini dan menerjemahkannya menjadi inventaris yang dapat dikelola.
Dari perspektif ekonomi, ini adalah asuransi terhadap waktu henti, tetapi bukan tanpa biaya. Buffer yang terlalu kecil membahayakan pasokan ke mesin pres. Buffer yang terlalu besar akan menghabiskan ruang, peralatan, modal kerja, dan berpotensi energi, meningkatkan waktu tunggu, dan dapat menutupi masalah proses. Oleh karena itu, tingkat persediaan optimal bukanlah nol atau volume maksimum yang secara teknis mungkin. Hal ini dihasilkan dari hubungan antara kapasitas mesin pres, ketersediaan pabrik, bauran produk, profil kegagalan, waktu pengisian ulang di dalam pabrik, dan tingkat layanan yang diinginkan dibandingkan dengan vulkanisasi. Tugas manajemen utama adalah mencapai keamanan pasokan dengan persediaan serendah mungkin.
Mesin vulkanisasi menentukan daya ungkit ekonomi
Pentingnya ekonomi gudang ban hijau terutama berasal dari peran vulkanisasi dalam keseluruhan proses. Mesin pres panas merupakan peralatan yang membutuhkan modal besar, memakan ruang, dan intensif energi. Mesin ini memberikan bentuk akhir pada ban di bawah tekanan dan panas serta mengikat silang senyawa karet. Oleh karena itu, waktu penggunaan mesin pres merupakan sumber daya produksi yang langka. Jika waktu tersebut hilang karena kekurangan pasokan, hasil produksi yang hilang tidak mudah dipulihkan. Penambahan shift, lembur, atau peningkatan kecepatan pada peralatan di hulu tidak dapat mengimbangi siklus penggunaan mesin pres yang hilang jika hambatan sudah berada pada tahap vulkanisasi.
Logikanya sederhana: Nilai sebuah buffer tidak diukur dari harga ruang penyimpanan, tetapi dari biaya yang dihindari akibat satu menit yang tidak produktif di titik hambatan. Ini mencakup lebih dari sekadar volume produksi yang hilang. Waktu menganggur dapat menyebabkan kehilangan energi lebih lanjut, suhu yang tidak stabil, peningkatan upaya organisasi, dan pemanfaatan personel dan peralatan yang kurang efisien. Di pabrik dengan banyak mesin pres, bahkan peningkatan kecil dalam ketersediaan material dapat memiliki efek kumulatif selama ribuan jam operasi. Oleh karena itu, detik yang dihemat dalam ketersediaan material dan peningkatan beberapa persen poin dalam ketersediaan pabrik dapat memiliki dampak signifikan selama setahun.
Pada saat yang sama, akan salah jika secara otomatis menganggap setiap unit penyimpanan tambahan sebagai peningkatan produktivitas. Jika mesin cetak mengalami gangguan karena penggantian cetakan, perawatan, masalah media, atau masalah kualitas, stok ban mentah yang lebih besar tidak akan menyelesaikan masalah mendasar. Buffer dapat menyerap fluktuasi, tetapi tidak dapat mengimbangi desain kapasitas yang terus-menerus cacat. Buffer tidak boleh berfungsi sebagai pengganti peralatan yang andal, atau sebagai tempat pembuangan untuk perencanaan produksi yang kurang terkoordinasi. Solusi terbaik adalah membuat gangguan terlihat, memprioritaskan penyebabnya, dan hanya mempertahankan tingkat stok yang layak secara ekonomi untuk fluktuasi yang dapat diprediksi secara statistik.
Pemisahan (decoupling) menciptakan efisiensi tetapi juga pemborosan
Buffer pengeringan memenuhi tiga fungsi sekaligus: memisahkan siklus produksi, memilah varian produk, dan melindungi produk setengah jadi yang sensitif. Kombinasi ini membedakannya dari gudang barang jadi tradisional. Ban tidak disimpan karena akan dijual dan dikirim kemudian, tetapi karena proses selanjutnya membutuhkan produk tertentu pada waktu tertentu. Oleh karena itu, setiap operasi penyimpanan merupakan bagian dari keputusan produksi yang sangat penting terkait waktu.
Pemisahan (decoupling) memungkinkan mesin pembuatan ban beroperasi dalam ukuran batch yang ekonomis dan mengurangi pergantian. Satu mesin dapat menghasilkan beberapa varian yang identik atau terkait secara berurutan, bahkan jika mesin pengepres tidak memanggil ban-ban ini pada interval yang sama persis. Hal ini meningkatkan waktu produktif dalam pembuatan ban. Sebaliknya, mesin pengepres tidak perlu menunggu selesainya pesanan sebelumnya jika jenis yang dibutuhkan sudah ada di dalam buffer. Dengan demikian, persediaan untuk sementara berperan sebagai cadangan kapasitas.
Namun, cadangan ini memiliki batasnya. Waktu penyimpanan yang terlalu lama meningkatkan risiko penuaan, deformasi, masalah permukaan, atau melebihi batas waktu proses internal. Ban bekas bukanlah media penyimpanan yang netral secara kimia dan mekanis. Waktu penyangga yang diizinkan bergantung pada formulasi material, pra-perlakuan, lingkungan, dan spesifikasi kualitas. Oleh karena itu, pengendalian yang ekonomis mempertimbangkan tidak hanya kuantitas dan jenis, tetapi juga waktu produksi, batch, status, dan tanggal pemrosesan paling akhir yang memungkinkan. Prinsip umum "masuk pertama, keluar pertama" merupakan dasar yang penting, tetapi tidak cukup dengan sendirinya ketika berurusan dengan pesanan prioritas, batch terbatas, masa simpan yang bervariasi, atau alokasi mesin cetak yang ditargetkan.
Ban hijau membutuhkan logika tersendiri
Sebelum vulkanisasi, ban masih lunak, lengket, dan secara geometris rapuh. Penanganan yang salah dapat memberi tekanan pada kerangka, bead, atau dinding samping ban. Jika ban ditumpuk satu di atas yang lain atau ditopang secara tidak benar, ban dapat menjadi pipih atau melengkung. Kerusakan seperti itu sangat tidak diinginkan dari sudut pandang ekonomi karena produk tersebut sudah mencakup material, energi, dan waktu mesin dari beberapa tahapan proses hulu. Oleh karena itu, ban yang ditolak sesaat sebelum vulkanisasi akan menghancurkan nilai yang jauh lebih besar daripada kesalahan pasokan bahan baku sebelumnya.
Oleh karena itu, sistem penyimpanan modern harus menangani ban basah dengan cara yang mempertahankan bentuknya. Seringkali, setiap ban diletakkan di atas baki atau palet khusus atau universal. Ini mencegah ban saling bersentuhan dan memberikan dukungan geometris selama pengangkutan, penyimpanan, dan penanganan. Sebagai alternatif, sistem khusus dapat menangani ban tanpa pengangkut beban terpisah. Solusi ini menghemat pengangkut, teknologi pengembalian, dan berpotensi langkah-langkah proses, tetapi menuntut kemampuan penjepit yang tinggi, geometri penyimpanan, dan fleksibilitas jenis ban.
Pilihan antara sistem berbasis baki dan sistem tanpa baki merupakan keputusan sistem yang berorientasi bisnis. Baki menimbulkan biaya pengadaan, pembersihan, pemeliharaan, dan sirkulasi. Selain itu, pasokan baki kosong yang cukup harus selalu tersedia di tempat yang tepat. Namun, baki menstandarisasi antarmuka antara berbagai teknologi transportasi dan penyimpanan serta melindungi produk. Sistem tanpa baki mengurangi modal yang terikat dan penanganan, tetapi dapat lebih bergantung pada dimensi ban dan desain mekanis tertentu. Faktor penentu bukanlah harga baki atau penjepit secara terpisah, melainkan dampak biaya keseluruhan selama masa pakai, campuran produk, ketersediaan, dan kemampuan adaptasi.
Otomatisasi tidak hanya menggantikan pekerjaan manual
Otomatisasi gudang ban bekas seringkali dibenarkan oleh kebutuhan penghematan tenaga kerja. Meskipun efek ini relevan, hal itu tidak menceritakan keseluruhan cerita. Manfaat yang lebih besar biasanya muncul dari proses yang dapat direproduksi, keandalan throughput yang lebih tinggi, identifikasi yang jelas, dan pemanfaatan mesin pres yang lebih baik. Sistem manual dapat ekonomis untuk jumlah kecil dan campuran produk yang mudah dikelola. Namun, dengan meningkatnya volume produksi, variasi produk yang lebih besar, dan persyaratan kualitas yang lebih ketat, upaya pencarian, risiko kesalahan, dan kompleksitas organisasi meningkat secara tidak proporsional.
Tergantung pada tata letak pabrik, solusi otomatis menggunakan derek penumpuk, sistem antar-jemput, derek gantry, robot penyimpanan area, monorel, teknologi konveyor, atau kendaraan berpemandu otomatis (AGV). Derek penumpuk mengkonsolidasikan inventaris secara vertikal dan cocok untuk gudang bertingkat tinggi yang terstruktur dengan jelas. Sistem antar-jemput multi-tahap menawarkan throughput dan redundansi tinggi tetapi secara teknis kompleks. Derek gantry dapat secara dinamis melayani area lantai yang luas dan secara fleksibel menangani berbagai ban atau palet. Monorel mengurangi kemacetan lalu lintas dan menghubungkan gudang dan mesin pres di atas kepala, tetapi membutuhkan struktur bangunan penahan beban dan perencanaan yang cermat untuk sakelar dan pemeliharaan.
Tidak ada satu pun desain arsitektur yang secara inheren lebih unggul. Sebuah penyangga kompak di atas atau tepat di samping mesin pembuatan ban mungkin sudah cukup di pabrik yang tersinkronisasi dengan baik. Gudang bertingkat tinggi yang besar masuk akal ketika berurusan dengan banyak varian produk, tingkat persediaan yang tinggi, atau jarak spasial yang signifikan. Namun, dalam proyek lahan terlantar (brownfield), susunan kolom, ketinggian langit-langit, peraturan keselamatan kebakaran, utilitas yang ada, dan produksi yang sedang berlangsung dapat menghalangi bahkan solusi yang paling elegan secara teknis sekalipun. Oleh karena itu, efektivitas biaya muncul dari adaptasi terhadap aliran material spesifik, bukan dari pembelian mesin individual yang paling efisien.
Beragamnya varian membuat perangkat lunak menjadi hambatan
Industri ban tidak lagi hanya memproduksi beberapa ukuran standar dalam jumlah besar. Kelas kendaraan, diameter pelek, peringkat kecepatan, versi musim dingin dan musim panas, persyaratan kendaraan listrik, spesifikasi regional, dan varian khusus merek memperluas jangkauan produk. Semakin besar keragaman produk ini, semakin sulit untuk mengelola stok penyangga dengan aturan kuantitas sederhana. Teknologi pergudangan fisik tetap penting, tetapi kinerja sebenarnya bergeser ke perangkat lunak.
Sistem kontrol gudang mengkoordinasikan konveyor, robot, derek penumpuk, dan stasiun transfer. Sistem eksekusi manufaktur (MES) kemudian merencanakan pesanan, inventaris, pelepasan, dan urutan produksi. Koneksi ke sistem perusahaan tingkat atas memastikan bahwa persyaratan, data material, dan umpan balik tetap konsisten. Dalam arsitektur yang berfungsi, sistem mengetahui setidaknya identitas, jenis, batch, waktu produksi, status kualitas, lokasi penyimpanan, proses target, dan riwayat pemrosesan setiap ban mentah.
Tingkat kedalaman data ini memungkinkan kontrol prediktif. Sistem ini tidak hanya dapat mengambil ban ketika mesin pengepres membutuhkannya, tetapi juga mengantisipasi permintaan berdasarkan jadwal mesin pengepres. Sistem ini dapat memindahkan ban yang sesuai ke penyangga penyimpanan terlebih dahulu, mengkonsolidasikan rute transportasi, dan menghindari konflik antara penyimpanan dan pengambilan. Jika terjadi gangguan, urutan dapat dihitung ulang secara otomatis. Hal ini mengubah penyangga dari inventaris pasif menjadi alat produksi aktif.
Kelemahannya adalah ketergantungan yang tinggi pada kualitas data dan antarmuka. Item yang salah dimasukkan, respons yang tertunda, atau persetujuan yang saling bertentangan dapat menghambat aliran fisik material. Kesalahan perangkat lunak kemudian berdampak langsung pada produksi. Oleh karena itu, manajemen data master, pembuatan versi, lingkungan pengujian, konsep memulai ulang, dan tanggung jawab yang jelas bukanlah tugas sekunder bagi TI, melainkan komponen integral dari keandalan operasional.
Ketertelusuran menjadi fungsi penciptaan nilai
Ketelusuran lengkap sering dianggap sebagai masalah kualitas atau kepatuhan. Secara ekonomi, ini jauh lebih dari itu. Ketika setiap ban dilacak dengan jelas dari pembuatannya hingga vulkanisasi, penyimpangan dapat dilacak kembali ke batch, mesin, rentang waktu, atau parameter proses tertentu. Tanpa ketelitian ini, perusahaan mungkin harus memblokir atau menyelidiki jumlah yang lebih besar. Data yang baik mengurangi jumlah barang rusak, pengerjaan ulang, dan potensi penarikan kembali produk.
Identifikasi dapat dicapai melalui barcode, kode Data Matrix, RFID, atau kombinasi dari ketiganya. Barcode relatif murah tetapi biasanya memerlukan garis pandang langsung dan permukaan yang sesuai. RFID dapat dibaca tanpa kontak langsung tanpa garis pandang langsung dan mendukung pelacakan item tunggal secara otomatis. Namun, hal ini meningkatkan tuntutan pada pemilihan tag, posisi baca, model data, dan ketahanan elektromagnetik. Dalam lingkungan pabrik ban yang kaya logam dan dinamis, tingkat pembacaan harus dibuktikan secara praktis, bukan hanya diasumsikan secara teoritis.
Dalam jangka panjang, infrastruktur ini akan semakin penting karena identitas produk meluas melampaui pabrik. Paspor produk digital, ekonomi sirkular, vulkanisasi ulang, dan dokumentasi material yang lebih tepat meningkatkan kebutuhan akan data ban yang terstandarisasi. Gudang ban ramah lingkungan dengan riwayat ban yang bersih dan individual membangun rantai data yang kuat sejak awal siklus hidup produk. Oleh karena itu, investasi dalam ketertelusuran tidak hanya dipandang sebagai pusat biaya gudang. Hal ini menjadi dasar untuk manajemen kualitas, kepatuhan terhadap peraturan, analisis keluhan, dan layanan digital baru.
Solusi Intralogistik LTW

LTW Intralogistics – Insinyur Alur - Gambar: LTW Intralogistics GmbH
LTW menawarkan kepada pelanggannya bukan komponen individual, melainkan solusi lengkap yang terintegrasi. Konsultasi, perencanaan, komponen mekanik dan elektroteknik, teknologi kontrol dan otomatisasi, serta perangkat lunak dan layanan – semuanya terhubung dan terkoordinasi dengan tepat.
Produksi komponen kunci secara internal sangatlah menguntungkan. Hal ini memungkinkan pengendalian kualitas, rantai pasokan, dan antarmuka yang optimal.
LTW merupakan singkatan dari keandalan, transparansi, dan kemitraan kolaboratif. Loyalitas dan kejujuran tertanam kuat dalam filosofi perusahaan – jabat tangan masih memiliki makna di sini.
Berkaitan dengan ini:
Otomatisasi dan perannya dalam manajemen ban modern
Ukuran yang tepat adalah perhitungan risiko
Penentuan ukuran buffer pengeringan tidak boleh hanya didasarkan pada produksi harian rata-rata atau jumlah jam produksi yang tetap. Nilai rata-rata justru menutupi fluktuasi yang seharusnya dilindungi oleh buffer tersebut. Faktor-faktor yang relevan meliputi distribusi waktu henti, waktu siklus, waktu pergantian, permintaan per varian, dan perilaku memulai kembali. Pemeliharaan terencana, pola kerja shift, dan waktu pembuatan serta vulkanisasi ban juga memengaruhi kapasitas yang dibutuhkan.
Model yang kuat membedakan antara stok pengaman, stok siklik, dan cadangan strategis. Stok pengaman mencakup ketidakpastian jangka pendek. Stok siklik muncul dari produksi batch dan waktu siklus yang bervariasi. Cadangan strategis dapat dialokasikan untuk jendela pemeliharaan yang diketahui, pergantian shift, atau keluarga produk kritis. Komponen inventaris ini memiliki penyebab yang berbeda dan harus diukur secara terpisah. Jika tidak, total inventaris akan bertambah tanpa kejelasan bagian mana yang sebenarnya memastikan keamanan pasokan.
Simulasi sangat berharga untuk desain sistem. Simulasi kejadian diskrit dapat memodelkan urutan pesanan dunia nyata, kerusakan sistem, waktu transportasi, dan aturan prioritas. Ini memungkinkan Anda untuk memeriksa seberapa sering mesin pengepres menunggu material pada ukuran buffer yang berbeda, di mana rute transportasi berpotongan, dan tingkat redundansi apa yang dibutuhkan. Yang terpenting, Anda tidak boleh hanya mensimulasikan operasi normal. Sistem yang berfungsi dengan baik secara rata-rata tetapi runtuh ketika robot utama atau stasiun transfer gagal akan rapuh secara ekonomi.
Oleh karena itu, metrik target harus dirumuskan sebagai tingkat layanan: Berapa probabilitas bahwa ban yang benar dan disetujui akan tersedia pada saat yang tepat? Tingkat layanan ini kemudian dibandingkan dengan biaya kapasitas tambahan. Di luar titik tertentu, setiap ruang penyimpanan tambahan hanya menawarkan perlindungan tambahan yang minimal. Seringkali justru di sinilah batas kelayakan ekonomi berada.
Kapasitas produksi lebih penting daripada kapasitas nominal
Pemasok dan perencana seringkali menyebutkan jumlah maksimum ban yang dapat disimpan atau jumlah pergerakan teoritis per jam. Namun, bagi operator, kapasitas produksi berkelanjutan dalam kondisi realistis sangatlah penting. Penyimpanan dan pengambilan terjadi secara bersamaan, ban berbeda ukuran dan tujuan, transportasi harus diprioritaskan, dan gangguan harus dikelola. Oleh karena itu, kapasitas puncak nominal dapat jauh lebih tinggi daripada kapasitas yang dapat digunakan secara terus menerus.
Jumlah titik transfer hambatan (bottleneck) perlu mendapat perhatian khusus. Gudang dengan throughput internal yang tinggi tetap tidak efektif jika hanya satu konveyor, stasiun identifikasi, atau jalur pasokan mesin pres yang menangani seluruh aliran. Demikian pula, satu robot mungkin secara teknis cepat tetapi kehilangan produktivitas karena jarak tempuh yang jauh, lokasi penyimpanan yang tidak menguntungkan, atau penggantian penjepit yang sering. Oleh karena itu, analisis harus didasarkan pada aliran ban, bukan pada spesifikasi mesin.
Strategi pengoperasian juga memengaruhi throughput. Menyimpan barang yang sering digunakan di dekat pintu keluar mengurangi jarak tempuh. Sebaliknya, penyimpanan yang hanya dioptimalkan untuk ruang dapat menurunkan kinerja. Alokasi lokasi penyimpanan dinamis, operasi siklus ganda dengan penyimpanan dan pengambilan gabungan, dan pengurutan cerdas seringkali meningkatkan kapasitas yang dapat digunakan tanpa komponen mekanis tambahan. Dengan demikian, optimasi perangkat lunak dapat memberikan nilai yang serupa dengan sistem yang lebih besar, tetapi biasanya membutuhkan lebih sedikit ruang dan material.
Kualitas dimulai dari gerakan
Perhitungan ekonomi untuk gudang ban ramah lingkungan harus mencakup biaya kualitas. Ban yang rusak bukan hanya pemborosan material. Hal itu menimbulkan biaya inspeksi, mengganggu alur kerja, mengubah tingkat persediaan, dan dapat menyebabkan mesin pengepres tidak memiliki pengganti yang sesuai. Jika kerusakan tidak terdeteksi, risikonya meningkat setelah vulkanisasi dan, dalam skenario terburuk, bagi pelanggan. Oleh karena itu, penanganan yang hati-hati bukanlah fitur kenyamanan, tetapi pencegahan risiko.
Penjepit harus dapat menangani berbagai diameter dalam, lebar, dan berat secara andal tanpa memberi tekanan pada area kritis. Profil gerakan harus membatasi percepatan, getaran, dan gaya penempatan. Baki dan perlengkapan harus bersih, akurat secara dimensi, dan mudah dikenali. Sensor dapat memverifikasi pemasangan ban yang benar, lokasi penyimpanan kosong, dan bahwa geometri yang diharapkan sesuai dengan produk yang diidentifikasi.
Kualitas juga bergantung pada waktu. Sistem harus memantau waktu tunggu maksimum dan membuat inventaris yang menua terlihat. Ban yang mendekati tanggal kedaluwarsa dapat diprioritaskan, diperiksa, atau disingkirkan secara terkontrol. Hal ini mengubah sistem manajemen gudang menjadi alat untuk pencegahan pemborosan. Pengaitan data inventaris dengan hasil inspeksi selanjutnya sangat berharga: Jika waktu tunggu tertentu, rute transportasi, atau kejadian penanganan berkorelasi dengan pola kerusakan, akar penyebabnya dapat diatasi berdasarkan data.
Menilai kembali produktivitas kerja dan ergonomi
Penanganan manual ban bekas sangat melelahkan secara fisik dan berulang. Tergantung pada jenis ban, berat, ukuran, dan tantangan ergonomisnya meningkat secara signifikan. Otomatisasi mengurangi operasi pengangkatan, pemutaran, dan pengangkutan, sehingga menurunkan risiko kegagalan akibat ketegangan otot. Hal ini menggeser pekerjaan dari manipulasi langsung ke pemantauan, pemeliharaan, analisis data, dan pemecahan masalah.
Namun, perhitungan biaya personel tidak boleh mengasumsikan penghapusan total tenaga kerja manusia. Sistem otomatis membutuhkan operator yang berkualitas, insinyur mekatronik, dukungan perangkat lunak, dan manajemen suku cadang. Di negara-negara dengan upah tinggi atau wilayah yang kekurangan tenaga kerja terampil, pergeseran ini jelas dapat menguntungkan. Hal ini meningkatkan produktivitas per karyawan dan membuat perusahaan kurang bergantung pada posisi yang sulit diisi. Pada saat yang sama, pentingnya pelatihan dan retensi pengetahuan meningkat.
Kesalahan umum adalah mencoba mengoperasikan teknologi baru dengan struktur organisasi lama. Jika tanggung jawab antara produksi, logistik, pemeliharaan, dan TI tetap tidak jelas, gangguan akan berkepanjangan. Oleh karena itu, pabrik yang sukses menetapkan rantai respons, prosedur eskalasi, dan tanggung jawab sebelum meningkatkan produksi. Produktivitas pabrik otomatis tidak hanya berasal dari robotika, tetapi dari interaksi teknologi, proses, dan keahlian.
Efisiensi energi mengikuti aliran material
Fasilitas penyimpanan ban bekas itu sendiri jarang menjadi konsumen energi terbesar di pabrik ban. Dampak ekonominya terhadap iklim terutama terletak pada memastikan pemanfaatan proses vulkanisasi yang intensif energi secara konsisten dan menghindari siklus menunggu atau memulai ulang yang tidak perlu. Pasokan yang stabil mendukung pemanfaatan mesin press yang dapat diprediksi dan memfasilitasi koordinasi media pemanas, cetakan, dan batch produksi. Ini tidak secara otomatis menghemat energi per ban, tetapi dapat meningkatkan produktivitas energi keseluruhan pabrik.
Pada saat yang sama, gudang bertingkat tinggi, teknologi konveyor, robotika, udara bertekanan, pendingin udara, dan sistem TI semuanya mengonsumsi energi masing-masing. Memilih penggerak yang efisien, pemulihan energi pada alat pengangkat, mode operasi berbasis permintaan, dan jarak tempuh yang pendek mengurangi konsumsi energi ini. Sistem yang terlalu besar terus-menerus memindahkan massa dan menampung lebih banyak teknologi daripada yang diperlukan. Oleh karena itu, keberlanjutan dan efektivitas biaya sama-sama mendukung desain sistem yang tepat.
Penggunaan lahan juga memiliki dampak lingkungan dan biaya secara tidak langsung. Penyimpanan vertikal dapat menghemat ruang bangunan, tetapi membutuhkan struktur yang lebih tinggi dan potensi perlindungan kebakaran yang kompleks. Penyimpanan horizontal menggunakan mekanisme yang lebih sederhana, tetapi menempati ruang produksi yang berharga. Keseimbangan optimal bergantung pada harga lahan, tinggi bangunan, pilihan perluasan, dan nilai penggunaan lahan alternatif. Di pabrik yang sudah ada, membebaskan beberapa meter persegi saja bisa lebih berharga daripada energi yang dihemat oleh sistem penyimpanan.
Komitmen modal bukan hanya persediaan
Perbandingan ekonomi sering kali mempertentangkan biaya akuisisi otomatisasi dengan penghematan tenaga kerja. Perhitungan yang lengkap mencakup lebih banyak hal. Modal yang diinvestasikan meliputi konstruksi baja, teknologi konveyor, baki, robot, sistem kontrol, perangkat lunak, teknologi keselamatan, modifikasi bangunan, proteksi kebakaran, antarmuka, rekayasa, pengoperasian awal, pelatihan, dan kerugian saat memulai. Untuk konversi, gangguan produksi dan aliran material sementara merupakan faktor tambahan.
Dari sisi manfaat, terdapat pengurangan waktu henti mesin cetak, pengurangan limbah, pengurangan penanganan, pengurangan biaya ruang, pengurangan risiko kecelakaan, peningkatan kemampuan pelacakan, dan respons yang lebih cepat terhadap perubahan pesanan. Ditambah lagi dengan nilai opsi: Sistem yang fleksibel dapat mengakomodasi dimensi baru, varian tambahan, atau volume yang lebih tinggi tanpa perlu segera diganti. Nilai ini lebih sulit diukur tetapi signifikan di pasar yang fluktuatif.
Modal yang terikat dalam persediaan juga berasal dari ban baru dan alat pengangkut barang. Setiap ruang penyangga tambahan mendorong penumpukan stok. Jika kapasitas digunakan sebagai cadangan yang mudah diakses, modal kerja meningkat dan waktu tunggu memanjang. Oleh karena itu, gudang modern tidak hanya harus menawarkan ruang tetapi juga menegakkan disiplin persediaan. Struktur umur yang transparan, batas atas per item, dan indikator kinerja utama untuk persediaan yang lambat terjual mencegah otomatisasi hanya membuat limbah menjadi lebih terorganisir.
Studi kelayakan bisnis membutuhkan data kerugian yang sebenarnya
Analisis kelayakan bisnis yang baik dimulai dengan analisis kerugian dari proses yang ada atau yang direncanakan. Berapa banyak menit pencetakan yang sebenarnya hilang karena ban hijau yang hilang, salah, atau terlambat? Berapa biaya transportasi manual, pencarian, kerusakan, dan kesalahan alokasi? Area mana yang digunakan, dan berapa nilai ekonomi yang akan dimiliki oleh penggunaan alternatif? Tanpa data ini, perhitungan didominasi oleh asumsi.
Metrik terpenting adalah margin kontribusi per unit hambatan tambahan, bukan harga jual rata-rata ban. Satu menit waktu henti yang dihindari hanya menciptakan nilai tambah nyata jika produksi tambahan tersebut dapat dijual atau menggantikan tindakan mahal lainnya. Di pasar yang kelebihan pasokan, kapasitas teknis yang lebih tinggi mungkin kurang bernilai secara ekonomi dibandingkan pengurangan limbah atau biaya personel yang lebih rendah. Namun, di pabrik yang dimanfaatkan sepenuhnya dengan hambatan pasokan, penghematan waktu yang sama sangat menguntungkan.
Selain skenario dasar, skenario konservatif dan skenario yang lebih ambisius juga perlu dihitung. Faktor-faktor yang perlu divariasikan meliputi volume produksi, perkembangan upah, harga energi, peningkatan ketersediaan, pengurangan limbah, biaya perawatan, dan nilai sisa. Kurva peningkatan kinerja juga sama pentingnya. Sistem baru jarang mencapai kinerja targetnya pada hari pertama. Jika penurunan produktivitas selama beberapa bulan, penambahan personel, dan penyesuaian perangkat lunak tidak diperhitungkan, periode amortisasi akan tampak terlalu singkat.
Metode nilai sekarang bersih (NPV) lebih unggul daripada perhitungan periode pengembalian modal sederhana karena menggabungkan pembayaran selama seluruh masa manfaat, biaya modal, dan investasi penggantian di masa mendatang. Meskipun demikian, periode pengembalian modal tetap penting untuk menilai risiko. Semakin besar ketergantungan suatu proyek pada pertumbuhan penjualan yang tidak pasti, semakin penting periode pengembalian modal yang panjang. Proyek yang sudah mendapatkan manfaat dari efek yang kuat seperti pengurangan limbah, peningkatan ergonomi, dan pengurangan waktu henti mesin cetak akan lebih tangguh.
Greenfield dan brownfield membutuhkan jawaban yang berbeda
Di pabrik baru, area penyangga pengeringan dapat direncanakan sebagai bagian dari alur keseluruhan sejak awal. Bangunan, tata letak mesin pres, konfigurasi ban, jalur lalu lintas, dan arsitektur TI semuanya dapat dikoordinasikan. Hal ini memungkinkan jarak yang pendek, aliran material yang jelas, dan penskalaan yang tepat. Seringkali lebih ekonomis untuk merencanakan area ekspansi di masa depan, rel tambahan, atau kapasitas perangkat lunak tanpa langsung memasang tahap akhir pengembangan secara lengkap.
Sebaliknya, pada pembangkit listrik yang sudah ada, kendala menentukan desainnya. Produksi harus terus berjalan, fondasi sudah terpasang, ketinggian langit-langit terbatas, dan zona aman sudah ditempati. Di sini, solusi modular dengan derek gantry, penyimpanan datar yang ringkas, atau penyangga terdesentralisasi dapat lebih ekonomis daripada gudang bertingkat tinggi yang secara teoritis optimal. Dalam proyek brownfield, biaya integrasi seringkali melebihi harga teknologi nuklir itu sendiri.
Tahap peralihan sangat penting. Alur material lama dan baru harus berfungsi secara paralel untuk jangka waktu tertentu, data inventaris harus dimigrasikan, dan ban harus dipindahkan dengan jelas. Peningkatan bertahap mengurangi risiko tetapi mungkin memerlukan teknologi transfer tambahan. Oleh karena itu, keputusan investasi terbaik tidak hanya mempertimbangkan kondisi target di masa depan tetapi juga jalur untuk mencapainya.
Ketahanan muncul dari gangguan yang terkendali
Gudang yang sepenuhnya otomatis dapat sangat produktif namun rentan. Jika robot pusat, server, atau bagian konveyor mengalami kegagalan, seluruh inventaris mungkin secara fisik ada tetapi tidak dapat diakses secara operasional. Oleh karena itu, ketahanan bukan berarti menduplikasi setiap komponen. Ini berarti memahami pola kegagalan kritis dan membatasi konsekuensinya hingga tingkat yang dapat diterima secara ekonomi.
Tindakan yang mungkin dilakukan meliputi kontrol redundan, beberapa lorong penyimpanan independen, jalur pintas, pelepasan darurat manual, penyangga mesin cetak lokal, dan strategi suku cadang untuk waktu pengiriman yang lama. Waktu pemulihan setelah kerusakan sangat penting. Sistem mungkin secara teknis tersedia, tetapi setelah kehilangan data, dibutuhkan waktu berjam-jam untuk mencocokkan posisi dan pesanan. Oleh karena itu, uji pemulihan rutin dan prosedur darurat yang terdokumentasi sama berharganya dengan pemeliharaan preventif.
Risiko siber semakin penting karena manajemen gudang, MES (Manufacturing Execution System), dan sistem perusahaan saling terhubung. Segmentasi jaringan, akses berbasis peran, pemeliharaan jarak jauh yang aman, manajemen patch, dan pemulihan offline tidak hanya melindungi data tetapi juga kapasitas produksi. Serangan atau pembaruan yang salah dapat memiliki dampak ekonomi yang sama dengan kerusakan mekanis. Oleh karena itu, arsitektur keamanan harus menjadi bagian integral dari desain pabrik dan bukan tugas TI yang dipikirkan kemudian.
Indikator kinerja utama harus memisahkan sebab dan akibat
Sistem indikator kinerja utama (KPI) yang baik tidak hanya menunjukkan apakah gudang beroperasi, tetapi juga apakah secara ekonomi mendukung proses vulkanisasi. Ketersediaan teknis peralatan gudang penting, tetapi tidak banyak menjelaskan tentang pasokan mesin press tepat waktu. Demikian pula, tingkat pengisian yang tinggi dapat tampak positif, meskipun sebenarnya menunjukkan persediaan yang berlebihan.
Metrik yang relevan meliputi tingkat pengiriman tepat waktu ke mesin cetak, waktu henti mesin cetak yang disebabkan oleh hilangnya ban hijau, waktu tunggu rata-rata dan maksimum, inventaris per item, jumlah kesalahan identifikasi, tingkat kerusakan, pergerakan per unit energi, dan waktu mulai ulang setelah kerusakan. Selain itu, intervensi yang direncanakan dan tidak direncanakan, serta penyebab pengesampingan manual, harus dicatat. Pengesampingan yang sering terjadi menunjukkan adanya celah dalam aturan, data, atau kemampuan sistem.
Indikator kinerja utama (KPI) hanya efektif jika diterjemahkan ke dalam istilah ekonomi. Satu jam waktu henti pabrik, ban hijau yang rusak, dan ruang penyimpanan tambahan semuanya memiliki biaya yang berbeda. Ketika dampak ini diukur dalam bentuk uang, manajemen dapat memprioritaskan perbaikan. Jika tidak, kerusakan teknis yang paling terlihat seringkali menjadi prioritas utama, meskipun masalah inventaris yang tidak mencolok menyebabkan kerugian tahunan yang lebih besar.
Kecerdasan buatan membutuhkan fondasi yang kokoh
Kecerdasan buatan dapat memprediksi permintaan, mengoptimalkan posisi persediaan, mendeteksi kerusakan, dan menentukan kebutuhan perawatan. Di area penyangga pengeringan, potensi terbesarnya terletak pada integrasi dinamis rencana produksi, waktu siklus aktual, tingkat persediaan, dan kondisi peralatan. Sistem pembelajaran, misalnya, dapat mengidentifikasi urutan pesanan mana yang secara teratur menyebabkan hambatan dan membuat ban tersedia lebih awal.
Namun, manfaatnya bergantung pada data yang andal dan batasan keputusan yang jelas. Jika identitas hilang, stempel waktu tidak akurat, atau alasan kerusakan tidak dicatat secara konsisten, model tersebut mempelajari kesalahan organisasi alih-alih hubungan fisik. Oleh karena itu, sensor, data master, dan disiplin proses harus benar sejak awal. Banyak peningkatan yang dipasarkan sebagai kecerdasan buatan sebenarnya dapat dicapai dengan logika kejadian yang tepat, algoritma optimasi, dan analisis statistik.
Pendekatan bertahap masuk akal secara ekonomi. Pertama, transparansi dan kontrol aturan yang stabil ditetapkan. Ini diikuti oleh peramalan dan dukungan pengambilan keputusan. Penyesuaian yang sepenuhnya otomatis hanya boleh diimplementasikan jika kualitas data, batas keamanan, dan logika cadangan terkontrol dengan baik. Ini memastikan bahwa buffer pengeringan tetap terkendali bahkan dengan model yang salah atau kondisi produk yang berubah.
Keputusan strategis terletak dalam sistem secara keseluruhan
Gudang ban ramah lingkungan bukanlah sekadar proyek penyimpanan sederhana atau langkah otomatisasi yang terisolasi. Gudang ini mengintegrasikan perencanaan produksi, kualitas, intralogistik, pemeliharaan, energi, dan data. Mereka yang hanya membeli ruang penyimpanan meremehkan nilainya. Mereka yang memasang teknologi maksimal tanpa memahami fluktuasi dan hambatan berisiko melakukan investasi berlebihan.
Solusi yang paling meyakinkan secara andal memasok mesin vulkanisasi, melindungi setiap ban mentah, membatasi persediaan dan waktu tunggu, serta tetap dapat beradaptasi dengan variasi produk. Solusi ini membuat penyimpangan terlihat alih-alih menyembunyikannya dalam penyangga besar. Solusi ini memiliki rencana kontingensi yang kuat dan memberikan data yang meningkatkan kualitas dan perencanaan. Keberhasilan ekonominya tercermin bukan pada gudang yang penuh, tetapi pada aliran material yang lebih lancar, pemanfaatan kapasitas yang lebih tinggi pada hambatan, dan modal yang terikat lebih sedikit.
Di situlah letak kebenaran yang provokatif: Buffer pengeringan itu sendiri tidak menghasilkan satu pun ban yang dapat dijual, tetapi dapat menentukan berapa banyak ban yang sebenarnya dijual pabrik. Ini bukan sekadar fasilitas penyimpanan sementara yang diperlukan, tetapi juga mekanisme kontrol untuk pabrik. Dengan ukuran dan integrasi yang tepat, buffer ini melindungi tahap proses yang paling mahal dari waktu henti yang dapat dihindari. Jika dirancang dengan tidak benar, buffer ini menjadi hambatan yang mahal atau tempat persembunyian yang nyaman untuk kesalahan perencanaan. Oleh karena itu, pilihan yang paling layak secara ekonomi bukanlah yang terbesar atau paling modern, tetapi yang secara andal mengelola ketidakpastian dengan kebutuhan modal total terendah.
Konsultasi - Perencanaan - Implementasi

Konrad Wolfenstein
Saya akan dengan senang hati menjadi penasihat pribadi Anda.
Anda dapat menghubungi saya di wolfenstein∂xpert.digital atau
Hubungi saya di +49 7348 4088 965 .
Pakar intralogistik Anda

Konsultasi, perencanaan, dan implementasi solusi lengkap untuk gudang bertingkat tinggi dan sistem penyimpanan otomatis - Gambar: Xpert.Digital
Informasi selengkapnya di sini: