Solutions de stockage optimales : AutoStore en combinaison avec d’autres systèmes – tout forcer à tenir dans un cube revient à automatiser sans tenir compte des besoins réels
Xpert Pré-lancement

Disponible en 27 langues 📢
Préférez Xpert.Digital sur GoogleⓘPublié le : 16 octobre 2026 / Mis à jour le : 16 octobre 2026 – Auteur : Konrad Wolfenstein
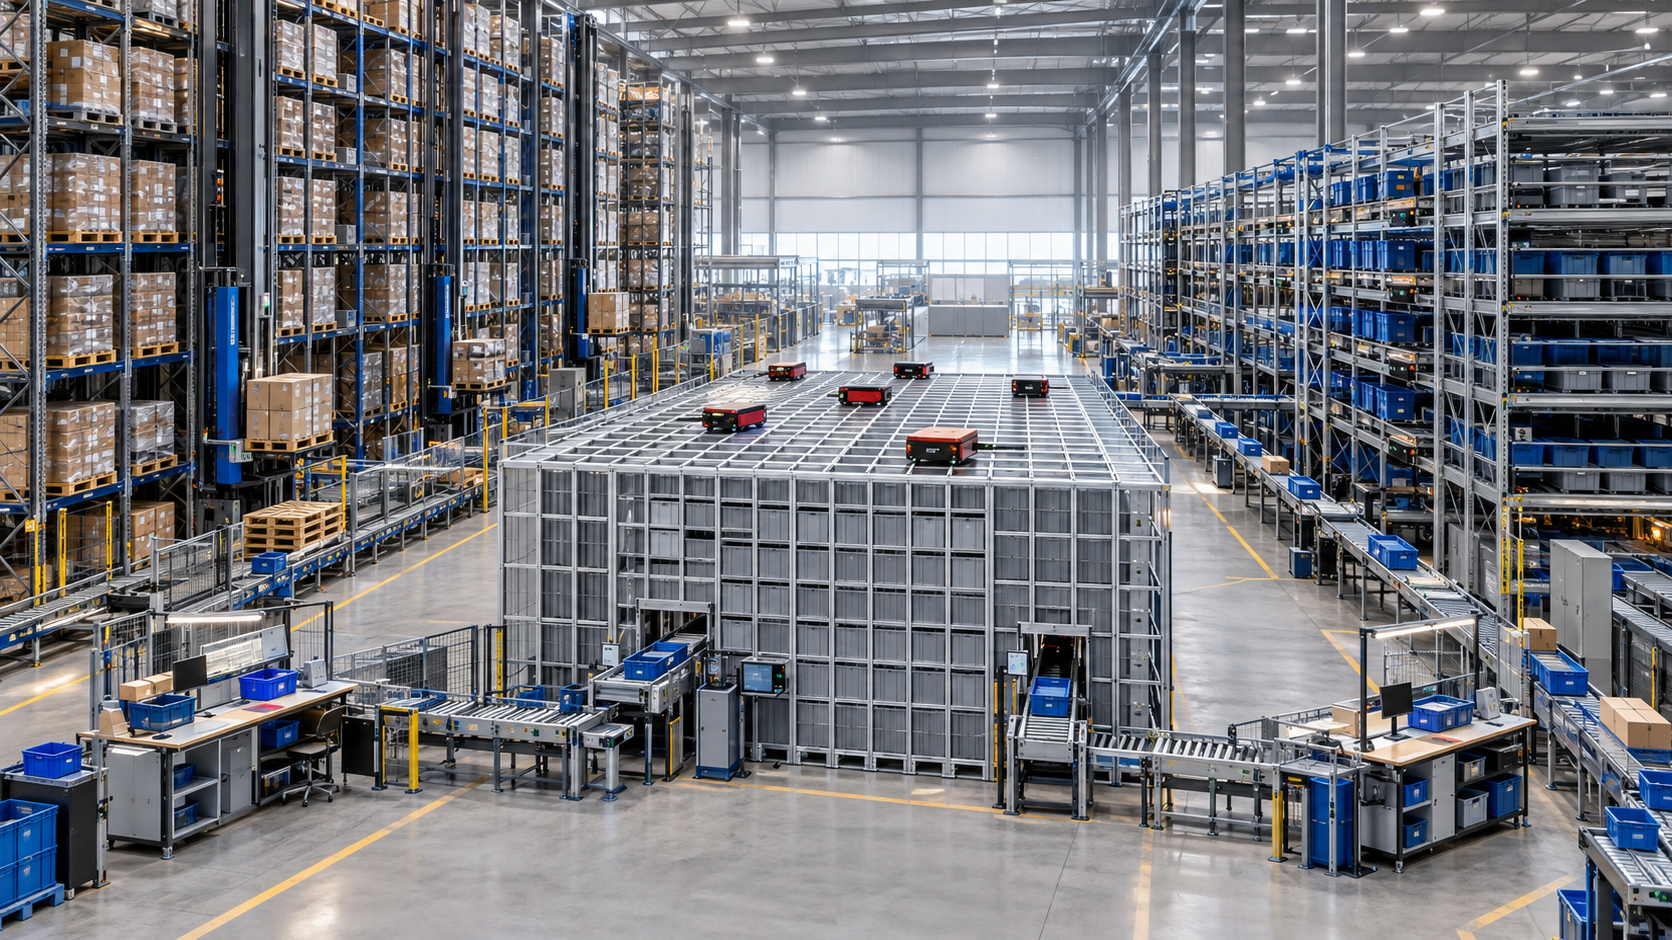
Solutions de stockage optimales : AutoStore combiné à d’autres systèmes – Tout ranger dans un cube conduit à une automatisation inefficace – Image créative sur le sujet, avec IA : Xpert.Digital
Pourquoi AutoStore n'est pas un entrepôt universel : Les pièges de l'automatisation des entrepôts
Les limites de l'automatisation dans les opérations d'entrepôt : là où la technologie échoue
AutoStore s'est imposé comme l'une des innovations les plus marquantes de l'intralogistique. Ce système permet un stockage efficace des petites pièces en les regroupant dans des conteneurs standardisés et en les empilant dans une grille en aluminium sans allées traditionnelles. Des robots acheminent les conteneurs nécessaires jusqu'aux postes de travail, garantissant une densité de stockage élevée et réduisant les déplacements des employés. Cependant, malgré ces avantages considérables, cette solution apparemment universelle comporte également des risques. En effet, tous les articles ne sont pas adaptés à l'automatisation dans AutoStore. D'un point de vue économique, le gain le plus important ne réside pas dans l'intégration forcée de tous les articles au système, mais plutôt dans l'automatisation ciblée des stocks appropriés. Les palettes, les marchandises volumineuses ou les articles aux exigences particulières posent des défis souvent négligés dans la gestion d'entrepôts. Dans cet article, nous examinons la pertinence d'AutoStore, soulignons les limites de cette technologie et démontrons comment une combinaison judicieuse de différentes solutions de stockage peut conduire à une logistique plus économique.
AutoStore n'est pas un système de stockage universel
AutoStore est considéré comme l'une des innovations les plus révolutionnaires de l'intralogistique moderne. Ce système compacte les petites pièces dans des conteneurs standardisés, les empile dans une grille en aluminium sans allées traditionnelles et permet à des robots situés au-dessus de transporter les conteneurs nécessaires jusqu'aux postes de travail. Le résultat est impressionnant : haute densité de stockage, déplacements réduits pour les employés, bonne évolutivité et conception technique largement standardisée. Cependant, l'élégance apparente du système peut conduire à une simplification excessive dangereuse. Lors des présentations, un outil performant est rapidement transformé en une prétendue solution universelle pour l'ensemble de l'entrepôt.
D'un point de vue économique, cette vision est erronée. AutoStore tire son principal avantage non pas de l'intégration forcée de tous les articles possibles dans le système, mais de l'automatisation précise des stocks appropriés. Les palettes, les marchandises volumineuses, les articles très lourds, certains produits dangereux, les processus à haute performance et à forte fluctuation, ainsi que les flux de travail dépendant d'un accès direct, obéissent à des principes logistiques différents de ceux appliqués aux petits articles en conteneurs. Ceux qui ignorent ces différences paient le prix d'une complexité qui n'apporte aucune valeur ajoutée.
La question cruciale n'est donc pas de savoir si AutoStore fonctionne en principe. Cette technologie a fait ses preuves dans de nombreuses applications. Le facteur déterminant est plutôt de savoir pour quelle partie de la gamme de produits, pour quelle structure de commande et au sein de quelle solution globale le système s'avère le plus rentable. Dans de nombreux entrepôts, la meilleure solution ne réside pas dans une approche exclusive, mais dans une combinaison judicieuse d'AutoStore, de stockage sur palettes, d'entrepôts à grande hauteur et de stockage automatisé en bacs ou conteneurs.
La technologie prospère grâce à des limites claires
AutoStore est un système de stockage automatisé basé sur le principe « produit vers l'opérateur ». Les employés n'ont plus besoin de parcourir de longs couloirs : les marchandises arrivent dans des conteneurs à un poste de travail ergonomique. Des robots se déplacent le long de la grille, soulevant les conteneurs des piles verticales et réorganisant temporairement ceux situés au-dessus. Les articles fréquemment utilisés remontent au fur et à mesure de leur utilisation, tandis que les conteneurs moins fréquemment utilisés restent plus bas dans le système. Ce réarrangement naturel, dépendant de l'accès, est un élément clé du modèle de performance du système.
La standardisation présente à la fois un avantage et une limite. Les conteneurs disponibles ont une surface utile intérieure d'environ 600 x 400 millimètres et sont proposés en différentes hauteurs. Le poids maximal autorisé est généralement de 30 kilogrammes par conteneur. Ce système est donc idéal pour de nombreuses pièces détachées, produits électroniques, articles de mode, produits pharmaceutiques, outils, consommables et petites marchandises. Cependant, son adéquation diminue rapidement dès lors que les produits sont trop longs, trop hauts, trop lourds, sensibles au stockage groupé ou nécessitent des supports de manutention spéciaux.
La hauteur du bâtiment est également utilisée différemment que dans un entrepôt classique à grande hauteur. Selon le type de conteneur, la hauteur sous plafond atteint environ six mètres ; au-delà, l’espace est nécessaire pour le fonctionnement des robots, la maintenance et un accès sécurisé. Dans un bâtiment existant à faible hauteur sous plafond ou de forme irrégulière, cette méthode de construction peut s’avérer particulièrement avantageuse. En revanche, dans un hall de 20, 30 ou 40 mètres de haut, un concept AutoStore seul n’exploiterait que partiellement la hauteur disponible. Par conséquent, une forte densité de surface au sol ne doit pas être confondue avec une utilisation optimale de l’espace dans tous les volumes du bâtiment.
Le contenant détermine son adéquation
Le premier critère de sélection, et le plus important, est la nature physique de l'article. Si un produit ne s'insère pas correctement dans un conteneur adapté, AutoStore n'est pas une solution principale appropriée. Cela concerne les articles longs, les tuyaux, les profilés, les pièces détachées volumineuses, les éléments de mobilier, les pneus, les bidons, les sacs, de nombreuses pièces de machines et de nombreux articles issus des secteurs de la construction, de la plomberie ou du commerce de gros. Un stockage théorique ne suffit pas. L'article doit également pouvoir être stocké, trié, prélevé, compté et récupéré de manière fiable, sans que l'emballage ne soit endommagé ni que les conteneurs ne se déforment.
Le poids constitue une autre limite importante. Un article de 28 kilogrammes peut techniquement tenir dans un conteneur, mais cela complexifie considérablement le processus. Si les employés le soulèvent régulièrement manuellement au port, des risques ergonomiques apparaissent et des exigences supplémentaires en matière d'équipements de levage sont nécessaires. Si plusieurs articles lourds sont stockés ensemble, la limite de poids est rapidement atteinte. De plus, même si un conteneur fortement rempli est techniquement acceptable, il offre moins de flexibilité en cas de changement d'assortiment ou d'erreur de chargement. Par conséquent, la planification doit prendre en compte non seulement le poids moyen, mais aussi les cas extrêmes, les modifications d'emballage et la gamme de produits future.
Le volume et la forme ont également une incidence économique. Un article volumineux et léger peut presque remplir un conteneur, même si sa valeur et sa fréquence d'utilisation sont faibles. Dans ce cas, un espace de stockage automatisé coûteux est gaspillé en espace vide et en emballages. À l'inverse, des pièces très petites peuvent être gérées efficacement dans un conteneur à l'aide de séparateurs. Plus le volume, le poids et les modalités d'accès sont adaptés à la structure du conteneur, plus le gain économique par emplacement de stockage est important. Par conséquent, le nombre de références des articles stockés à lui seul n'est pas très informatif. Ce qui compte, c'est le volume utile de marchandises réellement contenu dans les conteneurs.
La densité maximale n'équivaut pas automatiquement à une efficacité maximale
La haute densité de stockage est l'un des principaux atouts d'AutoStore. Comparé aux systèmes de rayonnages manuels, il permet de stocker une même quantité d'articles sur une surface au sol considérablement réduite. Dans certaines applications, la capacité peut être multipliée par plusieurs fois sans perturber l'espace. C'est particulièrement avantageux lorsque le foncier est cher, que l'espace d'extension est limité ou qu'un déménagement est à éviter. L'espace ainsi libéré peut également être utilisé pour la production, le regroupement, le conditionnement ou d'autres activités à valeur ajoutée.
Cependant, la densité structurelle et la densité économiquement utilisable ne sont pas identiques. Si les conteneurs ne sont que partiellement remplis, faute de mélange des articles ou en raison d'un dimensionnement inefficace des stocks, une part importante du volume géométrique reste inutilisée. Les stocks de sécurité, la séparation des lots, les dates de péremption, la segmentation par client et le contrôle qualité peuvent également nécessiter des conteneurs supplémentaires. Par conséquent, un entrepôt peut paraître extrêmement compact sur le plan, tout en présentant un faible taux d'utilisation du volume.
D'un point de vue économique, ce qui importe n'est pas le nombre de conteneurs pouvant être intégrés à l'entrepôt, mais le nombre d'unités de stock pertinentes disponibles de manière fiable par mètre carré. Ceci inclut l'espace nécessaire aux opérations portuaires, à la convoyage, à la réception des marchandises, au transvasement, à l'emballage, à la maintenance, à la protection incendie et aux extensions potentielles. Comparer simplement l'espace de l'entrepôt à celui des rayonnages sous-estime les limites du système. Un calcul précis prend en compte l'ensemble du processus, de la réception des marchandises à leur expédition, en considérant la capacité de stockage réelle, le taux de remplissage utile et l'espace opérationnel nécessaire.
Les articles dont les dimensions d'emballage évoluent fréquemment sont particulièrement critiques. Une gamme de produits peut parfaitement s'intégrer aux conteneurs durant l'année de planification, mais deux ans plus tard, des unités de vente plus volumineuses, des emballages promotionnels ou des composants pré-assemblés peuvent saturer les capacités de stockage. La durée de vie technique des équipements dépasse celle de nombreux cycles de vie de produits. Par conséquent, l'analyse des investissements nécessite non seulement des données historiques, mais aussi plusieurs scénarios futurs.
Quand la tranchée devient un risque de performance
AutoStore atteint sa densité maximale en empilant les bacs. Cette densité a pour inconvénient un phénomène appelé « effet de creusement ». Si le bac demandé se trouve au fond d'une colonne, les robots doivent d'abord récupérer les bacs situés au-dessus et les déplacer vers des emplacements disponibles. Grâce à des schémas d'accès stables, la logique du système compense cet effet : les bacs les plus utilisés sont généralement placés plus haut, et les moins utilisés plus bas. Ce système est particulièrement efficace lorsque la demande peut être identifiée suffisamment tôt et que les commandes sont relativement prévisibles.
Les changements brusques posent problème. Si un article auparavant peu demandé devient soudainement un produit phare suite à une promotion, une rupture de la chaîne d'approvisionnement, un changement de météo ou un phénomène viral, son conteneur peut initialement se trouver enfoui profondément dans le système. Les nombreux accès simultanés génèrent des déplacements supplémentaires pour le repositionnement. Les robots doivent alors gérer non seulement la mise à disposition des conteneurs nécessaires aux ventes, mais aussi leur dégagement et leur réempilement. Cela accroît les fluctuations des temps d'accès et peut limiter les performances pendant une période de pointe déjà chargée.
Un accès superficiel peut également présenter des inconvénients. Si de nombreux articles sont demandés avec une probabilité similaire, les articles à forte rotation se retrouvent moins souvent en haut de la liste. Le système doit alors accéder plus fréquemment aux niveaux inférieurs. À l'inverse, un assortiment avec des articles à rotation rapide, moyenne et lente clairement définis est plus facile à organiser. Par conséquent, l'affirmation générale selon laquelle AutoStore convient à un grand nombre de références est incomplète. Le facteur déterminant est la combinaison du nombre d'articles, de la profondeur du stock, de la répartition des accès, de la structure des commandes et du temps de réponse requis.
Pour des délais de livraison extrêmement courts et des volumes de commandes très fluctuants, un système de navettes avec accès direct aux emplacements de stockage peut s'avérer plus avantageux. Dans un tel système, chaque emplacement bénéficie d'un accès plus direct, tandis qu'AutoStore privilégie une densité plus élevée au prix d'éventuels déplacements. Le choix de l'architecture la plus économique ne dépend pas d'un seul indicateur de performance de pointe. Les facteurs clés incluent la performance garantie, la plage de fluctuation, le nombre de postes de travail, la durée du pic de charge et le coût de la redondance requise.
Les ports et les flux migratoires demeurent un goulot d'étranglement
Le nombre de robots étant visible, il se retrouve souvent au cœur des discussions sur les performances. En pratique, cependant, les postes de travail et les processus associés limitent fréquemment le débit. Un port ne peut fonctionner qu'à la vitesse à laquelle les conteneurs sont acheminés, les articles identifiés, les quantités prélevées, les commandes confirmées et les conteneurs de destination changés. Les contrôles qualité complexes, l'enregistrement des numéros de série, les emballages fragiles, les prélèvements multiples ou les opérations de consolidation chronophages réduisent considérablement les performances réelles, les rendant bien inférieures au maximum théorique.
Selon le type de port, plusieurs centaines de sorties de conteneurs par heure sont techniquement possibles. Cependant, cela ne se traduit pas automatiquement par un nombre équivalent d'articles traités. Un seul conteneur peut permettre plusieurs sorties, tandis qu'un seul article peut nécessiter plusieurs conteneurs d'origine. Parmi les facteurs essentiels figurent le temps moyen de sortie, la méthode de confirmation, la gestion des erreurs, l'échange des conteneurs de destination, le réapprovisionnement et la disponibilité des commandes correspondantes. Par conséquent, l'analyse des performances doit se baser sur les temps de traitement réels, et non sur des prévisions.
L'ergonomie et les qualifications du personnel restent essentielles. Le système « marchandises vers personne » réduit considérablement les distances parcourues et les déplacements physiquement exigeants. Parallèlement, il intensifie la charge de travail. Un rythme de travail élevé et constant peut s'avérer monotone et engendrer de nouveaux problèmes ergonomiques. L'orientation de l'écran, l'éclairage, la zone d'accès, l'inclinaison des conteneurs, les aides au levage, les horaires de pauses et la rotation des postes de travail influent tous sur la productivité et le taux d'erreur. Le système ne remplace pas complètement l'humain, mais transforme ses tâches, passant d'un travail répétitif et séquentiel à un traitement ciblé et rythmé.
Un autre goulot d'étranglement apparaît après le port. Si la préparation des commandes s'accélère, mais que l'emballage, l'étiquetage, le contrôle des matières dangereuses, le regroupement ou la préparation de l'expédition ne suivent pas le rythme, la file d'attente se déplace simplement. Par conséquent, pour qu'un concept économiquement viable soit viable, il ne faut pas dimensionner AutoStore isolément, mais plutôt l'ensemble de la chaîne de processus. L'ajout de robots supplémentaires est peu utile si les ports sont déjà saturés ou si les conteneurs de destination ne sont pas vidés à temps.
Conditions environnementales et de sécurité inadaptées
Les modules standard fonctionnent généralement dans une plage de température contrôlée d'environ 2 à 35 degrés Celsius et à une humidité relative sans condensation. Des solutions multi-températures spécifiques existent désormais pour les applications de réfrigération et de congélation, mais elles modifient l'investissement, les besoins énergétiques et le principe de fonctionnement. Un système standard ne peut donc pas être simplement adapté aux environnements de congélation, à fortes variations de température, à l'humidité ou à la condensation. Les installations de stockage extérieur, les zones de lavage, les usines de transformation alimentaire et la logistique de la chaîne du froid nécessitent une évaluation technique spécifique.
Le niveau de protection des composants standard ne convient pas à tous les environnements poussiéreux, humides ou critiques pour les salles blanches. La présence de poussières conductrices fines, de fumées agressives, d'humidité ou d'exigences d'hygiène particulières peut nécessiter des enceintes supplémentaires et des procédures spécifiques, voire rendre le système inutilisable. Le simple fait qu'un élément puisse être physiquement inséré dans le conteneur ne garantit pas la compatibilité de l'environnement avec la robotique, l'électronique et les concepts de maintenance.
La protection incendie ne doit pas être négligée. L'empilement compact des conteneurs en plastique et la difficulté d'accès à leur structure interne exigent une conception de protection coordonnée. Les sprinklers spécifiques au plafond ou au système, la détection de fumée, la réduction de l'oxygène, les compartiments coupe-feu, les exigences en matière d'assurance et les permis locaux peuvent engendrer des coûts importants. Les efforts requis dépendent notamment des marchandises stockées, du bâtiment, du matériau des conteneurs et de la réglementation régionale. Négliger la protection incendie après avoir choisi le système expose à des modifications coûteuses ou à un projet non rentable.
Une attention particulière doit être portée aux matières dangereuses, aux liquides hautement inflammables, aux aérosols, aux dispositifs de stockage d'énergie fragiles et aux substances susceptibles de réagir entre elles en cas de fuite. Si les contenants fermés peuvent contenir localement les liquides qui fuient, ils ne remplacent pas une évaluation des risques liés aux matières dangereuses. Les batteries au lithium, par exemple, nécessitent une analyse approfondie de leur état, de leur niveau de charge, de leur emballage, de leur quantité, de leur surveillance et de la stratégie de lutte contre l'incendie. Ces éléments ne doivent être intégrés au système que si la réglementation en matière de sécurité incendie, les permis, les assureurs et l'analyse des risques opérationnels couvrent explicitement leur utilisation.
Le bâtiment pourrait compromettre le projet
AutoStore peut être conçu avec souplesse en tenant compte des colonnes, des murs et autres obstacles. Cette adaptabilité constitue un atout majeur pour les bâtiments existants. Cependant, le système n'est pas sans exigences. Le sol doit être parfaitement plan, suffisamment résistant et stable sur toute la surface de la grille. Les bacs reposent directement sur le sol de l'entrepôt et même de légères irrégularités peuvent affecter la géométrie et le fonctionnement, notamment la hauteur d'empilage. Des opérations de ponçage, de réparation, de revêtement, voire la pose d'une nouvelle couche de sol peuvent alors s'avérer nécessaires.
Les charges ne sont pas négligeables. Les conteneurs, les grilles et les robots, une fois chargés, génèrent une charge surfacique importante. Par conséquent, une analyse structurelle est indispensable dans les bâtiments anciens, sur les mezzanines ou au-dessus des sous-sols. Il en va de même pour la hauteur sous plafond, l'accès pour la maintenance, les voies d'évacuation, l'espacement des sprinklers, le cheminement des câbles et l'alimentation électrique. Un emplacement existant, a priori idéal, peut s'avérer plus coûteux qu'une solution alternative en raison des travaux de revêtement de sol, de structure et de protection incendie.
La hauteur sous plafond optimisée permet d'exploiter au mieux les halls bas de plafond, mais elle ne permet pas d'exploiter pleinement le potentiel des bâtiments de très grande hauteur. Si une entreprise est implantée sur un terrain coûteux et peut construire jusqu'à 30 mètres de hauteur, un entrepôt automatisé à grande hauteur peut stocker beaucoup plus de palettes par mètre carré de surface au sol. En revanche, pour les conteneurs, un entrepôt de type miniload ou navette peut utiliser la hauteur sous plafond de manière bien plus efficace. AutoStore présente souvent une empreinte au sol plus dense, mais n'est pas automatiquement plus dense au niveau global.
Les zones d'expansion doivent également être sécurisées de manière réaliste. L'ajout de robots n'améliore les performances que dans la mesure où le réseau, les zones de trafic et les ports le permettent. L'augmentation de la capacité de conteneurs nécessite une extension du réseau ou une meilleure utilisation de l'espace existant. Si le système est comprimé entre des sections de bâtiment, sa modularité théorique risque d'être limitée en pratique. La viabilité future repose non seulement sur une technologie modulaire, mais aussi sur la disponibilité d'espace, des interfaces suffisantes et un plan d'expansion solide.
Vos experts en intralogistique

Conseil, planification et mise en œuvre de solutions complètes pour les entrepôts à grande hauteur et les systèmes de stockage automatisés - Image : Xpert.Digital
Plus d'informations ici :
Rentabilité d'AutoStore et du stockage de palettes
Quand l'investissement ne rapporte pas
Un projet AutoStore engendre des coûts non seulement pour les grilles, les bacs, les robots et les ports, mais aussi pour la planification, la préparation des sols, la protection incendie, l'infrastructure électrique et réseau, la technologie de convoyage, les postes de travail, l'intégration logicielle, la formation, les pièces détachées, la maintenance et les travaux internes liés au projet. En exploitation, des frais de licence, de service et de maintenance sont à prévoir. De plus, la conversion nécessite du personnel qualifié et peut entraîner des pertes de productivité lors de la phase de démarrage.
Dans certains cas, de tels investissements peuvent être rentabilisés en quelques années. Des modèles de référence montrent que les gains d'espace, la réduction des déplacements, l'amélioration de la précision et la baisse des coûts unitaires peuvent générer une valeur significative. Toutefois, ces résultats ne sont pas directement transposables. Une entreprise disposant de locaux peu coûteux, de faibles coûts de personnel, d'un faible volume de commandes et d'une gamme de produits très variable a un modèle économique différent de celui d'une entreprise de commerce électronique en pleine croissance implantée dans une métropole onéreuse.
Les systèmes AutoStore sont souvent peu rentables pour les très petits volumes. Si seulement quelques employés gèrent efficacement un entrepôt de taille raisonnable avec des distances courtes, le capital immobilisé peut dépasser les économies de main-d'œuvre réalisées. Il en va de même pour les courtes périodes d'utilisation. Une exploitation en une seule équipe, avec une faible utilisation saisonnière, répartit l'amortissement et les coûts fixes sur un nombre restreint de commandes. À l'inverse, une exploitation en plusieurs équipes ou sur de longues heures permet d'optimiser l'investissement.
Une proportion très élevée de cartons ou de palettes complets plaide également contre un stockage intégral en bacs. Transférer les marchandises des palettes vers les bacs AutoStore pour ensuite les récupérer presque entièrement par carton engendre des manutentions inutiles. Le système est particulièrement économique pour la récupération efficace d'articles individuels ou de petites quantités. Le stockage sur palettes ou en cartons est généralement plus adapté aux unités de chargement complètes.
Le calcul du capital ne doit donc pas reposer sur une augmentation systématique de la productivité. Il doit, a minima, prendre en compte les dépenses d'investissement, les coûts d'exploitation, la valeur résiduelle, le financement, les impôts, la formation du personnel, l'énergie, l'espace, le niveau de service, le coût de l'échec et les options de croissance. De plus, il est nécessaire d'envisager un scénario dans lequel les ventes ou la structure des commandes seraient inférieures aux prévisions. Une installation rentable uniquement dans des scénarios de croissance optimistes comporte un risque économique considérable.
L'entrepôt de palettes demeure indispensable
La palette est l'unité naturelle pour la réception des marchandises, le stockage de réserve, les commandes importantes et les articles lourds ou volumineux. Un entrepôt de palettes peut être géré manuellement grâce à des allées étroites, semi-automatiquement avec des véhicules à guidage automatique (AGV) ou entièrement automatiquement avec des transstockeurs. Il est particulièrement adapté aux chargements complets, aux niveaux de stock élevés par article et aux flux de marchandises importants. AutoStore ne remplace pas cette fonctionnalité, mais la complète efficacement.
Cette combinaison économiquement avantageuse repose généralement sur une répartition claire des tâches. Les stocks de réserve et les cartons complets restent sur palettes. Seule la quantité nécessaire à la préparation de chaque commande est réapprovisionnée dans le système AutoStore. Ceci évite d'encombrer les espaces de stockage, souvent coûteux, avec des stocks de réserve excessifs. Parallèlement, le temps de déplacement manuel lors de la préparation des commandes est réduit. Le système de stockage sur palettes gère la profondeur et le volume, tandis qu'AutoStore gère la variété et l'accès à chaque article.
Cette séparation nécessite une gestion rigoureuse du réapprovisionnement. Le système de gestion d'entrepôt doit connaître les niveaux de stock, les commandes en cours, les délais de réapprovisionnement et les niveaux de stock minimum. Un réapprovisionnement trop tardif bloquera les commandes malgré un stock global suffisant. À l'inverse, un réapprovisionnement trop précoce entraînera le remplissage excessif de conteneurs et un travail de transvasement supplémentaire. La solution optimale est le réapprovisionnement dynamique, qui prend en compte la consommation, les délais de livraison, l'utilisation des ports et les vagues de commandes planifiées.
Cette combinaison est particulièrement avantageuse pour les commandes clients mixtes. Une commande peut contenir une palette complète d'un article à forte rotation, plusieurs cartons provenant de l'entrepôt de palettes et des pièces détachées d'AutoStore. Au lieu de centraliser tous les articles dans un seul système, les quantités partielles sont prélevées en parallèle et regroupées en un point central. Ainsi, chaque catégorie de produits bénéficie de la technologie la plus économique. Le défi passe alors du stockage à la synchronisation.
L'entrepôt à grande hauteur exploite la hauteur ; AutoStore consolide la diversité
Un entrepôt automatisé de grande hauteur révèle tout son potentiel lorsque d'importantes quantités sur palettes, des bâtiments de grande hauteur et des flux entrants et sortants prévisibles convergent. Les machines de stockage et de prélèvement peuvent accéder à des hauteurs dépassant largement 30 mètres, optimisant ainsi l'espace au sol au profit de la capacité verticale. AutoStore, quant à lui, regroupe les marchandises de plus petite taille dans un bâtiment relativement bas et offre un accès flexible grâce à de nombreux robots.
Dans une architecture combinée, l'entrepôt à grande hauteur peut accueillir les palettes de marchandises entrantes, les stocks de réserve, les marchandises en vrac et les unités de chargement finies. Le système AutoStore approvisionne simultanément la zone de préparation de commandes. Un système de convoyage relie la réception des marchandises, la dépalettisation, le transvasement, les quais AutoStore, le regroupement et l'expédition. Un système de gestion d'entrepôt de niveau supérieur détermine la zone d'expédition de chaque commande et le moment du regroupement des quantités partielles.
La performance économique repose sur différentes logiques d'échelle. La capacité de palettes augmente grâce à l'ajout d'allées de rayonnage ou à la construction de bâtiments plus hauts. L'efficacité de la préparation de commandes s'améliore grâce à l'ajout de robots et de quais. La capacité de conteneurs augmente grâce à l'augmentation de la surface de stockage et du nombre de conteneurs. Cela permet de cibler plus précisément les investissements sur les points de blocage. Une entreprise n'a pas besoin de concevoir l'intégralité de son entrepôt pour un débit maximal, ni de stocker chaque article dans un coûteux rayonnage à palettes grande hauteur.
Des applications pratiques démontrent que de telles combinaisons peuvent s'appliquer à une large gamme d'échelles. Dans les petites applications industrielles, quelques milliers de bacs AutoStore sont connectés à un système de rayonnages à palettes de grande envergure. Les grands systèmes multi-clients combinent des dizaines de milliers d'emplacements de bacs avec des dizaines de milliers d'emplacements de palettes. Le facteur crucial n'est pas le rapport de taille, mais la répartition des profils de produits. Même un module AutoStore relativement petit peut s'avérer économique s'il gère un sous-processus particulièrement gourmand en main-d'œuvre.
Toutefois, cette combinaison accroît la complexité technique et organisationnelle. Les systèmes de convoyage, de contrôle, de gestion d'entrepôt et de logique de commande doivent fonctionner de concert. En cas de défaillance de la consolidation centrale, les sous-systèmes indépendants n'offrent qu'une aide limitée. L'architecture requiert donc des marges de sécurité, des voies alternatives et des procédures d'urgence clairement définies. La diversité des systèmes offre de la flexibilité, mais peut engendrer de nouvelles dépendances en l'absence d'une orchestration adéquate.
Le dépôt de conteneurs est à la fois un complément et un concurrent
Le terme « stockage de conteneurs » est fréquemment employé en intralogistique pour désigner les systèmes automatisés de stockage de conteneurs ou de plateaux. On peut citer comme exemples les systèmes de mini-chargement avec transstockeurs et les entrepôts à navettes avec véhicules circulant sur plusieurs niveaux. Contrairement aux systèmes AutoStore, les conteneurs de ces systèmes sont stockés sur des étagères et sont généralement accessibles directement ou nécessitent un déplacement minimal. Ces systèmes exploitent des hauteurs sous plafond de douze, dix-huit mètres, voire plus, et permettent d'atteindre un débit élevé et constant.
Un entrepôt à navettes est particulièrement avantageux lorsque l'accessibilité directe, le séquençage rigoureux et un débit de pointe très élevé priment sur la densité maximale au sol. Les conteneurs peuvent être acheminés vers les monte-charges et les convoyeurs dans l'ordre requis, facilitant ainsi l'approvisionnement des processus de tri, de production ou d'emballage rapides. En contrepartie, ce type d'entrepôt nécessite des allées, des monte-charges, des zones de pré-traitement et des mécanismes plus complexes. Un goulot d'étranglement ou une panne sur un monte-charge peut paralyser toute une zone, tandis que la flotte de robots décentralisée d'AutoStore offre une autre forme de redondance.
Un entrepôt de type miniload peut s'avérer avantageux si le bâtiment est haut, si différents types de conteneurs ou de plateaux doivent être utilisés, ou si un accès direct est requis. Il peut également servir de zone tampon pour les cartons pleins. L'AutoStore, quant à lui, est généralement plus adapté lorsque la densité de stockage maximale, la géométrie flexible des grilles et un stock important de petits articles sont primordiaux. Le choix ne repose donc pas sur un classement, mais plutôt sur une pondération des critères suivants : densité, hauteur, débit, accessibilité, flexibilité et coût.
La combinaison des deux systèmes peut s'avérer avantageuse, même s'ils semblent, à première vue, concerner la même catégorie de produits. AutoStore peut gérer de manière compacte une large gamme d'articles à rotation lente et moyenne, tandis qu'un entrepôt à navette prend en charge les articles à rotation très rapide, les conteneurs de commandes ou les marchandises à séquencement critique. De même, un entrepôt de conteneurs peut servir de zone tampon entre AutoStore et l'emballage. Ceci allège la chaîne logistique des contraintes de consolidation des commandes à court terme et permet un contrôle plus précis de la séquence d'expédition.
Toutefois, cette combinaison n'est économique que si les fonctions sont clairement séparées. Deux systèmes aux tâches quasi identiques doublent les interfaces, le stock de pièces détachées et le savoir-faire sans pour autant apporter d'avantage significatif. Chaque technologie doit résoudre un goulot d'étranglement identifiable. Il peut s'agir de la densité, de l'altitude, des performances maximales, du séquencement, de la zone de température ou de la résilience. En l'absence d'une telle différence, une architecture plus simple est souvent préférable.
Le logiciel décide du réseau
Dans une usine hybride, le fonctionnement indépendant de chaque sous-système est insuffisant. Un système de gestion d'entrepôt doit gérer les stocks et les commandes à l'échelle de l'ensemble du système. Un système de contrôle d'entrepôt ou de flux de matières coordonne les mouvements techniques. Il priorise les commandes, contrôle le réapprovisionnement, attribue les destinations, surveille les zones de stockage tampon et empêche le blocage des convoyeurs.
Le principal défi économique réside dans le placement optimal des articles et des stocks. Un article peut être stocké entièrement sur palettes, entièrement en entrepôt automatisé, ou dans les deux. Un autre peut être stocké comme article à rotation rapide en entrepôt à navette et comme stock de réserve sur palettes. Cette allocation ne doit pas être considérée comme une décision ponctuelle basée sur les données de référence. La demande, l'emballage, la structure des fournisseurs et la gamme de stocks évoluent constamment. Par conséquent, un système performant vérifie régulièrement si un article se trouve toujours dans le système de stockage approprié.
Le lancement des commandes doit être adapté à la capacité réelle. Trop de commandes simultanées engendrent des goulots d'étranglement dans les ports, sur les convoyeurs et lors du regroupement. À l'inverse, un nombre insuffisant de commandes entraîne un gaspillage de ressources. Un contrôle efficace permet d'atténuer les pics d'activité, de préparer à l'avance les conteneurs situés au sol et de synchroniser le nombre de palettes, de cartons et de pièces. Le logiciel peut ainsi exploiter une part importante de la capacité matérielle existante sans nécessiter l'achat de robots ou de postes de travail supplémentaires.
La transparence concernant les causes profondes est primordiale. Un indicateur comme le délai de traitement des commandes est insuffisant. L'entreprise doit identifier si les temps d'attente sont dus à des conteneurs trop bas, un réapprovisionnement insuffisant, l'utilisation des ports, la lenteur de la manutention, la technologie des convoyeurs, le groupage ou l'expédition. Ce n'est qu'à cette condition que des investissements ciblés peuvent être réalisés. Sans cette transparence, un problème de processus est facilement résolu par l'ajout de matériel.
Les interfaces avec l'ERP, l'expédition, la planification de la production et l'automatisation doivent être standardisées autant que possible, mais leur planification doit être rigoureuse. Les ajustements d'inventaire, les blocages, les lots, les numéros de série, les retours et les dysfonctionnements génèrent des exceptions complexes. Ce sont précisément ces événements, aussi rares soient-ils, qui garantissent la stabilité en conditions réelles d'exploitation. Un système n'est pas bien intégré lorsque la commande idéale est traitée, mais lorsque les erreurs sont gérées de manière transparente et que les niveaux de stock sont maintenus de façon constante.
La résilience ne se développe pas d'elle-même
AutoStore bénéficie d'une haute disponibilité technique grâce à ses nombreux robots et à ses voies d'accès distribuées. En cas de défaillance d'un robot, d'autres prennent le relais. La présence de plusieurs ports assure également une redondance. Cependant, cela ne garantit pas une fiabilité opérationnelle totale. Le logiciel central, l'alimentation électrique, le réseau, les autorisations de sécurité incendie, la technologie de convoyage ou une zone de consolidation partagée peuvent constituer des dépendances critiques.
Dans les systèmes hybrides, la répartition des tâches peut accroître la résilience. Les zones de palettes et de conteneurs sont physiquement séparées, et certaines commandes peuvent être partiellement honorées à partir de stocks alternatifs en cas de perturbations. Des processus de dérivation adaptés sont indispensables. Si toutes les commandes d'expédition sont contraintes de transiter par un seul nœud automatisé, ce dernier devient un point de défaillance critique pour l'ensemble du système. La redondance doit donc être planifiée au niveau du processus, et non seulement au niveau des composants.
Les opérations d'urgence peuvent, par exemple, maintenir certaines expéditions prioritaires en dehors du circuit habituel, connecter les postes d'emballage manuels et permettre l'expédition directe de cartons complets depuis l'entrepôt de palettes. Ces réserves nécessitent de l'espace et, théoriquement, réduisent l'efficacité maximale. Cependant, elles peuvent rester économiquement viables car les coûts d'un arrêt de plusieurs heures ou jours sont considérables. Leur mise en place dépend des engagements de livraison, de la saisonnalité et du risque de dommages.
Les pièces de rechange, l'accès pour la maintenance et l'expertise du personnel font également partie intégrante de la résilience. Un système qui ne peut être redémarré que par des spécialistes externes requiert des contrats de service différents de ceux d'un système disposant d'une équipe interne formée. Les opérateurs doivent définir contractuellement et organisationnellement les délais de réponse, les pièces de rechange critiques, la restauration logicielle et l'accès manuel aux stocks. Une haute disponibilité nominale est précieuse, mais ne saurait remplacer une stratégie de redémarrage robuste.
L'efficacité énergétique nécessite un calcul complet
Ces petits robots fonctionnent avec une efficacité énergétique relativement élevée et récupèrent de l'énergie au freinage. De plus, leur conception compacte réduit l'espace nécessaire au chauffage, à la climatisation et à l'éclairage. Cela représente un avantage considérable par rapport aux solutions de stockage manuel volumineuses ou aux solutions mécaniquement complexes. Cet avantage est d'autant plus important sur le plan économique que les durées de fonctionnement sont longues et les coûts énergétiques élevés.
Une évaluation sérieuse de la durabilité ne saurait toutefois se limiter à la consommation électrique des robots. La stabilisation des sols, les grilles en acier et en aluminium, les conteneurs en plastique, la technologie de convoyage, les services du bâtiment et les éventuels systèmes de refroidissement ont également une empreinte écologique. Si la haute densité permet d'éviter de nouvelles constructions ou de réduire la taille des bâtiments, cet effet indirect peut s'avérer plus important que la simple consommation électrique des systèmes. À l'inverse, si un système fonctionnel est remplacé prématurément, l'énergie grise doit également être prise en compte.
Les systèmes hybrides ne consomment pas automatiquement plus d'énergie, même s'ils intègrent plusieurs technologies. Lorsque chaque technologie remplit sa fonction, les déplacements inutiles sont réduits. Les palettes pleines ne sont pas déplacées dans les zones de préparation de commandes, les articles à faible rotation ne bloquent pas les navettes à haut rendement et AutoStore n'a pas à gérer les articles volumineux inadaptés. Par conséquent, l'indicateur clé n'est pas la consommation en kilowattheures par machine, mais plutôt l'énergie consommée par unité de commande traitée correctement et rapidement.
Une densité plus élevée a également un impact sur la rentabilité immobilière. Une surface au sol réduite peut se traduire par des loyers plus bas, des besoins fonciers moindres et des trajets de transport internes plus courts. Dans les régions logistiques à forte demande, cet aspect peut constituer l'argument principal. Cependant, dans les zones où le foncier est bon marché et les coûts de conversion élevés, cet avantage s'avère moins significatif. Durabilité et rentabilité ne sont donc pas automatiquement liées, mais avec un profil d'implantation adéquat, elles peuvent se renforcer mutuellement.
La bonne décision commence par l'analyse des données de commande
Le choix d'un système audio ne se limite pas à une démonstration technologique ; il repose avant tout sur l'analyse de données. Un délai minimum de douze mois est nécessaire, et deux à trois ans sont préférables en cas de forte saisonnalité. L'analyse doit prendre en compte les dimensions et le poids des articles, les niveaux de stock, les références commandées, les quantités par article, la distribution, les retours, le réapprovisionnement, les tendances des ventes quotidiennes et les périodes de pointe. Il convient également d'anticiper la croissance prévue, d'envisager de nouveaux canaux de distribution et d'intégrer les effets de l'assortiment.
La prise en compte conjointe de la rapidité et des stocks est particulièrement révélatrice. Un produit à rotation rapide et à courte durée de conservation a des exigences différentes de celles d'un produit disposant d'un stock de réserve important. De même, un produit à faible rotation peut occuper un espace considérable malgré un accès peu fréquent. La segmentation par accès, volume, poids, profondeur des stocks et type de commande offre une vision réaliste de la pertinence de la technologie.
Cette étape est suivie d'une simulation de processus. Celle-ci doit représenter non seulement les journées moyennes, mais aussi les pics d'activité, les perturbations et l'évolution de la demande. Pour les systèmes AutoStore, la profondeur des bacs, les mouvements d'excavation, la densité des robots, le taux d'utilisation des quais et le temps de préparation sont des paramètres importants. Pour les entrepôts à navettes et à grande hauteur, les allées, les monte-charges, les transstockeurs et les convoyeurs jouent un rôle plus significatif. Dans le cas d'une combinaison de systèmes, la synchronisation des sous-commandes est cruciale.
Une analyse coûts-avantages nécessite l'étude de plusieurs alternatives. Celles-ci comprennent au minimum une solution manuelle améliorée, une variante AutoStore pure et une architecture hybride. Selon les besoins spécifiques, il convient également d'envisager des navettes, des mini-charges, des véhicules à guidage automatique (AGV) ou des convoyeurs traditionnels. Seule une comparaison permettra de déterminer si le niveau d'automatisation supplémentaire apporte une réelle valeur ajoutée ou s'il n'est qu'un argument technique séduisant.
Le facteur clé est l'utilité marginale. Les premiers éléments automatisés peuvent éliminer une grande partie des trajets de transport. Chaque élément supplémentaire peut offrir un avantage moindre tout en engendrant des conteneurs supplémentaires, des réapprovisionnements et une complexité accrue. Par conséquent, l'optimum économique n'est souvent pas atteint avec une automatisation à 100 %. Une petite marge de manœuvre pour les formes spéciales, les marchandises longues, les matières dangereuses ou les pièces volumineuses rares peut rendre la solution globale nettement plus rentable et robuste.
AutoStore fonctionne de manière optimale lorsqu'il est utilisé par des spécialistes
Le système AutoStore ne fonctionne pas efficacement si le nombre d'articles dépasse les limites des bacs, si les marchandises sont trop lourdes ou volumineuses, si les conditions environnementales et de sécurité incendie sont ingérables, si un accès direct est indispensable, ou si le débit maximal requis ne peut être atteint qu'avec un nombre disproportionné de robots et de ports. Son fonctionnement est également critique si la hauteur du bâtiment pourrait être mieux exploitée grâce à un système de rayonnages grande hauteur, si le système est sous-utilisé, ou si les cartons et palettes pleins dominent le processus.
Le principal atout du système réside dans sa capacité à gérer un grand nombre de petites pièces compatibles, un espace limité, une part importante de prélèvement à l'unité et des flux d'accès suffisamment stables. Dans ces conditions, les distances de déplacement sont réduites, la gestion des stocks est optimisée et il est possible d'accroître progressivement la capacité de stockage grâce à des robots et des ports. Les avantages sont encore plus importants si un bâtiment existant peut être utilisé sur une période prolongée, évitant ainsi des extensions coûteuses.
Associé à un entrepôt à palettes, AutoStore gère les articles unitairement, tandis que les palettes stockent les réserves et les grandes quantités. Combiné à un entrepôt automatisé à grande hauteur, il allie une capacité verticale élevée à une préparation de commandes haute densité pour les petites pièces. Avec un entrepôt à navettes ou à mini-charges, il peut gérer une large gamme de produits moins urgents, tandis que l'autre système prend en charge les articles à rotation rapide, les cartons ou les processus rigoureusement séquencés. Cette répartition des tâches n'est pas une faiblesse technique, mais bien le fruit d'une architecture économiquement viable.
La règle de planification la plus importante est donc la suivante : ne pas adapter l’entrepôt à AutoStore, mais plutôt positionner AutoStore de manière optimale au sein de l’entrepôt. Forcer le rangement de chaque produit dans le cube revient à perdre les avantages de la spécialisation. En considérant les articles, les commandes, les bâtiments et les engagements de service de manière différenciée, il est possible de créer une solution issue de plusieurs systèmes, qui sera finalement plus compacte, efficace et économique que n’importe quelle technologie prétendument universelle.
Votre partenaire mondial en marketing et développement commercial
☑️ Notre langue de travail est l'anglais ou l'allemand
☑️ NOUVEAU : Correspondance dans votre langue maternelle !

Konrad Wolfenstein
Mon équipe et moi-même sommes heureux de pouvoir vous accompagner en tant que conseiller personnel.
Vous pouvez me contacter en remplissant le formulaire de contact ici [email protected] :ou simplement m'appeler au +49 7348 4088 965. Mon adresse e-mail est
J'attends avec impatience notre projet commun.