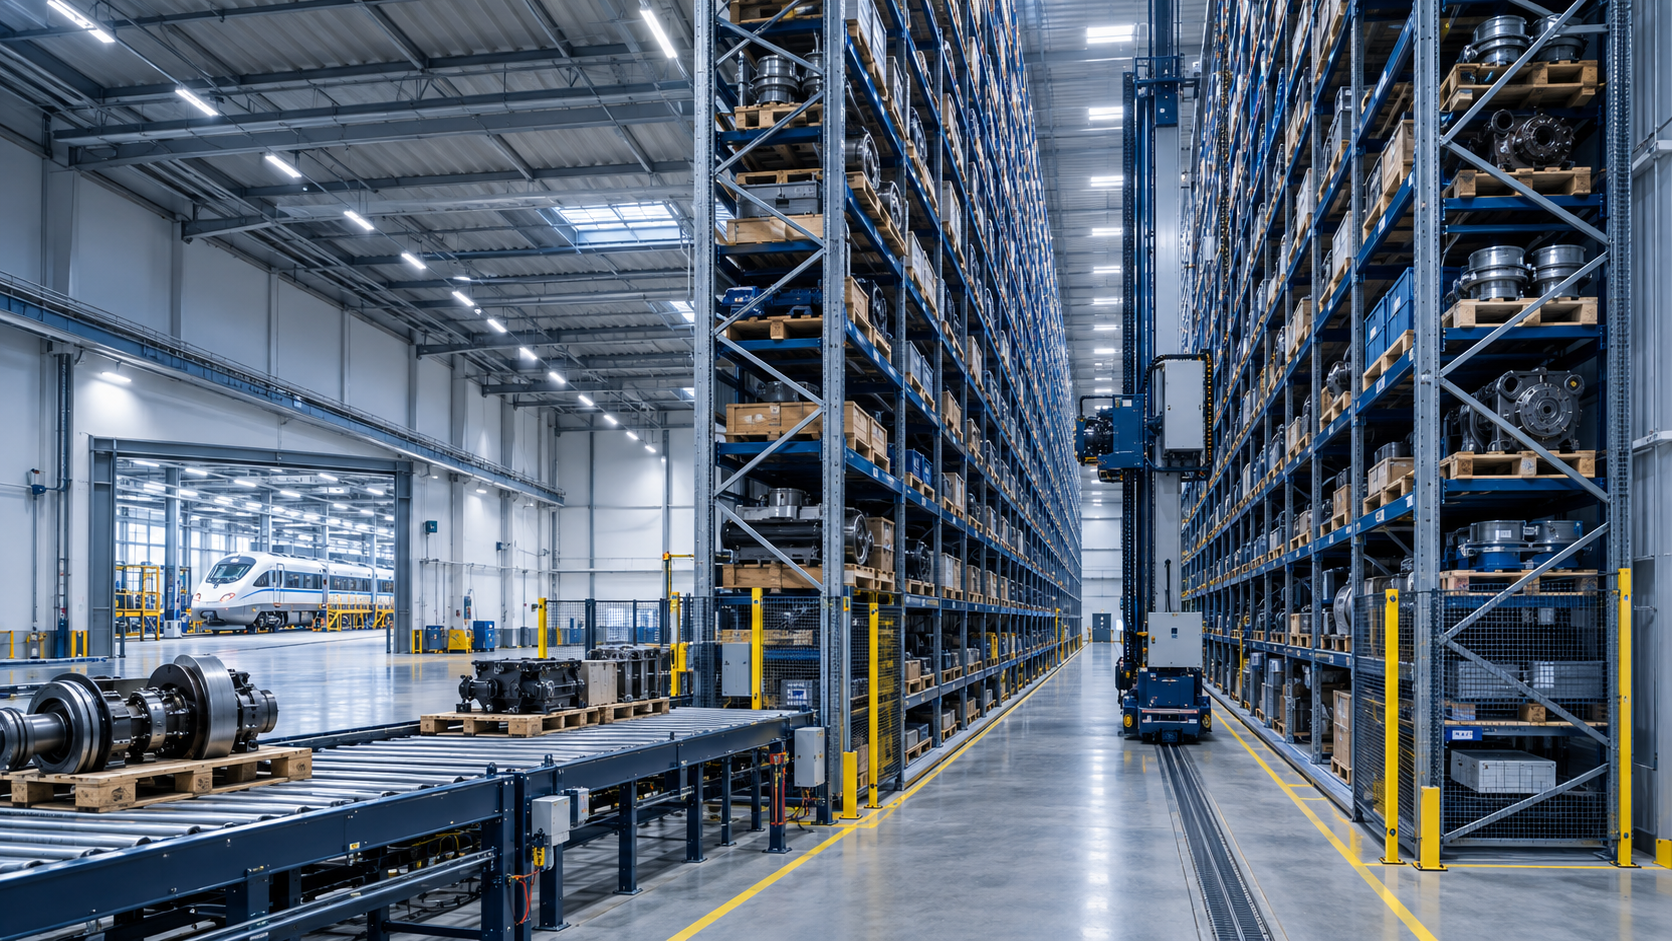
Charges lourdes, marchandises à rotation rapide, sécurité : Entrepôt à grande hauteur dans un dépôt de maintenance ferroviaire – une image créative sur le sujet, avec IA : Xpert.Digital
L'illusion de l'automatisation : ce qui compte vraiment dans les entrepôts à grande hauteur des usines ferroviaires
Temps d'attente coûteux au centre de maintenance : pourquoi l'entrepôt de pièces détachées détermine la ponctualité
Les coûts cachés en atelier : c'est pourquoi la disponibilité des matériaux est le principal levier pour les opérateurs ferroviaires
L'immobilisation d'un train en atelier, faute de pièce détachée, engendre des coûts, des pertes de temps et mobilise des ressources précieuses. Dans la maintenance ferroviaire moderne, l'intralogistique n'est plus un simple aspect secondaire, mais un facteur de compétitivité essentiel. L'absence d'une unité lourde, d'un composant spécifique de bogie, ou même d'un simple module électronique critique pour la sécurité, perturbe l'ensemble du plan de maintenance. Or, la conception des entrepôts à grande hauteur se concentre souvent uniquement sur la densité de stockage, le degré d'automatisation et la hauteur maximale du bâtiment – une erreur coûteuse. Dans un atelier de maintenance, la disponibilité est primordiale. Un entrepôt intelligent doit s'intégrer parfaitement aux processus complexes de l'atelier et réagir avec souplesse aux échéances prévues comme aux pannes imprévues. Cet article explique pourquoi l'approvisionnement en pièces détachées doit être systématiquement envisagé dans le cadre des processus de l'atelier, quelles sont les limites de l'automatisation pure et comment un bâtiment simple doté de nombreux emplacements pour palettes peut être transformé en une infrastructure de haute disponibilité.
L'architecture d'entrepôt idéale pour les dépôts de maintenance ferroviaire : la disponibilité est le facteur déterminant, et non la hauteur de stockage
Ceux qui se contentent de stocker des pièces détachées perdent du temps de maintenance
On perçoit souvent un dépôt de maintenance ferroviaire moderne à travers ses halls, ses équipements de levage, ses tours à roues intégrés au plancher, ses bancs d'essai ou la capacité de ses voies. Ces installations contribuent à façonner l'image visible de la création de valeur. Cependant, la performance économique d'un dépôt se détermine fréquemment dans un domaine moins spectaculaire : la disponibilité des pièces de rechange, des composants, des consommables et des outils spécialisés au bon moment et au bon endroit.
Un train, une locomotive ou une voiture peut se trouver en atelier comme prévu. Cependant, si une pièce de rechange essentielle à la sécurité, un composant de bogie adapté, un joint d'étanchéité, un module électronique ou un élément lourd est manquant, l'immobilisation est prolongée. Une intervention planifiée se transforme en temps d'attente. Une opération de maintenance peut perturber la planification opérationnelle. Les coûts surviennent alors non seulement en atelier, mais aussi au niveau de l'exploitation, de la circulation des véhicules, du remplacement des pièces et du service client.
Par conséquent, un entrepôt à grande hauteur dans un dépôt de maintenance ferroviaire est bien plus qu'un simple bâtiment doté de nombreux emplacements pour palettes. Il s'agit d'une infrastructure de disponibilité. Sa qualité ne se mesure pas à la hauteur de stockage maximale, au nombre de transstockeurs ou à l'impact visuel d'un système automatisé. Ce qui importe, c'est que le système global intègre les matériaux de manière fiable, traçable, économique et prioritaire dans les processus de maintenance.
Cette perspective modifie le processus de planification. Un projet d'entrepôt ne doit pas être conçu indépendamment des critères d'optimisation de l'espace, des coûts de construction et de la densité de stockage. Il doit être envisagé selon les principes de l'atelier. De quelles pièces avons-nous besoin et à quel moment ? Comment la demande fluctue-t-elle ? Quels articles sont critiques ? Quels produits sont lourds, encombrants, précieux, essentiels à la sécurité ou sensibles à la température et à l'humidité ? Quels sont les flux de matières liés aux retours, aux pièces de rechange, aux pièces usagées, aux demandes de garantie et aux composants nécessitant une remise en état ? Ce n'est qu'après avoir répondu à ces questions qu'il sera possible de déterminer la technologie de stockage et d'automatisation la plus économiquement viable.
L'atelier n'est pas un centre de distribution
La logistique d'un atelier de maintenance ferroviaire diffère fondamentalement de celle d'un entrepôt de vente au détail ou de biens de consommation classique. Les centres de distribution sont souvent caractérisés par des structures de commandes standardisées, des taux de répétition élevés et de grandes quantités d'articles identiques. L'objectif est un débit stable et rapidement modulable. Dans le secteur ferroviaire, en revanche, la réalité est plus hétérogène. Les besoins en matériel sont étroitement liés aux programmes de maintenance, aux types de dommages, aux séries de véhicules, au kilométrage, aux échéances, aux projets de conversion et aux imprévus.
Certaines demandes sont prévisibles. La maintenance planifiée et les contrats de maintenance standardisés permettent une planification proactive. D'autres besoins surviennent à court terme. Les résultats d'inspection, les dommages imprévus, les défaillances de composants ou les modifications techniques peuvent engendrer des besoins en matériel non prévus initialement. Par conséquent, la capacité à gérer les exceptions de manière maîtrisée est tout aussi importante que la rapidité du processus standard.
À cela s'ajoute l'immense variété des articles. Dans une même usine, de petites vis, des câbles, des connecteurs, des filtres, des joints et des ensembles électroniques peuvent côtoyer de lourds accouplements, des composants de climatisation, des systèmes de freinage, des essieux montés ou de grands carters. Ces articles diffèrent non seulement par leur taille et leur poids, mais aussi par leur valeur, leur taux de rotation, leur importance pour la sécurité et les efforts de manutention nécessaires. Un système de stockage uniforme pour toutes les marchandises conduit donc souvent à des compromis qui s'avèrent coûteux par la suite.
L'enjeu principal n'est donc pas de savoir comment stocker un maximum de palettes dans un bâtiment, mais plutôt comment organiser l'approvisionnement en matériel de manière à garantir le respect des fenêtres de maintenance, à réduire les temps de recherche, à détecter rapidement les pièces manquantes et à éviter que les interruptions n'impactent inutilement les opérations
Un entrepôt à grande hauteur peut s'avérer très utile à cet égard. Il permet de concentrer les capacités de stockage, d'améliorer la transparence des stocks et de structurer leur récupération. Toutefois, il ne résout pas automatiquement les problèmes de logistique d'atelier. Sans une architecture de processus claire, même le système le plus moderne se réduit à un simple écran techniquement performant, incapable de combler les lacunes en matière de flux de travail, de priorités et d'informations.
La disponibilité des pièces détachées est un indicateur économique
La maintenance n'est pas qu'un simple centre de coûts. C'est un facteur clé de la disponibilité des installations, de la qualité des véhicules et de la compétitivité. Une maintenance fiable et rapide réduit les temps d'arrêt, optimise l'utilisation du parc de véhicules et diminue le risque de réparations imprévues et coûteuses. La disponibilité des matériaux est un levier économique essentiel car elle influe directement sur la durée des processus de travail et la prévisibilité de la capacité des ateliers.
L'évaluation économique d'un entrepôt à grande hauteur ne doit donc pas se limiter aux coûts de construction, au prix des rayonnages et aux charges de personnel. Les coûts évités liés à une faible disponibilité des marchandises sont également importants. Il s'agit notamment des immobilisations prolongées des véhicules, des heures supplémentaires, des reprogrammations, des livraisons express, des manutentions multiples, des temps de recherche improductifs et des niveaux de stock de sécurité élevés. Dans de nombreuses organisations, ces conséquences sont imputées à différents centres de coûts. De ce fait, le coût réel d'un flux de marchandises non intégré reste invisible.
Une analyse de rentabilité solide doit donc articuler plusieurs niveaux. Au niveau direct, on trouve la productivité des zones, le déploiement du personnel, le débit, la consommation d'énergie, les coûts de maintenance et les investissements. Au niveau indirect, on considère la stabilité des processus, le niveau de service, le risque d'erreur, la qualité des stocks et la capacité à honorer les commandes prioritaires sans recourir à des procédures spéciales improvisées. Au niveau stratégique, l'accent est mis sur l'évolutivité, la résilience, la qualité des données et l'adaptabilité aux évolutions des parcs de véhicules et aux nouveaux concepts de maintenance.
Il est essentiel de faire la distinction entre quantité en stock et disponibilité. Un niveau de stock élevé ne garantit pas automatiquement la disponibilité de la pièce requise au moment opportun. Un entrepôt peut être excessivement approvisionné, ce qui représente un investissement important, et néanmoins engendrer des goulots d'étranglement si les données de base sont erronées, si l'inventaire est mal comptabilisé, si les pièces détachées sont introuvables ou si la chaîne d'approvisionnement entre l'entrepôt central et l'atelier est rompue. À l'inverse, un système bien géré, doté de stratégies de gestion des stocks différenciées, permet d'atteindre un haut niveau de service avec un capital immobilisé moindre.
L'indicateur clé de performance (KPI) à privilégier n'est donc pas uniquement la rotation des stocks. Il s'agit avant tout du pourcentage de demandes de matériel satisfaites intégralement et sans erreur dans les délais impartis. Par ailleurs, il convient d'analyser le taux de pièces manquantes, le temps de traitement, le temps de recherche, la fiabilité du réapprovisionnement, les écarts d'inventaire, le pourcentage de livraisons express et le nombre de temps d'attente liés à l'atelier. Seule cette combinaison permet de déterminer si un entrepôt à grande hauteur améliore réellement la maintenance.
Une architecture d'entrepôt adaptée commence par la définition des catégories de produits
Il n'existe pas de réponse unique à la question de savoir si un entrepôt à grande hauteur doit être automatisé, semi-automatisé ou exploité de manière conventionnelle. La réponse dépend de la structure des produits, de la demande, des exigences de service et des contraintes spatiales. Par conséquent, un concept économiquement viable repose avant tout sur une segmentation rigoureuse.
Les articles à rotation rapide et à demande stable nécessitent des délais d'accès courts et souvent la proximité de la préparation de commandes ou du lieu d'utilisation. Ils peuvent être stockés efficacement dans des entrepôts automatisés pour petites pièces, des zones de préparation dynamiques ou des rayonnages facilement accessibles. Les articles à rotation moyenne et lente bénéficient davantage d'un stockage haute densité et systématique. Les composants lourds et volumineux requièrent des solutions spécifiques de portance et de sécurité. Les pièces de valeur exigent des droits d'accès protégés, une traçabilité complète et une gestion des stocks fiable.
Un entrepôt à grande hauteur est particulièrement efficace lorsqu'il combine des équipements de chargement standardisés, une densité de stock suffisante et des processus de stockage et de prélèvement réguliers. Pour les pièces détachées et les composants palettisables, la combinaison d'une grande hauteur de stockage, d'un transstockeur et d'un système de convoyage intégré peut s'avérer économique. Pour les marchandises extrêmement diverses, irrégulières ou rarement utilisées, un entrepôt dédié aux pièces lourdes ou spéciales est souvent plus approprié.
La décision la plus importante n'est donc souvent pas de choisir entre une machine de stockage et de récupération et une navette. Il s'agit plutôt de déterminer quels articles doivent être placés dans quel sous-système. Une mauvaise répartition engendre des frictions opérationnelles constantes. Si les articles à rotation rapide sont stockés trop loin, les distances de déplacement et les temps d'attente augmentent. Si des pièces lourdes et spécialisées sont stockées dans un système optimisé pour les palettes standard, des risques de manutention apparaissent. Si les composants retournés et réparables ne sont pas clairement séparés, la qualité des stocks s'en trouve affectée.
Une architecture robuste combine donc différentes zones. Celles-ci peuvent inclure un entrepôt à grande hauteur pour les stocks palettisés, un entrepôt automatisé pour les petites pièces à besoin rapide, une zone de stockage pour les composants volumineux, des zones sécurisées pour les pièces de valeur ou critiques pour la sécurité, des zones de réception et de contrôle qualité, ainsi qu'une zone de préparation des commandes d'atelier. Ce n'est pas l'uniformité maximale, mais bien la diversité intelligemment gérée qui rend le système économique.
Flux de matériaux entre l'entrepôt, la voie ferrée et l'établi
Un entrepôt n'est véritablement efficace que lorsque l'acheminement des matériaux vers leur lieu d'utilisation est fiable. Dans un dépôt de maintenance ferroviaire, il ne suffit pas de simplement déposer des pièces sur une rampe ou dans une zone de prélèvement. Elles doivent parvenir au bon hall, sur la bonne voie, auprès de l'équipe de travail compétente et, idéalement, au bon moment.
Plusieurs logiques convergent ici. La logique d'entrepôt optimise les itinéraires, le regroupement et l'utilisation des capacités. La logique d'atelier est axée sur l'avancement des travaux, les résultats, la disponibilité du personnel et la planification des véhicules. La logique de répartition prend en compte la circulation des véhicules, les priorités et les goulots d'étranglement opérationnels. Lorsque ces systèmes fonctionnent séparément, des problèmes typiques surviennent : le matériel est livré trop tôt et immobilise de l'espace, livré trop tard et engendre des temps d'attente, ou livré au mauvais endroit et nécessite une manutention fastidieuse.
Une architecture de flux de matières efficace requiert donc une logique de priorisation. Toutes les commandes n'ont pas le même niveau d'urgence. Un composant destiné à une tâche planifiée et urgente sera traité différemment d'une pièce permettant de remettre un véhicule en circulation dans des délais très courts. Le système doit modéliser numériquement ces priorités et les rendre simultanément applicables. Une commande prioritaire doit non seulement être priorisée dans le logiciel, mais aussi l'être visiblement dans l'entrepôt, sur le système de convoyage, lors de la préparation de commandes et pendant le transport.
Diverses solutions existent pour l'approvisionnement physique. Les convoyeurs fixes présentent l'avantage d'assurer des itinéraires réguliers et des volumes importants. Les trains de remorqueurs conviennent au transport groupé sur des itinéraires d'approvisionnement récurrents. Les systèmes de transport sans conducteur ou les robots mobiles autonomes offrent des atouts dans les environnements dynamiques, à condition que l'état des sols, les zones de sécurité, les itinéraires et l'intégration informatique soient gérés de manière fiable. Le transport manuel demeure une solution pratique dans de nombreux domaines, notamment pour les pièces spéciales, les charges irrégulières et les situations exceptionnelles.
Cette combinaison devient économiquement viable lorsque la technologie n'est pas une fin en soi. Un système automatisé qui ne fonctionne que dans des conditions idéales et qui nécessite des interventions manuelles pour chaque cas particulier perd rapidement de son intérêt. Un flux de matières performant est robuste, transparent et tolérant aux pannes. Il peut modifier les priorités, traiter les retours, identifier les goulots d'étranglement et basculer vers des processus alternatifs de manière contrôlée en cas de perturbation.
Solutions intralogistiques LTW

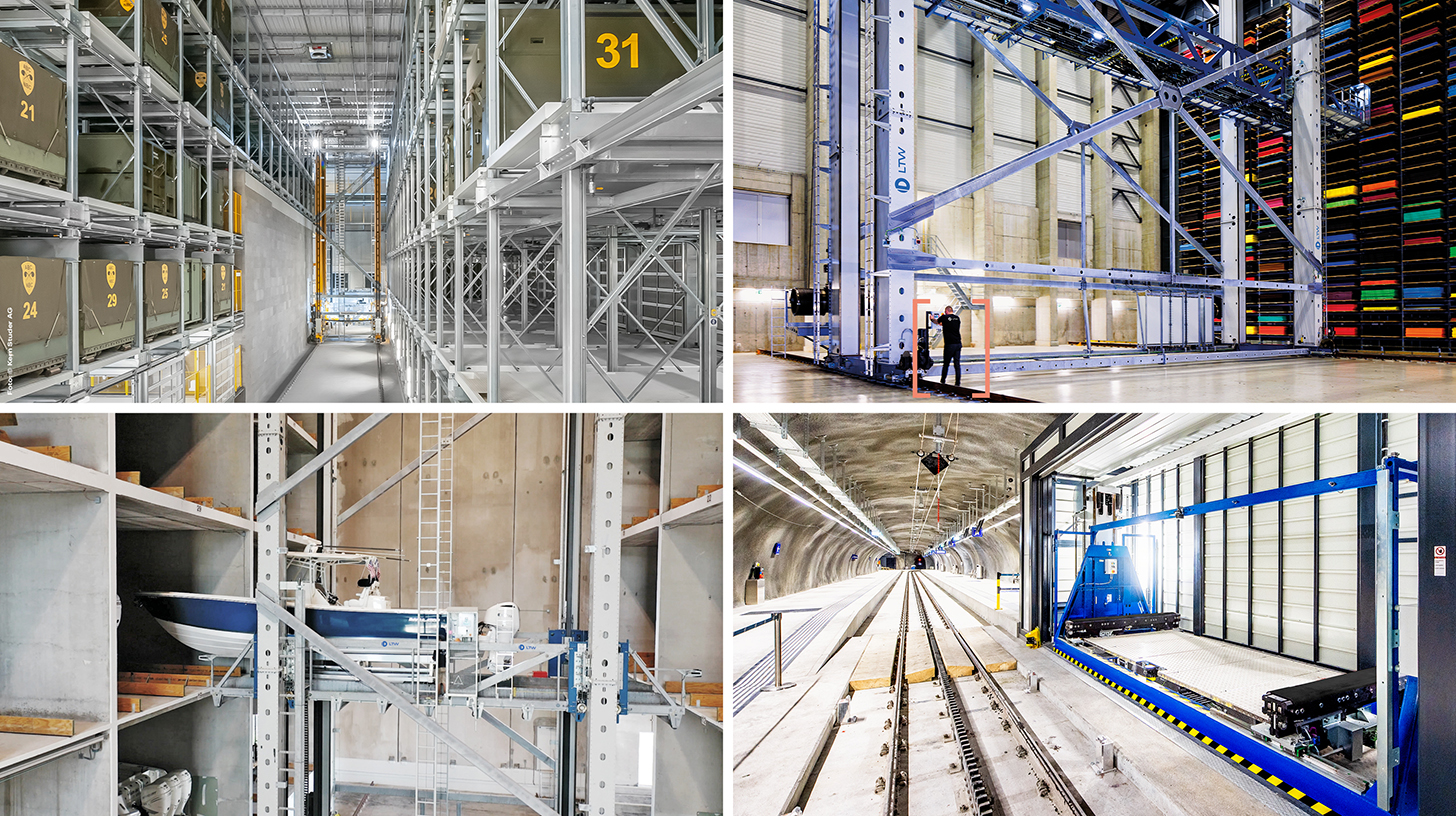
LTW Intralogistics – Ingénieurs des flux - Image : LTW Intralogistics GmbH
LTW propose à ses clients non pas des composants individuels, mais des solutions complètes et intégrées. Conseil, planification, composants mécaniques et électrotechniques, technologies de contrôle et d'automatisation, logiciels et services : tout est interconnecté et parfaitement coordonné.
La production en interne des composants clés présente un avantage particulier. Elle permet un contrôle optimal de la qualité, des chaînes d'approvisionnement et des interfaces.
LTW incarne la fiabilité, la transparence et le partenariat collaboratif. La loyauté et l'honnêteté sont des valeurs fondamentales de l'entreprise ; ici, une poignée de main a encore toute sa valeur.
En lien avec ceci :
Approches innovantes de l'automatisation dans la maintenance ferroviaire
L'automatisation nécessite une répartition claire des tâches
L'automatisation est souvent assimilée à des économies de personnel. C'est une simplification excessive. Dans les environnements de maintenance complexes, les avantages les plus significatifs résident généralement dans la stabilité des processus, la précision des stocks, l'ergonomie et la reproductibilité des performances. L'automatisation ne réduit pas automatiquement la complexité ; elle la déplace vers la planification, le contrôle, la gestion des interfaces et l'organisation des services.
Les systèmes de stockage et de récupération (SSR) excellent lorsque la densité de stockage élevée, les unités de charge standardisées et les processus de stockage et de récupération prévisibles convergent. Ils offrent une grande précision et permettent d'exploiter l'espace vertical de manière économique. Les systèmes à navettes présentent des avantages grâce à leur grande profondeur, leurs nombreux emplacements de stockage identiques et leurs profils de performance spécifiques. Les entrepôts automatisés de petites pièces conviennent aux articles de petite taille et de grande valeur nécessitant une disponibilité rapide. La technologie des convoyeurs relie ces systèmes aux zones de réception des marchandises, de préparation de commandes et de transit.
Cependant, l'automatisation n'est pas nécessaire dans tous les domaines. Notamment pour les composants lourds, les géométries variées, les pièces spéciales rares ou les matériaux très spécifiques à un projet, un espace manuel bien organisé peut s'avérer plus économique et flexible. Un atelier de maintenance requiert donc souvent un concept hybride. La production de masse standardisée est automatisée, tandis que les cas complexes et exceptionnels sont traités dans des zones spécialisées.
La question essentielle n'est pas de savoir quel niveau d'automatisation est techniquement possible, mais plutôt quelles tâches récurrentes sont suffisamment stables, critiques pour la sécurité, exigeantes sur le plan ergonomique ou urgentes pour que l'automatisation technique soit plus avantageuse à long terme. Cette approche permet d'éviter les surinvestissements et de passer à côté de gains potentiels.
Une autre question cruciale concerne la disponibilité de l'automatisation elle-même. Dans un entrepôt à grande hauteur d'un site de production critique, une panne ne doit pas entraîner l'arrêt immédiat de l'approvisionnement en matières premières. Les redondances, les concepts de maintenance, le stock de pièces de rechange, l'accès à distance, le diagnostic des pannes et les procédures de secours manuelles sont donc des éléments essentiels de la conception du système dès le départ. Des performances théoriques maximales sont inutiles si le système est totalement paralysé par un seul dysfonctionnement.
Le logiciel détermine l'avantage pratique
L'entrepôt visible ne représente que l'aspect physique de l'intralogistique. Le véritable avantage en matière de contrôle réside dans l'architecture des données et des logiciels. Les systèmes de gestion d'entrepôt, les systèmes informatiques de suivi des flux de matières, les systèmes de contrôle de production, les systèmes de maintenance, les progiciels de gestion intégrée (PGI) et, le cas échéant, les systèmes de gestion des véhicules ou des actifs doivent fonctionner de concert pour transformer une demande en un approvisionnement fiable en matières premières.
Un système de gestion d'entrepôt contrôle les stocks, les emplacements de stockage, les mises en inventaire, la préparation des commandes et l'inventaire. Un système de contrôle d'entrepôt, ou système informatique de flux de matières, coordonne les équipements techniques, tels que les convoyeurs, les transstockeurs, les navettes ou les systèmes de tri. L'atelier, quant à lui, a besoin d'informations issues de la planification de la maintenance, des ordres de travail et des processus d'inspection. Le système n'est économiquement rentable que lorsque ces différents niveaux sont parfaitement intégrés.
Une intégration efficace évite les ruptures de flux. Les besoins ne sont plus enregistrés manuellement à plusieurs reprises, les prélèvements ne sont plus comptabilisés ultérieurement et les retours ne disparaissent plus dans une zone intermédiaire obscure. Une chaîne numérique est ainsi créée : ordre de maintenance, réservation de matériel, prélèvement, transport, enregistrement de la consommation, livraison du retour et, le cas échéant, retraitement. Cette chaîne doit également gérer les exceptions, telles que les livraisons partielles, les pièces de rechange, les équipements de chargement endommagés, les contrôles qualité ou les imprévus.
La traçabilité est primordiale. Dans la maintenance ferroviaire, les numéros de série, les lots, l'historique d'installation, le statut des tests et les informations sur l'état des pièces peuvent s'avérer essentiels. La logistique d'entrepôt doit non seulement stocker ces données, mais aussi les rendre accessibles tout au long du processus. D'un point de vue économique, une pièce de haute qualité dont l'origine est incertaine, dont le statut des tests est manquant ou qui est mal affectée n'est pas disponible en stock.
Les données de référence constituent un facteur de succès souvent sous-estimé. Dimensions, poids, types d'emballage, conditions de stockage, durée de conservation minimale, caractéristiques des matières dangereuses, criticité et dispositifs de manutention autorisés doivent être rigoureusement gérés. Des erreurs dans ces données entraînent des erreurs de stockage, des dysfonctionnements du système d'automatisation, des risques pour la sécurité et des reprises manuelles. De nombreux projets investissent massivement dans les systèmes mécaniques et de contrôle, mais sous-estiment l'effort nécessaire au nettoyage des données. C'est risqué, car la fiabilité d'un entrepôt à grande hauteur dépend de la qualité des informations sur lesquelles reposent ses décisions.
La logistique du transport exceptionnel nécessite ses propres règles
La maintenance ferroviaire associe souvent la logistique des petites pièces à celle des composants. Cette combinaison représente un défi. Si les petits articles peuvent être traités efficacement grâce à des conteneurs, des stations de prélèvement et des systèmes automatisés, les pièces lourdes ou de forme irrégulière nécessitent une approche différente.
Les composants lourds imposent des exigences particulières en matière de capacité de charge, de répartition des charges, d'agencement du stockage, d'accès aux ponts roulants et chariots élévateurs, de sécurisation et d'ergonomie de manutention. Pour ces composants, il ne suffit pas de considérer uniquement la charge utile théorique d'un compartiment de rayonnage. Les charges dynamiques, les vibrations, les voies d'accès, les équipements de levage, les points de transfert et la possibilité de transporter les pièces en toute sécurité de l'entrepôt à l'atelier sont également des facteurs essentiels.
La question des pièces retournées est également cruciale sur le plan économique. De nombreux composants ne sont pas consommés mais inspectés, réparés, remis à neuf ou mis au rebut après leur démontage. Ceci crée des systèmes en boucle fermée. Il ne faut pas confondre une unité défectueuse avec une unité de remplacement utilisable. Une pièce remise à neuf nécessite des homologations claires. Une pièce retournée peut être une pièce de rechange précieuse ou simplement un matériau destiné à la destruction.
Un concept d'entrepôt moderne doit donc allier logique de statut et séparation physique. Les zones de quarantaine, d'inspection, de retour et de stock libéré doivent non seulement être identifiées différemment au sein du système, mais aussi être organisées spatialement et procéduralement de manière à éliminer les erreurs, ou du moins à les rendre extrêmement improbables. En particulier pour les composants critiques pour la sécurité, cette rigueur est non seulement une question de qualité, mais aussi une nécessité économique.
Les travaux de construction effectués pendant les opérations en cours constituent un projet distinct
La construction ou l'agrandissement d'un entrepôt à grande hauteur au sein d'une usine en activité présente des défis uniques. Les opérations ne peuvent être interrompues jusqu'à la fin des travaux. L'atelier, la logistique ferroviaire, les livraisons, la gestion des déchets et l'approvisionnement en matières premières doivent se poursuivre sans interruption. De ce fait, la phase de construction constitue elle-même un projet logistique.
L'un des principaux risques réside dans l'interface entre les opérations de construction et d'exploitation. La circulation des engins de chantier, les zones réglementées, le bruit, la poussière, les déviations et les zones de sécurité peuvent perturber les itinéraires de transport des matériaux. Si les voies ferrées, les entrées des halls ou les zones de circulation sont impactées, la planification des travaux doit être étroitement coordonnée avec la planification de la production. L'absence d'une voie de transfert ou une fermeture, même brève, peut causer davantage de dommages qu'un retard dans les travaux de structure.
La migration représente un défi de taille. Un nouvel entrepôt à grande hauteur ne devient pas opérationnel par simple validation technique. Il est indispensable de procéder au nettoyage des stocks, au classement des articles, à la définition des emplacements de stockage, à la vérification des données de référence, à la formation du personnel et aux tests des interfaces. La mise en service doit donc être réalisée par étapes. L'utilisation d'articles pilotes, de commandes tests, la gestion parallèle des stocks et des procédures de repli clairement définies permettent de réduire les risques.
La tentation de passer complètement au nouveau système le plus rapidement possible à la fin d'un projet de construction est forte. Cependant, une phase de montée en puissance maîtrisée peut s'avérer bien plus rentable. Elle permet de déceler les erreurs avant qu'elles n'affectent le fonctionnement de l'atelier. Elle permet également d'optimiser les paramètres logiciels, d'affiner les règles opérationnelles et d'initier les employés aux nouveaux processus en toute sécurité.
Énergie, protection incendie et résilience sont indissociables
Un entrepôt automatisé de grande hauteur représente également un enjeu énergétique et de sécurité. Les convoyeurs, les machines de stockage et de prélèvement, l'éclairage, l'infrastructure de recharge, l'informatique, les capteurs, la climatisation et, le cas échéant, les systèmes de réfrigération ou de ventilation, génèrent un profil de consommation complexe. Par conséquent, la planification doit intégrer dès les premières étapes le génie climatique, l'approvisionnement énergétique et la protection incendie.
L'accent n'est pas uniquement mis sur la consommation en kilowattheures. Les pics de consommation, le raccordement au réseau, les capacités de réserve, la gestion de la charge, l'alimentation de secours et les principes de sécurité, ainsi que la maintenabilité de l'infrastructure technique, sont également essentiels. Le démarrage simultané de plusieurs systèmes peut engendrer des pics de consommation. Une gestion intelligente permet de lisser la consommation d'énergie et les pics de consommation sans compromettre l'approvisionnement en matières premières.
La protection incendie est particulièrement complexe dans les entrepôts de grande hauteur, car la hauteur de stockage, le type de marchandises, l'emballage, la présence de plastique, le système d'extinction automatique, le désenfumage et l'accessibilité sont autant de facteurs interdépendants. Le concept de protection incendie ne doit pas être élaboré uniquement après le choix de la technologie de stockage. Il influe sur la hauteur du bâtiment, l'agencement des rayonnages, la largeur des allées, les locaux techniques et les modalités d'exploitation. Toute modification apportée ultérieurement au projet peut engendrer des coûts et des retards importants.
La résilience implique également de considérer les perturbations sous un angle qui dépasse la simple dimension technique. Un entrepôt résilient nécessite des procédures d'urgence claires : que se passe-t-il en cas de panne d'une machine de stockage et de prélèvement ? Comment les pièces critiques sont-elles fournies si le système de gestion d'entrepôt est indisponible ? Quels articles sont accessibles pour un réapprovisionnement manuel ? Comment les cyber-risques sont-ils gérés à l'intersection des technologies de l'information et des technologies opérationnelles ? Quelles pièces de rechange pour les équipements de l'entrepôt doivent être stockées sur site ?
Ces questions peuvent paraître défensives au premier abord. En réalité, elles sont économiquement justifiées. Un système qui continue de fonctionner de manière contrôlée même en cas de perturbations préserve la disponibilité des installations et réduit les coûts liés aux arrêts imprévus.
L'analyse de rentabilité commence avant la décision technologique
Un entrepôt à grande hauteur représente un investissement à long terme. Sa viabilité économique dépend donc moins d'un seul indicateur clé de performance que de la qualité des hypothèses sous-jacentes. Les erreurs fréquentes consistent à surestimer les performances attendues, à simplifier à l'excès l'intégration ou à sous-estimer les changements opérationnels.
Une analyse de rentabilité solide doit aborder au moins cinq perspectives. Premièrement, la capacité : quelles tendances d’inventaire, quels niveaux de stock de sécurité et quelles contraintes d’espace sont prévus ? Deuxièmement, la performance : combien de mouvements entrants et sortants, de postes de prélèvement et de fournitures d’atelier doivent être gérés et dans quels délais ? Troisièmement, les coûts : quels investissements, coûts d’exploitation, coûts de maintenance et réinvestissements seront nécessaires ? Quatrièmement, les risques : quelles sont les conséquences des perturbations, des retards, des problèmes de données ou des fluctuations de volume ? Cinquièmement, l’impact stratégique : comment le système améliore-t-il la disponibilité, l’évolutivité et la viabilité future ?
Il est important d'envisager différents scénarios. Un scénario de référence suppose des parcs de véhicules stables et des volumes de maintenance prévisibles. Un scénario de croissance prend en compte la diversification croissante des pièces, les nouvelles gammes de modèles ou les commandes de maintenance supplémentaires. Un scénario de crise examine des taux de défaillance plus élevés, des pénuries d'approvisionnement, des stocks de sécurité supplémentaires et des fluctuations temporaires de la charge de travail en atelier. Un concept qui ne fonctionne que dans le scénario de référence est trop fragile pour un environnement de maintenance critique.
L'approche économique pertinente ne consiste donc pas à amortir l'investissement le plus rapidement possible. L'objectif est de garantir un approvisionnement fiable tout au long du cycle de vie du système. Un investissement initial légèrement supérieur peut se justifier s'il permet de réduire les pannes, d'améliorer la qualité des données, de faciliter les extensions futures et d'éviter des processus personnalisés coûteux. À l'inverse, un système hautement automatisé n'est pas rentable s'il est trop rigide par rapport à la diversité réelle des produits et des processus.
La disponibilité prime sur l'automatisation maximale
L'entrepôt à grande hauteur du futur, au sein d'un dépôt de maintenance ferroviaire, n'est ni une fin en soi, ni un symbole de modernité technologique. Il s'agit d'un outil permettant d'améliorer la disponibilité des véhicules et la capacité des ateliers. Sa performance économique résulte de l'interaction entre le bâtiment, les technologies de stockage, la circulation des matériaux, les logiciels, les données, les ressources humaines et l'organisation opérationnelle.
Un bon concept consolide les stocks sans en compromettre l'accès. Il automatise les processus standardisés, répétitifs et exigeants en termes d'ergonomie, tout en tenant compte des exceptions. Il relie numériquement les ordres d'atelier et les mouvements d'entrepôt sans imposer aux employés des paramètres système rigides. Il assure la transparence des stocks et de l'état des matériaux sans se perdre dans la complexité des données. Enfin, il intègre la redondance, la maintenance et les procédures de repli non pas comme une simple formalité, mais comme une composante essentielle de la solution économique.
Cette perspective est particulièrement importante pour les ateliers de maintenance ferroviaire. La logistique ne se contente pas de fournir des ordres abstraits, mais met en œuvre des processus concrets de maintenance et de réparation ayant un impact direct sur la disponibilité, la sécurité et la ponctualité. Chaque livraison fiable permet de réduire les temps d'attente. Chaque inventaire précis évite les transports urgents. Chaque interface performante entre l'entrepôt et l'atelier optimise la planification de l'ensemble du site.
La question cruciale pour un nouvel entrepôt à grande hauteur n'est donc pas : quelle sera sa hauteur, son niveau d'automatisation et ses performances ? La véritable question est : avec quelle fiabilité pourra-t-il garantir à l'atelier l'approvisionnement exact nécessaire avant qu'une pièce manquante ne transforme une opération de maintenance planifiée en un problème opérationnel coûteux ?
Quiconque fait de cette question le principe directeur de sa planification ne construit pas un entrepôt. Il construit une infrastructure pour la disponibilité.
Conseil - Planification - Mise en œuvre

Konrad Wolfenstein
Je serais heureux de vous servir de conseiller personnel.
wolfenstein∂xpert.digitalmeVous pouvez contacter à ou
Appelez-moi simplement au +49 7348 4088 965 .
Vos experts en intralogistique

Conseil, planification et mise en œuvre de solutions complètes pour les entrepôts à grande hauteur et les systèmes de stockage automatisés - Image : Xpert.Digital
Plus d'informations ici :