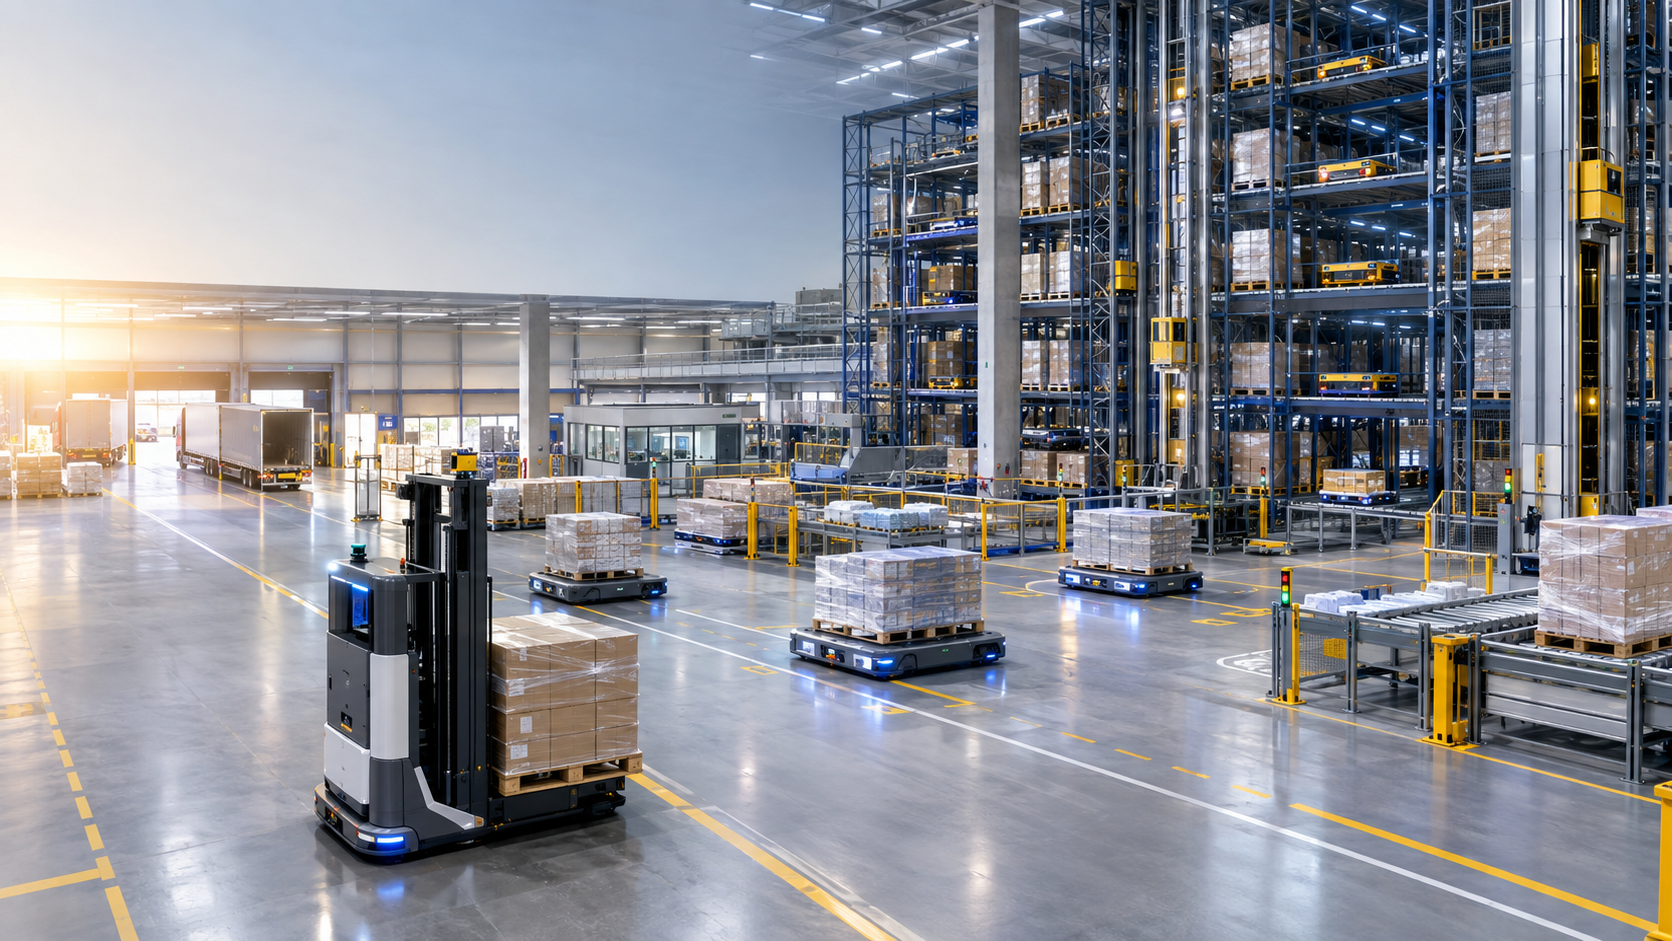
L'avenir de l'intralogistique : du trafic des chariots élévateurs à l'automatisation intelligente des palettes – une image créative sur le sujet, avec l'IA : Xpert.Digital
Pourquoi les entreprises ont besoin non seulement de machines, mais aussi d'architectures complètes de flux de matières
Flexibilité logistique : comment les entreprises réagissent à l'évolution des besoins
Robots et sécurité : comment les systèmes autonomes réduisent les risques en intralogistique
L'automatisation de l'intralogistique connaît une transformation majeure. Si, par le passé, l'accent était mis principalement sur les machines individuelles et les lignes de convoyage clairement définies, aujourd'hui, le contrôle de bout en bout de l'ensemble du flux de matières est au cœur des préoccupations. Les entreprises reconnaissent de plus en plus que la vitesse et la fiabilité des équipements individuels ne sont pas les seuls facteurs déterminants ; l'interaction de tous les composants au sein d'un système intégré l'est tout autant. Dans ce contexte, les robots mobiles, tels que le robot de tri et de transfert SOTR-L et le chariot élévateur autonome SOTR-F, prennent une importance croissante. Ces technologies permettent de concevoir des processus logistiques plus efficaces et de s'adapter avec souplesse à l'évolution des besoins. En combinant des solutions d'automatisation fixes et mobiles, il est possible d'éliminer les goulots d'étranglement et d'accroître l'efficacité globale. Les sections suivantes examineront plus en détail les différents aspects de cette nouvelle ère de l'intralogistique, des avantages économiques des systèmes automatisés aux défis liés à la mise en œuvre et à l'intégration des nouvelles technologies.
Du trafic des chariots élévateurs au réseau de palettes autonomes
Déplacer des palettes isolément n'automatise pas la logistique, mais seulement ses goulots d'étranglement
L'automatisation de l'intralogistique entre dans une nouvelle phase. Pendant de nombreuses années, les investissements se sont concentrés sur des machines individuelles, des lignes de convoyage clairement définies ou des entrepôts automatisés. Aujourd'hui, l'enjeu économique se déplace vers la maîtrise globale du flux de matières. Le facteur crucial n'est plus seulement la vitesse de stockage d'une palette par une machine de préparation de commandes ou la fiabilité des déplacements d'un véhicule à guidage automatique (AGV). Le facteur déterminant est la capacité du transport, du tri, du stockage tampon et de l'entreposage à fonctionner comme un système cohérent et adaptable aux variations de volumes, de produits et d'agencement des bâtiments.
Trois solutions de palettes de Daifuku illustrent cette transformation : le robot de tri et de transfert SOTR-L assure le tri et le transport automatisés des palettes. Le SOTR-F combine les fonctionnalités d’un chariot élévateur et la navigation autonome d’un robot mobile. Le Shuttle Rack LX optimise le stockage haute densité grâce à des navettes de palettes à quatre voies. Chaque technologie, prise individuellement, couvre un processus spécifique. Leur combinaison s’avère économiquement avantageuse car elle permet de fluidifier les flux entre la réception des marchandises, l’approvisionnement de la production, l’entreposage, la préparation de commandes et l’expédition.
Cela modifie également la logique d'investissement. Au lieu de concevoir une technologie de convoyage rigide pour une charge maximale projetée à long terme, les entreprises peuvent combiner plus efficacement l'automatisation fixe et mobile. Le stockage haute densité gère les processus clés prévisibles et à volume élevé. Les robots mobiles prennent en charge les tâches de transport et de tri variables. Un chariot élévateur autonome accède aux points de transfert difficilement accessibles avec des robots de transport au sol ou des convoyeurs conventionnels. La question centrale n'est donc pas de savoir quel dispositif est le plus efficace, mais plutôt quelle architecture génère le plus grand bénéfice global sur l'ensemble du cycle de vie.
Trois systèmes, un flux de matières
Le principe technique repose sur la division du travail. Le SOTR-L est conçu pour le transport de charges lourdes et la gestion de flux horizontaux flexibles de palettes. Il peut déplacer des charges jusqu'à 1 000 kg et remplace les convoyeurs fixes ou les systèmes sur rails lorsque les trajets sont variables, les opérations de tri complexes et les points de transfert changeants. Sa valeur économique réside moins dans un déplacement unique spectaculaire que dans sa capacité à optimiser les flux de palettes sans infrastructure mécanique importante. En cas de modification de l'agencement, des zones d'expédition ou des lignes de production, la flotte peut être adaptée par logiciel et complétée par des véhicules supplémentaires selon les besoins.
Le SOTR-F remplit une fonction différente. Ce chariot élévateur mobile autonome (AMR) compact peut prélever des palettes directement au sol et les transférer vers des convoyeurs et des stations de transfert. Son rayon de braquage minimal d'environ un mètre est idéal pour les bâtiments existants disposant d'allées étroites ou d'un espace de manœuvre restreint. Sa charge utile est d'une tonne. La navigation repose sur le principe SLAM : le véhicule détermine sa position tout en utilisant et en mettant à jour simultanément une carte de son environnement. Ceci élimine le besoin de rails magnétiques ou de marquages au sol pour le guidage. Le chargement automatisé permet un fonctionnement quasi continu.
Le système Shuttle Rack LX assure la densité de stockage. Des navettes quadridirectionnelles déplacent les palettes dans les couloirs de rayonnages à profondeur multiple, tandis que des élévateurs gèrent les changements de niveau. Le système est conçu pour des charges allant jusqu'à 1 500 kg. Selon la configuration, les navettes peuvent atteindre une vitesse de 100 m/min et la hauteur de levage maximale des élévateurs est de 20 m. Un fonctionnement jusqu'à -25 °C est prévu pour les applications de congélation. L'interaction entre les systèmes est essentielle : le SOTR-F accède aux sources et aux puits au niveau du sol, le SOTR-L trie et distribue, et le Shuttle Rack LX assure un stockage compact. Ainsi, trois types de machines s'associent pour créer une architecture de palettes intégrée.
La fin de la technologie des convoyeurs n'est pas en vue
Les nouvelles technologies robotiques ne rendent pas obsolètes les convoyeurs traditionnels. Les convoyeurs à rouleaux, les convoyeurs à chaînes et les ponts roulants restent économiquement supérieurs pour le transport de grandes quantités de matériaux sur des trajets stables et répétitifs à cadence élevée. Un système installé de façon permanente permet d'atteindre un débit élevé avec des coûts variables relativement faibles sur un trajet clairement défini. Ses limites n'apparaissent que lorsque les flux de matériaux changent fréquemment, que de nouveaux points de transfert sont ajoutés ou qu'il est nécessaire de modifier un bâtiment en cours d'exploitation.
Les systèmes mobiles ne constituent donc pas une technologie de remplacement universelle, mais plutôt un outil permettant d'alléger les structures. Leur atout réside dans la flexibilité d'affectation des véhicules aux différentes tâches. En début de journée, une plus grande partie de la flotte peut réceptionner les marchandises, assurer l'approvisionnement de la production et, en fin de journée, accélérer les expéditions. Un système à itinéraire fixe ne propose pas cette polyvalence. Cependant, avec un débit constant, il est souvent économe en énergie, robuste et offre des coûts prévisibles. La solution la plus avantageuse économiquement est donc généralement une approche hybride.
Un concept intégré permet de séparer les tâches selon leur volatilité. Les volumes importants et stables sont regroupés dans un système automatisé de stockage et de convoyage. Les volumes fluctuants ou à variation fréquente sont gérés par des systèmes automatisés de manutention (AMR). Cette séparation est particulièrement pertinente lorsque l'entrepôt n'est pas construit de toutes pièces, mais doit être intégré à une usine existante ou à un centre de distribution établi. Dans ce cas, les modifications structurelles sont coûteuses, les interruptions d'exploitation risquées et les espaces de circulation limités.
La thèse provocatrice de la disparition du convoyeur est donc trop simpliste. Ce qui s'achève réellement, c'est l'ère où une entreprise subordonne toute sa logique de processus à une seule technologie de transport. Les avantages concurrentiels proviennent de la combinaison intelligente d'essieux fixes haute performance, de distributeurs mobiles, de chariots élévateurs automatisés et de cellules de stockage haute densité. Ce n'est pas la machine qui l'emporte, mais l'architecture.
La pénurie de main-d'œuvre devient un argument de capital
La dynamique économique de la robotique mobile ne repose pas uniquement sur la technologie. Selon les données de la Fédération internationale de robotique, environ 102 900 robots de service professionnels destinés au transport et à la logistique ont été vendus dans le monde en 2024, soit une augmentation de 14 % par rapport à l’année précédente. Parmi ces unités, près de 81 800 étaient des robots mobiles pour des applications intralogistiques. Le transport et la logistique ont ainsi représenté plus de la moitié du marché de la robotique de service professionnelle. Toutefois, cette statistique, basée sur un échantillon de 294 fournisseurs, ne constitue pas une projection exhaustive du marché mondial. Elle illustre néanmoins clairement les orientations des investissements.
Le facteur déterminant est la disponibilité du personnel. Les entrepôts et les usines ont besoin non seulement d'un nombre suffisant d'employés, mais aussi de personnel disponible pendant les heures creuses, les périodes de pointe et parfois dans des conditions difficiles. Les trajets monotones, les charges lourdes, le travail posté et le travail en chambres froides ou en congélateur sont particulièrement éprouvants. Malgré la hausse des salaires, le problème de recrutement ne peut être résolu partout par une simple augmentation des rémunérations. La démographie, les spécificités des marchés du travail régionaux et la pénurie de compétences limitent structurellement l'offre.
L'automatisation ne se contente pas de remplacer un certain nombre d'employés. Elle modifie les besoins en personnel. Les tâches de transport répétitives sont transférées à la machine, tandis que la surveillance, le dépannage, le contrôle qualité, la maintenance et l'optimisation des processus prennent une importance accrue. L'impact économique se compose donc de plusieurs éléments : réduction des temps de déplacement improductifs, meilleure stabilité opérationnelle, moindre dépendance au personnel intérimaire et planification des performances optimisée.
Cette différence est cruciale pour les calculs d'investissement. Quiconque compare uniquement les coûts de main-d'œuvre actuels au prix d'achat d'un robot sous-estime les avantages. Il faut également tenir compte des heures supplémentaires, des primes, du roulement du personnel, de la formation, du travail temporaire, des postes non pourvus et des pertes de production dues au manque de conducteurs. La pénurie de main-d'œuvre devient ainsi un argument financier essentiel : les entreprises investissent non seulement pour réduire leurs coûts, mais aussi pour garantir leur capacité de livraison.
L'efficacité de la surface devient un facteur de bilan
Dans de nombreuses régions logistiques, l'espace est rare et coûteux. Le prix élevé des terrains, la longueur des procédures d'autorisation et les conflits d'usage des sols freinent l'expansion. Parallèlement, le nombre de variantes de produits augmente, les niveaux de stocks de sécurité sont réévalués en fonction du contexte géopolitique et des pandémies, et les clients exigent des délais de livraison courts. Il est donc de plus en plus nécessaire d'optimiser la capacité de stockage et la productivité des bâtiments existants.
Le système Shuttle Rack LX répond précisément à ce besoin. Ses couloirs de stockage à profondeur multiple et ses zones de circulation réduites optimisent la densité volumétrique. Les entrepôts classiques pour chariots élévateurs nécessitent de larges allées pour permettre aux véhicules de manœuvrer, de positionner les charges et de se croiser en toute sécurité. Dans une structure Shuttle Rack LX, des véhicules compacts assurent la circulation à l'intérieur du rayonnage. Des élévateurs relient les différents niveaux, tandis que les points de stockage et de prélèvement sont concentrés à des interfaces définies. La zone située devant l'entrepôt est ainsi facilement accessible aux robots mobiles.
Sur le plan économique, la densification a trois effets. Premièrement, l'espace requis par emplacement palette diminue. Deuxièmement, l'agrandissement du bâtiment peut être évité ou reporté. Troisièmement, les trajets internes sont raccourcis, à condition que les flux de marchandises soient efficacement organisés. La valeur d'un emplacement palette supplémentaire dépasse donc le simple fait d'éviter un loyer. Elle inclut également le service de la dette d'un nouveau bâtiment, les coûts de développement, l'énergie, l'assurance, la maintenance et le risque lié à des prévisions inexactes.
Cependant, une densité élevée a un coût. Le stockage multi-profondeur réduit l'accès direct à chaque palette. Il est particulièrement adapté aux stocks importants par article, aux structures de lots appropriées et à une stratégie de stockage intelligente. Pour une gamme de produits très large avec des stocks très faibles, une solution moins dense mais plus sélective peut s'avérer avantageuse. Par conséquent, la densité de stockage ne doit pas être optimisée isolément. Le facteur crucial est l'équilibre entre le volume, la fréquence d'accès, la structure des produits et la rotation des stocks.
Les systèmes de navettes à quatre voies offrent une plus grande flexibilité, car les véhicules ne circulent pas uniquement dans une allée fixe. Cependant, un logiciel ne peut compenser entièrement une structure d'inventaire inadaptée. Par conséquent, un concept économiquement viable repose sur les données de commande, d'inventaire et de mouvement, et non sur le choix d'un rayonnage spécifique.
La flexibilité a un coût mesurable
Dans les projets d'automatisation, la flexibilité est souvent perçue comme un atout. Toutefois, pour qu'un investissement soit judicieux, elle doit se traduire par des effets économiques concrets. Un système mobile est précieux lorsque des ajustements sont prévus et que le coût de ces modifications serait élevé avec une solution rigide. C'est le cas, par exemple, des nouvelles lignes de production, des modifications des zones de livraison, des fluctuations saisonnières, de l'évolution des contrats clients ou de l'élargissement de la gamme de produits.
Le SOTR-L permet d'accroître progressivement la capacité de la flotte sans nécessiter une refonte complète du système de convoyage pour chaque unité supplémentaire. Le SOTR-F ouvre de nouveaux itinéraires grâce à la cartographie numérique, sous réserve de l'adéquation du concept de sécurité, de la qualité du sol et des points de transfert. De même, le Shuttle Rack LX permet d'adapter le nombre et la répartition des navettes, ainsi que la conception des élévateurs et des rails de rayonnage, aux exigences de performance variables. Cette modularité réduit le risque de payer dès le premier jour pour une demande de pointe qui ne sera pas anticipée avant plusieurs années.
Cette flexibilité a un coût. Les robots mobiles nécessitent des zones de circulation, une infrastructure de recharge, une couverture radio, une gestion de flotte et des règles de priorité précises. À mesure que le nombre de véhicules augmente, les intersections, les points de congestion et les stations de transfert peuvent devenir des facteurs limitants. Doubler la flotte n'entraîne donc pas automatiquement un doublement du débit. Au-delà d'un certain seuil, la congestion et les pertes de coordination augmentent plus rapidement que la capacité de transport supplémentaire.
L'indicateur pertinent n'est donc pas le nombre de véhicules, mais la performance du système par euro investi et par mètre carré occupé. Cela inclut le débit, la disponibilité, le temps de réponse, les coûts de maintenance et la capacité à gérer les pics de demande. La flexibilité a une valeur d'option : l'entreprise investit aujourd'hui pour pouvoir réagir demain sans restructuration majeure. Cette valeur d'option est particulièrement élevée dans les secteurs à croissance incertaine, aux changements de produits fréquents ou aux contrats clients de courte durée. En revanche, pour les processus stables depuis des décennies, une solution plus pérenne peut s'avérer plus rentable.
La justification économique est décidée dans le cadre du système global
Une analyse coûts-avantages pertinente ne saurait se limiter aux seuls coûts d'acquisition. Il convient de prendre en compte l'ensemble des coûts d'exploitation sur la durée de vie prévue. Ceux-ci incluent le matériel, les systèmes de rayonnage, les ascenseurs, les chargeurs, les équipements de sécurité, les logiciels, les interfaces, la planification du projet, l'installation, la formation, la maintenance, les pièces de rechange, l'énergie, l'assurance et les modifications ultérieures. Les coûts de transition lors de la mise en service doivent également être considérés, car les anciens et les nouveaux processus doivent fonctionner en parallèle pendant une période donnée.
Parmi les avantages, on peut citer les économies ou la réduction des heures de travail, la diminution des taux d'erreur, la réduction des dommages aux produits et aux bâtiments, une meilleure gestion des stocks, une capacité accrue, des délais de livraison plus prévisibles et une possible extension des heures d'ouverture. Un autre facteur important est la réduction des pertes de revenus. Si une entreprise ne peut accepter de commandes en raison d'une capacité insuffisante, d'un manque de personnel ou de délais de livraison trop longs, l'augmentation du volume de production a un impact direct sur ses résultats.
Le délai de récupération, à lui seul, ne constitue pas un indicateur suffisant. Un projet à délai de récupération court peut néanmoins présenter des faiblesses stratégiques s'il est rigide ou engendre des risques de défaut de paiement élevés. Inversement, un délai de récupération plus long peut se justifier si l'usine permet d'éviter des extensions coûteuses et offre des performances stables sur plusieurs années. Il est donc conseillé d'analyser plusieurs scénarios, notamment la valeur actuelle nette, le taux de rendement interne et la sensibilité aux variations des salaires, des volumes de production, des prix de l'énergie et des coûts d'investissement.
Il est particulièrement important de prendre en compte les limites de la flotte. Le premier véhicule d'une flotte nécessite souvent un investissement disproportionné en logiciels, sécurité et intégration. L'ajout de véhicules supplémentaires permet ensuite d'augmenter la capacité à moindre coût. La situation est différente pour les technologies d'entrepôt : les rayonnages, les monte-charges et les modifications du bâtiment engendrent des investissements initiaux importants, tandis que l'ajout de navettes au sein de la structure existante peut accroître le débit. La combinaison de ces deux principes permet une approche d'investissement progressive.
L'analyse de rentabilité ne consiste donc pas en une comparaison de produits, mais en une analyse de système. Quiconque compare simplement le prix d'un robot mobile autonome (AMR) au salaire d'un cariste néglige l'essentiel de l'impact économique. Il est tout aussi trompeur d'assimiler les performances techniques maximales à la moyenne journalière réelle. Ce qui importe, c'est le débit en conditions réalistes de pics d'activité, de perturbations, de cycles de chargement et de variations de commandes.
Partenaire expert en planification et construction d'entrepôts

Concepts de sécurité pour les systèmes logistiques autonomes
Le logiciel devient le véritable goulot d'étranglement du système de contrôle
Plus les véhicules autonomes et les composants automatisés des entrepôts fonctionnent de concert, plus la création de valeur repose sur le logiciel de contrôle. Un robot peut fonctionner de manière fiable sur le plan technique, mais sa productivité globale reste faible si les commandes sont mal priorisées, les points de transfert bloqués ou les zones de stockage sous-dimensionnées. Par conséquent, l'intelligence centrale doit non seulement calculer les itinéraires, mais aussi optimiser le flux de matières dans son ensemble.
Le système de gestion d'entrepôt détermine l'emplacement de stockage de chaque palette et le moment de son utilisation. Un système de contrôle d'entrepôt coordonne l'exécution technique. La gestion de flotte répartit les ordres de transport entre les véhicules disponibles, tient compte du niveau des batteries et prévient les conflits. Les données de production et de commande définissent les priorités. Seule une parfaite synergie entre ces différents niveaux permet le passage automatique d'une palette de la réception des marchandises au stockage ou à la production, puis à l'expédition.
L'orchestration est particulièrement complexe en cas de perturbations. Si une navette tombe en panne, des itinéraires ou des véhicules alternatifs doivent être disponibles. Si un point de transfert est occupé, le robot mobile autonome (AMR) arrivant ne doit pas bloquer la circulation principale. Si un lot de production est retardé, il peut être nécessaire de réapprovisionner ou de mettre en réserve les palettes en amont. La valeur économique du logiciel réside donc dans sa capacité à gérer les écarts, et non pas seulement à modéliser le processus idéal.
La qualité des données devient un facteur de production essentiel. Des dimensions incorrectes, un état des palettes inconnu, des réservations tardives ou des supports de charge non standardisés engendrent des problèmes matériels qu'aucune optimisation numérique ne peut résoudre. Une palette endommagée peut perturber le fonctionnement des capteurs, des fourches et des systèmes de manutention. Par conséquent, les entreprises doivent considérer les données de référence, la qualité des palettes et la rigueur des processus comme des éléments fondamentaux de leurs projets d'automatisation.
La fidélité au constructeur prend également de l'importance. Plus les véhicules, les technologies d'entrepôt et les systèmes de contrôle sont intégrés, plus les coûts de changement peuvent être élevés. Des interfaces ouvertes, des modèles de données documentés et une réglementation claire concernant l'accès aux données opérationnelles sont donc essentiels sur le plan économique. Le meilleur système mécanique perd de sa valeur stratégique si son extension exige des efforts disproportionnés.
La sécurité passe d'un centre de coûts à un facteur de productivité
La manutention des palettes figure parmi les domaines les plus risqués de l'intralogistique. Charges lourdes, visibilité réduite, circulation dense entre personnes et véhicules, et contraintes de temps constituent une combinaison problématique. Les chariots élévateurs conventionnels sont polyvalents, mais nécessitent des conducteurs qualifiés et un espace de circulation suffisant. Les accidents entraînent non seulement des blessures, mais aussi des interruptions d'activité, des enquêtes, des réparations, des demandes d'indemnisation et une atteinte à la réputation.
Les systèmes autonomes peuvent réduire les risques s'ils sont correctement planifiés. Des capteurs détectent les obstacles, la vitesse est limitée selon la zone et les itinéraires sont suivis de manière constante. Le SOTR-F est conçu pour être si compact que la visibilité dans la zone de travail est réduite au minimum. Le SOTR-L diminue le recours aux chariots élévateurs pour le transport régulier de palettes. Dans l'entrepôt à navettes, les palettes circulent dans une zone automatisée et protégée, sans présence humaine régulière.
Sécurité et productivité ne sont pas incompatibles. Un modèle de trafic clairement structuré réduit les freinages, les blocages et les manœuvres d'évitement improvisées. Une meilleure séparation spatiale et temporelle des personnes et des véhicules améliore la prévisibilité. Toutefois, les hypothèses de sécurité ne doivent pas être trop optimistes. Les robots mobiles autonomes (AMR) circulent souvent dans des zones à usage mixte où se côtoient piétons, chariots élévateurs manuels et autres engins. Des transitions mal définies, des portails ouverts ou des zones tampons mal positionnées peuvent demeurer problématiques, même avec des capteurs modernes.
L'évaluation économique doit donc prendre en compte les coûts et les avantages liés à la sécurité. Cela inclut les barrières de sécurité, les scanners, les systèmes d'arrêt d'urgence, la protection incendie, les voies d'évacuation et les inspections régulières. Les avantages comprennent la réduction des dommages, la diminution de la probabilité d'accidents et la réduction des temps d'arrêt dus aux dysfonctionnements. Un système théoriquement très rapide mais contraint de freiner fréquemment en raison des passages piétons constants est mal conçu. Une bonne sécurité repose avant tout sur l'aménagement du réseau et seulement secondairement sur les capteurs.
La logistique des produits surgelés aggrave le problème
La logistique automatisée des palettes offre un potentiel économique particulièrement élevé dans les entrepôts frigorifiques et de congélation. Travailler à très basses températures est physiquement éprouvant, le recrutement du personnel est plus difficile et le temps passé en entrepôt est limité. Par ailleurs, chaque volume de stockage supplémentaire engendre des coûts de réfrigération continus. Une forte densité de stockage et une faible mobilité du personnel ont donc un impact direct sur les coûts de personnel et d'énergie.
Le système Shuttle Rack LX est disponible en version réfrigérée, adaptée aux températures jusqu'à -25 °C. Il permet un stockage compact et en grande partie clos. Des robots mobiles ou des convoyeurs transfèrent les palettes à des stations prédéfinies, évitant ainsi les déplacements continus des chariots élévateurs au cœur de la zone réfrigérée. Des allées plus étroites et une meilleure utilisation de la hauteur sous plafond permettent de réduire le volume de produits réfrigérés requis par emplacement palette.
L'impact énergétique est toutefois complexe. L'automatisation elle-même consomme de l'électricité et génère de la chaleur, qui doit être dissipée dans un environnement à très basse température. Par conséquent, des véhicules légers, des systèmes de propulsion efficaces, une recharge intelligente et une gestion technique du bâtiment coordonnée sont essentiels. Les ouvertures de portes, les sas, les zones de chargement et les points d'accès pour la maintenance influent également sur la consommation. Un système à haute densité n'est pas automatiquement efficace si ses points de transfert sont mal isolés ou si les processus sont fréquemment interrompus.
Cette combinaison est particulièrement avantageuse sur le plan économique, notamment grâce à des niveaux de stock élevés, un débit suffisant et une utilisation stable à long terme. L'automatisation complète et coûteuse pour de petites quantités peut immobiliser des capitaux sans générer d'économies suffisantes de main-d'œuvre ou d'espace. À l'inverse, le simple transfert des transports récurrents des entrepôts frigorifiques vers un processus automatisé peut apporter des avantages considérables. Outre les coûts directs, la réduction des contraintes ergonomiques est également un facteur clé.
La logistique des produits surgelés illustre parfaitement la supériorité d'une approche systémique. Densité de stockage, transport, technologies de transfert, enveloppe du bâtiment et approvisionnement énergétique doivent être planifiés conjointement. Un robot isolé ne peut résoudre le problème. Une architecture intégrée, en revanche, permet d'optimiser simultanément l'espace, le travail et l'énergie.
La résilience résulte d'un effort réparti
Les systèmes traditionnels à haute performance atteignent des débits impressionnants, mais peuvent être vulnérables aux pannes centrales. Si un seul convoyeur principal, élévateur ou pont roulant cesse de fonctionner, une grande partie du système peut être affectée. Les flottes mobiles et les navettes multiples fonctionnant indépendamment répartissent la charge de travail entre de nombreuses unités. Si un véhicule tombe en panne, les autres peuvent partiellement prendre le relais.
Cette redondance présente un réel avantage économique. Elle réduit le risque d'arrêt complet et permet la maintenance des unités individuelles sans interrompre la production. Avec le Shuttle Rack LX, plusieurs véhicules fonctionnent en parallèle. Le SOTR-L est évolutif et peut être utilisé comme système de gestion de flotte ; une simple opération de maintenance n'interrompt donc pas nécessairement le flux de palettes. Le SOTR-F peut également être utilisé dans des configurations multivéhicules, à condition que les points de transfert et les itinéraires de circulation soient correctement dimensionnés.
Il ne faut toutefois pas confondre redondance et invulnérabilité. Des dépendances communes subsistent. Une panne du système de contrôle central, du réseau sans fil, de l'alimentation électrique ou d'un ascenseur critique peut affecter une grande partie du système. Des cyberattaques ou des mises à jour logicielles défectueuses peuvent également impacter simultanément le matériel distribué. La résilience exige donc des stratégies de sauvegarde à plusieurs niveaux.
Cela inclut des serveurs redondants, des réseaux sécurisés, des dispositifs de sécurité locaux, des pièces de rechange, du personnel de maintenance qualifié et des procédures d'urgence clairement définies. Une question particulièrement importante est de savoir quelles tâches peuvent être poursuivies manuellement lors d'une panne prolongée. Un retour complet au fonctionnement manuel est généralement impossible dans les entrepôts hautement automatisés. Par conséquent, la mise en place de points de prélèvement alternatifs, de procédures de redémarrage contrôlées et d'une priorisation claire des produits critiques sont d'autant plus importantes.
Sur le plan économique, la résilience se mesure à la réduction des dommages anticipés. La probabilité d'une défaillance est multipliée par les coûts potentiels liés aux arrêts de production, aux retards de livraison et aux pertes. Cette valeur peut être considérable, notamment dans les secteurs agroalimentaire, pharmaceutique ou des chaînes de production en flux tendu. La robotique distribuée améliore la situation en créant non seulement des composants supplémentaires, mais aussi des processus de production véritablement indépendants.
L'usine et le centre de distribution en tirent des avantages différents
Dans un centre de distribution, le stockage, le réapprovisionnement, la préparation de commandes, le tri et l'expédition constituent les processus principaux. Les volumes fluctuent souvent selon l'heure, le jour de la semaine ou la saison. Le SOTR-L permet de trier les palettes en fonction de leur destination et de les déplacer entre le stockage, les zones tampons et l'expédition. Le SOTR-F est adapté à la manutention des palettes placées au ras du sol et à leur transfert vers les convoyeurs et les points de chargement. Le Shuttle Rack LX optimise le stockage et le rend disponible à la demande.
En usine, l'objectif est différent. Les matières premières, les composants, les produits semi-finis et les produits finis doivent circuler entre les étapes de réception, de stockage et de production. Les interruptions de production sont coûteuses ; c'est pourquoi la ponctualité des livraisons est souvent plus importante que l'optimisation du débit de l'entrepôt. Des robots mobiles peuvent approvisionner les lignes de production en matériaux selon les besoins et retourner les palettes vides ou les produits finis. Un entrepôt de palettes automatisé sert de zone tampon entre les processus aux cycles différents.
Les priorités économiques diffèrent en conséquence. Dans un centre de distribution, le délai de traitement des commandes, les créneaux d'expédition, l'optimisation de l'espace et la gestion des variations saisonnières de la production sont primordiaux. En usine, la disponibilité des lignes de production, la gestion des stocks et la synchronisation avec le plan de production sont essentielles. Par conséquent, un même système technique peut être configuré différemment.
L'intégration de ces deux univers au sein de sites dédiés est particulièrement intéressante. Une entreprise peut ainsi stocker automatiquement les matières premières entrantes, les acheminer vers la production selon les besoins, constituer des stocks intermédiaires et expédier directement les palettes de produits finis. Cela réduit considérablement les manutentions manuelles. Parallèlement, la gestion des stocks gagne en transparence, chaque mouvement étant initié et confirmé numériquement.
La condition préalable est une standardisation rigoureuse des processus. Les zones de production évoluent fréquemment, des machines sont ajoutées et des voies de circulation sont temporairement bloquées. Les systèmes mobiles présentent des avantages dans ce contexte, mais nécessitent un espace au sol fiable, des points de transfert clairement définis et une réglementation stricte du stationnement. Utiliser les zones de circulation comme zones de stockage temporaire arbitraires annule les avantages de la navigation autonome. Par conséquent, la technologie et l'organisation opérationnelle doivent être développées conjointement.
Les bâtiments existants deviennent le marché le plus important
La plupart des automatisations futures ne se dérouleront pas dans des bâtiments neufs conçus de manière optimale. De nombreuses entreprises devront moderniser leurs entrepôts, usines et chambres froides existants. Dans ces bâtiments, la configuration des colonnes, la hauteur sous plafond, les compartiments coupe-feu, la qualité des sols et les voies de circulation sont déjà prédéfinies. Une automatisation totalement rigide dans ces conditions peut s'avérer très coûteuse, voire pratiquement impossible.
Le SOTR-F compact répond précisément à ce besoin. Son rayon de braquage d'environ un mètre lui permet d'être utilisé dans des espaces restreints. L'absence de guides magnétiques fixes limite les modifications structurelles. Le SOTR-L transporte et trie les palettes selon des itinéraires variables sans nécessiter un réseau de convoyeurs complexe. Le Shuttle Rack LX s'adapte à différentes configurations de bâtiments grâce à la combinaison de rails, d'itinéraires principaux et secondaires et d'élévateurs.
Néanmoins, la rénovation est plus exigeante que la construction neuve. Les sols doivent respecter les tolérances de capacité portante et de planéité, les connexions sans fil ne doivent pas être déstabilisées par les rayonnages ou la structure du bâtiment, et les opérations en cours ne doivent être perturbées que dans une moindre mesure. Les stations de transfert doivent souvent être intégrées à des processus existants dont la qualité et la synchronisation des données ne sont pas conçues pour l'automatisation.
Un déploiement progressif est donc souvent judicieux sur le plan économique. Dans un premier temps, un corridor de transport clairement défini peut être automatisé. Vient ensuite l'automatisation d'itinéraires, de véhicules et de zones de stockage supplémentaires. Cela permet de générer des données opérationnelles concrètes avant d'immobiliser d'importantes capacités. Parallèlement, la phase pilote ne doit pas se limiter à une solution isolée et autonome. Les interfaces et le concept de sécurité doivent être conçus dès le départ pour permettre l'évolutivité.
Les bâtiments existants valorisent les technologies flexibles, mais complexifient également les démarches d'urbanisme. Supprimer le guidage mécanique ne signifie pas que l'infrastructure est superflue. Les bornes de recharge, les réseaux, le marquage au sol, les zones de sécurité et les points de correspondance demeurent essentiels. L'avantage économique réside dans une utilisation plus ciblée et adaptable de cette infrastructure.
La concurrence évolue vers l'intégration
Le marché des robots mobiles logistiques est en pleine expansion, tout comme le nombre de fournisseurs. La concurrence sur les prix s'intensifie, notamment pour les robots mobiles autonomes (AMR) de petite taille. Les composants matériels, tels que les capteurs, les moteurs, les batteries et les ordinateurs, gagnent en puissance et se généralisent. À terme, cela menace la standardisation des différents types de véhicules. La différenciation reposera alors moins sur la simple présence d'un robot que sur son intégration dans des flux de matières complexes.
L'approche de Daifuku avec les systèmes SOTR-L, SOTR-F et Shuttle Rack LX témoigne d'une réponse stratégique à cette évolution. Son offre combine la robotique mobile avec les technologies classiques d'automatisation et de transfert d'entrepôt. Pour les clients, un fournisseur intégré permet de réduire les risques liés à l'interface, car la mécanique, le contrôle et la maintenance reposent sur une architecture coordonnée. Cependant, cette approche engendre également une dépendance accrue à cet écosystème.
Dans ce contexte concurrentiel, quatre compétences deviennent donc de plus en plus importantes. Premièrement, un fournisseur doit être capable d'industrialiser et d'assurer la maintenance du matériel de manière fiable à l'échelle mondiale. Deuxièmement, il doit posséder une expertise logicielle pour la gestion des flottes, des entrepôts et l'intégration des données. Troisièmement, il doit être en mesure de gérer les bâtiments existants et les processus hétérogènes. Quatrièmement, il doit avoir une connaissance approfondie du secteur, car les industries agroalimentaire, automobile, de la distribution et pharmaceutique ont des exigences différentes en matière de palettes, de lots, d'hygiène, de température et de traçabilité.
Pour le client, cela signifie qu'un prix d'achat bas pour un véhicule, à lui seul, n'est pas très informatif. Une flotte économique peut s'avérer coûteuse si l'intégration, la disponibilité ou l'approvisionnement en pièces détachées laissent à désirer. Inversement, un système global éprouvé ne justifie pas une surprime arbitraire. Ce qui compte, ce sont les performances démontrées, la disponibilité contractuellement garantie, l'évolutivité et la transparence des coûts sur l'ensemble du cycle de vie.
La concurrence se déplace donc de la machine elle-même vers son orchestration. Les entreprises qui ne vendent que des véhicules subiront une pression accrue sur les prix. Celles qui maîtrisent le flux de matières peuvent capter une part plus importante de la valeur ajoutée. Les opérateurs doivent relever le défi de tirer parti des avantages de l'intégration sans s'engager inutilement sur les plans technique et commercial.
Les limites du monde des palettes autonomes
Malgré son fort potentiel, la robotique mobile pour palettes ne convient pas à tous les processus. Les sols irréguliers, les palettes endommagées, les films plastiques mal fixés, les charges saillantes ou les dimensions très variables rendent son fonctionnement fiable difficile. Des niveaux élevés de contamination, d'humidité ou des variations de température extrêmes peuvent également endommager les capteurs et les mécanismes. Par conséquent, les supports de charge, la qualité de l'emballage et les conditions environnementales doivent être standardisés avant toute automatisation.
Une autre limitation concerne le débit. Les robots mobiles partagent les mêmes zones de circulation. Pour des volumes très élevés et constants, les convoyeurs fixes ou les systèmes de stockage et de récupération conventionnels peuvent s'avérer plus efficaces. La congestion se produit non seulement sur les voies de circulation elles-mêmes, mais surtout aux points de transfert. Si un ascenseur, un poste de contrôle ou une porte d'expédition limite les performances, l'ajout de véhicules supplémentaires n'apporte que peu d'avantages.
La complexité organisationnelle est souvent sous-estimée. Les employés doivent apprendre à travailler avec des véhicules autonomes, à maintenir les voies dégagées et à gérer correctement les dysfonctionnements. Le personnel de maintenance a besoin de compétences en mécanique, en systèmes électriques, en réseaux et en logiciels. Sans responsabilités clairement définies, des problèmes mineurs peuvent entraîner des interruptions de service prolongées.
Sur le plan financier, le risque de surestimation de la croissance est réel. La modularité atténue ce risque, sans toutefois l'éliminer. Les rayonnages, les ascenseurs, la protection incendie et les modifications du bâtiment constituent des investissements à long terme. L'exploitant doit donc évaluer les performances du système à faibles volumes et déterminer si les composants peuvent être utilisés à d'autres fins.
En définitive, l'automatisation ne doit pas perpétuer des processus défaillants. Un transport inutile ne devient pas rentable simplement parce qu'il est pris en charge par un robot. Avant même d'entamer la planification technique, il convient de simplifier les flux de matières, de revoir les niveaux de stock et de réduire les transferts. Les gains économiques les plus importants résultent souvent de la combinaison de l'optimisation des processus et de l'automatisation. Se contenter de numériser les tâches manuelles inutiles aboutit certes à un système précis, mais toujours source de gaspillage.
Trois produits deviennent une plateforme stratégique
L'intérêt majeur de ces trois solutions de palettisation réside non pas dans leurs spécifications individuelles, mais dans le concept d'un système d'exploitation modulaire pour la gestion des flux de marchandises. Le Shuttle Rack LX crée un système de stockage dense et efficace. Le SOTR-L répartit les palettes de manière flexible entre les zones fonctionnelles. Le SOTR-F connecte les zones de stockage au sol, les stations de transfert, les convoyeurs et les systèmes de stockage automatisés. Ensemble, ils couvrent une part importante de la chaîne de transport, de la réception des marchandises à leur expédition.
Sur le plan économique, cela déplace l'attention de la maximisation de la production individuelle vers une production globale adaptable. Les entreprises peuvent déployer des technologies fixes lorsque les volumes sont stables et élevés, et des technologies mobiles en période d'incertitude et de changement. Cette division du travail réduit les surinvestissements sans sacrifier l'automatisation. Elle offre également la possibilité d'accroître progressivement les capacités.
Ce concept présente les meilleures perspectives dans les bâtiments existants, où la main-d'œuvre est rare, le coût de l'espace élevé et les flux de matières fluctuants. Il est particulièrement intéressant sur les sites de production, dans les centres de distribution et les entrepôts à température contrôlée où la manutention manuelle des palettes est coûteuse, fastidieuse ou risquée. En revanche, une intégration complète et complexe est moins pertinente pour les faibles volumes, les processus instables ou les supports de charge insuffisamment standardisés.
La décision stratégique doit donc s'appuyer sur les données de processus. Cela nécessite des profils de flux horaires et journaliers, la structure des stocks, les pics de charge, la qualité des palettes, les distances parcourues, les données relatives aux interruptions de service et des hypothèses de croissance réalistes. Ces informations permettent de déterminer la part du système qui doit être fixe, mobile ou manuelle.
L'avenir de la logistique des palettes n'est ni totalement rigide, ni totalement flexible. Il est hybride, piloté par les données et modulaire. La planification conjointe des trois niveaux de transport, de tri et de stockage permet une utilisation plus productive du personnel, de l'espace et des capitaux. À l'inverse, l'acquisition de chaque machine isolément risque de créer de nouvelles interfaces et des goulots d'étranglement automatisés. Le progrès crucial ne réside donc pas dans les robots déplaçant les palettes, mais dans la conception de l'ensemble du flux de palettes comme un système économique dynamique.
Vos experts en intralogistique
Conseil, planification et mise en œuvre de solutions complètes pour les entrepôts à grande hauteur et les systèmes de stockage automatisés - Image : Xpert.Digital
Plus d'informations ici :
Votre partenaire mondial en marketing et développement commercial
☑️ Notre langue de travail est l'anglais ou l'allemand
☑️ NOUVEAU : Correspondance dans votre langue maternelle !

Konrad Wolfenstein
Mon équipe et moi-même sommes heureux de pouvoir vous accompagner en tant que conseiller personnel.
Vous pouvez me contacter en remplissant le formulaire de contact ici wolfenstein@xpert.digital :ou simplement m'appeler au +49 7348 4088 965. Mon adresse e-mail est
J'attends avec impatience notre projet commun.
☑️ Accompagnement des PME en matière de stratégie, de conseil, de planification et de mise en œuvre
☑️ Création ou réalignement de la stratégie numérique et de la numérisation
☑️ Expansion et optimisation des processus de vente internationaux
☑️ Plateformes de commerce B2B mondiales et numériques
☑️ Développement commercial pionnier / Marketing / Relations publiques / Salons professionnels
Notre expertise mondiale en matière d'industrie et d'économie est axée sur le développement commercial, les ventes et le marketing

Notre expertise mondiale en matière d'industrie et d'économie, de développement commercial, de ventes et de marketing - Image : Xpert.Digital
Domaines d'intervention prioritaires : B2B, numérisation (de l'IA à la XR), ingénierie mécanique, logistique, énergies renouvelables et industrie
Plus d'informations ici :
Un centre thématique offrant des informations et une expertise :
- Plateforme de connaissances couvrant les économies mondiales et régionales, l'innovation et les tendances spécifiques à l'industrie
- Un recueil d'analyses, d'idées et d'informations générales issues de nos principaux domaines d'intervention
- Un lieu d'expertise et d'information sur les développements actuels dans le monde des affaires et des technologies
- Un centre névralgique pour les entreprises en quête d'informations sur les marchés, la numérisation et les innovations industrielles