
Cross-Docking: Wenn das Lager zum Hochgeschwindigkeitsknoten wird
Xpert Pre-Release

Available in 27 languages 📢
Xpert.Digital bei Google bevorzugen ⓘVeröffentlicht am: 12. Oktober 2026 / Update vom: 12. Oktober 2026 – Verfasser: Konrad Wolfenstein
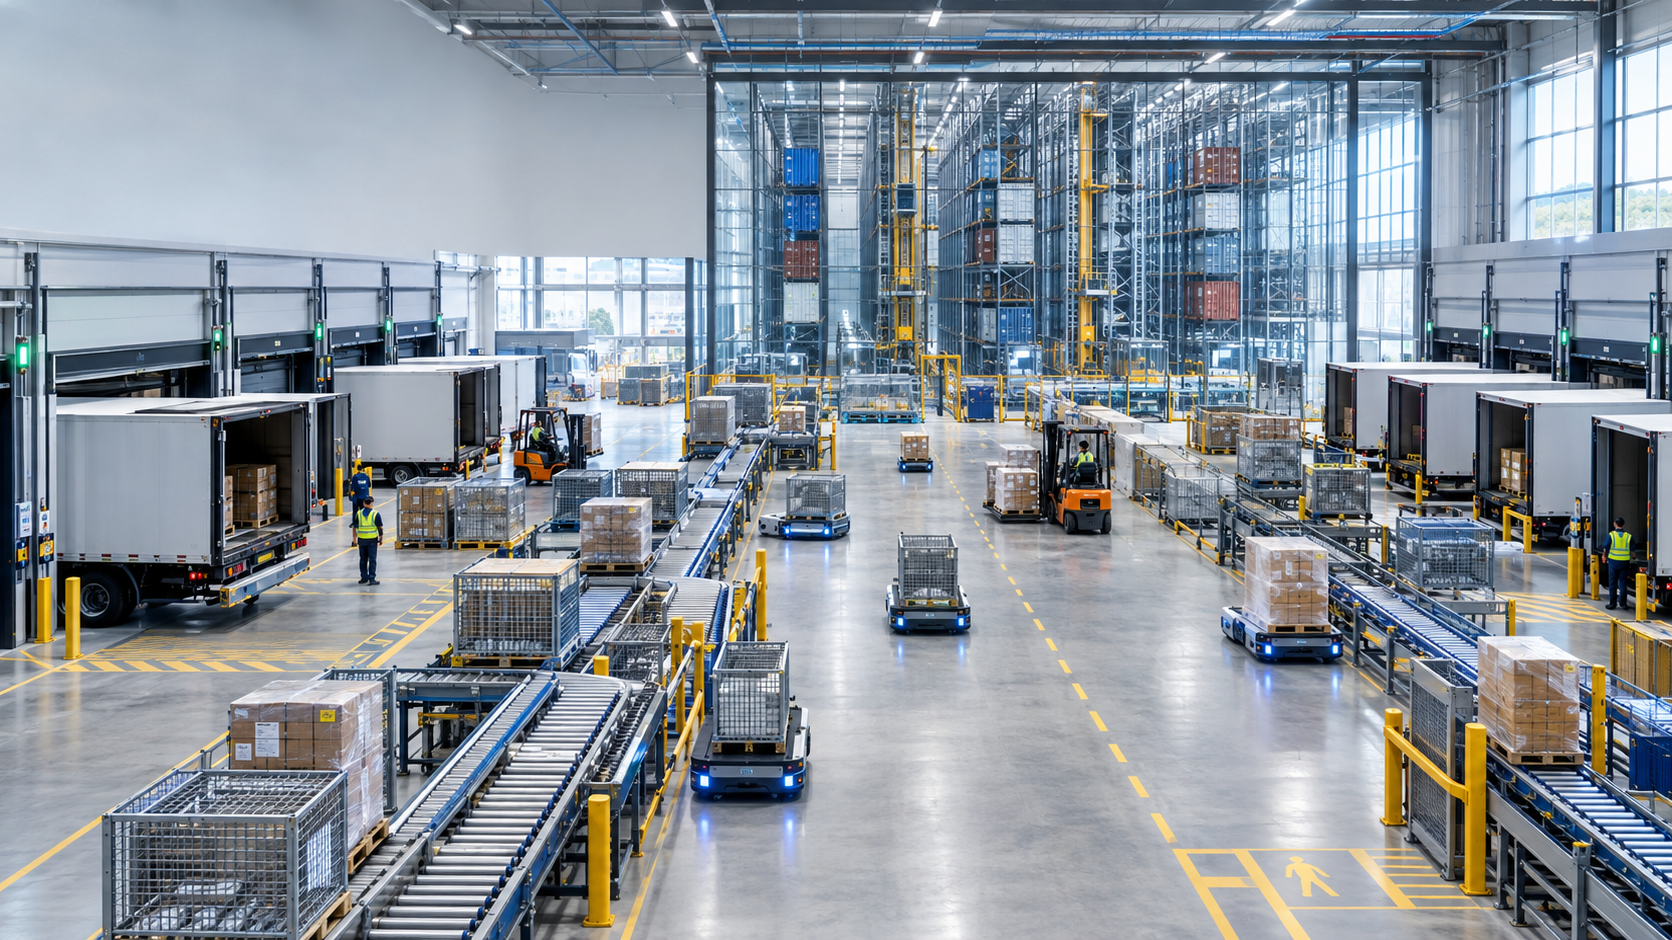
Cross-Docking: Wenn das Lager zum Hochgeschwindigkeitsknoten wird – Kreativbild zum Thema, mit KI: Xpert.Digital
Von der Lagerhaltung zur Durchflussoptimierung: Cross-Docking erklärt
Cross-Docking und seine Bedeutung für moderne Lieferketten
In der heutigen, schnelllebigen Wirtschaft ist effizientes Lagermanagement entscheidend für den Unternehmenserfolg. Cross-Docking hat sich als innovative Lösung etabliert, um die traditionellen Lagerprozesse zu revolutionieren. Anstatt Waren einzulagern, behandelt Cross-Docking den Lagerstandort als strategischen Umschlagplatz, an dem eingehende Waren unmittelbar für den Versand vorbereitet werden. Dieser Ansatz minimiert nicht nur die Lagerzeiten, sondern optimiert auch die Kapitalbindung und steigert die Durchsatzgeschwindigkeit. Im Kern ermöglicht Cross-Docking eine enge zeitliche und datenmäßige Abstimmung zwischen Lieferanten, Logistikzentren und Empfängern. Dabei wird der Fokus auf die Minimierung von Beständen und die Maximierung der Effizienz gelegt. Unternehmen, die sich auf Cross-Docking stützen, profitieren von einer schlankeren Lieferkette, die sich an den dynamischen Anforderungen des Marktes orientiert. Doch wie funktioniert dieses System genau, und welche Herausforderungen und Vorteile bringt es mit sich? In diesem Artikel werden wir die Grundlagen, Vorteile und Herausforderungen des Cross-Docking näher beleuchten und aufzeigen, wie Unternehmen diesen Ansatz erfolgreich implementieren können.
Wer Ware noch einlagert, obwohl sie längst weiterfahren könnte, bezahlt für Stillstand
Cross-Docking verändert die ökonomische Logik eines Lagers. Während ein klassisches Distributionszentrum darauf ausgelegt ist, Waren aufzunehmen, zu bevorraten, zu kommissionieren und später wieder auszulagern, behandelt Cross-Docking den Standort vor allem als Umschlag- und Synchronisationspunkt. Eingehende Sendungen werden entladen, identifiziert, kontrolliert, sortiert, zu neuen Transporteinheiten gebündelt und möglichst unmittelbar in ausgehende Fahrzeuge verladen. Die Ware bleibt im Idealfall nur wenige Stunden im Gebäude. Dadurch sinken Bestände, Flächenbedarf und Kapitalbindung, während Durchsatz und Liefergeschwindigkeit steigen können.
Die verbreitete Vorstellung, Cross-Docking bedeute lediglich das schnelle Umladen einer Palette von einem Lastwagen auf einen anderen, greift allerdings zu kurz. Das Verfahren ist kein einzelner Arbeitsschritt, sondern ein Betriebsmodell für die gesamte Lieferkette. Es funktioniert nur, wenn Lieferanten, Transporteure, Logistikzentrum, Informationssysteme und Empfänger zeitlich und datenmäßig eng zusammenarbeiten. Je weniger physischer Bestand als Puffer vorhanden ist, desto wichtiger werden zuverlässige Ankunftszeiten, korrekte Lieferavise, eindeutige Kennzeichnung, passende Verpackungseinheiten und eine belastbare Planung des Warenausgangs.
Ökonomisch ist Cross-Docking deshalb weder ein universelles Sparprogramm noch automatisch die modernere Form der Lagerhaltung. Es ist besonders leistungsfähig, wenn hohe und relativ vorhersehbare Warenströme auf viele Lieferquellen oder Zielorte verteilt werden müssen. Bei stark schwankender Nachfrage, unzuverlässigen Lieferanten, aufwendigen Qualitätsprüfungen oder kleinteiligen Bearbeitungsprozessen kann dagegen ein klassisches Lager oder ein hybrides Modell wirtschaftlicher und robuster sein. Die entscheidende Frage lautet nicht, ob möglichst viel Ware durchgeschleust werden kann, sondern welche Artikel, Relationen und Aufträge dadurch in der Gesamtkette tatsächlich geringere Kosten und bessere Lieferleistungen erzeugen.
Vom Lagerort zum Durchflussknoten
Cross-Docking ist ein logistisches Verfahren, bei dem Güter mit keiner oder nur sehr kurzer Zwischenlagerung vom Wareneingang zum Warenausgang gelangen. Der Begriff beschreibt damit eine bewusste Abkehr von der traditionellen Lagerfunktion. Ein klassisches Lager entkoppelt Beschaffung und Absatz durch Bestand: Es nimmt Waren unabhängig vom konkreten Ausgangsauftrag auf und hält sie so lange verfügbar, bis Nachfrage entsteht. Ein Cross-Dock koppelt Ein- und Ausgang dagegen eng aneinander. Die eingehende Ware ist idealerweise bereits einem Ziel, einer Tour, einer Filiale, einem Produktionsauftrag oder einem Kundenauftrag zugeordnet.
In der Praxis bedeutet „ohne Lagerung“ nicht zwingend, dass jede Transporteinheit ohne jeden Zwischenstopp direkt von Fahrzeug zu Fahrzeug wechselt. Fast immer bestehen kurzzeitige Bereitstellungs-, Sortier- oder Pufferzonen. Auch Qualitätskontrollen, Etikettierung, Konsolidierung und das Warten auf einen noch nicht vollständig aufgebauten Ausgangsverkehr können notwendig sein. Als charakteristischer Orientierungswert gilt eine Verweildauer von weniger als 24 Stunden; leistungsfähige Prozesse arbeiten häufig im Bereich weniger Stunden. Entscheidend ist nicht eine starre Zeitgrenze, sondern der Verzicht auf eine reguläre Einlagerung in einen langfristig bewirtschafteten Bestand.
Damit verlagert sich die Wertschöpfung. Im traditionellen Lager liegt sie in der Verfügbarkeit von Beständen und der flexiblen Kommissionierung. Beim Cross-Docking entsteht sie durch zeitliche Koordination, Bündelung und beschleunigten Durchfluss. Kleinere Eingangssendungen können nach Zielregionen zu besser ausgelasteten Ausgangsladungen zusammengeführt werden. Umgekehrt lassen sich große, sortenreine Lieferungen zerlegen und bedarfsgerecht auf Filialen, Produktionsbereiche oder Zustelltouren verteilen. Der Knoten ersetzt also Lagerzeit durch Informationsqualität und operative Präzision.
Daraus folgt ein häufig übersehener Punkt: Cross-Docking beseitigt nicht sämtliche Bestände, sondern verschiebt und reduziert sie. Sicherheitsbestände können weiterhin beim Lieferanten, in einem vorgeschalteten Werk, in regionalen Puffern oder am Absatzpunkt liegen. Ebenso bleibt Ware während des Transports wirtschaftlich gebunden. Eine seriöse Bewertung muss deshalb die gesamte Lieferkette betrachten und darf nicht nur den sichtbar sinkenden Bestand am Cross-Docking-Standort messen. Werden Bestände lediglich zu Lieferanten verlagert oder entstehen durch häufigere Transporte höhere Kosten, fällt der vermeintliche Vorteil kleiner aus.
Drei Betriebsmodelle mit unterschiedlicher Logik
Beim einstufigen beziehungsweise vorkommissionierten Cross-Docking steht der Zielbezug schon vor der Anlieferung fest. Der Lieferant stellt beispielsweise für jede Filiale eine eigene Palette zusammen, versieht sie mit einer eindeutigen Kennzeichnung und liefert sie an den Umschlagpunkt. Dort wird die Einheit geprüft und ohne inhaltliche Veränderung zum richtigen Ausgangstor geleitet. Dieses Modell minimiert den internen Bearbeitungsaufwand und ermöglicht sehr kurze Durchlaufzeiten. Es verlangt jedoch hohe Disziplin beim Lieferanten und relativ stabile Bedarfsinformationen, weil Fehler oder kurzfristige Nachfrageänderungen nur schwer korrigiert werden können.
Beim zweistufigen Cross-Docking werden größere Eingangseinheiten im Knoten aufgelöst und neu zusammengestellt. Ein Lieferant kann etwa eine sortenreine Palette anliefern, deren Kartons auf mehrere Filialen verteilt werden. Gleichzeitig erhält jede Filiale eine konsolidierte Sendung aus den Waren mehrerer Lieferanten. Diese Form erhöht die Bündelungswirkung und erlaubt eine spätere, marktnähere Zuordnung. Dafür steigen Flächenbedarf, Personalaufwand, Sortierkomplexität und Fehleranfälligkeit im Umschlagzentrum.
Ein erweitertes oder hybrides Cross-Docking verbindet den schnellen Durchlauf mit ausgewählten Lager-, Kommissionier- und Mehrwertleistungen. Ein Teil der Ware passiert den Standort direkt, während ein anderer Teil für kurze oder auch längere Zeit eingelagert wird. Zusätzlich können Etiketten angebracht, Displays aufgebaut, Verpackungen angepasst, Sets gebildet oder Qualitätsprüfungen durchgeführt werden. Dieses Modell ist in der Realität häufig wirtschaftlicher als ein dogmatisch „bestandsloser“ Ansatz, weil es Ausnahmen auffängt und unterschiedliche Artikelprofile in einem Standort zusammenführt.
Die Wahl zwischen diesen Formen ist eine wirtschaftliche Abwägung. Vorkommissionierte Prozesse sind besonders effizient bei stabiler Nachfrage, kurzen Vorlaufzeiten und hoher Datenqualität. Eine Zuordnung erst im Umschlagzentrum bietet mehr Flexibilität und kann Nachfrageunsicherheit teilweise ausgleichen, verursacht aber höhere operative Kosten. Hybride Systeme schaffen einen Puffer gegen Störungen, binden dafür erneut Fläche und Kapital. Die optimale Lösung liegt daher häufig nicht in einem einzigen Modell für das gesamte Sortiment, sondern in einer Segmentierung nach Umschlagshäufigkeit, Nachfrageprofil, Lieferzuverlässigkeit, Wertdichte und Serviceanforderung.
Der Ablauf entscheidet über die Leistung
Der Cross-Docking-Prozess beginnt lange vor dem Eintreffen eines Fahrzeugs. Lieferant oder Transporteur übermitteln ein elektronisches Lieferavis mit Angaben zu Auftrag, Artikel, Menge, Ladeeinheit, Kennzeichnung, Ankunftszeit und Ziel. Auf dieser Basis kann das Warehouse-Management-System die erwartete Ware mit offenen Bedarfen abgleichen, ein Tor zuweisen, Personal und Fördermittel planen sowie Ausgangstouren vorbereiten. Ohne diese Vorabinformation wird der Umschlag reaktiv: Erst nach dem Öffnen des Fahrzeugs wird sichtbar, was angekommen ist. Das kostet Zeit und macht einen planbaren Hochleistungsbetrieb nahezu unmöglich.
Am Wareneingang werden Ladeeinheiten identifiziert und gegen die angekündigten Daten geprüft. Barcodes sind für viele Anwendungen die wirtschaftlichste Lösung; RFID kann bei sehr hohen Volumina, verdeckten Kennzeichnungen oder automatischen Torlesungen Vorteile bieten. Die Kontrolle muss schnell genug sein, um den Fluss nicht zu unterbrechen, aber zuverlässig genug, um Mengenabweichungen, Beschädigungen oder falsche Ziele zu erkennen. Ein nicht erkannter Fehler wird im Cross-Docking besonders teuer, weil kaum Zeit zur Korrektur bleibt und die falsche Einheit möglicherweise sofort in den Ausgangsprozess gelangt.
Anschließend weist das System jeder Einheit einen direkten Transportweg, eine Bereitstellungsfläche, eine Sortierlinie oder eine Ausnahmezone zu. Paletten können per Gabelstapler, Routenzug, fahrerlosem Transportsystem oder autonomem mobilem Roboter bewegt werden. Kartons und Pakete eignen sich für Förderbänder und automatische Sortiertechnik. Je geringer die inneren Wege und je weniger Kreuzungen zwischen Materialflüssen entstehen, desto höher sind Durchsatz und Arbeitssicherheit. Deshalb ist die Zuordnung von Eingangs- und Ausgangstoren keine Nebensache, sondern eine zentrale Optimierungsaufgabe.
Im Warenausgang werden die Einheiten nach Tour, Empfänger oder Abfahrtsfenster konsolidiert. Vor dem Verladen erfolgt eine letzte Identitäts- und Vollständigkeitsprüfung. Das System muss verhindern, dass eine Palette am falschen Tor landet oder ein Fahrzeug unvollständig abfährt. Gleichzeitig dürfen wartende Ausgangsfahrzeuge nicht unnötig lange Rampen blockieren. Der wirtschaftliche Erfolg hängt somit von einer fein abgestimmten Taktung ab: Zu frühe Eingänge erzeugen Pufferbedarf, verspätete Eingänge gefährden Abfahrten, zu kurze Zeitfenster erhöhen Stress und Fehler, zu großzügige Zeitfenster verringern den Durchsatz.
Wo Cross-Docking seinen größten Hebel entfaltet
Im Lebensmitteleinzelhandel gehört Cross-Docking zu den besonders naheliegenden Anwendungen. Viele Filialen benötigen regelmäßig kleine Mengen aus einem breiten Lieferantennetz, während Frischeprodukte nur begrenzt lagerfähig sind. Ein regionales Verteilzentrum kann Lieferungen bündeln, nach Filialen sortieren und noch am selben Tag weiterleiten. Kühlketten werden verkürzt, Abschriften können sinken und die Filialbelieferung lässt sich in besser ausgelasteten Touren organisieren. Allerdings sind Temperaturführung, Hygiene, Rückverfolgbarkeit und enge Zeitfenster zwingend zu beherrschen.
Im klassischen Einzelhandel dient Cross-Docking häufig der Filialversorgung mit schnell drehenden Artikeln, Aktionsware oder saisonalen Sortimenten. Große Lieferantenmengen werden auf Verkaufsstellen verteilt, ohne dass das Verteilzentrum sie in Reservebestände übernimmt. Das ist besonders attraktiv, wenn Aktionsbeginn, Werbekampagne und Warenverfügbarkeit eng zusammenpassen müssen. Bei einer Fehlprognose zeigt sich jedoch die Kehrseite: Übermengen können nicht automatisch durch Lagerbestandspuffer absorbiert werden, während Unterlieferungen direkt die Regalverfügbarkeit gefährden.
In der Automobilindustrie und anderen getakteten Produktionssystemen unterstützt Cross-Docking Just-in-Time- und teilweise Just-in-Sequence-Konzepte. Bauteile verschiedener Zulieferer werden konsolidiert und zeitgerecht an Werke oder Montagelinien geliefert. Der Nutzen liegt nicht allein in geringeren Lagerbeständen, sondern in einer geordneten, produktionsgerechten Zuführung. Gleichzeitig steigt die Abhängigkeit von störungsfreien Transporten. Verkehrsprobleme, Qualitätsmängel oder falsche Sequenzen können schnell Produktionsunterbrechungen auslösen, deren Kosten die eingesparten Lagerkosten deutlich übersteigen.
Paketdienste und Stückgutnetze arbeiten im Kern ebenfalls mit Cross-Docking-Logiken. Sendungen treffen aus regionalen Sammelverkehren ein, werden automatisiert nach Zielrelation sortiert und verlassen den Hub in neuen Linienverkehren. Das Gebäude ist hier keine Aufbewahrungsstätte, sondern eine Sortiermaschine mit Toren. Die Wirtschaftlichkeit entsteht durch Netzwerkeffekte: Je besser Mengen gebündelt und Fahrzeuge ausgelastet werden, desto niedriger können die Transportkosten je Sendung ausfallen.
Im E-Commerce eignet sich Cross-Docking vor allem für vorverkaufte Ware, schnell drehende Artikel, Marktplatzbestellungen und Lieferantenmodelle, bei denen Produkte auf dem Weg zum Kunden lediglich konsolidiert werden. Es kann das klassische Fulfillment jedoch nicht vollständig ersetzen. Einzelaufträge mit vielen Positionen, Retouren, kundenspezifische Verpackungen und stark schwankende Nachfrage benötigen häufig weiterhin Lager- und Kommissionierfunktionen. Besonders aussichtsreich ist deshalb eine hybride Architektur, in der geeignete Artikel den Bestand umgehen und andere regulär aus einem Lager bedient werden.
Für Ersatzteile und zeitkritische Industriegüter bietet Cross-Docking Vorteile, wenn eingehende Einheiten bereits konkreten Servicefällen oder Produktionsbedarfen zugeordnet sind. In der Kontraktlogistik können mehrere Kunden und Transporteure über einen gemeinsamen Knoten konsolidiert werden. Auch in der Krankenhausversorgung, bei Modekollektionen oder bei Importware mit feststehenden Aufträgen sind entsprechende Modelle denkbar. Der gemeinsame Nenner ist stets ein zeitnah bekannter Ausgangsbedarf, der die Ware beim Eintreffen bereits „zieht“.
Ökonomik jenseits eingesparter Regalfläche
Der offensichtlichste Vorteil liegt im Wegfall mehrerer Lagerbewegungen. Eine Ware, die nicht eingelagert wird, benötigt keinen regulären Lagerplatz, keine spätere Auslagerung und häufig auch keine aufwendige Kommissionierung aus dem Bestand. Weniger Berührungspunkte können Personalaufwand, Fördermittelstunden, Energieverbrauch und Beschädigungsrisiken senken. Gleichzeitig verkürzt sich die Zeit zwischen Eingang und Versand, was die Reaktionsfähigkeit der Lieferkette verbessert.
Mindestens ebenso wichtig ist die Kapitalbindung. Bestand finanziert die Zeit zwischen Einkauf und Verkauf. Sinkt die durchschnittliche Verweildauer, wird weniger Umlaufvermögen gebunden; zusätzlich reduzieren sich Bestandsrisiken wie Verderb, Veralterung, Schwund oder Preisabschriften. Der Effekt ist bei hochwertigen, schnell veraltenden oder kapitalintensiven Produkten besonders relevant. Allerdings darf die Rechnung nicht nur den lokalen Bestand erfassen. Müssen Lieferanten höhere Vorräte halten oder werden zusätzliche Sicherheitsbestände in Filialen aufgebaut, verlagert sich die Kapitalbindung lediglich.
Cross-Docking kann außerdem Transportkosten senken, obwohl ein zusätzlicher Umschlagpunkt entsteht. Der Schlüssel ist die Konsolidierung. Mehrere kleine Eingangssendungen mit gleicher Zielregion lassen sich zu volleren Ausgangsfahrzeugen bündeln. Umgekehrt können große Lieferungen effizient auf zahlreiche Empfänger verteilt werden. Dadurch steigen Auslastungsgrade und die Zahl schlecht ausgelasteter Direktfahrten kann sinken. Untersuchungen zu mehrstufigen Distributionsnetzen zeigen jedoch keine automatische Überlegenheit: Je nach Entfernungen, Mengen, Fahrzeugkosten und Netzstruktur kann der zusätzliche Knoten Transportkosten reduzieren oder erhöhen.
Auf der Kostenseite stehen Investitionen in Gebäude, Tore, Bereitstellungsflächen, Fördertechnik, Identifikation, Softwareintegration und gegebenenfalls automatische Sortierung. Hinzu kommen Kosten für Datenpflege, Lieferantenanbindung, Schulung, Prozesssteuerung und Ausnahmebehandlung. Ein Cross-Dock mit zu geringer Auslastung ist problematisch, weil viele Kosten fix sind. Umgekehrt kann ein überlasteter Standort durch Staus, Wartezeiten, Fehlverladungen und Sonderfahrten teuer werden. Die Wirtschaftlichkeit folgt daher einer ausgeprägten Volumen- und Synchronisationslogik.
Praxiswerte zu Einsparungen schwanken stark und sind nur im jeweiligen Kontext belastbar. Einzelne Anwendungen berichten zweistellige Verbesserungen bei Transport- oder Handlingkosten, deutlich kürzere Durchlaufzeiten und spürbar niedrigere Bestände. Solche Zahlen dürfen jedoch nicht pauschal auf andere Netze übertragen werden. Artikelstruktur, Lohnkosten, Automatisierungsgrad, Entfernungsmuster, Ausgangslage und Messgrenze beeinflussen das Ergebnis erheblich. Eine seriöse Investitionsrechnung sollte deshalb mindestens die Gesamtkosten je Einheit, die Veränderung des gebundenen Kapitals, die Lieferqualität, erwartete Störungskosten und die benötigte Reservekapazität berücksichtigen.
Der Preis der Geschwindigkeit
Cross-Docking macht eine Lieferkette schlanker, aber nicht automatisch widerstandsfähiger. Ein klassischer Lagerbestand puffert zeitliche Abweichungen. Fällt dieser Puffer weg, wirken Verspätungen und Mengenfehler unmittelbarer auf nachgelagerte Prozesse. Ein verspäteter Eingang kann ein Ausgangsfahrzeug blockieren; dessen verspätete Abfahrt gefährdet wiederum Zustellfenster, Filialversorgung oder Produktionspläne. Der finanzielle Schaden einer Störung kann daher überproportional steigen.
Besonders kritisch sind konzentrierte Ankunftswellen. Treffen viele Fahrzeuge in engem Abstand ein, entstehen Warteschlangen an Toren, Spitzen beim Personalbedarf und Engpässe auf den inneren Transportwegen. Eine hohe nominale Anlagenleistung genügt nicht, wenn die zeitliche Verteilung ungünstig ist. Die Planung muss deshalb nicht nur Tagesmengen, sondern konkrete Zeitfenster, Entladedauern, Wege, Ressourcen und Prioritäten berücksichtigen. Simulation und mathematische Optimierung können helfen, Torbelegung und Fahrzeugreihenfolge zu verbessern.
Auch die Fehlerfolgen verändern sich. Im Lager kann eine falsch platzierte Palette häufig später gesucht und korrigiert werden. Im Cross-Docking kann sie innerhalb kurzer Zeit in einen falschen Linienverkehr gelangen. Das führt zu Rücktransporten, Sonderfahrten, Lieferausfällen und gegebenenfalls Produktionsstörungen. Echtzeitvalidierung beim Scannen, eindeutige Ladeeinheiten, standardisierte Etiketten und systemseitige Sperren sind daher keine Komfortfunktionen, sondern wirtschaftliche Sicherheitsmechanismen.
Ein weiteres Risiko ist eine zu weit gehende Standardisierung auf stabile Bedingungen. Lieferketten sind Schwankungen durch Wetter, Verkehr, Streiks, geopolitische Ereignisse, Nachfragesprünge und IT-Ausfälle ausgesetzt. Ein effizientes System benötigt deshalb definierte Ausnahmeflächen, alternative Tore, Ersatzprozesse und klare Eskalationsregeln. Resilienz kostet Kapazität, kann aber den erwarteten Gesamtschaden reduzieren. Die wirtschaftlich beste Lösung nutzt folglich nicht jede Fläche im Normalbetrieb maximal aus, sondern hält bewusst einen begrenzten operativen Spielraum vor.
LTW Intralogistics Lösungen

LTW Intralogistics – Engineers of Flow - Bild: LTW Intralogistics GmbH
LTW bietet seinen Kund:innen keine losen Bausteine, sondern integrierte Gesamtlösungen. Beratung, Planung, mechanische und elektrotechnische Komponenten, Steuerungs- und Leittechnik sowie Software und Service – alles ist vernetzt und präzise aufeinander abgestimmt.
Besonders vorteilhaft ist die eigene Fertigung wesentlicher Komponenten. Dadurch können Qualität, Lieferketten und Schnittstellen optimal kontrolliert werden.
LTW steht für Verlässlichkeit, Transparenz und partnerschaftliche Zusammenarbeit. Loyalität und Ehrlichkeit sind fest im Unternehmensverständnis verankert – hier zählt noch ein Handschlag.
Passend dazu:
Container-Hochregallager als Unterstützung für Cross-Docking
Die digitale Infrastruktur als eigentliches Lager
Wenn physischer Bestand als Puffer abnimmt, wird Information zum zentralen Steuerungsmedium. Das Warehouse-Management-System muss erwartete Eingänge, offene Aufträge, verfügbare Tore, Bereitstellungsflächen und Ausgangstouren nahezu in Echtzeit zusammenführen. Das Transportation-Management-System ergänzt Ankunftsprognosen, Fahrzeugkapazitäten, Touren und Zeitfenster. Beide Systeme müssen konsistente Stammdaten verwenden und Ereignisse ohne Medienbruch austauschen.
Das elektronische Lieferavis ist dabei von grundlegender Bedeutung. Es beschreibt vor dem Eintreffen, welche Artikel und Mengen auf welchen Ladeeinheiten kommen und wohin sie weitergeleitet werden sollen. Nur dann lassen sich Personal, Tore und Ausgangskapazität vorausschauend planen. Fehlen Daten oder stimmen Artikelnummern, Mengeneinheiten und Verpackungshierarchien nicht überein, fällt der Betrieb auf manuelle Prüfung zurück. Der Zeitvorteil des Cross-Docking löst sich dann schnell auf.
Barcode, RFID, Kamerasysteme und automatische Identifikation schaffen Transparenz über physische Bewegungen. Wichtig ist nicht allein das Erfassen eines Scans, sondern seine unmittelbare Prüfung gegen den geplanten Prozess. Das System muss anzeigen oder verhindern, wenn eine Einheit am falschen Tor steht, nicht zum Ausgangsauftrag gehört oder noch nicht freigegeben ist. Für Paletten und Behälter reichen robuste Barcodeprozesse oft aus. RFID oder bildbasierte Erkennung werden interessant, wenn sehr hohe Durchsätze, ungünstige Sichtverhältnisse oder eine berührungslose Massenerfassung vorliegen.
Künstliche Intelligenz kann Prognosen, Ankunftszeiten, Torzuordnung und Ressourceneinsatz verbessern, ersetzt aber keine sauberen Daten und stabilen Grundprozesse. Ein lernendes System kann Verspätungswahrscheinlichkeiten erkennen oder dynamisch alternative Zuordnungen vorschlagen. Es kann jedoch fehlende Kennzeichnungen, unklare Verantwortlichkeiten oder nicht eingehaltene Lieferstandards nicht wegoptimieren. Der größte digitale Hebel liegt häufig zunächst in standardisierten Stammdaten, verlässlichen Schnittstellen und konsequentem Ereignismanagement.
Das richtige Layout verhindert teuren Gegenverkehr
Cross-Docking-Gebäude sind häufig langgestreckt und besitzen auf gegenüberliegenden Seiten zahlreiche Tore. Eingehende Waren gelangen auf der einen Seite in die Halle und verlassen sie auf der anderen. Diese I-Form ist leicht verständlich und unterstützt einen gerichteten Materialfluss. Je nach Grundstück, Sendungsstruktur und Anzahl der Relationen kommen auch L-, T- oder X-förmige Layouts infrage. Mit wachsender Torzahl können solche Formen Wege verkürzen, erhöhen aber die Anforderungen an Verkehrsführung und Steuerung.
Die größte Flächenkomponente ist nicht das Regal, sondern die Bewegungs- und Bereitstellungsfläche. Sie muss groß genug sein, um Sendungen kurzfristig nach Zielen zu trennen und Ausgangsladungen aufzubauen. Zu wenig Puffer führt zu blockierten Wegen; zu viel Puffer verführt zu schleichender Lagerhaltung und erhöht Baukosten. Sinnvoll sind klar markierte Bahnen, flexible Stellplätze und getrennte Ausnahmebereiche für beschädigte, ungeklärte oder verspätete Ware.
Die Torzuordnung beeinflusst die inneren Transportkosten direkt. Häufig miteinander verbundene Ein- und Ausgangsrelationen sollten räumlich nah liegen. Gleichzeitig müssen Fahrzeuggrößen, Temperaturzonen, Gefahrgutanforderungen, Fördertechnik und zeitliche Belegung berücksichtigt werden. Da die optimale Zuordnung mit jeder Ankunftswelle wechseln kann, ist eine rein statische Planung oft unzureichend. Dynamische Systeme können Tore nach aktuellen Mengen, Entfernungen und Abfahrtsprioritäten vergeben.
Automation lohnt sich vor allem bei hohen, wiederkehrenden Volumina und standardisierten Ladeeinheiten. Fördertechnik und Sorter erzielen große Durchsätze, sind aber kapitalintensiv und weniger flexibel bei stark wechselnden Abmessungen. Fahrerlose Transportsysteme und autonome mobile Roboter lassen sich modularer skalieren, benötigen jedoch sichere Verkehrsregeln und eine gute Flottensteuerung. Konventionelle Stapler bleiben bei heterogenen Paletten und wechselnden Aufgaben wirtschaftlich attraktiv. In vielen Anlagen entsteht die beste Lösung aus einer Kombination dieser Technologien.
Welche Waren wirklich passen
Für Cross-Docking eignen sich vor allem Waren mit hohem und regelmäßigem Durchsatz, bekanntem Ziel und geringer Notwendigkeit zur Lagerbearbeitung. Schnelldreher, vorab verkaufte Artikel, Filialnachschub, Aktionsware mit festem Termin, Frischprodukte und standardisierte Produktionskomponenten erfüllen diese Bedingungen häufig. Ebenfalls günstig sind robuste, eindeutig gekennzeichnete Ladeeinheiten, die ohne Umpacken bewegt werden können.
Weniger geeignet sind Langsamdreher mit sporadischer Nachfrage, Produkte mit langen oder komplexen Prüfprozessen, Waren mit unklarer Zielzuordnung und Artikel, die umfangreich kommissioniert oder kundenspezifisch bearbeitet werden müssen. Auch bei sehr unzuverlässiger Anlieferung oder stark volatiler Nachfrage kann ein Bestandslager den besseren Service bieten. Hohe Fehlmengenkosten sprechen ebenfalls für vorsichtige Hybridmodelle, weil ein fehlendes Teil den gesamten Auftrag oder eine Produktion blockieren kann.
Eine ABC-Analyse allein reicht für die Auswahl nicht aus. Ein umsatzstarker Artikel kann wegen extremer Nachfrageschwankungen ungeeignet sein, während ein mittelvolumiger Artikel mit stabilen Bestellungen gut funktioniert. Sinnvoll ist eine mehrdimensionale Klassifikation nach Volumen, Vorhersagegüte, Lieferzuverlässigkeit, Wert, Haltbarkeit, Handlingaufwand, Zielklarheit und Fehlmengenkosten. Daraus entstehen Regeln, welche Waren direkt durchlaufen, kurzfristig gepuffert oder regulär eingelagert werden.
Die Entscheidung sollte zudem auf Relationen statt nur auf Artikeln basieren. Derselbe Artikel kann für eine große Filiale mit täglichem Bedarf cross-docking-fähig sein, für einen kleinen Empfänger mit unregelmäßigen Bestellungen jedoch nicht. Ebenso kann eine zuverlässige Lieferquelle für den Direktdurchlauf geeignet sein, während ein anderer Lieferant zunächst einen Kontroll- und Pufferprozess benötigt. Cross-Docking ist daher am wirksamsten, wenn Regeln granular genug sind, aber operativ verständlich bleiben.
Container-Hochregallager: Gegenmodell oder perfekter Partner?
Ein Container-Hochregallager scheint zunächst das Gegenteil von Cross-Docking zu verkörpern. Cross-Docking will Lagerung vermeiden, während ein Hochregallager für ISO-Container gerade auf dichte, automatisierte Speicherung ausgelegt ist. Dieser Gegensatz ist jedoch nur teilweise richtig. In einem Seehafen, Binnenhafen oder großen multimodalen Terminal kann ein Container-Hochregallager als hochleistungsfähiger Puffer innerhalb eines übergeordneten Cross-Docking- und Umschlagssystems dienen.
Konventionelle Containerlager stapeln Boxen übereinander. Soll ein unten stehender Container entnommen werden, müssen darüberliegende Einheiten umgesetzt werden. Solche unproduktiven Umstapelbewegungen verbrauchen Zeit, Energie und Geräteleistung. Moderne Container-Hochregalsysteme lagern jeden Container in einem eigenen Fach und ermöglichen einen direkten Zugriff. Je nach Ausführung werden beladene Container bis zu elf Ebenen und leere Container noch höher gelagert. Automatische Regalbediengeräte übernehmen Ein- und Auslagerung, während Übergabestationen die Verbindung zu Lastwagen, Terminalfahrzeugen, Bahn oder wasserseitigem Umschlag herstellen.
Die Flächenwirkung ist erheblich. Hochregalkonzepte können auf gleicher Grundfläche ungefähr die dreifache Kapazität eines konventionellen Containerplatzes erreichen oder für die gleiche Kapazität nur rund ein Drittel der Fläche benötigen. Pilot- und Projektdaten zeigen zudem, dass direkter Zugriff unproduktive Umstapelungen weitgehend beseitigen und den Durchsatz je Hektar stark erhöhen kann. Solche Angaben hängen allerdings von Layout, Krananzahl, Schnittstellen, Betriebsprofil und Auslastung ab und dürfen nicht als Garantie für jedes Terminal verstanden werden.
Cross-Docking findet bei Containern auf zwei Ebenen statt. Auf der ersten Ebene wird der geschlossene Container selbst zwischen Verkehrsträgern umgeschlagen, etwa vom Schiff auf Bahn oder Lkw. Bleibt er nur kurz im Terminal und ist seine Weiterfahrt bereits geplant, ähnelt dieser Prozess einem Cross-Dock für ganze Ladeeinheiten. Auf der zweiten Ebene wird der Container geöffnet; seine Inhalte werden entladen, sortiert, konsolidiert und in andere Container oder Fahrzeuge verladen. Dieser Container Freight Station genannte Bereich entspricht dem klassischen Cross-Docking auf Paletten-, Karton- oder Stückgutebene.
Das Hochregallager kann beide Ebenen unterstützen. Es puffert Container zwischen zeitlich nicht exakt synchronen Verkehrsträgern und stellt sie in der benötigten Reihenfolge bereit. Der direkte Zugriff ist besonders wertvoll, weil eine verspätete Bahn, ein geändertes Schiffsfenster oder ein kurzfristig disponierter Lkw nicht zwangsläufig zahlreiche Umstapelungen auslöst. Das Lager entkoppelt die Takte von Schiff, Bahn, Straße und Warenumschlag, ohne die Nachteile eines schwer zugänglichen Blocklagers vollständig zu übernehmen.
Dennoch ist ein Container-Hochregallager kein Cross-Dock im engeren Sinn. Sobald Container über längere Zeit aufbewahrt werden, erfüllt die Anlage eine Lager- und Pufferfunktion. Der Begriff Cross-Docking sollte daher den Prozess beschreiben, nicht das Bauwerk. Eine Anlage kann zugleich direkte Durchläufe, kurzfristige Pufferung und reguläre Lagerung abwickeln. Wirtschaftlich entscheidend ist, ob das System die gesamte Umschlagkette beschleunigt, Fläche spart und ausreichend viele unproduktive Bewegungen vermeidet, um seine hohen Investitions- und Instandhaltungskosten zu rechtfertigen.
Die besondere Ökonomik großer Stahlboxen
Bei ISO-Containern unterscheidet sich die Kostenstruktur deutlich von der eines Palettenlagers. Die Einheiten sind groß, schwer und wertvoll in der Handhabung. Jede zusätzliche Bewegung benötigt Kran-, Fahrzeug- oder Staplerkapazität. Gleichzeitig können Liegezeiten, Standgelder, verspätete Abholung und Terminalstau erhebliche Folgekosten verursachen. Deshalb besitzt die zuverlässige Reihenfolge der Bereitstellung einen hohen wirtschaftlichen Wert.
Ein Hochregalsystem kann die Leistung von der Flächenauslastung teilweise entkoppeln. In einem Blocklager sinkt die Zugänglichkeit tendenziell, wenn Stapel dichter belegt sind und Abholreihenfolgen unsicher werden. Bei direktem Fachzugriff bleibt jeder Container erreichbar. Dadurch kann die Anlage näher an ihrer Kapazitätsgrenze betrieben werden, ohne dass zwangsläufig mehr Umstapelungen entstehen. Zudem wird die Leistung planbarer, was Zeitfenster für Lastwagen und die Versorgung von Schiff oder Bahn stabilisieren kann.
Dem stehen hohe Fixkosten gegenüber. Stahlbau, Fundamente, automatische Krane, Energieversorgung, Steuerung, Brandschutz, Sicherheitskonzept und Systemintegration erfordern große Investitionen. Der Business Case ist deshalb vor allem an Standorten mit knapper und teurer Fläche, hohem Containeraufkommen, vielen Umstapelbewegungen und langfristig gesicherter Auslastung überzeugend. Auf einem großzügigen Gelände mit niedrigen Flächenkosten und schwankendem Durchsatz kann ein konventionelles Yard-System wirtschaftlicher bleiben.
Auch technische Verfügbarkeit und Redundanz sind kritisch. Fällt ein zentraler Regalgang oder eine Übergabestation aus, darf der Terminalbetrieb nicht stehen bleiben. Modularität, alternative Wege, Ersatzgeräte, Wartungsfenster und Notfallkonzepte müssen bereits im Design berücksichtigt werden. Ein Container-Hochregallager kann die Robustheit erhöhen, wenn es direkten Zugriff und mehrere Übergabepunkte bietet. Es kann sie aber auch verringern, wenn die Automation zu stark zentralisiert ist und Ausfälle nicht umgangen werden können.
Cross-Docking und Hochregallager richtig kombinieren
Die stärkste Kombination entsteht, wenn nicht jede Einheit zwangsläufig durch das Hochregal geführt wird. Container oder Paletten, deren Ausgangsverkehr bereits bereitsteht, sollten einen direkten Weg erhalten. Einheiten mit zeitlicher Abweichung, ungeklärtem Status oder späterem Abfahrtstermin werden automatisiert gepuffert. Das Warehouse- oder Terminal-Operating-System entscheidet dynamisch zwischen Direkttransfer und Lagerroute. Dadurch bleibt Cross-Docking der bevorzugte schnelle Pfad, während das Hochregal die notwendige zeitliche Entkopplung übernimmt.
Eine solche Architektur verhindert zwei Extreme. Ohne Puffer kann jede Verspätung einen Dominoeffekt auslösen. Mit verpflichtender Einlagerung würden dagegen auch synchronisierte Einheiten unnötige Bewegungen verursachen. Der hybride Ansatz behandelt Lagerung als gezielt eingesetzte Option statt als Standard. Das erhöht allerdings die Anforderungen an die Software, weil sie Ziel, Abfahrtszeit, Priorität, verfügbare Übergabepunkte und Anlagenzustand gleichzeitig bewerten muss.
Für ein Distributionszentrum in Hafennähe kann die Kombination noch weitergehen. Importcontainer werden aus dem Terminal übernommen, in einem automatisierten Containerlager bereitgestellt und bei Bedarf direkt an Entladetore gefahren. Dort gelangt die Ware entweder als Cross-Docking-Strom in regionale Ausgangsverkehre oder als regulärer Bestand in ein Paletten-Hochregallager. Zollstatus, Freigaben und Auftragslage bestimmen den Pfad. Besonders bei knappen Hafenflächen und großen, planbaren Importmengen kann diese integrierte Lösung Transport-, Flächen- und Zeitvorteile bündeln.
Der entscheidende Unterschied zwischen einem Container-Hochregallager und einem konventionellen Paletten-Hochregallager liegt in der logistischen Einheit. Im ersten Fall bleibt der ISO-Container geschlossen und wird als Ganzes bewegt; im zweiten werden seine Inhalte gelagert. Für Cross-Docking kann beides relevant sein. Die Wahl hängt davon ab, ob die nächste Transportstufe ganze Container übernimmt oder ob eine warenbezogene Neuverteilung erforderlich ist.
Steuerungsgrößen für einen belastbaren Business Case
Die wichtigste operative Kennzahl ist die Verweildauer vom Wareneingang bis zur Verladung. Sie sollte nicht nur als Durchschnitt betrachtet werden, weil einzelne sehr lange Aufenthalte in einem ansonsten schnellen Prozess verborgen bleiben können. Sinnvoll sind zusätzlich Median, obere Perzentile und die Verteilung nach Artikelgruppe, Lieferant und Route. Ergänzend zeigt der Anteil innerhalb eines definierten Zeitfensters abgefertigter Einheiten, wie stabil der Prozess tatsächlich arbeitet.
Weitere Kernkennzahlen sind Durchsatz je Stunde, Tor und Quadratmeter, Anzahl der Berührungen je Einheit, interner Weg je Palette oder Container, Fehlleitungsquote, Beschädigungsquote, pünktliche Abfahrten und Fahrzeugwartezeiten. Für die Konsolidierungswirkung sind Auslastungsgrad der Ausgangsfahrzeuge, vermiedene Fahrten und Kosten je transportierter Einheit relevant. Bei Hochregalsystemen kommen technische Verfügbarkeit, Kranbewegungen je Stunde, Energie je Bewegung und vermiedene Umstapelungen hinzu.
Finanziell sollte die Investitionsrechnung nicht bei Lagerkosten enden. Ein vollständiges Modell umfasst Gebäude und Technik, Software und Schnittstellen, Personal, Energie, Wartung, Kapitalbindung, Transportkosten, Flächenkosten sowie erwartete Kosten von Fehlern und Störungen. Dem stehen Einsparungen durch weniger Lagerbewegungen, geringeren Bestand, höhere Fahrzeugauslastung, kürzere Lieferzeiten, vermiedene Sonderfahrten und gegebenenfalls zusätzliche Kapazität auf gleicher Fläche gegenüber.
Besonders wichtig ist eine Szenarioanalyse. Ein Basisszenario reicht nicht aus, weil Cross-Docking stark auf Volumen, Pünktlichkeit und Nachfrageunsicherheit reagiert. Mindestens sollten niedrige, erwartete und hohe Auslastung, unterschiedliche Lieferzuverlässigkeit, Lohn- und Energiepreise sowie Ausfallzeiten der Technik betrachtet werden. Für Container-Hochregallager gehören Baukosten, Flächenwert, Entwicklung des Umschlagvolumens und Kosten konventioneller Umstapelbewegungen zu den zentralen Sensitivitäten.
Einführung ohne teuren Systembruch
Eine sinnvolle Einführung beginnt nicht mit einem Neubau, sondern mit einer Datenanalyse. Historische Warenbewegungen zeigen, welche Artikel und Relationen regelmäßig am selben Tag ein- und ausgehen könnten. Anschließend werden heutige Durchlaufzeiten, Berührungen, Wege, Bestände, Fahrzeugauslastungen und Abweichungen ermittelt. Erst dadurch wird sichtbar, ob das Hauptproblem tatsächlich Lagerung ist oder eher in schlechter Transportplanung, unzuverlässigen Lieferanten oder unklaren Daten liegt.
Danach empfiehlt sich ein begrenzter Pilot mit wenigen stabilen Artikeln, Lieferanten und Ausgangsrelationen. Die Waren sollten klar gekennzeichnet, die Prozesse überschaubar und die Beteiligten kooperationsbereit sein. Während des Piloten werden reale Verweildauer, Fehler, Personalbedarf und Auswirkungen auf Transporte gemessen. Ein erfolgreicher Test zeichnet sich nicht nur durch Geschwindigkeit aus, sondern durch wiederholbare Leistung unter normalen Schwankungen.
Im nächsten Schritt werden Lieferantenstandards, elektronische Avisierung, Zeitfenster und Ausnahmeprozesse verbindlich geregelt. Erst wenn Datenqualität und operative Disziplin stabil sind, sollte stärker automatisiert werden. Diese Reihenfolge verhindert, dass teure Technik einen unausgereiften Prozess lediglich schneller ausführt. Automation verstärkt gute Abläufe, kann aber schlechte Stammdaten und widersprüchliche Verantwortlichkeiten nicht heilen.
Die Skalierung sollte nach wirtschaftlichem Nutzen erfolgen. Geeignete Warenströme werden schrittweise erweitert, während ungeeignete Artikel bewusst im Lagerprozess bleiben. Gebäude, Software und Technik sollten beide Wege unterstützen. Ein hybrides System ist kein Zeichen mangelnder Konsequenz, sondern häufig die ökonomisch vernünftigste Antwort auf heterogene Nachfrage- und Lieferprofile.
Die strategische Grenze des Prinzips
Cross-Docking optimiert nicht in erster Linie das Lager, sondern den Fluss durch die Lieferkette. Seine Stärke liegt darin, vermeidbare Wartezeit, unnötige Bestände und wiederholtes Handling zu reduzieren. Der Preis dafür ist eine höhere Abhängigkeit von Daten, Termintreue und Koordination. Unternehmen tauschen physischen Puffer gegen organisatorische und digitale Präzision.
Damit ist Cross-Docking vor allem dort überzeugend, wo Volumen groß genug, Nachfrage ausreichend planbar und Zielzuordnungen früh bekannt sind. In diesen Fällen kann ein Standort mehr Ware auf weniger Fläche bewegen, Kapitalbindung reduzieren und Transporte besser bündeln. Wo Unsicherheit dominiert, kann Lagerbestand dagegen eine wirtschaftlich sinnvolle Versicherung sein. Die beste Lösung ist daher selten „alles Cross-Docking“, sondern eine klare Segmentierung der Warenströme.
Container-Hochregallager widersprechen diesem Prinzip nicht. Sie können als automatisierter Puffer die zeitliche Entkopplung übernehmen, die ein komplexer Hafen- oder Multimodalbetrieb benötigt. Direkter Zugriff auf jede Box, hohe Flächendichte und planbare Bereitstellung verbessern die Voraussetzungen für schnelle Umschläge. Wirtschaftlich sinnvoll wird die Verbindung jedoch nur, wenn das Hochregal unnötige Bewegungen und teure Fläche tatsächlich in größerem Umfang ersetzt.
Die strategische Perspektive lautet deshalb: Nicht das Lager als Gebäude muss verschwinden, sondern die unnötige Lagerung als Prozess. Cross-Docking ist dann erfolgreich, wenn jede Einheit den schnellsten und zugleich wirtschaftlichsten Weg erhält. Manchmal führt dieser Weg direkt vom Eingang zum Ausgang. Manchmal führt er für wenige Stunden durch einen Puffer. Und manchmal bleibt ein reguläres Lager die robustere Lösung. Fortschritt entsteht nicht durch das dogmatische Vermeiden von Bestand, sondern durch die präzise Entscheidung, wo Bestand Wert schafft und wo er lediglich Stillstand finanziert.
Beratung - Planung - Umsetzung

Konrad Wolfenstein
Gerne stehe ich Ihnen als persönlicher Berater zur Verfügung.
Sie können mit mir unter wolfenstein∂xpert.digital Kontakt aufnehmen oder
mich einfach unter +49 7348 4088 965 anrufen.
Ihre Intralogistik-Experten

Beratung, Planung und Umsetzung von Komplettlösungen für Hochregallager und automatisierte Lagersysteme - Bild: Xpert.Digital
Mehr dazu hier:







