

Schwerlast, Schnelldreher, Sicherheit: Hochregallager im Bahn-Instandhaltungswerk
Xpert Pre-Release

Available in 27 languages 📢
Xpert.Digital bei Google bevorzugen ⓘVeröffentlicht am: 24. September 2026 / Update vom: 24. September 2026 – Verfasser: Konrad Wolfenstein
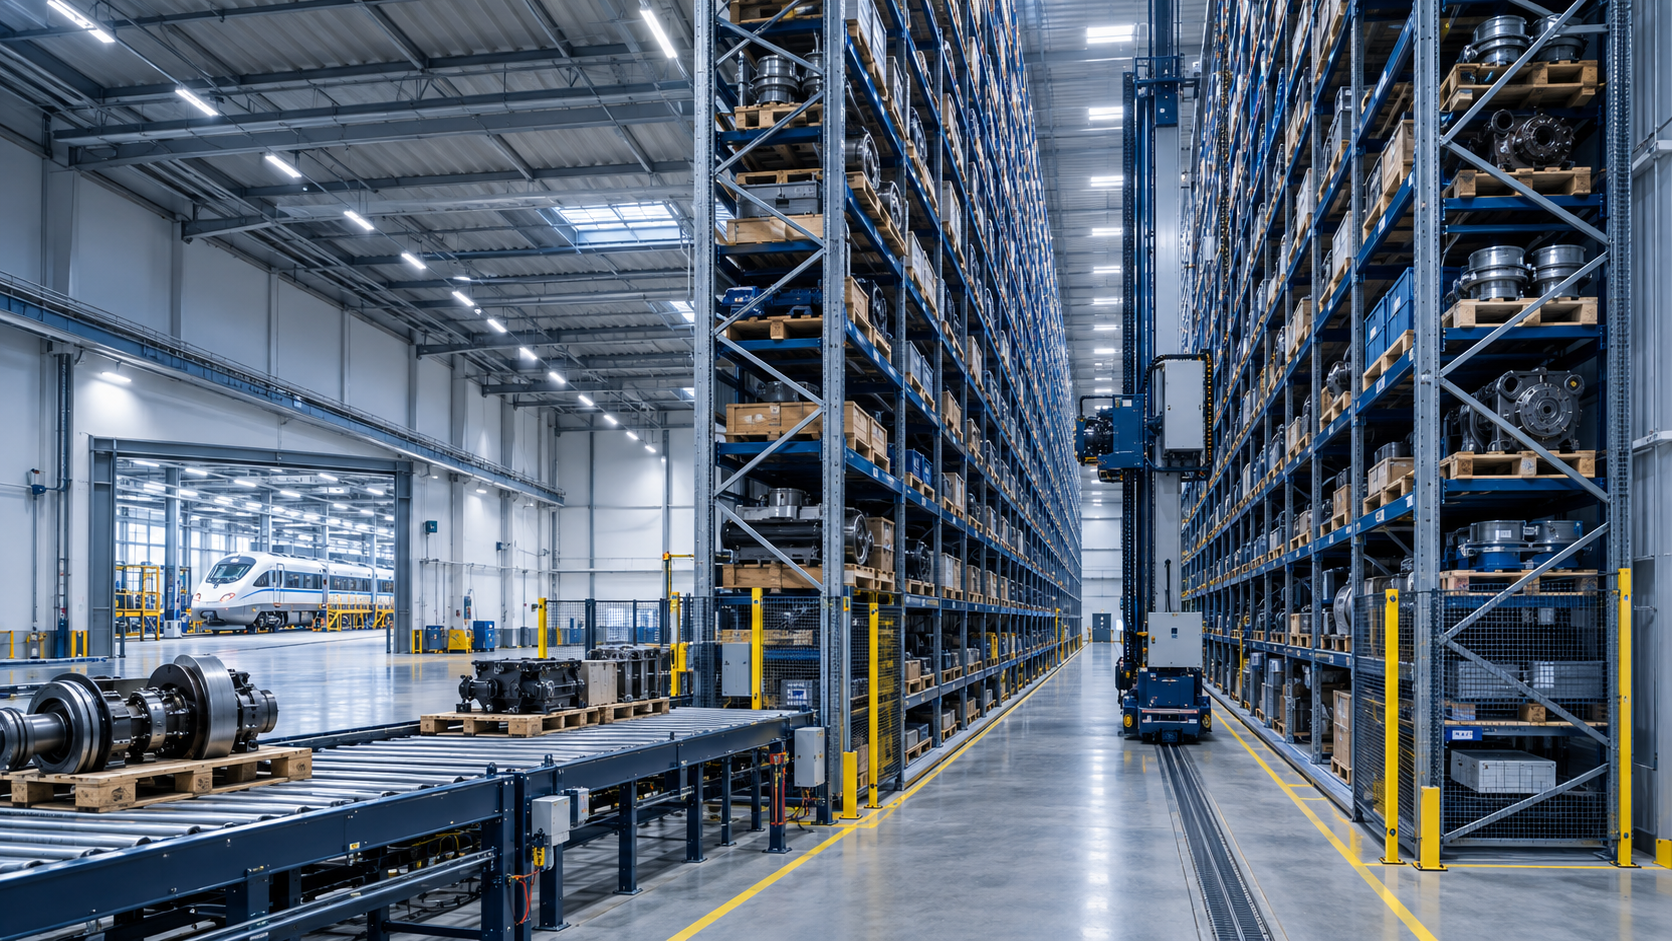
Schwerlast, Schnelldreher, Sicherheit: Hochregallager im Bahn-Instandhaltungswerk – Kreativbild zum Thema, mit KI: Xpert.Digital
Der Automatisierungs-Irrtum: Worauf es beim Hochregallager im Bahn-Werk wirklich ankommt
Teure Wartezeiten im Instandhaltungswerk: Warum das Ersatzteillager über die Pünktlichkeit entscheidet
Versteckte Kosten in der Werkstatt: Darum ist die Materialverfügbarkeit der größte Hebel für Bahn-Betreiber
Ein Zug, der in der Werkstatt auf ein Ersatzteil wartet, kostet Geld, Zeit und blockiert wichtige Ressourcen. In der modernen Bahn-Instandhaltung ist die Intralogistik längst kein reines Hintergrundthema mehr, sondern ein entscheidender Wettbewerbsfaktor. Wenn ein schweres Aggregat, ein spezielles Drehgestellbauteil oder auch nur ein kleines, aber sicherheitsrelevantes Elektronikmodul fehlt, gerät der gesamte Wartungsplan ins Wanken. Oft wird bei der Planung von Hochregallagern jedoch nur auf Stellplatzdichte, Automatisierungsgrad und maximale Gebäudehöhe geschaut – ein teurer Fehler. Die wahre Währung in einem Instandhaltungswerk heißt Verfügbarkeit. Ein intelligentes Lagerkonzept muss sich nahtlos in die hochkomplexen Prozesse der Werkstatt integrieren lassen und flexibel auf planbare Fristen ebenso reagieren wie auf spontane Schadensbilder. Dieser Artikel beleuchtet, warum die Ersatzteilversorgung konsequent vom Werkstattprozess her gedacht werden muss, wo die Grenzen der reinen Automatisierung liegen und wie aus einem simplen Gebäude mit vielen Palettenplätzen eine hochperformante Verfügbarkeitsinfrastruktur wird.
Die perfekte Lagerarchitektur für Bahn-Instandhaltungswerke: Die Verfügbarkeit entscheidet, nicht die Lagerhöhe
Wer Ersatzteile nur lagert, verliert Wartungszeit
Ein modernes Bahn-Instandhaltungswerk wird oft über seine Hallen, Hebeanlagen, Unterflurdrehbänke, Prüfstände oder Gleiskapazitäten wahrgenommen. Diese Anlagen prägen das sichtbare Bild der Wertschöpfung. Doch die wirtschaftliche Leistungsfähigkeit eines Werks entscheidet sich häufig an einer weniger spektakulären Stelle: bei der Verfügbarkeit von Ersatzteilen, Komponenten, Verbrauchsmaterial und Spezialwerkzeugen zur richtigen Zeit am richtigen Arbeitsplatz.
Ein Zug, eine Lokomotive oder ein Wagen kann technisch planmäßig in einer Werkshalle stehen. Fehlt jedoch ein sicherheitsrelevantes Ersatzteil, ein passendes Drehgestellbauteil, eine Dichtung, ein elektronisches Modul oder ein schweres Aggregat, verlängert sich der Aufenthalt. Aus einem kalkulierten Arbeitsgang wird eine Wartezeit. Aus einer Wartungsmaßnahme kann ein Eingriff in die Einsatzplanung werden. Die Kosten entstehen dann nicht nur in der Werkstatt, sondern auch in der Disposition, im Fahrzeugumlauf, in der Ersatzgestellung und im Kundenservice.
Deshalb ist ein Hochregallager in einem Bahn-Instandhaltungswerk mehr als ein Gebäude mit vielen Palettenplätzen. Es ist eine Verfügbarkeitsinfrastruktur. Seine Qualität bemisst sich nicht an der maximalen Lagerhöhe, an der Anzahl der Regalbediengeräte oder an der optischen Wirkung einer automatisierten Anlage. Entscheidend ist, ob das Gesamtsystem Material zuverlässig, nachvollziehbar, wirtschaftlich und priorisiert in die Wartungsprozesse integriert.
Diese Perspektive verändert die Planung. Ein Lagerprojekt darf nicht isoliert aus der Sicht von Flächeneffizienz, Baukosten und Stellplatzdichte entwickelt werden. Es muss vom Werkstattprozess her gedacht werden. Welche Teile werden wann benötigt? Wie schwankt der Bedarf? Welche Positionen sind kritisch? Welche Güter sind schwer, sperrig, wertvoll, sicherheitsrelevant oder temperatur- und feuchtigkeitsempfindlich? Welche Materialströme entstehen durch Rückläufer, Reparaturteile, Altteile, Gewährleistungsfälle und Komponenten mit Aufbereitungsbedarf? Erst wenn diese Fragen beantwortet sind, lässt sich entscheiden, welche Lager- und Automatisierungstechnik wirtschaftlich sinnvoll ist.
Die Werkstatt ist kein Verteilzentrum
Die Logistik in einem Bahn-Instandhaltungswerk unterscheidet sich grundlegend von der eines klassischen Handels- oder Konsumgüterlagers. In einem Distributionszentrum dominieren häufig standardisierte Auftragsstrukturen, hohe Wiederholraten und große Mengen identischer Artikel. Die Zielgröße ist ein stabiler, schnell skalierbarer Durchsatz. Im Bahnsektor ist die Realität heterogener. Der Materialbedarf ist stark an Wartungsprogramme, Schadensbilder, Fahrzeugbaureihen, Laufleistungen, Fristen, Umbauprojekte und ungeplante Ereignisse gekoppelt.
Ein Teil der Nachfrage ist planbar. Regelmäßige Fristarbeiten und standardisierte Instandhaltungspakete ermöglichen eine vorausschauende Bereitstellung. Andere Bedarfe entstehen kurzfristig. Befunde während der Inspektion, ungeplante Schäden, Komponentenfehler oder technische Änderungen können Materialanforderungen auslösen, die vorher nicht in dieser konkreten Form eingeplant waren. Damit wird die Fähigkeit, Ausnahmen kontrolliert zu bearbeiten, ebenso wichtig wie die Geschwindigkeit im Standardprozess.
Hinzu kommt die Vielfalt der Artikel. In einem Werk können kleine Schrauben, Kabel, Steckverbinder, Filter, Dichtungen und elektronische Baugruppen neben schweren Kupplungen, Klimakomponenten, Bremsausrüstung, Radsatzteilen oder großen Gehäusen gelagert werden. Diese Artikel unterscheiden sich nicht nur in Größe und Gewicht, sondern auch in Wert, Umschlagshäufigkeit, Sicherheitsrelevanz und Handhabungsaufwand. Ein einheitliches Lagersystem für alle Güter führt deshalb häufig zu Kompromissen, die später im Betrieb teuer werden.
Die zentrale Aufgabe lautet daher nicht: Wie lassen sich möglichst viele Paletten in einem Gebäude unterbringen? Sie lautet: Wie lässt sich die Materialversorgung so organisieren, dass Wartungsfenster zuverlässig eingehalten werden, Suchzeiten sinken, Fehlteile früh erkennbar werden und Störungen nicht unnötig auf den Betrieb durchschlagen?
Ein Hochregallager kann diese Aufgabe sehr gut unterstützen. Es schafft verdichtete Lagerkapazität, verbessert die Bestandstransparenz und ermöglicht eine strukturierte Bereitstellung. Es löst aber nicht automatisch die Herausforderung der Werkstattlogistik. Ohne eine klare Prozessarchitektur wird selbst die modernste Anlage zu einem technisch beeindruckenden Puffer, der die entscheidenden Wege, Prioritäten und Informationsbrüche nicht beseitigt.
Ersatzteilverfügbarkeit ist eine ökonomische Kennzahl
Instandhaltung ist keine reine Kostenstelle. Sie ist ein zentraler Faktor für Anlagenverfügbarkeit, Fahrzeugqualität und Wettbewerbsfähigkeit. Wer Wartung zuverlässig und schnell erledigt, reduziert Standzeiten, erhöht die Auslastung der Fahrzeugflotte und senkt die Wahrscheinlichkeit teurer Ad-hoc-Maßnahmen. Materialverfügbarkeit ist dabei ein wirtschaftlicher Hebel, weil sie direkt auf die Dauer von Arbeitsvorgängen und die Planbarkeit von Werkstattkapazitäten wirkt.
Die ökonomische Bewertung eines Hochregallagers darf deshalb nicht bei Baukosten, Regalpreisen und Personalaufwand enden. Relevant sind auch die vermiedenen Kosten schlechter Verfügbarkeit. Dazu gehören verlängerte Liegezeiten von Fahrzeugen, Überstunden, Umplanungen, Eiltransporte, Mehrfachhandling, nicht produktive Suchzeiten und hohe Sicherheitsbestände. In vielen Organisationen werden diese Folgen unterschiedlichen Kostenstellen zugeordnet. Dadurch bleibt unsichtbar, wie teuer ein nicht integrierter Materialfluss tatsächlich ist.
Ein belastbarer Business Case muss daher mehrere Ebenen verbinden. Auf der direkten Ebene stehen Flächenproduktivität, Personaleinsatz, Durchsatzleistung, Energieverbrauch, Wartungskosten und Investitionen. Auf der indirekten Ebene stehen Prozessstabilität, Servicegrad, Fehlerrisiko, Bestandsqualität und die Fähigkeit, Prioritätsaufträge ohne improvisierte Sonderprozesse zu versorgen. Auf der strategischen Ebene geht es um Skalierbarkeit, Resilienz, Datenqualität und die Anpassungsfähigkeit an veränderte Fahrzeugflotten sowie neue Wartungskonzepte.
Besonders wichtig ist die Unterscheidung zwischen Bestandsmenge und Verfügbarkeit. Ein hoher Lagerbestand bedeutet nicht automatisch, dass das benötigte Teil zur richtigen Zeit verfügbar ist. Ein Lager kann kapitalintensiv überfüllt sein und dennoch Engpässe erzeugen, wenn Stammdaten fehlerhaft sind, Bestände falsch gebucht werden, Ersatzteile nicht auffindbar sind oder der Nachschub zwischen Zentrallager und Werkstatt nicht funktioniert. Umgekehrt kann ein gut gesteuertes System mit differenzierten Bestandsstrategien eine hohe Servicequalität bei geringerem gebundenem Kapital erreichen.
Die Kennzahl, die im Mittelpunkt stehen sollte, ist daher nicht nur der Lagerumschlag. Entscheidend ist der Anteil der Materialanforderungen, die innerhalb der benötigten Zeit, vollständig und fehlerfrei bereitgestellt werden. Ergänzend müssen Fehlteilquote, Durchlaufzeit, Suchzeit, Nachschubzuverlässigkeit, Inventurdifferenzen, Eiltransportanteil und die Zahl der werkstattbedingten Wartezeiten analysiert werden. Erst diese Kombination macht sichtbar, ob ein Hochregallager die Instandhaltung tatsächlich verbessert.
Die richtige Lagerarchitektur beginnt mit Artikelklassen
Die Frage, ob ein Hochregallager automatisiert, teilautomatisiert oder konventionell betrieben werden sollte, lässt sich nicht pauschal beantworten. Sie hängt von der Artikelstruktur, der Nachfrage, den Serviceanforderungen und den räumlichen Bedingungen ab. Ein wirtschaftliches Konzept beginnt daher mit einer konsequenten Segmentierung.
Schnelldreher mit stabiler Nachfrage benötigen kurze Zugriffszeiten und häufig eine Nähe zu Kommissionierung oder Verbrauchsort. Sie können in automatisierten Kleinteilelagern, dynamischen Bereitstellzonen oder gut zugänglichen Fachbodenbereichen sinnvoll aufgehoben sein. Mittel- und Langsamdreher profitieren stärker von hoher Verdichtung und systematischer Lagerung. Schwere und sperrige Komponenten benötigen eigene Last- und Sicherheitskonzepte. Wertteile verlangen geschützte Zugriffsrechte, lückenlose Rückverfolgbarkeit und eine verlässliche Inventur.
Ein Hochregallager ist besonders stark, wenn standardisierte Ladehilfsmittel, ausreichende Bestandsdichte und wiederkehrende Ein- und Auslagerprozesse zusammentreffen. Für palettierbare Ersatzteile und Komponenten kann die Kombination aus hoher Lagerhöhe, Regalbediengerät und integrierter Fördertechnik wirtschaftlich sein. Für extrem unterschiedliche, unregelmäßige oder selten benötigte Güter ist ein separates Schwerlast- oder Sonderteilelager oft besser geeignet.
Die wichtigste Entscheidung ist damit häufig nicht die Wahl zwischen Regalbediengerät und Shuttle. Es ist die Frage, welche Artikel überhaupt in welches Teilsystem gehören. Eine falsche Zuordnung erzeugt im Betrieb dauerhaft Reibung. Wenn Schnelldreher zu weit entfernt liegen, steigen Wege und Wartezeiten. Wenn schwere Spezialteile in einer für Standardpaletten optimierten Anlage gelagert werden, entstehen Handhabungsrisiken. Wenn Rückläufer und reparierbare Komponenten nicht klar getrennt sind, leidet die Bestandsqualität.
Eine robuste Architektur kombiniert daher verschiedene Zonen. Dazu können ein Hochregallager für palettierbare Lagerbestände, ein automatisches Kleinteilelager für schnell benötigte Positionen, ein Schwerlastbereich für große Komponenten, gesicherte Zonen für wertige oder sicherheitskritische Teile, Wareneingangs- und Qualitätsflächen sowie ein Bereitstellungsbereich für Werkstattaufträge gehören. Nicht die maximale Uniformität, sondern die sinnvoll gesteuerte Vielfalt macht das System wirtschaftlich.
Materialfluss zwischen Lager, Gleis und Werkbank
Ein Lager entfaltet seinen Nutzen erst dann, wenn die Materialbewegung bis zum Einsatzort zuverlässig funktioniert. In einem Bahn-Instandhaltungswerk reicht es nicht, Teile auf einer Rampe oder in einer Kommissionierzone bereitzustellen. Sie müssen zur richtigen Halle, zum richtigen Gleis, zur richtigen Arbeitsgruppe und möglichst zum richtigen Zeitpunkt gelangen.
Dabei treffen mehrere Logiken aufeinander. Die Lagerlogik optimiert Wege, Bündelungen und Auslastung. Die Werkstattlogik orientiert sich an Arbeitsfortschritt, Befunden, Personalverfügbarkeit und Fahrzeugterminen. Die Dispositionslogik berücksichtigt Fahrzeugumlauf, Prioritäten und betriebliche Engpässe. Wenn diese Systeme getrennt agieren, entstehen typische Probleme: Material wird zu früh bereitgestellt und blockiert Fläche, zu spät bereitgestellt und erzeugt Wartezeit oder an den falschen Ort geliefert und muss aufwendig umgeschlagen werden.
Eine wirksame Materialflussarchitektur braucht deshalb eine Priorisierungslogik. Nicht jeder Auftrag ist gleich dringend. Ein Bauteil für eine geplante Fristarbeit kann anders behandelt werden als ein Teil, das ein Fahrzeug mit enger Einsatzfrist wieder fahrbereit macht. Das System muss diese Prioritäten digital abbilden und zugleich praktisch ausführbar machen. Ein roter Auftrag darf nicht nur in der Software priorisiert sein; er muss im Lager, auf der Fördertechnik, in der Kommissionierung und beim Transport sichtbar bevorzugt werden.
Für die physische Versorgung kommen unterschiedliche Lösungen infrage. Fest installierte Fördertechnik kann bei stabilen Wegen und hohen Mengen sinnvoll sein. Routenzüge eignen sich für gebündelte Transporte entlang wiederkehrender Versorgungsrouten. Fahrerlose Transportsysteme oder autonome mobile Roboter können in dynamischen Umgebungen Vorteile bieten, sofern Bodenverhältnisse, Sicherheitszonen, Wegeführung und IT-Integration zuverlässig beherrscht werden. Manuelle Transporte bleiben in vielen Bereichen sinnvoll, insbesondere bei Sonderteilen, unregelmäßigen Lasten und Ausnahmesituationen.
Wirtschaftlich wird die Kombination dann, wenn die Technik nicht zum Selbstzweck wird. Ein automatisiertes System, das nur unter idealen Bedingungen funktioniert und für jeden Sonderfall manuelle Umgehungsprozesse benötigt, verliert schnell an Nutzen. Ein guter Materialfluss ist robust, transparent und fehlertolerant. Er kann Prioritäten ändern, Rückläufer verarbeiten, Engpässe sichtbar machen und bei Störungen kontrolliert auf Alternativprozesse umschalten.
LTW Intralogistics Lösungen

LTW Intralogistics – Engineers of Flow - Bild: LTW Intralogistics GmbH
LTW bietet seinen Kund:innen keine losen Bausteine, sondern integrierte Gesamtlösungen. Beratung, Planung, mechanische und elektrotechnische Komponenten, Steuerungs- und Leittechnik sowie Software und Service – alles ist vernetzt und präzise aufeinander abgestimmt.
Besonders vorteilhaft ist die eigene Fertigung wesentlicher Komponenten. Dadurch können Qualität, Lieferketten und Schnittstellen optimal kontrolliert werden.
LTW steht für Verlässlichkeit, Transparenz und partnerschaftliche Zusammenarbeit. Loyalität und Ehrlichkeit sind fest im Unternehmensverständnis verankert – hier zählt noch ein Handschlag.
Passend dazu:
Innovative Ansätze für die Automatisierung in der Bahn-Instandhaltung
Automatisierung braucht eine klare Aufgabenverteilung
Automatisierung wird oft mit Personalersparnis gleichgesetzt. Das greift zu kurz. In komplexen Instandhaltungsumgebungen besteht der wichtigste Nutzen häufig in Prozessstabilität, Bestandsgenauigkeit, ergonomischer Entlastung und reproduzierbarer Leistung. Automatisierung reduziert nicht automatisch Komplexität. Sie verlagert sie in Planung, Steuerung, Schnittstellenmanagement und Serviceorganisation.
Regalbediengeräte sind dann stark, wenn hohe Lagerdichte, standardisierte Ladeeinheiten und planbare Ein- und Auslagerprozesse zusammenkommen. Sie bieten hohe Präzision und können den Zugang zu vertikalem Raum wirtschaftlich erschließen. Shuttle-Systeme können bei hoher Tiefe, vielen gleichartigen Lagerplätzen und spezifischen Leistungsprofilen Vorteile bringen. Automatische Kleinteilelager eignen sich für kleine, wertige und schnell benötigte Artikel. Fördertechnik verbindet diese Systeme mit Wareneingang, Kommissionierung und Bereitstellungszonen.
Doch nicht jede Fläche muss automatisiert sein. Gerade bei schweren Komponenten, wechselnden Geometrien, seltenen Spezialteilen oder stark projektbezogenen Materialien kann ein gut organisierter manueller Bereich wirtschaftlicher und flexibler sein. Ein Instandhaltungswerk braucht deshalb häufig ein hybrides Konzept. Standardisierte Masse wird automatisiert, während komplexe Ausnahmefälle in spezialisierten Bereichen bearbeitet werden.
Die Kernfrage lautet nicht: Wie viel Automation ist technisch möglich? Sie lautet: Welche wiederkehrenden Tätigkeiten sind so stabil, sicherheitsrelevant, ergonomisch belastend oder zeitkritisch, dass eine technische Automatisierung langfristig überlegen ist? Diese Betrachtung schützt vor Überinvestitionen und verhindert zugleich, dass rentable Potenziale übersehen werden.
Eine weitere zentrale Frage ist die Verfügbarkeit der Automatisierung selbst. In einem Hochregallager für einen produktionskritischen Standort darf ein Ausfall nicht sofort zu einem Stillstand der Materialversorgung führen. Redundanzen, Wartungskonzepte, Ersatzteilbevorratung, Fernzugriff, Störungsdiagnose und manuelle Rückfallprozesse gehören deshalb von Beginn an zum Anlagenkonzept. Die höchste theoretische Leistung nützt wenig, wenn das System bei einer einzelnen Störung vollständig blockiert.
Software entscheidet über den praktischen Nutzen
Das sichtbare Lager ist nur die physische Seite der Intralogistik. Der eigentliche Steuerungsvorteil entsteht in der Daten- und Softwarearchitektur. Lagerverwaltungssystem, Materialflussrechner, Anlagensteuerung, Instandhaltungssystem, ERP und gegebenenfalls Fahrzeug- oder Asset-Management müssen so zusammenwirken, dass aus einem Bedarf eine verlässliche Materialbereitstellung wird.
Ein Warehouse-Management-System steuert Bestände, Lagerplätze, Einlagerungen, Auslagerungen, Inventuren und Kommissionierungen. Ein Warehouse-Control-System oder Materialflussrechner koordiniert die technische Anlage, etwa Fördertechnik, Regalbediengeräte, Shuttle oder Sortierung. Die Werkstatt benötigt wiederum Informationen aus Wartungsplanung, Arbeitsaufträgen und Befundprozessen. Wirtschaftlich wirksam wird das System erst, wenn diese Ebenen sauber verbunden sind.
Eine gute Integration verhindert Medienbrüche. Der Bedarf wird nicht mehrfach manuell erfasst, eine Entnahme wird nicht erst später nachgebucht und ein Rückläufer verschwindet nicht in einer unklaren Zwischenzone. Stattdessen entsteht eine digitale Kette: Wartungsauftrag, Materialreservierung, Kommissionierung, Transport, Verbrauchsbuchung, Rücklieferung und gegebenenfalls Aufarbeitung. Diese Kette muss auch Ausnahmen beherrschen, etwa Teillieferungen, Alternativteile, beschädigte Ladehilfsmittel, Qualitätsprüfungen oder unerwartete Befunde.
Besondere Bedeutung hat die Rückverfolgbarkeit. In der Bahninstandhaltung können Seriennummern, Chargen, Einbauhistorien, Prüfstatus und Zustandsinformationen relevant sein. Die Lagerlogistik muss diese Daten nicht nur speichern, sondern im Prozess verfügbar machen. Ein hochwertiges Bauteil mit unklarer Herkunft, fehlendem Prüfstatus oder falscher Zuordnung ist wirtschaftlich betrachtet kein verfügbarer Bestand.
Auch Stammdaten sind ein unterschätzter Erfolgsfaktor. Maße, Gewichte, Verpackungsarten, Lagerbedingungen, Mindesthaltbarkeit, Gefahrstoffmerkmale, Kritikalität und zulässige Ladehilfsmittel müssen korrekt gepflegt sein. Fehler in diesen Daten führen später zu Fehlbelegungen, Störungen in der Automatik, Sicherheitsrisiken und manuellen Nacharbeiten. Viele Projekte investieren stark in Mechanik und Steuerung, unterschätzen aber den Aufwand der Datenbereinigung. Das ist riskant, denn ein Hochregallager arbeitet nur so zuverlässig wie die Informationen, auf denen seine Entscheidungen beruhen.
Schwerlastlogistik braucht eigene Regeln
Bahn-Instandhaltung verbindet häufig Kleinteilelogistik mit Komponentenlogistik. Diese Mischung ist anspruchsvoll. Während kleine Artikel über Behälter, Kommissionierstationen und automatisierte Systeme effizient verarbeitet werden können, verlangen schwere oder unregelmäßige Teile eine andere Herangehensweise.
Schwerlastteile stellen besondere Anforderungen an Tragfähigkeit, Lastverteilung, Lagerplatzgestaltung, Kran- und Staplerzugang, Sicherung und ergonomische Handhabung. Bei schweren Komponenten reicht es nicht, die theoretische Nutzlast eines Regalfachs zu betrachten. Entscheidend sind auch dynamische Belastungen, Schwingungen, Zugriffswege, Anschlagmittel, Übergabepunkte und die Fähigkeit, Teile sicher aus dem Lager bis zur Werkstatt zu transportieren.
Wirtschaftlich kritisch ist zudem die Frage nach den Rückläufern. Viele Komponenten werden nicht verbraucht, sondern nach Ausbau geprüft, repariert, aufgearbeitet oder verschrottet. Dadurch entstehen geschlossene Kreisläufe. Ein defektes Aggregat darf nicht mit einem einsatzfähigen Austauschaggregat verwechselt werden. Ein aufgearbeitetes Teil benötigt klare Freigaben. Ein Rückläufer kann wertvoller Reparaturbestand oder nur noch zu entsorgendes Material sein.
Ein modernes Lagerkonzept muss deshalb Statuslogik und physische Trennung verbinden. Quarantäneflächen, Prüfbereiche, Rücklaufzonen und freigegebene Bestände dürfen nicht nur im System unterschiedliche Kennzeichen tragen. Sie müssen auch räumlich und prozessual so organisiert sein, dass Fehlgriffe ausgeschlossen oder zumindest sehr unwahrscheinlich werden. Gerade bei sicherheitsrelevanten Komponenten ist diese Disziplin nicht nur eine Qualitätsfrage, sondern eine wirtschaftliche Notwendigkeit.
Bau im laufenden Betrieb ist ein eigenes Projekt
Der Neubau oder die Erweiterung eines Hochregallagers in einem aktiven Werk stellt besondere Anforderungen. Der Betrieb kann nicht einfach pausieren, bis die neue Infrastruktur fertig ist. Werkstatt, Gleislogistik, Zulieferung, Entsorgung und Materialversorgung müssen weiterlaufen. Damit wird die Bauphase selbst zum logistischen Projekt.
Eines der größten Risiken ist die Schnittstelle zwischen Bauablauf und Betriebsablauf. Baustellenverkehr, Sperrflächen, Lärm, Staub, Umleitungen und Sicherheitszonen können etablierte Materialwege beeinträchtigen. Wenn Gleisbereiche, Hallenzugänge oder Verkehrsflächen betroffen sind, muss die Bauplanung eng mit der Werkdisposition abgestimmt werden. Ein fehlender Übergabeweg oder eine kurzfristige Sperre kann mehr Schaden verursachen als eine Verzögerung im Rohbau.
Besonders anspruchsvoll ist die Migration. Ein neues Hochregallager wird nicht allein durch die technische Abnahme betriebsbereit. Bestände müssen bereinigt, Artikel klassifiziert, Lagerplätze definiert, Stammdaten geprüft, Mitarbeitende geschult und Schnittstellen getestet werden. Die Inbetriebnahme sollte daher schrittweise erfolgen. Pilotartikel, Testaufträge, parallele Bestandsführung und klar definierte Rückfallprozesse reduzieren das Risiko.
Die Versuchung, am Ende eines Bauprojekts möglichst schnell vollständig umzuschalten, ist groß. Wirtschaftlich kann eine kontrollierte Ramp-up-Phase jedoch deutlich günstiger sein. Sie macht Fehler sichtbar, bevor sie die Werkstattversorgung beeinträchtigen. Sie erlaubt es, Softwareparameter zu optimieren, operative Regeln nachzuschärfen und Mitarbeitende sicher an neue Abläufe heranzuführen.
Energie, Brandschutz und Resilienz gehören zusammen
Ein automatisiertes Hochregallager ist auch ein Energie- und Sicherheitsprojekt. Fördertechnik, Regalbediengeräte, Beleuchtung, Ladeinfrastruktur, IT, Sensorik, Klimatisierung und gegebenenfalls Kälte- oder Lüftungstechnik erzeugen ein komplexes Lastprofil. Die Planung muss deshalb frühzeitig mit Gebäudetechnik, Energieversorgung und Brandschutz verbunden werden.
Im Fokus stehen nicht nur die laufenden Kilowattstunden. Relevant sind Leistungsspitzen, Netzanschluss, Reservekapazitäten, Lastmanagement, Notstrom- und Sicherheitskonzepte sowie die Wartbarkeit der technischen Infrastruktur. Wenn mehrere Anlagen gleichzeitig anfahren, können Lastspitzen entstehen. Intelligente Steuerung kann helfen, Energieverbrauch und Spitzenlasten zu glätten, ohne die Verfügbarkeit der Materialversorgung zu gefährden.
Brandschutz ist bei Hochregallagern besonders anspruchsvoll, weil Lagerhöhe, Warenart, Verpackung, Kunststoffanteile, Sprinklerkonzept, Rauchableitung und Zugänglichkeit zusammenwirken. Das Brandschutzkonzept darf nicht erst nach der Auswahl der Lagertechnik entstehen. Es beeinflusst Gebäudehöhe, Regalanordnung, Gassenbreite, Technikräume und Betriebskonzepte. Änderungen in späteren Projektphasen können erhebliche Kosten und Verzögerungen verursachen.
Resilienz bedeutet außerdem, Störungen nicht nur technisch zu betrachten. Ein widerstandsfähiges Lager benötigt klare Notfallprozesse: Was passiert bei Ausfall eines Regalbediengeräts? Wie werden kritische Teile bereitgestellt, wenn das Lagerverwaltungssystem nicht verfügbar ist? Welche Bestände sind für eine manuelle Versorgung zugänglich? Wie werden Cyberrisiken in der Verbindung von IT und Betriebstechnik behandelt? Welche Ersatzteile für die Lagertechnik selbst müssen vor Ort vorhanden sein?
Diese Fragen wirken auf den ersten Blick defensiv. Tatsächlich sind sie wirtschaftlich. Ein System, das auch unter Störung kontrolliert weiterarbeitet, schützt die Verfügbarkeit des Werks und reduziert die Kosten ungeplanter Unterbrechungen.
Der Business Case beginnt vor der Technikentscheidung
Ein Hochregallager ist eine langfristige Investition. Seine ökonomische Tragfähigkeit hängt deshalb weniger von einer einzelnen Kennzahl ab als von der Qualität der Annahmen. Häufige Fehler entstehen, wenn die erwartete Leistung zu optimistisch, die Integration zu einfach oder die Veränderung im Betrieb zu gering eingeschätzt wird.
Ein belastbarer Business Case sollte mindestens fünf Perspektiven abbilden. Erstens die Kapazität: Welche Bestandsentwicklung, welche Sicherheitsbestände und welche Flächenengpässe werden erwartet? Zweitens die Leistung: Wie viele Ein- und Auslagerungen, Kommissionierpositionen und Werkstattversorgungen müssen in welchem Zeitfenster bewältigt werden? Drittens die Kosten: Welche Investitionen, Betriebskosten, Wartungskosten und Reinvestitionen fallen an? Viertens die Risiken: Welche Folgen haben Störungen, Verzögerungen, Datenprobleme oder Mengenschwankungen? Fünftens die strategische Wirkung: Wie verbessert das System Verfügbarkeit, Skalierbarkeit und Zukunftsfähigkeit?
Wichtig ist, verschiedene Szenarien zu rechnen. Ein Basisfall kann von stabilen Fahrzeugflotten und planbaren Wartungsvolumina ausgehen. Ein Wachstumsfall berücksichtigt steigende Teilevielfalt, neue Baureihen oder zusätzliche Instandhaltungsaufträge. Ein Stressfall prüft höhere Störungsraten, Lieferengpässe, zusätzliche Sicherheitsbestände und temporär schwankende Werkstattlasten. Ein Konzept, das nur im Basisfall funktioniert, ist für eine kritische Instandhaltungsumgebung zu fragil.
Die richtige wirtschaftliche Perspektive lautet deshalb nicht, die Investition auf möglichst kurze Zeit zu amortisieren. Es geht darum, über den Lebenszyklus eine belastbare Versorgung zu ermöglichen. Ein etwas höherer Investitionsaufwand kann sinnvoll sein, wenn er Systemausfälle reduziert, Datenqualität verbessert, Erweiterungen ermöglicht und teure Sonderprozesse vermeidet. Umgekehrt ist eine maximal automatisierte Anlage nicht wirtschaftlich, wenn sie zu starr für die reale Artikel- und Prozessvielfalt ist.
Verfügbarkeit gewinnt vor maximaler Automatisierung
Das Hochregallager der Zukunft in einem Bahn-Instandhaltungswerk ist kein Selbstzweck und kein Symbol für technische Modernität. Es ist ein Instrument, um die Verfügbarkeit von Fahrzeugen und Werkstattkapazitäten zu verbessern. Seine wirtschaftliche Leistung entsteht aus dem Zusammenspiel von Gebäude, Lagertechnik, Materialfluss, Software, Daten, Menschen und Betriebsorganisation.
Ein gutes Konzept verdichtet Bestände, ohne den Zugriff zu erschweren. Es automatisiert standardisierte, wiederkehrende und ergonomisch belastende Prozesse, ohne Ausnahmefälle zu ignorieren. Es verbindet Werkstattaufträge und Lagerbewegungen digital, ohne die Mitarbeitenden mit unflexiblen Systemvorgaben zu blockieren. Es schafft Transparenz über Bestände und Materialstatus, ohne sich in Datenkomplexität zu verlieren. Und es plant Redundanz, Wartung und Rückfallprozesse nicht als nachträgliche Absicherung, sondern als Bestandteil der wirtschaftlichen Lösung.
Für Bahn-Instandhaltungswerke ist diese Perspektive besonders wichtig. Die Logistik versorgt keine abstrakten Aufträge, sondern konkrete Wartungs- und Reparaturprozesse mit unmittelbaren Folgen für Verfügbarkeit, Sicherheit und Pünktlichkeit. Jeder zuverlässig bereitgestellte Artikel kann eine Wartezeit verhindern. Jede saubere Bestandsinformation kann einen Eiltransport vermeiden. Jede robuste Schnittstelle zwischen Lager und Werkstatt kann die Planbarkeit des gesamten Standorts verbessern.
Die entscheidende Frage bei einem neuen Hochregallager lautet daher nicht: Wie hoch, wie automatisch und wie beeindruckend wird die Anlage? Die richtige Frage lautet: Wie zuverlässig sorgt sie dafür, dass die Werkstatt genau das bekommt, was sie braucht, bevor ein fehlendes Teil aus einer planbaren Wartung ein teures Betriebsproblem macht?
Wer diese Frage zur Leitlinie der Planung macht, baut kein Lager. Er baut eine Infrastruktur für Verfügbarkeit.
Beratung - Planung - Umsetzung

Konrad Wolfenstein
Gerne stehe ich Ihnen als persönlicher Berater zur Verfügung.
Sie können mit mir unter wolfenstein∂xpert.digital Kontakt aufnehmen oder
mich einfach unter +49 7348 4088 965 anrufen.
Ihre Intralogistik-Experten

Beratung, Planung und Umsetzung von Komplettlösungen für Hochregallager und automatisierte Lagersysteme - Bild: Xpert.Digital
Mehr dazu hier:







