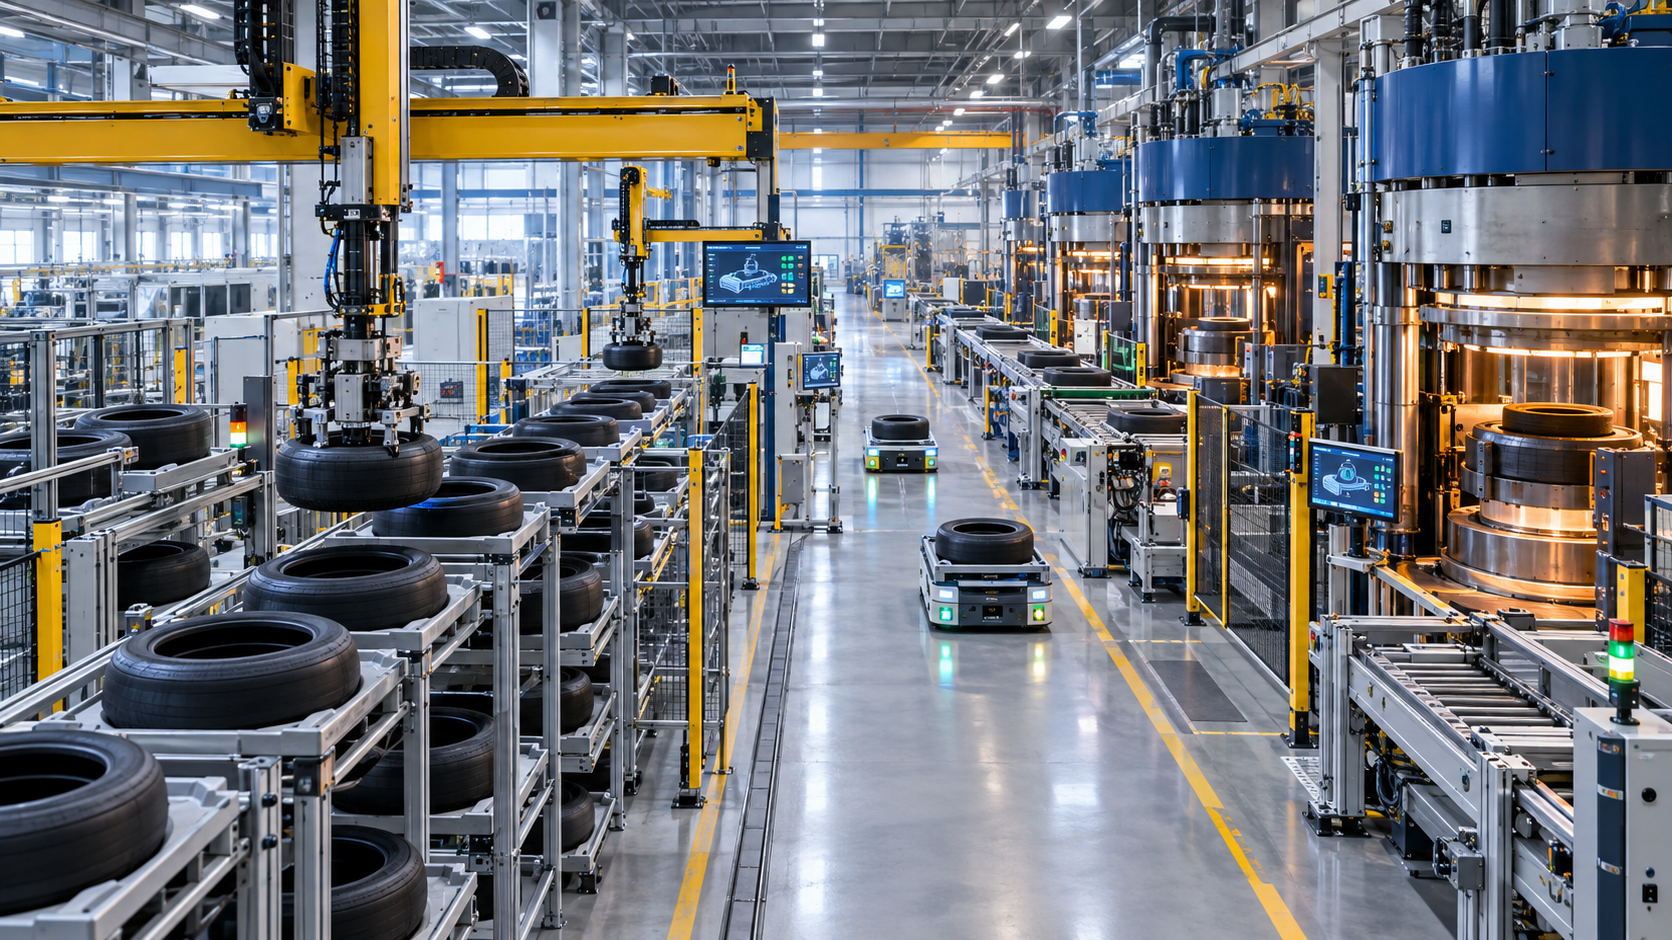
Невидимий кардіостимулятор шинного заводу: недооцінка буфера вулканізації означає спалювання капіталу на найдорожчій точці виробництва – креативне зображення на тему, створене за допомогою штучного інтелекту: Xpert.Digital
Оптимальне управління шинами: роль екологічно чистого зберігання шин
Ефективність на шинному заводі: чому буфер для вулканізації є вирішальним
У складному світі виробництва шин вирішальна роль так званого буфера вулканізації, також відомого як зона зберігання зелених шин, часто недооцінюється. Цей невидимий кардіостимулятор шинного заводу не лише виконує функцію зони зберігання невулканізованих шин, але й є вирішальним елементом економічної ефективності всього виробничого процесу. Зона зберігання зелених шин компенсує різницю між етапами виробництва шин та вулканізації, забезпечуючи стабільний потік матеріалів навіть у разі непередбачених збоїв. Таким чином, буфер вулканізації оптимального розміру може не тільки гарантувати постачання матеріалів до пресів для вулканізації, але й зменшити капіталовкладення, пов'язані з виробництвом, та підвищити загальну продуктивність. У цій статті ми проаналізуємо різні аспекти буфера вулканізації та продемонструємо важливість недооцінки цього вирішального компонента виробництва шин.
Більше, ніж просто склад між двома машинними світами
Зона зберігання зелених шин, яку часто називають буфером вулканізації в німецькій та міжнародній виробничій технології, є однією з непомітних, але економічно важливих зон шинного заводу. Вона зберігає повністю зібрані, але ще не вулканізовані шини між шинним заводом та пресами для вулканізації. У цьому стані шина вже має свою основну матеріальну структуру, але ще не має остаточної міцності, геометрії та малюнка протектора. Вона чутлива до деформації, тиску, неправильної опори, плутанини та надмірно тривалого або невідповідного зберігання. Тому зона зберігання виконує більше, ніж просто управління запасами. Вона стабілізує технічно чутливий потік матеріалів між двома етапами виробництва, тривалість циклу, схильність до збоїв та розміри партій яких структурно відрізняються.
Шинобудівні машини зазвичай виробляють зелені шини в певних послідовностях та партіях. Вулканізаційні преси, з іншого боку, працюють з конкретними для продукту формами, рецептурами, кривими нагрівання та виробничими графіками. Пряме однозначне поєднання обох зон було б можливим лише на ідеалізованому заводі без перебоїв, змін продукції, контролю якості чи технічного обслуговування. Насправді тривалість циклів коливається, окремі машини тимчасово перериваються, форми змінюються, замовлення пріоритезуються, а шини необхідно сортувати за типом, віком, статусом випуску та цільовим пресом. Буфер вулканізації розв'язує ці коливання та перетворює їх на керований запас.
З економічної точки зору, це страховка від простоїв, але не без витрат. Занадто малий буфер ставить під загрозу постачання пресів. Занадто великий буфер зв'язує простір, обладнання, оборотний капітал і потенційно енергію, збільшує час простою та може маскувати проблеми процесу. Тому оптимальний рівень запасів не є ні нульовим, ні максимально технічно можливим обсягом. Він є результатом взаємозв'язку між потужністю преса, доступністю заводу, асортиментом продукції, профілем відмов, часом поповнення запасів на заводі та бажаним рівнем обслуговування порівняно з вулканізацією. Завдання централізованого управління полягає в досягненні безпеки постачання з найменшими можливими запасами.
Вулканізаційний прес визначає економічний важіль
Економічне значення складу зелених шин випливає, перш за все, з ролі вулканізації в загальному процесі. Термопреси є капіталомісткими, просторомісткими та енергоємними. Вони надають шині остаточної форми під тиском і нагріванням і зшивають гумові суміші. Тому доступний час пресування є дефіцитним виробничим ресурсом. Якщо він втрачається через брак поставок, втрачену продуктивність нелегко відновити. Додаткові зміни, понаднормова робота або вищі швидкості на попередньому обладнанні не можуть компенсувати втрачені цикли пресування, якщо вузьке місце вже знаходиться на стадії вулканізації.
Логіка проста: цінність буфера вимірюється не ціною місця для зберігання, а уникнутими витратами на непродуктивну хвилину у вузькому місці. Це включає не лише втрачений обсяг виробництва. Час простою може призвести до подальших втрат енергії, нестабільної температури, збільшення організаційних зусиль та менш ефективного використання персоналу та обладнання. На заводі з багатьма пресами навіть невелике покращення доступності матеріалів може мати кумулятивний ефект протягом тисяч робочих годин. Тому секунди, зекономлені на доступності матеріалів, та збільшення доступності заводу на кілька відсотків можуть мати значний вплив протягом року.
Водночас було б неправильно автоматично розглядати кожну додаткову одиницю зберігання як фактор підвищення продуктивності. Якщо преси не працюють через заміну штампів, технічне обслуговування, проблеми з матеріалами або проблеми з якістю, більший запас зелених шин не вирішить основну проблему. Буфер може поглинати коливання, але він не може компенсувати постійно недосконалу конструкцію потужностей. Він не повинен слугувати заміною надійного обладнання, а також сміттєзвалищем для погано скоординованого планування виробництва. Найкраще рішення робить перебої видимими, визначає пріоритети їхніх причин і підтримує лише той рівень запасів, який є економічно доцільним для статистично передбачуваних коливань.
Розділення створює ефективність, але також призводить до відходів
Буфер вулканізації виконує одночасно три функції: він розділяє виробничі цикли, сортує варіанти продукції та захищає чутливий проміжний продукт. Це поєднання відрізняє його від традиційного складу готової продукції. Шина зберігається не тому, що її продадуть та відвантажать пізніше, а тому, що наступний процес вимагає певного продукту в певний час. Тому кожна операція зберігання є частиною критично важливого виробничого рішення.
Розв'язка дозволяє шинобудівним машинам працювати в економічних розмірах партій та зменшує кількість переналадок. Одна машина може послідовно виготовляти кілька однакових або споріднених варіантів, навіть якщо преси не викликають ці шини з абсолютно однаковими інтервалами. Це збільшує продуктивний час у шинобудуванні. І навпаки, пресам не потрібно чекати на завершення попереднього замовлення, якщо потрібний тип вже є в буфері. Таким чином, запаси тимчасово виконують роль резерву потужностей.
Однак, цей резерв має свої межі. Надмірно тривалий час перебування збільшує ризик старіння, деформації, проблем з поверхнею або перевищення внутрішніх технологічних вікон. Зелена шина не є хімічно та механічно нейтральним середовищем зберігання. Її допустимий буферний час залежить від рецептури матеріалу, попередньої обробки, навколишнього середовища та специфікацій якості. Тому економічно обґрунтований контроль враховує не лише кількість та тип, але й час виробництва, партію, статус та останню можливу дату обробки. Загальноприйнятий принцип «першим прийшов, першим вийшов» є важливою основою, але самого по собі він недостатній, коли йдеться про пріоритетні замовлення, обмежені партії, різні терміни зберігання або цільове розподілення прес-форм.
Зелена шина потребує власної логіки
До вулканізації шина м’яка, липка та геометрично крихка. Неправильне поводження може створювати навантаження на каркас, борт або боковину. Якщо шини складені одна на одну або неправильно закріплені, вони можуть сплющитися або деформуватися. Таке пошкодження особливо небажане з економічної точки зору, оскільки продукт вже містить матеріал, енергію та машинний час з кількох попередніх етапів процесу. Тому бракована продукція незадовго до вулканізації знищує значно більше цінності, ніж попередня помилка в постачанні сировини.
Тому сучасна система зберігання повинна обробляти зелені шини таким чином, щоб зберегти їхню форму. Часто кожна шина лежить на спеціально розробленому або універсальному лотку чи палеті. Це запобігає контакту шин та забезпечує геометричну підтримку під час транспортування, зберігання та обробки. Як альтернатива, спеціалізовані системи можуть обробляти шини без окремого вантажного контейнера. Таке рішення економить кошти на контейнерах, технології повернення та потенційно етапах процесу, але ставить високі вимоги до захоплень, геометрії зберігання та гнучкості типів шин.
Вибір між системою на основі лотків та безлотковою системою є бізнес-орієнтованим системним рішенням. Лотки пов'язані з витратами на закупівлю, очищення, обслуговування та обіг. Крім того, достатня кількість порожніх лотків завжди має бути доступною в потрібному місці. Однак вони стандартизують інтерфейс між різними технологіями транспортування та зберігання та захищають продукт. Безлоткова система зменшує витрати на зв'язаний капітал та обробку, але може більше залежати від конкретних розмірів шин та механічних конструкцій. Вирішальним фактором є не ізольована ціна лотка або захвата, а загальний вплив вартості на термін служби, асортимент продукції, доступність та адаптивність.
Автоматизація не просто замінює ручну працю
Автоматизація складу «зелених» шин часто виправдовується потребою в економії персоналу. Хоча цей ефект є важливим, він не відображає всієї картини. Більші переваги зазвичай виникають завдяки відтворюваним процесам, вищій надійності пропускної здатності, однозначній ідентифікації та кращому використанню пресів. Ручні системи можуть бути економічними для невеликих кількостей та керованого асортименту продукції. Однак зі збільшенням обсягу виробництва, більшої різноманітності продукції та суворіших вимог до якості непропорційно зростають зусилля на пошук, ризик помилок та організаційна складність.
Залежно від планування заводу, автоматизовані рішення використовують штабелювальні крани, човникові системи, козлові крани, роботів для зберігання на площі, монорейки, конвеєрні технології або автоматично керовані транспортні засоби (AGV). Штабелювальний кран консолідує запаси вертикально та підходить для чітко структурованих висотних складів. Багатоступеневі човникові системи пропонують високу пропускну здатність та резервування, але є технічно складними. Козлові крани можуть динамічно обслуговувати великі площі та гнучко обробляти різні шини або піддони. Монорейки знімають затори та з'єднують склади та преси над головою, але вимагають несучої конструкції будівлі та ретельного планування стрілок та обслуговування.
Жоден окремий архітектурний проект не є за своєю суттю кращим. Компактного буферного простору над або безпосередньо поруч із машинами для виготовлення шин може бути достатньо на добре синхронізованому заводі. Великий висотний склад має сенс, коли мається на увазі численні варіанти продукції, високі рівні запасів або значні просторові відстані. Однак у проекті на коричневому полі сітки колон, висота стель, правила пожежної безпеки, існуючі комунікації та поточне виробництво можуть перешкодити навіть найелегантнішому з технічної точки зору рішенню. Тому економічна ефективність виникає з адаптації до конкретного потоку матеріалів, а не з придбання найефективнішої окремої машини.
Різноманітність варіантів робить програмне забезпечення вузьким місцем
Шинна промисловість більше не виробляє лише кілька стандартних розмірів великими партіями. Класи транспортних засобів, діаметри дисків, індекси швидкості, зимові та літні версії, вимоги до електромобілів, регіональні специфікації та варіанти для конкретних брендів розширюють асортимент продукції. Чим більшою стає ця різноманітність продукції, тим важче керувати буферними запасами за допомогою простих правил кількості. Технологія фізичного складування залишається важливою, але реальна продуктивність переходить до програмного забезпечення.
Система управління складом координує роботу конвеєрів, роботів, штабелювальних кранів та перевантажувальних станцій. Система управління виробництвом (MES) потім планує замовлення, управління запасами, випуски та виробничі послідовності. Підключення до корпоративної системи вищого рівня гарантує, що вимоги, дані про матеріали та зворотний зв'язок залишаються узгодженими. У функціонуючій архітектурі система знає щонайменше ідентифікатор, тип, партію, час виробництва, стан якості, місце зберігання, цільовий процес та історію обробки кожної окремої зеленої шини.
Такий рівень глибини даних забезпечує прогнозне керування. Система може не лише отримувати шину, коли її запитує верстат, але й передбачати попит на основі графіка роботи верстатів. Вона може заздалегідь переміщувати відповідні шини до буфера зберігання, консолідувати транспортні маршрути та уникати конфліктів між зберіганням та вилученням. У разі перебоїв послідовність може бути автоматично перерахована. Це перетворює буфер з пасивного запасу на активний виробничий інструмент.
Недоліком є висока залежність від якості даних та інтерфейсів. Неправильно введений елемент, затримка відповіді або суперечливе затвердження можуть блокувати фізичний потік матеріалів. Помилки програмного забезпечення потім безпосередньо впливають на виробництво. Тому управління основними даними, керування версіями, тестові середовища, концепції перезапуску та чіткі обов'язки не є другорядними завданнями для ІТ, а радше невід'ємними компонентами операційної надійності.
Відстежуваність стає функцією створення цінності
Повна відстежуваність часто розглядається як питання якості або відповідності. З економічної точки зору, це набагато більше. Коли кожну шину чітко відстежують від її виготовлення до вулканізації, відхилення можна простежити до конкретних партій, машин, часових вікон або параметрів процесу. Без такої точності компаніям, можливо, доведеться блокувати або досліджувати більші кількості. Таким чином, якісні дані зменшують кількість браку, переробки та потенційного відкликання продукції.
Ідентифікацію можна здійснити за допомогою штрих-кодів, кодів Data Matrix, RFID або їх комбінації. Штрих-коди недорогі, але зазвичай вимагають прямої видимості та відповідної поверхні. RFID можна зчитувати безконтактно без прямої видимості та підтримують автоматизоване відстеження окремих товарів. Однак це підвищує вимоги до вибору мітки, положення зчитування, моделі даних та електромагнітної стійкості. У багатому на метал та динамічному середовищі шинного заводу швидкість зчитування має бути практично доведена, а не лише теоретично припущена.
У довгостроковій перспективі ця інфраструктура набуватиме ще більшого значення, оскільки ідентифікація продукції виходить за межі заводу. Цифрові паспорти продукції, циркулярна економіка, відновлення протектора та точніша документація матеріалів підвищують потребу в стандартизованих даних про шини. Екологічний склад шин з чистою, індивідуальною історією шин створює надійний ланцюжок даних з самого початку життєвого циклу продукту. Тому інвестування у відстеження не слід розглядати виключно як центр витрат на складі. Це формує основу для управління якістю, дотримання нормативних вимог, аналізу скарг та нових цифрових послуг.
Рішення для інтралогістики LTW

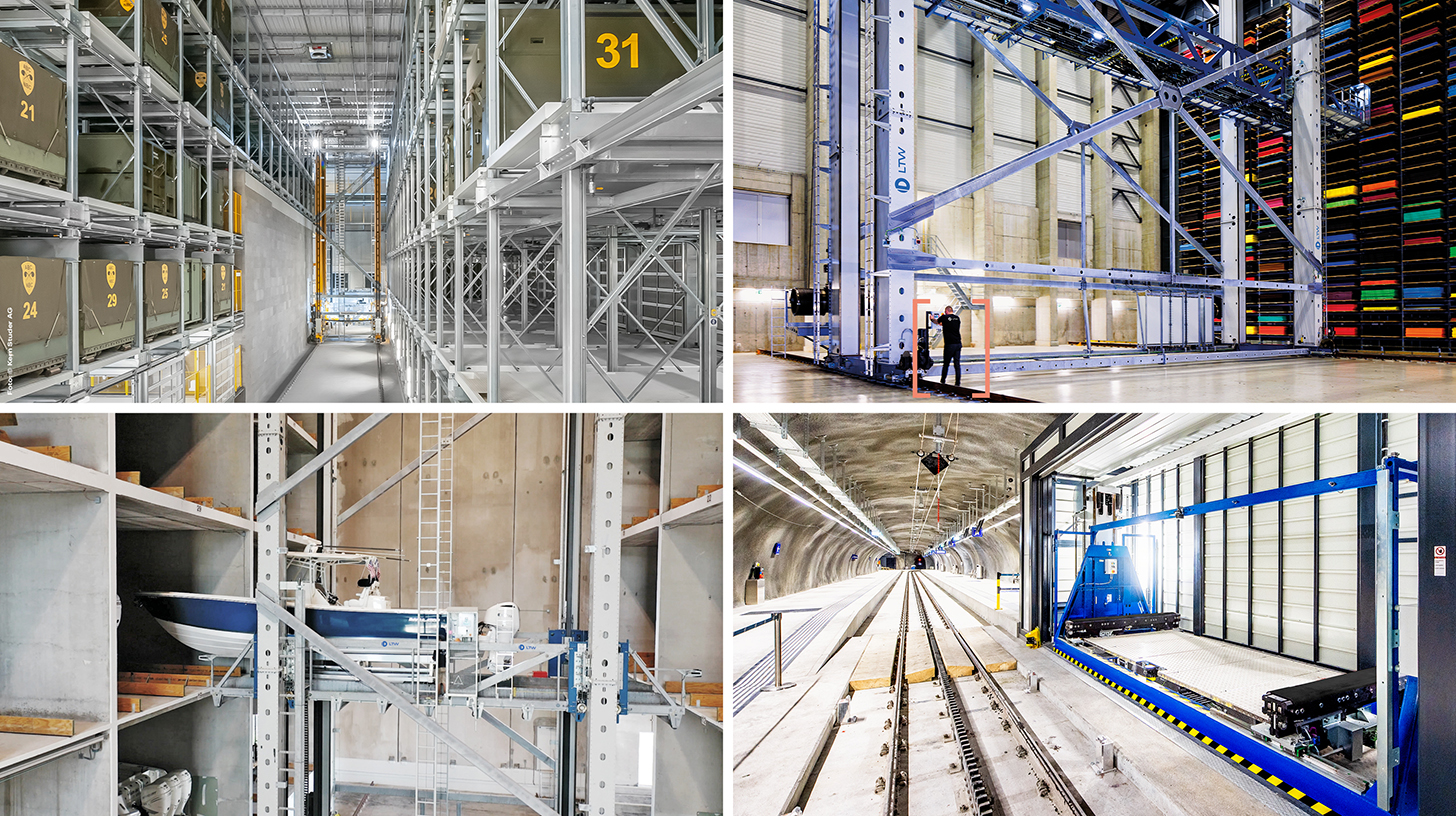
LTW Intralogistics – Інженери потоку - Зображення: LTW Intralogistics GmbH
LTW пропонує своїм клієнтам не окремі компоненти, а комплексні рішення. Консалтинг, планування, механічні та електротехнічні компоненти, технології керування та автоматизації, а також програмне забезпечення та сервіс – все об'єднано в мережу та точно скоординовано.
Власне виробництво ключових компонентів є особливо вигідним. Це дозволяє оптимально контролювати якість, ланцюги поставок та інтерфейси.
LTW символізує надійність, прозорість та партнерську співпрацю. Лояльність та чесність міцно закріплені у філософії компанії – рукостискання тут все ще має значення.
Пов'язано з цим:
Автоматизація та її роль у сучасному управлінні шинами
Правильний розмір – це розрахунок ризику
Розмір буфера вулканізації не повинен визначатися виключно середньодобовим обсягом виробництва або фіксованою кількістю годин виробництва. Середні значення маскують саме ті коливання, від яких буфер має захищати. До відповідних факторів належать розподіл простоїв, час циклу, час перемикання, попит на варіант та поведінка при перезапуску. Планове технічне обслуговування, схеми змін, а також терміни виготовлення та вулканізації шин також впливають на необхідну потужність.
Надійна модель розрізняє страховий запас, циклічний запас та стратегічний резерв. Стратегічний запас охоплює короткострокові невизначеності. Циклічний запас виникає внаслідок серійного виробництва та змін у тривалості циклу. Стратегічний резерв може бути виділений для відомих періодів технічного обслуговування, змін змін або критичних сімейств продуктів. Ці компоненти запасів мають різні причини та повинні вимірюватися окремо. В іншому випадку загальний запас зростає, і незрозуміло, яка його частина фактично забезпечує безпеку постачання.
Моделювання особливо цінне для проектування систем. Дискретне моделювання подій може моделювати реальні послідовності замовлень, несправності системи, час транспортування та правила пріоритетів. Це дозволяє дослідити, як часто преси очікують матеріалу при різних розмірах буферів, де перетинаються транспортні маршрути та який рівень резервування потрібен. Найголовніше, що не слід обмежуватися моделюванням нормальної роботи. Система, яка в середньому добре функціонує, але виходить з ладу, коли головний робот або передавальна станція виходить з ладу, є економічно нестабільною.
Тому цільовий показник слід формулювати як рівень обслуговування: Яка ймовірність того, що правильна, схвалена шина буде доступна у потрібний час і вчасно? Цей рівень обслуговування потім порівнюється з витратами на додаткові потужності. Після певного моменту кожне додаткове місце для зберігання пропонує лише мінімальний додатковий захист. Часто саме тут знаходиться економічно доцільна межа.
Пропускна здатність важливіша за номінальну потужність
Постачальники та планувальники часто вказують максимальну кількість шин, які можна зберігати, або теоретичну кількість переміщень за годину. Однак для оператора сталий рівень пропускної здатності за реальних умов має вирішальне значення. Зберігання та вилучення відбуваються одночасно, шини відрізняються за розміром та місцем призначення, транспортування необхідно пріоритезувати, а перебої в роботі необхідно контролювати. Тому номінальна пікова продуктивність може бути значно вищою за продуктивність, яку можна використовувати безперервно.
Особливої уваги заслуговує кількість вузьких точок перевантаження. Склад з високою внутрішньою пропускною здатністю залишається неефективним, якщо лише один конвеєр, станція ідентифікації або маршрут постачання преса обробляє весь потік. Аналогічно, один робот може бути технічно швидким, але втрачати продуктивність через великі відстані переміщення, незручне місце зберігання або часту зміну захоплення. Тому аналіз має базуватися на потоці шин, а не на характеристиках машини.
Стратегія експлуатації також впливає на пропускну здатність. Зберігання часто використовуваних предметів поблизу виходу зменшує відстані переміщення. І навпаки, суто просторово оптимізоване зберігання може знизити продуктивність. Динамічний розподіл місць зберігання, двоциклові операції з комбінованим зберіганням та вилученням, а також інтелектуальне упорядкування часто збільшують корисну ємність без додаткових механічних компонентів. Таким чином, оптимізація програмного забезпечення може забезпечити аналогічну цінність, як і більша система, але зазвичай вимагає менше місця та матеріалів.
Якість починається з руху
Економічні розрахунки для складу екологічно чистих шин повинні враховувати витрати на якість. Пошкоджена шина — це не просто матеріальні відходи. Вона створює витрати на перевірку, перериває потік, змінює рівень запасів і може залишити прес без відповідної заміни. Якщо пошкодження залишається непоміченим, ризики зростають після вулканізації, а в найгіршому випадку — і для клієнта. Тому дбайливе поводження — це не зручність, а запобігання ризикам.
Захвати повинні надійно обробляти різні внутрішні діаметри, ширину та вагу, не напружуючи критичні ділянки. Профілі руху повинні обмежувати прискорення, вібрацію та сили розміщення. Лотки та кріплення повинні бути чистими, точними за розмірами та чітко ідентифікованими. Датчики можуть перевіряти правильність посадки шин, місця порожнього зберігання та відповідність очікуваної геометрії ідентифікованому продукту.
Якість також залежить від часу. Система повинна контролювати максимальний час простою та робити видимим старіння запасів. Шину, термін придатності якої наближається до закінчення терміну придатності, можна визначити пріоритетом, перевірити або вилучити контрольованим чином. Це перетворює систему управління складом на інструмент для запобігання утворенню відходів. Пов’язування даних про запаси з результатами подальших перевірок є особливо цінним: якщо певний час простою, транспортні маршрути або події обробки корелюють із характером дефектів, першопричини можна усунути на основі даних.
Переоцінка продуктивності праці та ергономіки
Ручне оброблення зелених шин є фізично вимогливим та повторюваним процесом. Залежно від типу шини, ваги, розміру та ергономічних вимог значно зростають. Автоматизація зменшує обсяг операцій підйому, повороту та транспортування, тим самим знижуючи ризик поломок, пов'язаних з деформацією. Вона переносить роботу з безпосереднього маніпулювання на моніторинг, технічне обслуговування, аналіз даних та усунення несправностей.
Однак, розрахунки витрат на персонал не повинні передбачати повне виключення людської праці. Автоматизовані системи потребують кваліфікованих операторів, інженерів-мехатроніків, фахівців з підтримки програмного забезпечення та управління запасними частинами. У країнах з високою заробітною платою або регіонах з дефіцитом кваліфікованих працівників цей перехід, тим не менш, може бути явно вигідним. Він підвищує продуктивність на одного працівника та робить компанію менш залежною від важкодоступних посад. Водночас зростає важливість навчання та збереження знань.
Поширеною помилкою є спроба використовувати нові технології зі старою організаційною структурою. Якщо відповідальність між виробництвом, логістикою, технічним обслуговуванням та ІТ залишається нечіткою, перебої затягуються. Тому успішні заводи визначають ланцюжки реагування, процедури ескалації та обов'язки, перш ніж нарощувати виробництво. Продуктивність автоматизованого заводу залежить не лише від робототехніки, а й від взаємодії технологій, процесів та досвіду.
Енергоефективність відповідає потоку матеріалів
Саме сховище «зелених» шин рідко є найбільшим споживачем енергії на шинному заводі. Його економічний вплив на клімат полягає, головним чином, у забезпеченні постійного використання енергоємного процесу вулканізації та уникненні непотрібних циклів очікування або перезапуску. Стабільне постачання підтримує передбачуване використання преса та полегшує координацію нагрівальних середовищ, форм та виробничих партій. Це не автоматично економить енергію на одну шину, але може покращити загальну енергетичну продуктивність заводу.
Водночас, висотні склади, конвеєрні технології, робототехніка, стиснене повітря, кондиціонування повітря та ІТ-системи споживають власну енергію. Вибір ефективних приводів, рекуперація енергії в підйомниках, режими роботи на основі потреб та короткі відстані переміщення зменшують це споживання енергії. Надмірно габаритна система постійно переміщує більше маси та вміщує більше технологій, ніж необхідно. Тому сталий розвиток та економічна ефективність свідчать на користь точного проектування системи.
Землекористування також має непрямий вплив на навколишнє середовище та витрати. Вертикальне зберігання може заощадити місце в будівлях, але вимагає вищих конструкцій та потенційно складного протипожежного захисту. Горизонтальне зберігання використовує простішу механіку, але займає цінний виробничий простір. Оптимальний баланс залежить від цін на землю, висоти будівлі, варіантів розширення та вартості альтернативних видів землекористування. На існуючому заводі звільнення лише кількох квадратних метрів може бути ціннішим, ніж енергія, зекономлена системою зберігання.
Капітальні зобов'язання – це не просто запаси
Економічні порівняння часто протиставляють витрати на придбання автоматизації економії на персоналі. Повний розрахунок включає більше. Інвестований капітал охоплює сталеві конструкції, конвеєрні технології, лотки, роботів, системи керування, програмне забезпечення, технології безпеки, модифікації будівель, протипожежний захист, інтерфейси, інженерні роботи, введення в експлуатацію, навчання та втрати під час запуску. Для переобладнання додатковими факторами є перерви у виробництві та тимчасові потоки матеріалів.
З боку переваг можна відзначити уникнення простоїв прес-верстачів, зменшення відходів, зменшення обсягів обробки, зниження витрат на приміщення, зниження ризику нещасних випадків, кращу відстежуваність та швидше реагування на зміни в замовленні. До цього додається цінність опції: гнучка система може враховувати нові розміри, додаткові варіанти або більші обсяги без необхідності негайної заміни. Цю цінність важче виміряти, але вона важлива на нестабільному ринку.
Капітал, заблокований у запасах, також виникає завдяки екологічно чистим шинам та вантажоперевезенням. Кожен додатковий буферний простір сприяє накопиченню запасів. Якщо потужність використовується як зручний резерв, оборотний капітал збільшується, а терміни виконання замовлення подовжуються. Тому сучасний склад повинен не лише пропонувати простір, але й забезпечувати дисципліну зберігання запасів. Прозорі вікові структури, верхні ліміти на одиницю товару та ключові показники ефективності для повільно рухомих запасів запобігають тому, щоб автоматизація просто покращувала організацію відходів.
Для обґрунтування бізнес-кейсу потрібні реальні дані про збитки
Обґрунтоване бізнес-кейс починається з аналізу збитків існуючого або планованого процесу. Скільки хвилин друку фактично втрачається через відсутність, неправильні або затримку зелених шин? Які витрати на ручне транспортування, пошуки, пошкодження та неправильний розподіл? Яка площа використовується, і яку економічну цінність матиме альтернативне використання? Без цих даних розрахунок базується переважно на припущеннях.
Найважливішим показником є маржа внеску на кожну додаткову одиницю вузького місця, а не середня ціна продажу шини. Уникнута хвилина простою створює реальну додану вартість лише за умови, що додаткову продукцію можна продати або замінити іншим дорогим заходом. На ринку з перевантаженою пропозицією вища технічна потужність може бути менш економічно цінною, ніж зменшення кількості браку або нижчі витрати на персонал. Однак на повністю завантаженому заводі з вузькими місцями в постачанні та ж економія часу є дуже прибутковою.
Окрім базового сценарію, слід розрахувати консервативний та більш амбітний сценарії. Фактори, які слід варіювати, включають обсяг виробництва, динаміку заробітної плати, ціни на енергоносії, підвищення доступності, зменшення браку, витрати на технічне обслуговування та залишкову вартість. Крива нарощування потужності не менш важлива. Нові системи рідко досягають цільової продуктивності в перший день. Якщо не враховувати кілька місяців зниження продуктивності, додатковий персонал та коригування програмного забезпечення, період амортизації видається штучно коротким.
Метод чистої приведеної вартості (NPV) перевершує простий розрахунок терміну окупності, оскільки він враховує платежі протягом усього терміну корисного використання, капітальні витрати та майбутні інвестиції в заміну. Тим не менш, термін окупності залишається важливим для оцінки ризику. Чим більше проект залежить від невизначеного зростання продажів, тим важливішим стає тривалий термін окупності. Проекти, які вже мають значні переваги, такі як зменшення кількості браку, покращена ергономіка та менший час простою прес-верстачів, є більш стійкими.
Грінфілд та браунфілд вимагають різних відповідей
На новому заводі буфер для затвердіння можна планувати як частину загального потоку з самого початку. Будівлі, розташування преса, конфігурація шин, маршрути руху та ІТ-архітектура – все це можна узгодити. Це дозволяє скорочувати відстані, чітко визначати потоки матеріалів та належне масштабування. Часто економічніше планувати майбутнє розширення зон, додаткові рейки або програмні потужності, не встановлюючи одразу весь завершальний етап розробки.
Натомість, на існуючих станціях обмеження диктують проектування. Виробництво має продовжуватися, фундаменти вже встановлені, висота стель обмежена, а зони безпеки вже зайняті. Тут модульне рішення з козловим краном, компактним плоским сховищем або децентралізованими буферами може бути економічнішим, ніж теоретично оптимальний висотний склад. У проектах «браунфілд» витрати на інтеграцію часто перевищують ціну самої ядерної технології.
Фази перемикання є особливо важливими. Старі та нові матеріальні потоки повинні функціонувати паралельно протягом певного періоду часу, дані про запаси повинні бути перенесені, а шини повинні бути однозначно передані. Поетапне нарощування виробництва знижує ризик, але може вимагати додаткової технології передачі. Тому найкраще інвестиційне рішення враховує не лише майбутній цільовий стан, але й шлях до його досягнення.
Стійкість виникає внаслідок контрольованих зривів
Повністю автоматизований склад може бути високопродуктивним, але водночас вразливим. Якщо центральний робот, сервер або конвеєрна секція вийде з ладу, весь інвентар може бути фізично присутнім, але операційно недоступним. Тому стійкість не означає дублювання кожного компонента. Вона означає розуміння критичних моделей відмов та обмеження їхніх наслідків до економічно прийнятного рівня.
Можливі заходи включають резервне керування, кілька незалежних проходів для зберігання, байпаси, ручне аварійне видалення, локальні буфери прес-форм та стратегію запасних частин для тривалих термінів доставки. Час перезапуску після несправності має вирішальне значення. Система може бути технічно доступною, але після втрати даних узгодження позицій та замовлень може зайняти години. Тому регулярні випробування перезапуску та задокументовані процедури аварійного ремонту є такими ж цінними, як і профілактичне обслуговування.
Кіберризики набувають все більшої важливості, оскільки управління складами, MES та корпоративні системи взаємопов'язані. Сегментація мережі, доступ на основі ролей, безпечне віддалене обслуговування, управління виправленнями та офлайн-відновлення захищають не лише дані, а й виробничі потужності. Атака або несправне оновлення можуть мати такий самий економічний вплив, як і механічний дефект. Тому архітектура безпеки має бути невід'ємною частиною проекту заводу, а не другорядним ІТ-завданням.
Ключові показники ефективності повинні розрізняти причину та наслідок
Гарна система ключових показників ефективності (KPI) показує не лише те, чи працює склад, але й чи економічно він забезпечує вулканізацію. Технічна доступність складського обладнання є важливою, але мало що говорить про своєчасне постачання пресів. Так само високий рівень заповнення може здаватися позитивним, навіть якщо насправді він свідчить про надмірні запаси.
До відповідних показників належать своєчасна швидкість доставки до друкарських машин, час простою друкарського машини, спричинений відсутністю зелених шин, середній та максимальний час простою, кількість товарних запасів на одиницю, кількість неправильних ідентифікацій, коефіцієнт пошкоджень, переміщення на одиницю енергії та час перезапуску після несправностей. Крім того, слід реєструвати планові та незаплановані втручання, а також причини ручного виправлення налаштувань. Часті виправлення налаштувань свідчать про прогалини в правилах, даних або можливостях системи.
Ключові показники ефективності (KPI) стають ефективними лише тоді, коли їх перекладено в економічні терміни. Година простою заводу, пошкоджена зелена шина та додатковий простір для зберігання – все це має різну вартість. Коли ці ефекти монетизуються, керівництво може визначити пріоритети покращень. В іншому випадку найпомітніша технічна несправність часто перемагає, навіть якщо непомітна проблема з інвентаризацією спричиняє більші щорічні втрати.
Штучному інтелекту потрібен міцний фундамент
Штучний інтелект може прогнозувати попит, оптимізувати запаси, виявляти несправності та визначати потреби в технічному обслуговуванні. У буфері полімеризації його найбільший потенціал полягає в динамічній інтеграції виробничих планів, фактичного часу циклу, рівнів запасів та стану обладнання. Система навчання може, наприклад, визначати, які послідовності замовлень регулярно призводять до вузьких місць, і робити шини доступними раніше.
Однак, переваги залежать від достовірних даних та чітких меж прийняття рішень. Якщо відсутні ідентифікатори, мітки часу неточні або причини несправностей не реєструються послідовно, модель вивчає організаційні помилки, а не фізичні зв'язки. Тому датчики, основні дані та дисципліна процесів повинні бути правильними з самого початку. Багато вдосконалень, що рекламуються як штучний інтелект, вже можна досягти за допомогою обґрунтованої логіки подій, алгоритмів оптимізації та статистичного аналізу.
Поетапний підхід має економічний сенс. Спочатку встановлюється прозорість та стабільний контроль правил. Далі йде прогнозування та підтримка прийняття рішень. Повністю автоматизовані коригування слід впроваджувати лише там, де якість даних, межі безпеки та резервна логіка добре контролюються. Це гарантує, що буфер відновлення залишається керованим навіть за умови несправних моделей або зміни умов продукту.
Стратегічне рішення лежить в межах загальної системи
Склад екологічно чистих шин не є ні простим проектом зберігання, ні ізольованим заходом автоматизації. Він інтегрує планування виробництва, якість, внутрішню логістику, технічне обслуговування, енергію та дані. Ті, хто просто закуповує складські приміщення, недооцінюють їхню цінність. Ті, хто встановлює максимум технологій, не розуміючи коливань та вузьких місць, ризикують надмірно інвестувати.
Найпереконливіше рішення надійно постачає вулканізаційні преси, захищає кожну зелену шину, обмежує запаси та час виконання замовлення, а також залишається адаптивним до варіацій продукції. Воно робить відхилення видимими, а не приховує їх у великих буферах. Воно має надійний план дій у надзвичайних ситуаціях та надає дані, що покращують якість та планування. Його економічний успіх відображається не в переповнених складах, а в більш плавних потоках матеріалів, вищому завантаженні потужностей у вузьких місцях та меншій кількості зв'язаного капіталу.
У цьому полягає провокаційна правда: буфер вулканізації сам по собі не виробляє жодної придатної для продажу шини, але він може визначити, скільки шин завод фактично продає. Це не просто необхідне проміжне сховище, а механізм контролю для заводу. Правильно підібраний та інтегрований, він захищає найдорожчий етап процесу від простоїв, яких можна уникнути. Неправильно спроектований, він стає або дорогим вузьким місцем, або зручним схованням для помилок планування. Тому найбільш економічно вигідним варіантом є не найбільший чи найсучасніший, а той, який надійно керує невизначеністю з найнижчою загальною капіталомісткістю.
Консалтинг - Планування - Впровадження

Konrad Wolfenstein
Я буду радий служити вашим особистим консультантом.
Ви можете зв'язатися зі мною за адресою wolfenstein∂xpert.digital або
Просто зателефонуйте мені за номером +49 7348 4088 965 .
Ваші експерти з інтралогістики

Консалтинг, планування та впровадження комплексних рішень для висотних складів та автоматизованих систем зберігання - Зображення: Xpert.Digital
Більше інформації тут: