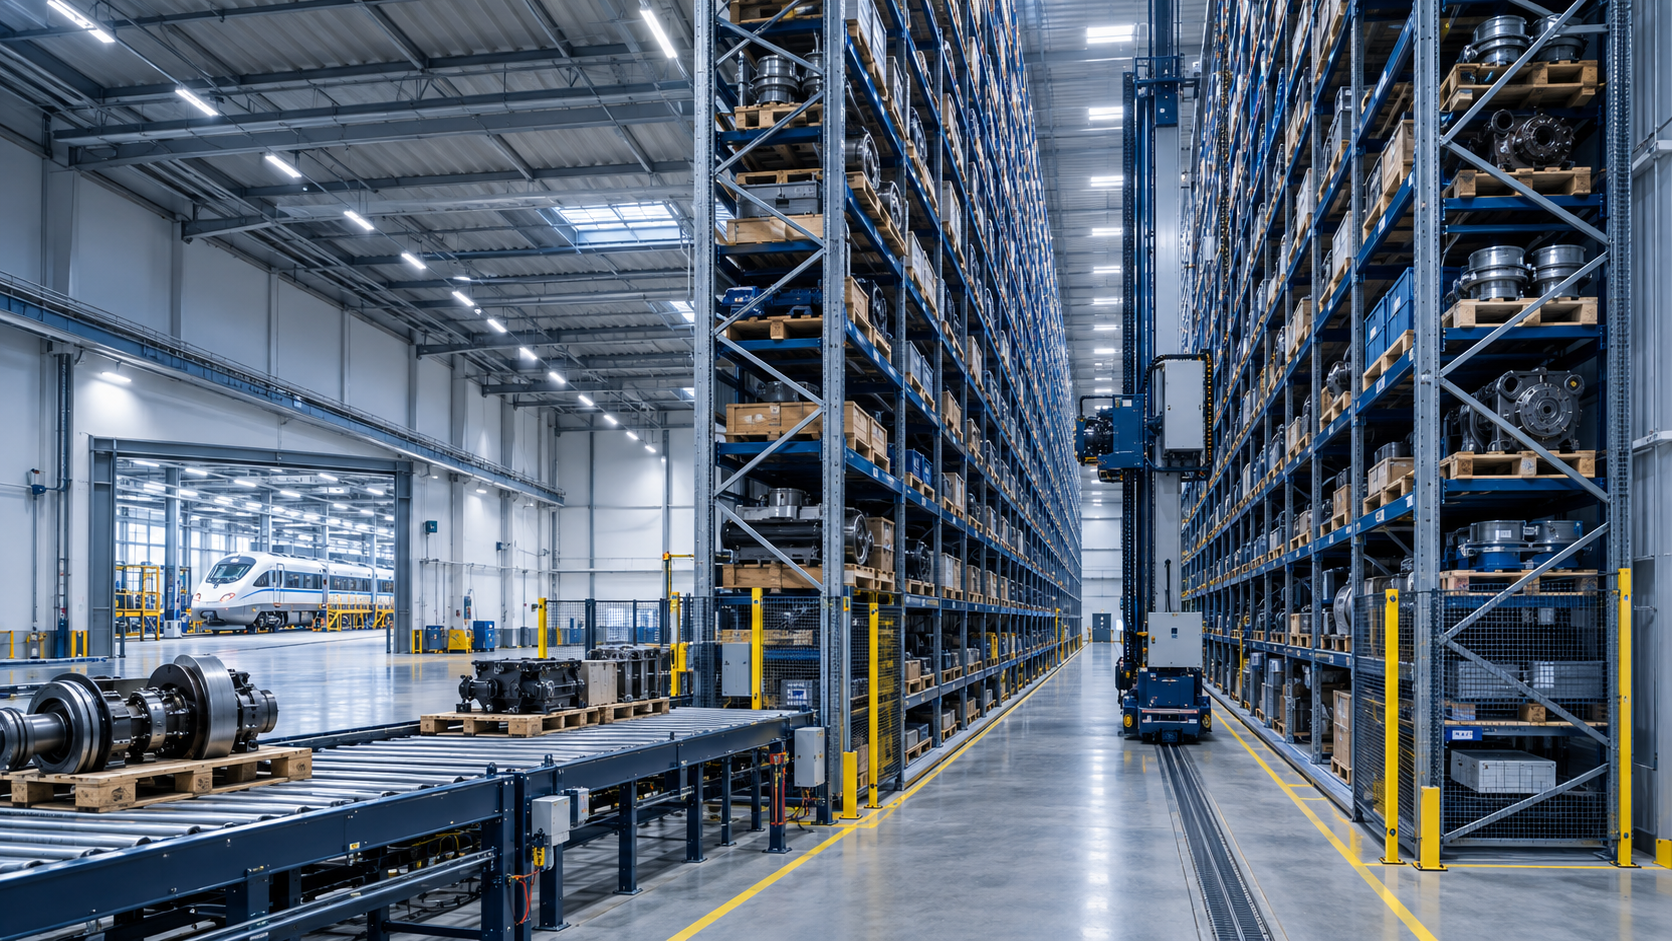
Tunga laster, snabba varor, säkerhet: Höglager i järnvägens underhållsdepå – kreativ bild om ämnet, med AI: Xpert.Digital
Automatiseringsfelet: Vad som verkligen spelar roll i höglager på järnvägsanläggningar
Dyra väntetider på verkstaden: Varför reservdelslagret avgör punktligheten
Dolda kostnader i verkstaden: Det är därför materialtillgänglighet är den största hävstången för järnvägsoperatörer
Ett tåg som väntar på en reservdel i verkstaden kostar pengar, tid och binder värdefulla resurser. Inom modernt järnvägsunderhåll är intralogistik inte längre bara en bakgrundsfråga, utan en avgörande konkurrensfaktor. Om en tung enhet, en specifik boggikomponent eller till och med bara en liten men säkerhetskritisk elektronisk modul saknas, kastas hela underhållsplanen i oordning. Ofta fokuserar dock planeringen av höglager enbart på lagerdensitet, automatiseringsgrad och maximal byggnadshöjd – ett kostsamt misstag. Den verkliga valutan i en underhållsdepå är tillgänglighet. Ett intelligent lagerkoncept måste integreras sömlöst i verkstadens mycket komplexa processer och flexibelt reagera på både förutsägbara deadlines och spontana haverier. Denna artikel utforskar varför reservdelsförsörjning konsekvent måste beaktas ur verkstadsprocessens perspektiv, där gränserna för ren automatisering ligger, och hur en enkel byggnad med många pallplatser kan omvandlas till en högpresterande tillgänglighetsinfrastruktur.
Den perfekta lagerarkitekturen för järnvägsunderhållsdepåer: Tillgänglighet är den avgörande faktorn, inte lagerhöjden
De som bara lagrar reservdelar förlorar tid på underhåll
En modern järnvägsunderhållsdepå uppfattas ofta genom sina hallar, lyftutrustning, golvmonterade hjulsvarvar, testbänkar eller spårkapacitet. Dessa anläggningar formar den synliga bilden av värdeskapande. Emellertid bestäms en depås ekonomiska prestanda ofta inom ett mindre spektakulärt område: tillgången på reservdelar, komponenter, förbrukningsvaror och specialverktyg vid rätt tidpunkt och på rätt plats.
Ett tåg, ett lok eller en vagn kan vara i en verkstad som planerat. Om en säkerhetsrelevant reservdel, en lämplig boggikomponent, en tätning, en elektronikmodul eller en tung enhet saknas förlängs dock stilleståndstiden. Ett planerat arbetssteg blir en väntetid. En underhållsåtgärd kan störa den operativa planeringen. Kostnaderna uppstår då inte bara i verkstaden utan även vid dispatchering, fordonscirkulation, ersättningsleveranser och kundservice.
Därför är ett höglager i en järnvägsdepå mer än bara en byggnad med många pallplatser. Det är en tillgänglighetsinfrastruktur. Dess kvalitet mäts inte utifrån maximal lagringshöjd, antalet staplingskranar eller den visuella effekten av ett automatiserat system. Det som spelar roll är om det övergripande systemet integrerar material på ett tillförlitligt, spårbart, ekonomiskt och med prioritet i underhållsprocesserna.
Detta perspektiv förändrar planeringsprocessen. Ett lagerprojekt bör inte utvecklas isolerat från perspektivet utrymmeseffektivitet, byggkostnader och lagerdensitet. Det måste utformas utifrån verkstadsprocessens perspektiv. Vilka delar behövs när? Hur fluktuerar efterfrågan? Vilka artiklar är kritiska? Vilka varor är tunga, skrymmande, värdefulla, säkerhetsrelevanta eller känsliga för temperatur och fuktighet? Vilka materialflöden uppstår vid returer, reservdelar, begagnade delar, garantianspråk och komponenter som kräver rekonditionering? Först när dessa frågor besvaras kan ett beslut fattas om vilken lager- och automationsteknik som är ekonomiskt lönsam.
Verkstaden är inte en distributionscentral
Logistiken i en järnvägsdepå skiljer sig fundamentalt från den i ett traditionellt detaljhandels- eller konsumtionsvarulager. Distributionscentraler domineras ofta av standardiserade orderstrukturer, höga repetitionsfrekvenser och stora mängder identiska artiklar. Målet är en stabil och snabbt skalbar genomströmning. Inom järnvägssektorn är verkligheten dock mer heterogen. Materialbehovet är starkt kopplat till underhållsprogram, skademönster, fordonsserier, körsträcka, deadlines, ombyggnadsprojekt och oplanerade händelser.
En viss efterfrågan är förutsägbar. Regelbundet schemalagt underhåll och standardiserade underhållspaket möjliggör proaktiv beredskap. Andra behov uppstår med kort varsel. Inspektionsfynd, oplanerade skador, komponentfel eller tekniska förändringar kan utlösa materialbehov som inte tidigare planerades i denna specifika form. Därför är förmågan att hantera undantag på ett kontrollerat sätt lika viktig som hastighet i standardprocessen.
Till detta kommer den stora variationen av artiklar. I en enda fabrik kan små skruvar, kablar, kontakter, filter, tätningar och elektroniska enheter lagras tillsammans med tunga kopplingar, luftkonditioneringskomponenter, bromsutrustning, hjulpar eller stora höljen. Dessa artiklar skiljer sig inte bara i storlek och vikt, utan också i värde, omsättningshastighet, säkerhetsrelevans och hanteringsansträngning. Ett enhetligt lagringssystem för alla varor leder därför ofta till kompromisser som senare visar sig kostsamma i drift.
Den centrala uppgiften är därför inte: Hur kan så många pallar som möjligt rymmas i en byggnad? Den är: Hur kan materialförsörjningen organiseras på ett sådant sätt att underhållsfönster hålls tillförlitligt, söktiderna minskas, saknade delar upptäcks tidigt och störningar inte i onödan påverkar verksamheten?
Ett höglager kan vara till stor hjälp i detta avseende. Det skapar koncentrerad lagringskapacitet, förbättrar lagertransparensen och möjliggör strukturerad återvinning. Det löser dock inte automatiskt utmaningarna med verkstadslogistik. Utan en tydlig processarkitektur blir även det modernaste systemet en tekniskt imponerande buffert som inte eliminerar viktiga vägar, prioriteringar och informationsluckor.
Tillgången på reservdelar är en ekonomisk indikator
Underhåll är inte bara en kostnadskälla. Det är en nyckelfaktor för anläggningstillgänglighet, fordonskvalitet och konkurrenskraft. Tillförlitligt och snabbt underhåll minskar stilleståndstid, ökar vagnparksutnyttjandet och minskar sannolikheten för kostsamma engångsreparationer. Materialtillgång är en avgörande ekonomisk hävstång eftersom den direkt påverkar arbetsprocessernas längd och verkstadskapacitetens förutsägbarhet.
Den ekonomiska utvärderingen av ett höglager bör därför inte begränsas till byggkostnader, ställpriser och personalkostnader. De undvikna kostnaderna för dålig tillgänglighet är också relevanta. Dessa inkluderar förlängda stilleståndstid för fordon, övertid, omplanering, expressleveranser, flera hanteringsoperationer, oproduktiva söktider och höga säkerhetslagernivåer. I många organisationer fördelas dessa konsekvenser till olika kostnadsställen. Som ett resultat förblir den verkliga kostnaden för ett icke-integrerat materialflöde dold.
En sund affärsmodell måste därför koppla samman flera nivåer. På den direkta nivån finns områdesproduktivitet, personalutplacering, genomströmning, energiförbrukning, underhållskostnader och investeringar. På den indirekta nivån finns processstabilitet, servicenivå, felrisk, lagerkvalitet och förmågan att uppfylla prioriterade ordrar utan improviserade specialprocesser. På den strategiska nivån ligger fokus på skalbarhet, motståndskraft, datakvalitet och anpassningsförmåga till förändrade fordonsflottor och nya underhållskoncept.
Skillnaden mellan lagerkvantitet och tillgänglighet är särskilt viktig. En hög lagernivå betyder inte automatiskt att den erforderliga delen kommer att finnas tillgänglig vid rätt tidpunkt. Ett lager kan vara kapitalintensivt överlagerat och ändå skapa flaskhalsar om masterdata är felaktig, lagret är felaktigt bokat, reservdelar inte hittas eller leveranskedjan mellan centrallagret och verkstaden bryts samman. Omvänt kan ett välskött system med differentierade lagerstrategier uppnå hög servicekvalitet med mindre kapitalbundet kapital.
Den nyckeltal (KPI) som bör fokuseras är därför inte bara lageromsättningshastigheten. Avgörande är andelen materialförfrågningar som tillhandahålls fullständigt och utan fel inom den angivna tidsramen. Dessutom måste andelen saknade delar, genomloppstid, söktid, påfyllningssäkerhet, lageravvikelser, andelen expressleveranser och antalet verkstadsrelaterade väntetider analyseras. Endast denna kombination avslöjar om ett höglager faktiskt förbättrar underhållet.
Rätt lagerarkitektur börjar med produktklasser
Frågan om huruvida ett höglager ska vara automatiserat, halvautomatiserat eller drivas konventionellt kan inte besvaras generellt. Det beror på produktstruktur, efterfrågan, servicekrav och rumsliga begränsningar. Därför börjar ett ekonomiskt hållbart koncept med en konsekvent segmentering.
Snabbrörliga artiklar med stabil efterfrågan kräver korta åtkomsttider och ofta närhet till orderplockning eller användningsplats. De kan effektivt lagras i automatiserade smådelslager, dynamiska uppställningsytor eller lättillgängliga hyllenheter. Medel- och långsamt rörliga artiklar gynnas mer av hög densitet och systematisk lagring. Tunga och skrymmande komponenter kräver specifika lastbärande och säkerhetskoncept. Värdefulla delar kräver skyddade åtkomsträttigheter, fullständig spårbarhet och tillförlitlig lagerhantering.
Ett höglager är särskilt effektivt när standardiserad lastutrustning, tillräcklig lagerdensitet och återkommande lagrings- och hämtningsprocesser kombineras. För palleterbara reservdelar och komponenter kan kombinationen av hög lagerhöjd, staplingskran och integrerad transportörteknik vara ekonomisk. För extremt varierande, oregelbundna eller sällan använda varor är ett separat tunglast- eller speciallager ofta mer lämpligt.
Det viktigaste beslutet är därför ofta inte valet mellan en lager- och hämtningsmaskin och en skyttel. Det handlar om vilka artiklar som faktiskt hör hemma i vilket delsystem. Felaktig allokering skapar ständig friktion i verksamheten. Om snabbrörliga artiklar lagras för långt bort ökar transportavstånden och väntetiderna. Om tunga, specialiserade delar lagras i ett system optimerat för standardpallar uppstår hanteringsrisker. Om returnerade och reparerbara komponenter inte är tydligt separerade blir lagerkvaliteten lidande.
En robust arkitektur kombinerar därför olika zoner. Dessa kan inkludera ett höglager för pallar, ett automatiserat smådelslager för artiklar som snabbt behövs, ett tungt område för stora komponenter, säkra zoner för värdefulla eller säkerhetskritiska delar, mottagnings- och kvalitetskontrollområden och ett uppställningsområde för verkstadsordrar. Det är inte maximal enhetlighet, utan snarare den intelligent hanterade mångfalden, som gör systemet ekonomiskt.
Materialflöde mellan lager, spår och arbetsbänk
Ett lager blir bara verkligt effektivt när transporten av material till deras användningsplats fungerar tillförlitligt. I en järnvägsunderhållsdepå räcker det inte att bara placera delar på en ramp eller i en plockzon. De måste nå rätt hall, rätt spår, rätt arbetsgrupp och helst vid rätt tidpunkt.
Flera logiker sammanfaller här. Lagerlogiken optimerar rutter, buntning och kapacitetsutnyttjande. Verkstadslogiken är inriktad på arbetsförlopp, fynd, personaltillgänglighet och fordonsbokningar. Dispatchlogiken tar hänsyn till fordonscirkulation, prioriteringar och operativa flaskhalsar. När dessa system fungerar separat uppstår typiska problem: material tillhandahålls för tidigt och binder upp utrymme, tillhandahålls för sent och skapar väntetid, eller levereras till fel plats och kräver tidskrävande hantering.
En effektiv materialflödesarkitektur kräver därför en prioriteringslogik. Inte varje order är lika brådskande. En komponent för ett planerat, tidskänsligt jobb kan hanteras annorlunda än en del som får ett fordon tillbaka på vägen med en snäv deadline. Systemet måste digitalt kartlägga dessa prioriteringar och samtidigt göra dem praktiskt genomförbara. En högprioriterad order måste inte bara prioriteras i programvaran; den måste synligt prioriteras i lagret, på transportbandssystemet, vid orderplockning och under transport.
Olika lösningar finns tillgängliga för fysisk leverans. Permanent installerad transportörteknik kan vara fördelaktig för stabila rutter och höga volymer. Bogsertåg är lämpliga för bunttransport längs återkommande leveransrutter. Förarlösa transportsystem eller autonoma mobila robotar kan erbjuda fördelar i dynamiska miljöer, förutsatt att golvförhållanden, säkerhetszoner, ruttdragning och IT-integration hanteras tillförlitligt. Manuell transport är fortfarande praktisk inom många områden, särskilt för specialdelar, oregelbundna laster och exceptionella situationer.
Kombinationen blir ekonomiskt lönsam när tekniken inte är ett självändamål. Ett automatiserat system som bara fungerar under ideala förhållanden och kräver manuella lösningar för varje specialfall förlorar snabbt sitt värde. Ett bra materialflöde är robust, transparent och feltolerant. Det kan ändra prioriteringar, bearbeta returer, identifiera flaskhalsar och växla till alternativa processer på ett kontrollerat sätt när störningar uppstår.
LTW Intralogistiklösningar

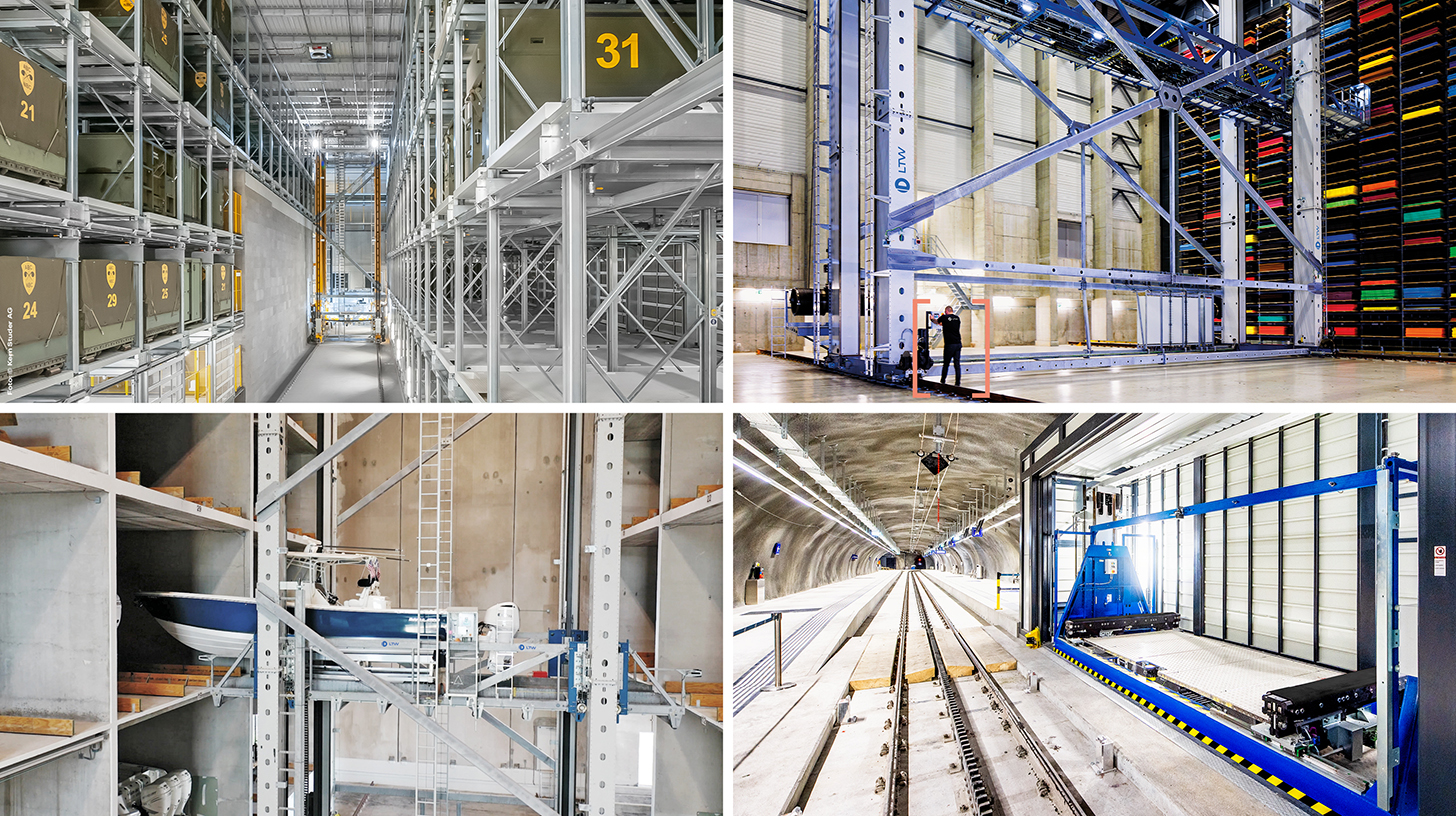
LTW Intralogistics – Flödesingenjörer - Bild: LTW Intralogistics GmbH
LTW erbjuder sina kunder inte enskilda komponenter, utan integrerade helhetslösningar. Konsultation, planering, mekaniska och elektrotekniska komponenter, styr- och automationsteknik samt programvara och service – allt är nätverksanslutet och exakt koordinerat.
Egenproduktion av nyckelkomponenter är särskilt fördelaktigt. Detta möjliggör optimal kontroll av kvalitet, leveranskedjor och gränssnitt.
LTW står för pålitlighet, transparens och samarbete. Lojalitet och ärlighet är djupt förankrade i företagets filosofi – ett handslag betyder fortfarande något här.
Relaterat till detta:
Innovativa metoder för automatisering inom järnvägsunderhåll
Automatisering kräver en tydlig arbetsfördelning
Automatisering likställs ofta med personalbesparingar. Detta är en förenkling. I komplexa underhållsmiljöer ligger de viktigaste fördelarna ofta i processstabilitet, lagernoggrannhet, ergonomisk avlastning och reproducerbar prestanda. Automatisering minskar inte automatiskt komplexiteten; den flyttar den till planering, kontroll, gränssnittshantering och serviceorganisation.
Lagrings- och hämtningssystem (SRM) utmärker sig när hög lagringstäthet, standardiserade lastenheter och förutsägbara lagrings- och hämtningsprocesser möts. De erbjuder hög precision och kan ekonomiskt frigöra åtkomst till vertikalt utrymme. Skyttelsystem kan ge fördelar med stort djup, många identiska lagerplatser och specifika prestandaprofiler. Automatiserade smådelslager är lämpliga för små, värdefulla artiklar som behövs snabbt. Transportbandsteknik kopplar samman dessa system med varumottagning, orderplockning och uppställningsområden.
Emellertid behöver inte alla områden automatiseras. Speciellt med tunga komponenter, varierande geometrier, sällsynta specialdelar eller mycket projektspecifika material kan ett välorganiserat manuellt område vara mer ekonomiskt och flexibelt. En underhållsanläggning kräver därför ofta ett hybridkoncept. Standardiserad massproduktion automatiseras, medan komplexa, exceptionella fall hanteras inom specialiserade områden.
Den viktigaste frågan är inte: Hur mycket automatisering är tekniskt möjligt? Det är: Vilka återkommande uppgifter är så stabila, säkerhetsrelevanta, ergonomiskt krävande eller tidskritiska att teknisk automatisering är överlägsen i längden? Detta tillvägagångssätt skyddar mot överinvesteringar och förhindrar samtidigt förbisedd lönsam potential.
En annan viktig fråga är tillgängligheten av själva automationen. I ett höglager för en produktionskritisk anläggning får ett fel inte omedelbart leda till ett stopp i materialförsörjningen. Redundanser, underhållskoncept, reservdelslager, fjärråtkomst, feldiagnos och manuella reservprocesser är därför integrerade i systemdesignen från början. Den högsta teoretiska prestandan är av liten nytta om systemet är helt blockerat av ett enda fel.
Programvara avgör den praktiska nyttan
Det synliga lagret är bara den fysiska aspekten av intralogistik. Den verkliga fördelen när det gäller kontroll ligger i data- och programvaruarkitekturen. Lagerhanteringssystem, materialflödesdatorer, anläggningsstyrningssystem, underhållssystem, ERP-system och, i förekommande fall, fordons- eller tillgångshanteringssystem måste fungera tillsammans på ett sådant sätt att en efterfrågan omvandlas till en pålitlig materialförsörjning.
Ett lagerhanteringssystem styr lager, lagerplatser, inmatningar, plockning, lagerhållning och orderplockning. Ett lagerstyrningssystem, eller materialflödesdator, koordinerar den tekniska utrustningen, såsom transportörteknik, staplingskranar, skyttlar eller sorteringssystem. Verkstaden behöver i sin tur information från underhållsplanering, arbetsordrar och inspektionsprocesser. Systemet blir endast ekonomiskt effektivt när dessa nivåer är sömlöst integrerade.
Effektiv integration förhindrar mediaavbrott. Behov registreras inte manuellt flera gånger, uttag bokas inte först senare och returer försvinner inte till någon oklar mellanzon. Istället skapas en digital kedja: underhållsorder, materialreservation, plockning, transport, förbrukningsregistrering, returleverans och vid behov upparbetning. Denna kedja måste också hantera undantag, såsom delleveranser, alternativa delar, skadad lastutrustning, kvalitetskontroller eller oväntade fynd.
Spårbarhet är av särskild vikt. Inom järnvägsunderhåll kan serienummer, batcher, installationshistorik, teststatus och skickinformation vara relevanta. Lagerlogistiken måste inte bara lagra dessa data utan också göra dem tillgängliga genom hela processen. Ur ett ekonomiskt perspektiv är en högkvalitativ komponent med oklart ursprung, saknad teststatus eller felaktig tilldelning inte tillgänglig i lager.
Masterdata är också en underskattad framgångsfaktor. Mått, vikter, förpackningstyper, lagringsförhållanden, minsta hållbarhet, egenskaper hos farliga material, kritikalitet och tillåtna lasthjälpmedel måste underhållas korrekt. Fel i dessa data leder senare till felaktig lagring, funktionsstörningar i automationssystemet, säkerhetsrisker och manuell omarbetning. Många projekt investerar kraftigt i mekanik och styrsystem men underskattar den ansträngning som krävs för datarening. Detta är riskabelt, eftersom ett höglager bara fungerar så tillförlitligt som den information som dess beslut baseras på.
Logistik för tunga transporter behöver sina egna regler
Järnvägsunderhåll kombinerar ofta logistik för små delar med komponentlogistik. Denna kombination är utmanande. Medan små föremål kan bearbetas effektivt via containrar, plockstationer och automatiserade system, kräver tunga eller oregelbundet formade delar en annan metod.
Tunga komponenter ställer särskilda krav på bärförmåga, lastfördelning, lagerlayout, åtkomst med kran och gaffeltruck, säkring och ergonomisk hantering. För tunga komponenter räcker det inte att bara beakta den teoretiska nyttolasten för ett hyllfack. Dynamiska belastningar, vibrationer, åtkomstvägar, lyftutrustning, överföringspunkter och möjligheten att säkert transportera delar från lager till verkstad är också avgörande.
Frågan om returnerade delar är också ekonomiskt kritisk. Många komponenter förbrukas inte utan inspekteras, repareras, renoveras eller skrotas efter borttagning. Detta skapar slutna system. En defekt enhet får inte förväxlas med en användbar ersättningsenhet. En renoverad del kräver tydliga godkännanden. En returnerad del kan vara värdefulla reservdelar eller helt enkelt material avsett för avfallshantering.
Ett modernt lagerkoncept måste därför kombinera statuslogik och fysisk separation. Karantänområden, inspektionszoner, returzoner och frisläppt lager måste inte bara ha olika identifierare inom systemet. De måste också vara organiserade rumsligt och procedurellt på ett sådant sätt att fel elimineras eller åtminstone görs högst osannolika. Speciellt med säkerhetsrelevanta komponenter är denna disciplin inte bara en fråga om kvalitet utan också en ekonomisk nödvändighet.
Byggnation under pågående drift är ett separat projekt
Byggandet eller utbyggnaden av ett höglager i en aktiv fabrik innebär unika utmaningar. Verksamheten kan inte bara pausas tills den nya infrastrukturen är färdigställd. Verkstaden, järnvägslogistiken, leveranserna, avfallshanteringen och materialförsörjningen måste fortsätta utan avbrott. Detta gör själva byggfasen till ett logistiskt projekt.
En av de största riskerna är gränssnittet mellan bygg- och driftsprocesser. Byggtrafik, restriktionsområden, buller, damm, omvägar och säkerhetszoner kan störa etablerade materialvägar. Om spårområden, hallentréer eller trafikområden påverkas måste byggplaneringen samordnas noggrant med anläggningens schemaläggning. En saknad övergångsväg eller en kortvarig stängning kan orsaka mer skada än en försening av strukturarbetet.
Migrering är särskilt utmanande. Ett nytt höglager tas inte i bruk enbart genom tekniskt godkännande. Lager måste rensas, artiklar klassificeras, lagerplatser definieras, masterdata verifieras, anställda utbildas och gränssnitt testas. Därför bör driftsättning ske i etapper. Pilotartiklar, testordrar, parallell lagerhantering och tydligt definierade reservprocesser minskar risken.
Frestelsen att ställa om helt så snabbt som möjligt i slutet av ett byggprojekt är stark. En kontrollerad upprampningsfas kan dock vara betydligt mer kostnadseffektiv. Den avslöjar fel innan de påverkar verkstadsdriften. Den möjliggör optimering av programparametrar, förfining av driftsregler och säker introduktion av anställda till nya processer.
Energi, brandskydd och motståndskraft hör ihop
Ett automatiserat höglager är också ett energi- och säkerhetsprojekt. Transportbandsteknik, lager- och hämtningsmaskiner, belysning, laddningsinfrastruktur, IT, sensorer, luftkonditionering och vid behov kyl- eller ventilationsteknik skapar en komplex lastprofil. Därför måste planeringen kopplas till fastighetsteknik, energiförsörjning och brandskydd i ett tidigt skede.
Fokus ligger inte enbart på förbrukade kilowattimmar. Toppbelastningar, nätanslutning, reservkapacitet, lasthantering, reservkraft och säkerhetskoncept, samt den tekniska infrastrukturens underhållsvänlighet är också relevanta. När flera system startar samtidigt kan belastningstoppar uppstå. Intelligent styrning kan bidra till att jämna ut energiförbrukningen och toppbelastningar utan att äventyra tillgången på materialförsörjning.
Brandskydd är särskilt utmanande i höglager eftersom lagerhöjd, varutyp, förpackning, plastinnehåll, sprinklersystem, rökutsug och tillgänglighet alla samverkar. Brandskyddskonceptet bör inte utvecklas först efter att lagertekniken har valts. Det påverkar byggnadshöjd, hyllplanering, gångbredd, teknikrum och driftskoncept. Förändringar i senare projektfaser kan orsaka betydande kostnader och förseningar.
Motståndskraft innebär också att beakta störningar ur mer än bara ett tekniskt perspektiv. Ett motståndskraftigt lager kräver tydliga nödprocedurer: Vad händer om en lagrings- och hämtningsmaskin går sönder? Hur tillhandahålls kritiska delar om lagerhanteringssystemet inte är tillgängligt? Vilka lagerartiklar är tillgängliga för manuell påfyllning? Hur hanteras cyberrisker i skärningspunkten mellan IT och driftsteknik? Vilka reservdelar till själva lagerutrustningen måste förvaras på plats?
Dessa frågor kan verka defensiva vid första anblicken, men i verkligheten är de ekonomiskt sunda. Ett system som fortsätter att fungera kontrollerat även under störningar skyddar anläggningens tillgänglighet och minskar kostnaderna för oplanerade driftstopp.
Affärsmässigheten börjar före teknikbeslutet
Ett höglager är en långsiktig investering. Dess ekonomiska lönsamhet beror därför mindre på en enda nyckeltal än på kvaliteten på de underliggande antagandena. Vanliga misstag uppstår när den förväntade prestandan överskattas, integrationen är alltför förenklad eller de operativa förändringarna underskattas.
Ett robust affärsplan bör ta hänsyn till minst fem perspektiv. För det första, kapacitet: Vilka lagertrender, säkerhetslagernivåer och utrymmesbegränsningar förväntas? För det andra, prestanda: Hur många inkommande och utgående rörelser, plockpositioner och verkstadsmaterial måste hanteras inom vilken tidsram? För det tredje, kostnader: Vilka investeringar, driftskostnader, underhållskostnader och återinvesteringar kommer att krävas? För det fjärde, risker: Vilka är konsekvenserna av störningar, förseningar, dataproblem eller volymfluktuationer? För det femte, strategisk påverkan: Hur förbättrar systemet tillgänglighet, skalbarhet och framtida lönsamhet?
Det är viktigt att beräkna olika scenarier. Ett basscenario kan anta stabila fordonsflottor och förutsägbara underhållsvolymer. Ett tillväxtscenario tar hänsyn till ökad reservdelsdiversitet, nya modellserier eller ytterligare underhållsorder. Ett stresscenario undersöker högre felfrekvenser, flaskhalsar i leveranserna, ytterligare säkerhetslager och tillfälligt fluktuerande verkstadsarbetsbelastningar. Ett koncept som bara fungerar i basscenariot är för skört för en kritisk underhållsmiljö.
Det korrekta ekonomiska perspektivet är därför inte att amortera investeringen på kortast möjliga tid. Målet är att säkerställa en tillförlitlig försörjning under hela systemets livscykel. En något högre initial investering kan vara värd pengarna om den minskar systemfel, förbättrar datakvaliteten, möjliggör framtida expansioner och undviker kostsamma anpassade processer. Omvänt är ett högautomatiserat system inte ekonomiskt om det är för stelt för den faktiska mångfalden av produkter och processer.
Tillgänglighet prioriteras framför maximal automatisering
Framtidens höglager i en järnvägsdepå är inte ett självändamål och inte heller en symbol för teknisk modernitet. Det är ett verktyg för att förbättra tillgängligheten av fordon och verkstadskapacitet. Dess ekonomiska prestanda uppstår genom samspelet mellan byggnad, lagerteknik, materialflöde, programvara, data, människor och operativ organisation.
Ett bra koncept konsoliderar lagret utan att kompromissa med åtkomst. Det automatiserar standardiserade, repetitiva och ergonomiskt krävande processer utan att ignorera undantag. Det länkar digitalt verkstadsordrar och lagerrörelser utan att belasta medarbetarna med oflexibla systeminställningar. Det skapar transparens gällande lager- och materialstatus utan att fastna i datakomplexitet. Och det planerar redundans, underhåll och reservprocesser inte som en eftertanke, utan som en integrerad del av den ekonomiska lösningen.
Detta perspektiv är särskilt viktigt för järnvägsunderhållsdepåer. Logistik levererar inte abstrakta beställningar, utan snarare konkreta underhålls- och reparationsprocesser med direkta konsekvenser för tillgänglighet, säkerhet och punktlighet. Varje tillförlitligt levererad vara kan förhindra väntetider. Varje korrekt lagerregistrering kan undvika brådskande transporter. Varje robust gränssnitt mellan lager och verkstad kan förbättra planeringsmöjligheterna för hela anläggningen.
Den avgörande frågan för ett nytt höglager är därför inte: Hur högt, hur automatiserat och hur imponerande kommer systemet att vara? Den verkliga frågan är: Hur tillförlitligt kommer det att säkerställa att verkstaden får exakt vad den behöver innan en saknad del förvandlar en planerad underhållsuppgift till ett kostsamt driftsproblem?
Den som gör den här frågan till vägledande princip i sin planering bygger inte ett lager. De bygger en infrastruktur för tillgänglighet.
Konsulttjänster - Planering - Implementering

Konrad Wolfenstein
Jag skulle gärna fungera som din personliga rådgivare.
Du kan kontakta mig på wolfenstein∂xpert.digital eller
Ring mig bara på +49 7348 4088 965 .
Dina intralogistikexperter

Konsulttjänster, planering och implementering av kompletta lösningar för höglager och automatiserade lagersystem - Bild: Xpert.Digital
Mer information här: