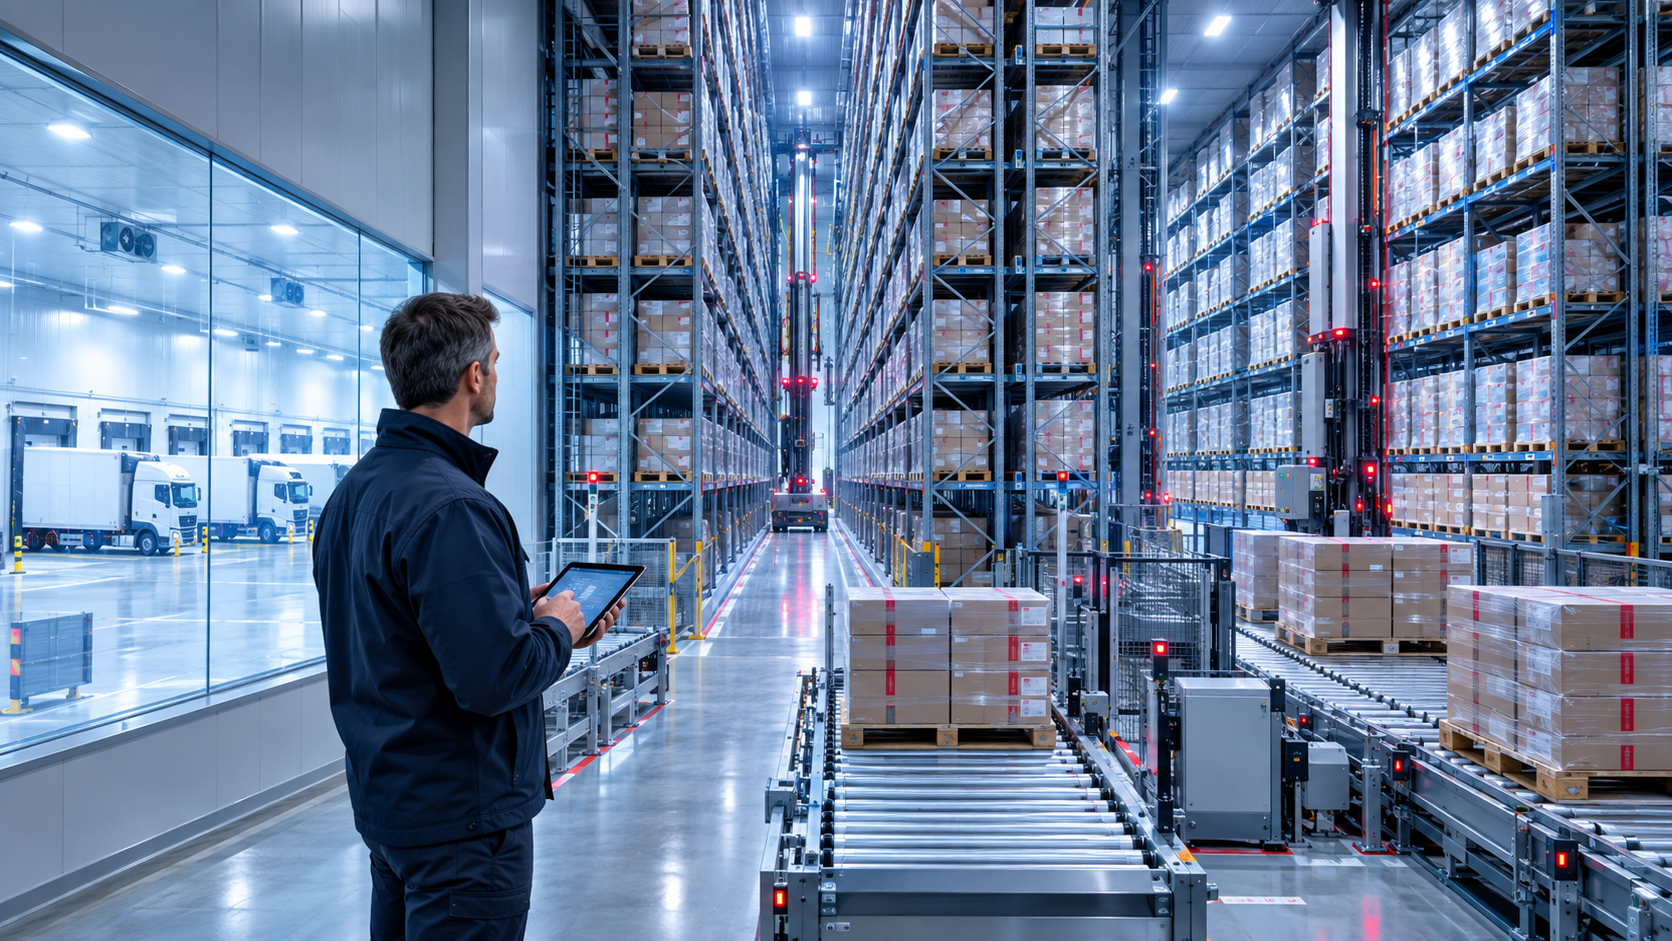
Fleischhandel unter Hochdruck: Wie Supply Chains und Hochregallager über Marge, Qualität und Marktmacht entscheiden – Kreativbild zum Thema, mit KI: Xpert.Digital
Renditefalle Kühlhaus: Warum das Hochregallager über die Zukunft im Fleischhandel entscheidet
Die zweite Kühlkette: Warum Daten im Fleischhandel heute wertvoller sind als Stahl und Beton
Geflügel boomt, Schwein unter Druck: Wie der Fleischhandel jetzt seine Logistik umbauen muss
Der Fleischhandel steht vor einem beispiellosen Strukturwandel: Verändertes Konsumverhalten, volatile Rohstoffpreise, hohe Energiekosten und chronischer Personalmangel setzen die Margen massiv unter Druck. In diesem anspruchsvollen Marktumfeld wird die Supply Chain vom reinen Kostenfaktor zum entscheidenden Wettbewerbsvorteil. Im Zentrum dieser Entwicklung steht das automatisierte Hochregallager – eine kapitalintensive Infrastruktur, die weit mehr ist als eine technisch aufgerüstete Lagerhalle. Es ist das ökonomische Betriebssystem des Unternehmens, in dem sich Warenfluss, Datenqualität und Kapitalbindung unweigerlich kreuzen. Doch wann rechnet sich Automatisierung im Tiefkühl- oder Frischebereich wirklich? Und warum friert derjenige sein Kapital ein, der heute noch blind Paletten statt Daten steuert? Diese umfassende Analyse zeigt, wie sich traditionelle Fleischhändler zu modernen Systemintegratoren wandeln, welche strategische Rolle die digitale „zweite Kühlkette“ spielt und wie Flexibilität, Resilienz und Nachhaltigkeit die Logistik der Zukunft bestimmen.
Wer heute noch Paletten bewegt statt Daten steuert, friert morgen nicht nur Ware, sondern Kapital ein
Der Fleischhandel gehört zu den wirtschaftlich anspruchsvollsten Bereichen der Lebensmittelversorgung. Er verbindet leicht verderbliche Waren, schwankende Rohstoffpreise, strenge Hygienevorgaben, internationale Beschaffungsmärkte, kurze Lieferfristen und eine hohe Erwartung an Verfügbarkeit. Fleischhändler müssen Produkte einkaufen, prüfen, kühlen, lagern, kommissionieren, dokumentieren und ausliefern, obwohl sich Nachfrage, Preise und verfügbare Mengen teilweise innerhalb weniger Tage verändern. Die Supply Chain ist deshalb nicht nur eine logistische Verbindung zwischen Schlachthof, Verarbeitung, Großhandel und Abnehmer. Sie ist das eigentliche wirtschaftliche Betriebssystem des Unternehmens.
Das Hochregallager nimmt in diesem System eine besondere Rolle ein. Es ist nicht bloß eine technisch aufgerüstete Lagerhalle, sondern eine kapitalintensive Infrastruktur, in der Flächennutzung, Energieverbrauch, Warenumschlag, Bestandsrisiko und Lieferfähigkeit zusammenlaufen. Ein gut geplantes, automatisiertes Kühl- oder Tiefkühllager kann die Kosten je Palettenbewegung senken, Temperaturabweichungen reduzieren, Personalengpässe entschärfen und die Rückverfolgbarkeit verbessern. Ein falsch dimensioniertes oder schlecht integriertes Hochregallager kann dagegen Kapital binden, Flexibilität vernichten und das Unternehmen in eine technische Abhängigkeit führen.
Die entscheidende ökonomische Frage lautet daher nicht, ob Automatisierung grundsätzlich modern oder effizient ist. Entscheidend ist, unter welchen Bedingungen sie mehr Wert schafft, als sie kostet. Im Fleischhandel entsteht dieser Wert vor allem dann, wenn hohe und relativ stabile Warenströme auf teure Kühlflächen, knappe Arbeitskräfte, anspruchsvolle Chargensteuerung und verlässliche Kundenbedarfe treffen. Wo Mengen stark schwanken, Artikelstrukturen häufig wechseln oder Absatzkanäle unsicher sind, kann ein flexibleres, teilweise automatisiertes Konzept wirtschaftlich überlegen sein.
Vom Fleischhändler zum Systemintegrator
Das traditionelle Bild des Fleischhändlers als Zwischenhändler greift zu kurz. Moderne Unternehmen dieser Branche koordinieren Beschaffung, Qualitätskontrolle, Kühlketten, Finanzierung, Zoll- und Veterinärprozesse, Verpackung, kundenindividuelle Konfektionierung und Distribution. Sie gleichen zeitliche, räumliche und qualitative Unterschiede zwischen Angebot und Nachfrage aus. Damit übernehmen sie eine zentrale volkswirtschaftliche Funktion: Sie transformieren unregelmäßige Produktionsmengen in planbare, marktfähige Lieferprogramme.
Diese Leistung gewinnt an Bedeutung, weil sich die Marktsegmente auseinanderentwickeln. Schweinefleisch bleibt in Deutschland mengenmäßig besonders wichtig, während Geflügel strukturell an Gewicht gewinnt. Rindfleisch ist stärker durch begrenzte Tierbestände, höhere Preise und eine heterogene Teilstückverwertung geprägt. Gleichzeitig verlangen Gastronomie, Gemeinschaftsverpflegung, Lebensmitteleinzelhandel, Industrie und Exportkunden unterschiedliche Zuschnitte, Verpackungen, Zertifikate und Liefergrößen. Ein Händler verkauft daher nicht nur Kilogramm. Er verkauft Verfügbarkeit in der richtigen Spezifikation, am richtigen Ort und zum richtigen Zeitpunkt.
Genau darin liegt die Verbindung zum Hochregallager. Je differenzierter das Sortiment, desto wertvoller wird eine Lagersteuerung, die Charge, Herkunft, Mindesthaltbarkeit, Temperaturstatus, Eigentumsverhältnisse, Reservierungen und Kundenfreigaben gemeinsam abbildet. Das physische Lager und das digitale Bestandsmodell dürfen nicht getrennt betrachtet werden. Eine Palette, die vorhanden ist, aber wegen fehlerhafter Stammdaten, fehlender Freigabe oder unklarer Charge nicht verkauft werden kann, ist wirtschaftlich fast so problematisch wie eine fehlende Palette.
Der Fleischhändler entwickelt sich deshalb zum Systemintegrator zwischen Warenfluss, Informationsfluss und Finanzfluss. Seine Wettbewerbsfähigkeit hängt zunehmend davon ab, wie gut diese drei Ebenen synchronisiert sind. Wer nur den Transport optimiert, aber Bestände und Zahlungsziele ignoriert, verlagert Kosten. Wer ausschließlich Einkaufspreise drückt, aber dadurch schwankende Qualität oder unzuverlässige Lieferungen verursacht, gefährdet die Kundenbindung. Und wer ein automatisiertes Lager baut, ohne Vertriebsplanung und Sortimentsstrategie einzubeziehen, automatisiert möglicherweise die falschen Prozesse.
Ein großer Markt mit verschobenen Gewichten
Die deutsche Fleischproduktion lag 2025 bei rund 6,9 Millionen Tonnen und damit nahezu auf dem Niveau des Vorjahres. Gegenüber dem bisherigen Höchststand des Jahres 2016 war die Menge jedoch etwa 17 Prozent niedriger. Diese Entwicklung zeigt, dass kurzfristige Stabilisierung und langfristiger Strukturwandel gleichzeitig möglich sind. Der Markt verschwindet nicht, aber seine Produktionsbasis, Produktmischung und Wertschöpfungslogik verändern sich.
Schweinefleisch stellte 2025 mit rund 4,3 Millionen Tonnen weiterhin den größten Anteil der deutschen Erzeugung. Die Produktion nahm gegenüber dem Vorjahr leicht zu. Die Rindfleischerzeugung sank dagegen deutlich auf etwa 0,9 Millionen Tonnen, während Geflügelfleisch mit ungefähr 1,6 Millionen Tonnen stabil blieb. Innerhalb des Geflügelsegments wuchs das Jungmasthühnerfleisch, während Putenfleisch zurückging. Für Lager- und Distributionssysteme ist diese Verschiebung relevant, weil sich Palettenprofile, Verpackungsformen, Durchlaufzeiten und Temperaturanforderungen nach Produktgruppe unterscheiden.
Auch der Konsum entwickelt sich nicht geradlinig. Der rechnerische Fleischverzehr in Deutschland stieg 2025 vorläufig auf 54,9 Kilogramm je Person. Besonders stark legte Geflügel zu und erreichte mit 14,7 Kilogramm pro Kopf einen Höchststand. Schweinefleisch blieb mit 28,3 Kilogramm die wichtigste Fleischart, während Rind- und Kalbfleisch auf 9,7 Kilogramm kamen. Dieser kurzfristige Anstieg hebt den längerfristigen Rückgang gegenüber früheren Konsumniveaus nicht auf. Er zeigt aber, dass Unternehmen ihre Investitionen nicht auf eine einfache Erzählung vom stetig schrumpfenden Fleischmarkt stützen sollten.
Auf europäischer Ebene ist das Bild ebenfalls differenziert. Die EU erzeugte 2024 rund 21,1 Millionen Tonnen Schweinefleisch, etwa 14,1 Millionen Tonnen Geflügelfleisch und rund 6,6 Millionen Tonnen Rindfleisch. Schweinefleisch lag weiterhin deutlich unter dem Produktionshoch von 2021, während Geflügelfleisch einen neuen Höchststand erreichte. Bis 2035 wird für die EU insgesamt ein leichter Rückgang des Fleischkonsums erwartet, vor allem bei Rind und Schwein. Geflügel dürfte dagegen aufgrund seines vergleichsweise günstigen Preises und seiner gesundheitlich positiveren Wahrnehmung weiter zulegen.
Für den Fleischhandel folgt daraus keine pauschale Schrumpfungsstrategie, sondern eine Verschiebungsstrategie. Lagerstandorte und Automatisierung müssen unterschiedliche Zukunftspfade abbilden können. Ein auf wenige standardisierte Schweinefleischartikel ausgelegtes Tiefkühllager kann sehr effizient sein, aber an Wert verlieren, wenn sich der Absatz schneller in Richtung Geflügel, Convenience-Produkte, kleinere Einheiten oder stärker differenzierte Herkunftsprogramme bewegt. Zukunftsfähigkeit bedeutet deshalb nicht maximale technische Komplexität, sondern kontrollierte Anpassungsfähigkeit.
Die Marge entscheidet sich im Warenfluss
Im Fleischhandel können hohe Umsätze über die tatsächliche Ertragskraft hinwegtäuschen. Der Warenwert ist groß, die Nettomarge jedoch häufig begrenzt. Bereits kleine Abweichungen bei Einkaufspreis, Ausbeute, Gewichtsverlust, Energieverbrauch, Reklamationen oder Forderungsausfällen können das Ergebnis erheblich verändern. Deshalb ist die Supply Chain keine unterstützende Kostenstelle, sondern ein direkter Ergebnishebel.
Der Einkauf bestimmt zunächst die Einstandsbasis, doch erst die logistische Ausführung entscheidet, wie viel davon erhalten bleibt. Zusätzliche Standtage, wiederholtes Umlagern, ungenaue Bestände und schlecht koordinierte Auslieferungen erhöhen Kosten, ohne den Kundenwert zu steigern. Bei gekühlter Ware kommt das Risiko verkürzter Restlaufzeiten hinzu. Ein preisgünstiger Einkauf kann sich als teuer erweisen, wenn die Ware zu lange liegt, nicht zur Kundenstruktur passt oder aufgrund einer unterbrochenen Kühlkette nur noch eingeschränkt vermarktbar ist.
Das Hochregallager kann diese Verluste reduzieren, indem es Einlagerung, Umlagerung und Auslagerung regelbasiert steuert. Besonders wertvoll ist die Kombination aus Mindesthaltbarkeitslogik, Chargenreinheit und Auftragspriorisierung. Klassisches First In, First Out (FIFO) reicht bei Fleisch häufig nicht aus. Wirtschaftlich sinnvoller ist eine Steuerung nach dem frühesten Verfalls- oder Verbrauchsdatum, ergänzt um kundenspezifische Restlaufzeitanforderungen. Dadurch wird nicht zwingend die älteste Palette zuerst ausgeliefert, sondern diejenige, die unter Qualitäts-, Vertrags- und Erlösgesichtspunkten am besten zum Auftrag passt.
Hinzu kommt der Einfluss der Bestandsgenauigkeit. In einem manuellen Lager können Fehlbuchungen, falsche Stellplätze und nicht erfasste Beschädigungen zu Suchzeiten oder Doppelbestellungen führen. In einem automatisierten System wird jeder Palettenwechsel digital registriert. Das verbessert die Planbarkeit, beseitigt jedoch nicht automatisch alle Fehler. Wenn falsche Etiketten, Gewichte oder Chargendaten bereits am Wareneingang übernommen werden, verarbeitet die Anlage diese Fehler lediglich schneller und konsequenter. Der entscheidende Kontrollpunkt liegt deshalb vor der automatischen Einlagerung.
Kälte ist Produktionsfaktor und Kostenrisiko
Die Kühlkette sichert Lebensmittelsicherheit, Produktqualität und Vermarktbarkeit. Gleichzeitig macht sie den Fleischhandel energieintensiv. In Kühlhäusern kann die Kälteerzeugung den überwiegenden Teil des Stromverbrauchs verursachen. Der tatsächliche Verbrauch je Kubikmeter schwankt erheblich, abhängig von Gebäudehülle, Temperaturzone, Auslastung, Anlagentechnik, Türöffnungen, Abtauverfahren, Luftführung und Betriebsdisziplin.
Diese Streuung ist wirtschaftlich bedeutsamer als ein pauschaler Branchenwert. Zwei Lager mit gleicher Kapazität können deutlich unterschiedliche Energiekosten haben. Ein ineffizienter Standort verliert deshalb nicht nur bei hohen Strompreisen an Wettbewerbsfähigkeit. Er trägt dauerhaft höhere Stückkosten und wird empfindlicher gegenüber Preisschocks. Für Fleischhändler in Deutschland verschärft sich dieses Risiko durch vergleichsweise hohe industrielle Stromkosten und Netzentgelte.
Hochregallager können energetische Vorteile bieten, weil sie Grundfläche und Gebäudehülle je Palettenplatz reduzieren. Eine kompakte, hohe Bauform besitzt im Verhältnis zum Lagervolumen oft eine kleinere wärmeübertragende Außenfläche als ein flaches Gebäude. Automatische Fördertechnik ermöglicht außerdem kleinere Öffnungen und kürzere Türzeiten. Weniger Personen- und Staplerverkehr senkt den Eintrag warmer und feuchter Luft. Das reduziert nicht nur den Kühlbedarf, sondern auch Eisbildung und Abtauaufwand. Fallstudien automatisierter Tiefkühllager berichten unter konkreten Standortbedingungen von deutlichen Energieeinsparungen, die jedoch nicht ungeprüft verallgemeinert werden dürfen.
Der Vorteil ist jedoch nicht garantiert. Regalbediengeräte, Förderer, Steuerungstechnik und Sensorik benötigen ebenfalls Strom. Eine schlechte Anlagenplanung kann unnötige Fahrwege und Lastspitzen erzeugen. Auch eine niedrige Auslastung verschlechtert die Wirtschaftlichkeit, weil das Gebäudevolumen unabhängig vom Bestand temperiert werden muss. Der relevante Maßstab ist daher nicht allein der Energieverbrauch des Standorts, sondern der Verbrauch je belegtem Palettenplatz, je umgeschlagener Tonne und je ausgelieferter Auftragseinheit.
Besonders wirksam ist eine integrierte Energiestrategie. Dazu gehören drehzahlgeregelte Verdichter und Ventilatoren, bedarfsgerechtes Abtauen, Wärmerückgewinnung, hochwertige Dämmung, luftdichte Tore, Photovoltaik, Lastmanagement und eine Betriebsführung nach Strompreis- und Netzsignalen. Tiefkühlware besitzt eine gewisse thermische Trägheit. Innerhalb zulässiger Temperaturgrenzen kann die Kälteproduktion teilweise in günstigere Zeitfenster verlagert werden. Das Lager wird dadurch zu einem begrenzt steuerbaren Energieverbraucher, ohne die Lebensmittelsicherheit zu gefährden.
Automatisierung als betriebswirtschaftliche Wette
Ein automatisiertes Hochregallager erfordert erhebliche Anfangsinvestitionen. Neben Regalen und Gebäudetechnik fallen Kosten für Regalbediengeräte, Förderanlagen, Brandschutz, Kälteanlagen, Lagerverwaltungs- und Materialflusssoftware, Schnittstellen, Testbetrieb und Schulung an. Hinzu kommen häufig unterschätzte Aufwendungen für Baugrund, Genehmigungen, Notfallkonzepte und die Anbindung an bestehende Produktions- oder Versandbereiche.
Der Business Case darf deshalb nicht auf eingesparten Fahrerstunden beruhen. Er muss sämtliche Wirkungen über den Lebenszyklus erfassen. Dazu zählen geringerer Flächenbedarf, niedrigere Kältekosten je Palette, reduzierte Schäden, bessere Bestandsgenauigkeit, weniger Such- und Wartezeiten, höhere Umschlagleistung, vermiedene Fehlkommissionierungen und eine stabilere Lieferfähigkeit. Auf der Kostenseite müssen Wartung, Ersatzteile, Softwarelizenzen, Modernisierungen, Ausfallrisiken und qualifiziertes technisches Personal berücksichtigt werden.
Die Amortisation hängt besonders von vier Größen ab: Durchsatz, Auslastung, Lohnkosten und Wert der eingesparten Fläche. Hohe, gleichmäßige Palettenströme begünstigen ein automatisches Regalbediengerät. Teure Grundstücke erhöhen den Vorteil der vertikalen Verdichtung. Hohe Personalkosten und Zuschläge für Tiefkühlarbeit stärken den Rationalisierungseffekt. Schwankende Auslastung, saisonale Spitzen und häufige Artikelwechsel können dagegen zusätzliche Puffer oder manuelle Bereiche erforderlich machen.
Eine robuste Investitionsrechnung arbeitet nicht mit einem einzigen Zukunftswert, sondern mit Szenarien. Im Basisszenario werden realistische Mengen, Energiepreise und Personalkosten angesetzt. Ein Belastungsszenario prüft geringere Auslastung, höhere Wartungskosten und längere Anlaufzeiten. Ein Wachstumsszenario zeigt, ob die Anlage steigende Mengen aufnehmen kann, ohne dass zusätzliche Engpässe in den Bereichen Wareneingang, Kommissionierung oder Versand entstehen. Erst wenn das Konzept auch unter ungünstigen Annahmen finanzierbar bleibt, ist die technische Effizienz betriebswirtschaftlich belastbar.
Die größte Gefahr liegt in der Scheingenauigkeit. Anbieterberechnungen können hohe Verfügbarkeiten, vollständige Personaleinsparungen und stabile Artikelprofile unterstellen. In der Praxis verschwinden Tätigkeiten nicht vollständig, sondern verlagern sich in Überwachung, Störungsbeseitigung, Qualitätssicherung und Stammdatenpflege. Eine plausible Kalkulation trennt deshalb zwischen tatsächlich entfallender Arbeit und Arbeit, die nur an anderer Stelle anfällt.
Frischware und Tiefkühlware verlangen andere Logiken
Frisches Fleisch und Tiefkühlfleisch dürfen logistisch nicht als Varianten desselben Produkts behandelt werden. Tiefkühlware ist länger lagerfähig, international handelbar und eher für eine palettenorientierte Automatisierung geeignet. Frischware ist zeitkritischer, häufiger kundenindividuell und stärker von Restlaufzeit, Tagesproduktion und kurzfristiger Nachfrage geprägt. Ihre wirtschaftliche Steuerung verlangt Geschwindigkeit und Priorisierung statt maximaler Lagerdichte.
In einem Tiefkühlhochregallager können Paletten über längere Zeiträume als Vorrat, Saisonbestand oder Handelsposition gehalten werden. Das erhöht die Bedeutung von Einstandspreis, Finanzierungskosten und Marktpreisentwicklung. Bei Frischware bestimmt dagegen jede zusätzliche Stunde die verbleibende Verkaufsoption. Ein Händler kann eine Palette mit langer Restlaufzeit an mehr Kunden verkaufen als eine gleichwertige Palette kurz vor Ablauf. Zeit ist hier nicht nur ein logistischer Faktor, sondern ein abnehmender wirtschaftlicher Optionswert.
Daraus folgt eine differenzierte Automatisierungsarchitektur. Der Tiefkühlbereich kann hoch verdichtet und stark automatisiert werden. Im Frischebereich sind dynamische Puffer, schnelle Förderstrecken und eine präzise Auftragssequenzierung wichtiger. Für Mischbetriebe ist häufig ein hybrides Modell sinnvoll: automatisierte Reserve- und Ganzpalettenlagerung, kombiniert mit flexiblen Kommissionier- und Veredelungszonen.
Auch die Temperaturanforderungen beeinflussen die Gestaltung. Hackfleisch, Fleischzubereitungen und gefrorene Produkte unterliegen spezifischen Grenzwerten. Für bestimmte Produkte sind unmittelbar nach der Herstellung Kerntemperaturen von höchstens 2 Grad Celsius bei Hackfleisch, 4 Grad Celsius bei Fleischzubereitungen oder minus 18 Grad Celsius bei gefrorener Ware einzuhalten. Daraus ergeben sich Anforderungen an Vorkühlung, Schleusen, Transportzeiten und die Trennung von Temperaturzonen.
Xpert Partner in der Lagerplanung und -bau

Die unsichtbare zweite Kühlkette: Wie Daten im Fleischhandel plötzlich über den echten Profit entscheiden
Daten sind die zweite Kühlkette
Die physische Kühlung erhält die Ware. Die digitale Kühlkette erhält ihre Nachweis- und Verkaufsfähigkeit. Ein moderner Fleischhändler muss für jede relevante Einheit wissen, woher sie stammt, welche Charge sie trägt, wann sie produziert oder eingefroren wurde, welchen Temperaturverlauf sie hatte, wem sie gehört und für welchen Kunden sie reserviert ist. Ohne diese Informationen wird aus Bestand ein Risiko.
Die europäische Rückverfolgbarkeit folgt im Kern dem Prinzip, Lieferanten und gewerbliche Abnehmer identifizieren zu können. Für Lebensmittel tierischen Ursprungs kommen konkrete Angaben zu Beschreibung, Menge, Absender, Empfänger, Charge oder Sendung und Versanddatum hinzu. Ein Hochregallager kann diese Anforderungen unterstützen, weil jede Ladeeinheit einen eindeutigen Identifikator erhält und ihre Bewegungen automatisch protokolliert werden.
Wirtschaftlicher Nutzen entsteht, wenn diese Daten nicht nur archiviert, sondern aktiv verwendet werden. Bei einem Qualitätsproblem kann ein Unternehmen betroffene Chargen gezielt sperren, statt vorsorglich große Bestandsbereiche zu blockieren. Bei einer Reklamation lässt sich der Weg der Ware schneller rekonstruieren. Bei einem Rückruf sinken Umfang, Bearbeitungszeit und Reputationsschaden, sofern die Daten korrekt und systemübergreifend verknüpft sind.
Sensorik erweitert diese Steuerung um Temperatur, Feuchtigkeit, Türzustände, Energieverbrauch und Anlagenzustand. Zeit-Temperatur-Indikatoren oder digitale Datenlogger können zeigen, ob die Ware trotz formal korrekter Übergaben einer kritischen Belastung ausgesetzt war. Validierungsstudien zeigen, dass solche Indikatoren reale Temperaturschwankungen abbilden und Entscheidungen zur verbleibenden Haltbarkeit unterstützen können. Daraus lässt sich eine dynamische Restlaufzeit ableiten. Ware mit höherer thermischer Belastung wird früher oder an weniger anspruchsvolle Absatzkanäle disponiert, während optimal geführte Ware für Kunden mit längeren Restlaufzeitanforderungen reserviert bleibt.
Künstliche Intelligenz kann Nachfrageprognosen, Anomalieerkennung und Wartungsplanung verbessern. Ihr Nutzen bleibt aber an Datenqualität gebunden. Fehlende Zeitstempel, uneinheitliche Artikelnummern und manuelle Nebenlisten begrenzen jede Analyse. Der erste Digitalisierungsschritt ist deshalb selten ein komplexes Prognosemodell. Vorrang haben saubere Stammdaten, eindeutige Verantwortlichkeiten und durchgängige Schnittstellen zwischen Warenwirtschaft, Lagerverwaltung, Qualitätssicherung, Transportmanagement und Finanzsystem.
Personalengpässe verlagern sich
Kühl- und Tiefkühllager sind körperlich belastende Arbeitsumgebungen. Niedrige Temperaturen, Schutzkleidung, Schichtarbeit und wiederkehrende Fahr- oder Hebevorgänge erschweren die Personalgewinnung. Automatisierung kann diese Belastung deutlich senken. Sie entfernt Menschen aus besonders kalten Zonen und reduziert Staplerverkehr, Unfallrisiken und ergonomisch ungünstige Tätigkeiten.
Damit verschwindet der Personalbedarf jedoch nicht. Er verändert sich. Statt vieler operativer Fahrbewegungen werden weniger, aber höher qualifizierte Kräfte für Steuerung, Instandhaltung, IT, Elektrotechnik und Prozessanalyse benötigt. Diese Fachkräfte sind ebenfalls knapp und häufig teurer. Ein automatisiertes Lager ohne belastbares Wartungs- und Kompetenzkonzept kann deshalb trotz niedrigerer Kopfzahl eine höhere Abhängigkeit von einzelnen Personen oder externen Dienstleistern aufweisen.
Die Personalrechnung muss außerdem Spitzen und Störungen berücksichtigen. Im Normalbetrieb kann eine Anlage sehr effizient arbeiten. Bei blockierten Förderstrecken, defekten Sensoren oder Problemen mit Ladehilfsmitteln sind schnelle Eingriffe erforderlich. Werden Paletten mit beschädigten Kufen, Überständen, Folienfahnen oder falschen Abmessungen eingeschleust, kann die Automatisierung zum Engpass werden. Wareneingangskontrolle und Palettenprüfung sind deshalb nicht nebensächlich, sondern Teil der technischen Verfügbarkeit.
Aus Sicht der Arbeitgeberattraktivität kann Automatisierung dennoch einen strategischen Vorteil schaffen. Sie reduziert die Zahl schwer besetzbarer Tiefkühlstellen und bietet technisch anspruchsvollere Tätigkeiten. Voraussetzung ist eine Qualifizierungsstrategie, die erfahrene Lagerkräfte einbindet. Ihr Prozesswissen ist wertvoll, weil viele Ausnahmen und informelle Regeln in keiner Software dokumentiert sind. Eine reine Technikimplementierung ohne Beteiligung der Belegschaft riskiert Widerstand und Wissensverlust.
Resilienz braucht mehr als Sicherheitsbestand
Krisen der vergangenen Jahre haben gezeigt, dass Effizienz und Resilienz nicht als Gegensätze behandelt werden dürfen. Tierseuchen, Grenzkontrollen, Energiepreisschocks, Transportengpässe, Cyberangriffe und Nachfrageverschiebungen können Fleischlieferketten kurzfristig verändern. Ein Hochregallager kann Puffer schaffen, garantiert aber keine Versorgungssicherheit. Zusätzlicher Bestand hilft nur, wenn er verkäuflich, finanzierbar und operativ zugänglich bleibt.
Resilienz beginnt bei der Beschaffung. Mehrere Lieferanten und Herkunftsregionen reduzieren Abhängigkeit, erhöhen aber den Aufwand für Spezifikationen, Zertifikate und Qualitätskontrolle. Standardisierte Verpackungs- und Palettenanforderungen erleichtern die Automatisierung, können jedoch die Auswahl möglicher Lieferanten einschränken. Unternehmen müssen daher festlegen, welche Standards unverzichtbar sind und wo flexible Eingangslösungen wirtschaftlich sinnvoller sind.
Auch die Energieversorgung ist kritisch. Kühlhäuser benötigen kontinuierlich Strom. Notstromkonzepte, redundante Kältekomponenten, Alarmketten und definierte Notfalltemperaturen sind deshalb Teil des Geschäftsmodells. Photovoltaik und Batteriespeicher können Kosten und Netzbezug reduzieren, ersetzen aber nicht automatisch eine belastbare Notversorgung. Besonders wichtig ist die Fähigkeit, bei Störungen priorisiert zu reagieren: Welche Bereiche müssen zwingend weiterlaufen, welche Tore bleiben geschlossen und welche Ware kann an andere Standorte verlagert werden?
Cyberresilienz gewinnt mit der Automatisierung an Gewicht. Wenn Lagerverwaltung, Materialflusssteuerung und Fördertechnik vernetzt sind, kann ein IT-Ausfall den physischen Warenfluss stoppen. Offlinefähige Notprozesse, gesicherte Wiederanlaufpläne, getrennte Netzsegmente und getestete Datensicherungen sind deshalb ebenso wichtig wie mechanische Ersatzteile. Die Anlage muss nicht nur schnell laufen, sondern kontrolliert ausfallen und sicher wieder starten können.
Ein resilienter Standort besitzt außerdem alternative Versand- und Kommissioniermöglichkeiten. Vollständige Redundanz wäre meist zu teuer. Sinnvoller ist eine gezielte Absicherung kritischer Funktionen. Dazu können manuelle Notentnahmeplätze, Umfahrungsmöglichkeiten in der Fördertechnik, Ersatzscanner, vorbereitete Ausweichlager und vertraglich gesicherte Kühltransportkapazitäten gehören. Resilienz ist wirtschaftlich dann gut gestaltet, wenn sie die schwersten Schäden begrenzt, ohne den Normalbetrieb mit übermäßigen Fixkosten zu belasten.
Nachhaltigkeit wird zur Kostenrechnung
Die ökologische Debatte über Fleisch konzentriert sich häufig auf Tierhaltung, Futter und Emissionen. Für Händler und Lagerbetreiber kommen Energie, Kältemittel, Gebäude, Verpackung, Transport und Lebensmittelverluste hinzu. Diese Faktoren sind nicht nur für Berichte relevant, sondern beeinflussen zunehmend Finanzierung, Kundenausschreibungen und Betriebskosten.
Das größte unmittelbare Potenzial eines Hochregallagers liegt in der effizienten Nutzung gekühlten Raums. Mehr Paletten pro Quadratmeter senken den Grundstücks- und Gebäudeaufwand. Weniger Wärmefläche und geringere Luftinfiltration können Energie sparen. Automatische Bewegungen reduzieren Schäden und ermöglichen eine systematische Bestandsrotation. Wenn dadurch weniger Ware abgeschrieben werden muss, ist der ökologische Effekt besonders groß, weil mit dem Fleisch auch sämtliche vorgelagerten Ressourcen verloren gehen.
Gleichzeitig besitzt die Technik eine eigene Umweltlast. Stahl, Beton, Dämmstoffe, Kälteanlagen und Fördertechnik verursachen Emissionen und binden Kapital. Ein Lager, das dauerhaft nur zur Hälfte ausgelastet ist, kann trotz effizienter Einzeltechnik eine schlechte Gesamtbilanz haben. Nachhaltigkeit und Wirtschaftlichkeit treffen sich deshalb bei hoher Nutzung, langer Lebensdauer, reparierbarer Technik und modularer Erweiterbarkeit.
Kältemittel sind ein weiterer strategischer Faktor. Regulatorische Einschränkungen fluorierter Gase verändern die Auswahl und Kosten von Anlagen. Natürliche Kältemittel wie Ammoniak oder Kohlendioxid können langfristig vorteilhaft sein, stellen aber besondere Anforderungen an Sicherheit, Planung und Fachpersonal. Eine Investition sollte daher nicht nur heutige Anschaffungskosten, sondern auch Verfügbarkeit, Wartbarkeit und regulatorische Zukunftsfähigkeit über viele Jahre bewerten.
Auch Transport und Lager dürfen nicht isoliert optimiert werden. Ein extrem zentralisiertes Hochregallager kann hohe Lagerproduktivität erreichen, aber längere Auslieferungswege verursachen. Ein dezentrales Netz verkürzt Kundendistanzen, erhöht jedoch Bestände und Fixkosten. Die ökonomisch und ökologisch beste Struktur hängt von Kundendichte, Lieferrhythmus, Sendungsgröße und Sortimentsbreite ab. Netzwerkoptimierung muss deshalb Gesamtkosten und Servicegrad gemeinsam betrachten.
Marktmacht entsteht durch Verlässlichkeit
Im Fleischhandel ist der Preis wichtig, aber selten das einzige Vergabekriterium. Kunden bewerten Lieferfähigkeit, Spezifikationstreue, Reklamationsbearbeitung, Zertifikate, Restlaufzeit und kurzfristige Reaktionsfähigkeit. Ein Händler, der verlässlich liefert, kann sich dem reinen Preiswettbewerb teilweise entziehen. Das Hochregallager wird damit zu einem Instrument der Marktpositionierung.
Besonders für große Einzelhandels-, Gastronomie- oder Industriekunden ist Versorgungssicherheit wertvoll. Fehlende Ware kann Produktionsstillstände, leere Regale oder Menüänderungen verursachen. Wer Bestände transparent führt und bestätigte Lieferfenster zuverlässig einhält, senkt die Prozesskosten des Kunden. Dieser Nutzen lässt sich in langfristigen Verträgen, bevorzugtem Lieferantenstatus oder einem höheren Anteil am Kundenvolumen monetarisieren.
Automatisierung unterstützt diesen Vorteil durch reproduzierbare Prozesse. Sie erleichtert Nachtbetrieb, genaue Versandsequenzen und hohe Volumina in kurzen Zeitfenstern. Gleichzeitig kann eine zu starre Anlage kundenspezifische Sonderfälle erschweren. Erfolgreiche Händler standardisieren deshalb den Kern und halten flexible Randprozesse vor. Standardartikel und Ganzpaletten laufen automatisch, während Mischpaletten, Sonderkennzeichnungen oder kurzfristige Qualitätsprüfungen in dafür ausgelegten Zonen bearbeitet werden.
Die europäische Kühllagerbranche ist trotz großer Betreiber weiterhin teilweise fragmentiert. Große internationale Plattformen kontrollieren nach Branchenschätzungen ungefähr die Hälfte der ausgelagerten Kapazität, während inhabergeführte, unabhängige Betreiber noch rund 35 bis 45 Prozent halten. Das eröffnet Konsolidierungschancen, erhöht aber auch den Wettbewerbsdruck. Professionelle Plattformen können Investitionen, IT und Kundenverträge über mehrere Standorte skalieren. Unabhängige Betreiber besitzen dagegen häufig lokale Beziehungen und eine höhere Entscheidungsgeschwindigkeit. Für Fleischhändler stellt sich deshalb die strategische Frage, ob das Lager selbst betrieben, mit Partnern geteilt oder an spezialisierte Kühllogistiker ausgelagert werden soll.
Eigentum bietet Kontrolle und ermöglicht eine enge Integration in Handel oder Verarbeitung. Es bindet jedoch Kapital und erhöht das technische Risiko. Outsourcing wandelt einen Teil der Fixkosten in nutzungsabhängige Kosten um, kann aber Verfügbarkeit und Prozessgestaltung einschränken. Mischmodelle sind häufig sinnvoll: strategische Kernmengen im eigenen Lager, Spitzen und langsam drehende Bestände bei externen Partnern. So bleibt die Kontrolle über kritische Produkte erhalten, ohne die gesamte Nachfrageunsicherheit selbst zu finanzieren.
Kapitalbindung ist der unterschätzte Engpass
Gefrorenes Fleisch ist haltbar, aber nicht kostenlos lagerfähig. Mit jedem Lagertag entstehen Energie-, Flächen-, Versicherungs- und Finanzierungskosten. Gleichzeitig bleibt Kapital gebunden, bis die Ware verkauft und bezahlt ist. Bei steigenden Zinsen wird aus einem großen Sicherheitsbestand schnell ein Ergebnisproblem.
Die wirtschaftliche Leistung eines Hochregallagers darf deshalb nicht an maximaler Füllung gemessen werden. Ein dauerhaft volles Lager kann sogar auf schwachen Absatz, Fehlplanung oder spekulative Bestände hinweisen. Wichtiger sind Umschlagshäufigkeit, Reichweite, Deckungsbeitrag nach Lagerkosten und die Altersstruktur des Bestands. Besonders kritisch sind Artikel, deren Marktpreis fällt, deren Restlaufzeit sinkt oder deren Kundenspezifikation sich ändert.
Ein präzises Bestandscontrolling verbindet Mengen und Werte. Es unterscheidet frei verfügbare Ware, reservierte Bestände, Qualitätssperren, Kundenware und spekulative Positionen. Zusätzlich sollte es die Finanzierungskosten auf Artikel- oder Chargenebene sichtbar machen. Erst dann erkennt der Vertrieb, dass ein scheinbar attraktiver Verkaufspreis nach langer Lagerdauer keinen ausreichenden Beitrag mehr leistet.
Dynamische Preis- und Absatzentscheidungen können die Kapitalbindung reduzieren. Ältere oder langsamer drehende Chargen werden frühzeitig alternativen Kunden angeboten, statt erst kurz vor Ablauf rabattiert zu werden. Absatzprognosen helfen, saisonale Muster zu erkennen. Bei volatilen Märkten bleibt menschliche Erfahrung wichtig, doch sie sollte durch transparente Daten ergänzt werden. Der beste Einkäufer ist nicht derjenige mit dem niedrigsten Preis, sondern derjenige, dessen Ware sich mit angemessener Marge und Geschwindigkeit in Liquidität verwandelt.
Die richtige Architektur ist selten maximal
Zwischen manuellem Blocklager und vollautomatischem Hochregallager existiert ein breites Spektrum. Dazu gehören Schmalganglager, mobile Regale, Kanallager, Shuttle-Systeme, automatische Palettenlager, Fördertechnik und robotergestützte Kommissionierung. Die richtige Lösung ergibt sich aus dem Warenprofil, nicht aus dem technisch Machbaren.
Ein vollautomatisches Hochregallager passt besonders zu standardisierten Ladeeinheiten, hohen Palettenzahlen, stabilem Durchsatz und teurer Fläche. Shuttle-Systeme können hohe Dichte bei größerer Flexibilität bieten, insbesondere, wenn viele Paletten je Artikel vorhanden sind. Konventionelle Regale bleiben sinnvoll, wenn Artikelvielfalt, Sonderformate und schwankende Mengen dominieren. Häufig ist ein hybrides Konzept wirtschaftlich am robustesten.
Die Planung sollte mit realen Bewegungsdaten beginnen. Durchschnittswerte reichen nicht aus. Relevant sind Tages- und Stundenspitzen, saisonale Verläufe, Paletten je Artikel, Auftragsgrößen, Anteil der Ganzpaletten, Zahl der Chargen, Verweildauer und Häufigkeit von Qualitätsprüfungen. Auch künftige Sortimentsänderungen und Kundenanforderungen gehören in das Modell. Eine Anlage, die exakt auf den heutigen Mittelwert optimiert ist, kann bereits beim nächsten Großkunden zum Engpass werden.
Besondere Aufmerksamkeit verdient die Schnittstelle zur Kommissionierung. Ein Hochregallager kann Paletten schnell bereitstellen, doch wenn Mischpalettenbildung, Etikettierung oder Verladung nicht mithalten, verlagert sich der Engpass. Die Gesamtleistung wird immer vom schwächsten Prozess bestimmt. Deshalb müssen Wareneingang, Qualitätsprüfung, Einlagerung, Nachschub, Kommissionierung und Versand als ein System simuliert und dimensioniert werden.
Auch Erweiterbarkeit hat einen messbaren Wert. Freie Anschlussstellen, vorbereitete Fördertechnik, modulare Softwarelizenzen und reservierte Grundstücksflächen erhöhen zunächst die Investition, können spätere Umbauten aber erheblich verbilligen. Flexibilität sollte jedoch konkret definiert werden. Eine pauschale Forderung nach maximaler Erweiterbarkeit führt sonst zu teuren Reserven, die nie genutzt werden.
Ein belastbarer Fahrplan zur Investition
Am Anfang steht die strategische Zieldefinition. Ein Unternehmen muss klären, ob es Kapazität schaffen, Personal reduzieren, Energie sparen, Service verbessern, mehrere Lager konsolidieren oder Wachstum ermöglichen will. Ohne Priorisierung entstehen Zielkonflikte. Maximale Dichte, maximale Flexibilität und minimale Investition lassen sich nicht gleichzeitig erreichen.
Darauf folgt eine belastbare Datengrundlage. Mindestens ein vollständiges Geschäftsjahr sollte analysiert werden, bei starken saisonalen Schwankungen besser mehrere Jahre. Ausreißer dürfen nicht einfach entfernt werden, weil gerade Spitzen die Anlage dimensionieren. Gleichzeitig sollte geprüft werden, ob historische Prozesse unnötige Bewegungen enthalten, die in einem neuen Konzept entfallen können.
Im nächsten Schritt werden mehrere technische Varianten mit derselben Kostenlogik verglichen. Neben der Investition zählen Personal, Energie, Fläche, Wartung, IT, Versicherungen und Ausfallkosten. Der Restwert und die Modernisierungsfähigkeit nach zehn oder fünfzehn Jahren gehören ebenfalls in die Rechnung. Sensitivitätsanalysen zeigen, welche Annahmen den größten Einfluss haben. Meist sind dies Durchsatz, Personaleinsparung, Baukosten und Auslastung.
Vor der Vergabe sollten Schnittstellen und Leistungsgrenzen eindeutig beschrieben werden. Entscheidend ist nicht nur die Nennleistung einzelner Maschinen, sondern die garantierte Systemleistung unter realistischen Artikel- und Auftragsstrukturen. Abnahmetests müssen Spitzenbetrieb, Störungen, Wiederanlauf, beschädigte Paletten und IT-Ausfälle abbilden. Eine Anlage gilt erst dann als erfolgreich, wenn sie im realen Betrieb stabil arbeitet und das Personal sie sicher beherrscht.
Die Inbetriebnahme sollte schrittweise erfolgen. Parallelbetrieb, definierte Rückfallprozesse und ausreichende Zeit für Stammdatenbereinigung senken das Risiko. Zu frühe Vollauslastung kann kleine Fehler zu großen Lieferproblemen verstärken. Nach dem Hochlauf beginnt die Optimierung: Fahrstrategien, Lagerklassen, Auftragsbündelung und Energieparameter werden anhand realer Daten angepasst.
Das Lager wird zum strategischen Vermögenswert
Der wirtschaftliche Kern des modernen Fleischhandels liegt nicht im Besitz möglichst großer Warenmengen, sondern in der Fähigkeit, Ware kontrolliert, nachweisbar und schnell in Kundennutzen und Liquidität zu verwandeln. Supply Chain, Hochregallager und Datenarchitektur bilden dabei eine Einheit. Wer sie getrennt plant, verschenkt Effizienz und erhöht Risiken.
Automatisierte Hochregallager sind weder Allheilmittel noch Prestigeprojekte. Sie sind leistungsfähige Werkzeuge für klar definierte Warenströme. Ihr größter Nutzen entsteht bei hoher Auslastung, stabilen Prozessen, knappen Arbeitskräften, hohen Flächen- und Energiekosten sowie strengen Anforderungen an Rückverfolgbarkeit. Ihr größtes Risiko liegt in falschen Mengenannahmen, unterschätzter Komplexität und mangelnder organisatorischer Vorbereitung.
Die Fleischwirtschaft wird in Deutschland und Europa voraussichtlich nicht einfach linear schrumpfen. Sie wird sich nach Fleischarten, Herkunft, Verarbeitungstiefe und Absatzkanälen weiter differenzieren. Geflügel gewinnt an Bedeutung, während Schwein und Rind stärker unter strukturellem Anpassungsdruck stehen. Gleichzeitig bleiben große Warenmengen, hohe Sicherheitsanforderungen und internationale Handelsströme bestehen. Daraus ergibt sich weiterhin ein erheblicher Bedarf an professioneller Kühl- und Tiefkühllogistik.
Die klare Perspektive lautet daher: Wettbewerbsvorteile entstehen nicht durch die höchste Halle oder den größten Automatisierungsgrad, sondern durch die beste Verbindung aus Marktverständnis, Prozessdisziplin, Technologie und Kapitalsteuerung. Ein Hochregallager wird dann zum strategischen Vermögenswert, wenn es nicht nur mehr Paletten aufnimmt, sondern weniger Fehler, geringere Verluste, schnellere Entscheidungen und verlässlichere Lieferungen ermöglicht. Unternehmen, die diesen Zusammenhang beherrschen, können trotz enger Margen und volatiler Märkte wachsen. Unternehmen, die lediglich Fläche automatisieren, ohne ihr Geschäftsmodell zu verändern, riskieren dagegen, Ineffizienz dauerhaft in Stahl und Software einzubauen.
Ihre Intralogistik-Experten

Beratung, Planung und Umsetzung von Komplettlösungen für Hochregallager und automatisierte Lagersysteme - Bild: Xpert.Digital
Mehr dazu hier:
Ihr globaler Marketing und Business Development Partner
☑️ Unsere Geschäftssprache ist Englisch oder Deutsch
☑️ NEU: Schriftverkehr in Ihrer Landessprache!

Konrad Wolfenstein
Gerne stehe ich Ihnen und mein Team als persönlicher Berater zur Verfügung.
Sie können mit mir Kontakt aufnehmen, indem Sie hier das Kontaktformular ausfüllen oder rufen Sie mich einfach unter +49 7348 4088 965 an. Meine E-Mail Adresse lautet: wolfenstein∂xpert.digital
Ich freue mich auf unser gemeinsames Projekt.
☑️ KMU Support in der Strategie, Beratung, Planung und Umsetzung
☑️ Erstellung oder Neuausrichtung der Digitalstrategie und Digitalisierung
☑️ Ausbau und Optimierung der internationalen Vertriebsprozesse
☑️ Globale & Digitale B2B-Handelsplattformen
☑️ Pioneer Business Development / Marketing / PR / Messen
Unsere globale Branchen- und Wirtschafts-Expertise in Business Development, Vertrieb und Marketing

Unsere globale Branchen- und Wirtschafts-Expertise in Business Development, Vertrieb und Marketing - Bild: Xpert.Digital
Branchenschwerpunkte: B2B, Digitalisierung (von KI bis XR), Maschinenbau, Logistik, Erneuerbare Energien und Industrie
Mehr dazu hier:
Ein Themenhub mit Einblicken und Fachwissen:
- Wissensplattform rund um die globale wie regionale Wirtschaft, Innovation und branchenspezifische Trends
- Sammlung von Analysen, Impulsen und Hintergründen aus unseren Schwerpunktbereichen
- Ein Ort für Expertise und Informationen zu aktuellen Entwicklungen in Wirtschaft und Technologie
- Themenhub für Unternehmen, die sich zu Märkten, Digitalisierung und Brancheninnovationen informieren möchten