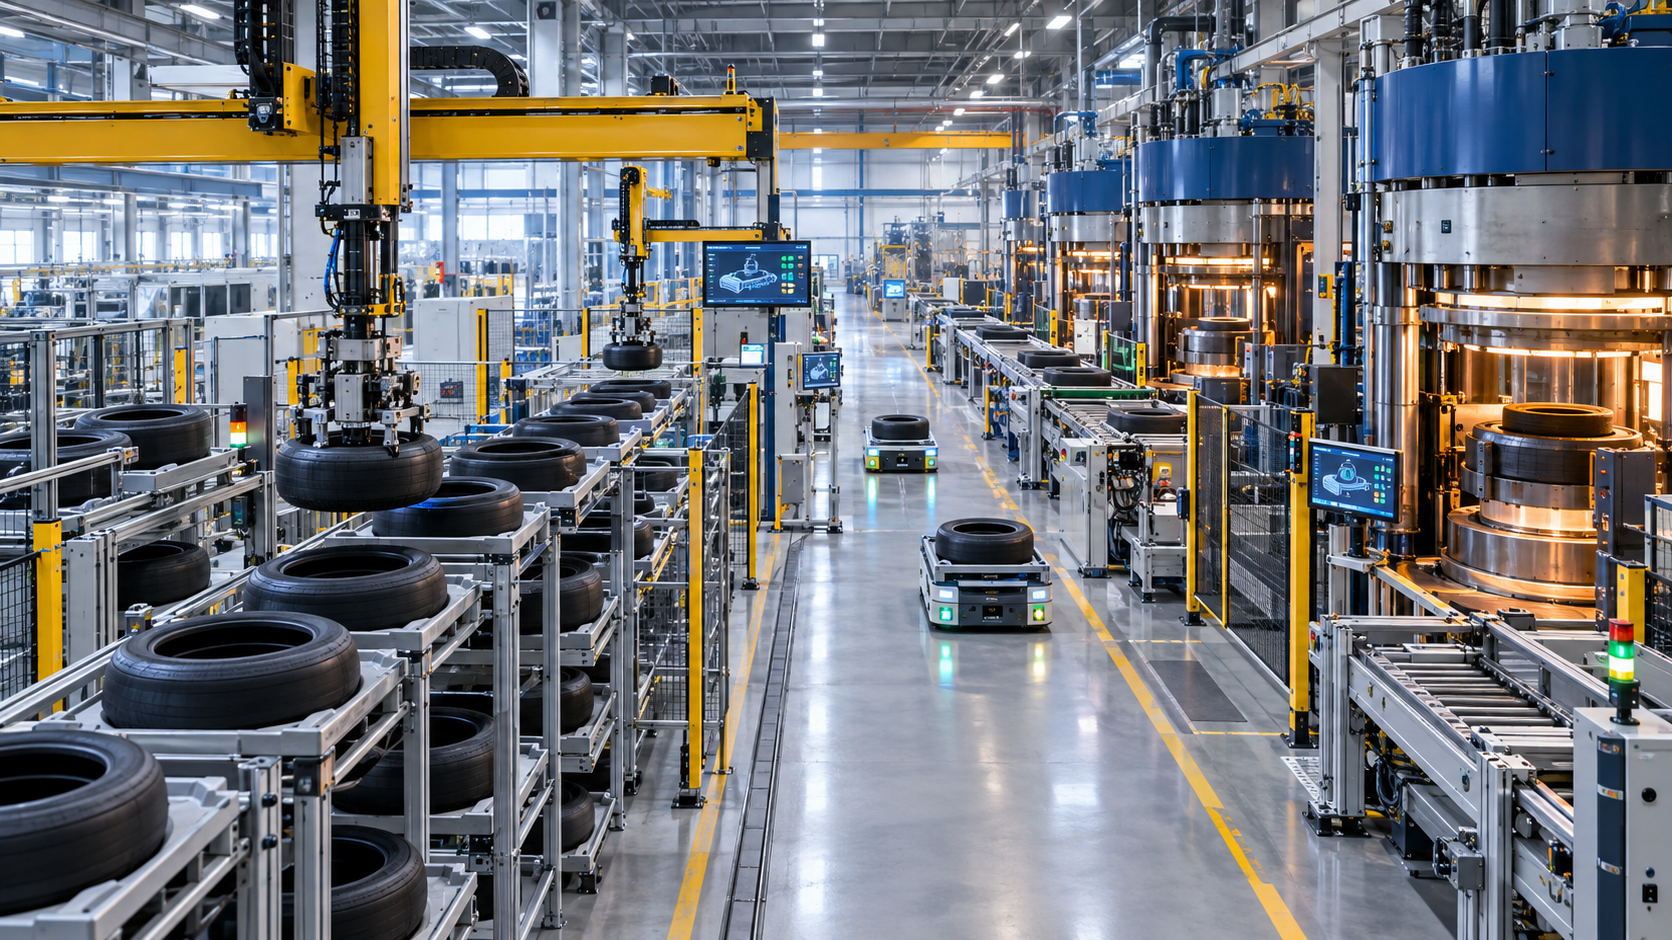
Невидимый кардиостимулятор шинного завода: недооценка буфера вулканизации означает потерю капитала на самом дорогостоящем этапе производства – креативное изображение на эту тему, созданное с помощью ИИ: Xpert.Digital
Оптимальное управление шинами: роль экологически чистых хранилищ шин
Эффективность на шинном заводе: почему буфер вулканизации имеет решающее значение
В сложном мире производства шин часто недооценивается решающая роль так называемого вулканизационного буфера – также известного как зона хранения невулканизированных шин. Этот невидимый «диспетчер» шинного завода не только служит местом хранения невулканизированных шин, но и является определяющим элементом экономической эффективности всего производственного процесса. Зона хранения невулканизированных шин компенсирует различия между этапами сборки и вулканизации шин, обеспечивая стабильный поток материалов даже в случае непредвиденных сбоев. Таким образом, оптимально рассчитанный вулканизационный буфер может не только гарантировать подачу материалов к вулканизационным прессам, но и сократить капитальные затраты на производство и повысить общую производительность. В этой статье мы проанализируем различные аспекты вулканизационного буфера и продемонстрируем важность того, чтобы не недооценивать этот важнейший компонент производства шин.
Это не просто склад между двумя мирами машин
Зона хранения необработанных шин, которую в Германии и в международной производственной технике часто называют буферной зоной вулканизации, является одной из незаметных, но экономически важных зон шинного завода. Здесь хранятся полностью собранные, но еще не вулканизированные шины между сборочным цехом и вулканизационными прессами. В этом состоянии шина уже обладает своей основной структурой материала, но еще не имеет окончательной прочности, геометрии и рисунка протектора. Она чувствительна к деформации, давлению, неправильной опоре, перепутыванию и чрезмерно длительному или неподходящему хранению. Поэтому зона хранения выполняет не только функцию управления запасами. Она стабилизирует технически чувствительный материальный поток между двумя производственными этапами, время цикла которых, подверженность сбоям и размеры партий структурно различаются.
Машины для производства шин обычно выпускают «зеленые» шины в определенной последовательности и партиями. Вулканизационные прессы, с другой стороны, работают с пресс-формами, формулами, кривыми нагрева и производственными графиками, специфичными для каждого продукта. Прямая взаимосвязь между этими двумя областями была бы возможна только на идеализированном заводе без сбоев, изменений в продукции, контроля качества или технического обслуживания. В реальности же время цикла колеблется, отдельные машины временно выходят из строя, пресс-формы меняются, заказы расставляются по приоритетам, а шины необходимо сортировать по типу, возрасту, статусу выпуска и целевому прессу. Буфер вулканизации позволяет отделить эти колебания и преобразовать их в управляемый запас.
С экономической точки зрения, это страховка от простоев, но не без затрат. Слишком малый запас ставит под угрозу поставки на прессы. Слишком большой запас замораживает пространство, оборудование, оборотный капитал и потенциально энергию, увеличивает время простоя и может маскировать проблемы в процессе. Поэтому оптимальный уровень запасов не равен ни нулю, ни максимально возможному технически объему. Он определяется соотношением между мощностью прессов, доступностью оборудования, ассортиментом продукции, профилем отказов, временем пополнения запасов на заводе и желаемым уровнем обслуживания по сравнению с вулканизацией. Центральная задача управления — обеспечить надежность поставок при минимально возможных запасах.
Вулканизационный пресс определяет экономический рычаг
Экономическое значение склада зеленых шин обусловлено прежде всего ролью вулканизации в общем процессе. Термопрессы — это капиталоемкие, занимающие много места и энергоемкие установки. Они придают шине окончательную форму под давлением и нагревом, а также сшивают резиновые смеси. Поэтому доступное время прессования является дефицитным производственным ресурсом. Если оно теряется из-за нехватки материалов, потерянный объем производства трудно компенсировать. Дополнительные смены, сверхурочная работа или более высокая скорость работы оборудования на предыдущем этапе не могут компенсировать потерянные циклы прессования, если узкое место уже находится на стадии вулканизации.
Логика проста: ценность буфера измеряется не ценой складского пространства, а предотвращенными издержками, связанными с минутой простоя в узком месте. Это включает в себя не только потерю объема производства. Время простоя может привести к дополнительным потерям энергии, нестабильности температуры, увеличению организационных усилий и менее эффективному использованию персонала и оборудования. На предприятии с большим количеством прессов даже небольшое улучшение доступности материалов может иметь кумулятивный эффект в течение тысяч часов работы. Следовательно, сэкономленные секунды доступности материалов и увеличение доступности оборудования на несколько процентных пунктов могут оказать существенное влияние в течение года.
В то же время было бы неправильно автоматически рассматривать каждую дополнительную единицу хранения как фактор, повышающий производительность. Если печатные станки простаивают из-за замены штампов, технического обслуживания, проблем с носителями или качества, больший запас неисправных шин не решит основную проблему. Буфер может поглощать колебания, но он не может компенсировать постоянно существующие недостатки в проектировании мощностей. Он не должен служить заменой надежному оборудованию и не должен быть местом сброса плохо скоординированного планирования производства. Лучшее решение — сделать сбои видимыми, определить приоритеты их причин и поддерживать только тот уровень запасов, который экономически целесообразен при статистически предсказуемых колебаниях.
Разделение процессов повышает эффективность, но также приводит к потерям
Буфер для вулканизации одновременно выполняет три функции: он разделяет производственные циклы, сортирует варианты продукции и защищает чувствительный промежуточный продукт. Это сочетание отличает его от традиционного склада готовой продукции. Шина хранится не потому, что она будет продана и отгружена позже, а потому, что следующий процесс требует конкретного продукта в конкретное время. Поэтому каждая операция хранения является частью критически важного по времени производственного решения.
Разделение операций позволяет шиномонтажным машинам работать экономичными партиями и сокращает количество переналадок. Одна машина может производить несколько идентичных или связанных между собой вариантов шин подряд, даже если прессы не запрашивают эти шины с одинаковой периодичностью. Это увеличивает производительность шиномонтажа. И наоборот, прессам не нужно ждать завершения предыдущего заказа, если требуемый тип уже находится в буфере. Таким образом, запасы временно выполняют роль резерва производственных мощностей.
Однако этот резерв имеет свои пределы. Чрезмерно длительное время хранения увеличивает риск старения, деформации, проблем с поверхностью или превышения внутренних технологических параметров. Незагрязненная шина не является химически и механически нейтральным материалом для хранения. Допустимое время буферизации зависит от состава материала, предварительной обработки, условий окружающей среды и требований к качеству. Поэтому экономически обоснованный контроль учитывает не только количество и тип, но и время производства, партию, состояние и максимально позднюю дату обработки. Широко используемый принцип «первым поступил — первым выдан» является важной основой, но сам по себе он недостаточен при работе с приоритетными заказами, ограниченными партиями, различными сроками годности или целевым распределением прессового оборудования.
Зелёная шина требует собственной логики
До вулканизации шина мягкая, липкая и имеет хрупкую геометрическую форму. Неправильное обращение может привести к напряжению каркаса, борта или боковины. Если шины складывать друг на друга или неправильно поддерживать, они могут сплющиться или деформироваться. Такие повреждения особенно нежелательны с экономической точки зрения, поскольку продукт уже включает в себя материалы, энергию и машинное время, затраченные на несколько предыдущих этапов процесса. Поэтому брак незадолго до вулканизации значительно снижает ценность продукции по сравнению с ошибками в поставках сырья, допущенными ранее.
Современная система хранения должна, следовательно, обрабатывать зеленые шины таким образом, чтобы сохранить их форму. Часто каждая шина располагается на специально изготовленном или универсальном поддоне или лотке. Это предотвращает соприкосновение шин и обеспечивает геометрическую поддержку во время транспортировки, хранения и погрузки/разгрузки. В качестве альтернативы, специализированные системы могут обрабатывать шины без отдельного грузового контейнера. Это решение позволяет сэкономить на контейнерах, технологиях возврата и, возможно, этапах обработки, но предъявляет высокие требования к захватам, геометрии хранения и гибкости в отношении типов шин.
Выбор между системой с лотками и системой без лотков — это решение, ориентированное на бизнес. Лотки влекут за собой затраты на закупку, очистку, техническое обслуживание и перемещение. Кроме того, всегда необходимо иметь достаточный запас пустых лотков в нужном месте. Однако они стандартизируют взаимодействие между различными технологиями транспортировки и хранения и защищают продукт. Система без лотков снижает капитальные затраты и затраты на обработку, но может в большей степени зависеть от конкретных размеров шин и механической конструкции. Решающим фактором является не только цена лотка или захвата, но и общее влияние затрат на срок службы, ассортимент продукции, доступность и адаптируемость.
Автоматизация не просто заменяет ручной труд
Автоматизация склада зеленых шин часто оправдывается необходимостью экономии на персонале. Хотя этот эффект и важен, он не отражает всей картины. Наибольшие преимущества обычно достигаются за счет воспроизводимости процессов, повышения надежности и производительности, однозначной идентификации и более эффективного использования прессов. Ручные системы могут быть экономичными для небольших объемов и управляемого ассортимента продукции. Однако с увеличением объемов производства, расширением ассортимента и ужесточением требований к качеству непропорционально возрастают усилия по поиску, риск ошибок и организационная сложность.
В зависимости от планировки завода, автоматизированные решения включают в себя штабелеры, челночные системы, козловые краны, роботы для складирования, монорельсовые системы, конвейерные технологии или автоматизированные транспортные средства (AGV). Штабелерный кран позволяет вертикально консолидировать запасы и подходит для четко структурированных высотных складов. Многоступенчатые челночные системы обеспечивают высокую производительность и резервирование, но технически сложны. Козловые краны могут динамически обслуживать большие площади и гибко перемещать различные шины или поддоны. Монорельсовые системы разгружают транспортные заторы и соединяют склады и прессы на высоте, но требуют несущей конструкции здания и тщательного планирования стрелок и технического обслуживания.
Ни один архитектурный проект не является принципиально лучшим. В хорошо синхронизированном цехе может быть достаточно компактной буферной зоны над или непосредственно рядом с оборудованием для производства шин. Большой высотный склад целесообразен при наличии многочисленных вариантов продукции, высоких уровней запасов или значительных пространственных расстояний. Однако в проектах, реализуемых на уже освоенных территориях, сетка колонн, высота потолков, правила пожарной безопасности, существующие инженерные сети и текущее производство могут исключить даже самое технически элегантное решение. Поэтому экономическая эффективность достигается за счет адаптации к конкретному потоку материалов, а не за счет приобретения наиболее эффективного отдельного оборудования.
Разнообразие вариантов делает программное обеспечение узким местом
В шинной индустрии больше не производятся лишь несколько стандартных типоразмеров большими партиями. Классы транспортных средств, диаметры дисков, индексы скорости, зимние и летние версии, требования к электромобилям, региональные спецификации и варианты, характерные для конкретных марок, расширяют ассортимент продукции. Чем больше это разнообразие продукции, тем сложнее управлять буферными запасами с помощью простых количественных правил. Физические складские технологии по-прежнему важны, но реальная эффективность смещается в сторону программного обеспечения.
Система управления складом координирует работу конвейеров, роботов, штабелеров и перегрузочных станций. Затем система управления производством (MES) планирует заказы, запасы, отгрузки и последовательность производства. Связь с корпоративной системой более высокого уровня обеспечивает согласованность требований, данных о материалах и обратной связи. В функционирующей архитектуре система знает как минимум идентификатор, тип, партию, время производства, состояние качества, место хранения, целевой процесс и историю обработки каждой отдельной «зеленой» шины.
Такой уровень детализации данных обеспечивает предиктивное управление. Система может не только извлекать шину по запросу пресса, но и прогнозировать спрос на основе графика работы пресса. Она может заранее перемещать подходящие шины в буферный склад, консолидировать транспортные маршруты и избегать конфликтов между хранением и извлечением. В случае сбоя последовательность может быть автоматически пересчитана. Это превращает буферный склад из пассивного хранилища в активный производственный инструмент.
Недостатком является высокая зависимость от качества данных и интерфейсов. Неправильно введенный элемент, задержка ответа или противоречивые подтверждения могут заблокировать физический поток материалов. В свою очередь, ошибки программного обеспечения немедленно влияют на производство. Поэтому управление основными данными, версионирование, тестовые среды, концепции перезапуска и четкое распределение обязанностей являются не второстепенными задачами для ИТ-специалистов, а неотъемлемыми компонентами операционной надежности.
Отслеживаемость становится функцией, создающей ценность
Полная прослеживаемость часто рассматривается как вопрос качества или соответствия стандартам. С экономической точки зрения это гораздо больше, чем просто прослеживаемость. Когда каждая шина четко отслеживается от момента ее изготовления до вулканизации, отклонения можно отследить до конкретных партий, машин, временных интервалов или параметров процесса. Без такой точности компаниям, возможно, придется блокировать или расследовать большие объемы продукции. Таким образом, качественные данные сокращают количество брака, переделок и потенциальных отзывов.
Идентификация может осуществляться с помощью штрих-кодов, кодов Data Matrix, RFID или их комбинации. Штрих-коды недороги, но обычно требуют прямой видимости и подходящей поверхности. RFID-метки считываются бесконтактно, без прямой видимости, и поддерживают автоматическое отслеживание отдельных предметов. Однако это повышает требования к выбору метки, положению считывания, модели данных и электромагнитной устойчивости. В динамичной среде шинного завода, насыщенной металлами, скорость считывания должна быть практически доказана, а не просто теоретически предположена.
В долгосрочной перспективе эта инфраструктура приобретет еще большее значение, поскольку идентификация продукции выходит за рамки завода-изготовителя. Цифровые паспорта продукции, циклическая экономика, восстановление шин и более точная документация по материалам повышают потребность в стандартизированных данных о шинах. Экологически чистый склад шин с чистой, индивидуальной историей каждой шины создает надежную цепочку данных с самого начала жизненного цикла продукта. Поэтому инвестиции в отслеживаемость не следует рассматривать исключительно как статью расходов склада. Они формируют основу для управления качеством, соблюдения нормативных требований, анализа жалоб и новых цифровых услуг.
LTW Intralogistics Solutions

LTW Intralogistics – Инженеры по организации потока – Изображение: LTW Intralogistics GmbH
Компания LTW предлагает своим клиентам не отдельные компоненты, а комплексные решения. Консультации, проектирование, механические и электротехнические компоненты, технологии управления и автоматизации, а также программное обеспечение и сервис – все это объединено в единую сеть и точно скоординировано.
Собственное производство ключевых компонентов является особенно выгодным. Это позволяет оптимально контролировать качество, цепочки поставок и взаимодействие компонентов.
LTW расшифровывается как надежность, прозрачность и партнерство, основанное на сотрудничестве. Лояльность и честность прочно укоренены в философии компании – рукопожатие здесь по-прежнему имеет значение.
В связи с этим:
Автоматизация и ее роль в современном управлении шинами
Правильный размер – это результат расчета рисков
Расчет необходимого резерва мощности для вулканизации не должен основываться исключительно на среднесуточном объеме производства или фиксированном количестве производственных часов. Средние значения точно отражают те колебания, от которых этот резерв призван защитить. К важным факторам относятся распределение простоев, время цикла, время переналадки, спрос на каждый вариант продукции и особенности перезапуска производства. Плановое техническое обслуживание, графики смен, а также сроки изготовления и вулканизации шин также влияют на требуемую мощность.
Надежная модель различает страховой запас, циклический запас и стратегический резерв. Страховой запас покрывает краткосрочные неопределенности. Циклический запас возникает в результате серийного производства и изменяющегося времени цикла. Стратегический резерв может быть выделен для известных периодов технического обслуживания, изменений смен или критически важных групп продукции. Эти компоненты запасов имеют разные причины и должны измеряться отдельно. В противном случае общий объем запасов будет расти, и не будет ясно, какая часть фактически обеспечивает безопасность поставок.
Моделирование особенно ценно для проектирования систем. Дискретно-событийное моделирование позволяет моделировать реальные последовательности заказов, сбои в работе системы, время транспортировки и правила приоритетов. Это позволяет изучить, как часто прессы ожидают материал при различных размерах буфера, где пересекаются транспортные маршруты и какой уровень резервирования необходим. Крайне важно не ограничиваться моделированием нормальной работы. Система, которая хорошо функционирует в среднем, но выходит из строя при отказе основного робота или перегрузочной станции, экономически неустойчива.
Таким образом, целевой показатель следует сформулировать как уровень обслуживания: какова вероятность того, что необходимая, одобренная шина будет доступна в нужное время? Затем этот уровень обслуживания сравнивается с затратами на дополнительные мощности. После определенного момента каждое дополнительное складское помещение обеспечивает лишь минимальную дополнительную защиту. Зачастую именно здесь и заключается экономически целесообразный предел.
Пропускная способность важнее номинальной мощности
Поставщики и планировщики часто указывают максимальное количество шин, которое можно хранить, или теоретическое количество перемещений в час. Однако для оператора решающее значение имеет устойчивая пропускная способность в реальных условиях. Хранение и извлечение происходят одновременно, шины различаются по размеру и назначению, необходимо расставлять приоритеты при транспортировке и управлять сбоями. Поэтому номинальная пиковая пропускная способность может быть значительно выше, чем постоянно используемая пропускная способность.
Особое внимание следует уделить количеству точек перегрузки, являющихся узкими местами. Склад с высокой внутренней пропускной способностью остается неэффективным, если весь поток обрабатывается только одним конвейером, станцией идентификации или маршрутом подачи прессового оборудования. Аналогично, один робот может быть технически быстрым, но терять производительность из-за больших расстояний перемещения, неблагоприятного места хранения или частой замены захватов. Поэтому анализ должен основываться на потоке шин, а не на технических характеристиках машины.
Стратегия эксплуатации также влияет на пропускную способность. Хранение часто используемых предметов рядом с выходом сокращает расстояние перемещения. И наоборот, хранение, оптимизированное исключительно по площади, может снизить производительность. Динамическое распределение мест хранения, двухцикловые операции с комбинированным хранением и извлечением, а также интеллектуальная последовательность часто увеличивают полезную емкость без дополнительных механических компонентов. Таким образом, оптимизация программного обеспечения может обеспечить аналогичную ценность, как и более крупная система, но обычно требует меньше места и материалов.
Качество начинается с движения
Экономические расчеты для склада экологически чистых шин должны включать в себя затраты на обеспечение качества. Поврежденная шина — это не просто материальные потери. Она влечет за собой затраты на проверку, нарушает производственный процесс, изменяет уровень запасов и может оставить пресс без подходящей замены. Если повреждение остается незамеченным, риски возрастают после вулканизации и, в худшем случае, для клиента. Поэтому бережное обращение — это не вопрос удобства, а вопрос предотвращения рисков.
Захваты должны надежно работать с предметами различного внутреннего диаметра, ширины и веса, не создавая чрезмерной нагрузки на критически важные участки. Профили движения должны ограничивать ускорение, вибрацию и силы, возникающие при размещении. Лотки и приспособления должны быть чистыми, иметь точные размеры и быть легко идентифицируемыми. Датчики могут проверять правильность посадки шин, наличие свободных мест для хранения и соответствие ожидаемой геометрии идентифицированному продукту.
Качество также зависит от времени. Система должна отслеживать максимальное время простоя и отображать данные о просроченных запасах. Шину, срок годности которой подходит к концу, можно в приоритетном порядке проверить или удалить контролируемым образом. Это превращает систему управления складом в инструмент предотвращения потерь. Особенно ценно связывание данных о запасах с результатами последующих проверок: если определенное время простоя, маршруты транспортировки или события обработки коррелируют с характером дефектов, то на основе данных можно выявить первопричины.
Переоценка производительности труда и эргономики
Ручная обработка зеленых шин — физически тяжелый и монотонный процесс. В зависимости от типа шины, ее веса, размера и эргономических требований значительно возрастают сложности. Автоматизация сокращает операции подъема, поворота и транспортировки, тем самым снижая риск поломок, связанных с перенапряжением. Она переводит работу с непосредственного манипулирования на мониторинг, техническое обслуживание, анализ данных и устранение неполадок.
Однако при расчете затрат на персонал не следует предполагать полное исключение человеческого труда. Автоматизированные системы требуют квалифицированных операторов, инженеров-мехатроников, программного обеспечения и управления запасными частями. В странах с высоким уровнем заработной платы или регионах с дефицитом квалифицированных работников такой переход, тем не менее, может быть явно выгодным. Он повышает производительность труда на одного сотрудника и снижает зависимость компании от труднозаполняемых вакансий. В то же время возрастает важность обучения и сохранения знаний.
Распространенная ошибка — попытка использовать новые технологии со старой организационной структурой. Если распределение обязанностей между производством, логистикой, техническим обслуживанием и ИТ остается неясным, сбои затягиваются. Поэтому успешные предприятия определяют цепочки реагирования, процедуры эскалации и распределение обязанностей до наращивания производства. Производительность автоматизированного предприятия достигается не только за счет робототехники, но и за счет взаимодействия технологий, процессов и опыта.
Энергоэффективность определяется потоком материалов
Сам по себе склад экологически чистых шин редко является крупнейшим потребителем энергии на шинном заводе. Его экономическое влияние на климат заключается прежде всего в обеспечении стабильного использования энергоемкого процесса вулканизации и предотвращении ненужных циклов ожидания или перезапуска. Стабильные поставки обеспечивают предсказуемое использование прессов и облегчают координацию нагревательных элементов, пресс-форм и производственных партий. Это не приводит автоматически к экономии энергии на каждую шину, но может повысить общую энергоэффективность завода.
В то же время, высотные склады, конвейерные системы, робототехника, системы сжатого воздуха, кондиционирования воздуха и ИТ-системы потребляют собственную энергию. Выбор эффективных приводов, рекуперация энергии в подъемниках, режимы работы, основанные на потребности, и короткие расстояния перемещения снижают это энергопотребление. Система избыточной мощности постоянно перемещает больше массы и вмещает больше техники, чем необходимо. Таким образом, экологичность и экономическая эффективность говорят в пользу точного проектирования системы.
Использование земли также оказывает косвенное воздействие на окружающую среду и затраты. Вертикальное хранение позволяет сэкономить строительную площадь, но требует более высоких сооружений и потенциально сложной системы противопожарной защиты. Горизонтальное хранение использует более простые механизмы, но занимает ценное производственное пространство. Оптимальный баланс зависит от цен на землю, высоты здания, возможностей расширения и ценности альтернативных вариантов использования земли. На существующем заводе высвобождение всего нескольких квадратных метров может быть более ценным, чем экономия энергии за счет системы хранения.
Вложения капитала — это не только товарные запасы
В экономических сравнениях часто сопоставляются затраты на приобретение автоматизированного оборудования и экономия на персонале. Полный расчет включает в себя гораздо больше. Инвестированный капитал включает в себя стальные конструкции, конвейерные технологии, лотки, роботы, системы управления, программное обеспечение, технологии безопасности, модификации зданий, противопожарную защиту, интерфейсы, проектирование, ввод в эксплуатацию, обучение и пусконарушения. При переоборудовании дополнительными факторами являются перебои в производстве и временные потоки материалов.
К преимуществам можно отнести предотвращение простоев печатного оборудования, уменьшение отходов, сокращение объемов обработки, снижение затрат на аренду помещений, снижение риска несчастных случаев, улучшенную отслеживаемость и более быструю реакцию на изменения в заказе. К этому добавляется ценность опциона: гибкая система может вмещать новые размеры, дополнительные варианты или большие объемы без необходимости немедленной замены. Эту ценность сложнее измерить, но она значительна на нестабильном рынке.
Капитал, связанный с запасами, также образуется за счет экологически чистых шин и грузовых автомобилей. Каждое дополнительное буферное пространство способствует накоплению запасов. Если эти мощности используются в качестве удобного резерва, оборотный капитал увеличивается, а сроки поставки возрастают. Поэтому современный склад должен не только предоставлять пространство, но и обеспечивать дисциплину в управлении запасами. Прозрачная структура сроков хранения, верхние пределы для каждой позиции и ключевые показатели эффективности для медленно оборачиваемых товаров не позволяют автоматизации просто улучшить организацию отходов.
Для обоснования целесообразности проекта необходимы реальные данные о потерях
Обоснование целесообразности проекта начинается с анализа убытков существующего или планируемого процесса. Сколько минут работы прессы фактически теряется из-за отсутствия, неправильной или задержанной доставки зеленых шин? Каковы затраты на ручную транспортировку, поиск, повреждения и неправильное распределение ресурсов? Какая площадь используется, и какую экономическую ценность имело бы альтернативное использование? Без этих данных расчеты основаны преимущественно на предположениях.
Наиболее важным показателем является маржа прибыли на каждую дополнительную единицу продукции, находящуюся в узком месте в цепочке поставок, а не средняя цена продажи шины. Сэкономленная минута простоя создает реальную добавленную стоимость только в том случае, если дополнительная продукция может быть продана или заменить другую дорогостоящую меру. На рынке с избытком предложения увеличение технической мощности может быть менее экономически выгодным, чем сокращение брака или снижение затрат на персонал. Однако на полностью загруженном заводе с узкими местами в цепочке поставок та же экономия времени приносит высокую прибыль.
В дополнение к базовому сценарию следует рассчитать консервативный и более амбициозный сценарии. К факторам, которые необходимо варьировать, относятся объем производства, динамика заработной платы, цены на энергоносители, повышение доступности, сокращение отходов, затраты на техническое обслуживание и остаточная стоимость. Кривая наращивания мощности также имеет важное значение. Новые системы редко достигают целевых показателей производительности в первый же день. Если не учитывать несколько месяцев снижения производительности, дополнительный персонал и корректировки программного обеспечения, период амортизации оказывается искусственно коротким.
Метод чистой приведенной стоимости (NPV) превосходит простой расчет периода окупаемости, поскольку он учитывает платежи за весь срок полезного использования, капитальные затраты и будущие инвестиции в замену. Тем не менее, период окупаемости остается важным для оценки риска. Чем больше проект зависит от неопределенного роста продаж, тем важнее становится длительный период окупаемости. Проекты, которые уже получают выгоду от таких существенных эффектов, как сокращение брака, улучшение эргономики и сокращение времени простоя пресса, более устойчивы.
Для освоения новых и освоения заброшенных территорий требуются разные ответы
На новом заводе буфер для вулканизации можно спланировать как часть общего производственного процесса с самого начала. Можно скоординировать здания, расположение прессов, конфигурацию шин, маршруты движения и ИТ-архитектуру. Это обеспечивает короткие расстояния, четкие потоки материалов и соответствующее масштабирование. Зачастую экономичнее планировать будущие зоны расширения, дополнительные рельсы или мощности программного обеспечения, не устанавливая сразу весь заключительный этап разработки.
В отличие от этого, на существующих предприятиях проектирование определяется ограничениями. Производство должно продолжаться, фундаменты уже заложены, высота потолков ограничена, а зоны безопасности уже заняты. В таких условиях модульное решение с козловым краном, компактными плоскими складскими помещениями или децентрализованными буферами может оказаться экономичнее, чем теоретически оптимальный высотный склад. В проектах по модернизации существующих объектов затраты на интеграцию часто превышают стоимость самой ядерной технологии.
Этапы перехода имеют особенно важное значение. Старые и новые потоки материалов должны функционировать параллельно в течение определенного периода времени, данные об инвентаризации должны быть перенесены, а шины должны быть однозначно переданы. Поэтапное наращивание производства снижает риски, но может потребовать дополнительных технологий передачи. Поэтому при принятии оптимального инвестиционного решения учитываются не только будущие целевые показатели, но и пути их достижения.
Устойчивость возникает в результате контролируемых сбоев
Полностью автоматизированный склад может быть высокопроизводительным, но при этом уязвимым. Если центральный робот, сервер или конвейерная секция выйдут из строя, весь инвентарь может физически присутствовать, но быть недоступным для оперативного управления. Поэтому отказоустойчивость не означает дублирование каждого компонента. Она означает понимание критических моделей отказов и ограничение их последствий до экономически приемлемого уровня.
Возможные меры включают в себя резервирование систем управления, несколько независимых складских проходов, обходные пути, ручное аварийное снятие, локальные буферы пресса и стратегию обеспечения запасными частями для длительных сроков поставки. Время перезапуска после неисправности имеет решающее значение. Система может быть технически доступна, но после потери данных может потребоваться несколько часов для согласования позиций и заказов. Поэтому регулярные проверки перезапуска и документированные аварийные процедуры так же важны, как и профилактическое техническое обслуживание.
Киберриски приобретают все большее значение, поскольку системы управления складом, MES-системы и корпоративные системы взаимосвязаны. Сегментация сети, ролевой доступ, безопасное удаленное обслуживание, управление обновлениями и восстановление в автономном режиме защищают не только данные, но и производственные мощности. Атака или некорректное обновление могут иметь такие же экономические последствия, как и механический дефект. Поэтому архитектура безопасности должна быть неотъемлемой частью проектирования предприятия, а не второстепенной задачей в сфере ИТ.
Ключевые показатели эффективности должны разделять причину и следствие
Хорошая система ключевых показателей эффективности (KPI) показывает не только то, работает ли склад, но и то, насколько экономически целесообразно его использование для вулканизации. Техническая готовность складского оборудования важна, но мало что говорит о своевременной поставке оборудования для прессования. Аналогично, высокий уровень наполнения может казаться положительным показателем, даже если на самом деле он указывает на избыточные запасы.
К числу важных показателей относятся: процент своевременной доставки на печатные станки, время простоя станков из-за отсутствия зеленых шин, среднее и максимальное время ожидания, количество единиц товара на складе, количество ошибочных идентификаций, процент повреждений, количество перемещений на единицу энергии и время перезапуска после неисправностей. Кроме того, следует регистрировать плановые и внеплановые вмешательства, а также причины ручного управления. Частые случаи ручного управления указывают на пробел в правилах, данных или возможностях системы.
Ключевые показатели эффективности (KPI) становятся действенными только тогда, когда их переводят в экономический эквивалент. Час простоя оборудования, поврежденная зеленая шина и дополнительное складское помещение — все это имеет разную стоимость. Когда эти эффекты монетизированы, руководство может расставить приоритеты в улучшении. В противном случае, часто побеждает наиболее заметная техническая неисправность, даже если незначительная проблема с запасами приводит к большим годовым убыткам.
Искусственному интеллекту необходима прочная основа
Искусственный интеллект способен прогнозировать спрос, оптимизировать запасы, выявлять неисправности и определять потребности в техническом обслуживании. В процессе вулканизации его наибольший потенциал заключается в динамической интеграции производственных планов, фактического времени цикла, уровня запасов и состояния оборудования. Например, система машинного обучения могла бы выявлять, какие последовательности заказов регулярно приводят к узким местам, и обеспечивать более раннюю поставку шин.
Однако преимущества зависят от надежных данных и четких границ принятия решений. Если отсутствуют идентификационные данные, временные метки неточны или причины сбоев не регистрируются последовательно, модель будет изучать организационные ошибки, а не физические взаимосвязи. Поэтому датчики, основные данные и дисциплина процесса должны быть корректными с самого начала. Многие улучшения, рекламируемые как искусственный интеллект, уже могут быть достигнуты с помощью надежной логики событий, алгоритмов оптимизации и статистического анализа.
Поэтапный подход экономически целесообразен. Сначала обеспечивается прозрачность и стабильный контроль за соблюдением правил. Затем следует прогнозирование и поддержка принятия решений. Полностью автоматизированные корректировки следует внедрять только в тех случаях, когда качество данных, пределы безопасности и логика резервного копирования хорошо контролируются. Это гарантирует, что буфер отверждения останется контролируемым даже при наличии некорректных моделей или изменении условий продукта.
Стратегическое решение принимается в рамках всей системы
Экологически чистый склад для шин — это не просто проект по хранению и не изолированная мера автоматизации. Он объединяет планирование производства, контроль качества, внутрискладскую логистику, техническое обслуживание, энергосбережение и данные. Те, кто просто приобретает складские помещения, недооценивают их ценность. Те, кто внедряет максимум технологий, не понимая колебаний и узких мест, рискуют переинвестировать.
Наиболее убедительное решение обеспечивает надежное снабжение вулканизационных прессов, защищает каждую зеленую шину, ограничивает запасы и сроки поставки, а также остается адаптируемым к изменениям в продукции. Оно делает отклонения видимыми, а не скрывает их в больших буферах. Оно имеет надежный план действий в чрезвычайных ситуациях и предоставляет данные, которые улучшают качество и планирование. Его экономический успех отражается не в заполненных складах, а в более плавных потоках материалов, более высокой загрузке мощностей в узких местах и меньшем объеме замороженного капитала.
В этом и заключается провокационная истина: сам по себе буферный резервуар для вулканизации не производит ни одной пригодной для продажи шины, но он может определять, сколько шин завод фактически продаст. Это не просто необходимый промежуточный склад, а механизм управления для завода. При правильном проектировании и интеграции он защищает самый дорогостоящий этап процесса от ненужных простоев. При неправильном проектировании он становится либо дорогостоящим узким местом, либо удобным убежищем для ошибок планирования. Поэтому наиболее экономически целесообразным вариантом является не самый большой или самый современный, а тот, который надежно управляет неопределенностью с наименьшими общими капитальными затратами.
Консалтинг - Планирование - Внедрение

Konrad Wolfenstein
Я с удовольствием стану вашим личным консультантом.
Вы можете связаться со мной по адресу wolfenstein∂xpert.digital или
Просто позвоните мне по номеру +49 7348 4088 965 .
Ваши эксперты в области внутрилогистики

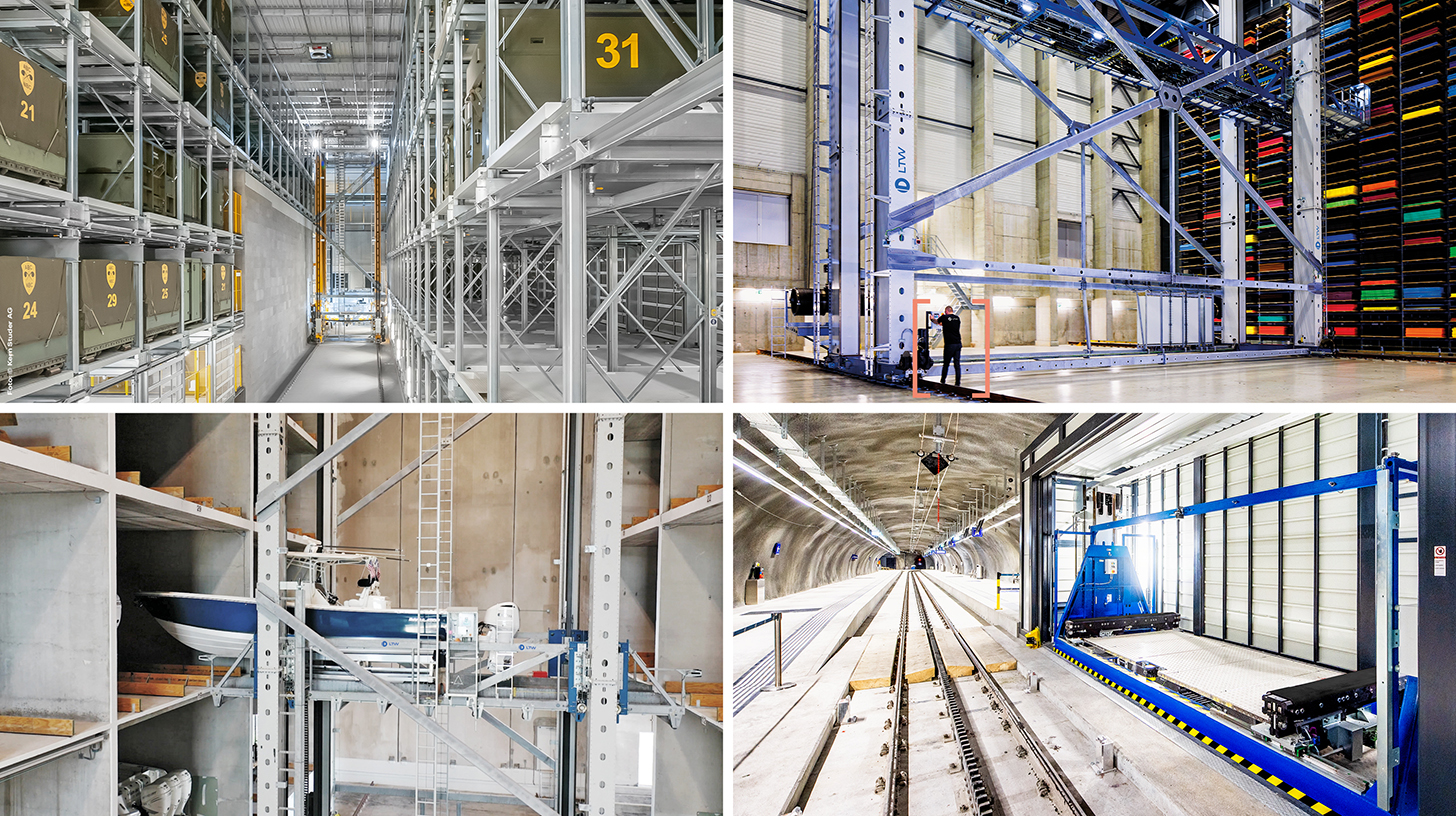
Консультирование, планирование и внедрение комплексных решений для высотных складов и автоматизированных систем хранения. — Изображение: Xpert.Digital
Более подробная информация здесь: