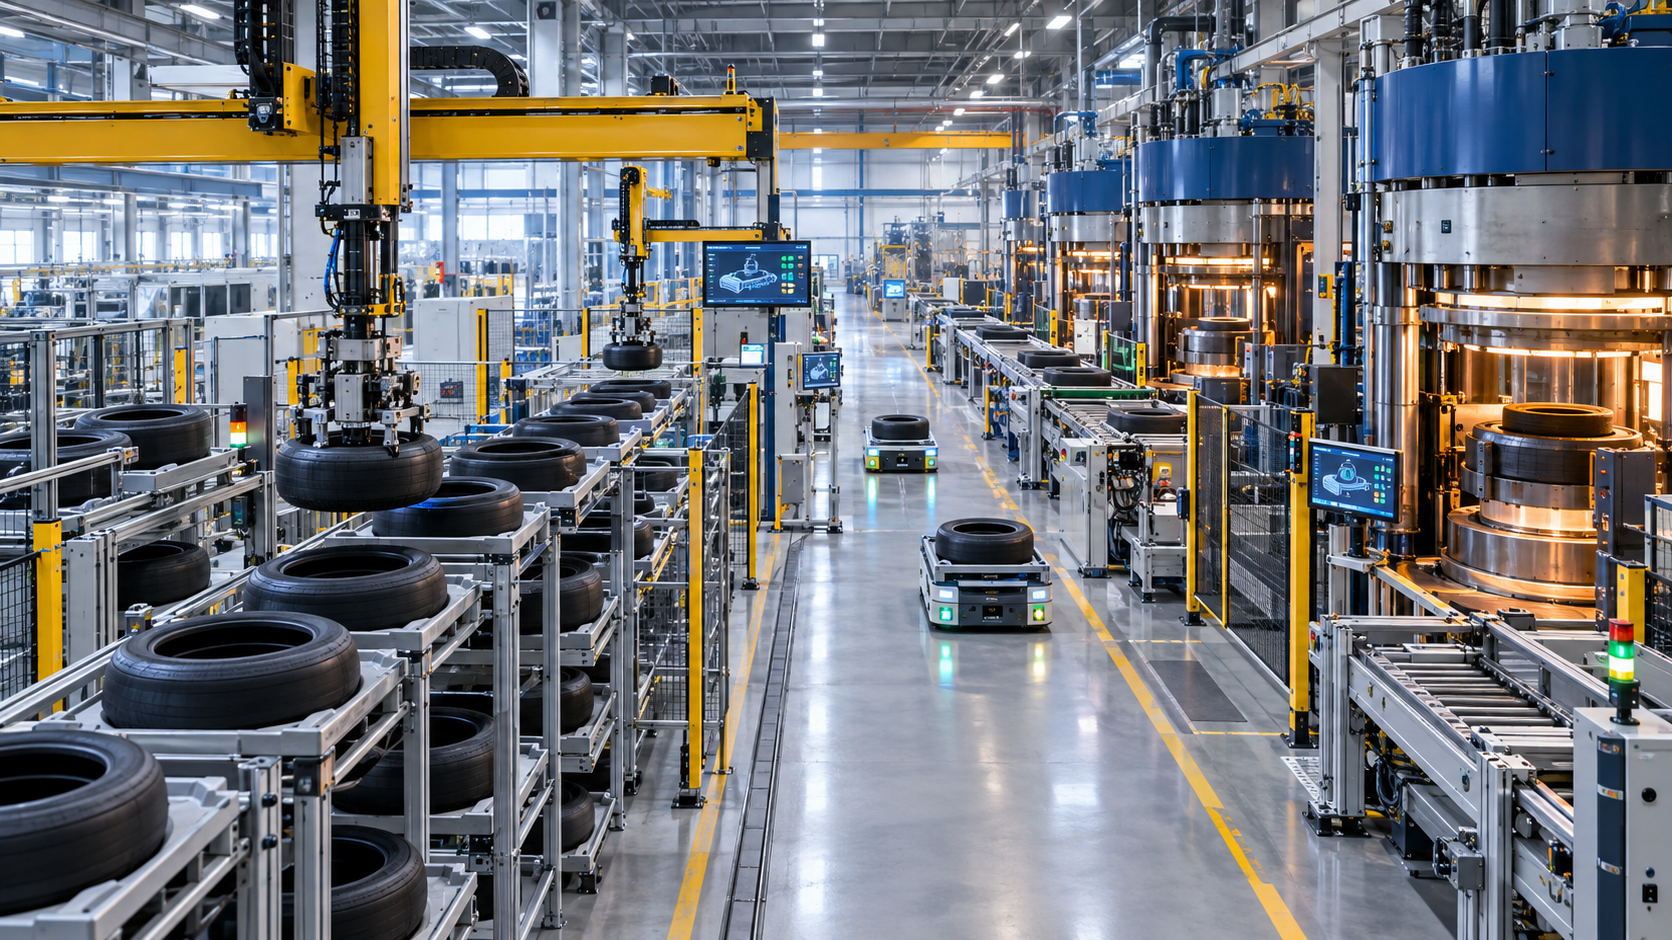
O pacemaker invisível da fábrica de pneus: Subestimar a camada de vulcanização significa queimar capital no ponto mais caro da produção – imagem criativa sobre o tema, criada com IA: Xpert.Digital
Gestão otimizada de pneus: o papel do armazenamento ecológico de pneus
Eficiência na fábrica de pneus: porque é que o buffer de vulcanização é crucial
No complexo mundo da produção de pneus, o papel crucial do chamado buffer de vulcanização – também conhecido como área de armazenamento de pneus em bruto – é frequentemente negligenciado. Este pacemaker invisível da fábrica de pneus não só funciona como área de armazenamento para pneus não vulcanizados, como também é um elemento decisivo para a eficiência económica de todo o processo produtivo. A área de armazenamento de pneus em bruto compensa as diferenças entre as fases de montagem e vulcanização dos pneus, garantindo um fluxo estável de materiais mesmo em caso de imprevistos. Um buffer de vulcanização com dimensões otimizadas pode, portanto, não só garantir o fornecimento de materiais para as prensas de vulcanização, como também reduzir o capital imobilizado na produção e aumentar a produtividade global. Neste artigo, analisaremos os diversos aspetos do buffer de vulcanização e demonstraremos a importância de não subestimar esta componente crucial da produção de pneus.
Mais do que um simples armazém entre dois mundos de máquinas
A área de armazenamento de pneus verdes, frequentemente chamada de buffer de vulcanização em alemão e noutras tecnologias de produção internacionais, é uma das áreas discretas, mas economicamente cruciais, de uma fábrica de pneus. Armazena os pneus totalmente montados, mas ainda não vulcanizados, entre a máquina de montagem e as prensas de vulcanização. Neste estado, o pneu já possui a sua estrutura material essencial, mas ainda não a sua resistência, geometria e desenho da banda de rodagem finais. É sensível a deformações, pressão, suporte incorreto, misturas e armazenamento demasiado longo ou inadequado. Portanto, a área de armazenamento faz mais do que simplesmente gerir o stock. Estabiliza um fluxo de material tecnicamente sensível entre duas fases de produção cujos tempos de ciclo, suscetibilidade a interrupções e tamanhos de lote diferem estruturalmente.
As máquinas de fabrico de pneus produzem normalmente pneus verdes em sequências e lotes específicos. As prensas de vulcanização, por outro lado, operam com moldes, fórmulas, curvas de aquecimento e planos de produção específicos para cada produto. Um acoplamento direto entre as duas áreas só seria concebível numa fábrica ideal, sem interrupções, alterações de produto, controlo de qualidade ou manutenção. Na realidade, os tempos de ciclo flutuam, as máquinas individuais sofrem paragens temporárias, os moldes são trocados, as encomendas são priorizadas e os pneus precisam de ser classificados por tipo, idade, estado de libertação e prensa de destino. O buffer de cura desacopla estas flutuações e traduz-nas num stock gerenciável.
Do ponto de vista económico, é uma garantia contra paragens, mas não sem custos. Um stock de segurança muito reduzido compromete o abastecimento das prensas. Um stock de segurança demasiado grande imobiliza o espaço, o equipamento, o fundo de maneio e, potencialmente, a energia, aumenta o tempo de espera e pode mascarar problemas no processo. Assim sendo, o nível ideal de stock não é zero nem o volume máximo tecnicamente possível. Resulta da relação entre a capacidade da prensa, a disponibilidade da fábrica, a variedade de produtos, o perfil de avarias, o tempo de reposição dentro da fábrica e o nível de serviço desejado em comparação com a vulcanização. A principal tarefa da gestão é garantir a segurança do abastecimento com o menor stock possível.
A prensa de vulcanização determina a alavancagem económica
A importância económica do armazém de pneus verdes decorre principalmente do papel da vulcanização em todo o processo. As prensas térmicas requerem um elevado investimento de capital, ocupam muito espaço e consomem muita energia. Conferem ao pneu a sua forma final sob pressão e calor, além de promoverem a reticulação dos compostos de borracha. O tempo disponível na prensa é, por isso, um recurso de produção escasso. Se este tempo for perdido devido à falta de fornecimentos, a produção perdida não poderá ser facilmente recuperada. Turnos adicionais, horas extraordinárias ou velocidades mais elevadas em equipamentos anteriores não compensam os ciclos de prensagem perdidos se o estrangulamento já estiver na etapa de vulcanização.
A lógica é simples: o valor de um buffer não é medido pelo preço do espaço de armazenamento, mas sim pelos custos evitados de um minuto improdutivo no gargalo. Isto inclui mais do que apenas a perda de volume de produção. O tempo de inatividade pode provocar maiores perdas de energia, temperaturas instáveis, aumento do esforço organizacional e menor eficiência na utilização do pessoal e do equipamento. Numa fábrica com muitas prensas, mesmo uma pequena melhoria na disponibilidade de material pode ter um efeito cumulativo ao longo de milhares de horas de funcionamento. Assim sendo, segundos poupados na disponibilidade de material e um aumento de alguns pontos percentuais na disponibilidade da fábrica podem ter um impacto significativo ao longo de um ano.
Ao mesmo tempo, seria um erro considerar automaticamente cada unidade de armazenamento adicional como um aumento de produtividade. Se as impressoras estiverem paradas devido a trocas de matrizes, manutenção, problemas com os suportes ou questões de qualidade, um stock maior de pneus verdes não resolverá o problema subjacente. Um buffer pode absorver flutuações, mas não pode compensar um projeto de capacidade persistentemente defeituoso. Não deve servir como substituto de equipamentos fiáveis, nem como depósito para um planeamento de produção mal coordenado. A melhor solução torna as interrupções visíveis, prioriza as suas causas e mantém apenas o nível de stock economicamente viável para flutuações estatisticamente previsíveis.
A separação gera eficiência, mas também desperdício
Um tampão de cura desempenha três funções em simultâneo: desacopla os ciclos de produção, separa as variantes do produto e protege um produto intermédio sensível. Esta combinação diferencia-o de um armazém de produtos acabados tradicional. O pneu não é armazenado porque será vendido e enviado posteriormente, mas sim porque o processo seguinte requer um produto específico num momento específico. Assim sendo, cada operação de armazenamento faz parte de uma decisão de produção crítica em termos de tempo.
O desacoplamento permite que as máquinas de fabrico de pneus operem em lotes de produção economicamente viáveis e reduz as trocas de formato. Uma única máquina pode produzir diversas variantes idênticas ou relacionadas consecutivamente, mesmo que as prensas não solicitem estes pneus exatamente nos mesmos intervalos. Isto aumenta o tempo produtivo no fabrico de pneus. Por outro lado, as prensas não têm de esperar pela conclusão de um pedido anterior se o tipo necessário já se encontrar no stock intermédio. O stock assume, portanto, temporariamente a função de reserva de capacidade.
No entanto, esta reserva tem os seus limites. Tempos de permanência excessivamente longos aumentam o risco de envelhecimento, deformação, problemas superficiais ou ultrapassagem dos limites do processo interno. Um pneu verde não é um meio de armazenamento quimicamente e mecanicamente neutro. O seu tempo de armazenamento permitido depende da formulação do material, do pré-tratamento, do ambiente e das especificações de qualidade. Assim sendo, um controlo economicamente viável considera não só a quantidade e o tipo, mas também o tempo de produção, o lote, o estado e a data limite de processamento. O princípio comummente utilizado de "primeiro a entrar, primeiro a sair" é uma base importante, mas é insuficiente por si só quando se trata de encomendas prioritárias, lotes restritos, prazos de validade variáveis ou alocação de impressão direcionada.
O pneu verde exige uma lógica própria
Antes da vulcanização, o pneu é macio, pegajoso e geometricamente frágil. O manuseamento incorreto pode tensionar a carcaça, o talão ou a lateral. Se os pneus forem empilhados uns sobre os outros ou apoiados de forma inadequada, podem achatar ou deformar-se. Estes danos são particularmente indesejáveis do ponto de vista económico, uma vez que o produto já incorpora material, energia e tempo de máquina de várias etapas anteriores do processo. Portanto, os pneus rejeitados pouco antes da vulcanização destroem um valor significativamente superior a um erro anterior no fornecimento de matéria-prima.
Um sistema de armazenamento moderno deve, portanto, manusear pneus verdes de forma a preservar o seu formato. Frequentemente, cada pneu assenta sobre um tabuleiro ou palete personalizada ou universal. Isto evita o contacto entre os pneus e proporciona um suporte geométrico durante o transporte, armazenamento e manuseamento. Em alternativa, os sistemas especializados podem manusear pneus sem um suporte de carga separado. Esta solução permite poupar em suportes, tecnologia de retorno e, potencialmente, etapas do processo, mas impõe elevadas exigências às pinças, à geometria de armazenamento e à flexibilidade em relação aos tipos de pneus.
A escolha entre um sistema com tabuleiros e um sistema sem tabuleiros é uma decisão sistémica orientada para o negócio. As bandejas acarretam custos de aquisição, limpeza, manutenção e circulação. Além disso, é necessário haver sempre um fornecimento suficiente de tabuleiros vazios no local adequado. No entanto, padronizam a interface entre as diferentes tecnologias de transporte e armazenamento e protegem o produto. Um sistema sem tabuleiros reduz o capital imobilizado e o manuseamento, mas pode estar mais dependente das dimensões específicas dos pneus e dos projetos mecânicos. O fator decisivo não é o preço isolado de um tabuleiro ou garra, mas sim o impacto global do custo ao longo da vida útil, da variedade de produtos, da disponibilidade e da adaptabilidade.
A automatização não substitui simplesmente o trabalho manual
A automatização de um armazém de pneus usados é frequentemente justificada pela necessidade de redução de custos com pessoal. Embora este efeito seja relevante, não explica tudo. Os maiores benefícios resultam, geralmente, de processos reproduzíveis, maior fiabilidade na produção, identificação precisa e melhor aproveitamento das prensas. Os sistemas manuais podem ser económicos para pequenas quantidades e um mix de produtos gerenciável. No entanto, com o aumento do volume de produção, maior variedade de produtos e requisitos de qualidade mais rigorosos, o esforço de procura, o risco de erros e a complexidade organizacional aumentam desproporcionalmente.
Dependendo do layout da fábrica, as soluções automatizadas utilizam transelevadores, sistemas de transporte, pórticos rolantes, robôs de armazenamento de área, monocarris, tecnologia de tapetes transportadores ou veículos guiados automaticamente (AGVs). Um transelevador consolida o stock verticalmente e é adequado para armazéns de grande altura com uma estrutura bem definida. Os sistemas de transporte multiestágio oferecem elevada produtividade e redundância, mas são tecnicamente complexos. Os pórticos rolantes podem servir dinamicamente grandes áreas e manusear com flexibilidade diversos tipos de pneus ou paletes. Os monocarris aliviam o congestionamento do tráfego e ligam armazéns e prensas suspensas, mas exigem uma estrutura predial resistente e um planeamento cuidadoso dos desvios e da manutenção.
Nenhum projeto arquitetónico é inerentemente superior. Um pequeno barracão acima ou adjacente às máquinas de fabrico de pneus pode ser suficiente numa fábrica bem sincronizada. Um grande armazém vertical faz sentido quando se lida com inúmeras variantes de produtos, elevados níveis de stock ou grandes distâncias espaciais. Num projeto de revitalização de uma fábrica já existente, porém, a malha de colunas, a altura do teto, as normas de segurança contra incêndio, as instalações existentes e a produção em curso podem inviabilizar até a solução tecnicamente mais elegante. Portanto, a relação custo-benefício surge da adaptação ao fluxo de materiais específico, e não da compra da máquina individual mais eficiente.
A variedade de variantes faz do software um estrangulamento
A indústria de pneus já não produz apenas alguns tamanhos padrão em grandes lotes. As classes de veículos, os diâmetros das jantes, os índices de velocidade, as versões de inverno e de verão, os requisitos para veículos elétricos, as especificações regionais e as variantes específicas de cada marca alargam a gama de produtos. Quanto maior for esta diversidade de produtos, mais difícil se torna gerir o stock de segurança com regras simples de quantidade. A tecnologia de armazenagem física continua a ser importante, mas o verdadeiro desempenho está a migrar para o software.
Um sistema de controlo de armazém coordena tapetes transportadores, robôs, transelevadores e estações de transferência. Um sistema de execução de fabrico (MES) planeia encomendas, stocks, lançamentos e sequências de produção. A ligação ao sistema empresarial de nível superior garante que os requisitos, os dados de materiais e o feedback se mantêm consistentes. Numa arquitetura funcional, o sistema conhece, no mínimo, a identidade, o tipo, o lote, o tempo de produção, o estado de qualidade, o local de armazenamento, o processo alvo e o histórico de processamento de cada pneu novo.
Este nível de detalhe dos dados permite o controlo preditivo. O sistema não só consegue recuperar um pneu quando uma prensa o solicita, como também antecipa a procura com base na programação da prensa. Pode mover pneus adequados para um stock de reserva com antecedência, consolidar as rotas de transporte e evitar conflitos entre o armazenamento e a recuperação. Em caso de interrupção, a sequência pode ser recalculada automaticamente. Isto transforma o stock de reserva de um inventário passivo numa ferramenta de produção ativa.
A desvantagem reside na elevada dependência da qualidade dos dados e das interfaces. Um item introduzido incorretamente, uma resposta diferida ou uma aprovação conflituante podem bloquear o fluxo físico de materiais. Os erros de software, por sua vez, têm um impacto imediato na produção. Portanto, a gestão de dados mestre, o controlo de versões, os ambientes de teste, os conceitos de reinicialização e a definição clara de responsabilidades não são tarefas secundárias para a TI, mas sim componentes integrantes da fiabilidade operacional.
A rastreabilidade torna-se uma função criadora de valor
A rastreabilidade completa é frequentemente tratada como uma questão de qualidade ou conformidade. Economicamente, porém, o seu impacto é muito maior. Quando cada pneu é claramente rastreado desde o seu fabrico até à vulcanização, podem ser atribuídos desvios a lotes, máquinas, períodos ou parâmetros de processo específicos. Sem esta precisão, as empresas poderão ter de bloquear ou investigar grandes quantidades de pneus. Os dados de qualidade reduzem, portanto, a quantidade de sucata, o retrabalho e os potenciais recalls.
A identificação pode ser feita através de códigos de barras, códigos Data Matrix, RFID ou uma combinação destes. Os códigos de barras são baratos, mas geralmente requerem uma linha de visão direta e uma superfície adequada. A RFID pode ser lida sem contacto, sem necessidade de linha de vista direta, e permite o seguimento automatizado de artigos individuais. No entanto, isto aumenta as exigências quanto à seleção da etiqueta, posição de leitura, modelo de dados e robustez eletromagnética. No ambiente dinâmico e rico em metais de uma fábrica de pneus, a taxa de leitura deve ser comprovada na prática, e não apenas teoricamente estimada.
A longo prazo, esta infraestrutura ganhará ainda mais importância, uma vez que a identidade dos produtos se estende para além da fábrica. Os passaportes digitais de produtos, a economia circular, a recauchutagem e a documentação de materiais mais precisa estão a aumentar a necessidade de dados normalizados sobre os pneus. Um armazém de pneus sustentável, com um histórico limpo e individual de cada pneu, estabelece uma cadeia de dados robusta desde o início do ciclo de vida do produto. Por isso, investir na rastreabilidade não deve ser visto apenas como um centro de custos de armazenagem. A rastreabilidade constitui a base para a gestão da qualidade, a conformidade regulamentar, a análise de reclamações e os novos serviços digitais.
Soluções de Intralogística da LTW

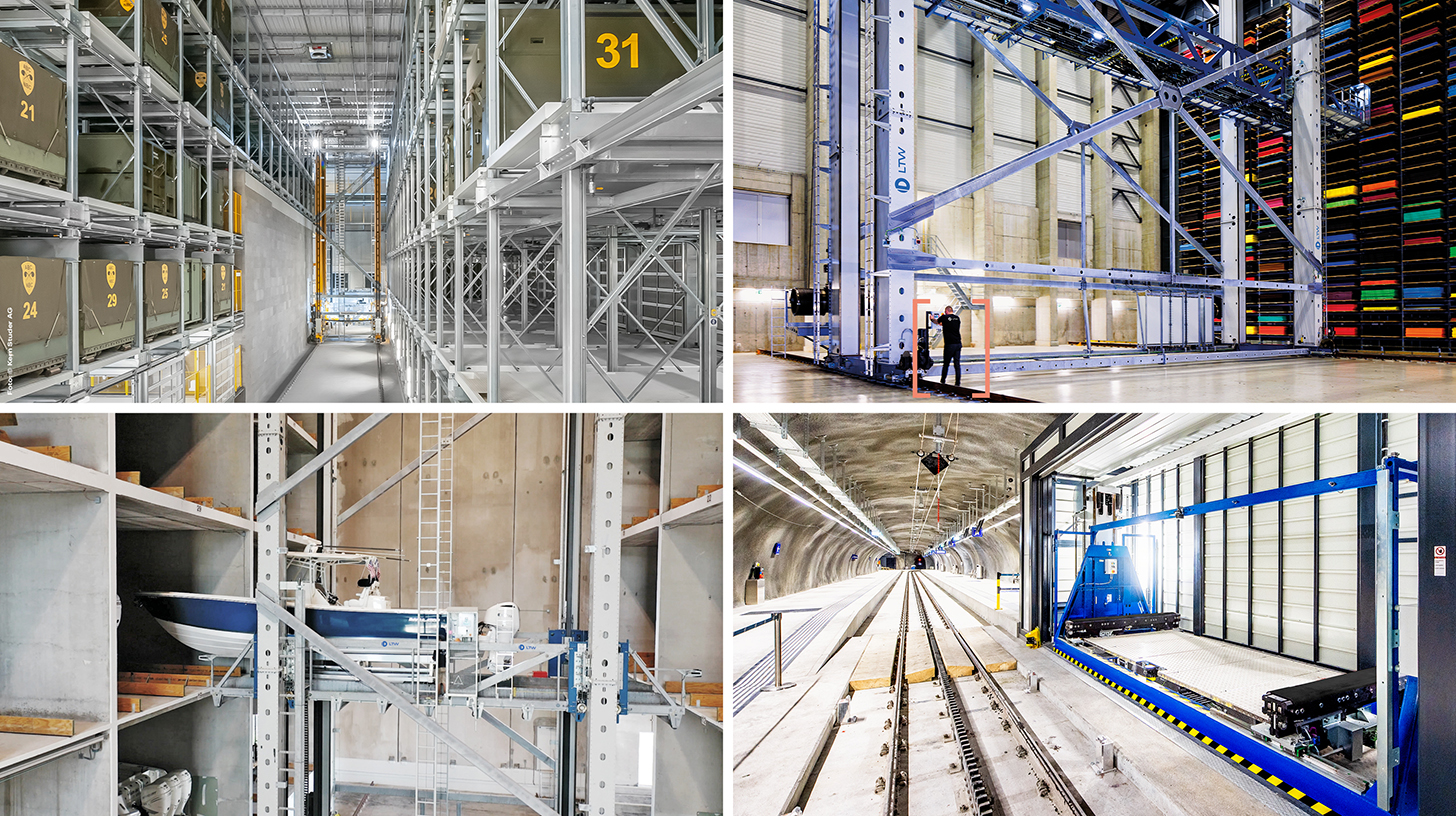
LTW Intralogistics – Engenheiros de Fluxo - Imagem: LTW Intralogistics GmbH
A LTW oferece aos seus clientes não componentes individuais, mas soluções completas e integradas. Consultoria, planejamento, componentes mecânicos e eletrotécnicos, tecnologia de controle e automação, além de software e serviços – tudo está interligado e precisamente coordenado.
A produção interna de componentes essenciais é particularmente vantajosa. Isso permite um controle otimizado da qualidade, das cadeias de suprimentos e das interfaces.
LTW significa confiabilidade, transparência e parceria colaborativa. Lealdade e honestidade estão firmemente ancoradas na filosofia da empresa – um aperto de mãos ainda tem valor aqui.
Relacionado a isto:
A automação e o seu papel na gestão moderna de pneus
O tamanho certo é um cálculo de risco
O dimensionamento de um buffer de vulcanização não deve ser baseado apenas na produção média diária ou num número fixo de horas de produção. Os valores médios mascaram precisamente as flutuações contra as quais o buffer se pretende proteger. Os fatores relevantes incluem a distribuição do tempo de inatividade, o tempo de ciclo, o tempo de troca de ferramentas, a procura de variantes e o comportamento de reinício. A manutenção planeada, os padrões de turnos e o calendário de fabrico e vulcanização dos pneus também influenciam a capacidade necessária.
Um modelo robusto distingue entre stock de segurança, stock cíclico e reserva estratégica. O stock de segurança cobre as incertezas de curto prazo. O stock cíclico surge da produção em lotes e dos tempos de ciclo variáveis. Uma reserva estratégica pode ser alocada a janelas de manutenção conhecidas, mudanças de turno ou famílias de produtos críticos. Estes componentes do stock têm causas diferentes e devem ser medidos separadamente. Caso contrário, o stock total cresce sem que seja claro qual a parcela que garante realmente a segurança do abastecimento.
A simulação é particularmente valiosa para o projeto de sistemas. A simulação de eventos discretos pode modelar sequências de encomendas do mundo real, falhas do sistema, tempos de transporte e regras de prioridade. Isto permite examinar com que frequência as prensas aguardam material em diferentes tamanhos de buffer, onde as rotas de transporte se cruzam e qual o nível de redundância necessário. Fundamentalmente, não se deve simular apenas o funcionamento normal. Um sistema que funciona bem em média, mas que entra em colapso quando um robô principal ou uma estação de transferência falha, é economicamente frágil.
A métrica-alvo deve, portanto, ser formulada como um nível de serviço: qual a probabilidade de o pneu correto e homologado estar disponível na prensa correta e no momento certo? Este nível de serviço é depois comparado com os custos de capacidade adicional. Acima de um certo ponto, cada espaço de armazenamento adicional oferece apenas uma proteção adicional mínima. Muitas vezes, é exatamente aí que reside o limite economicamente viável.
A capacidade de produção é mais importante do que a capacidade nominal
Os fornecedores e os planeadores referem frequentemente o número máximo de pneus que podem ser armazenados ou o número teórico de movimentos por hora. No entanto, para o operador, a produtividade sustentável em condições reais é crucial. O armazenamento e a recuperação ocorrem simultaneamente, os pneus variam em tamanho e destino, os transportes devem ser priorizados e as interrupções devem ser geridas. A capacidade de pico nominal pode, portanto, ser significativamente superior à capacidade continuamente utilizável.
O número de estrangulamentos nos pontos de transferência merece especial atenção. Um armazém com elevada produtividade interna continua a ser ineficiente se apenas uma esteira, estação de identificação ou rota de fornecimento de prensa lidar com todo o fluxo. Da mesma forma, um único robô pode ser tecnicamente rápido, mas perder produtividade devido a longas distâncias percorridas, localização de armazenamento desfavorável ou trocas frequentes de garras. Por conseguinte, a análise deve ser baseada no fluxo de pneus, e não nas especificações da máquina.
A estratégia operacional também influencia a produtividade. Armazenar artigos de uso frequente perto da saída reduz as distâncias percorridas. Por outro lado, o armazenamento puramente otimizado para o espaço pode diminuir o desempenho. A alocação dinâmica de locais de armazenamento, as operações de ciclo duplo com armazenamento e recuperação combinados e a sequenciação inteligente aumentam frequentemente a capacidade utilizável sem componentes mecânicos adicionais. A otimização por software pode, portanto, oferecer um valor semelhante ao de um sistema maior, mas geralmente requer menos espaço e material.
A qualidade começa com o movimento
Os cálculos económicos para um armazém de pneus usados devem incluir os custos da qualidade. Um pneu danificado não é apenas um desperdício de material. Gera custos de inspeção, interrompe o fluxo, altera os níveis de stock e pode deixar uma prensa sem um substituto adequado. Se o dano não for detetado, os riscos aumentam após a vulcanização e, no pior dos cenários, para o cliente. Portanto, o manuseamento cuidadoso não é uma questão de conveniência, mas sim de prevenção de riscos.
As garras devem manusear com segurança diâmetros internos, larguras e pesos variáveis sem sobrecarregar áreas críticas. Os perfis de movimento devem limitar a aceleração, a vibração e as forças de posicionamento. As bandejas e os dispositivos de fixação devem estar limpos, ter dimensões precisas e ser facilmente identificáveis. Os sensores podem verificar o encaixe correto dos pneus, os locais de armazenamento vazios e se a geometria esperada corresponde ao produto identificado.
A qualidade também depende do tempo. O sistema deve monitorizar os tempos máximos de permanência em stock e tornar visível o stock obsoleto. Um pneu próximo do prazo de validade pode ser priorizado, inspecionado ou removido de forma controlada. Isto transforma o sistema de gestão de armazém numa ferramenta para prevenção de desperdícios. A ligação dos dados de inventário com os resultados das inspeções subsequentes é particularmente valiosa: se os tempos de permanência específicos, as rotas de transporte ou os eventos de manuseamento estiverem correlacionados com os padrões de defeitos, as causas principais podem ser abordadas com base nos dados.
Reavaliação da produtividade e ergonomia no trabalho
O manuseamento manual de pneus verdes é fisicamente exigente e repetitivo. Dependendo do tipo de pneu, o peso, o tamanho e os desafios ergonómicos aumentam consideravelmente. A automatização reduz as operações de elevação, rotação e transporte, diminuindo assim o risco de falhas por esforço repetitivo. Transfere o trabalho da manipulação direta para a monitorização, a manutenção, a análise de dados e a resolução de problemas.
Contudo, os cálculos de custos com pessoal não devem pressupor a eliminação completa da mão de obra humana. Os sistemas automatizados requerem operadores qualificados, engenheiros mecatrónicos, suporte de software e gestão de peças de substituição. Em países com salários elevados ou regiões com escassez de mão-de-obra qualificada, esta alteração pode, ainda assim, ser claramente vantajosa. Aumenta a produtividade por colaborador e torna a empresa menos dependente de cargos difíceis de preencher. Ao mesmo tempo, aumenta a importância da formação e da retenção de conhecimentos.
Um erro comum é tentar operar novas tecnologias com a estrutura organizacional antiga. Se as responsabilidades entre produção, logística, manutenção e TI se mantiverem pouco claras, as interrupções prolongam-se. Por este motivo, as fábricas bem-sucedidas definem as cadeias de resposta, os procedimentos de escalonamento e as responsabilidades antes de aumentar a produção. A produtividade de uma fábrica automatizada não surge apenas da robótica, mas da interação entre tecnologia, processos e conhecimento especializado.
A eficiência energética acompanha o fluxo de materiais
O próprio depósito de pneus verdes raramente é o maior consumidor de energia numa fábrica de pneus. O seu impacto económico no clima reside principalmente em garantir a utilização consistente do processo de vulcanização, que consome muita energia, e em evitar esperas desnecessárias ou ciclos de reinício. Um fornecimento estável permite a utilização previsível das prensas e facilita a coordenação dos meios de aquecimento, dos moldes e dos lotes de produção. Isto não resulta automaticamente numa poupança de energia por pneu, mas pode melhorar a produtividade energética global da fábrica.
Ao mesmo tempo, os armazéns de grande altura, a tecnologia de tapetes transportadores, a robótica, o ar comprimido, o ar condicionado e os sistemas informáticos consomem a sua própria energia. A seleção de acionamentos eficientes, a recuperação de energia em gruas, os modos de operação baseados na procura e as curtas distâncias de deslocação reduzem este consumo de energia. Um sistema sobredimensionado movimenta continuamente mais massa e alberga mais tecnologia do que a necessária. A sustentabilidade e o custo-benefício justificam, portanto, um projeto de sistema preciso.
O uso do solo tem também um impacto ambiental e de custos indiretos. O armazenamento vertical pode poupar espaço de construção, mas requer estruturas mais altas e, potencialmente, sistemas de proteção contra incêndios complexos. O armazenamento horizontal utiliza mecanismos mais simples, mas ocupa um espaço valioso da produção. O equilíbrio ideal depende dos preços do terreno, da altura da construção, das opções de expansão e do valor de usos alternativos do solo. Numa fábrica já existente, libertar apenas alguns metros quadrados pode ser mais valioso do que a energia poupada pelo sistema de armazenamento.
O investimento de capital não se resume apenas ao stock
As comparações económicas contrapõem frequentemente os custos de aquisição da automação à poupança com pessoal. Um cálculo completo, no entanto, inclui mais fatores. O capital investido abrange a construção em aço, tecnologia de tapetes transportadores, tabuleiros, robôs, sistemas de controlo, software, tecnologia de segurança, modificações de edifícios, proteção contra incêndios, interfaces, engenharia, comissionamento, formação e perdas iniciais. Para as conversões, as interrupções na produção e os fluxos temporários de materiais são fatores adicionais.
Em termos de benefícios, podemos referir a redução do tempo de inatividade da impressora, menos desperdício, menos manuseamento, custos de espaço reduzidos, menor risco de acidentes, melhor rastreabilidade e resposta mais rápida a alterações de encomendas. A isto acresce o valor da flexibilidade: um sistema flexível pode acomodar novas dimensões, variantes adicionais ou volumes maiores sem necessidade de substituição imediata. Este valor é mais difícil de medir, mas significativo num mercado volátil.
O capital imobilizado em stock provém também de pneus usados e de veículos de carga. Cada espaço adicional de armazenamento temporário incentiva a acumulação de stock. Se esta capacidade for utilizada como uma reserva conveniente, o fundo de maneio aumenta e os prazos de entrega estendem-se. Um armazém moderno, portanto, não deve apenas oferecer espaço, mas também impor disciplina de stock. Estruturas de tempo de permanência transparentes, limites máximos por item e indicadores-chave de desempenho para inventário de baixa rotatividade impedem que a automatização simplesmente torne o desperdício mais organizado.
A justificação comercial precisa de dados reais sobre as perdas
Uma análise de viabilidade comercial sólida começa com uma análise de perdas do processo existente ou planeado. Quantos minutos de imprensa são realmente perdidos devido a pneus verdes em falta, incorretos ou atrasados? Quais os custos de transporte manual, buscas, danos e alocações incorretas? Qual a área utilizada e qual seria o valor económico de um uso alternativo? Sem estes dados, o cálculo fica dominado por suposições.
A métrica mais importante é a margem de contribuição por unidade adicional no estrangulamento, e não o preço médio de venda de um pneu. Um minuto evitado de inatividade só gera valor acrescentado real se a produção adicional puder ser vendida ou substituir outra medida dispendiosa. Num mercado com excesso de oferta, uma maior capacidade técnica pode ser menos vantajosa economicamente do que a redução de sucata ou a diminuição dos custos com pessoal. Numa fábrica com plena capacidade produtiva e estrangulamentos de fornecimento, no entanto, a mesma poupança de tempo é altamente rentável.
Para além de um cenário base, devem ser calculados um cenário conservador e um mais ambicioso. Os factores a variar incluem o volume de produção, a evolução dos salários, os preços da energia, os ganhos de disponibilidade, a redução de sucata, os custos de manutenção e o valor residual. A curva de ramp-up é igualmente importante. Os sistemas novos raramente atingem o desempenho desejado no primeiro dia. Se não forem considerados vários meses de produtividade reduzida, contratação de pessoal adicional e ajustes de software, o período de amortização parecerá artificialmente curto.
O método do valor presente líquido (VPL) é superior ao cálculo simples do período de retorno do investimento, uma vez que incorpora os pagamentos ao longo de toda a vida útil, os custos de capital e os investimentos futuros em substituição. Contudo, o período de retorno do investimento continua a ser importante para a avaliação de riscos. Quanto mais um projeto depende do crescimento incerto das vendas, mais crítico se torna um longo período de retorno. Os projetos que já beneficiam de efeitos robustos, como a redução de sucata, a melhoria da ergonomia e o menor tempo de inatividade da impressora, são mais resilientes.
As áreas verdes e as áreas degradadas exigem respostas diferentes
Numa nova fábrica, o buffer de cura pode ser planeado como parte do fluxo global desde o início. Os edifícios, o layout da prensa, a configuração dos pneus, as rotas de tráfego e a arquitetura de TI podem ser coordenados. Isto permite distâncias curtas, fluxos de materiais claros e um dimensionamento adequado. Muitas vezes, é mais económico planear áreas de expansão futuras, carris adicionais ou capacidade de software sem instalar imediatamente a etapa final completa de desenvolvimento.
Em contraste, nas instalações existentes, as restrições ditam o projeto. A produção deverá continuar, as fundações já estão prontas, a altura do teto é limitada e as zonas de segurança já estão ocupadas. Nestes casos, uma solução modular com ponte rolante, armazenamento plano compacto ou áreas de armazenamento descentrada pode ser mais económica do que um armazém vertical teoricamente ideal. Nos projectos de modernização de centrais existentes, os custos de integração excedem frequentemente o preço da própria tecnologia nuclear.
As fases de transição são particularmente críticas. Os fluxos de materiais antigos e novos devem funcionar em paralelo durante um período de tempo, os dados de inventário devem ser migrados e os pneus devem ser transferidos sem ambiguidade. Uma implementação gradual reduz o risco, mas pode exigir tecnologia de transferência adicional. Assim sendo, a melhor decisão de investimento considera não só o estado futuro desejado, mas também o caminho para o alcançar.
A resiliência surge de perturbações controladas
Um armazém totalmente automatizado pode ser altamente produtivo, mas também vulnerável. Se um robô central, um servidor ou uma secção de passadeiras falhar, todo o stock pode estar fisicamente presente, mas operacionalmente inacessível. Resiliência, portanto, não significa duplicar todos os componentes. Significa compreender os padrões críticos de falha e limitar as suas consequências a um nível economicamente aceitável.
As possíveis medidas incluem controlos redundantes, múltiplos corredores de armazenamento independentes, desvios, remoção manual de emergência, buffers de impressão locais e uma estratégia de peças de substituição para longos prazos de entrega. O tempo de reinicialização após uma falha é crucial. Um sistema pode estar tecnicamente disponível, mas, após a perda de dados, pode demorar horas a reconciliar posições e encomendas. Os testes de reinicialização regulares e os procedimentos de emergência documentados são, portanto, tão valiosos como a manutenção preventiva.
Os riscos cibernéticos estão a ganhar importância devido à interligação entre os sistemas de gestão de armazéns, MES e outros sistemas empresariais. A segmentação de rede, o acesso baseado em funções, a manutenção remota segura, a gestão de patches e a recuperação offline protegem não só os dados, mas também a capacidade produtiva. Um ataque ou uma atualização defeituosa pode ter o mesmo impacto económico que uma falha mecânica. Assim sendo, a arquitetura de segurança deve ser parte integrante do projeto da fábrica e não uma tarefa secundária de TI.
Os principais indicadores de desempenho devem separar a causa e o efeito
Um bom sistema de indicadores-chave de desempenho (KPIs) mostra não só se o armazém está a operar, mas também se é economicamente viável para a vulcanização. A disponibilidade técnica dos equipamentos do armazém é importante, mas pouco indica sobre o fornecimento atempado de prensas. Da mesma forma, um nível elevado de stock pode parecer positivo, mesmo que, na realidade, indique excesso de stock.
As métricas relevantes incluem a taxa de entrega pontual às impressoras, o tempo de inatividade das impressoras causado pela falta de pneus verdes, o tempo médio e máximo de permanência, o stock por item, o número de identificações incorretas, a taxa de danos, os movimentos por unidade de energia e o tempo de reinicialização após falhas. Além disso, devem ser registadas as intervenções planeadas e não planeadas, bem como as causas das intervenções manuais. As intervenções frequentes indicam uma lacuna nas regras, nos dados ou na capacidade do sistema.
Os indicadores-chave de desempenho (KPIs) só se tornam eficazes quando traduzidos em termos económicos. Uma hora de inatividade da fábrica, um pneu verde danificado e um espaço de armazenamento adicional têm custos diferentes. Quando estes efeitos são monetizados, a gestão pode priorizar melhorias. Caso contrário, a falha técnica mais visível prevalece frequentemente, mesmo que um problema de stock discreto cause a maior perda anual.
A inteligência artificial precisa de uma base sólida
A inteligência artificial pode prever a procura, otimizar os níveis de stock, detetar falhas e determinar as necessidades de manutenção. No setor da cura, o seu maior potencial reside na integração dinâmica dos planos de produção, dos tempos de ciclo reais, dos níveis de stock e das condições dos equipamentos. Um sistema de aprendizagem poderia, por exemplo, identificar quais as sequências de pedidos que levam regularmente a estrangulamentos e disponibilizar pneus mais cedo.
No entanto, os benefícios dependem de dados fiáveis e de limites de decisão claros. Se as identidades estiverem ausentes, os registos de data e hora forem imprecisos ou os motivos das falhas não forem registados de forma consistente, o modelo aprende erros organizacionais em vez de relações físicas. Portanto, os sensores, os dados mestres e a disciplina de processo devem estar corretos desde o início. Muitas melhorias comercializadas como inteligência artificial já podem ser alcançadas com uma lógica de eventos sólida, algoritmos de otimização e análise estatística.
Uma abordagem faseada faz sentido do ponto de vista económico. Em primeiro lugar, estabelece-se a transparência e o controlo estável das regras. Em seguida, implementam-se as previsões e o apoio à decisão. Os ajustes totalmente automatizados só devem ser implementados onde a qualidade dos dados, os limites de segurança e a lógica de contingência estejam bem controlados. Isto garante que o buffer de cura permanece controlável mesmo com modelos com falhas ou condições variáveis do produto.
A decisão estratégica reside no contexto do sistema como um todo
Um armazém de pneus ecológico não é um simples projeto de armazenamento nem uma medida isolada de automatização. Integra planeamento de produção, qualidade, intralogística, manutenção, energia e dados. Quem se limita a adquirir espaço de armazenamento subestima o seu valor. Quem investe em tecnologia máxima sem compreender as flutuações e os estrangulamentos corre o risco de sobreinvestimento.
A solução mais convincente abastece as prensas de vulcanização de forma fiável, protege todos os pneus novos, limita o stock e o tempo de entrega, e mantém-se adaptável às variações do produto. Torna os desvios visíveis em vez de os esconder em grandes stocks intermédios. Possui um plano de contingência robusto e fornece dados que melhoram a qualidade e o planeamento. O seu sucesso económico reflecte-se não em armazéns cheios, mas em fluxos de materiais mais fluidos, maior utilização da capacidade nos estrangulamentos e menor capital imobilizado.
Aí reside a verdade provocadora: o tanque de cura em si não produz um único pneu comercializável, mas pode determinar quantos pneus a fábrica vende de facto. Não se trata apenas de uma instalação de armazenamento intermédio necessária, mas sim de um mecanismo de controlo para a fábrica. Dimensionado e integrado corretamente, protege a etapa mais dispendiosa do processo de paragens desnecessárias. Projetado incorretamente, torna-se um estrangulamento dispendioso ou um conveniente esconderijo para erros de planeamento. Assim sendo, a opção mais economicamente viável não é a maior ou a mais moderna, mas sim aquela que gere a incerteza de forma fiável com a menor necessidade de capital total.
Consultoria - Planejamento - Implementação

Konrad Wolfenstein
Terei o maior prazer em atuar como seu consultor pessoal.
Você pode entrar em contato comigo pelo endereço wolfenstein∂xpert.digital ou
Basta me ligar no número +49 7348 4088 965 .
Seus especialistas em intralogística

Consultoria, planejamento e implementação de soluções completas para armazéns de grande altura e sistemas de armazenagem automatizados - Imagem: Xpert.Digital
Mais informações aqui: