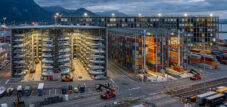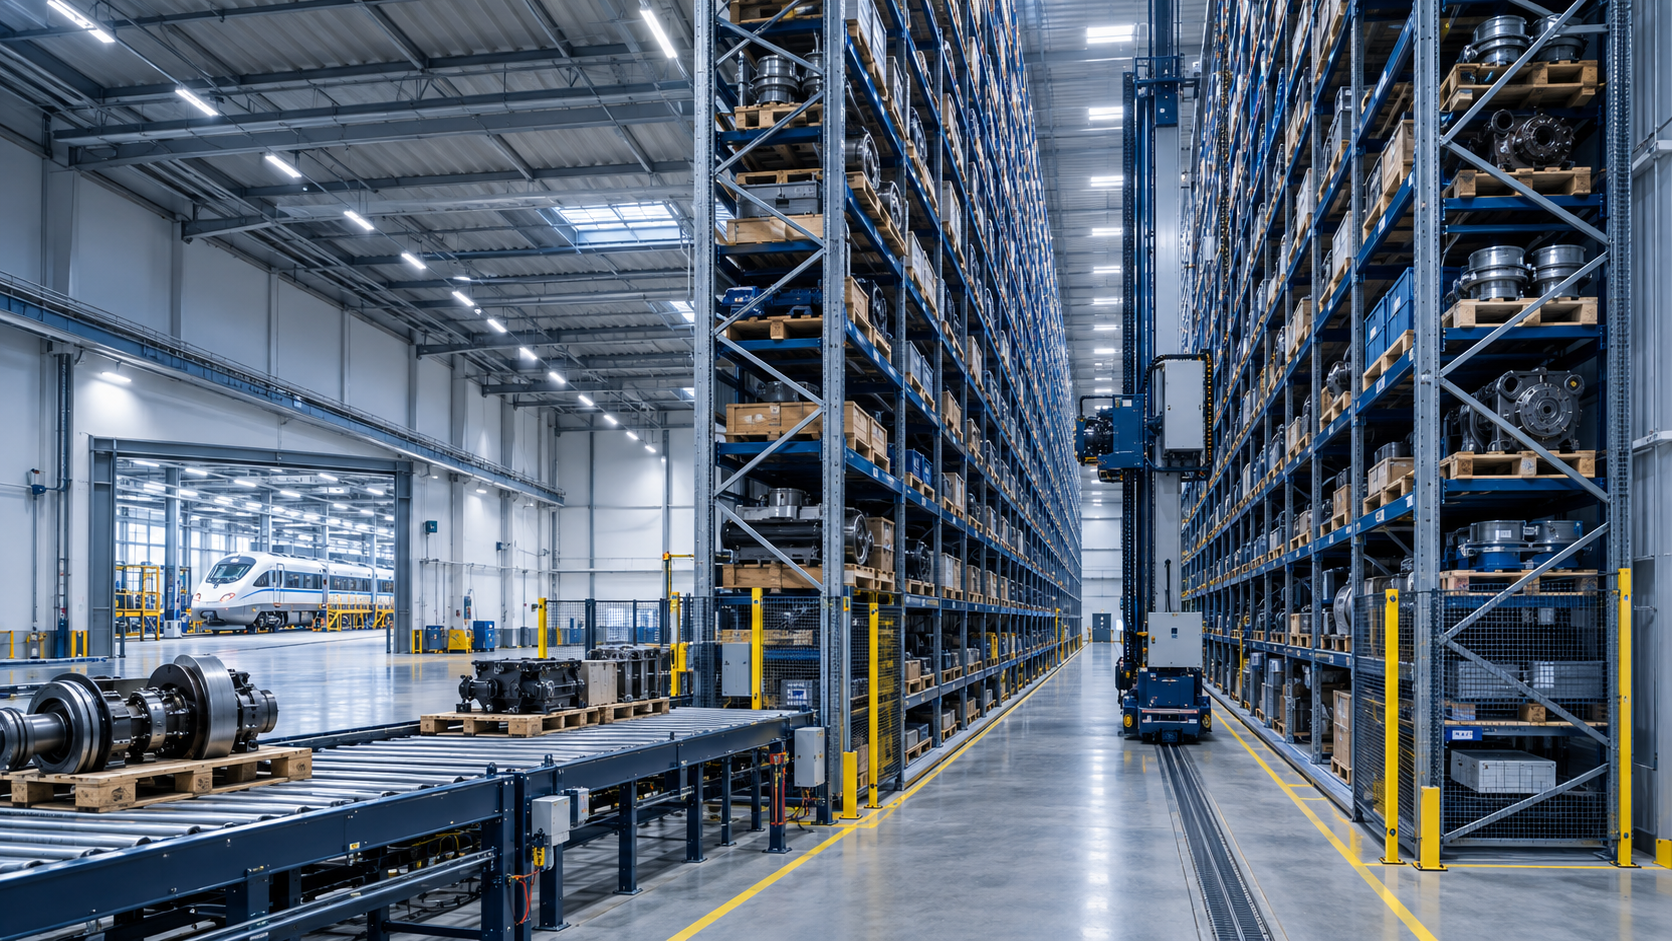
Ciężkie ładunki, szybko rotujące towary, bezpieczeństwo: Magazyn wysokiego składowania w zajezdni kolejowej – kreatywny obraz tematu z wykorzystaniem sztucznej inteligencji: Xpert.Digital
Błąd automatyzacji: co naprawdę ma znaczenie w magazynach wysokiego składowania w zakładach kolejowych
Długi czas oczekiwania w warsztacie naprawczym: dlaczego magazyn części zamiennych decyduje o punktualności
Ukryte koszty w warsztacie: Dlatego dostępność materiałów jest największą dźwignią dla operatorów kolejowych
Pociąg czekający na część zamienną w warsztacie kosztuje pieniądze, czas i angażuje cenne zasoby. W nowoczesnym utrzymaniu kolei intralogistyka nie jest już jedynie kwestią drugoplanową, lecz kluczowym czynnikiem konkurencyjnym. Brak ciężkiej jednostki, konkretnego elementu wózka, a nawet niewielkiego, ale krytycznego dla bezpieczeństwa modułu elektronicznego, powoduje chaos w całym planie utrzymania. Często jednak planowanie magazynów wysokiego składowania koncentruje się wyłącznie na gęstości składowania, stopniu automatyzacji i maksymalnej wysokości budynku – co jest kosztownym błędem. Prawdziwym atutem w zajezdni jest dostępność. Inteligentna koncepcja magazynu musi płynnie integrować się z wysoce złożonymi procesami warsztatu i elastycznie reagować zarówno na przewidywalne terminy, jak i nagłe awarie. Niniejszy artykuł bada, dlaczego zaopatrzenie w części zamienne musi być konsekwentnie rozpatrywane z perspektywy procesu warsztatowego, gdzie leżą granice czystej automatyzacji oraz jak prosty budynek z wieloma miejscami paletowymi można przekształcić w infrastrukturę o wysokiej dostępności.
Idealna architektura magazynowa dla baz utrzymania kolei: decydującym czynnikiem jest dostępność, a nie wysokość składowania
Ci, którzy jedynie przechowują części zamienne, tracą czas na konserwację
Nowoczesny dworzec kolejowy jest często postrzegany przez pryzmat hal, urządzeń dźwigowych, tokarek podtorowych, stanowisk badawczych czy przepustowości torów. Obiekty te kształtują widoczny obraz tworzenia wartości. Jednak efektywność ekonomiczna dworca często zależy od mniej spektakularnego aspektu: dostępności części zamiennych, podzespołów, materiałów eksploatacyjnych i specjalistycznych narzędzi we właściwym czasie i miejscu.
Pociąg, lokomotywa lub wagon może znajdować się w warsztacie zgodnie z planem. Jednakże brak części zamiennej, odpowiedniego elementu wózka, uszczelki, modułu elektronicznego lub ciężkiego elementu wydłuża czas przestoju. Zaplanowana czynność robocza staje się czasem oczekiwania. Czynność konserwacyjna może zakłócić planowanie operacyjne. Koszty powstają wówczas nie tylko w warsztacie, ale także w dyspozytorni, ruchu pojazdów, zapewnieniu części zamiennych i obsłudze klienta.
Zatem magazyn wysokiego składowania w kolejowym zajezdni remontowej to coś więcej niż tylko budynek z wieloma miejscami paletowymi. To infrastruktura zapewniająca dostępność. Jej jakość nie jest mierzona maksymalną wysokością składowania, liczbą układnic ani wizualnym wpływem zautomatyzowanego systemu. Liczy się to, czy cały system integruje materiały w sposób niezawodny, identyfikowalny, ekonomiczny i priorytetowy w procesach utrzymania ruchu.
Ta perspektywa zmienia proces planowania. Projekt magazynu nie powinien być opracowywany w oderwaniu od kwestii efektywności przestrzeni, kosztów budowy i gęstości składowania. Musi być on postrzegany z perspektywy procesu warsztatowego. Które części są potrzebne i kiedy? Jak zmienia się popyt? Które towary są krytyczne? Które towary są ciężkie, nieporęczne, cenne, istotne dla bezpieczeństwa lub wrażliwe na temperaturę i wilgotność? Jakie przepływy materiałowe wynikają ze zwrotów, części naprawczych, części używanych, roszczeń gwarancyjnych i komponentów wymagających regeneracji? Dopiero po udzieleniu odpowiedzi na te pytania można podjąć decyzję, która technologia magazynowania i automatyzacji jest ekonomicznie opłacalna.
Warsztat nie jest centrum dystrybucyjnym
Logistyka w kolejowym zajezdni serwisowej różni się zasadniczo od logistyki w tradycyjnym magazynie detalicznym lub magazynach dóbr konsumpcyjnych. Centra dystrybucyjne często charakteryzują się znormalizowanymi strukturami zamówień, wysoką powtarzalnością i dużą liczbą identycznych produktów. Celem jest stabilna, szybko skalowalna przepustowość. W sektorze kolejowym rzeczywistość jest jednak bardziej zróżnicowana. Zapotrzebowanie na materiały jest ściśle powiązane z programami konserwacji, wzorcami uszkodzeń, seriami pojazdów, przebiegiem, terminami, projektami konwersji i zdarzeniami nieplanowanymi.
Część zapotrzebowania jest przewidywalna. Regularna, planowa konserwacja i standardowe pakiety serwisowe umożliwiają proaktywne planowanie. Inne potrzeby pojawiają się w krótkim czasie. Wyniki inspekcji, nieplanowane uszkodzenia, awarie podzespołów lub zmiany techniczne mogą powodować zapotrzebowanie na materiały, które wcześniej nie były planowane w tej konkretnej formie. Dlatego możliwość kontrolowanego radzenia sobie z wyjątkami jest równie ważna, jak szybkość w standardowym procesie.
Do tego dochodzi ogromna różnorodność towarów. W jednej fabryce małe śrubki, kable, złącza, filtry, uszczelki i podzespoły elektroniczne mogą być składowane obok ciężkich sprzęgieł, podzespołów klimatyzacji, układów hamulcowych, zestawów kołowych czy dużych obudów. Przedmioty te różnią się nie tylko rozmiarem i wagą, ale także wartością, rotacją, bezpieczeństwem i nakładem pracy związanym z ich obsługą. Jednolity system magazynowania wszystkich towarów często prowadzi zatem do kompromisów, które później okazują się kosztowne w eksploatacji.
Centralnym zadaniem nie jest zatem: jak pomieścić jak najwięcej palet w budynku? Chodzi raczej o to: jak zorganizować dostawy materiałów, aby terminy przeglądów były niezawodnie przestrzegane, czas poszukiwań skrócony, brakujące części były wykrywane na wczesnym etapie, a zakłócenia nie wpływały niepotrzebnie na działalność operacyjną?
Magazyn wysokiego składowania może być w tym względzie bardzo pomocny. Zapewnia skoncentrowaną pojemność magazynową, poprawia przejrzystość zapasów i umożliwia uporządkowane pobieranie. Nie rozwiązuje jednak automatycznie problemów logistycznych w warsztacie. Bez przejrzystej architektury procesów nawet najnowocześniejszy system staje się technicznie imponującym buforem, który nie jest w stanie wyeliminować kluczowych ścieżek, priorytetów i luk informacyjnych.
Dostępność części zamiennych jest wskaźnikiem ekonomicznym
Utrzymanie ruchu to nie tylko źródło kosztów. To kluczowy czynnik wpływający na dostępność zakładu, jakość pojazdów i konkurencyjność. Niezawodna i terminowa konserwacja skraca przestoje, zwiększa wykorzystanie floty i zmniejsza prawdopodobieństwo kosztownych, doraźnych napraw. Dostępność materiałów jest kluczowym czynnikiem ekonomicznym, ponieważ bezpośrednio wpływa na czas trwania procesów roboczych i przewidywalność wydajności warsztatu.
Ekonomiczna ocena magazynu wysokiego składowania nie powinna zatem ograniczać się do kosztów budowy, cen regałów i wydatków osobowych. Istotne są również koszty, których można uniknąć w wyniku niskiej dostępności. Należą do nich: dłuższe przestoje pojazdów, nadgodziny, zmiany harmonogramów, dostawy ekspresowe, wielokrotne operacje przeładunkowe, nieproduktywne czasy wyszukiwania oraz wysoki poziom zapasów bezpieczeństwa. W wielu organizacjach konsekwencje te są alokowane do różnych centrów kosztów. W rezultacie rzeczywisty koszt niezintegrowanego przepływu materiałów pozostaje ukryty.
Solidny biznesplan musi zatem łączyć kilka poziomów. Na poziomie bezpośrednim znajdują się: produktywność obszaru, rozmieszczenie personelu, przepustowość, zużycie energii, koszty utrzymania i inwestycje. Na poziomie pośrednim: stabilność procesów, poziom usług, ryzyko błędów, jakość zapasów oraz możliwość realizacji priorytetowych zamówień bez konieczności stosowania improwizowanych procesów specjalnych. Na poziomie strategicznym nacisk kładziony jest na skalowalność, odporność, jakość danych oraz zdolność adaptacji do zmieniających się flot pojazdów i nowych koncepcji utrzymania ruchu.
Rozróżnienie między ilością zapasów a ich dostępnością jest szczególnie istotne. Wysoki poziom zapasów nie oznacza automatycznie, że wymagana część będzie dostępna we właściwym czasie. Magazyn może być kapitałochłonnie przeładowany i nadal tworzyć wąskie gardła, jeśli dane podstawowe są nieprawidłowe, zapasy są błędnie księgowane, części zamienne nie są zlokalizowane lub łańcuch dostaw między magazynem centralnym a warsztatem ulega awarii. Z drugiej strony, dobrze zarządzany system ze zróżnicowanymi strategiami zarządzania zapasami może zapewnić wysoką jakość usług przy mniejszym zamrożeniu kapitału.
Kluczowym wskaźnikiem efektywności (KPI), na którym należy się skupić, nie jest zatem wyłącznie rotacja zapasów. Kluczowy jest odsetek zamówień na materiały, które są realizowane w całości i bezbłędnie w wymaganym czasie. Ponadto należy przeanalizować wskaźnik brakujących części, czas realizacji, czas wyszukiwania, niezawodność uzupełniania zapasów, rozbieżności w zapasach, odsetek dostaw ekspresowych oraz czas oczekiwania w warsztacie. Tylko ta kombinacja pokazuje, czy magazyn wysokiego składowania faktycznie usprawnia prace konserwacyjne.
Prawidłowa architektura magazynu zaczyna się od klas produktów
Na pytanie, czy magazyn wysokiego składowania powinien być zautomatyzowany, półautomatyczny, czy obsługiwany konwencjonalnie, nie można odpowiedzieć w sposób ogólny. Zależy to od struktury produktu, popytu, wymagań serwisowych i ograniczeń przestrzennych. Dlatego ekonomicznie opłacalna koncepcja zaczyna się od konsekwentnej segmentacji.
Szybko rotujące towary o stabilnym zapotrzebowaniu wymagają krótkiego czasu dostępu i często bliskości miejsca kompletacji zamówień lub miejsca użytkowania. Można je efektywnie przechowywać w zautomatyzowanych magazynach małych części, dynamicznych obszarach składowania lub na łatwo dostępnych regałach. Towary średnio- i wolno rotujące lepiej sprawdzają się w przypadku dużej gęstości i systematycznego składowania. Ciężkie i nieporęczne komponenty wymagają specjalnych rozwiązań w zakresie nośności i bezpieczeństwa. Cenne części wymagają chronionych praw dostępu, pełnej identyfikowalności i niezawodnego zarządzania zapasami.
Magazyn wysokiego składowania jest szczególnie wydajny, gdy połączy się ze sobą standaryzowany sprzęt załadunkowy, odpowiednią gęstość zapasów oraz powtarzalne procesy składowania i pobierania. W przypadku części zamiennych i podzespołów paletyzowanych, połączenie dużej wysokości składowania, układnicy i zintegrowanej technologii przenośników może okazać się ekonomiczne. W przypadku towarów o bardzo zróżnicowanym składzie, nieregularnych lub rzadko potrzebnych, często bardziej odpowiedni jest oddzielny magazyn części ciężkich lub specjalnych.
Najważniejszą decyzją często nie jest zatem wybór między maszyną do składowania i pobierania a transportem wahadłowym. Chodzi o to, które elementy faktycznie należą do którego podsystemu. Nieprawidłowa alokacja powoduje ciągłe tarcia w operacjach. Jeśli szybko rotujące elementy są składowane zbyt daleko, wydłużają się odległości transportu i czas oczekiwania. Jeśli ciężkie, specjalistyczne części są składowane w systemie zoptymalizowanym pod kątem standardowych palet, pojawiają się ryzyka związane z obsługą. Jeśli elementy zwracane i nadające się do naprawy nie są wyraźnie oddzielone, jakość zapasów spada.
Solidna architektura łączy zatem różne strefy. Mogą to być magazyn wysokiego składowania dla towarów paletyzowanych, zautomatyzowany magazyn drobnych części dla artykułów szybko potrzebnych, strefa ciężkiego składowania dla dużych komponentów, strefy bezpieczeństwa dla części cennych lub krytycznych dla bezpieczeństwa, strefy odbioru i kontroli jakości oraz strefa składowania zamówień warsztatowych. To nie maksymalna jednorodność, ale inteligentnie zarządzana różnorodność sprawia, że system jest ekonomiczny.
Przepływ materiałów pomiędzy magazynem, torem i stołem roboczym
Magazyn staje się naprawdę efektywny tylko wtedy, gdy transport materiałów do miejsca ich wykorzystania działa niezawodnie. W zajezdni kolejowej nie wystarczy po prostu umieścić części na rampie lub w strefie kompletacji. Muszą one dotrzeć do właściwej hali, na właściwy tor, do właściwej grupy roboczej i, najlepiej, we właściwym czasie.
W tym miejscu zbiega się kilka logik. Logika magazynu optymalizuje trasy, grupowanie i wykorzystanie mocy przerobowych. Logika warsztatu koncentruje się na postępie prac, ustaleniach, dostępności personelu i terminach odbioru pojazdów. Logika dyspozycji uwzględnia ruch pojazdów, priorytety i wąskie gardła operacyjne. Gdy te systemy działają oddzielnie, pojawiają się typowe problemy: materiały są dostarczane zbyt wcześnie i zajmują przestrzeń, dostarczane zbyt późno i generują czas oczekiwania lub dostarczane w niewłaściwe miejsce i wymagają czasochłonnej obsługi.
Skuteczna architektura przepływu materiałów wymaga zatem logiki priorytetyzacji. Nie każde zamówienie jest jednakowo pilne. Komponent do zaplanowanego, ograniczonego czasowo zadania może być obsłużony inaczej niż część, która umożliwia pojazdowi powrót na trasę w krótkim terminie. System musi cyfrowo odwzorować te priorytety i jednocześnie zapewnić ich praktyczną realizację. Zamówienie o wysokim priorytecie musi być nie tylko priorytetyzowane w oprogramowaniu; musi być również widocznie priorytetyzowane w magazynie, w systemie przenośników, podczas kompletacji zamówień i podczas transportu.
Dostępne są różne rozwiązania w zakresie dostaw fizycznych. Technologia przenośników zainstalowanych na stałe może być korzystna w przypadku tras o stałej długości i dużych wolumenów. Zestawy holownicze nadają się do transportu paczkowego wzdłuż powtarzających się tras dostaw. Systemy transportu bezzałogowego lub autonomiczne roboty mobilne mogą oferować korzyści w dynamicznych środowiskach, pod warunkiem niezawodnego zarządzania warunkami podłoża, strefami bezpieczeństwa, trasami i integracją IT. Transport ręczny pozostaje praktyczny w wielu obszarach, szczególnie w przypadku części specjalnych, nieregularnych ładunków i sytuacji wyjątkowych.
Połączenie to staje się ekonomicznie opłacalne, gdy technologia nie jest celem samym w sobie. Zautomatyzowany system, który działa tylko w idealnych warunkach i wymaga ręcznych obejść w każdym szczególnym przypadku, szybko traci na wartości. Dobry przepływ materiałów jest stabilny, przejrzysty i odporny na błędy. Potrafi zmieniać priorytety, przetwarzać zwroty, identyfikować wąskie gardła i przełączać się na procesy alternatywne w sposób kontrolowany w przypadku wystąpienia zakłóceń.
Rozwiązania intralogistyczne LTW

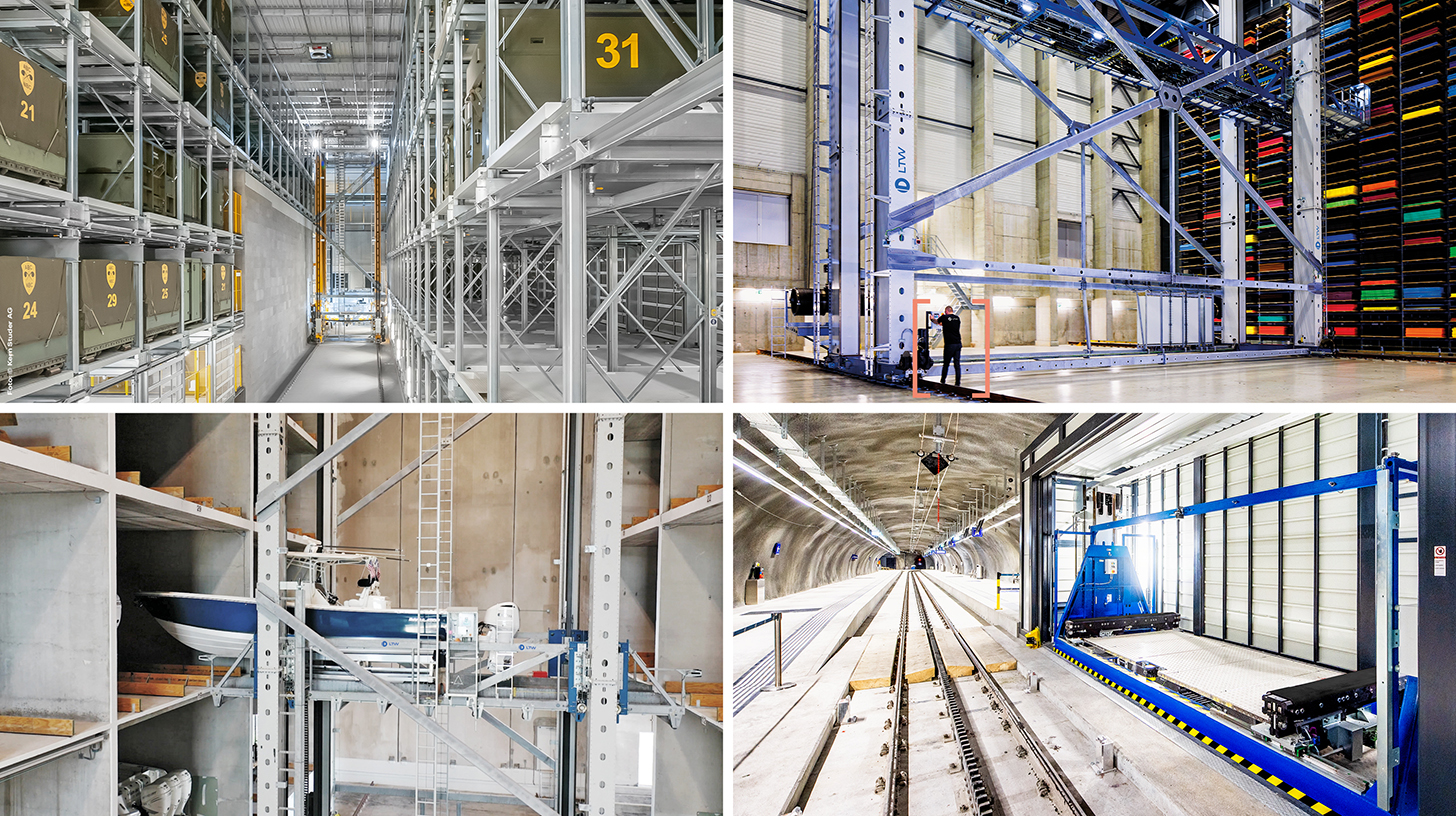
LTW Intralogistics – Inżynierowie przepływu – Zdjęcie: LTW Intralogistics GmbH
LTW oferuje swoim klientom nie pojedyncze komponenty, lecz zintegrowane, kompletne rozwiązania. Doradztwo, planowanie, komponenty mechaniczne i elektrotechniczne, technologia sterowania i automatyki, a także oprogramowanie i serwis – wszystko jest połączone w sieć i precyzyjnie skoordynowane.
Własna produkcja kluczowych komponentów jest szczególnie korzystna. Pozwala to na optymalną kontrolę jakości, łańcuchów dostaw i interfejsów.
LTW to synonim niezawodności, przejrzystości i partnerskiej współpracy. Lojalność i uczciwość są głęboko zakorzenione w filozofii firmy – uścisk dłoni wciąż ma tu znaczenie.
W związku z tym:
Innowacyjne podejścia do automatyzacji utrzymania kolei
Automatyzacja wymaga jasnego podziału zadań
Automatyzację często utożsamia się z oszczędnościami na personelu. To duże uproszczenie. W złożonych środowiskach utrzymania ruchu, największe korzyści często wynikają ze stabilności procesów, dokładności zapasów, ergonomii i powtarzalności wydajności. Automatyzacja nie redukuje automatycznie złożoności, lecz przenosi ją na planowanie, kontrolę, zarządzanie interfejsami i organizację usług.
Systemy magazynowania i pobierania (SRM) sprawdzają się doskonale, gdy łączą w sobie wysoką gęstość składowania, standaryzowane jednostki ładunkowe oraz przewidywalne procesy magazynowania i pobierania. Oferują wysoką precyzję i pozwalają ekonomicznie odblokować dostęp do przestrzeni pionowej. Systemy wahadłowe oferują korzyści w postaci dużej głębokości, wielu identycznych lokalizacji magazynowych i określonych profili wydajności. Zautomatyzowane magazyny małych części są odpowiednie dla małych, wartościowych produktów, które są szybko potrzebne. Technologia przenośników łączy te systemy z obszarami przyjmowania towarów, kompletacji zamówień i składowania.
Jednak nie każdy obszar wymaga automatyzacji. Zwłaszcza w przypadku ciężkich komponentów, zmiennej geometrii, rzadkich części specjalnych lub materiałów o dużej specyfice projektu, dobrze zorganizowany obszar ręczny może być bardziej ekonomiczny i elastyczny. Dlatego zakład utrzymania ruchu często wymaga koncepcji hybrydowej. Standaryzowana produkcja masowa jest automatyzowana, a złożone, wyjątkowe przypadki są obsługiwane w wyspecjalizowanych obszarach.
Kluczowe pytanie nie brzmi: Jaki stopień automatyzacji jest technicznie możliwy? Pytanie brzmi: Które powtarzające się zadania są na tyle stabilne, istotne dla bezpieczeństwa, ergonomiczne lub krytyczne czasowo, że automatyzacja techniczna jest lepsza w dłuższej perspektywie? Takie podejście chroni przed przeinwestowaniem i jednocześnie zapobiega przeoczeniu potencjału rentowności.
Kolejnym kluczowym pytaniem jest dostępność samej automatyzacji. W magazynie wysokiego składowania w obiekcie o krytycznym znaczeniu dla produkcji, awaria nie może natychmiast prowadzić do wstrzymania dostaw materiałów. Redundancja, koncepcje konserwacji, zapas części zamiennych, zdalny dostęp, diagnostyka usterek i ręczne procesy awaryjne są zatem integralną częścią projektu systemu od samego początku. Najwyższa teoretyczna wydajność jest mało przydatna, jeśli system zostanie całkowicie zablokowany przez pojedynczą awarię.
Oprogramowanie decyduje o praktycznych korzyściach
Widoczny magazyn to jedynie fizyczny aspekt intralogistyki. Prawdziwa przewaga w zakresie kontroli leży w architekturze danych i oprogramowania. Systemy zarządzania magazynem, komputery przepływu materiałów, systemy sterowania zakładem, systemy utrzymania ruchu, systemy ERP oraz, w stosownych przypadkach, systemy zarządzania pojazdami lub majątkiem muszą ze sobą współdziałać, aby popyt przekształcił się w niezawodne dostawy materiałów.
System zarządzania magazynem kontroluje zapasy, lokalizacje składowania, składowanie, kompletację, inwentaryzację i kompletację zamówień. System sterowania magazynem, zwany również komputerem przepływu materiałów, koordynuje urządzenia techniczne, takie jak przenośniki taśmowe, układnice, wózki wahadłowe czy systemy sortujące. Z kolei warsztat potrzebuje informacji z planowania konserwacji, zleceń roboczych i procesów kontroli. System staje się ekonomicznie efektywny dopiero po płynnej integracji tych poziomów.
Skuteczna integracja zapobiega przerwom w dostawach mediów. Zapotrzebowanie nie jest rejestrowane ręcznie wielokrotnie, pobrania nie są księgowane dopiero później, a zwroty nie znikają w niejasnej strefie pośredniej. Zamiast tego tworzony jest cyfrowy łańcuch dostaw: zlecenie serwisowe, rezerwacja materiałów, kompletacja, transport, rejestracja zużycia, dostawa zwrotna i, w razie potrzeby, ponowne przetwarzanie. Łańcuch ten musi również obsługiwać wyjątki, takie jak dostawy częściowe, części zamienne, uszkodzony sprzęt załadunkowy, kontrole jakości lub nieoczekiwane odkrycia.
Identyfikowalność ma szczególne znaczenie. W utrzymaniu ruchu kolejowego istotne mogą być numery seryjne, partie, historia instalacji, status testów i informacje o stanie. Logistyka magazynowa musi nie tylko przechowywać te dane, ale także udostępniać je w całym procesie. Z ekonomicznego punktu widzenia, wysokiej jakości komponent o niejasnym pochodzeniu, z nieustalonym statusem testów lub nieprawidłowym przypisaniu nie jest dostępny w magazynie.
Dane podstawowe są również niedocenianym czynnikiem sukcesu. Wymiary, waga, rodzaje opakowań, warunki przechowywania, minimalny okres przydatności do użycia, charakterystyka materiałów niebezpiecznych, krytyczność i dopuszczalne środki załadunku muszą być prawidłowo utrzymywane. Błędy w tych danych prowadzą później do nieprawidłowego przechowywania, awarii systemu automatyki, zagrożeń dla bezpieczeństwa i konieczności ręcznej przeróbki. Wiele projektów inwestuje znaczne środki w mechanikę i systemy sterowania, ale nie docenia nakładu pracy wymaganego do czyszczenia danych. Jest to ryzykowne, ponieważ magazyn wysokiego składowania działa tylko tak niezawodnie, jak informacje, na których opierają się decyzje.
Logistyka transportu ciężkiego wymaga własnych zasad
Utrzymanie ruchu kolejowego często łączy logistykę małych części z logistyką komponentów. To połączenie jest trudne. O ile małe elementy można sprawnie przetwarzać za pomocą kontenerów, stacji kompletacyjnych i systemów automatycznych, o tyle ciężkie lub nieregularne części wymagają innego podejścia.
Komponenty o dużej wytrzymałości stawiają szczególne wymagania dotyczące nośności, rozkładu ładunku, układu magazynu, dostępu dla dźwigów i wózków widłowych, zabezpieczeń oraz ergonomii obsługi. W przypadku ciężkich komponentów nie wystarczy uwzględnić jedynie teoretycznego obciążenia półki. Kluczowe znaczenie mają również obciążenia dynamiczne, wibracje, drogi dostępu, urządzenia dźwigowe, punkty przeładunkowe oraz możliwość bezpiecznego transportu części z magazynu do warsztatu.
Kwestia zwrotów części ma również kluczowe znaczenie ekonomiczne. Wiele komponentów nie ulega zużyciu, lecz jest sprawdzanych, naprawianych, odnawianych lub złomowanych po demontażu. W ten sposób powstają systemy zamknięte. Nie należy mylić uszkodzonego urządzenia z użytecznym urządzeniem zamiennym. Odnowiona część wymaga jednoznacznych zatwierdzeń. Zwrócona część może być wartościową częścią zamienną lub po prostu materiałem przeznaczonym do utylizacji.
Nowoczesna koncepcja magazynowania musi zatem łączyć logikę statusu z separacją fizyczną. Strefy kwarantanny, strefy kontroli, strefy zwrotów i zwolnione zapasy muszą nie tylko mieć różne identyfikatory w systemie. Muszą być one również zorganizowane przestrzennie i proceduralnie w taki sposób, aby wyeliminować błędy lub przynajmniej zminimalizować ich prawdopodobieństwo. Zwłaszcza w przypadku komponentów istotnych dla bezpieczeństwa, dyscyplina ta jest nie tylko kwestią jakości, ale także koniecznością ekonomiczną.
Budowa w trakcie trwania operacji stanowi osobny projekt
Budowa lub rozbudowa magazynu wysokiego składowania w czynnej fabryce wiąże się z wyjątkowymi wyzwaniami. Operacji nie można po prostu wstrzymać do czasu ukończenia nowej infrastruktury. Warsztat, logistyka kolejowa, dostawy, utylizacja odpadów i zaopatrzenie w materiały muszą działać nieprzerwanie. To sprawia, że sam etap budowy jest projektem logistycznym.
Jednym z największych zagrożeń jest styczność między procesami budowy a operacyjnymi. Ruch drogowy, strefy ograniczonego ruchu, hałas, kurz, objazdy i strefy bezpieczeństwa mogą zakłócać ustalone trasy transportu materiałów. Jeśli tory, wejścia do hal lub strefy ruchu są zagrożone, planowanie budowy musi być ściśle skoordynowane z harmonogramem prac w zakładzie. Brak szlaku przesyłowego lub krótkotrwałe zamknięcie może spowodować większe szkody niż opóźnienie w pracach konstrukcyjnych.
Migracja jest szczególnie trudna. Nowy magazyn wysokiego składowania nie jest gotowy do działania wyłącznie poprzez odbiór techniczny. Konieczne jest uporządkowanie zapasów, sklasyfikowanie towarów, zdefiniowanie lokalizacji magazynowych, weryfikacja danych podstawowych, przeszkolenie pracowników i przetestowanie interfejsów. Dlatego uruchomienie powinno odbywać się etapami. Elementy pilotażowe, zamówienia testowe, równoległe zarządzanie zapasami i jasno zdefiniowane procesy awaryjne zmniejszają ryzyko.
Pokusa całkowitego przejścia na nowe technologie tak szybko, jak to możliwe, po zakończeniu projektu budowlanego jest silna. Jednak kontrolowana faza rozruchu może być znacznie bardziej opłacalna. Ujawnia błędy, zanim wpłyną one na funkcjonowanie warsztatu. Pozwala na optymalizację parametrów oprogramowania, udoskonalenie reguł operacyjnych i bezpieczne wdrożenie pracowników w nowe procesy.
Energia, ochrona przeciwpożarowa i odporność są ze sobą powiązane
Zautomatyzowany magazyn wysokiego składowania to również projekt z zakresu energetyki i bezpieczeństwa. Technologia przenośników, maszyny do składowania i pobierania, oświetlenie, infrastruktura ładowania, IT, czujniki, klimatyzacja oraz, w razie potrzeby, chłodnictwo lub wentylacja tworzą złożony profil obciążenia. Dlatego planowanie musi być powiązane z inżynierią instalacji budowlanych, dostawą energii i ochroną przeciwpożarową już na wczesnym etapie.
Nacisk kładziony jest nie tylko na zużycie kilowatogodzin. Istotne są również obciążenia szczytowe, podłączenie do sieci, moce rezerwowe, zarządzanie obciążeniem, koncepcje zasilania awaryjnego i bezpieczeństwa, a także łatwość utrzymania infrastruktury technicznej. Jednoczesne uruchomienie wielu systemów może powodować występowanie szczytów obciążenia. Inteligentne sterowanie może pomóc w płynnym równoważeniu zużycia energii i obciążeń szczytowych bez ryzyka utraty dostępności materiałów.
Ochrona przeciwpożarowa jest szczególnie trudna w magazynach wysokiego składowania, ponieważ wysokość składowania, rodzaj towarów, opakowania, zawartość tworzyw sztucznych, instalacja tryskaczowa, oddymianie i dostępność – wszystkie te elementy wzajemnie na siebie oddziałują. Koncepcja ochrony przeciwpożarowej nie powinna być opracowywana dopiero po wyborze technologii magazynowania. Ma ona wpływ na wysokość budynku, układ regałów, szerokość korytarzy, pomieszczenia techniczne i koncepcje operacyjne. Zmiany w późniejszych fazach projektu mogą generować znaczne koszty i opóźnienia.
Odporność oznacza również rozpatrywanie zakłóceń z szerszej perspektywy niż tylko technicznej. Odporny magazyn wymaga jasnych procedur awaryjnych: Co się stanie w przypadku awarii maszyny do składowania i pobierania? W jaki sposób zapewnione zostaną kluczowe części w przypadku niedostępności systemu zarządzania magazynem? Które pozycje magazynowe są dostępne do ręcznego uzupełniania? W jaki sposób rozwiązywane są cyberzagrożenia na styku IT i technologii operacyjnej? Które części zamienne do samego sprzętu magazynowego muszą być przechowywane na miejscu?
Te pytania mogą na pierwszy rzut oka wydawać się defensywne. W rzeczywistości są one uzasadnione ekonomicznie. System, który działa w sposób kontrolowany nawet podczas przerw w pracy, chroni dostępność zakładu i redukuje koszty nieplanowanych przestojów.
Analiza biznesowa zaczyna się przed decyzją technologiczną
Magazyn wysokiego składowania to inwestycja długoterminowa. Jego opłacalność ekonomiczna zależy zatem mniej od pojedynczego wskaźnika efektywności (KPI), a bardziej od jakości przyjętych założeń. Typowe błędy występują, gdy oczekiwana wydajność jest przeszacowana, integracja jest zbyt uproszczona lub zmiany operacyjne są niedoszacowane.
Solidny biznesplan powinien uwzględniać co najmniej pięć perspektyw. Po pierwsze, wydajność: Jakie trendy w zakresie zapasów, poziomy zapasów bezpieczeństwa i ograniczenia przestrzenne są przewidywane? Po drugie, wydajność: Ile ruchów przychodzących i wychodzących, stanowisk kompletacyjnych i materiałów warsztatowych musi zostać obsłużonych w określonych ramach czasowych? Po trzecie, koszty: Jakie inwestycje, koszty operacyjne, koszty utrzymania i reinwestycje będą wymagane? Po czwarte, ryzyko: Jakie są konsekwencje zakłóceń, opóźnień, problemów z danymi lub wahań wolumenu? Po piąte, wpływ strategiczny: W jaki sposób system poprawia dostępność, skalowalność i przyszłą rentowność?
Ważne jest, aby uwzględnić różne scenariusze. Scenariusz bazowy może zakładać stabilną flotę pojazdów i przewidywalne wolumeny prac konserwacyjnych. Scenariusz wzrostu uwzględnia zwiększoną różnorodność części, nowe serie modeli lub dodatkowe zlecenia konserwacyjne. Scenariusz warunków skrajnych analizuje wyższe wskaźniki awaryjności, wąskie gardła w dostawach, dodatkowe zapasy bezpieczeństwa oraz chwilowo zmieniające się obciążenie warsztatu. Koncepcja, która sprawdza się tylko w scenariuszu bazowym, jest zbyt krucha dla krytycznego środowiska konserwacji.
Prawidłowa perspektywa ekonomiczna nie polega zatem na amortyzacji inwestycji w najkrótszym możliwym czasie. Celem jest zapewnienie niezawodnego zasilania przez cały cykl życia systemu. Nieco wyższa inwestycja początkowa może być opłacalna, jeśli zmniejszy awarie systemu, poprawi jakość danych, umożliwi przyszłą rozbudowę i pozwoli uniknąć kosztownych, niestandardowych procesów. Z drugiej strony, wysoce zautomatyzowany system nie jest ekonomiczny, jeśli jest zbyt sztywny w stosunku do rzeczywistej różnorodności produktów i procesów.
Dostępność jest ważniejsza od maksymalnej automatyzacji
Magazyn wysokiego składowania przyszłości w kolejowym zajezdni remontowej nie jest celem samym w sobie ani symbolem technologicznej nowoczesności. Jest narzędziem poprawy dostępności pojazdów i wydajności warsztatu. Jego efektywność ekonomiczna wynika z wzajemnego oddziaływania budynku, technologii magazynowania, przepływu materiałów, oprogramowania, danych, ludzi i organizacji operacyjnej.
Dobra koncepcja konsoliduje zapasy bez ograniczania dostępu. Automatyzuje standardowe, powtarzalne i wymagające ergonomii procesy, nie ignorując wyjątków. Cyfrowo łączy zlecenia warsztatowe i ruchy magazynowe, nie obciążając pracowników nieelastycznymi ustawieniami systemu. Zapewnia przejrzystość w zakresie stanu zapasów i materiałów, nie gubiąc się w złożoności danych. Planuje również redundancję, konserwację i procesy zapasowe nie jako dodatek, ale jako integralną część ekonomicznego rozwiązania.
Ta perspektywa jest szczególnie ważna dla kolejowych baz remontowych. Logistyka nie dostarcza abstrakcyjnych zamówień, lecz konkretne procesy konserwacji i napraw, mające bezpośrednie konsekwencje dla dostępności, bezpieczeństwa i punktualności. Każdy niezawodnie dostarczony towar może zapobiec czasom oczekiwania. Każdy dokładny rejestr zapasów może zapobiec pilnym transportom. Każdy solidny interfejs między magazynem a warsztatem może usprawnić planowanie w całym obiekcie.
Kluczowe pytanie dotyczące nowego magazynu wysokiego składowania nie brzmi zatem: Jak wysoki, jak zautomatyzowany i jak imponujący będzie system? Prawdziwe pytanie brzmi: Jak niezawodnie zagwarantuje on warsztatowi dokładnie to, czego potrzebuje, zanim brak części zamieni planowaną konserwację w kosztowny problem operacyjny?
Każdy, kto stawia sobie to pytanie za naczelną zasadę planowania, nie buduje magazynu. Buduje infrastrukturę dla zapewnienia dostępności.
Doradztwo - Planowanie - Wdrażanie

Konrad Wolfenstein
Chętnie będę pełnić rolę Twojego osobistego doradcy.
Możesz się ze mną skontaktować pod adresem wolfenstein∂xpert.digital lub
Po prostu zadzwoń do mnie pod numer +49 7348 4088 965 .
Twoi eksperci intralogistyki

Doradztwo, planowanie i wdrażanie kompleksowych rozwiązań dla magazynów wysokiego składowania i zautomatyzowanych systemów składowania - Zdjęcie: Xpert.Digital
Więcej informacji tutaj: