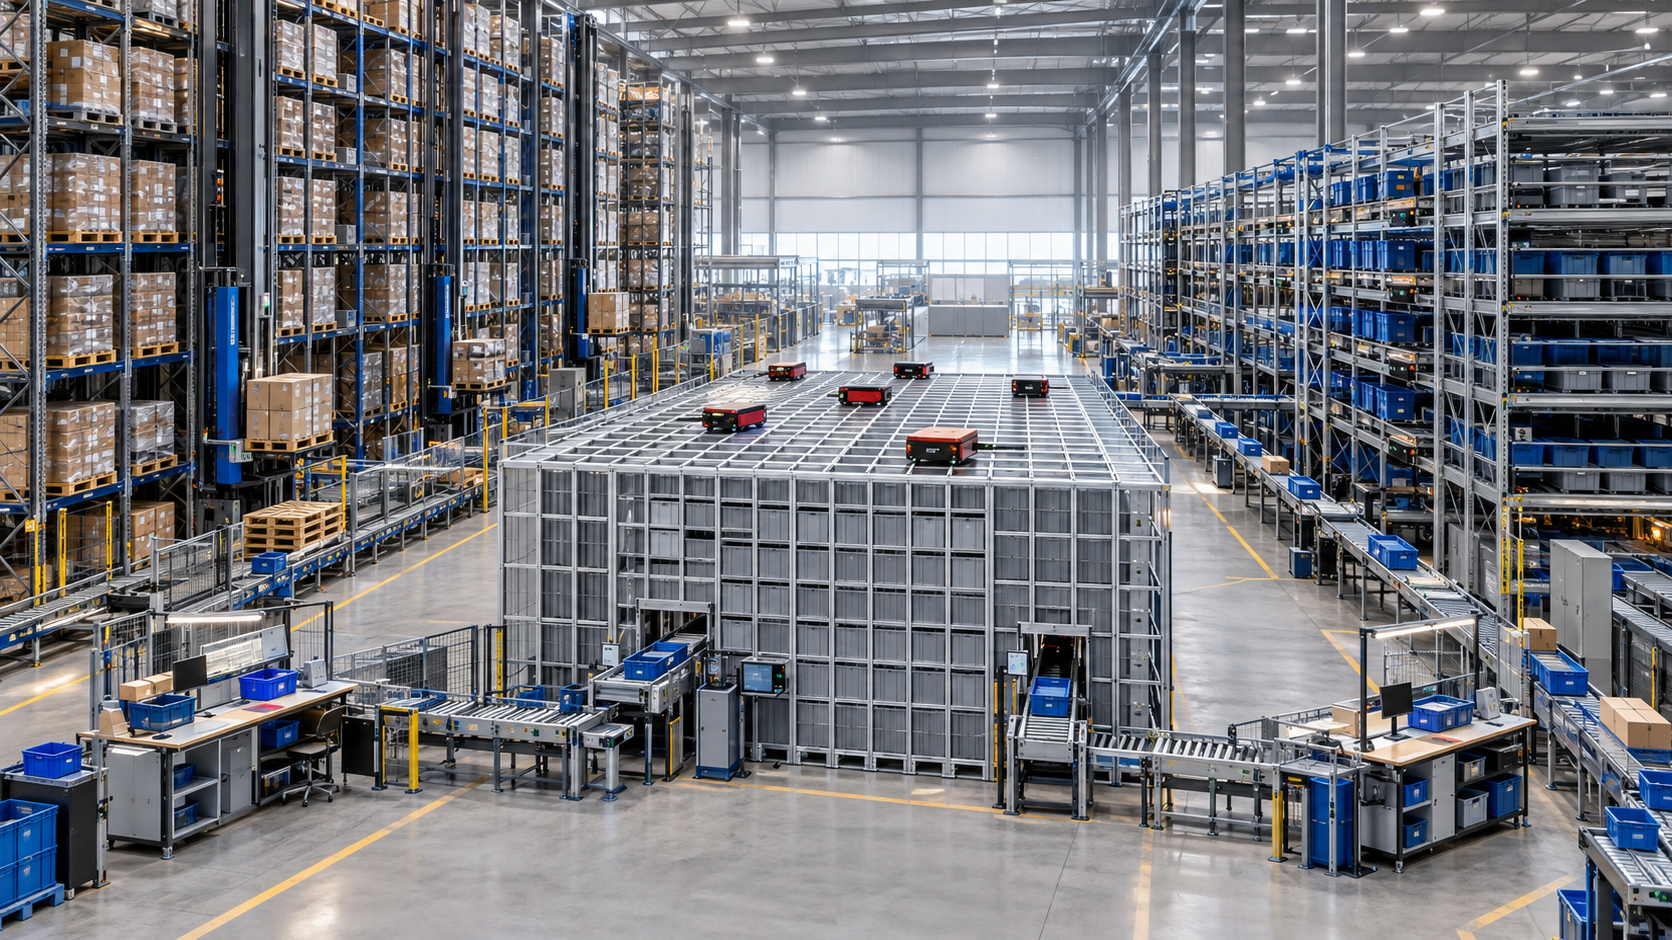
Optimale Lagerlösungen: AutoStore im Zusammenspiel mit anderen Systemen – Wer alles in den Würfel zwingt, automatisiert am Bedarf vorbei – Kreativbild zum Thema, mit KI: Xpert.Digital
Warum AutoStore kein Universallager ist: Die Tücken der Lagerautomatisierung
Die Grenzen der Automatisierung im Lagerbetrieb: Wo die Technik versagt
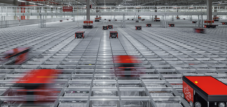
AutoStore hat sich als eine der bedeutendsten Innovationen im Bereich der Intralogistik etabliert. Das System ermöglicht eine effiziente Lagerung von Kleinteilen, indem es diese in standardisierten Behältern verdichtet und ohne klassische Bediengänge in einem Aluminiumraster stapelt. Roboter befördern die benötigten Behälter zu den Arbeitsstationen und sorgen so für eine hohe Lagerdichte und kurze Wege für die Beschäftigten. Doch trotz dieser beeindruckenden Vorteile birgt die vermeintliche Universallösung auch Risiken. Die Realität zeigt, dass nicht jeder Artikel für die Automatisierung in AutoStore geeignet ist. Ökonomisch betrachtet, wird der größte Nutzen nicht durch das Zwingen beliebiger Artikel in das System erzielt, sondern vielmehr durch die gezielte Automatisierung geeigneter Bestände. Paletten, sperrige Güter oder Artikel mit besonderen Anforderungen stellen Herausforderungen dar, die in vielen Lagerbetrieben oft ignoriert werden. In diesem Artikel untersuchen wir die Eignung von AutoStore, beleuchten die Grenzen der Technologie und zeigen auf, wie eine bewusste Kombination verschiedener Lagerlösungen zu einer wirtschaftlicheren Logistik führen kann.
AutoStore ist kein Universallager
AutoStore gilt als eine der prägendsten Innovationen der modernen Intralogistik. Das System verdichtet Kleinteile in standardisierten Behältern, stapelt diese ohne klassische Bediengänge in einem Aluminiumraster und lässt Roboter auf der Oberseite die benötigten Behälter zu Arbeitsstationen transportieren. Das Ergebnis kann beeindruckend sein: hohe Lagerdichte, kurze Wege für Beschäftigte, gute Skalierbarkeit und ein weitgehend standardisierter technischer Aufbau. Doch gerade die sichtbare Eleganz des Systems verführt zu einer gefährlichen Vereinfachung. Aus einem leistungsfähigen Werkzeug wird in Präsentationen schnell eine vermeintliche Universallösung für das gesamte Lager.
Ökonomisch ist diese Sichtweise falsch. AutoStore erzeugt seinen größten Nutzen nicht dadurch, dass möglichst jeder Artikel in das System gezwungen wird, sondern dadurch, dass genau die geeigneten Bestände automatisiert werden. Paletten, sperrige Güter, sehr schwere Artikel, bestimmte Gefahrstoffe, stark schwankende Hochleistungsprozesse und direkt zugriffsabhängige Abläufe folgen anderen logistischen Gesetzmäßigkeiten als kleinteilige Ware in Behältern. Wer diese Unterschiede ignoriert, bezahlt für Komplexität, die keinen entsprechenden Mehrwert schafft.
Die entscheidende Frage lautet deshalb nicht, ob AutoStore grundsätzlich funktioniert. Die Technik ist in zahlreichen Anwendungen bewährt. Entscheidend ist vielmehr, für welchen Teil eines Sortiments, für welche Auftragsstruktur und innerhalb welcher Gesamtlösung das System wirtschaftlich sinnvoll arbeitet. In vielen Lagern liegt die beste Antwort nicht in einem Entweder-oder, sondern in einer bewusst gestalteten Kombination aus AutoStore, Palettenlager, Hochregallager und automatischem Behälter- oder Containerlager.
Die Technik lebt von klaren Grenzen
AutoStore ist im Kern ein automatisches Behälterlager nach dem Ware-zur-Person-Prinzip. Die Beschäftigten laufen nicht mehr durch lange Regalreihen, sondern die Ware kommt in einem Behälter an einen ergonomisch gestalteten Arbeitsplatz. Roboter bewegen sich auf dem Raster, heben Behälter aus vertikalen Stapeln und stellen darüberliegende Behälter vorübergehend um. Häufig nachgefragte Bestände wandern durch die Nutzung tendenziell nach oben, während selten benötigte Behälter tiefer im System verbleiben. Diese natürliche, zugriffsabhängige Umsortierung ist ein wichtiger Bestandteil des Leistungsmodells.
Die Standardisierung ist zugleich Stärke und Grenze. Die verfügbaren Behälter weisen eine Grundfläche von ungefähr 600 mal 400 Millimetern im nutzbaren Innenraum auf und sind in unterschiedlichen Höhen verfügbar. Das zulässige Gewicht beträgt üblicherweise höchstens 30 Kilogramm je Behälter. Damit ist das System ideal für viele Ersatzteile, Elektronikprodukte, Modeartikel, Arzneimittel, Werkzeuge, Verbrauchsmaterialien und kleinteilige Handelsware. Sobald Produkte zu lang, zu hoch, zu schwer, empfindlich gegen gemeinsames Lagern oder nur mit speziellen Ladungsträgern handhabbar sind, endet diese Eignung jedoch schnell.
Auch die Gebäudehöhe wird anders genutzt als bei einem klassischen Hochregallager. Das Raster erreicht je nach Behältertyp ungefähr sechs Meter, darüber werden Raum für Roboterbetrieb, Wartung und sichere Zugänglichkeit benötigt. In einer niedrigen oder unregelmäßig geschnittenen Bestandsimmobilie kann diese Bauweise außerordentlich vorteilhaft sein. In einer 20, 30 oder 40 Meter hohen Halle würde ein ausschließliches AutoStore-Konzept die verfügbare Höhe dagegen nur unvollständig verwerten. Die hohe Flächendichte darf deshalb nicht mit einer in jeder Gebäudekubatur optimalen Raumnutzung verwechselt werden.
Der Behälter entscheidet über die Eignung
Der erste und härteste Filter ist die physische Beschaffenheit des Artikels. Passt ein Produkt nicht sicher in einen zulässigen Behälter, ist AutoStore keine geeignete Primärlösung. Das betrifft Langgut, Rohre, Profile, große Ersatzteile, Möbelkomponenten, Reifen, Kanister, Säcke, zahlreiche Maschinenbauteile und viele Artikel aus Bau, Sanitär oder Großhandel. Eine theoretische Unterbringung ist nicht ausreichend. Der Artikel muss sich auch zuverlässig einlagern, vereinzeln, greifen, zählen und entnehmen lassen, ohne dass Verpackungen überstehen oder sich Behälter verformen.
Das Gewicht setzt eine weitere klare Grenze. Ein Artikel mit 28 Kilogramm kann formal in einen Behälter passen, aber trotzdem einen ungeeigneten Prozess erzeugen. Wenn Beschäftigte ihn am Port regelmäßig manuell heben, entstehen ergonomische Risiken und zusätzliche Anforderungen an Hebehilfen. Werden mehrere schwere Artikel gemeinsam gelagert, ist die Gewichtsgrenze schnell erreicht. Hinzu kommt, dass ein schwer gefüllter Behälter zwar technisch zulässig sein kann, aber weniger Spielraum für Sortimentsveränderungen und Fehlbeladungen lässt. Die Planung muss deshalb nicht nur das Durchschnittsgewicht, sondern auch Extremfälle, Verpackungsänderungen und den zukünftigen Artikelstamm berücksichtigen.
Volumen und Form sind ebenfalls wirtschaftlich relevant. Ein großer, leichter Artikel kann einen Behälter nahezu vollständig blockieren, obwohl sein Warenwert und seine Zugriffshäufigkeit gering sind. In diesem Fall wird teurer automatisierter Lagerraum für Luft und Verpackung eingesetzt. Umgekehrt können sehr kleine Teile durch Unterteilungen effizient in einem Behälter geführt werden. Je besser Volumen, Gewicht und Zugriffsmuster zur Behälterstruktur passen, desto höher ist der wirtschaftliche Nutzen je Stellplatz. Die Anzahl der eingelagerten Artikelnummern allein sagt daher wenig aus. Entscheidend ist, wie viel nutzbares Warenvolumen tatsächlich in den Behältern gebunden wird.
Maximale Dichte ist nicht automatisch maximale Wirtschaftlichkeit
Die hohe Lagerdichte gehört zu den stärksten Argumenten für AutoStore. Gegenüber manuellen Fachbodenregalen kann die gleiche Artikelmenge auf einem deutlich kleineren Grundriss untergebracht werden. In geeigneten Anwendungen lässt sich die Kapazität auf derselben Fläche bis auf ein Mehrfaches erhöhen. Das ist besonders wertvoll, wenn Grundstücke teuer sind, Erweiterungsflächen fehlen oder ein Standortwechsel vermieden werden soll. Freigesetzte Fläche kann außerdem für Produktion, Konsolidierung, Verpackung oder zusätzliche wertschöpfende Prozesse genutzt werden.
Doch konstruktive Dichte und wirtschaftlich nutzbare Dichte sind nicht identisch. Wenn Behälter nur zu einem kleinen Teil gefüllt sind, weil Artikel nicht gemischt werden dürfen oder Bestände ungünstig dimensioniert wurden, bleibt ein erheblicher Teil des geometrischen Volumens ungenutzt. Auch Sicherheitsbestände, Chargentrennung, Mindesthaltbarkeitsdaten, Mandantentrennung und Qualitätsstatus können zusätzliche Behälter erfordern. Ein Lager kann deshalb auf dem Grundriss extrem kompakt wirken und dennoch eine schlechte Volumenauslastung aufweisen.
Ökonomisch zählt nicht, wie viele Behälter in das Raster passen, sondern wie viele relevante Bestandseinheiten pro Quadratmeter zuverlässig verfügbar sind. Dazu gehören auch die Flächen für Ports, Fördertechnik, Wareneingang, Dekantierung, Verpackung, Wartung, Brandschutz und mögliche Erweiterungen. Wer lediglich Rasterfläche mit Regalfläche vergleicht, unterschätzt die Systemgrenzen. Eine belastbare Rechnung betrachtet den gesamten Prozess vom Wareneingang bis zum Versand und bezieht die tatsächliche Lagerreichweite, die nutzbare Füllung und den notwendigen Betriebsraum ein.
Besonders kritisch sind Artikel, deren Verpackungsgrößen sich häufig ändern. Ein Sortiment kann im Planungsjahr perfekt in die Behälter passen, zwei Jahre später aber durch größere Verkaufseinheiten, Aktionspackungen oder vormontierte Komponenten an Grenzen stoßen. Die technische Lebensdauer der Anlage ist länger als viele Sortimentszyklen. Deshalb benötigt die Investitionsrechnung nicht nur historische Daten, sondern mehrere Zukunftsszenarien.
Wenn das Graben zum Leistungsrisiko wird
AutoStore erzielt seine Dichte, indem Behälter übereinandergestapelt werden. Der Preis dieser Verdichtung ist das sogenannte Graben. Liegt der angeforderte Behälter tief in einer Säule, müssen Roboter zunächst die darüberliegenden Behälter aufnehmen und auf freie Positionen umsetzen. Bei stabilen Zugriffsmustern wirkt die Systemlogik diesem Effekt entgegen: Häufig benötigte Behälter befinden sich tendenziell weiter oben, selten benötigte weiter unten. Das funktioniert besonders gut, wenn sich die Nachfrage ausreichend früh erkennen lässt und die Aufträge eine gewisse Planbarkeit besitzen.
Problematisch werden abrupte Veränderungen. Wird ein bislang selten benötigter Artikel durch eine Aktion, eine Störung in der Lieferkette, einen Wetterumschwung oder einen viralen Effekt plötzlich zum Spitzenreiter, kann sein Behälter zunächst tief im Raster liegen. Viele gleichzeitige Zugriffe erzeugen zusätzliche Umsetzbewegungen. Die Roboter beschäftigen sich dann nicht nur mit der Bereitstellung verkaufsrelevanter Behälter, sondern auch mit dem Freilegen und Zurückstapeln. Das erhöht die Schwankung der Zugriffszeiten und kann in einer ohnehin belasteten Spitzenphase die Leistung begrenzen.
Ein flaches Zugriffsmuster kann ebenfalls ungünstig sein. Wenn sehr viele Artikel mit ähnlich hoher Wahrscheinlichkeit angefordert werden, entstehen weniger dauerhaft oben liegende Schnellläufer. Das System muss häufiger in die Tiefe greifen. Dagegen lässt sich ein Sortiment mit klaren Schnell-, Mittel- und Langsamdrehern besser organisieren. Die pauschale Aussage, AutoStore sei für viele Artikelnummern geeignet, ist deshalb unvollständig. Entscheidend ist die Verbindung aus Artikelzahl, Bestandstiefe, Zugriffsverteilung, Auftragsstruktur und geforderter Reaktionszeit.
Bei extrem kurzen Lieferzusagen und hochvolatilen Auftragseingängen kann ein Shuttle-System mit direktem Behälterzugriff vorteilhafter sein. Dort besitzt jeder Lagerplatz einen klareren Zugriffspfad, während AutoStore die höhere Dichte durch mögliche Umsetzbewegungen erkauft. Welche Architektur wirtschaftlicher ist, hängt nicht von einer einzelnen Spitzenkennzahl ab. Maßgeblich sind garantierbare Leistung, Schwankungsbreite, Zahl der Arbeitsstationen, Dauer der Spitzenlast und Kosten der benötigten Redundanz.
Ports und Menschen bleiben ein Engpass
Die Zahl der Roboter ist sichtbar und wird deshalb häufig zum Mittelpunkt der Leistungsdiskussion. In der Praxis begrenzen jedoch oft die Arbeitsstationen und die angeschlossenen Prozesse den Durchsatz. Ein Port kann nur so schnell arbeiten, wie Behälter zugeführt, Artikel identifiziert, Mengen entnommen, Aufträge bestätigt und Zielbehälter gewechselt werden. Komplexe Qualitätsprüfungen, Seriennummernerfassung, empfindliche Verpackungen, Mehrfachentnahmen oder aufwendige Konsolidierung reduzieren die reale Leistung deutlich unter einen theoretischen Maximalwert.
Je nach Porttyp sind technisch mehrere Hundert Behälterbereitstellungen pro Stunde möglich. Daraus folgt aber nicht automatisch dieselbe Zahl an abgeschlossenen Auftragspositionen. Ein Behälter kann mehrere Entnahmen ermöglichen, während eine einzelne Position auch mehrere Quellbehälter erfordern kann. Entscheidend sind durchschnittliche Griffzeit, Bestätigungsmethode, Fehlerbehandlung, Zielbehälterwechsel, Nachschub und die Verfügbarkeit geeigneter Aufträge. Die Leistungsrechnung muss daher mit realen Prozesszeiten und nicht mit Prospektwerten arbeiten.
Auch Ergonomie und Personalqualifikation bleiben relevant. Ware-zur-Person reduziert Laufwege und körperlich belastende Suchbewegungen erheblich. Zugleich verdichtet es die Tätigkeit am Arbeitsplatz. Ein hoher, gleichmäßiger Arbeitstakt kann monoton sein und neue ergonomische Belastungen erzeugen. Bildschirmführung, Beleuchtung, Greifraum, Behälterneigung, Hebehilfen, Pausenmodell und Arbeitsplatzrotation beeinflussen Produktivität und Fehlerquote. Die Anlage ersetzt den Menschen nicht vollständig, sondern verändert dessen Aufgabe von der Wegarbeit zur konzentrierten, taktgebundenen Bearbeitung.
Ein weiterer Engpass entsteht nach dem Port. Wenn Kommissionierung schneller wird, aber Verpackung, Etikettierung, Gefahrgutprüfung, Konsolidierung oder Versandbereitstellung nicht mitwachsen, verlagert sich lediglich die Warteschlange. Ein wirtschaftliches Konzept dimensioniert deshalb nicht AutoStore isoliert, sondern die gesamte Prozesskette. Zusätzliche Roboter bringen wenig, wenn die Ports ausgelastet sind oder Zielbehälter nicht rechtzeitig abgeführt werden.
Ungeeignete Umwelt- und Sicherheitsbedingungen
Die Standardmodule arbeiten üblicherweise in einem kontrollierten Temperaturbereich von etwa 2 bis 35 Grad Celsius und bei nicht kondensierender Luftfeuchtigkeit. Für Kühl- und Tiefkühlanwendungen existieren inzwischen besondere Mehrtemperaturlösungen, doch sie verändern Investition, Energiebedarf und Betriebskonzept. Eine normale Anlage darf daher nicht ohne Weiteres auf frostige, stark schwankende, feuchte oder kondensierende Umgebungen übertragen werden. Außennahe Hallen, Waschbereiche, Lebensmittelprozesse und Kühllogistik verlangen eine gesonderte technische Bewertung.
Die Schutzart der Standardkomponenten ist nicht für jede staubige, nasse oder reinraumkritische Umgebung geeignet. Feiner leitfähiger Staub, aggressive Dämpfe, Feuchtigkeit oder besondere Hygieneanforderungen können zusätzliche Einhausungen und Prozessregeln notwendig machen oder das System grundsätzlich ausschließen. Dass ein Artikel physisch in den Behälter passt, bedeutet nicht, dass die Umgebung mit Robotik, Elektronik und Wartungskonzept vereinbar ist.
Auch Brandschutz ist kein nachgelagertes Detail. Die dicht gestapelten Kunststoffbehälter und die schwer direkt zugängliche innere Struktur erfordern ein abgestimmtes Schutzkonzept. Decken- oder anlagenspezifische Sprinklerung, Rauchdetektion, Sauerstoffreduktion, Brandabschnitte, Versicherungsanforderungen und lokale Genehmigungen können erhebliche Kosten verursachen. Der erforderliche Aufwand hängt unter anderem von Lagergut, Gebäude, Behältermaterial und regionalen Vorgaben ab. Wer Brandschutz erst nach der Systementscheidung betrachtet, riskiert teure Umbauten oder ein wirtschaftlich nicht mehr tragfähiges Projekt.
Besondere Vorsicht gilt bei Gefahrstoffen, leicht entzündlichen Flüssigkeiten, Aerosolen, beschädigungsanfälligen Energiespeichern und Stoffen, die im Leckagefall miteinander reagieren könnten. Geschlossene Behälter können austretende Flüssigkeiten zwar lokal zurückhalten, ersetzen aber keine gefahrstoffrechtliche Bewertung. Lithiumbatterien verlangen beispielsweise eine differenzierte Betrachtung von Zustand, Ladegrad, Verpackung, Menge, Überwachung und Löschstrategie. Solche Artikel gehören nur dann in das System, wenn Brandschutz, Genehmigung, Versicherer und betriebliche Risikoanalyse dies ausdrücklich abdecken.
Das Gebäude kann den Business Case zerstören
AutoStore lässt sich flexibel um Stützen, Wände und andere Hindernisse herum planen. Diese Anpassungsfähigkeit ist im Bestand ein bedeutender Vorteil. Dennoch ist die Anlage keineswegs anspruchslos. Der Boden muss über die gesamte Rasterfläche sehr eben, ausreichend tragfähig und langfristig stabil sein. Die Behälter stehen direkt auf dem Hallenboden, und kleine Abweichungen können sich über die Stapelhöhe auf Geometrie und Betrieb auswirken. Schleifen, Ausbessern, Beschichten oder sogar der Einbau einer neuen Bodenschicht können notwendig werden.
Die Lasten sind ebenfalls nicht trivial. Voll belegte Behälter, Raster und Roboter erzeugen eine hohe Flächenbelastung. In älteren Hallen, auf Zwischengeschossen oder über Kellern ist deshalb eine statische Prüfung unverzichtbar. Gleiches gilt für Deckenhöhe, Wartungszugang, Fluchtwege, Sprinklerabstände, Leitungsführung und Stromversorgung. Ein vermeintlich günstiger Bestandsstandort kann durch Boden-, Statik- und Brandschutzmaßnahmen teurer werden als eine alternative Lösung.
Die Rasterhöhe nutzt niedrige Hallen gut aus, verschenkt aber in sehr hohen Gebäuden Potenzial. Befindet sich ein Unternehmen auf einem teuren Grundstück und kann 30 Meter hoch bauen, kann ein automatisches Hochregallager je Quadratmeter Grundfläche wesentlich mehr Paletten aufnehmen. Für Behälter wiederum kann ein Miniload- oder Shuttle-Lager die Hallenhöhe deutlich stärker ausnutzen. AutoStore bleibt im Vergleich häufig dichter auf der genutzten Grundfläche, ist aber nicht automatisch dichter im gesamten umbauten Raum.
Auch Erweiterungsflächen müssen realistisch gesichert werden. Zusätzliche Roboter steigern die Leistung nur, solange Raster, Verkehrsflächen und Ports dies zulassen. Zusätzliche Behälterkapazität erfordert eine Erweiterung des Rasters oder eine bessere Bestandsnutzung. Ist die Anlage zwischen Gebäudeteilen eingeklemmt, kann die theoretische Modularität praktisch eingeschränkt sein. Zukunftsfähigkeit entsteht nicht allein aus modularer Technik, sondern aus reservierter Fläche, ausreichenden Schnittstellen und einem belastbaren Ausbauplan.
Ihre Intralogistik-Experten

Beratung, Planung und Umsetzung von Komplettlösungen für Hochregallager und automatisierte Lagersysteme - Bild: Xpert.Digital
Mehr dazu hier:
Wirtschaftlichkeit von AutoStore und Palettenlager
Wann sich die Investition nicht rechnet
Ein AutoStore-Projekt verursacht nicht nur Kosten für Raster, Behälter, Roboter und Ports. Hinzu kommen Planung, Bodenertüchtigung, Brandschutz, Elektro- und Netzwerkinfrastruktur, Fördertechnik, Arbeitsplätze, Softwareintegration, Schulung, Ersatzteile, Wartung und interne Projektarbeit. Im laufenden Betrieb fallen Lizenz-, Service- und Instandhaltungskosten an. Außerdem bindet die Umstellung Fachpersonal und kann während der Anlaufphase Produktivität kosten.
In gut passenden Anwendungen können sich solche Investitionen innerhalb weniger Jahre amortisieren. Referenzmodelle zeigen, dass Flächeneinsparung, geringerer Wegeanteil, höhere Genauigkeit und niedrigere Kosten je Auftragsposition erhebliche Werte schaffen können. Diese Ergebnisse sind jedoch nicht ohne Weiteres übertragbar. Ein Unternehmen mit günstiger Fläche, niedrigen Personalkosten, geringer Auftragszahl und stark wechselndem Sortiment besitzt einen anderen Business Case als ein wachsender E-Commerce-Betrieb in einer teuren Metropolregion.
Nicht wirtschaftlich ist AutoStore häufig bei zu kleinem Volumen. Wenn wenige Beschäftigte ein überschaubares Lager ohne lange Wege zuverlässig bedienen, kann die Kapitalbindung höher sein als die eingesparte Arbeit. Dasselbe gilt bei geringer Nutzungsdauer. Ein Einschichtbetrieb mit saisonal niedriger Auslastung verteilt Abschreibung und Fixkosten auf wenige Auftragspositionen. Mehrschichtige oder lange Betriebszeiten verbessern dagegen die Auslastung der Investition.
Auch ein sehr hoher Anteil vollständiger Kartons oder Paletten spricht gegen eine umfassende Einlagerung in Behälter. Ware zunächst von Paletten in AutoStore-Behälter umzufüllen, nur um sie später nahezu kartonweise wieder zu entnehmen, erzeugt unnötige Berührungen. Das System ist wirtschaftlich besonders stark, wenn es einzelne Stücke oder kleine Mengen effizient bereitstellt. Für vollständige Ladeeinheiten sind Paletten- oder Kartonlager meist geeigneter.
Die Kapitalrechnung sollte daher nicht mit einer pauschalen Produktivitätssteigerung arbeiten. Sie muss mindestens Investitionsausgaben, laufende Kosten, Restwert, Finanzierung, Steuern, Personalentwicklung, Energie, Fläche, Servicegrad, Fehlerkosten und Wachstumsoptionen abbilden. Zusätzlich ist ein Szenario erforderlich, in dem Absatz oder Auftragsstruktur hinter der Planung zurückbleiben. Eine Anlage, die nur im optimistischen Wachstumsfall rentabel ist, trägt ein beträchtliches wirtschaftliches Risiko.
Das Palettenlager bleibt unverzichtbar
Paletten sind die natürliche Einheit für Wareneingang, Reservebestand, Großaufträge und schwere oder voluminöse Waren. Ein Palettenlager kann manuell mit Schmalgangtechnik, teilautomatisiert mit fahrerlosen Transportsystemen oder vollständig automatisiert mit Regalbediengeräten betrieben werden. Es eignet sich besonders für vollständige Ladeeinheiten, hohe Bestände je Artikel und robuste Materialflüsse. AutoStore ersetzt diese Funktion nicht, sondern kann sie sinnvoll ergänzen.
Die wirtschaftlich überzeugende Kombination folgt meist einer klaren Aufgabenteilung. Reservebestände und vollständige Kartons bleiben auf Paletten. Nur die für Stückkommissionierung benötigte Menge wird in das AutoStore-System nachgefüllt. Dadurch wird das teure Behältervolumen nicht mit übermäßigem Reservebestand blockiert. Gleichzeitig sinkt der manuelle Weganteil bei der Kommissionierung. Das Palettenlager übernimmt Tiefe und Masse, AutoStore übernimmt Vielfalt und Stückzugriff.
Diese Trennung setzt einen gut gesteuerten Nachschub voraus. Das Lagerverwaltungssystem muss Bestände, offene Aufträge, Nachschubzeiten und Mindestmengen kennen. Erfolgt die Nachversorgung zu spät, stehen Aufträge trotz ausreichender Gesamtbestände still. Erfolgt sie zu früh, werden unnötig viele Behälter belegt und zusätzliche Dekantierarbeit erzeugt. Optimal ist ein dynamischer Nachschub, der Verbrauch, Lieferzeit, Portauslastung und geplante Auftragswellen berücksichtigt.
Besonders wertvoll ist die Kombination bei gemischten Kundenaufträgen. Ein Auftrag kann eine vollständige Palette eines Schnellläufers, mehrere Kartons aus dem Palettenlager und einzelne Stücke aus AutoStore enthalten. Statt alle Artikel in ein einziges System zu zwingen, werden die Teilmengen parallel kommissioniert und an einem Konsolidierungspunkt zusammengeführt. So nutzt jede Warenklasse die wirtschaftlich passende Technik. Die Herausforderung verschiebt sich von der Lagerung zur Synchronisierung.
Das Hochregallager nutzt Höhe, AutoStore verdichtet Vielfalt
Ein automatisches Hochregallager spielt seine Stärken aus, wenn große Mengen auf Paletten, hohe Gebäude und planbare Ein- und Auslagerströme zusammentreffen. Regalbediengeräte können Höhen von deutlich über 30 Metern erschließen. Damit wird Grundstücksfläche durch vertikale Kapazität ersetzt. AutoStore hingegen verdichtet kleinteilige Ware auf vergleichsweise niedriger Bauhöhe und ermöglicht einen flexiblen Zugriff über viele Roboter.
In einer kombinierten Architektur kann das Hochregallager Wareneingangspaletten, Reservebestände, Massengüter und fertige Ladeeinheiten aufnehmen. AutoStore versorgt parallel die Stückkommissionierung. Fördertechnik verbindet Wareneingang, Depalettierung, Dekantierung, AutoStore-Ports, Konsolidierung und Versand. Ein übergeordnetes Lagerverwaltungssystem entscheidet, aus welchem Bereich ein Auftrag bedient wird und wann Teilmengen zusammengeführt werden.
Die wirtschaftliche Stärke entsteht durch unterschiedliche Skalierungslogiken. Palettenkapazität wächst über zusätzliche Regalgassen oder höhere Gebäude. Stückkommissionierleistung wächst über zusätzliche Roboter und Ports. Behälterkapazität wächst über Rasterfläche und Behälterzahl. Dadurch lässt sich die Investition zielgerichteter an Engpässen ausrichten. Ein Unternehmen muss nicht das gesamte Lager für den höchsten denkbaren Stückdurchsatz auslegen und ebenso wenig jeden Einzelartikel in einem teuren Palettenhochregal führen.
Praxislösungen zeigen, dass solche Kombinationen sehr unterschiedliche Größenordnungen abdecken können. Kleinere Industrieanwendungen verbinden einige Tausend AutoStore-Behälter mit einem großen Palettenhochregallager. Große Mehrkundenanlagen kombinieren Zehntausende Behälterplätze mit Zehntausenden Palettenstellplätzen. Entscheidend ist nicht das Größenverhältnis, sondern die Zuordnung der Warenprofile. Selbst ein relativ kleines AutoStore-Modul kann wirtschaftlich sein, wenn es einen besonders personalintensiven Teilprozess übernimmt.
Allerdings steigt mit der Kombination die technische und organisatorische Komplexität. Fördertechnik, Steuerungen, Lagerverwaltung und Auftragslogik müssen zusammenarbeiten. Fällt die zentrale Konsolidierung aus, helfen unabhängige Teilsysteme nur begrenzt. Die Architektur benötigt deshalb Puffer, alternative Wege und klare Notfallprozesse. Systemvielfalt schafft Flexibilität, kann aber ohne saubere Orchestrierung neue Abhängigkeiten erzeugen.
Das Containerlager ist Ergänzung und Wettbewerber zugleich
Der Begriff Containerlager wird in der Intralogistik häufig für automatische Behälter- oder Tablarlager verwendet. Typische Ausprägungen sind Miniload-Systeme mit Regalbediengeräten sowie Shuttle-Lager mit Fahrzeugen auf mehreren Ebenen. Anders als bei AutoStore stehen die Behälter dort in Regalen und sind meist direkt oder mit wenigen Umlagerungen erreichbar. Diese Systeme nutzen Hallenhöhen von zwölf, achtzehn oder mehr Metern und können hohe, gleichmäßige Durchsätze erreichen.
Ein Shuttle-Lager ist besonders interessant, wenn direkte Zugänglichkeit, strikte Sequenzierung und sehr hohe Spitzenleistung wichtiger sind als maximale Dichte auf dem Boden. Behälter können gezielt in der benötigten Reihenfolge zu Liften und Fördertechnik transportiert werden. Das erleichtert die Versorgung schneller Sortier-, Produktions- oder Verpackungsprozesse. Der Preis dafür sind Gassen, Lifte, Vorzonen und eine komplexere Mechanik. Ein Engpass oder Ausfall an einem Lift kann einen ganzen Bereich beeinträchtigen, während die dezentrale Roboterflotte von AutoStore eine andere Form der Redundanz bietet.
Ein Miniload-Lager kann vorteilhaft sein, wenn das Gebäude hoch ist, unterschiedliche Behälter oder Tablare genutzt werden müssen oder direkter Zugriff gefordert wird. Es kann außerdem als Puffer für vollständige Kartons dienen. AutoStore ist demgegenüber meist stärker, wenn höchste Flächendichte, flexible Rastergeometrie und ein großer Bestand kleinteiliger Artikel im Vordergrund stehen. Die Auswahl ist daher keine Rangliste, sondern eine Gewichtung von Dichte, Höhe, Durchsatz, Zugriff, Flexibilität und Kosten.
Eine Kombination beider Systeme kann sinnvoll sein, obwohl sie auf den ersten Blick dieselbe Warenklasse adressieren. AutoStore kann den breiten Langsam- und Mitteldreherbestand kompakt aufnehmen, während ein Shuttle-Lager sehr schnelle Artikel, Auftragsbehälter oder sequenzkritische Ware führt. Ebenso kann ein Behälterlager als Puffer zwischen AutoStore und Verpackung dienen. Dadurch wird das Raster von kurzfristiger Auftragskonsolidierung entlastet und die Versandfolge lässt sich genauer steuern.
Die Kombination ist jedoch nur dann wirtschaftlich, wenn die Funktionen klar getrennt sind. Zwei Systeme mit nahezu identischer Aufgabe verdoppeln Schnittstellen, Ersatzteilhaltung und Know-how, ohne einen entsprechenden Nutzen zu schaffen. Jede Technologie muss einen nachweisbaren Engpass lösen. Das kann Dichte, Höhe, Spitzenleistung, Sequenzierung, Temperaturzone oder Resilienz sein. Fehlt ein solcher Unterschied, ist eine einfachere Architektur häufig überlegen.
Software entscheidet über den Verbund
In einer hybriden Anlage reicht es nicht, dass jedes Teilsystem für sich funktioniert. Ein Warehouse-Management-System muss Bestände und Aufträge übergreifend verwalten. Darunter koordiniert ein Warehouse-Control- oder Materialfluss-System die technischen Bewegungen. Es priorisiert Aufträge, steuert Nachschub, weist Ziele zu, überwacht Puffer und verhindert, dass sich Förderstrecken gegenseitig blockieren.
Die zentrale wirtschaftliche Aufgabe ist die richtige Artikel- und Bestandsplatzierung. Ein Artikel kann vollständig im Palettenlager, vollständig in AutoStore oder in beiden Bereichen geführt werden. Ein anderer liegt als Schnellläufer im Shuttle-Lager und als Reserve auf Palette. Diese Zuordnung darf nicht als einmalige Stammdatenentscheidung behandelt werden. Nachfrage, Verpackung, Lieferantenstruktur und Bestandsreichweite verändern sich. Ein leistungsfähiges System überprüft deshalb regelmäßig, ob ein Artikel noch in der richtigen Lagertechnik liegt.
Die Auftragsfreigabe muss ebenfalls an die reale Kapazität angepasst werden. Werden zu viele Aufträge gleichzeitig gestartet, entstehen Staus an Ports, Fördertechnik und Konsolidierung. Werden zu wenige freigegeben, bleiben Ressourcen ungenutzt. Gute Steuerung glättet Spitzen, bereitet tief liegende Behälter frühzeitig vor und synchronisiert Paletten-, Karton- und Stückanteile. Dadurch kann Software einen erheblichen Teil der vorhandenen Hardwareleistung erschließen, ohne zusätzliche Roboter oder Arbeitsplätze zu kaufen.
Besonders wichtig ist Transparenz über Ursachen. Eine Kennzahl wie Auftragsdurchlaufzeit genügt nicht. Das Unternehmen muss erkennen, ob Wartezeit durch tief liegende Behälter, fehlenden Nachschub, Portauslastung, langsame Griffe, Fördertechnik, Konsolidierung oder Versand entsteht. Nur dann lässt sich gezielt investieren. Ohne diese Transparenz wird ein Prozessproblem leicht mit zusätzlicher Hardware beantwortet.
Schnittstellen zu ERP, Versand, Produktionsplanung und Automatisierung sollten möglichst standardisiert, aber nicht oberflächlich geplant werden. Bestandskorrekturen, Sperrungen, Chargen, Seriennummern, Rücklagerungen und Störungen erzeugen komplexe Ausnahmefälle. Gerade diese seltenen Fälle entscheiden im Echtbetrieb über Stabilität. Eine Anlage ist nicht dann gut integriert, wenn der ideale Auftrag durchläuft, sondern wenn Fehler nachvollziehbar behandelt und Bestände konsistent gehalten werden.
Resilienz entsteht nicht von allein
AutoStore besitzt durch seine vielen Roboter und verteilten Zugriffswege eine hohe technische Verfügbarkeit. Fällt ein einzelner Roboter aus, können andere Aufgaben übernehmen. Auch mehrere Ports schaffen Redundanz. Daraus folgt jedoch keine vollständige Betriebssicherheit. Zentrale Software, Stromversorgung, Netzwerk, Brandschutzfreigabe, Fördertechnik oder ein gemeinsam genutzter Konsolidierungsbereich können weiterhin kritische Abhängigkeiten darstellen.
In hybriden Anlagen kann die Aufgabenteilung die Resilienz erhöhen. Paletten- und Behälterbereiche sind physisch getrennt, und bestimmte Aufträge lassen sich bei Störungen teilweise aus alternativen Beständen bedienen. Voraussetzung sind geeignete Bypass-Prozesse. Wenn sämtliche Versandaufträge zwingend durch einen einzigen automatischen Knoten laufen, wird dieser zum systemweiten Ausfallpunkt. Redundanz muss deshalb auf Prozessebene und nicht nur auf Komponentenebene geplant werden.
Ein Notbetrieb kann beispielsweise ausgewählte Schnellläufer außerhalb des Rasters vorhalten, manuelle Packplätze anbinden und den direkten Versand vollständiger Kartons aus dem Palettenlager erlauben. Solche Reserven kosten Fläche und reduzieren auf dem Papier die maximale Effizienz. Wirtschaftlich können sie dennoch sinnvoll sein, weil die Kosten eines mehrstündigen oder mehrtägigen Stillstands erheblich sind. Der richtige Umfang hängt von Lieferzusagen, Saisonabhängigkeit und Schadenspotenzial ab.
Auch Ersatzteile, Wartungszugang und Personalwissen gehören zur Resilienz. Ein System, das nur durch externe Spezialisten wieder in Betrieb genommen werden kann, benötigt andere Serviceverträge als eine Anlage mit geschultem eigenem Team. Betreiber sollten Reaktionszeiten, kritische Ersatzteile, Softwarewiederherstellung und manuelle Bestandszugriffe vertraglich und organisatorisch klären. Hohe nominelle Verfügbarkeit ist wertvoll, ersetzt aber keine belastbare Wiederanlaufstrategie.
Energieeffizienz braucht eine Gesamtrechnung
Die kleinen Roboter arbeiten vergleichsweise energieeffizient und gewinnen beim Bremsen Energie zurück. Außerdem reduziert die kompakte Lagerung den zu beheizenden, zu kühlenden und zu beleuchtenden Raum. Gegenüber weitläufigen manuellen Lagern oder mechanisch komplexen Lösungen kann daraus ein deutlicher Vorteil entstehen. Besonders bei langen Betriebszeiten und hohen Energiekosten gewinnt dieser Effekt wirtschaftlich an Bedeutung.
Eine seriöse Nachhaltigkeitsbewertung darf jedoch nicht beim Stromverbrauch der Roboter enden. Bodenertüchtigung, Stahl- und Aluminiumraster, Kunststoffbehälter, Fördertechnik, Gebäudetechnik und mögliche Kühlung besitzen ebenfalls einen ökologischen Fußabdruck. Wird durch die hohe Dichte ein Neubau vermieden oder kleiner dimensioniert, kann dieser indirekte Effekt wichtiger sein als der reine Anlagenstrom. Wird hingegen eine funktionsfähige Anlage vorzeitig ersetzt, muss auch die gebundene graue Energie betrachtet werden.
Hybride Systeme verbrauchen nicht automatisch mehr Energie, obwohl sie mehrere Technologien enthalten. Wenn jede Technik ihre passende Aufgabe übernimmt, sinken unnötige Bewegungen. Vollpaletten fahren nicht durch Stückkommissionierprozesse, Langsamdreher blockieren keine Hochleistungsshuttles, und AutoStore muss keine ungeeigneten Großteile verwalten. Die entscheidende Kennzahl ist deshalb nicht Kilowattstunde je Maschine, sondern Energie je korrekt und termingerecht abgewickelter Auftragseinheit.
Die höhere Dichte wirkt außerdem auf die Immobilienökonomie. Weniger Grundfläche bedeutet potenziell niedrigere Miete, geringeren Grundstücksbedarf und kürzere interne Transportwege. In stark nachgefragten Logistikregionen kann dies den Business Case dominieren. An Standorten mit günstiger Fläche und hohen Umbaukosten verliert der Vorteil dagegen an Gewicht. Nachhaltigkeit und Wirtschaftlichkeit fallen daher nicht automatisch zusammen, können sich bei richtigem Standortprofil aber gegenseitig verstärken.
Die richtige Entscheidung beginnt mit den Auftragsdaten
Eine belastbare Systemauswahl beginnt nicht mit einer Technologiedemonstration, sondern mit Daten. Benötigt werden mindestens zwölf Monate, bei starker Saisonalität besser zwei bis drei Jahre. Zu analysieren sind Artikelabmessungen, Gewichte, Bestände, Auftragspositionen, Mengen je Position, Zugriffsverteilung, Retouren, Nachschub, Tagesgänge und Spitzenperioden. Zusätzlich müssen geplantes Wachstum, neue Vertriebskanäle und Sortimentseffekte berücksichtigt werden.
Besonders aussagekräftig ist die gemeinsame Betrachtung von Geschwindigkeit und Bestand. Ein Schnellläufer mit wenigen Tagen Reichweite stellt andere Anforderungen als ein Schnellläufer mit hohem Reservebestand. Ebenso kann ein Langsamdreher trotz seltener Zugriffe viel Raum binden. Durch eine Segmentierung nach Zugriff, Volumen, Gewicht, Bestandstiefe und Auftragsform entsteht ein realistisches Bild der Technikeignung.
Darauf folgt eine Prozesssimulation. Sie sollte nicht nur Durchschnittstage, sondern Spitzen, Störungen und veränderte Nachfrageprofile abbilden. Bei AutoStore sind Behältertiefe, Grabbewegungen, Roboterdichte, Portauslastung und Vorbereitungszeit relevant. Bei Shuttle- und Hochregallagern spielen Gassen, Lifte, Regalbediengeräte und Fördertechnik eine größere Rolle. Für die Kombination ist vor allem die Synchronisierung der Teilaufträge entscheidend.
Die Wirtschaftlichkeitsrechnung braucht mehrere Alternativen. Dazu gehören mindestens eine verbesserte manuelle Lösung, eine reine AutoStore-Variante und eine hybride Architektur. Je nach Aufgabenstellung sollten auch Shuttle, Miniload, fahrerlose Transportsysteme oder klassische Fördertechnik geprüft werden. Nur der Vergleich zeigt, ob der zusätzliche Automatisierungsgrad tatsächlich Wert schafft oder lediglich technisch attraktiv wirkt.
Entscheidend ist der Grenznutzen. Die ersten automatisierten Artikel können einen großen Anteil der Laufwege beseitigen. Jeder weitere Artikel bringt möglicherweise weniger Nutzen und verursacht zugleich zusätzliche Behälter, Nachschub und Komplexität. Häufig liegt das wirtschaftliche Optimum deshalb nicht bei 100 Prozent Automatisierungsquote. Ein kleiner Restbereich für Sonderformen, Langgut, Gefahrstoffe oder seltene Großteile kann die Gesamtlösung deutlich günstiger und robuster machen.
AutoStore funktioniert am besten als Spezialist
AutoStore funktioniert nicht sinnvoll, wenn Artikel die Behältergrenzen überschreiten, wenn die Ware zu schwer oder zu sperrig ist, wenn Umgebung und Brandschutz nicht beherrschbar sind, wenn direkter Zugriff zwingend erforderlich ist oder wenn die notwendige Spitzenleistung nur mit unverhältnismäßig vielen Robotern und Ports erreicht werden kann. Es ist ebenfalls kritisch, wenn das Gebäude seine Höhe besser mit einem Hochregal nutzen könnte, wenn die Anlage nur schwach ausgelastet wäre oder wenn vollständige Kartons und Paletten den Prozess dominieren.
Seine größte Stärke entfaltet das System bei vielen geeigneten Kleinteilen, hoher Flächenknappheit, relevantem Stückkommissionieranteil und ausreichend stabilen Zugriffsmustern. Dann sinken Laufwege, Bestände werden kompakter geführt und zusätzliche Leistung lässt sich schrittweise über Roboter und Ports aufbauen. Der Nutzen steigt weiter, wenn ein vorhandenes Gebäude dadurch länger verwendet und eine kostspielige Erweiterung vermieden werden kann.
In Kombination mit einem Palettenlager übernimmt AutoStore die Stückebene, während Paletten Reserve und Großmengen tragen. Gemeinsam mit einem automatischen Hochregallager verbindet es hohe vertikale Kapazität mit dichter Kleinteilekommissionierung. Neben einem Shuttle- oder Miniload-Lager kann es den breiten, weniger zeitkritischen Artikelstamm aufnehmen, während das andere System Schnellläufer, Kartons oder streng sequenzierte Prozesse bedient. Diese Aufgabenteilung ist keine technische Schwäche, sondern Ausdruck einer ökonomisch sauberen Architektur.
Die wichtigste Planungsregel lautet daher: Nicht das Lager an AutoStore anpassen, sondern AutoStore an die richtige Stelle im Lager setzen. Wer jedes Produkt in den Würfel zwingt, verliert die Vorteile der Spezialisierung. Wer Artikel, Aufträge, Gebäude und Serviceversprechen differenziert betrachtet, kann aus mehreren Systemen eine Lösung bilden, die insgesamt dichter, leistungsfähiger und wirtschaftlicher ist als jede vermeintliche Universaltechnik.
Ihr globaler Marketing und Business Development Partner
☑️ Unsere Geschäftssprache ist Englisch oder Deutsch
☑️ NEU: Schriftverkehr in Ihrer Landessprache!

Konrad Wolfenstein
Gerne stehe ich Ihnen und mein Team als persönlicher Berater zur Verfügung.
Sie können mit mir Kontakt aufnehmen, indem Sie hier das Kontaktformular ausfüllen oder rufen Sie mich einfach unter +49 7348 4088 965 an. Meine E-Mail Adresse lautet: wolfenstein∂xpert.digital
Ich freue mich auf unser gemeinsames Projekt.