
De onzichtbare gangmaker van de bandenfabriek: wie de uithardingsbuffer onderschat, verspilt kapitaal op het duurste punt in de productie
Xpert Pre-release

Available in 27 languages 📢
Kies Xpert.Digital op GoogleⓘGepubliceerd op: 1 oktober 2026 / Bijgewerkt op: 1 oktober 2026 – Auteur: Konrad Wolfenstein
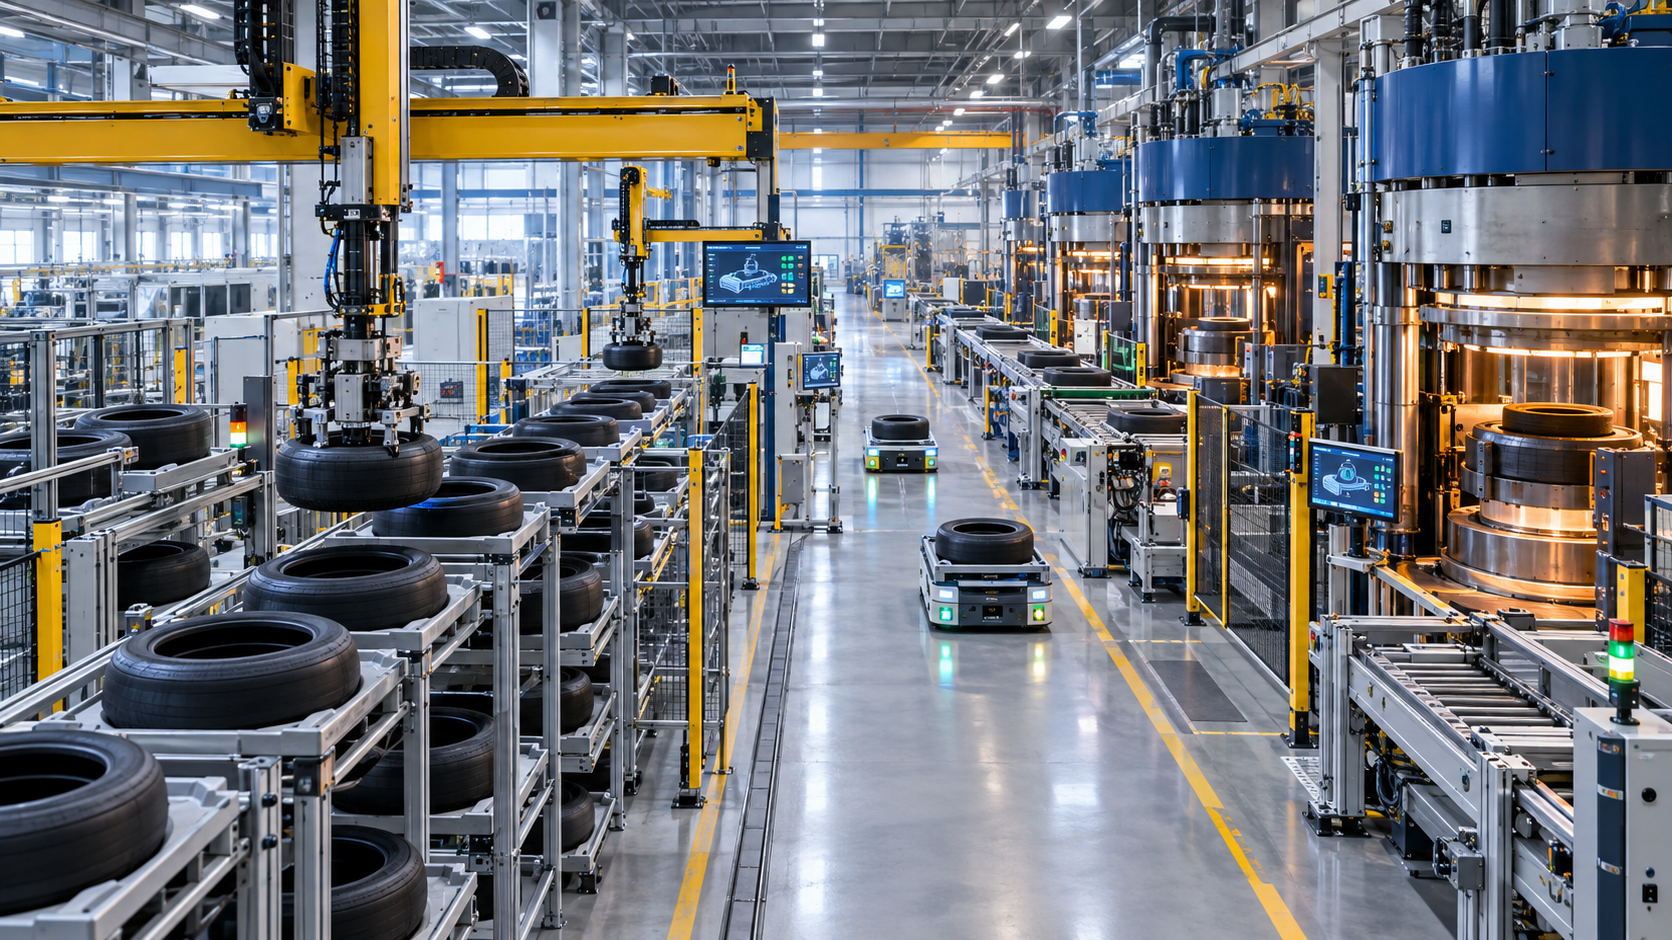
De onzichtbare gangmaker van de bandenfabriek: het onderschatten van de uithardingsbuffer betekent kapitaalverspilling op het duurste punt in de productie – een creatieve afbeelding over dit onderwerp, gemaakt met AI: Xpert.Digital
Optimaal bandenbeheer: de rol van groene bandenopslag
Efficiëntie in de bandenfabriek: waarom de vulkanisatiebuffer cruciaal is
In de complexe wereld van de bandenproductie wordt de cruciale rol van de zogenaamde vulkanisatiebuffer – ook wel bekend als de opslagruimte voor ongevulkaniseerde banden – vaak over het hoofd gezien. Deze onzichtbare gangmaker van de bandenfabriek fungeert niet alleen als opslagruimte voor ongevulkaniseerde banden, maar is ook een bepalend element voor de economische efficiëntie van het gehele productieproces. De opslagruimte voor ongevulkaniseerde banden compenseert de verschillen tussen de assemblage- en vulkanisatiefasen van de bandenproductie en zorgt voor een stabiele materiaalstroom, zelfs bij onvoorziene verstoringen. Een optimaal gedimensioneerde vulkanisatiebuffer kan daarom niet alleen de materiaaltoevoer naar de vulkanisatiepersen garanderen, maar ook het geïnvesteerde kapitaal in de productie verminderen en de algehele productiviteit verhogen. In dit artikel analyseren we de verschillende aspecten van de vulkanisatiebuffer en tonen we aan waarom het van belang is om deze cruciale component van de bandenproductie niet te onderschatten.
Meer dan zomaar een magazijn tussen twee machinewerelden
De opslagruimte voor ongevulkaniseerde banden, in het Duits en internationaal vaak een vulkanisatiebuffer genoemd, is een van de onopvallende maar economisch cruciale onderdelen van een bandenfabriek. Hier bevinden zich de volledig geassembleerde, maar nog niet gevulkaniseerde banden tussen de bandenbouwer en de vulkanisatiepersen. In deze staat heeft de band al zijn essentiële materiaalstructuur, maar nog niet zijn uiteindelijke sterkte, geometrie en profiel. De band is gevoelig voor vervorming, druk, onjuiste ondersteuning, verwisselingen en te lange of ongeschikte opslag. De opslagruimte doet daarom meer dan alleen voorraadbeheer. Het stabiliseert een technisch gevoelige materiaalstroom tussen twee productiestadia waarvan de cyclustijden, de gevoeligheid voor verstoringen en de batchgroottes structureel verschillen.
Bandenbouwmachines produceren doorgaans ongevulkaniseerde banden in specifieke volgordes en batches. Vulkaniseerpersen daarentegen werken met productspecifieke mallen, formules, verwarmingscurves en productieschema's. Een directe één-op-één koppeling van beide processen zou alleen denkbaar zijn in een ideale fabriek zonder verstoringen, productwijzigingen, kwaliteitscontrole of onderhoud. In de praktijk fluctueren de cyclustijden, ondervinden individuele machines tijdelijke storingen, worden mallen vervangen, worden orders geprioriteerd en moeten banden worden gesorteerd op type, leeftijd, vrijgavestatus en beoogde pers. De vulkaniseerbuffer ontkoppelt deze fluctuaties en vertaalt ze naar een beheersbare voorraad.
Vanuit economisch oogpunt is het een verzekering tegen stilstand, maar niet zonder kosten. Een te kleine buffer brengt de aanvoer naar de persen in gevaar. Een te grote buffer legt beslag op ruimte, apparatuur, werkkapitaal en mogelijk energie, verlengt de stilstandtijd en kan procesproblemen maskeren. Daarom is het optimale voorraadniveau noch nul, noch het maximaal technisch haalbare volume. Het is het resultaat van de relatie tussen perscapaciteit, beschikbaarheid van de fabriek, productmix, storingsprofiel, aanvullingstijd binnen de fabriek en het gewenste serviceniveau in vergelijking met vulkanisatie. De centrale managementtaak is het bereiken van leveringszekerheid met een zo laag mogelijke voorraad.
De vulkanisatiepers bepaalt de economische hefboomwerking
Het economische belang van het magazijn voor groene banden komt voornamelijk voort uit de rol van vulkanisatie in het gehele proces. Warmtepersen zijn kapitaalintensief, nemen veel ruimte in beslag en verbruiken veel energie. Ze geven de band onder druk en hitte zijn uiteindelijke vorm en zorgen voor de dwarsverbindingen in de rubbermengsels. Beschikbare perstijd is daarom een schaarse productiefactor. Als deze verloren gaat door een tekort aan materialen, kan de verloren productie niet gemakkelijk worden ingehaald. Extra ploegen, overuren of hogere snelheden van de apparatuur stroomopwaarts kunnen het verlies aan perstijd niet compenseren als het knelpunt zich al in de vulkanisatiefase bevindt.
De logica is eenvoudig: de waarde van een buffer wordt niet gemeten aan de prijs van opslagruimte, maar aan de vermeden kosten van een onproductieve minuut bij het knelpunt. Dit omvat meer dan alleen verloren productievolume. Stilstand kan leiden tot verder energieverlies, instabiele temperaturen, verhoogde organisatie-inspanningen en een minder efficiënt gebruik van personeel en materieel. In een fabriek met veel persen kan zelfs een kleine verbetering in materiaalbeschikbaarheid een cumulatief effect hebben over duizenden bedrijfsuren. Daarom kunnen seconden die bespaard worden in materiaalbeschikbaarheid en een paar procentpunten toename in fabrieksbeschikbaarheid een aanzienlijke impact hebben over een jaar.
Tegelijkertijd zou het onjuist zijn om elke extra opslagunit automatisch te beschouwen als een verhoging van de productiviteit. Als persen stil liggen door matrijswisselingen, onderhoud, problemen met het drukmedium of kwaliteitsproblemen, zal een grotere voorraad groene banden het onderliggende probleem niet oplossen. Een buffer kan schommelingen opvangen, maar kan een structureel gebrekkig capaciteitsontwerp niet compenseren. Het mag geen vervanging zijn voor betrouwbare apparatuur, noch een afvoerput voor slecht gecoördineerde productieplanning. De beste oplossing maakt verstoringen zichtbaar, prioriteert de oorzaken ervan en houdt alleen het voorraadniveau aan dat economisch haalbaar is bij statistisch voorspelbare schommelingen.
Ontkoppeling zorgt voor efficiëntie, maar ook voor verspilling
Een vulkanisatiebuffer vervult drie functies tegelijk: het ontkoppelt productiecycli, sorteert productvarianten en beschermt een gevoelig halffabricaat. Deze combinatie onderscheidt het van een traditioneel magazijn voor afgewerkte producten. De band wordt niet opgeslagen omdat deze later verkocht en verzonden zal worden, maar omdat het volgende proces een specifiek product op een specifiek tijdstip vereist. Daarom is elke opslagoperatie onderdeel van een tijdskritische productiebeslissing.
Door ontkoppeling kunnen bandenproductiemachines in economische batchgroottes werken en worden omsteltijden verkort. Eén machine kan meerdere identieke of verwante varianten achter elkaar produceren, zelfs als de persen deze banden niet precies op dezelfde intervallen opvragen. Dit verhoogt de productieve tijd in de bandenproductie. Omgekeerd hoeven persen niet te wachten op de voltooiing van een voorgaande order als het benodigde type al in de buffer aanwezig is. De voorraad fungeert zo tijdelijk als capaciteitsreserve.
Deze reserve heeft echter zijn beperkingen. Een te lange verblijftijd vergroot het risico op veroudering, vervorming, oppervlakteproblemen of het overschrijden van interne procesvensters. Een groene band is geen chemisch en mechanisch neutraal opslagmedium. De toelaatbare buffertijd hangt af van de materiaalsamenstelling, voorbehandeling, omgeving en kwaliteitsspecificaties. Daarom houdt een economisch verantwoorde controle niet alleen rekening met de hoeveelheid en het type, maar ook met de productietijd, batch, status en de laatst mogelijke verwerkingsdatum. Het algemeen gebruikte principe van "first in, first out" is een belangrijke basis, maar is op zichzelf onvoldoende bij prioriteitsorders, beperkte batches, variërende houdbaarheidsduren of gerichte persallocatie.
De groene band vereist een eigen logica
Vóór het vulkanisatieproces is de band zacht, plakkerig en geometrisch kwetsbaar. Onjuiste behandeling kan de karkas, de hiel of de zijwand beschadigen. Als banden op elkaar worden gestapeld of onjuist worden ondersteund, kunnen ze plat worden of vervormen. Dergelijke schade is vooral vanuit economisch oogpunt onwenselijk, omdat het product al materiaal, energie en machinetijd bevat uit verschillende voorgaande processtappen. Afgekeurde banden vlak voor het vulkanisatieproces vernietigen daarom aanzienlijk meer waarde dan een eerdere fout in de grondstoffentoevoer.
Een modern opslagsysteem moet daarom groene banden op een manier behandelen die hun vorm behoudt. Vaak rust elke band op een op maat gemaakte of universele tray of pallet. Dit voorkomt dat de banden elkaar raken en biedt geometrische ondersteuning tijdens transport, opslag en handling. Als alternatief kunnen gespecialiseerde systemen banden zonder aparte drager verwerken. Deze oplossing bespaart op dragers, retourtechnologie en mogelijk processtappen, maar stelt hoge eisen aan grijpers, opslaggeometrie en flexibiliteit van het bandentype.
De keuze tussen een systeem met en zonder trays is een bedrijfsgerichte systeembeslissing. Trays brengen kosten met zich mee voor aanschaf, reiniging, onderhoud en distributie. Bovendien moet er altijd een voldoende voorraad lege trays op de juiste plaats beschikbaar zijn. Trays standaardiseren echter de interface tussen verschillende transport- en opslagtechnologieën en beschermen het product. Een systeem zonder trays vermindert de benodigde investeringen en de handling, maar kan meer afhankelijk zijn van specifieke bandafmetingen en mechanische ontwerpen. De doorslaggevende factor is niet de prijs van een tray of grijper op zich, maar de totale kostenimpact over de levensduur, productmix, beschikbaarheid en aanpasbaarheid.
Automatisering vervangt niet alleen handarbeid
De automatisering van een magazijn voor groene banden wordt vaak gerechtvaardigd door de noodzaak om personeel te besparen. Hoewel dit effect relevant is, vertelt het niet het hele verhaal. De grootste voordelen komen meestal voort uit reproduceerbare processen, een hogere betrouwbaarheid van de doorvoer, eenduidige identificatie en een betere benutting van de persen. Handmatige systemen kunnen economisch zijn voor kleine hoeveelheden en een beheersbare productmix. Echter, met een toenemend productievolume, een grotere productvariëteit en strengere kwaliteitseisen nemen de zoekinspanningen, het risico op fouten en de organisatorische complexiteit onevenredig toe.
Afhankelijk van de fabrieksindeling maken geautomatiseerde oplossingen gebruik van stapelkranen, shuttlesystemen, portaalkranen, zone-opslagrobots, monorails, transportbandtechnologie of geautomatiseerde voertuigen (AGV's). Een stapelkraan consolideert de voorraad verticaal en is geschikt voor overzichtelijke hoogbouwmagazijnen. Meertraps shuttlesystemen bieden een hoge doorvoer en redundantie, maar zijn technisch complex. Portaalkranen kunnen dynamisch grote vloeroppervlakken bedienen en flexibel verschillende banden of pallets verwerken. Monorails verminderen de verkeersdrukte en verbinden magazijnen en persen bovengronds, maar vereisen een dragende gebouwconstructie en een zorgvuldige planning van wissels en onderhoud.
Geen enkel architectonisch ontwerp is inherent superieur. Een compacte buffer boven of direct naast de bandenbouwmachines kan volstaan in een goed gesynchroniseerde fabriek. Een groot hoogbouwmagazijn is zinvol bij een groot aantal productvarianten, hoge voorraadniveaus of aanzienlijke afstanden. In een brownfieldproject kunnen kolomstructuren, plafondhoogtes, brandveiligheidsvoorschriften, bestaande nutsvoorzieningen en de lopende productie echter zelfs de meest technisch elegante oplossing in de weg staan. Kosteneffectiviteit ontstaat daarom door aanpassing aan de specifieke materiaalstroom, niet door de aanschaf van de meest efficiënte individuele machine.
De grote verscheidenheid aan varianten maakt software tot een knelpunt
De bandenindustrie produceert niet langer slechts een paar standaardmaten in grote batches. Voertuigklassen, velgdiameters, snelheidsindexen, winter- en zomerversies, eisen voor elektrische voertuigen, regionale specificaties en merkspecifieke varianten vergroten het productaanbod. Hoe groter deze productdiversiteit wordt, hoe moeilijker het is om buffervoorraden te beheren met eenvoudige hoeveelheidsregels. Fysieke magazijntechnologie blijft belangrijk, maar de echte prestaties verschuiven naar software.
Een magazijnbeheersysteem coördineert transportbanden, robots, stapelkranen en overslagstations. Een productie-uitvoeringssysteem (MES) plant vervolgens orders, voorraadbeheer, vrijgaven en productieprocessen. De koppeling met het overkoepelende bedrijfssysteem zorgt ervoor dat eisen, materiaalgegevens en feedback consistent blijven. In een functionerende architectuur kent het systeem ten minste de identiteit, het type, de batch, de productietijd, de kwaliteitsstatus, de opslaglocatie, het beoogde proces en de verwerkingsgeschiedenis van elke afzonderlijke groene band.
Deze gedetailleerde data maakt voorspellende besturing mogelijk. Het systeem kan niet alleen een band ophalen wanneer een pers daarom vraagt, maar ook de vraag anticiperen op basis van het persschema. Het kan geschikte banden vooraf naar een bufferopslag verplaatsen, transportroutes consolideren en conflicten tussen opslag en ophalen voorkomen. In geval van een verstoring kan de volgorde automatisch opnieuw worden berekend. Hierdoor verandert de bufferopslag van passieve voorraad in een actief productiemiddel.
Het nadeel is de grote afhankelijkheid van datakwaliteit en interfaces. Een onjuist ingevoerd item, een vertraagde reactie of een tegenstrijdige goedkeuring kan de fysieke materiaalstroom blokkeren. Softwarefouten hebben vervolgens een directe impact op de productie. Daarom zijn masterdatabeheer, versiebeheer, testomgevingen, herstartconcepten en duidelijke verantwoordelijkheden geen secundaire taken voor IT, maar juist integrale componenten van operationele betrouwbaarheid.
Traceerbaarheid wordt een waardecreërende functie
Volledige traceerbaarheid wordt vaak gezien als een kwaliteits- of nalevingskwestie. Economisch gezien is het echter veel meer dan dat. Wanneer elke band nauwkeurig wordt gevolgd, van productie tot vulkanisatie, kunnen afwijkingen worden herleid tot specifieke batches, machines, tijdsvensters of procesparameters. Zonder deze precisie moeten bedrijven mogelijk grotere hoeveelheden banden blokkeren of onderzoeken. Goede data vermindert dus de hoeveelheid afval, herstelwerkzaamheden en potentiële terugroepacties.
Identificatie kan plaatsvinden via barcodes, Data Matrix-codes, RFID of een combinatie hiervan. Barcodes zijn goedkoop, maar vereisen meestal een directe zichtlijn en een geschikt oppervlak. RFID kan contactloos worden gelezen zonder directe zichtlijn en ondersteunt geautomatiseerde tracking van individuele items. Dit stelt echter hogere eisen aan de tagselectie, de leespositie, het datamodel en de elektromagnetische robuustheid. In de metaalrijke en dynamische omgeving van een bandenfabriek moet de leesnauwkeurigheid in de praktijk worden bewezen, en niet alleen theoretisch worden aangenomen.
Op de lange termijn zal deze infrastructuur nog belangrijker worden, omdat productidentiteiten verder reiken dan de fabriek. Digitale productpaspoorten, de circulaire economie, het vernieuwen van banden en nauwkeurigere materiaaldocumentatie vergroten de behoefte aan gestandaardiseerde bandgegevens. Een groen bandenmagazijn met een schone, individuele bandgeschiedenis creëert een robuuste dataketen vanaf het begin van de productlevenscyclus. Investeren in traceerbaarheid moet daarom niet alleen worden gezien als een kostenpost voor het magazijn. Het vormt de basis voor kwaliteitsmanagement, naleving van regelgeving, klachtenanalyse en nieuwe digitale diensten.
LTW Intralogistieke Oplossingen

LTW Intralogistics – Ingenieurs van Flow - Afbeelding: LTW Intralogistics GmbH
LTW biedt haar klanten geen losse componenten, maar geïntegreerde totaaloplossingen. Advies, planning, mechanische en elektrotechnische componenten, besturings- en automatiseringstechnologie, software en service – alles is met elkaar verbonden en nauwkeurig op elkaar afgestemd.
De interne productie van belangrijke componenten is bijzonder voordelig. Dit maakt optimale controle mogelijk over de kwaliteit, toeleveringsketens en interfaces.
LTW staat voor betrouwbaarheid, transparantie en samenwerking. Loyaliteit en eerlijkheid zijn stevig verankerd in de bedrijfsfilosofie – een handdruk betekent hier nog steeds iets.
Dit is hiermee gerelateerd:
Automatisering en de rol ervan in modern bandenbeheer
De juiste omvang is een afweging van risico's
De dimensionering van een vulkanisatiebuffer mag niet uitsluitend gebaseerd zijn op de gemiddelde dagelijkse productie of een vast aantal productie-uren. Gemiddelde waarden maskeren juist die schommelingen waartegen de buffer bescherming moet bieden. Relevante factoren zijn onder andere de verdeling van de stilstandtijd, de cyclustijd, de omsteltijd, de vraag per variant en het herstartgedrag. Gepland onderhoud, ploegendiensten en de timing van de bandenconstructie en vulkanisatie beïnvloeden eveneens de benodigde capaciteit.
Een robuust model maakt onderscheid tussen veiligheidsvoorraad, cyclische voorraad en strategische reserve. Veiligheidsvoorraad dekt onzekerheden op de korte termijn. Cyclische voorraad ontstaat door batchproductie en variërende cyclustijden. Een strategische reserve kan worden gereserveerd voor bekende onderhoudsvensters, ploegwisselingen of kritieke productfamilies. Deze voorraadcomponenten hebben verschillende oorzaken en moeten afzonderlijk worden gemeten. Anders groeit de totale voorraad zonder dat duidelijk is welk deel daadwerkelijk de leveringszekerheid garandeert.
Simulatie is bijzonder waardevol voor systeemontwerp. Discrete gebeurtenissimulatie kan realistische ordersequenties, systeemstoringen, transporttijden en prioriteitsregels modelleren. Hierdoor kunt u onderzoeken hoe vaak persen wachten op materiaal bij verschillende buffergroottes, waar transportroutes elkaar kruisen en welk niveau van redundantie vereist is. Cruciaal is dat u niet alleen de normale werking simuleert. Een systeem dat gemiddeld goed functioneert, maar instort wanneer een hoofdrobot of overslagstation uitvalt, is economisch kwetsbaar.
De doelindicator moet daarom worden geformuleerd als een serviceniveau: Wat is de kans dat de juiste, goedgekeurde band op het juiste moment bij de juiste pers beschikbaar is? Dit serviceniveau wordt vervolgens vergeleken met de kosten van extra capaciteit. Voorbij een bepaald punt biedt elke extra opslagruimte slechts minimale extra bescherming. Dit is vaak precies waar de economisch haalbare grens ligt.
Doorvoer is belangrijker dan nominale capaciteit
Leveranciers en planners noemen vaak het maximale aantal banden dat kan worden opgeslagen of het theoretische aantal bewegingen per uur. Voor de gebruiker is de duurzame doorvoer onder realistische omstandigheden echter cruciaal. Opslag en ophalen vinden gelijktijdig plaats, banden verschillen in grootte en bestemming, transporten moeten worden geprioriteerd en verstoringen moeten worden beheerd. De nominale piekcapaciteit kan daarom aanzienlijk hoger liggen dan de continu bruikbare capaciteit.
Het aantal knelpunten in de doorvoer verdient bijzondere aandacht. Een magazijn met een hoge interne doorvoer blijft inefficiënt als slechts één transportband, identificatiestation of persaanvoerroute de gehele stroom verwerkt. Evenzo kan een enkele robot technisch gezien snel zijn, maar productiviteit verliezen door lange verplaatsingsafstanden, een ongunstige opslaglocatie of frequente wisselingen van de grijper. De analyse moet daarom gebaseerd zijn op de bandenstroom, niet op machinespecificaties.
De operationele strategie beïnvloedt ook de doorvoer. Door veelgebruikte items dicht bij de uitgang op te slaan, worden de loopafstanden verkort. Omgekeerd kan een puur op ruimte geoptimaliseerde opslag de prestaties juist verminderen. Dynamische toewijzing van opslaglocaties, dual-cycle-processen met gecombineerde opslag en retrieval, en intelligente sequentiebepaling verhogen vaak de bruikbare capaciteit zonder extra mechanische componenten. Softwareoptimalisatie kan dus een vergelijkbare waarde opleveren als een groter systeem, maar vereist doorgaans minder ruimte en materiaal.
Kwaliteit begint met beweging
De economische berekeningen voor een magazijn voor groene banden moeten de kwaliteitskosten omvatten. Een beschadigde band is niet alleen materiaalverspilling. Het brengt inspectiekosten met zich mee, onderbreekt de doorstroom, beïnvloedt de voorraadniveaus en kan ertoe leiden dat een pers zonder geschikte vervangende band komt te zitten. Als schade onopgemerkt blijft, nemen de risico's toe na het vulkanisatieproces en, in het ergste geval, voor de klant. Zorgvuldige behandeling is daarom geen luxe, maar risicopreventie.
Grijpers moeten betrouwbaar verschillende binnendiameters, breedtes en gewichten kunnen verwerken zonder kritieke onderdelen te belasten. Bewegingsprofielen moeten versnelling, trillingen en plaatsingskrachten beperken. Trays en armaturen moeten schoon, dimensionaal nauwkeurig en duidelijk herkenbaar zijn. Sensoren kunnen controleren of de banden correct geplaatst zijn, of er lege opslagruimtes zijn en of de verwachte geometrie overeenkomt met het geïdentificeerde product.
Kwaliteit is ook afhankelijk van tijd. Het systeem moet de maximale verblijftijden bewaken en verouderde voorraad inzichtelijk maken. Een band die bijna de vervaldatum bereikt, kan prioriteit krijgen, worden geïnspecteerd of op een gecontroleerde manier worden verwijderd. Dit transformeert het magazijnbeheersysteem in een instrument voor afvalpreventie. De koppeling van voorraadgegevens met daaropvolgende inspectieresultaten is bijzonder waardevol: als specifieke verblijftijden, transportroutes of handelingen correleren met defectpatronen, kunnen de onderliggende oorzaken op basis van data worden aangepakt.
Een herwaardering van de arbeidsproductiviteit en ergonomie
Het handmatig hanteren van groene banden is fysiek zwaar en repetitief. Afhankelijk van het type band, het gewicht, de grootte en de ergonomische uitdagingen, nemen deze aanzienlijk toe. Automatisering vermindert het tillen, draaien en transporteren van banden, waardoor het risico op overbelastingsblessures afneemt. Het verschuift de werkzaamheden van directe manipulatie naar monitoring, onderhoud, data-analyse en probleemoplossing.
Bij de berekening van de personeelskosten mag echter niet worden uitgegaan van een volledige eliminatie van menselijke arbeid. Geautomatiseerde systemen vereisen gekwalificeerde operators, mechatronici, softwareondersteuning en onderdelenbeheer. In landen met hoge lonen of regio's met een tekort aan geschoolde arbeidskrachten kan deze verschuiving niettemin duidelijk voordelig zijn. Het verhoogt de productiviteit per werknemer en maakt het bedrijf minder afhankelijk van moeilijk te vervullen functies. Tegelijkertijd neemt het belang van training en kennisbehoud toe.
Een veelgemaakte fout is het proberen om nieuwe technologie te implementeren met de oude organisatiestructuur. Als de verantwoordelijkheden tussen productie, logistiek, onderhoud en IT onduidelijk blijven, duren verstoringen langer. Succesvolle fabrieken definiëren daarom responslijnen, escalatieprocedures en verantwoordelijkheden voordat de productie wordt opgeschaald. De productiviteit van een geautomatiseerde fabriek komt niet alleen voort uit robotica, maar uit de wisselwerking tussen technologie, processen en expertise.
Energie-efficiëntie volgt de materiaalstroom
De opslagfaciliteit voor groene banden is zelden de grootste energieverbruiker in een bandenfabriek. De economische impact ervan op het klimaat zit hem vooral in het garanderen van een consistent gebruik van het energie-intensieve vulkanisatieproces en het voorkomen van onnodige wachttijden of herstartcycli. Een stabiele aanvoer zorgt voor een voorspelbaar gebruik van de persen en vergemakkelijkt de coördinatie van verwarmingsmedia, mallen en productiebatches. Dit leidt niet automatisch tot energiebesparing per band, maar het kan de algehele energieproductiviteit van de fabriek wel verbeteren.
Tegelijkertijd verbruiken hoogbouwmagazijnen, transportbandsystemen, robotica, perslucht, airconditioning en IT-systemen allemaal hun eigen energie. Door efficiënte aandrijvingen te selecteren, energie terug te winnen in hijssystemen, vraaggestuurde bedrijfsmodi toe te passen en korte verplaatsingsafstanden te hanteren, kan dit energieverbruik worden verminderd. Een te groot systeem verplaatst continu meer massa en bevat meer technologie dan nodig is. Duurzaamheid en kosteneffectiviteit pleiten daarom beide voor een nauwkeurig systeemontwerp.
Landgebruik heeft ook een indirecte impact op het milieu en de kosten. Verticale opslag kan bouwruimte besparen, maar vereist hogere constructies en mogelijk complexe brandbeveiliging. Horizontale opslag maakt gebruik van eenvoudigere mechanica, maar neemt waardevolle productieruimte in beslag. De optimale balans hangt af van de grondprijzen, de bouwhoogte, uitbreidingsmogelijkheden en de waarde van alternatieve grondgebruiken. In een bestaande fabriek kan het vrijmaken van slechts een paar vierkante meter waardevoller zijn dan de energiebesparing die het opslagsysteem oplevert.
Kapitaalinvesteringen omvatten meer dan alleen voorraadbeheer
Economische vergelijkingen zetten vaak de aanschafkosten van automatisering af tegen de personeelskostenbesparingen. Een volledige berekening omvat echter meer. Het geïnvesteerde kapitaal omvat staalconstructies, transportbandtechnologie, trays, robots, besturingssystemen, software, veiligheidstechnologie, gebouwaanpassingen, brandbeveiliging, interfaces, engineering, inbedrijfstelling, training en opstartverliezen. Bij ombouwprojecten zijn productieonderbrekingen en tijdelijke materiaalstromen bovendien factoren die een rol spelen.
Aan de voordelenzijde zijn er minder stilstand van de pers, minder afval, minder handelingen, lagere ruimtekosten, een lager risico op ongevallen, betere traceerbaarheid en een snellere reactie op orderwijzigingen. Daarbij komt nog de optiewaarde: een flexibel systeem kan nieuwe afmetingen, extra varianten of hogere volumes verwerken zonder dat direct vervanging nodig is. Deze waarde is lastiger te meten, maar is significant in een volatiele markt.
Kapitaal dat vastzit in voorraden komt ook voort uit groene banden en laadbakken. Elke extra bufferruimte stimuleert de ophoping van voorraad. Als de capaciteit wordt gebruikt als een handige reserve, neemt het werkkapitaal toe en worden de levertijden langer. Een modern magazijn moet daarom niet alleen ruimte bieden, maar ook zorgen voor een gedisciplineerd voorraadbeheer. Transparante leeftijdsstructuren, bovengrenzen per artikel en prestatie-indicatoren voor langzaam lopende voorraad voorkomen dat automatisering verspilling slechts beter organiseert.
De businesscase heeft echte schadecijfers nodig
Een degelijke businesscase begint met een verliesanalyse van het bestaande of geplande proces. Hoeveel persminuten gaan er daadwerkelijk verloren door ontbrekende, onjuiste of vertraagde groene banden? Wat zijn de kosten van handmatig transport, zoekacties, schade en verkeerde toewijzingen? Welke ruimte wordt gebruikt en welke economische waarde zou een alternatief gebruik hebben? Zonder deze gegevens wordt de berekening gedomineerd door aannames.
De belangrijkste maatstaf is de dekkingsbijdrage per extra knelpunteenheid, niet de gemiddelde verkoopprijs van een band. Een vermeden minuut stilstand levert alleen echte toegevoegde waarde op als de extra productie kan worden verkocht of een andere dure maatregel vervangt. In een markt met een overaanbod is een hogere technische capaciteit mogelijk minder economisch waardevol dan minder afval of lagere personeelskosten. In een volledig benutte fabriek met aanvoerknelpunten is dezelfde tijdsbesparing echter zeer winstgevend.
Naast een basisscenario moeten ook een conservatief en een ambitieuzer scenario worden berekend. Variabele factoren zijn onder andere het productievolume, de loonontwikkeling, de energieprijzen, de beschikbaarheidswinst, de afvalreductie, de onderhoudskosten en de restwaarde. De opstartcurve is eveneens belangrijk. Nieuwe systemen bereiken zelden hun beoogde prestaties op de eerste dag. Als er geen rekening wordt gehouden met enkele maanden van lagere productiviteit, extra personeel en softwareaanpassingen, lijkt de afschrijvingsperiode kunstmatig kort.
De netto contante waarde (NCW) methode is superieur aan een eenvoudige terugverdienperiodeberekening, omdat deze rekening houdt met betalingen over de gehele nuttige levensduur, kapitaalkosten en toekomstige vervangingsinvesteringen. Desondanks blijft de terugverdienperiode belangrijk voor de risicobeoordeling. Hoe meer een project afhankelijk is van onzekere omzetgroei, hoe crucialer een lange terugverdienperiode wordt. Projecten die al profiteren van robuuste effecten zoals minder afval, verbeterde ergonomie en minder stilstand van de pers, zijn veerkrachtiger.
Greenfield en brownfield vereisen verschillende antwoorden
In een nieuwe fabriek kan de uithardingsbuffer vanaf het begin worden meegenomen in het algehele proces. Gebouwen, persindeling, bandenconfiguratie, transportroutes en IT-architectuur kunnen allemaal op elkaar worden afgestemd. Dit maakt korte afstanden, duidelijke materiaalstromen en een passende schaalvergroting mogelijk. Het is vaak economischer om te plannen voor toekomstige uitbreidingsgebieden, extra rails of softwarecapaciteit zonder direct de complete laatste ontwikkelingsfase te installeren.
In tegenstelling hiermee bepalen beperkingen in bestaande installaties het ontwerp. De productie moet doorgaan, de funderingen zijn al aanwezig, de plafondhoogtes zijn beperkt en de veiligheidszones zijn al bezet. In deze gevallen kan een modulaire oplossing met een portaalkraan, compacte vlakke opslag of gedecentraliseerde buffers economischer zijn dan een theoretisch optimaal hoogbouwmagazijn. Bij brownfieldprojecten overstijgen de integratiekosten vaak de prijs van de nucleaire technologie zelf.
Omschakelingsfasen zijn bijzonder kritiek. Oude en nieuwe materiaalstromen moeten gedurende een bepaalde periode parallel functioneren, voorraadgegevens moeten worden gemigreerd en banden moeten eenduidig worden overgedragen. Een gefaseerde opstart vermindert het risico, maar kan aanvullende overdrachtstechnologie vereisen. Daarom moet bij de beste investeringsbeslissing niet alleen rekening worden gehouden met de gewenste toekomstige situatie, maar ook met de weg ernaartoe.
Veerkracht ontstaat door gecontroleerde verstoringen
Een volledig geautomatiseerd magazijn kan zeer productief, maar ook kwetsbaar zijn. Als een centrale robot, server of transportband uitvalt, kan de gehele voorraad fysiek aanwezig zijn, maar operationeel ontoegankelijk. Veerkracht betekent daarom niet dat elk onderdeel gedupliceerd moet worden. Het betekent inzicht hebben in kritieke uitvalpatronen en de gevolgen ervan beperken tot een economisch aanvaardbaar niveau.
Mogelijke maatregelen omvatten redundante besturingen, meerdere onafhankelijke opslaggangen, bypasses, handmatige noodverwijdering, lokale persbuffers en een reserveonderdelenstrategie voor lange levertijden. De herstarttijd na een storing is cruciaal. Een systeem kan technisch beschikbaar zijn, maar na gegevensverlies kan het uren duren om posities en orders te herstellen. Regelmatige herstarttests en gedocumenteerde noodprocedures zijn daarom net zo waardevol als preventief onderhoud.
Cyberrisico's worden steeds belangrijker omdat magazijnbeheer, MES en bedrijfssystemen met elkaar verbonden zijn. Netwerksegmentatie, op rollen gebaseerde toegang, veilig onderhoud op afstand, patchbeheer en offline herstel beschermen niet alleen data, maar ook de productiecapaciteit. Een aanval of een foutieve update kan dezelfde economische impact hebben als een mechanisch defect. Daarom moet de beveiligingsarchitectuur een integraal onderdeel zijn van het ontwerp van de fabriek en geen IT-taak die er achteraf aan wordt toegevoegd.
Belangrijke prestatie-indicatoren moeten oorzaak en gevolg van elkaar scheiden
Een goed systeem van key performance indicators (KPI's) laat niet alleen zien of het magazijn operationeel is, maar ook of het de vulkanisatie economisch ondersteunt. De technische beschikbaarheid van de magazijnapparatuur is belangrijk, maar zegt weinig over de tijdige aanvoer van persmateriaal. Evenzo kan een hoge vulgraad positief lijken, terwijl het in werkelijkheid duidt op een overschot aan voorraad.
Relevante meetwaarden zijn onder andere het percentage tijdige leveringen aan de persen, persuitval door ontbrekende groene banden, de gemiddelde en maximale verblijftijd, de voorraad per artikel, het aantal foutieve identificaties, het schadepercentage, het aantal bewegingen per energie-eenheid en de herstarttijd na storingen. Daarnaast moeten geplande en ongeplande interventies, evenals de oorzaken van handmatige correcties, worden geregistreerd. Frequente correcties duiden op een tekortkoming in de regels, gegevens of systeemcapaciteit.
Key performance indicators (KPI's) zijn pas effectief als ze in economische termen worden uitgedrukt. Een uur stilstand van de fabriek, een beschadigde groene band en extra opslagruimte hebben allemaal verschillende kosten. Wanneer deze effecten in geld worden uitgedrukt, kan het management prioriteit geven aan verbeteringen. Anders krijgt de meest zichtbare technische storing vaak voorrang, zelfs als een onopvallend voorraadprobleem het grootste jaarlijkse verlies veroorzaakt.
Kunstmatige intelligentie heeft een solide basis nodig
Kunstmatige intelligentie kan de vraag voorspellen, voorraadposities optimaliseren, storingen detecteren en onderhoudsbehoeften afleiden. In de buffer voor het uitharden van banden ligt het grootste potentieel in de dynamische integratie van productieplannen, werkelijke cyclustijden, voorraadniveaus en de staat van de apparatuur. Een lerend systeem zou bijvoorbeeld kunnen identificeren welke orderreeksen regelmatig tot knelpunten leiden en banden eerder beschikbaar maken.
De voordelen zijn echter afhankelijk van betrouwbare gegevens en duidelijke beslissingsgrenzen. Als identiteiten ontbreken, tijdstempels onnauwkeurig zijn of de oorzaken van storingen niet consistent worden geregistreerd, leert het model organisatorische fouten in plaats van fysieke verbanden. Daarom moeten sensoren, stamgegevens en procesdiscipline vanaf het begin correct zijn. Veel verbeteringen die als kunstmatige intelligentie worden aangeprezen, kunnen al worden bereikt met degelijke gebeurtenislogica, optimalisatiealgoritmen en statistische analyses.
Een gefaseerde aanpak is economisch gezien verstandig. Eerst worden transparantie en stabiele regelcontrole ingesteld. Daarna volgen prognoses en beslissingsondersteuning. Volledig geautomatiseerde aanpassingen mogen alleen worden doorgevoerd als de datakwaliteit, veiligheidslimieten en terugvalmechanismen goed gecontroleerd zijn. Dit zorgt ervoor dat de herstelbuffer beheersbaar blijft, zelfs bij foutieve modellen of veranderende productomstandigheden.
De strategische beslissing valt binnen het algehele systeem
Een duurzaam bandenmagazijn is geen simpel opslagproject en ook geen geïsoleerde automatiseringsmaatregel. Het integreert productieplanning, kwaliteitscontrole, interne logistiek, onderhoud, energiebeheer en data. Wie alleen opslagruimte aanschaft, onderschat de waarde ervan. Wie maximale technologie installeert zonder rekening te houden met schommelingen en knelpunten, loopt het risico op overinvestering.
De meest overtuigende oplossing levert betrouwbaar materiaal aan de vulkaniseerpersen, beschermt elke ongevulkaniseerde band, beperkt de voorraad en doorlooptijd en blijft flexibel inspelen op productvariaties. Afwijkingen worden zichtbaar gemaakt in plaats van verborgen in grote buffers. De oplossing beschikt over een robuust noodplan en levert data die de kwaliteit en planning verbeteren. Het economische succes ervan blijkt niet uit volle magazijnen, maar uit soepelere materiaalstromen, een hogere capaciteitsbenutting bij knelpunten en minder vastgelegd kapitaal.
Daarin schuilt de prikkelende waarheid: de vulkanisatiebuffer produceert zelf geen enkele verkoopbare band, maar kan wel bepalen hoeveel banden de fabriek daadwerkelijk verkoopt. Het is niet zomaar een noodzakelijke tussenopslag, maar een controlemechanisme voor de fabriek. Met de juiste afmetingen en integratie beschermt het de duurste procesfase tegen vermijdbare stilstand. Bij een onjuist ontwerp wordt het een kostbaar knelpunt of een handige schuilplaats voor planningsfouten. De meest economisch haalbare optie is daarom niet de grootste of modernste, maar degene die op betrouwbare wijze onzekerheid beheerst met de laagste totale investeringskosten.
Advisering - Planning - Implementatie

Konrad Wolfenstein
Ik sta graag tot uw beschikking als uw persoonlijke adviseur.
U kunt contact met mij opnemen via wolfenstein∂xpert.digital of
U kunt me bellen op +49 7348 4088 965 .
Uw experts op het gebied van intralogistiek

Advisering, planning en implementatie van totaaloplossingen voor hoogbouwmagazijnen en geautomatiseerde opslagsystemen - Afbeelding: Xpert.Digital
Meer informatie vindt u hier:







