Magazzini automatizzati per i pezzi di ricambio: come l'intralogistica sta diventando un'infrastruttura critica
Pre-release di Xpert

Available in 27 languages 📢
Preferisco Xpert.Digital su GoogleⓘPubblicato il: 23 settembre 2026 / Aggiornato il: 23 settembre 2026 – Autore: Konrad Wolfenstein
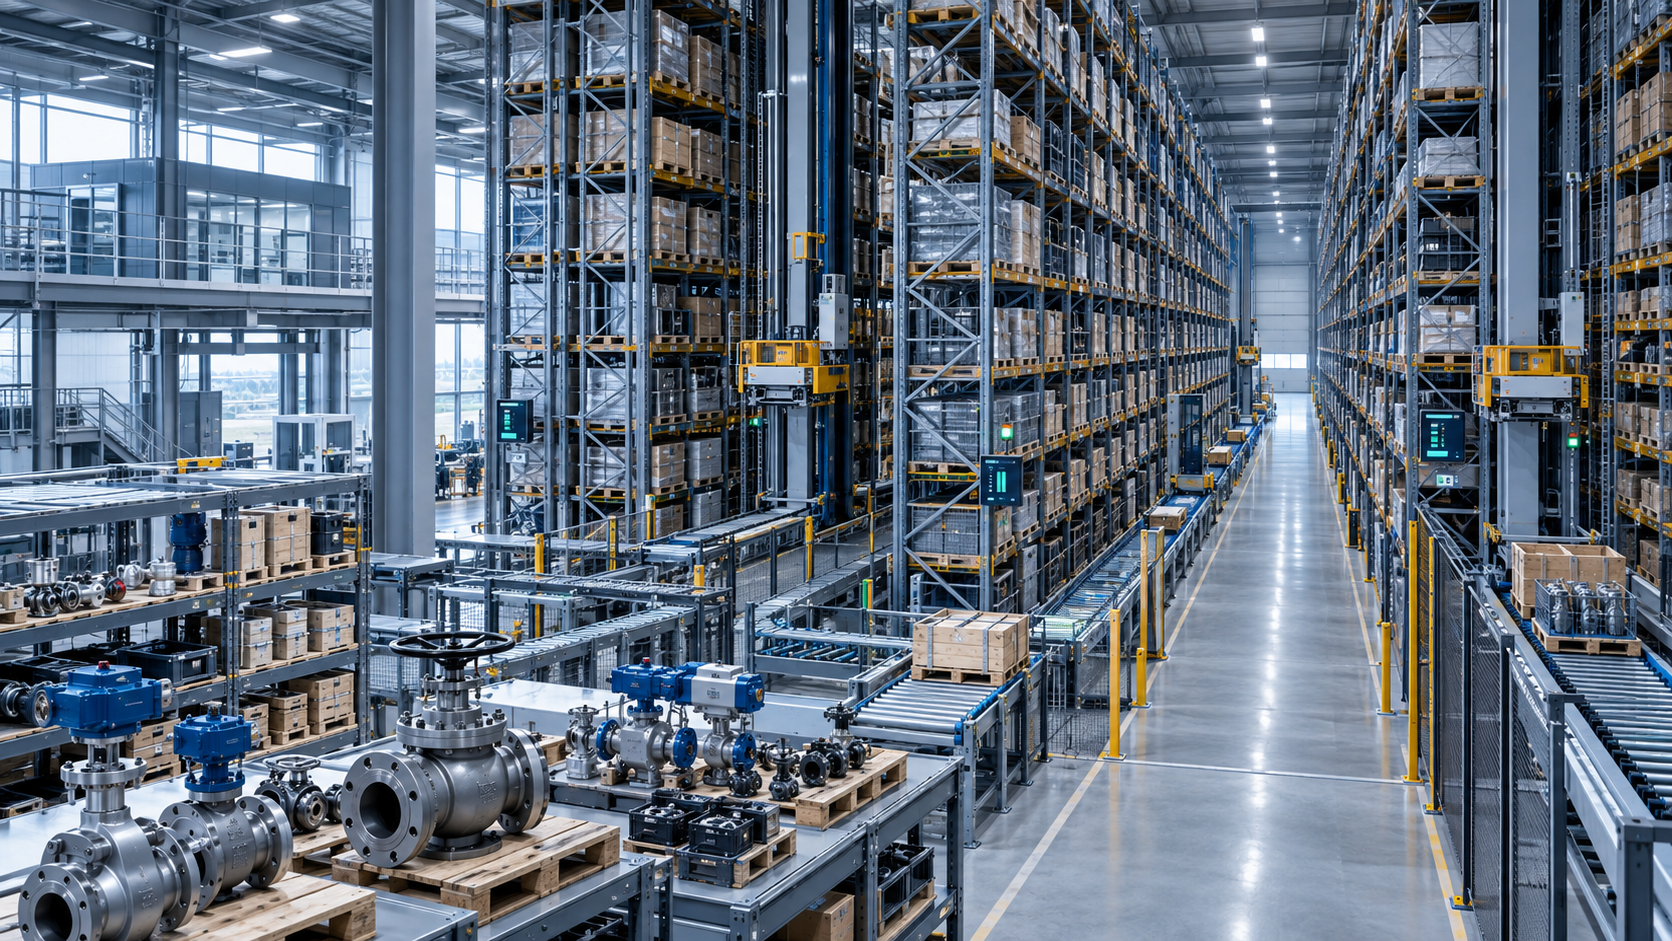
Magazzini automatizzati per i pezzi di ricambio: come l'intralogistica sta diventando un'infrastruttura critica – immagine creativa sull'argomento, con intelligenza artificiale: Xpert.Digital
Chiunque prenda sul serio la sicurezza degli approvvigionamenti non può più considerare il magazzino come un'attività secondaria
Dal magazzino al centro nevralgico strategico
I magazzini di ricambi nelle aziende industriali e infrastrutturali sono stati a lungo considerati un centro di costo necessario ma secondario. Il loro compito sembrava semplice: ricevere i pezzi, immagazzinarli e distribuirli all'occorrenza. Questa visione non è più corretta. Nelle reti energetiche, del gas, idriche, dei trasporti e delle telecomunicazioni, la disponibilità dei materiali determina direttamente la rapidità con cui è possibile riparare i malfunzionamenti, eseguire la manutenzione e rimettere in funzione i sistemi. Se una valvola, una guarnizione, un gruppo di controllo o un utensile specializzato mancano in un momento critico, una carenza di materiali relativamente lieve può avere conseguenze economiche significative.
Questo cambia la funzione economica del magazzino. Non è più solo un luogo per lo stoccaggio delle merci, ma uno strumento di sicurezza operativa. Il suo valore non si misura più unicamente in base al tasso di rotazione, ai costi del personale o allo spazio occupato. Il fattore cruciale è la possibilità di fornire il componente tecnico corretto in modo affidabile, rapido e con un'identificazione univoca. Soprattutto nei settori delle infrastrutture critiche, questa capacità ha un valore economico che va ben oltre la semplice contabilizzazione interna dei costi di magazzino.
I magazzini pallet automatizzati, la gestione digitale dell'inventario e i flussi di materiali supportati da software possono migliorare significativamente questa funzione. Riducono i tempi di ricerca, migliorano la tracciabilità e aumentano la precisione dell'inventario. Allo stesso tempo, emergono nuove dipendenze da software, alimentazione elettrica, tecnologia di controllo e risorse di assistenza specializzate. La questione cruciale, quindi, non è se un magazzino possa essere automatizzato il più possibile, ma quale combinazione di tecnologia, organizzazione e competenze umane generi la massima affidabilità dell'approvvigionamento a costi complessivi accettabili.
La logistica dei pezzi di ricambio segue un modello economico diverso
Un magazzino ricambi o di assistenza si differenzia sostanzialmente da un centro di distribuzione tradizionale. Nell'e-commerce o nella vendita al dettaglio di beni di consumo, l'attenzione si concentra su elevati volumi di ordini, tempi di consegna brevi e rapida rotazione delle scorte. I magazzini di ricambi tecnici, al contrario, presentano spesso una struttura di prodotti eterogenea. Oltre ai ricambi standard di uso frequente, contengono componenti raramente utilizzati, raccordi pesanti, strumenti di misura di precisione, utensili speciali e assiemi di elevato valore individuale. Alcuni ricambi potrebbero non essere necessari per anni, eppure sono indispensabili.
Questa caratteristica altera i consueti indicatori di performance. Un basso tasso di rotazione delle scorte non è automaticamente indice di scorte antieconomiche. Per i componenti critici, le scorte svolgono una funzione assicurativa. Il capitale immobilizzato rappresenta il prezzo da pagare per la capacità di reagire tempestivamente alle interruzioni. Un componente necessario solo una volta ogni dieci anni può essere economicamente vantaggioso se la sua indisponibilità causerebbe un lungo fermo impianto, un'interruzione della fornitura o danni consequenziali significativi.
L'ottimizzazione deve quindi distinguere tra impegno di capitale e rischio di insolvenza. Una riduzione indiscriminata delle scorte può migliorare gli indicatori chiave di performance nel breve termine, ma indebolire la resilienza nel lungo termine. Al contrario, scorte di sicurezza eccessive comportano costi superflui, ingombri di spazio e rischi di obsolescenza. La tecnologia di magazzino digitale rappresenta una leva fondamentale in questo contesto: quando i livelli di inventario vengono registrati in modo affidabile, i modelli di consumo analizzati e i tempi di rifornimento presi in considerazione, le riserve possono essere dimensionate con maggiore precisione.
La criticità di un articolo è particolarmente rilevante. Un componente economico può essere più importante, dal punto di vista aziendale, di una macchina costosa se viene utilizzato in una posizione centrale e non può essere reperito rapidamente. Pertanto, la classificazione non dovrebbe basarsi esclusivamente sul valore e sul consumo. Occorre valutare anche l'importanza tecnica, i tempi di consegna, l'intercambiabilità, la durata di conservazione, le conseguenze di un eventuale guasto e il numero di potenziali fornitori. Solo questo approccio multidimensionale consente di elaborare una solida strategia di gestione delle scorte.
L'automazione non è un fine a se stessa
L'attrattiva della tecnologia di automazione dei magazzini è evidente. I sistemi di scaffalatura a più piani sfruttano lo spazio disponibile in modo più efficiente, i trasloelevatori gestiscono i movimenti ripetitivi, i nastri trasportatori collegano le diverse aree funzionali e il software coordina lo stoccaggio e il prelievo. I processi manuali vengono abbreviati, gli errori ridotti al minimo e il flusso dei materiali diventa più trasparente. Nelle regioni con elevati costi del lavoro e una crescente carenza di manodopera qualificata, l'incentivo economico è ancora maggiore.
Tuttavia, la massima automazione non è automaticamente la soluzione migliore. I livelli di inventario tecnico sono spesso troppo eterogenei per essere completamente integrati in un unico sistema uniforme. Pallet standardizzati, contenitori e articoli movimentati regolarmente si prestano particolarmente bene ai processi automatizzati. Merci molto lunghe, pesanti, di forma irregolare o utilizzate di rado possono essere stoccate in modo più economico in aree convenzionali. Un'architettura robusta, pertanto, combina diverse configurazioni di stoccaggio anziché trattare ogni gruppo di articoli con la stessa tecnologia.
Il grado di automazione deve essere determinato in base al processo effettivo. Tra i fattori da esaminare figurano le dimensioni degli articoli, i pesi, le frequenze di movimentazione, i mezzi di carico, la velocità di accesso, la crescita delle scorte e i picchi operativi. Occorre inoltre considerare i requisiti di sicurezza, tracciabilità e funzionamento in caso di emergenza. Un sistema tecnologicamente avanzato può rivelarsi economicamente inefficace se progettato senza tenere conto della struttura reale del prodotto. Al contrario, una soluzione mirata e parzialmente automatizzata può offrire maggiori vantaggi se stabilizza i processi critici e mantiene una flessibilità sufficiente per i casi eccezionali.
L'intero processo è fondamentale. Un sistema di stoccaggio e prelievo veloce è di scarsa utilità se i dati anagrafici sono errati, le entrate merci vengono registrate in ritardo o gli ordini di prelievo non sono chiaramente prioritari. L'automazione migliora la qualità dei processi esistenti. I processi ben definiti diventano più rapidi e affidabili. Al contrario, dati errati e responsabilità poco chiare si propagano più rapidamente all'interno del sistema. Pertanto, la razionalizzazione organizzativa deve precedere qualsiasi modernizzazione tecnologica.
L'accuratezza dell'inventario diventa un vantaggio economico
In un magazzino gestito manualmente, l'inventario di sistema e quello fisico possono divergere. Ciò può essere causato da registrazioni errate, articoli fuori posto, etichettatura incoerente, etichette danneggiate o prelievi senza registrazione immediata. In un magazzino tipico, questo comporta ricerche e riordini. In una situazione operativa critica, informazioni di inventario errate possono essere molto più gravi: il sistema segnala un articolo come disponibile, quando in realtà è mancante o inutilizzabile.
I processi automatizzati migliorano la precisione dell'inventario perché ogni movimento viene attivato e confermato dal sistema. L'identificazione può essere supportata da tecnologie come codici a barre, RFID o sensori. Tuttavia, questo controllo tecnico è efficace solo se i dati anagrafici sono corretti. Dimensioni, pesi, numeri di serie o condizioni di stoccaggio errati rimangono tali anche in un sistema altamente automatizzato. La qualità dei dati deve quindi essere considerata una responsabilità gestionale continua.
La tracciabilità riveste un ruolo cruciale. Per i componenti rilevanti per la sicurezza, può essere necessario documentare lotti, numeri di serie, risultati dei test, certificati e cronologie di utilizzo. Questo rende il sistema di gestione del magazzino parte integrante della gestione della qualità e degli asset. Il sistema non solo permette di stabilire dove si trova un articolo, ma anche se è stato testato, approvato e se è idoneo per una specifica applicazione.
I dati risultanti hanno un proprio valore economico. I profili di movimentazione mostrano quali componenti vengono utilizzati regolarmente, quali scorte sono obsolete e dove si verificano colli di bottiglia. I dati relativi alle condizioni possono fornire indicazioni sull'usura o su condizioni di stoccaggio sfavorevoli. Integrati con i dati di manutenzione e di impianto, questi dati creano una base migliore per la previsione della domanda. Il magazzino si trasforma così da punto di emissione reattivo in un elemento basato sui dati per la pianificazione della manutenzione.
L'elevata disponibilità richiede più che semplici macchine ad alte prestazioni
La disponibilità nei magazzini automatizzati viene spesso espressa in percentuale. Sebbene tale valore possa sembrare semplice, il suo significato dipende interamente dalla definizione che gli viene attribuita. È necessario chiarire se i periodi di manutenzione programmata sono inclusi, se un sistema parzialmente funzionante è considerato disponibile e quali limiti del sistema vengono presi in considerazione. Componenti meccanici, controlli, software, rete e sistemi IT di livello superiore possono avere livelli di disponibilità differenti. Anche un solo guasto a un'interfaccia centrale può causare l'arresto completo dell'intero flusso di materiali.
Per la logistica dei pezzi di ricambio critici, la sola disponibilità media annua non è sufficiente. Una breve interruzione durante un intervento urgente può essere più dannosa di diverse ore di fermo durante una fase operativa normale. Pertanto, la disponibilità deve essere combinata con la capacità di ripristino. Fondamentalmente, un guasto deve essere rilevato, isolato e riparato con sempre maggiore rapidità. Altrettanto importante è la possibilità di accedere, seppur in modo limitato, agli elementi prioritari durante l'interruzione.
Un concetto solido richiede meccanismi di backup tecnici e organizzativi. Questi possono includere server ridondanti, canali di comunicazione alternativi, opzioni di controllo locale, procedure di rimozione manuale definite ed elenchi di emergenza sicuri. Non è necessario duplicare ogni componente. La ridondanza dovrebbe essere implementata laddove un singolo guasto avrebbe conseguenze sproporzionatamente gravi. Per gli elementi meno critici, una rapida fornitura di pezzi di ricambio e processi di riparazione chiaramente definiti possono risultare più economici.
La fase di riavvio merita particolare attenzione. Dopo un guasto all'alimentazione, alla rete o al sistema di controllo, il sistema deve conoscere la posizione dei portatori di carica e quali movimenti sono stati completati. Dati incoerenti possono essere più pericolosi dell'arresto iniziale. Le procedure di riavvio devono pertanto essere pianificate, documentate e testate regolarmente. Un sistema è considerato resiliente solo quando non solo funziona in modo stabile, ma è anche in grado di tornare al normale funzionamento in modo controllato dopo un'interruzione.
La manutenzione si sta trasformando da centro di costo a fattore di prestazione
I magazzini automatizzati integrano meccanica, sistemi elettrici, sensori, tecnologie di controllo e software. Questa complessità rende necessaria una strategia di manutenzione predittiva. Riparare semplicemente le apparecchiature dopo un guasto è troppo rischioso quando è richiesta un'elevata disponibilità. Allo stesso tempo, una manutenzione preventiva eccessiva può comportare costi e tempi di inattività non necessari. La soluzione economicamente più valida combina intervalli di ispezione fissi con la manutenzione predittiva.
I sensori e i dati operativi consentono l'individuazione precoce dell'usura. Correnti del motore, vibrazioni, temperature, tempi di funzionamento e consumo energetico possono indicare cambiamenti nelle condizioni del sistema. Se tali segnali vengono interpretati correttamente, è possibile pianificare interventi prima che si verifichi un guasto imprevisto. I vantaggi vanno oltre la semplice riduzione dei tempi di inattività. La manutenzione programmata può essere pianificata durante le ore non di punta, il personale può essere impiegato in modo più efficiente e i pezzi di ricambio necessari possono essere forniti tempestivamente.
La manutenzione predittiva non va confusa con il funzionamento automatico e privo di guasti. I modelli di dati richiedono sufficienti informazioni storiche, misurazioni accurate e l'interpretazione di esperti. I guasti rari sono difficili da prevedere statisticamente. Inoltre, un numero eccessivo di messaggi di avviso può sovraccaricare il personale. Un buon sistema, pertanto, dà priorità alle anomalie rilevanti e combina l'analisi dei dati con l'esperienza dei tecnici.
La manutenibilità deve essere considerata già in fase di progettazione dell'impianto. Componenti facilmente accessibili, funzioni diagnostiche intuitive, parti standardizzate e una documentazione completa riducono i tempi di riparazione. Un design compatto può far risparmiare spazio, ma potrebbe complicare la manutenzione. Questo compromesso deve essere valutato economicamente. Un ingombro leggermente maggiore potrebbe rivelarsi più conveniente nel lungo periodo se la manutenzione può essere eseguita in modo più sicuro e rapido.
Il software determina la fattibilità futura
Un magazzino automatizzato moderno è costituito da diversi livelli digitali. Il sistema aziendale o di manutenzione generale gestisce i fabbisogni di materiali e i processi operativi. Il sistema di gestione del magazzino organizza l'inventario, le ubicazioni di stoccaggio e gli ordini. Un sistema di controllo del flusso dei materiali coordina le macchine e assegna le priorità al trasporto. Al di sotto di questo livello operano i controllori logici programmabili (PLC), i sensori, gli azionamenti e i dispositivi di sicurezza.
La qualità complessiva del sistema è determinata dalle sue interfacce. Se le informazioni vengono trasmesse con ritardi, in modo incompleto o incoerente, anche l'hardware ad alte prestazioni diventa inefficace. Interfacce aperte, documentate e tracciabili sono quindi strategicamente importanti. Facilitano l'espansione, riducono le dipendenze e consentono la sostituzione dei singoli componenti in un secondo momento. Le strutture proprietarie possono semplificare l'implementazione, ma a lungo termine generano elevati costi di adattamento e di transizione.
Garantire la sostenibilità futura non significa installare immediatamente ogni possibile funzione. Significa piuttosto consentire modifiche senza dover sostituire completamente il sistema. Inventari, fonti energetiche e requisiti tecnici possono cambiare significativamente nel corso della vita utile del magazzino. Nuovi sistemi di carico, robot mobili, sensori aggiuntivi o modelli di manutenzione basati sui dati dovrebbero essere integrabili. Un'architettura modulare, pertanto, protegge dall'incertezza tecnologica e strategica.
Altrettanto importante è la sovranità dei dati. I dati operativi, di movimento e di stato devono essere pienamente disponibili all'operatore. Solo in questo modo quest'ultimo può valutare autonomamente le prestazioni, condurre analisi e integrare nuove applicazioni secondo necessità. Se l'accesso ai dati grezzi è limitato o le esportazioni sono possibili solo in formati proprietari, si crea una dipendenza a lungo termine. L'accesso ai dati non è quindi una questione tecnica secondaria, ma una componente essenziale del controllo economico.
Soluzioni intralogistiche LTW

LTW Intralogistics – Ingegneri del flusso - Immagine: LTW Intralogistics GmbH
LTW offre ai propri clienti non singoli componenti, ma soluzioni complete integrate. Consulenza, progettazione, componenti meccanici ed elettrotecnici, tecnologia di controllo e automazione, nonché software e assistenza: tutto è interconnesso e coordinato con precisione.
La produzione interna dei componenti chiave è particolarmente vantaggiosa, poiché consente un controllo ottimale della qualità, delle catene di fornitura e delle interfacce.
LTW è sinonimo di affidabilità, trasparenza e collaborazione. Lealtà e onestà sono saldamente radicate nella filosofia aziendale: una stretta di mano qui ha ancora un significato.
Correlato a questo:
Ottimizzazione degli indicatori chiave di prestazione delle scorte per le infrastrutture critiche
La sicurezza informatica protegge il flusso fisico dei materiali
Con la crescente connettività, i rischi digitali e fisici si stanno fondendo. Un magazzino automatizzato può essere meccanicamente integro e tuttavia non funzionare correttamente in caso di interruzione del software, della gestione degli utenti o delle connessioni di rete. Soprattutto nel settore dell'approvvigionamento energetico e in altri settori critici, la tecnologia di magazzino deve quindi essere integrata nell'architettura di sicurezza complessiva.
L'accesso remoto per la manutenzione è un tipico esempio. Se da un lato consente un supporto rapido e riduce i tempi di viaggio, dall'altro crea anche una potenziale superficie di attacco. Autenticazione sicura, accesso limitato nel tempo, registrazione degli eventi e responsabilità chiare sono essenziali. Account predefiniti condivisi o connessioni permanentemente aperte sono in contrasto con un moderno concetto di sicurezza.
La segmentazione della rete limita la diffusione di potenziali attacchi. La tecnologia di controllo, l'IT di magazzino e le comunicazioni d'ufficio non dovrebbero operare senza controllo sulla stessa rete. Allo stesso tempo, i flussi di dati necessari devono funzionare in modo affidabile. La sicurezza non deve essere compromessa da soluzioni improvvisate che ostacolano inutilmente le operazioni. Ciò richiede un'architettura che tenga conto congiuntamente dei requisiti operativi e degli obiettivi di sicurezza.
I backup devono fare più che semplicemente memorizzare i dati. Devono essere completi, protetti da manomissioni e praticamente recuperabili. Test periodici dimostrano se le configurazioni, i dati anagrafici e le informazioni sulle transazioni possono essere effettivamente ricostruiti. Anche gli aggiornamenti software richiedono un processo controllato. La tecnologia operativa non può sempre essere aggiornata rapidamente perché le modifiche devono essere esaminate e coordinate con i sistemi di controllo delle macchine. È proprio per questo che responsabilità chiare e componenti supportati a lungo termine sono cruciali.
La carenza di competenze sta accelerando e sta cambiando la natura del lavoro
In molti paesi europei, i cambiamenti demografici stanno aggravando la carenza di personale qualificato nei settori della logistica, della tecnologia e della manutenzione. L'automazione può sostituire compiti fisicamente impegnativi, lunghe distanze e trasporti ripetitivi. Non solo aumenta la produttività, ma può anche rendere i luoghi di lavoro più ergonomici e attraenti.
La necessità di personale, tuttavia, non scompare. Si sposta dalla movimentazione manuale al monitoraggio, alla diagnostica, alla gestione dei dati e alla manutenzione tecnica. I dipendenti devono essere in grado di individuare i malfunzionamenti, stabilire le priorità e agire con sicurezza in situazioni eccezionali. Ciò richiede qualifiche diverse rispetto al tradizionale lavoro di magazzino. Pertanto, la formazione continua è un elemento chiave di qualsiasi strategia di automazione.
Le competenze interne sono particolarmente importanti. Se tutte le capacità diagnostiche risiedono all'esterno dell'azienda, in caso di malfunzionamento si crea una pericolosa dipendenza. I dipendenti interni non devono essere in grado di eseguire ogni riparazione complessa, ma devono saper classificare le tipologie di guasto, stabilire condizioni operative sicure e gestire operazioni limitate. Queste competenze riducono i tempi di inattività e migliorano la collaborazione con gli specialisti esterni.
Anche l'accettazione da parte dei dipendenti influisce sul successo del progetto. I sistemi sviluppati senza un sufficiente coinvolgimento degli utenti finali spesso si traducono in soluzioni alternative. Gli operatori hanno familiarità con casi particolari, ostacoli pratici e processi informali che non sono visibili nei modelli di processo. La loro esperienza dovrebbe essere valorizzata senza perpetuare acriticamente abitudini inefficienti. Una buona automazione combina la progettazione tecnica con la conoscenza operativa del mondo reale.
La sicurezza inizia negli stati di emergenza
In condizioni operative normali e automatizzate, i movimenti sono prevedibili e protetti da dispositivi di sicurezza. I rischi maggiori si presentano spesso al di fuori di queste normali condizioni operative: ad esempio, in caso di blocco dei carrelli di carico, interventi manuali, lavori di manutenzione o riavvii. È proprio in queste situazioni che i dipendenti si trovano spesso sotto pressione a causa dei tempi ristretti. Pertanto, un accesso sicuro, procedure di sblocco chiare e display di facile comprensione sono essenziali.
La disposizione degli impianti deve consentire la manutenzione e la risoluzione dei problemi senza dover condurre inutilmente il personale in aree pericolose. La separazione dei dispositivi di protezione, gli arresti di sicurezza, le vie di fuga e l'accesso controllato devono essere coordinati con il flusso dei materiali. La sicurezza non può essere aggiunta a posteriori. Influisce fin dall'inizio sulla progettazione degli edifici, delle scaffalature, della tecnologia dei nastri trasportatori e della logica di controllo.
Anche la protezione antincendio impone elevati requisiti in termini di sicurezza antincendio. Lo stoccaggio ad alta densità modifica il carico d'incendio, la produzione di fumo e l'accessibilità. Imballaggi, materie plastiche, oli, batterie e fluidi tecnici possono creare diversi rischi. Le zone di stoccaggio, i sistemi di rilevamento e le tecnologie di estinzione devono essere adattati alle specifiche merci. Le modifiche successive sono spesso costose e possono ridurre la capacità utile.
Una solida architettura di sicurezza favorisce anche l'efficienza economica. Meno incidenti, approvazioni più rapide e processi chiari riducono i tempi di inattività. Al contrario, misure di sicurezza complesse o impraticabili portano a soluzioni alternative. Sicurezza e produttività, quindi, non si escludono a vicenda se pianificate congiuntamente.
L'efficienza energetica incide sui costi e sulla resilienza
La tecnologia automatizzata richiede energia elettrica, ma può al contempo ridurre le distanze di spostamento, lo spazio occupato e gli errori. L'effettiva efficienza energetica dipende dalla progettazione, dall'utilizzo e dal sistema di controllo. Azionamenti efficienti, recupero di energia, strategie di guida intelligenti e modalità di standby basate sulla domanda riducono i consumi. Un magazzino a scaffalature alte compatto può inoltre richiedere meno spazio riscaldato e illuminato per ogni postazione di stoccaggio.
Ai fini della contabilità dei costi, un dato medio annuo sui consumi non è sufficiente. I picchi di carico, i consumi in standby e il funzionamento a basso utilizzo devono essere considerati separatamente. I punti di misurazione a livello di sistema consentono un'allocazione precisa. Inoltre, facilitano il monitoraggio delle condizioni: un aumento del consumo per movimento può indicare usura, profili operativi sfavorevoli o problemi meccanici.
Anche l'approvvigionamento energetico è una questione di resilienza. In caso di interruzione di corrente, il sistema e i suoi vettori di carico devono essere riportati in uno stato di sicurezza. I dati non devono essere persi e il riavvio deve essere controllato. Per le apparecchiature particolarmente critiche, potrebbe essere consigliabile un accesso di emergenza limitato. Tuttavia, alimentare l'intero sistema con energia di emergenza sarebbe probabilmente eccessivamente costoso.
La soluzione appropriata scaturisce da una valutazione del rischio. Quali funzioni devono rimanere immediatamente disponibili? Quali possono essere sospese in modo controllato? Per quanto tempo può essere interrotto l'accesso? Queste domande conducono a una gerarchia economicamente giustificata di alimentazione ininterrotta, alimentazione di emergenza, backup dei dati e processi di ripristino manuali.
I costi del ciclo di vita sono più significativi del prezzo di acquisto
I magazzini automatizzati sono sistemi a lungo termine. La loro redditività economica è determinata non solo dall'investimento iniziale, ma anche dal consumo energetico, dalla manutenzione, dai pezzi di ricambio, dagli aggiornamenti software, dalla formazione, dalle ispezioni e dai successivi aggiornamenti. A ciò si aggiungono i costi derivanti dai fermi macchina imprevisti e dalla limitata capacità operativa. Un sistema apparentemente economico può diventare oneroso nel lungo periodo se i componenti vengono dismessi prematuramente o se la manutenzione richiede competenze specialistiche.
Una valutazione affidabile deve quindi considerare i costi totali del ciclo di vita. Ciò richiede ipotesi realistiche sulla durata di servizio, le ore di funzionamento, i cicli, i profili di carico e gli intervalli di manutenzione. Occorre inoltre tenere conto degli aumenti di prezzo dell'energia e del personale, nonché dei principali aggiornamenti tecnologici. In particolare, per quanto riguarda i sistemi di controllo, i server e il software, è probabile che debbano essere sostituiti o aggiornati più volte durante la loro vita utile.
Le analisi di sensitività rivelano quanto stabile rimanga la redditività economica in condizioni mutevoli. Cosa accade con un maggiore utilizzo, prezzi dell'energia più elevati o costi di manutenzione crescenti? In che modo una gamma di prodotti modificata influisce sul risultato? Quali sono le conseguenze di una maggiore durata operativa? Una soluzione è economicamente solida se si dimostra convincente non solo in condizioni ideali.
Oltre ai costi diretti, occorre considerare anche i danni evitati. Una risoluzione più rapida dei guasti, una riduzione delle rotture di stock e una migliore tracciabilità hanno un valore economico, anche se questo non si riflette sempre in risparmi continui. Per le infrastrutture critiche, la riduzione delle interruzioni, seppur rare, ma gravi, può rappresentare il vantaggio più significativo.
Gli indicatori chiave di performance devono rispecchiare la missione dell'azienda
Le metriche tradizionali di magazzino, come la produttività, il tasso di occupazione e il costo per movimentazione, rimangono rilevanti, ma non sono più sufficienti. Un magazzino di ricambi critici deve innanzitutto supportare la prontezza operativa. Pertanto, è necessario misurare l'accuratezza dell'inventario, i tempi di consegna per gli articoli prioritari, la disponibilità tecnica e i tempi di ripristino.
I valori medi possono mascherare le debolezze. Un tempo medio di consegna molto basso dice poco sulla possibilità di reperire in modo affidabile i componenti critici raramente necessari. Anche gli errori di inventario non sono sinonimi. Un materiale di consumo mancante ha conseguenze diverse rispetto a un componente di sicurezza non disponibile. Gli indicatori chiave di prestazione dovrebbero quindi differenziarsi in base alla criticità.
La logica di misurazione deve essere trasparente. Dati grezzi, definizioni e regole di calcolo devono rimanere tracciabili. Solo in questo modo è possibile identificare le cause e apportare miglioramenti. Se un indicatore chiave di prestazione (KPI) diminuisce, deve essere possibile distinguere se la causa è da attribuire a fattori meccanici, software, dati anagrafici o processi organizzativi.
Gli indicatori chiave di prestazione (KPI) non devono incoraggiare comportamenti scorretti. Un'ottimizzazione unilaterale della produttività può portare a interventi di manutenzione posticipati o a una gestione inadeguata dei casi speciali. Un sistema equilibrato combina produttività, sicurezza, qualità, energia e resilienza. Ciò garantisce che le prestazioni non siano ridotte alla sola velocità, ma siano allineate all'effettiva attività operativa.
Il Belgio dimostra la dimensione europea del cambiamento
Grazie ai suoi porti, alle vie di trasporto, ai distretti industriali e alle reti energetiche transfrontaliere, il Belgio riveste una particolare importanza logistica. La vicinanza geografica delle principali regioni di consumo e industriali accresce la necessità di infrastrutture tecniche affidabili. Una logistica efficiente per gli interventi e i pezzi di ricambio non solo supporta le singole località, ma può anche stabilizzare le catene di approvvigionamento sovraregionali.
Al contempo, i costi della manodopera, dell'energia e del terreno sono relativamente elevati nell'Europa occidentale. Ciò rafforza l'incentivo a utilizzare gli edifici esistenti in modo più efficiente e ad automatizzare i processi ricorrenti. Tuttavia, gli investimenti ingenti devono rimanere produttivi per molti anni. Flessibilità e scalabilità sono quindi più importanti della massimizzazione delle prestazioni a breve termine.
La trasformazione del sistema energetico accresce l'incertezza. Il gas naturale manterrà inizialmente un ruolo significativo, mentre il biometano, l'idrogeno, il trasporto di CO₂ e altri vettori energetici creeranno nuove esigenze tecniche. Componenti, materiali e normative di sicurezza potrebbero subire modifiche. Un magazzino moderno non dovrebbe essere in grado di prevedere nel dettaglio tali sviluppi, ma dovrebbe consentire adattamenti spaziali e digitali.
Questa sfida riguarda tutta l'Europa. Le infrastrutture critiche stanno diventando sempre più complesse, interconnesse e, al contempo, soggette a crescenti aspettative in termini di disponibilità. L'automazione dei magazzini sta quindi diventando parte integrante delle politiche di resilienza industriale. Può ridurre le dipendenze, ma crea anche nuovi vincoli tecnologici. I benefici strategici dipendono da come questi vincoli vengono gestiti in modo consapevole.
I rischi maggiori si presentano nei dati, nelle transizioni e nelle interfacce
I progetti tecnici su larga scala raramente falliscono a causa di una singola macchina. Spesso, le cause risiedono in dati anagrafici incompleti, interfacce di costruzione sottovalutate, integrazione software ritardata o responsabilità poco chiare. La transizione dal sistema esistente al nuovo è particolarmente critica. Durante la migrazione, i sistemi esistenti devono rimanere disponibili, i dati devono essere trasferiti e i processi devono essere riappresi.
Un'implementazione graduale riduce i rischi. In primo luogo, vengono definiti gli articoli, le dimensioni, i pesi, i movimenti e i fattori di criticità. Segue la verifica del layout, la simulazione e il test delle interfacce. Prima della piena operatività, il sistema deve essere testato con carichi realistici e interruzioni indotte deliberatamente. Etichettatura errata, pallet danneggiati, interruzioni di rete e linee di trasporto bloccate sono tutti elementi che rientrano in un programma di test rigoroso.
Anche l'organizzazione deve prepararsi. Ruoli, percorsi di escalation e procedure di emergenza devono essere definiti prima dell'avvio. I dipendenti hanno bisogno di tempo sufficiente per esercitarsi non solo nelle procedure standard, ma anche nei casi eccezionali. La documentazione deve essere comprensibile, aggiornata e disponibile in caso di malfunzionamento. Un sistema tecnicamente completo non è ancora un sistema operativo.
Dopo il lancio, inizia una fase di stabilizzazione. I dati sulle prestazioni, i modelli di errore e il feedback degli utenti rivelano dove sono necessari degli aggiustamenti. Piccoli miglioramenti alla prioritizzazione, alle interfacce utente o ai punti di passaggio di consegne possono avere un impatto significativo. L'ottimizzazione continua non è quindi indice di una cattiva pianificazione, ma una parte normale dell'automazione complessa.
Insegnamenti strategici per le infrastrutture critiche
I magazzini automatizzati per i pezzi di ricambio rappresentano un cambiamento fondamentale nell'intralogistica. Il loro valore non deriva solo dalla riduzione del personale o dall'aumento della velocità. Integrano la gestione delle scorte, la manutenzione, la mitigazione dei rischi e il controllo digitale, diventando così parte integrante dell'architettura di sicurezza operativa.
Per gli operatori, ciò si traduce in una chiara priorità: i dati relativi ai materiali e i processi di magazzino devono ricevere la stessa attenzione gestionale riservata agli altri sistemi operativi. È contraddittorio investire ingenti somme in reti e infrastrutture quando la disponibilità di pezzi di ricambio, relativamente piccoli, dipende da inventari poco trasparenti o da conoscenze specifiche del singolo operatore. Anche colli di bottiglia apparentemente insignificanti possono rallentare infrastrutture di grandi dimensioni.
L'automazione è un mezzo per raggiungere un fine, non un fine in sé. Crea valore quando si basa su dati puliti, processi chiari, personale qualificato e una solida sicurezza informatica. Senza queste fondamenta, può digitalizzare le debolezze esistenti e creare nuove dipendenze. Pertanto, il parametro di riferimento appropriato non è il livello tecnologico visibile, ma il miglioramento dimostrabile in termini di sicurezza dell'approvvigionamento, reattività e costi del ciclo di vita.
Ciò che conta non è quanto moderno appaia il magazzino
Un magazzino automatizzato a scaffalature alte può essere tecnologicamente impressionante. Tuttavia, per le infrastrutture critiche, non è l'aspetto esteriore a contare, ma le prestazioni in caso di emergenza. Il pezzo giusto deve essere disponibile, chiaramente identificato, accessibile in modo sicuro e fornito nel più breve tempo possibile. Anche in caso di malfunzionamenti della tecnologia aziendale, le operazioni devono rimanere gestibili.
La soluzione più efficace combina quindi diverse caratteristiche: elevata precisione dell'inventario, automazione robusta, architetture software aperte, sicurezza informatica efficace, buona manutenibilità e personale competente. Inoltre, include un'analisi costi-benefici che va oltre il prezzo di acquisto, prendendo in considerazione i rischi di guasto, il consumo energetico, i costi di modernizzazione e le conseguenti spese aziendali.
Se si adotta questa visione olistica, il magazzino ricambi si trasforma da centro di costo passivo in uno strumento di riassicurazione fisico e digitale. Riduce i rischi operativi, migliora le capacità di intervento e rafforza la resilienza di un sistema da cui dipendono l'economia e la società. È proprio qui che risiede il suo vero significato economico.
Consulenza - Pianificazione - Implementazione

Konrad Wolfenstein
Sarei felice di fungere da tuo consulente personale.
Puoi contattarmi all'indirizzo wolfenstein∂xpert.digital o
Chiamami al numero +49 7348 4088 965 .
I tuoi esperti di intralogistica

Consulenza, progettazione e realizzazione di soluzioni complete per magazzini verticali e sistemi di stoccaggio automatizzati - Immagine: Xpert.Digital
Maggiori informazioni qui: