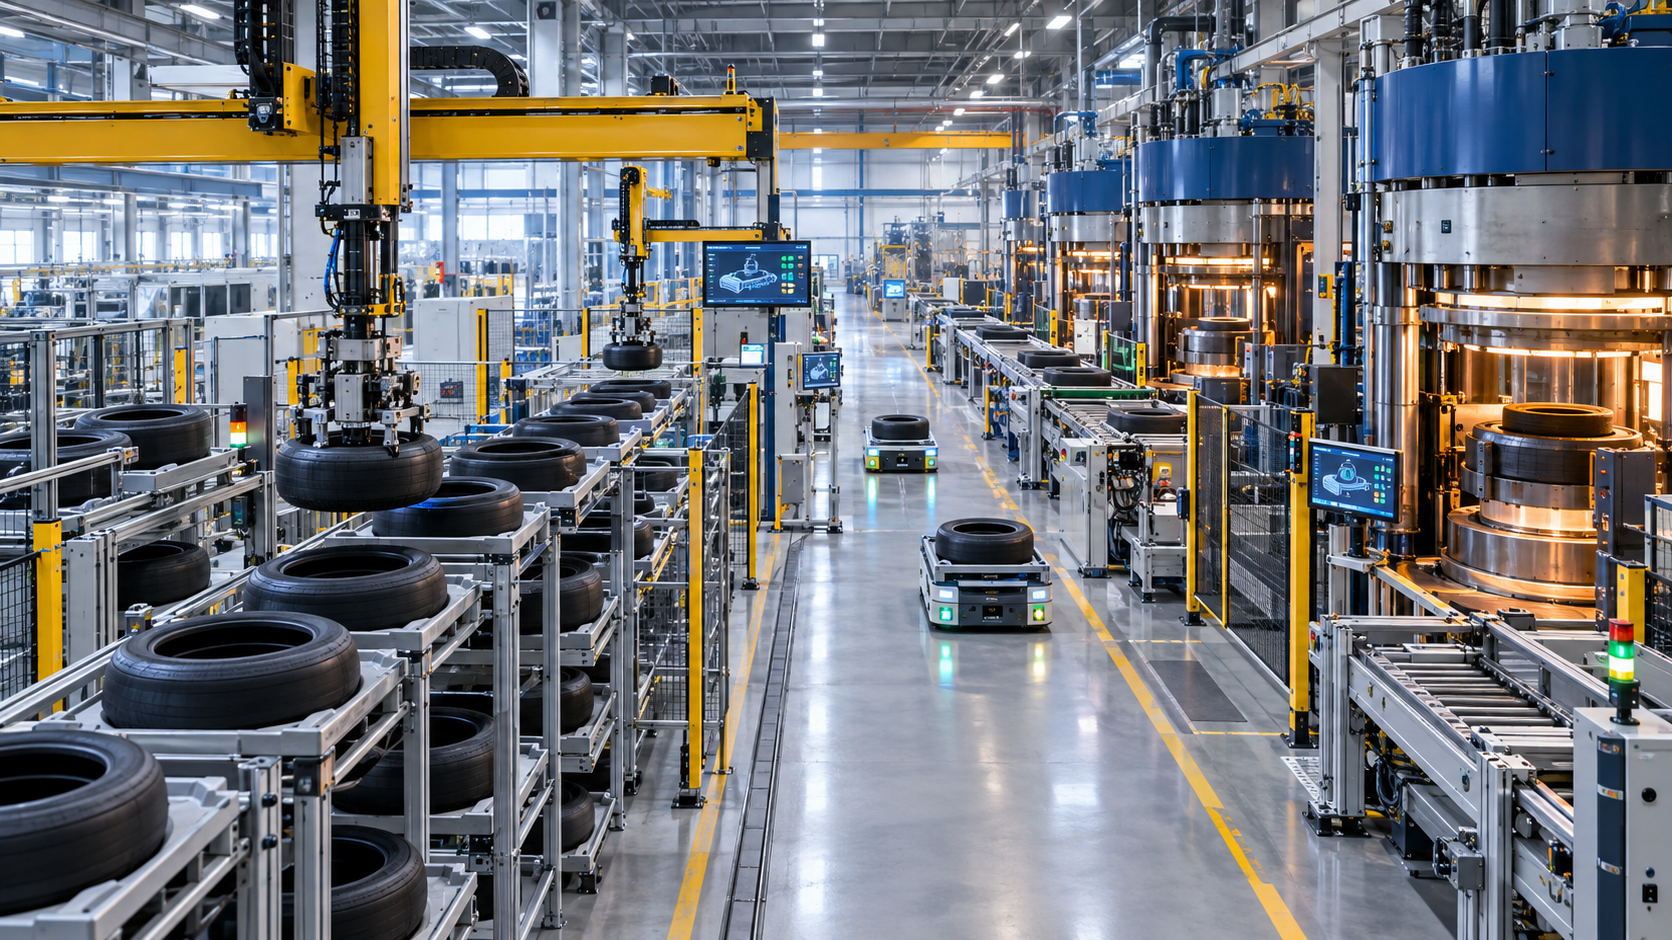
Il pacemaker invisibile della fabbrica di pneumatici: sottovalutare il buffer di vulcanizzazione significa bruciare capitale nel punto più costoso della produzione – immagine creativa sull'argomento, realizzata con l'IA: Xpert.Digital
Gestione ottimale degli pneumatici: il ruolo del deposito pneumatici ecologico
Efficienza nella fabbrica di pneumatici: perché il tampone di vulcanizzazione è fondamentale
Nel complesso mondo della produzione di pneumatici, il ruolo cruciale del cosiddetto buffer di vulcanizzazione – noto anche come area di stoccaggio pneumatici grezzi – viene spesso sottovalutato. Questo invisibile motore dello stabilimento di produzione non funge solo da area di stoccaggio per i pneumatici non vulcanizzati, ma è anche un elemento determinante per l'efficienza economica dell'intero processo produttivo. L'area di stoccaggio pneumatici grezzi compensa le differenze tra le fasi di assemblaggio e vulcanizzazione, garantendo un flusso di materiale stabile anche in caso di interruzioni impreviste. Un buffer di vulcanizzazione di dimensioni ottimali può quindi non solo garantire l'approvvigionamento di materiale alle presse di vulcanizzazione, ma anche ridurre il capitale immobilizzato nella produzione e aumentare la produttività complessiva. In questo articolo, analizzeremo i vari aspetti del buffer di vulcanizzazione e dimostreremo l'importanza di non sottovalutare questa componente cruciale della produzione di pneumatici.
Più di un semplice magazzino tra due mondi di macchine
L'area di stoccaggio degli pneumatici non vulcanizzati, spesso chiamata "zona tampone di vulcanizzazione" in Germania e nel settore manifatturiero internazionale, è una delle aree meno appariscenti ma economicamente cruciali di uno stabilimento di produzione di pneumatici. Qui vengono conservati gli pneumatici completamente assemblati ma non ancora vulcanizzati, tra la linea di assemblaggio e le presse di vulcanizzazione. In questa fase, lo pneumatico possiede già la sua struttura materiale essenziale, ma non ancora la resistenza, la geometria e il disegno del battistrada definitivi. È sensibile a deformazioni, pressioni, supporti errati, errori di assemblaggio e stoccaggio eccessivamente lungo o inadeguato. Pertanto, l'area di stoccaggio svolge una funzione che va ben oltre la semplice gestione delle scorte. Stabilizza un flusso di materiale tecnicamente delicato tra due fasi di produzione i cui tempi di ciclo, la suscettibilità alle interruzioni e le dimensioni dei lotti differiscono strutturalmente.
Le macchine per la costruzione di pneumatici producono in genere pneumatici grezzi in sequenze e lotti specifici. Le presse di vulcanizzazione, d'altro canto, operano con stampi, formule, curve di riscaldamento e programmi di produzione specifici per ogni prodotto. Un accoppiamento diretto e preciso tra le due aree sarebbe concepibile solo in una fabbrica idealizzata, priva di interruzioni, cambi di prodotto, controlli di qualità o manutenzione. In realtà, i tempi di ciclo fluttuano, le singole macchine subiscono fermi temporanei, gli stampi vengono cambiati, gli ordini vengono prioritizzati e i pneumatici devono essere smistati per tipo, età, stato di rilascio e pressa di destinazione. Il sistema di vulcanizzazione tampone disaccoppia queste fluttuazioni e le trasforma in un inventario gestibile.
Da un punto di vista economico, rappresenta una sorta di assicurazione contro i tempi di inattività, ma non senza costi. Un buffer troppo ridotto compromette l'approvvigionamento delle presse. Un buffer troppo ampio immobilizza spazio, attrezzature, capitale circolante e potenzialmente energia, aumenta i tempi di fermo e può mascherare problemi di processo. Pertanto, il livello ottimale di scorte non è né zero né il volume massimo tecnicamente possibile. Esso deriva dalla relazione tra capacità delle presse, disponibilità dell'impianto, mix di prodotti, profilo di guasto, tempi di rifornimento all'interno dello stabilimento e livello di servizio desiderato rispetto alla vulcanizzazione. L'obiettivo principale del management è garantire la sicurezza dell'approvvigionamento con il minor livello di scorte possibile.
La pressa di vulcanizzazione determina la leva economica
L'importanza economica del magazzino di pneumatici nuovi deriva principalmente dal ruolo della vulcanizzazione nell'intero processo. Le presse a caldo richiedono ingenti investimenti, occupano molto spazio e consumano molta energia. Conferiscono al pneumatico la sua forma finale sotto pressione e calore, reticolando le mescole di gomma. Il tempo di pressatura disponibile è quindi una risorsa produttiva limitata. Se viene perso a causa della mancanza di materiali, la produzione persa non può essere facilmente recuperata. Turni aggiuntivi, straordinari o velocità di produzione più elevate sulle attrezzature a monte non possono compensare i cicli di pressatura persi se il collo di bottiglia si trova già nella fase di vulcanizzazione.
La logica è semplice: il valore di un buffer non si misura con il prezzo dello spazio di stoccaggio, ma con i costi evitati di un minuto improduttivo al collo di bottiglia. Questo include molto più del semplice volume di produzione perso. I tempi di inattività possono causare ulteriori perdite di energia, temperature instabili, maggiore impegno organizzativo e un utilizzo meno efficiente del personale e delle attrezzature. In un impianto con molte presse, anche un piccolo miglioramento nella disponibilità del materiale può avere un effetto cumulativo su migliaia di ore di funzionamento. Pertanto, i secondi risparmiati nella disponibilità del materiale e un aumento di pochi punti percentuali nella disponibilità dell'impianto possono avere un impatto significativo nel corso di un anno.
Allo stesso tempo, sarebbe errato considerare automaticamente ogni unità di stoccaggio aggiuntiva come un incremento della produttività. Se le macchine da stampa sono ferme a causa di cambi di stampo, manutenzione, problemi con i supporti di stampa o problemi di qualità, una maggiore scorta di pneumatici verdi non risolverà il problema di fondo. Un buffer può assorbire le fluttuazioni, ma non può compensare una progettazione della capacità produttiva persistentemente difettosa. Non dovrebbe sostituire attrezzature affidabili, né fungere da deposito per una pianificazione della produzione mal coordinata. La soluzione migliore rende visibili le interruzioni, ne individua le cause e mantiene solo il livello di scorte economicamente sostenibile per fluttuazioni statisticamente prevedibili.
Il disaccoppiamento crea efficienza ma anche sprechi
Un buffer di vulcanizzazione svolge simultaneamente tre funzioni: disaccoppia i cicli di produzione, separa le varianti di prodotto e protegge un prodotto intermedio sensibile. Questa combinazione lo distingue da un tradizionale magazzino di prodotti finiti. Il pneumatico non viene immagazzinato perché verrà venduto e spedito in seguito, ma perché il processo successivo richiede un prodotto specifico in un momento specifico. Pertanto, ogni operazione di stoccaggio è parte di una decisione di produzione critica in termini di tempo.
Il disaccoppiamento consente alle macchine per la costruzione di pneumatici di operare in lotti di dimensioni economiche e riduce i tempi di cambio formato. Una singola macchina può produrre consecutivamente diverse varianti identiche o correlate, anche se le presse non richiedono questi pneumatici esattamente agli stessi intervalli. Ciò aumenta il tempo produttivo nella costruzione degli pneumatici. Viceversa, le presse non devono attendere il completamento di un ordine precedente se il tipo richiesto è già presente nel buffer. L'inventario assume quindi temporaneamente il ruolo di riserva di capacità.
Tuttavia, questa riserva ha i suoi limiti. Tempi di permanenza eccessivamente lunghi aumentano il rischio di invecchiamento, deformazione, problemi superficiali o superamento delle finestre di processo interne. Uno pneumatico verde non è un mezzo di stoccaggio chimicamente e meccanicamente neutro. Il suo tempo di buffer consentito dipende dalla formulazione del materiale, dal pretrattamento, dall'ambiente e dalle specifiche di qualità. Pertanto, una gestione economicamente valida considera non solo la quantità e la tipologia, ma anche i tempi di produzione, il lotto, lo stato e la data di lavorazione più lontana possibile. Il principio comunemente utilizzato del "primo entrato, primo uscito" è un fondamento importante, ma da solo non è sufficiente quando si ha a che fare con ordini prioritari, lotti limitati, durate di conservazione variabili o allocazione mirata delle presse.
Il pneumatico verde richiede una logica propria
Prima della vulcanizzazione, il pneumatico è morbido, appiccicoso e geometricamente fragile. Una manipolazione scorretta può danneggiare la carcassa, il tallone o il fianco. Se i pneumatici vengono impilati uno sopra l'altro o supportati in modo improprio, possono appiattirsi o deformarsi. Tale danno è particolarmente indesiderabile dal punto di vista economico, poiché il prodotto incorpora già materiale, energia e tempo macchina provenienti da diverse fasi di lavorazione a monte. Pertanto, gli scarti poco prima della vulcanizzazione distruggono un valore significativamente maggiore rispetto a un errore precedente nella fornitura di materie prime.
Un moderno sistema di stoccaggio deve quindi movimentare i pneumatici nuovi in modo da preservarne la forma. Spesso, ogni pneumatico poggia su un vassoio o pallet personalizzato o universale. Ciò impedisce che i pneumatici si tocchino e fornisce un supporto geometrico durante il trasporto, lo stoccaggio e la movimentazione. In alternativa, sistemi specializzati possono movimentare i pneumatici senza un apposito mezzo di carico. Questa soluzione consente di risparmiare sui mezzi di carico, sulla tecnologia di restituzione e potenzialmente sulle fasi del processo, ma impone requisiti elevati in termini di pinze, geometria di stoccaggio e flessibilità nella gestione delle diverse tipologie di pneumatici.
La scelta tra un sistema con vassoi e un sistema senza vassoi è una decisione strategica di natura commerciale. I vassoi comportano costi di approvvigionamento, pulizia, manutenzione e circolazione. Inoltre, è necessario disporre sempre di una scorta sufficiente di vassoi vuoti nel posto giusto. Tuttavia, standardizzano l'interfaccia tra diverse tecnologie di trasporto e stoccaggio e proteggono il prodotto. Un sistema senza vassoi riduce il capitale immobilizzato e la movimentazione, ma può essere maggiormente dipendente dalle dimensioni specifiche degli pneumatici e dalla progettazione meccanica. Il fattore decisivo non è il prezzo isolato di un vassoio o di un dispositivo di presa, bensì l'impatto complessivo sui costi nel corso del ciclo di vita, del mix di prodotti, della disponibilità e dell'adattabilità.
L'automazione non si limita a sostituire il lavoro manuale
L'automazione di un magazzino di pneumatici nuovi viene spesso giustificata dalla necessità di risparmiare personale. Sebbene questo aspetto sia rilevante, non rappresenta l'intera spiegazione. I maggiori vantaggi derivano solitamente da processi riproducibili, maggiore affidabilità della produttività, identificazione univoca e migliore utilizzo delle presse. I sistemi manuali possono essere economici per piccoli quantitativi e un mix di prodotti gestibile. Tuttavia, con l'aumento del volume di produzione, la maggiore varietà di prodotti e requisiti di qualità più rigorosi, gli sforzi di ricerca, il rischio di errori e la complessità organizzativa aumentano in modo sproporzionato.
A seconda della configurazione dello stabilimento, le soluzioni automatizzate utilizzano trasloelevatori, sistemi a navetta, gru a portale, robot per lo stoccaggio di aree, monorotaie, tecnologie di trasporto a nastro o veicoli a guida automatica (AGV). Un trasloelevatore consolida le scorte verticalmente ed è adatto a magazzini a scaffalatura alta con struttura ben definita. I sistemi a navetta multistadio offrono elevata produttività e ridondanza, ma sono tecnicamente complessi. Le gru a portale possono servire dinamicamente ampie superfici e movimentare in modo flessibile pneumatici o pallet di vario tipo. Le monorotaie riducono la congestione del traffico e collegano magazzini e presse in quota, ma richiedono una struttura portante dell'edificio e un'attenta pianificazione degli scambi e della manutenzione.
Nessun progetto architettonico è intrinsecamente superiore agli altri. Un'area di stoccaggio compatta situata sopra o direttamente adiacente alle macchine per la produzione di pneumatici può essere sufficiente in un impianto ben sincronizzato. Un grande magazzino a scaffalature alte è la soluzione ideale quando si gestiscono numerose varianti di prodotto, elevati livelli di inventario o distanze spaziali significative. In un progetto di riqualificazione di un'area industriale dismessa, tuttavia, la disposizione dei pilastri, l'altezza dei soffitti, le normative antincendio, le utenze esistenti e la produzione in corso possono precludere anche la soluzione tecnicamente più elegante. Pertanto, la convenienza economica deriva dall'adattamento al flusso di materiali specifico, non dall'acquisto della singola macchina più efficiente.
La varietà di varianti rende il software un collo di bottiglia
L'industria degli pneumatici non produce più solo poche misure standard in grandi lotti. Classi di veicoli, diametri dei cerchi, indici di velocità, versioni invernali ed estive, requisiti per veicoli elettrici, specifiche regionali e varianti di marca ampliano la gamma di prodotti. Maggiore è questa diversità di prodotti, più difficile diventa gestire le scorte di sicurezza con semplici regole quantitative. La tecnologia di magazzino fisica rimane importante, ma le vere prestazioni si stanno spostando sul software.
Un sistema di controllo del magazzino coordina nastri trasportatori, robot, gru a trasbordo e stazioni di trasferimento. Un sistema di gestione della produzione (MES) pianifica quindi ordini, inventario, rilasci e sequenze di produzione. Il collegamento al sistema aziendale di livello superiore garantisce la coerenza dei requisiti, dei dati sui materiali e dei feedback. In un'architettura funzionante, il sistema conosce almeno l'identità, il tipo, il lotto, il tempo di produzione, lo stato di qualità, l'ubicazione di stoccaggio, il processo di destinazione e la cronologia di lavorazione di ogni singolo pneumatico verde.
Questo livello di dettaglio dei dati consente il controllo predittivo. Il sistema non solo può prelevare uno pneumatico quando una pressa lo richiede, ma anche anticipare la domanda in base al programma di produzione. Può spostare in anticipo gli pneumatici idonei in un buffer di stoccaggio, consolidare i percorsi di trasporto ed evitare conflitti tra stoccaggio e prelievo. In caso di interruzione, la sequenza può essere ricalcolata automaticamente. Questo trasforma il buffer da inventario passivo in uno strumento di produzione attivo.
Lo svantaggio risiede nell'elevata dipendenza dalla qualità dei dati e dalle interfacce. Un elemento inserito in modo errato, una risposta ritardata o un'approvazione contraddittoria possono bloccare il flusso fisico dei materiali. Gli errori del software hanno quindi un impatto immediato sulla produzione. Pertanto, la gestione dei dati anagrafici, il versioning, gli ambienti di test, i concetti di riavvio e la chiara definizione delle responsabilità non sono compiti secondari per l'IT, bensì componenti integranti dell'affidabilità operativa.
La tracciabilità diventa una funzione creatrice di valore
La tracciabilità completa viene spesso considerata una questione di qualità o conformità. Dal punto di vista economico, è molto di più. Quando ogni pneumatico è chiaramente tracciato dalla sua produzione alla vulcanizzazione, le anomalie possono essere ricondotte a lotti specifici, macchinari, intervalli di tempo o parametri di processo. Senza questa precisione, le aziende potrebbero essere costrette a bloccare o indagare su quantitativi maggiori. Dati affidabili riducono quindi gli scarti, le rilavorazioni e i potenziali richiami.
L'identificazione può essere realizzata tramite codici a barre, codici Data Matrix, RFID o una combinazione di questi. I codici a barre sono economici, ma di solito richiedono la visibilità diretta e una superficie idonea. L'RFID può essere letto senza contatto, anche in assenza di visibilità diretta, e supporta il tracciamento automatizzato di singoli articoli. Tuttavia, ciò aumenta le esigenze in termini di selezione del tag, posizione di lettura, modello dati e robustezza elettromagnetica. Nell'ambiente dinamico e ricco di metalli di una fabbrica di pneumatici, la velocità di lettura deve essere dimostrata nella pratica, non solo ipotizzata teoricamente.
Nel lungo periodo, questa infrastruttura acquisirà un'importanza ancora maggiore, poiché l'identità dei prodotti si estende ben oltre la fabbrica. Passaporti digitali dei prodotti, economia circolare, ricostruzione e una documentazione dei materiali più precisa aumentano la necessità di dati standardizzati sugli pneumatici. Un magazzino pneumatici ecologico, con una cronologia chiara e univoca di ogni pneumatico, crea una solida catena di dati fin dall'inizio del ciclo di vita del prodotto. Pertanto, investire nella tracciabilità non dovrebbe essere considerato solo come un centro di costo di magazzino. Essa costituisce la base per la gestione della qualità, la conformità normativa, l'analisi dei reclami e i nuovi servizi digitali.
Soluzioni intralogistiche LTW

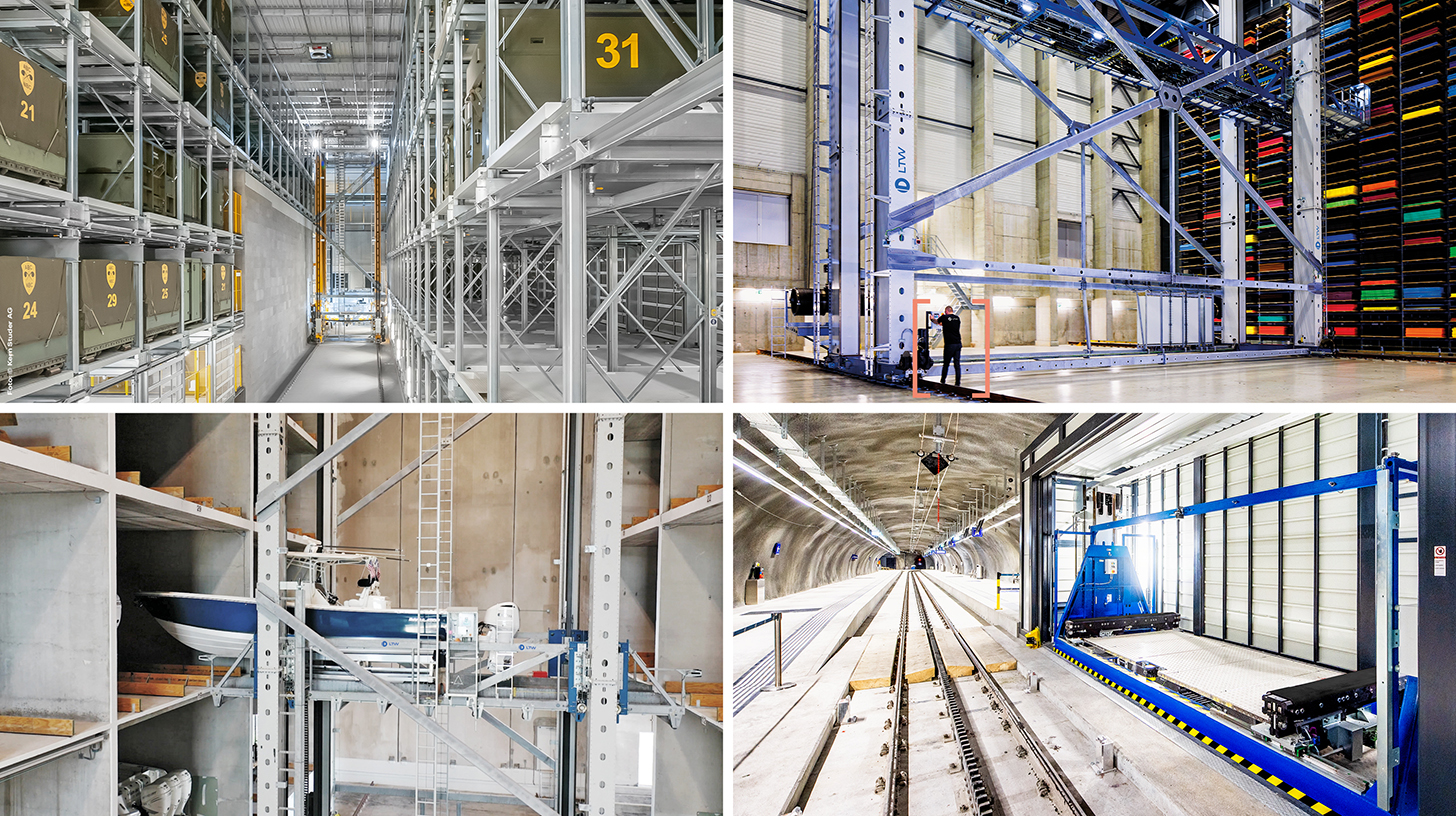
LTW Intralogistics – Ingegneri del flusso - Immagine: LTW Intralogistics GmbH
LTW offre ai propri clienti non singoli componenti, ma soluzioni complete integrate. Consulenza, progettazione, componenti meccanici ed elettrotecnici, tecnologia di controllo e automazione, nonché software e assistenza: tutto è interconnesso e coordinato con precisione.
La produzione interna dei componenti chiave è particolarmente vantaggiosa, poiché consente un controllo ottimale della qualità, delle catene di fornitura e delle interfacce.
LTW è sinonimo di affidabilità, trasparenza e collaborazione. Lealtà e onestà sono saldamente radicate nella filosofia aziendale: una stretta di mano qui ha ancora un significato.
Correlato a questo:
L'automazione e il suo ruolo nella moderna gestione degli pneumatici
La scelta della dimensione corretta si basa su una valutazione del rischio
Il dimensionamento di un buffer di vulcanizzazione non dovrebbe essere determinato esclusivamente dalla produzione media giornaliera o da un numero fisso di ore di produzione. I valori medi, infatti, mascherano proprio quelle fluttuazioni da cui il buffer dovrebbe proteggere. Tra i fattori rilevanti figurano la distribuzione dei tempi di inattività, il tempo di ciclo, il tempo di cambio formato, la domanda per variante e il comportamento di riavvio. Anche la manutenzione programmata, i turni di lavoro e la tempistica di costruzione e vulcanizzazione degli pneumatici influenzano la capacità necessaria.
Un modello robusto distingue tra scorte di sicurezza, scorte cicliche e riserva strategica. Le scorte di sicurezza coprono le incertezze a breve termine. Le scorte cicliche derivano dalla produzione a lotti e dai tempi di ciclo variabili. Una riserva strategica può essere destinata a finestre di manutenzione note, cambi di turno o famiglie di prodotti critici. Queste componenti dell'inventario hanno cause diverse e dovrebbero essere misurate separatamente. In caso contrario, l'inventario totale cresce senza che sia chiaro quale parte garantisca effettivamente la sicurezza dell'approvvigionamento.
La simulazione è particolarmente preziosa per la progettazione di sistemi. La simulazione a eventi discreti può modellare sequenze di ordini reali, malfunzionamenti del sistema, tempi di trasporto e regole di priorità. Ciò consente di esaminare con quale frequenza le presse attendono il materiale con diverse dimensioni dei buffer, dove si intersecano i percorsi di trasporto e quale livello di ridondanza è necessario. È fondamentale non limitarsi a simulare il normale funzionamento. Un sistema che funziona bene in media ma collassa quando un robot principale o una stazione di trasferimento si guasta è economicamente fragile.
L'indicatore di riferimento dovrebbe quindi essere formulato come livello di servizio: qual è la probabilità che il pneumatico corretto e omologato sia disponibile al momento giusto per la pressatura? Questo livello di servizio viene poi confrontato con i costi di una maggiore capacità produttiva. Oltre un certo limite, ogni spazio di stoccaggio aggiuntivo offre solo una protezione minima. Spesso è proprio qui che si colloca il limite di sostenibilità economica.
La produttività è più importante della capacità nominale
Fornitori e pianificatori spesso citano il numero massimo di pneumatici che possono essere stoccati o il numero teorico di movimentazioni all'ora. Tuttavia, per l'operatore, la produttività sostenibile in condizioni realistiche è fondamentale. Stoccaggio e prelievo avvengono simultaneamente, i pneumatici differiscono per dimensioni e destinazione, i trasporti devono essere prioritari e le interruzioni devono essere gestite. La capacità di picco nominale può quindi essere significativamente superiore alla capacità utilizzabile in modo continuativo.
Il numero di punti critici di trasferimento merita particolare attenzione. Un magazzino con un'elevata produttività interna rimane inefficiente se un solo nastro trasportatore, una sola stazione di identificazione o un solo percorso di alimentazione della pressa gestiscono l'intero flusso. Allo stesso modo, un singolo robot può essere tecnicamente veloce, ma perdere produttività a causa di lunghe distanze da percorrere, una posizione di stoccaggio sfavorevole o frequenti cambi di pinza. Pertanto, l'analisi deve basarsi sul flusso degli pneumatici, non sulle specifiche della macchina.
Anche la strategia operativa influenza la produttività. Conservare gli articoli utilizzati di frequente vicino all'uscita riduce le distanze da percorrere. Al contrario, un'ottimizzazione dello spazio di stoccaggio puramente spaziale può ridurre le prestazioni. L'allocazione dinamica della posizione di stoccaggio, le operazioni a doppio ciclo con stoccaggio e prelievo combinati e la sequenza intelligente spesso aumentano la capacità utilizzabile senza componenti meccanici aggiuntivi. L'ottimizzazione del software può quindi offrire un valore simile a quello di un sistema più grande, ma in genere richiede meno spazio e materiale.
La qualità inizia con il movimento
I calcoli economici per un magazzino di pneumatici ecologici devono includere i costi della qualità. Uno pneumatico danneggiato non è solo uno spreco di materiale. Genera costi di ispezione, interrompe il flusso, altera i livelli di inventario e può lasciare una pressa senza un ricambio adeguato. Se il danno non viene rilevato, i rischi aumentano dopo la vulcanizzazione e, nel peggiore dei casi, per il cliente. Una movimentazione delicata non è quindi una comodità, ma una prevenzione dei rischi.
Le pinze devono essere in grado di gestire in modo affidabile diametri interni, larghezze e pesi variabili senza sollecitare eccessivamente le aree critiche. I profili di movimento devono limitare accelerazione, vibrazioni e forze di posizionamento. I vassoi e i dispositivi di fissaggio devono essere puliti, dimensionalmente precisi e chiaramente identificabili. I sensori possono verificare il corretto posizionamento degli pneumatici, la presenza di spazi di stoccaggio vuoti e la corrispondenza tra la geometria prevista e il prodotto identificato.
Anche la qualità dipende dal tempo. Il sistema dovrebbe monitorare i tempi massimi di permanenza e rendere visibile l'inventario obsoleto. Uno pneumatico prossimo alla scadenza può essere prioritizzato, ispezionato o rimosso in modo controllato. Questo trasforma il sistema di gestione del magazzino in uno strumento per la prevenzione degli sprechi. Il collegamento dei dati di inventario con i successivi risultati delle ispezioni è particolarmente prezioso: se specifici tempi di permanenza, percorsi di trasporto o eventi di movimentazione sono correlati a modelli di difetti, è possibile affrontare le cause profonde sulla base dei dati.
Rivalutazione della produttività e dell'ergonomia sul lavoro
La movimentazione manuale degli pneumatici verdi è fisicamente impegnativa e ripetitiva. A seconda del tipo di pneumatico, il peso, le dimensioni e le problematiche ergonomiche aumentano considerevolmente. L'automazione riduce le operazioni di sollevamento, rotazione e trasporto, diminuendo così il rischio di infortuni da sforzo. Sposta il lavoro dalla manipolazione diretta al monitoraggio, alla manutenzione, all'analisi dei dati e alla risoluzione dei problemi.
Tuttavia, i calcoli dei costi del personale non dovrebbero presupporre una completa eliminazione del lavoro umano. I sistemi automatizzati richiedono operatori qualificati, ingegneri meccatronici, supporto software e gestione dei pezzi di ricambio. Nei paesi ad alto salario o nelle regioni con carenza di lavoratori qualificati, questo cambiamento può comunque rivelarsi chiaramente vantaggioso. Aumenta la produttività per dipendente e rende l'azienda meno dipendente da posizioni difficili da ricoprire. Allo stesso tempo, aumenta l'importanza della formazione e della conservazione delle conoscenze.
Un errore comune è quello di cercare di utilizzare nuove tecnologie con la vecchia struttura organizzativa. Se le responsabilità tra produzione, logistica, manutenzione e IT rimangono poco chiare, le interruzioni si prolungano. Gli impianti di successo, pertanto, definiscono le catene di intervento, le procedure di escalation e le responsabilità prima di aumentare la produzione. La produttività di un impianto automatizzato non deriva unicamente dalla robotica, ma dall'interazione tra tecnologia, processi e competenze.
L'efficienza energetica segue il flusso dei materiali
L'impianto di stoccaggio dei pneumatici nuovi raramente rappresenta il maggiore consumatore di energia in uno stabilimento di produzione. Il suo impatto economico sul clima risiede principalmente nel garantire un utilizzo costante del processo di vulcanizzazione, ad alta intensità energetica, ed evitare inutili attese o cicli di riavvio. Una fornitura stabile supporta un utilizzo prevedibile delle presse e facilita il coordinamento dei fluidi di riscaldamento, degli stampi e dei lotti di produzione. Questo non si traduce automaticamente in un risparmio energetico per singolo pneumatico, ma può migliorare la produttività energetica complessiva dell'impianto.
Allo stesso tempo, magazzini a scaffalatura alta, tecnologie di trasporto, robotica, aria compressa, condizionamento dell'aria e sistemi IT consumano tutti energia. La scelta di azionamenti efficienti, il recupero di energia nei paranchi, modalità operative basate sulla domanda e brevi distanze di percorrenza riducono questo consumo energetico. Un sistema sovradimensionato movimenta continuamente più massa e ospita più tecnologia del necessario. Sostenibilità ed economicità, pertanto, sono entrambe ragioni a favore di una progettazione precisa del sistema.
L'utilizzo del suolo ha anche un impatto indiretto sull'ambiente e sui costi. Lo stoccaggio verticale può far risparmiare spazio negli edifici, ma richiede strutture più alte e potenzialmente complessi sistemi di protezione antincendio. Lo stoccaggio orizzontale utilizza meccanismi più semplici, ma occupa prezioso spazio produttivo. L'equilibrio ottimale dipende dal prezzo dei terreni, dall'altezza degli edifici, dalle possibilità di espansione e dal valore di usi alternativi del terreno. In uno stabilimento esistente, liberare anche solo pochi metri quadrati può essere più vantaggioso del risparmio energetico ottenuto con il sistema di stoccaggio.
L'impegno di capitale non riguarda solo le scorte
I confronti economici spesso mettono a confronto i costi di acquisizione dell'automazione con i risparmi derivanti dal personale. Un calcolo completo include più elementi. Il capitale investito comprende la costruzione in acciaio, la tecnologia di trasporto, i vassoi, i robot, i sistemi di controllo, il software, la tecnologia di sicurezza, le modifiche agli edifici, la protezione antincendio, le interfacce, la progettazione, la messa in servizio, la formazione e le perdite di avviamento. Nel caso di conversioni, le interruzioni della produzione e i flussi temporanei di materiali rappresentano ulteriori fattori da considerare.
Tra i vantaggi si annoverano: tempi di inattività delle macchine da stampa ridotti, meno sprechi, meno movimentazione, minori costi di spazio, minori rischi di incidenti, migliore tracciabilità e tempi di risposta più rapidi alle modifiche degli ordini. A ciò si aggiunge il valore di flessibilità: un sistema flessibile può adattarsi a nuove dimensioni, varianti aggiuntive o volumi maggiori senza dover essere sostituito immediatamente. Questo valore è più difficile da quantificare, ma significativo in un mercato volatile.
Il capitale immobilizzato nelle scorte deriva anche da pneumatici nuovi e carrelli di carico. Ogni spazio di stoccaggio aggiuntivo favorisce l'accumulo di scorte. Se la capacità viene utilizzata come comoda riserva, il capitale circolante aumenta e i tempi di consegna si allungano. Un magazzino moderno dovrebbe quindi non solo offrire spazio, ma anche imporre una disciplina di gestione delle scorte. Strutture di anzianità trasparenti, limiti massimi per articolo e indicatori chiave di prestazione per le scorte a bassa rotazione impediscono che l'automazione si limiti a rendere gli sprechi più organizzati.
Per giustificare l'investimento sono necessari dati reali sulle perdite subite
Un'analisi di fattibilità solida inizia con una valutazione delle perdite del processo attuale o pianificato. Quanti minuti di stampa vengono effettivamente persi a causa di pneumatici verdi mancanti, errati o in ritardo? Quali sono i costi del trasporto manuale, delle ricerche, dei danni e delle assegnazioni errate? Quale area viene utilizzata e quale valore economico avrebbe un utilizzo alternativo? Senza questi dati, il calcolo è dominato da ipotesi.
L'indicatore più importante è il margine di contribuzione per unità aggiuntiva di collo di bottiglia, non il prezzo medio di vendita di uno pneumatico. Un minuto di fermo macchina evitato crea un reale valore aggiunto solo se la produzione aggiuntiva può essere venduta o sostituisce un'altra misura costosa. In un mercato sovra-offerta, una maggiore capacità tecnica può essere economicamente meno vantaggiosa rispetto alla riduzione degli scarti o alla diminuzione dei costi del personale. In un impianto a pieno regime con colli di bottiglia nella catena di approvvigionamento, tuttavia, lo stesso risparmio di tempo è altamente redditizio.
Oltre a uno scenario di riferimento, è opportuno calcolare uno scenario più prudente e uno più ambizioso. I fattori da variare includono il volume di produzione, l'andamento salariale, i prezzi dell'energia, i guadagni in termini di disponibilità, la riduzione degli scarti, i costi di manutenzione e il valore residuo. Anche la curva di avviamento è altrettanto importante. I nuovi sistemi raramente raggiungono le prestazioni target fin dal primo giorno. Se non si tiene conto di diversi mesi di produttività ridotta, personale aggiuntivo e adeguamenti del software, il periodo di ammortamento appare artificialmente breve.
Il metodo del valore attuale netto (VAN) è superiore al semplice calcolo del periodo di recupero dell'investimento perché include i pagamenti relativi all'intera vita utile, i costi di capitale e i futuri investimenti per la sostituzione. Ciononostante, il periodo di recupero dell'investimento rimane importante per la valutazione del rischio. Quanto più un progetto dipende da una crescita incerta delle vendite, tanto più critico diventa un lungo periodo di recupero dell'investimento. I progetti che già beneficiano di effetti positivi come la riduzione degli scarti, il miglioramento dell'ergonomia e la riduzione dei tempi di fermo macchina sono più resilienti.
I terreni vergini e i terreni dismessi richiedono risposte diverse
In un nuovo impianto, la zona tampone di polimerizzazione può essere pianificata fin dall'inizio come parte integrante del flusso complessivo. Edifici, layout delle presse, configurazione dei pneumatici, percorsi di traffico e architettura IT possono essere tutti coordinati. Ciò consente di ridurre le distanze, ottimizzare i flussi di materiale e garantire un dimensionamento adeguato. Spesso è più economico pianificare future aree di espansione, binari aggiuntivi o capacità software senza installare immediatamente la fase finale completa dello sviluppo.
Al contrario, negli impianti esistenti, i vincoli impongono la progettazione. La produzione deve proseguire, le fondamenta sono già presenti, l'altezza dei soffitti è limitata e le zone di sicurezza sono già occupate. In questi casi, una soluzione modulare con gru a portale, stoccaggio compatto a piani o buffer decentralizzati può risultare più economica di un magazzino a scaffalature alte teoricamente ottimale. Nei progetti brownfield, i costi di integrazione spesso superano il prezzo della tecnologia nucleare stessa.
Le fasi di transizione sono particolarmente critiche. I vecchi e i nuovi flussi di materiali devono funzionare in parallelo per un certo periodo di tempo, i dati di inventario devono essere migrati e gli pneumatici devono essere trasferiti in modo inequivocabile. Un avvio graduale riduce il rischio, ma potrebbe richiedere tecnologie di trasferimento aggiuntive. Pertanto, la migliore decisione di investimento considera non solo lo stato obiettivo futuro, ma anche il percorso per raggiungerlo.
La resilienza nasce da interruzioni controllate
Un magazzino completamente automatizzato può essere altamente produttivo ma anche vulnerabile. Se un robot centrale, un server o una sezione di nastri trasportatori si guasta, l'intero inventario potrebbe essere fisicamente presente ma operativamente inaccessibile. La resilienza, quindi, non significa duplicare ogni singolo componente, bensì comprendere i modelli di guasto critici e limitarne le conseguenze a un livello economicamente accettabile.
Tra le possibili misure si annoverano controlli ridondanti, più corsie di stoccaggio indipendenti, bypass, rimozione manuale di emergenza, buffer locali per le presse e una strategia per i pezzi di ricambio in caso di lunghi tempi di consegna. Il tempo di riavvio dopo un malfunzionamento è cruciale. Un sistema può essere tecnicamente disponibile, ma dopo la perdita di dati potrebbero essere necessarie ore per ripristinare posizioni e ordini. Pertanto, test di riavvio regolari e procedure di emergenza documentate sono altrettanto importanti quanto la manutenzione preventiva.
I rischi informatici stanno acquisendo sempre maggiore importanza a causa dell'interconnessione tra i sistemi di gestione del magazzino, i sistemi MES e i sistemi aziendali. La segmentazione della rete, l'accesso basato sui ruoli, la manutenzione remota sicura, la gestione delle patch e il ripristino offline proteggono non solo i dati, ma anche la capacità produttiva. Un attacco o un aggiornamento errato possono avere lo stesso impatto economico di un guasto meccanico. Pertanto, l'architettura di sicurezza deve essere parte integrante della progettazione dell'impianto e non un'attività IT da svolgere in un secondo momento.
Gli indicatori chiave di prestazione devono distinguere tra causa ed effetto
Un buon sistema di indicatori chiave di prestazione (KPI) mostra non solo se il magazzino è operativo, ma anche se supporta economicamente l'attività di vulcanizzazione. La disponibilità tecnica delle attrezzature del magazzino è importante, ma dice poco sulla tempestiva fornitura delle presse. Allo stesso modo, un elevato livello di riempimento può apparire positivo, anche se in realtà indica un eccesso di scorte.
Tra le metriche rilevanti figurano la percentuale di consegne puntuali alle macchine da stampa, i tempi di fermo macchina causati dalla mancanza di pneumatici verdi, il tempo di permanenza medio e massimo, l'inventario per articolo, il numero di errate identificazioni, il tasso di danneggiamento, i movimenti per unità di energia e il tempo di riavvio dopo i malfunzionamenti. Inoltre, è necessario registrare gli interventi pianificati e non pianificati, nonché le cause delle modifiche manuali. Modifiche manuali frequenti indicano una lacuna nelle regole, nei dati o nelle capacità del sistema.
Gli indicatori chiave di prestazione (KPI) diventano efficaci solo quando vengono tradotti in termini economici. Un'ora di fermo impianto, uno pneumatico verde danneggiato e uno spazio di magazzino aggiuntivo hanno tutti costi diversi. Quando questi effetti vengono monetizzati, il management può dare priorità agli interventi di miglioramento. Altrimenti, spesso prevale il malfunzionamento tecnico più evidente, anche se un problema di inventario meno appariscente causa una perdita annua maggiore.
L'intelligenza artificiale necessita di solide fondamenta
L'intelligenza artificiale può prevedere la domanda, ottimizzare le scorte, rilevare malfunzionamenti e determinare i requisiti di manutenzione. Nel buffer di vulcanizzazione, il suo maggiore potenziale risiede nell'integrazione dinamica dei piani di produzione, dei tempi di ciclo effettivi, dei livelli di inventario e delle condizioni delle apparecchiature. Un sistema di apprendimento potrebbe, ad esempio, identificare quali sequenze di ordini causano regolarmente colli di bottiglia e rendere gli pneumatici disponibili prima.
Tuttavia, i benefici dipendono da dati affidabili e da confini decisionali chiari. Se mancano le identità, i timestamp sono imprecisi o le cause dei malfunzionamenti non vengono registrate in modo coerente, il modello apprende errori organizzativi anziché relazioni fisiche. Pertanto, sensori, dati anagrafici e disciplina di processo devono essere corretti fin dall'inizio. Molti miglioramenti commercializzati come intelligenza artificiale possono già essere ottenuti con una solida logica degli eventi, algoritmi di ottimizzazione e analisi statistica.
Un approccio graduale è economicamente vantaggioso. In primo luogo, si stabiliscono trasparenza e un controllo delle regole stabile. Successivamente, si passa alla previsione e al supporto decisionale. Le regolazioni completamente automatizzate dovrebbero essere implementate solo laddove la qualità dei dati, i limiti di sicurezza e la logica di fallback siano ben controllati. Ciò garantisce che il buffer di polimerizzazione rimanga controllabile anche in presenza di modelli errati o condizioni del prodotto variabili.
La decisione strategica si inserisce nel sistema complessivo
Un magazzino per pneumatici ecologici non è né un semplice progetto di stoccaggio né una misura di automazione isolata. Integra pianificazione della produzione, controllo qualità, intralogistica, manutenzione, energia e dati. Chi si limita ad acquistare spazio di stoccaggio ne sottovaluta il valore. Chi installa la massima tecnologia senza comprendere le fluttuazioni e i colli di bottiglia rischia di investire eccessivamente.
La soluzione più convincente garantisce un approvvigionamento affidabile delle presse di vulcanizzazione, protegge ogni pneumatico verde, limita le scorte e i tempi di consegna e si adatta alle variazioni di prodotto. Rende visibili le anomalie anziché nasconderle in grandi scorte di sicurezza. Dispone di un solido piano di emergenza e fornisce dati che migliorano la qualità e la pianificazione. Il suo successo economico non si riflette in magazzini pieni, ma in flussi di materiali più fluidi, un maggiore utilizzo della capacità produttiva nei punti critici e un minor immobilizzo di capitale.
Ecco la verità provocatoria: il serbatoio di vulcanizzazione in sé non produce un singolo pneumatico vendibile, ma può determinare quanti pneumatici la fabbrica effettivamente vende. Non è semplicemente un necessario impianto di stoccaggio intermedio, ma un meccanismo di controllo per l'intero processo produttivo. Se dimensionato e integrato correttamente, protegge la fase più costosa del processo da fermi macchina evitabili. Se progettato in modo errato, diventa un costoso collo di bottiglia o un comodo nascondiglio per errori di pianificazione. Pertanto, l'opzione economicamente più valida non è la più grande o la più moderna, ma quella che gestisce in modo affidabile l'incertezza con il minor fabbisogno di capitale totale.
Consulenza - Pianificazione - Implementazione

Konrad Wolfenstein
Sarei felice di fungere da tuo consulente personale.
Puoi contattarmi all'indirizzo wolfenstein∂xpert.digital o
Chiamami al numero +49 7348 4088 965 .
I tuoi esperti di intralogistica

Consulenza, progettazione e realizzazione di soluzioni complete per magazzini verticali e sistemi di stoccaggio automatizzati - Immagine: Xpert.Digital
Maggiori informazioni qui: