Carichi pesanti, merci in rapido movimento, sicurezza: magazzino a scaffalature alte nel deposito di manutenzione ferroviaria
Pre-release di Xpert

Available in 27 languages 📢
Preferisco Xpert.Digital su GoogleⓘPubblicato il: 24 settembre 2026 / Aggiornato il: 24 settembre 2026 – Autore: Konrad Wolfenstein
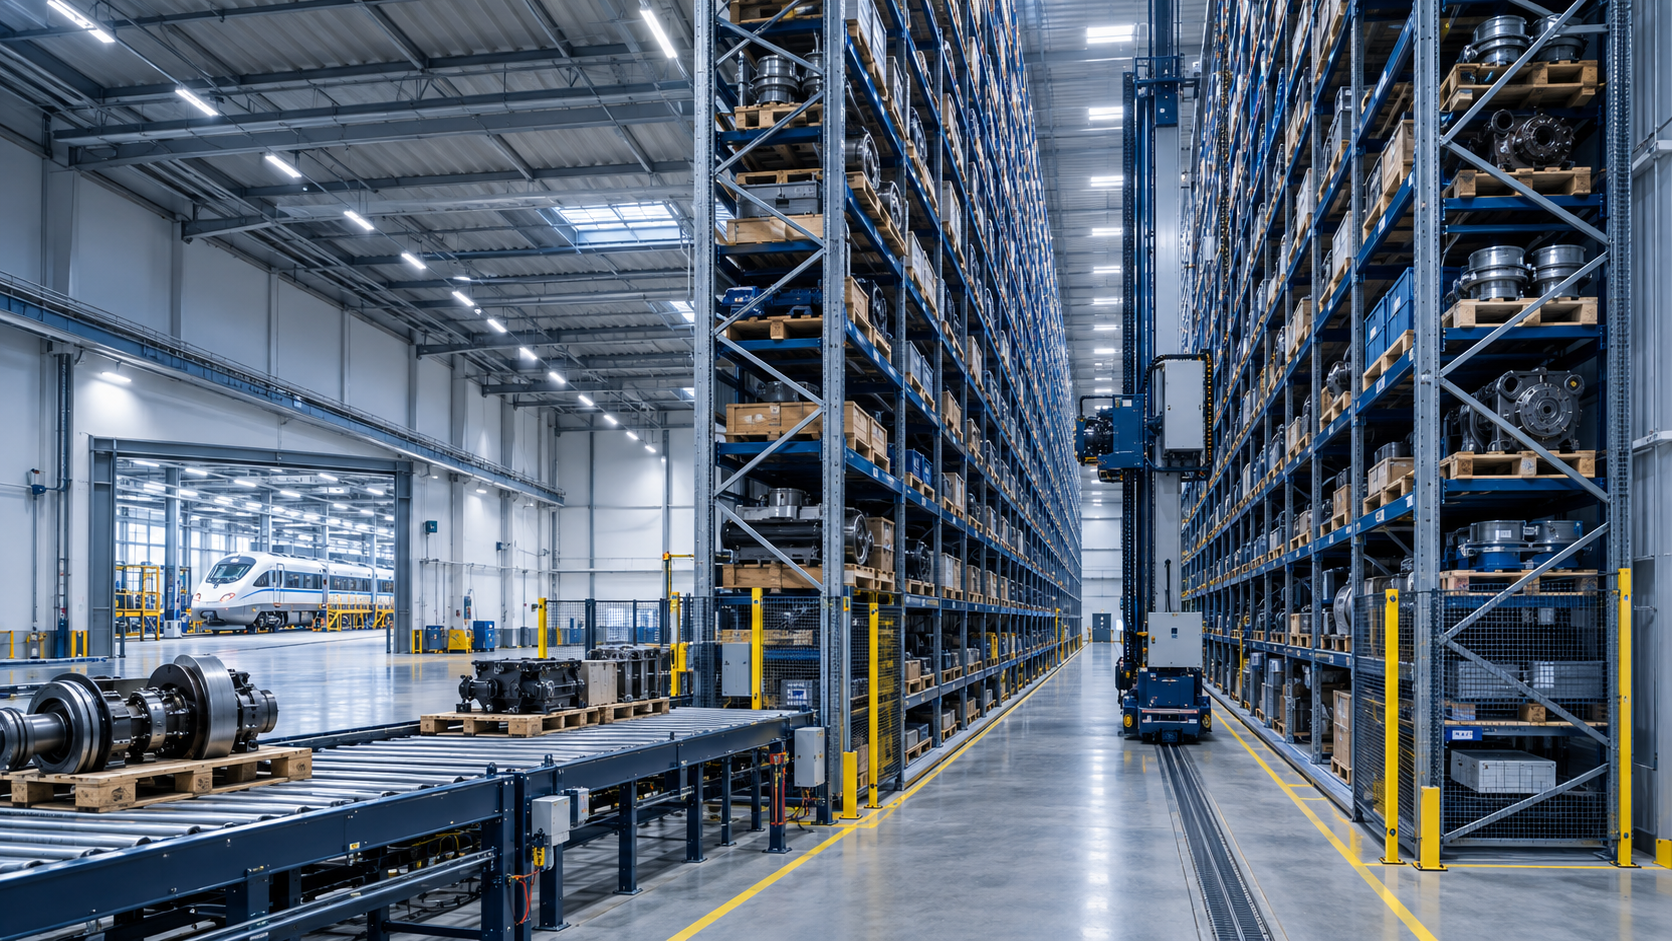
Carichi pesanti, merci in rapido movimento, sicurezza: magazzino a scaffalature alte nel deposito di manutenzione ferroviaria – immagine creativa sul tema, con intelligenza artificiale: Xpert.Digital
L'illusione dell'automazione: cosa conta davvero nei magazzini a scaffalatura alta degli impianti ferroviari?
Tempi di attesa costosi presso il centro di assistenza: perché il magazzino ricambi determina la puntualità
Costi occulti in officina: ecco perché la disponibilità dei materiali rappresenta la leva più importante per gli operatori ferroviari
Un treno in attesa di un pezzo di ricambio in officina costa denaro, tempo e immobilizza risorse preziose. Nella moderna manutenzione ferroviaria, l'intralogistica non è più una semplice questione di contorno, ma un fattore competitivo cruciale. Se manca un'unità pesante, uno specifico componente del carrello o anche solo un piccolo modulo elettronico di importanza critica per la sicurezza, l'intero piano di manutenzione viene sconvolto. Spesso, tuttavia, la progettazione di magazzini a scaffalatura alta si concentra esclusivamente sulla densità di stoccaggio, sul grado di automazione e sull'altezza massima dell'edificio: un errore costoso. La vera moneta di scambio in un deposito di manutenzione è la disponibilità. Un concetto di magazzino intelligente deve integrarsi perfettamente nei processi altamente complessi dell'officina e rispondere in modo flessibile sia alle scadenze prevedibili che ai guasti improvvisi. Questo articolo esplora perché l'approvvigionamento di pezzi di ricambio deve essere costantemente considerato dal punto di vista del processo di officina, dove si trovano i limiti della pura automazione e come un semplice edificio con numerosi spazi per pallet può essere trasformato in un'infrastruttura di disponibilità ad alte prestazioni.
L'architettura ideale per i magazzini di manutenzione ferroviaria: la disponibilità è il fattore determinante, non l'altezza di stoccaggio
Chi si limita a immagazzinare pezzi di ricambio perde tempo prezioso per la manutenzione
Un moderno deposito di manutenzione ferroviaria viene spesso percepito attraverso i suoi capannoni, le attrezzature di sollevamento, i torni per ruote sotto il pavimento, i banchi di prova o la capacità dei binari. Queste strutture definiscono l'immagine visibile della creazione di valore. Tuttavia, la performance economica di un deposito è spesso determinata da un aspetto meno appariscente: la disponibilità di pezzi di ricambio, componenti, materiali di consumo e utensili specializzati al momento giusto e nel posto giusto.
Un treno, una locomotiva o una carrozza possono trovarsi in officina come previsto. Tuttavia, se manca un pezzo di ricambio fondamentale per la sicurezza, un componente del carrello adatto, una guarnizione, un modulo elettronico o un'unità pesante, il tempo di fermo si allunga. Una fase di lavoro pianificata si trasforma in un tempo di attesa. Un intervento di manutenzione può interrompere la pianificazione operativa. I costi, quindi, non si limitano all'officina, ma si estendono anche alla gestione del traffico, alla circolazione dei veicoli, alla fornitura di pezzi di ricambio e all'assistenza clienti.
Pertanto, un magazzino a scaffalature alte in un deposito di manutenzione ferroviaria è molto più di un semplice edificio con molti spazi per pallet. È un'infrastruttura di disponibilità. La sua qualità non si misura in base all'altezza massima di stoccaggio, al numero di trasloelevatori o all'impatto visivo di un sistema automatizzato. Ciò che conta è se il sistema nel suo complesso integra i materiali in modo affidabile, tracciabile, economico e prioritario nei processi di manutenzione.
Questa prospettiva cambia il processo di pianificazione. Un progetto di magazzino non dovrebbe essere sviluppato isolatamente dal punto di vista dell'efficienza dello spazio, dei costi di costruzione e della densità di stoccaggio. Deve essere concepito nella prospettiva del processo produttivo. Quali componenti sono necessari e quando? Come fluttua la domanda? Quali articoli sono critici? Quali merci sono pesanti, ingombranti, di valore, rilevanti per la sicurezza o sensibili alla temperatura e all'umidità? Quali flussi di materiali derivano da resi, pezzi di ricambio, pezzi usati, richieste di garanzia e componenti che necessitano di ricondizionamento? Solo quando si risponde a queste domande si può decidere quale tecnologia di stoccaggio e automazione sia economicamente vantaggiosa.
L'officina non è un centro di distribuzione
La logistica in un deposito di manutenzione ferroviaria differisce sostanzialmente da quella di un magazzino tradizionale di vendita al dettaglio o di beni di consumo. I centri di distribuzione sono spesso caratterizzati da strutture di ordini standardizzate, elevati tassi di ripetizione e grandi quantità di articoli identici. L'obiettivo è un flusso di lavoro stabile e rapidamente scalabile. Nel settore ferroviario, tuttavia, la realtà è più eterogenea. Il fabbisogno di materiali è strettamente legato ai programmi di manutenzione, ai modelli di danneggiamento, alle serie di veicoli, al chilometraggio, alle scadenze, ai progetti di conversione e agli eventi imprevisti.
Alcune esigenze sono prevedibili. La manutenzione programmata e i pacchetti di manutenzione standardizzati consentono una gestione proattiva. Altre esigenze, invece, si presentano con breve preavviso. Risultati di ispezione, danni imprevisti, guasti ai componenti o modifiche tecniche possono comportare la necessità di materiali non previsti in precedenza in questa specifica forma. Pertanto, la capacità di gestire le eccezioni in modo controllato è altrettanto importante quanto la velocità del processo standard.
A tutto ciò si aggiunge l'enorme varietà di articoli. In un singolo stabilimento, piccole viti, cavi, connettori, filtri, guarnizioni e assemblaggi elettronici possono essere stoccati insieme a giunti pesanti, componenti per l'aria condizionata, impianti frenanti, assali o grandi involucri. Questi articoli differiscono non solo per dimensioni e peso, ma anche per valore, tasso di rotazione, rilevanza per la sicurezza e complessità di movimentazione. Un sistema di stoccaggio uniforme per tutte le merci porta quindi spesso a compromessi che in seguito si rivelano costosi in fase operativa.
Il compito centrale non è quindi: come si possono sistemare il maggior numero possibile di pallet in un edificio? Piuttosto: come si può organizzare l'approvvigionamento dei materiali in modo tale da rispettare in modo affidabile le finestre di manutenzione, ridurre i tempi di ricerca, individuare tempestivamente i pezzi mancanti e non causare interruzioni che possano compromettere inutilmente le operazioni?
Un magazzino a scaffalature alte può essere molto utile a questo proposito. Crea una capacità di stoccaggio concentrata, migliora la trasparenza dell'inventario e consente un prelievo strutturato. Tuttavia, non risolve automaticamente le sfide della logistica di officina. Senza una chiara architettura di processo, anche il sistema più moderno diventa un buffer tecnicamente impressionante che non riesce a eliminare percorsi, priorità e lacune informative cruciali.
La disponibilità di pezzi di ricambio è un indicatore economico
La manutenzione non è solo un centro di costo. È un fattore chiave per la disponibilità degli impianti, la qualità dei veicoli e la competitività. Una manutenzione affidabile e tempestiva riduce i tempi di inattività, aumenta l'utilizzo della flotta e diminuisce la probabilità di costose riparazioni improvvisate. La disponibilità dei materiali è una leva economica cruciale perché incide direttamente sulla durata dei processi lavorativi e sulla prevedibilità della capacità delle officine.
La valutazione economica di un magazzino a scaffalature alte non dovrebbe quindi limitarsi ai costi di costruzione, ai prezzi delle scaffalature e alle spese per il personale. Sono rilevanti anche i costi evitati derivanti da una scarsa disponibilità. Questi includono tempi di fermo prolungati dei veicoli, straordinari, riprogrammazione, consegne urgenti, operazioni di movimentazione multiple, tempi di ricerca improduttivi e livelli elevati di scorte di sicurezza. In molte organizzazioni, queste conseguenze vengono attribuite a diversi centri di costo. Di conseguenza, il costo reale di un flusso di materiali non integrato rimane nascosto.
Un business case valido deve quindi collegare diversi livelli. A livello diretto troviamo la produttività dell'area, l'impiego del personale, la capacità produttiva, il consumo energetico, i costi di manutenzione e gli investimenti. A livello indiretto, la stabilità dei processi, il livello di servizio, il rischio di errore, la qualità delle scorte e la capacità di evadere gli ordini prioritari senza ricorrere a processi speciali improvvisati. A livello strategico, l'attenzione si concentra su scalabilità, resilienza, qualità dei dati e adattabilità ai cambiamenti del parco veicoli e ai nuovi concetti di manutenzione.
La distinzione tra quantità di inventario e disponibilità è particolarmente importante. Un elevato livello di inventario non significa automaticamente che il pezzo richiesto sarà disponibile al momento giusto. Un magazzino può essere sovra-scorteggiato, con un conseguente elevato impiego di capitale, e creare comunque colli di bottiglia se i dati anagrafici sono errati, l'inventario viene registrato in modo errato, i pezzi di ricambio non sono reperibili o la catena di approvvigionamento tra il magazzino centrale e l'officina si interrompe. Al contrario, un sistema ben gestito con strategie di inventario differenziate può raggiungere un'elevata qualità del servizio con un minore impiego di capitale.
L'indicatore chiave di prestazione (KPI) su cui concentrarsi non è quindi solo la rotazione delle scorte. Fondamentalmente, è la percentuale di richieste di materiale che vengono evase completamente e senza errori entro i tempi previsti. Inoltre, è necessario analizzare il tasso di parti mancanti, il tempo di transito, il tempo di ricerca, l'affidabilità del rifornimento, le discrepanze di inventario, la percentuale di consegne urgenti e il numero di tempi di attesa legati all'officina. Solo questa combinazione rivela se un magazzino a scaffalature alte migliora effettivamente la manutenzione.
Una corretta architettura di magazzino inizia con la classificazione dei prodotti
La questione se un magazzino a scaffalature alte debba essere automatizzato, semiautomatizzato o gestito in modo convenzionale non può essere risolta in termini generali. Dipende dalla struttura del prodotto, dalla domanda, dai requisiti di servizio e dai vincoli di spazio. Pertanto, un concetto economicamente valido parte da una segmentazione coerente.
Gli articoli a rapida rotazione con domanda stabile richiedono tempi di accesso brevi e spesso la vicinanza al punto di prelievo degli ordini o al punto di utilizzo. Possono essere stoccati efficacemente in magazzini automatizzati per piccoli componenti, aree di stoccaggio dinamiche o scaffalature facilmente accessibili. Gli articoli a media e bassa rotazione traggono maggior vantaggio da uno stoccaggio ad alta densità e sistematico. I componenti pesanti e ingombranti richiedono concetti specifici di carico e sicurezza. I componenti di valore richiedono diritti di accesso protetti, tracciabilità completa e una gestione affidabile dell'inventario.
Un magazzino a scaffalature alte risulta particolarmente efficiente quando si combinano attrezzature di carico standardizzate, una densità di inventario sufficiente e processi di stoccaggio e prelievo ricorrenti. Per i pezzi di ricambio e i componenti pallettizzabili, la combinazione di un'elevata altezza di stoccaggio, un trasloelevato e una tecnologia di trasporto integrata può essere economicamente vantaggiosa. Per merci estremamente diverse, irregolari o richieste di rado, un magazzino separato per carichi pesanti o ricambi speciali è spesso più adatto.
La decisione più importante, quindi, spesso non è la scelta tra un sistema di stoccaggio e prelievo e una navetta. È la questione di quali articoli appartengano effettivamente a quale sottosistema. Un'allocazione errata crea continue difficoltà operative. Se gli articoli a rapida rotazione vengono stoccati troppo lontano, aumentano le distanze di spostamento e i tempi di attesa. Se i componenti pesanti e specializzati vengono stoccati in un sistema ottimizzato per pallet standard, sorgono rischi di movimentazione. Se i componenti restituiti e riparabili non vengono chiaramente separati, la qualità dell'inventario ne risente.
Un'architettura robusta combina quindi diverse zone. Queste possono includere un magazzino a scaffalature alte per le merci pallettizzate, un magazzino automatizzato per piccoli componenti di uso rapido, un'area per carichi pesanti destinata a componenti di grandi dimensioni, zone sicure per parti di valore o critiche per la sicurezza, aree di ricevimento e controllo qualità e un'area di preparazione per gli ordini di officina. Non è la massima uniformità, bensì la diversità gestita in modo intelligente che rende il sistema economicamente vantaggioso.
Flusso di materiali tra magazzino, binario e banco di lavoro
Un magazzino diventa veramente efficiente solo quando il movimento dei materiali verso il loro punto di utilizzo funziona in modo affidabile. In un deposito di manutenzione ferroviaria, non è sufficiente posizionare i pezzi su una rampa o in una zona di prelievo. Devono raggiungere il capannone corretto, il binario corretto, il gruppo di lavoro corretto e, idealmente, al momento giusto.
In questo punto convergono diverse logiche. La logica del magazzino ottimizza i percorsi, il raggruppamento e l'utilizzo della capacità. La logica dell'officina è orientata all'avanzamento dei lavori, ai risultati, alla disponibilità del personale e agli appuntamenti con i veicoli. La logica di spedizione considera la circolazione dei veicoli, le priorità e i colli di bottiglia operativi. Quando questi sistemi operano separatamente, si presentano problemi tipici: il materiale viene fornito troppo presto e occupa spazio, fornito troppo tardi e crea tempi di attesa, oppure consegnato nel luogo sbagliato e richiede una gestione che richiede tempo.
Un'architettura efficace per la gestione del flusso dei materiali richiede quindi una logica di prioritizzazione. Non tutti gli ordini sono ugualmente urgenti. Un componente per un lavoro pianificato e con tempi di consegna ristretti può essere gestito in modo diverso rispetto a un pezzo necessario per rimettere in strada un veicolo con una scadenza ravvicinata. Il sistema deve mappare digitalmente queste priorità e, al contempo, renderle concretamente attuabili. Un ordine ad alta priorità non deve essere solo prioritarizzato nel software, ma deve essergli assegnata una priorità visibile in magazzino, sul sistema di trasporto, durante il prelievo degli ordini e nel trasporto stesso.
Per l'approvvigionamento fisico sono disponibili diverse soluzioni. La tecnologia dei nastri trasportatori installati in modo permanente può risultare vantaggiosa per percorsi stabili e volumi elevati. I treni di trattori sono adatti al trasporto di carichi aggregati lungo percorsi di approvvigionamento ricorrenti. I sistemi di trasporto senza conducente o i robot mobili autonomi possono offrire vantaggi in ambienti dinamici, a condizione che le condizioni del pavimento, le zone di sicurezza, i percorsi e l'integrazione IT siano gestiti in modo affidabile. Il trasporto manuale rimane pratico in molti ambiti, in particolare per componenti speciali, carichi irregolari e situazioni eccezionali.
La combinazione diventa economicamente vantaggiosa quando la tecnologia non è fine a se stessa. Un sistema automatizzato che funziona solo in condizioni ideali e richiede soluzioni manuali per ogni caso particolare perde rapidamente il suo valore. Un buon flusso di materiali è robusto, trasparente e tollerante ai guasti. Può modificare le priorità, gestire i resi, identificare i colli di bottiglia e passare a processi alternativi in modo controllato in caso di interruzioni.
Soluzioni intralogistiche LTW

LTW Intralogistics – Ingegneri del flusso - Immagine: LTW Intralogistics GmbH
LTW offre ai propri clienti non singoli componenti, ma soluzioni complete integrate. Consulenza, progettazione, componenti meccanici ed elettrotecnici, tecnologia di controllo e automazione, nonché software e assistenza: tutto è interconnesso e coordinato con precisione.
La produzione interna dei componenti chiave è particolarmente vantaggiosa, poiché consente un controllo ottimale della qualità, delle catene di fornitura e delle interfacce.
LTW è sinonimo di affidabilità, trasparenza e collaborazione. Lealtà e onestà sono saldamente radicate nella filosofia aziendale: una stretta di mano qui ha ancora un significato.
Correlato a questo:
Approcci innovativi all'automazione nella manutenzione ferroviaria
L'automazione richiede una chiara divisione dei compiti
Spesso si pensa che l'automazione significhi risparmio di personale. Questa è una semplificazione eccessiva. In ambienti di manutenzione complessi, i vantaggi più significativi risiedono spesso nella stabilità dei processi, nell'accuratezza dell'inventario, nel miglioramento dell'ergonomia e nella riproducibilità delle prestazioni. L'automazione non riduce automaticamente la complessità; la sposta verso la pianificazione, il controllo, la gestione delle interfacce e l'organizzazione dei servizi.
I sistemi di stoccaggio e prelievo (SRM) eccellono quando convergono un'elevata densità di stoccaggio, unità di carico standardizzate e processi di stoccaggio e prelievo prevedibili. Offrono un'elevata precisione e consentono di sfruttare economicamente lo spazio verticale. I sistemi a navetta possono offrire vantaggi grazie alla grande profondità, alle numerose posizioni di stoccaggio identiche e a specifici profili prestazionali. I magazzini automatizzati per piccoli componenti sono adatti per articoli di piccole dimensioni e di alto valore che devono essere utilizzati rapidamente. La tecnologia dei nastri trasportatori collega questi sistemi con le aree di ricezione merci, prelievo ordini e smistamento.
Tuttavia, non tutte le aree devono essere automatizzate. Soprattutto in presenza di componenti pesanti, geometrie variabili, pezzi speciali rari o materiali altamente specifici per il progetto, un'area manuale ben organizzata può risultare più economica e flessibile. Un impianto di manutenzione richiede quindi spesso un concetto ibrido. La produzione di massa standardizzata viene automatizzata, mentre i casi complessi ed eccezionali vengono gestiti in aree specializzate.
La questione chiave non è: quanta automazione è tecnicamente possibile? Piuttosto: quali attività ricorrenti sono così stabili, rilevanti per la sicurezza, ergonomicamente impegnative o critiche in termini di tempo che l'automazione tecnica risulta superiore nel lungo periodo? Questo approccio protegge dagli investimenti eccessivi e, al contempo, impedisce di trascurare potenziali opportunità di profitto.
Un altro aspetto fondamentale riguarda la disponibilità dell'automazione stessa. In un magazzino a scaffalature alte, in un sito produttivo critico, un guasto non deve causare un arresto immediato dell'approvvigionamento dei materiali. Pertanto, ridondanza, concetti di manutenzione, inventario dei pezzi di ricambio, accesso remoto, diagnosi dei guasti e processi di ripristino manuali sono elementi integranti della progettazione del sistema fin dall'inizio. Le massime prestazioni teoriche sono di scarsa utilità se il sistema viene completamente bloccato da un singolo malfunzionamento.
Il software determina il beneficio pratico
Il magazzino visibile rappresenta solo l'aspetto fisico dell'intralogistica. Il vero vantaggio in termini di controllo risiede nell'architettura dei dati e del software. Sistemi di gestione del magazzino, computer per il flusso dei materiali, sistemi di controllo degli impianti, sistemi di manutenzione, sistemi ERP e, se del caso, sistemi di gestione dei veicoli o delle risorse devono lavorare in sinergia in modo tale da trasformare la domanda in una fornitura affidabile di materiali.
Un sistema di gestione del magazzino controlla l'inventario, le ubicazioni di stoccaggio, il deposito, il prelievo, le giacenze e la preparazione degli ordini. Un sistema di controllo del magazzino, o computer di flusso dei materiali, coordina le attrezzature tecniche, come i nastri trasportatori, i trasloelevatori, le navette o i sistemi di smistamento. L'officina, a sua volta, necessita di informazioni provenienti dalla pianificazione della manutenzione, dagli ordini di lavoro e dai processi di ispezione. Il sistema diventa economicamente efficace solo quando questi livelli sono integrati in modo fluido.
Un'integrazione efficace previene le interruzioni. I requisiti non vengono registrati manualmente più volte, i prelievi non vengono registrati solo in un secondo momento e i resi non scompaiono in qualche zona intermedia poco chiara. Si crea invece una catena digitale: ordine di manutenzione, prenotazione del materiale, prelievo, trasporto, registrazione dei consumi, consegna del reso e, se necessario, rielaborazione. Questa catena deve gestire anche le eccezioni, come consegne parziali, parti alternative, attrezzature di carico danneggiate, controlli di qualità o riscontri imprevisti.
La tracciabilità riveste un'importanza particolare. Nella manutenzione ferroviaria, numeri di serie, lotti, cronologia delle installazioni, stato dei test e informazioni sulle condizioni possono essere rilevanti. La logistica di magazzino non deve solo archiviare questi dati, ma anche renderli disponibili durante l'intero processo. Da un punto di vista economico, un componente di alta qualità con un'origine non chiara, senza informazioni sullo stato dei test o con un'assegnazione errata non è disponibile a magazzino.
I dati anagrafici rappresentano un fattore di successo spesso sottovalutato. Dimensioni, pesi, tipologie di imballaggio, condizioni di stoccaggio, durata minima di conservazione, caratteristiche dei materiali pericolosi, criticità e ausili di carico consentiti devono essere gestiti correttamente. Errori in questi dati possono successivamente portare a uno stoccaggio errato, malfunzionamenti del sistema di automazione, rischi per la sicurezza e rilavorazioni manuali. Molti progetti investono ingenti risorse in meccanica e sistemi di controllo, ma sottovalutano l'impegno necessario per la pulizia dei dati. Questo è rischioso, perché l'affidabilità di un magazzino a scaffalature alte dipende dalla qualità delle informazioni su cui si basano le sue decisioni.
La logistica dei trasporti eccezionali necessita di regole specifiche
La manutenzione ferroviaria spesso combina la logistica dei piccoli componenti con quella dei singoli pezzi. Questa combinazione rappresenta una sfida. Mentre i piccoli articoli possono essere gestiti in modo efficiente tramite container, stazioni di prelievo e sistemi automatizzati, i pezzi pesanti o di forma irregolare richiedono un approccio diverso.
I componenti pesanti impongono requisiti particolari in termini di capacità portante, distribuzione del carico, layout di stoccaggio, accesso tramite gru e carrelli elevatori, fissaggio e movimentazione ergonomica. Per i componenti pesanti, non è sufficiente considerare solo il carico utile teorico di un vano di stoccaggio. Sono cruciali anche i carichi dinamici, le vibrazioni, i percorsi di accesso, le attrezzature di sollevamento, i punti di trasferimento e la capacità di trasportare in sicurezza i pezzi dal magazzino all'officina.
Anche la questione dei pezzi restituiti è di fondamentale importanza dal punto di vista economico. Molti componenti non vengono consumati, ma ispezionati, riparati, ricondizionati o smaltiti dopo la rimozione. Questo crea sistemi a ciclo chiuso. Un'unità difettosa non deve essere confusa con un'unità di ricambio utilizzabile. Un pezzo ricondizionato richiede approvazioni specifiche. Un pezzo restituito può essere un prezioso ricambio o semplicemente materiale destinato allo smaltimento.
Un concetto di magazzino moderno deve quindi coniugare logica di stato e separazione fisica. Le aree di quarantena, le zone di ispezione, le zone di reso e le scorte rilasciate non solo devono avere identificativi diversi all'interno del sistema, ma devono anche essere organizzate spazialmente e proceduralmente in modo tale da eliminare gli errori o quantomeno renderli altamente improbabili. Soprattutto per i componenti critici per la sicurezza, questa disciplina non è solo una questione di qualità, ma anche una necessità economica.
I lavori di costruzione durante le operazioni in corso costituiscono un progetto separato
La costruzione o l'ampliamento di un magazzino a scaffalature alte all'interno di uno stabilimento produttivo attivo presenta sfide uniche. Le attività non possono essere semplicemente interrotte fino al completamento della nuova infrastruttura. L'officina, la logistica ferroviaria, le consegne, lo smaltimento dei rifiuti e l'approvvigionamento dei materiali devono proseguire senza interruzioni. Questo rende la fase di costruzione stessa un progetto logistico.
Uno dei maggiori rischi è rappresentato dall'interfaccia tra i processi di costruzione e quelli operativi. Il traffico di cantiere, le aree riservate, il rumore, la polvere, le deviazioni e le zone di sicurezza possono interrompere i percorsi di trasporto dei materiali. Se le aree dei binari, gli ingressi dei capannoni o le zone di transito vengono interessati, la pianificazione della costruzione deve essere strettamente coordinata con la programmazione dell'impianto. Un percorso di trasferimento mancante o una chiusura di breve durata possono causare danni maggiori di un ritardo nei lavori strutturali.
La migrazione è particolarmente complessa. Un nuovo magazzino a scaffalature alte non diventa operativo semplicemente con l'accettazione tecnica. È necessario ripulire gli inventari, classificare gli articoli, definire le ubicazioni di stoccaggio, verificare i dati anagrafici, formare il personale e testare le interfacce. Pertanto, la messa in servizio dovrebbe essere effettuata per fasi. Articoli pilota, ordini di prova, gestione parallela dell'inventario e processi di backup chiaramente definiti riducono il rischio.
La tentazione di passare completamente al nuovo sistema il più rapidamente possibile al termine di un progetto di costruzione è forte. Tuttavia, una fase di implementazione controllata può risultare significativamente più conveniente. Permette di individuare gli errori prima che influiscano sulle operazioni in officina, di ottimizzare i parametri del software, di perfezionare le regole operative e di introdurre in sicurezza i dipendenti ai nuovi processi.
Energia, protezione antincendio e resilienza sono strettamente correlate
Un magazzino automatizzato a scaffalature alte rappresenta anche un progetto in termini di energia e sicurezza. La tecnologia dei nastri trasportatori, le macchine per lo stoccaggio e il prelievo, l'illuminazione, l'infrastruttura di ricarica, l'IT, i sensori, l'aria condizionata e, se necessario, la tecnologia di refrigerazione o ventilazione creano un profilo di carico complesso. Pertanto, la pianificazione deve essere collegata fin dalle prime fasi all'ingegneria impiantistica, all'approvvigionamento energetico e alla protezione antincendio.
L'attenzione non si concentra esclusivamente sui kilowattora consumati. Sono rilevanti anche i picchi di carico, la connessione alla rete, le capacità di riserva, la gestione del carico, l'alimentazione di emergenza e i concetti di sicurezza, nonché la manutenibilità dell'infrastruttura tecnica. Quando più sistemi vengono avviati simultaneamente, possono verificarsi picchi di carico. Un controllo intelligente può contribuire a uniformare il consumo di energia e i picchi di carico senza compromettere la disponibilità delle materie prime.
La protezione antincendio è particolarmente complessa nei magazzini a scaffalatura alta, poiché l'altezza di stoccaggio, la tipologia di merci, gli imballaggi, il contenuto di plastica, l'impianto sprinkler, l'aspirazione dei fumi e l'accessibilità interagiscono tra loro. Il progetto di protezione antincendio non dovrebbe essere sviluppato solo dopo la selezione della tecnologia di stoccaggio. Influisce sull'altezza dell'edificio, sulla disposizione delle scaffalature, sulla larghezza dei corridoi, sui locali tecnici e sui concetti operativi. Modifiche nelle fasi successive del progetto possono comportare costi e ritardi significativi.
Resilienza significa anche considerare le interruzioni da una prospettiva che vada oltre l'aspetto puramente tecnico. Un magazzino resiliente richiede procedure di emergenza chiare: cosa succede se una macchina di stoccaggio e prelievo si guasta? Come vengono forniti i pezzi di ricambio critici se il sistema di gestione del magazzino non è disponibile? Quali articoli di inventario sono accessibili per il rifornimento manuale? Come vengono affrontati i rischi informatici all'intersezione tra IT e tecnologia operativa? Quali pezzi di ricambio per le attrezzature di magazzino devono essere tenuti in loco?
A prima vista, queste domande potrebbero sembrare difensive. In realtà, sono economicamente fondate. Un sistema che continua a funzionare in modo controllato anche durante le interruzioni protegge la disponibilità dell'impianto e riduce i costi dei fermi macchina imprevisti.
L'analisi di fattibilità inizia prima della decisione tecnologica
Un magazzino a scaffalature alte rappresenta un investimento a lungo termine. La sua redditività economica dipende quindi meno da un singolo indicatore chiave di performance e più dalla qualità delle ipotesi sottostanti. Gli errori più comuni si verificano quando le prestazioni attese vengono sovrastimate, l'integrazione è eccessivamente semplicistica o i cambiamenti operativi vengono sottovalutati.
Un solido business case dovrebbe considerare almeno cinque prospettive. In primo luogo, la capacità: quali andamenti delle scorte, livelli di scorte di sicurezza e vincoli di spazio sono previsti? In secondo luogo, le prestazioni: quanti movimenti in entrata e in uscita, postazioni di prelievo e materiali di officina devono essere gestiti entro quale arco di tempo? In terzo luogo, i costi: quali investimenti, costi operativi, costi di manutenzione e reinvestimenti saranno necessari? In quarto luogo, i rischi: quali sono le conseguenze di interruzioni, ritardi, problemi di dati o fluttuazioni di volume? In quinto luogo, l'impatto strategico: in che modo il sistema migliora la disponibilità, la scalabilità e la redditività futura?
È importante calcolare diversi scenari. Uno scenario di base può presupporre flotte di veicoli stabili e volumi di manutenzione prevedibili. Uno scenario di crescita considera una maggiore varietà di ricambi, nuove serie di modelli o ulteriori ordini di manutenzione. Uno scenario di stress esamina tassi di guasto più elevati, colli di bottiglia nell'approvvigionamento, scorte di sicurezza aggiuntive e carichi di lavoro delle officine temporaneamente fluttuanti. Un concetto che funziona solo nello scenario di base è troppo fragile per un ambiente di manutenzione critico.
La corretta prospettiva economica, pertanto, non è quella di ammortizzare l'investimento nel minor tempo possibile. L'obiettivo è garantire una fornitura affidabile per l'intero ciclo di vita del sistema. Un investimento iniziale leggermente superiore può essere giustificato se riduce i guasti del sistema, migliora la qualità dei dati, consente future espansioni ed evita costosi processi personalizzati. Al contrario, un sistema altamente automatizzato non è economico se risulta troppo rigido per l'effettiva diversità di prodotti e processi.
La disponibilità ha la precedenza sulla massima automazione
Il magazzino a scaffalature alte del futuro in un deposito di manutenzione ferroviaria non è fine a se stesso, né simbolo di modernità tecnologica. È uno strumento per migliorare la disponibilità dei veicoli e la capacità delle officine. La sua efficacia economica deriva dall'interazione tra l'edificio, la tecnologia di stoccaggio, il flusso dei materiali, il software, i dati, le persone e l'organizzazione operativa.
Un buon sistema consolida le scorte senza compromettere l'accesso. Automatizza i processi standardizzati, ripetitivi ed ergonomicamente complessi senza trascurare le eccezioni. Collega digitalmente gli ordini di produzione e i movimenti di magazzino senza gravare sui dipendenti con impostazioni di sistema rigide. Crea trasparenza in merito alle scorte e allo stato dei materiali senza impantanarsi nella complessità dei dati. E pianifica la ridondanza, la manutenzione e i processi di backup non come un ripensamento, ma come parte integrante della soluzione economica.
Questa prospettiva è particolarmente importante per i depositi di manutenzione ferroviaria. La logistica non si limita a fornire ordini astratti, bensì processi concreti di manutenzione e riparazione con conseguenze dirette su disponibilità, sicurezza e puntualità. Ogni articolo consegnato in modo affidabile può prevenire tempi di attesa. Ogni registrazione accurata dell'inventario può evitare trasporti urgenti. Ogni interfaccia efficiente tra magazzino e officina può migliorare le capacità di pianificazione dell'intero sito.
La questione cruciale per un nuovo magazzino a scaffalature alte non è quindi: quanto sarà alto, automatizzato e imponente il sistema? La vera domanda è: con quanta affidabilità garantirà che l'officina riceva esattamente ciò di cui ha bisogno prima che la mancanza di un pezzo trasformi un intervento di manutenzione programmato in un costoso problema operativo?
Chiunque ponga questa domanda come principio guida della propria pianificazione non sta costruendo un magazzino, bensì un'infrastruttura per la disponibilità.
Consulenza - Pianificazione - Implementazione

Konrad Wolfenstein
Sarei felice di fungere da tuo consulente personale.
Puoi contattarmi all'indirizzo wolfenstein∂xpert.digital o
Chiamami al numero +49 7348 4088 965 .
I tuoi esperti di intralogistica

Consulenza, progettazione e realizzazione di soluzioni complete per magazzini verticali e sistemi di stoccaggio automatizzati - Immagine: Xpert.Digital
Maggiori informazioni qui: