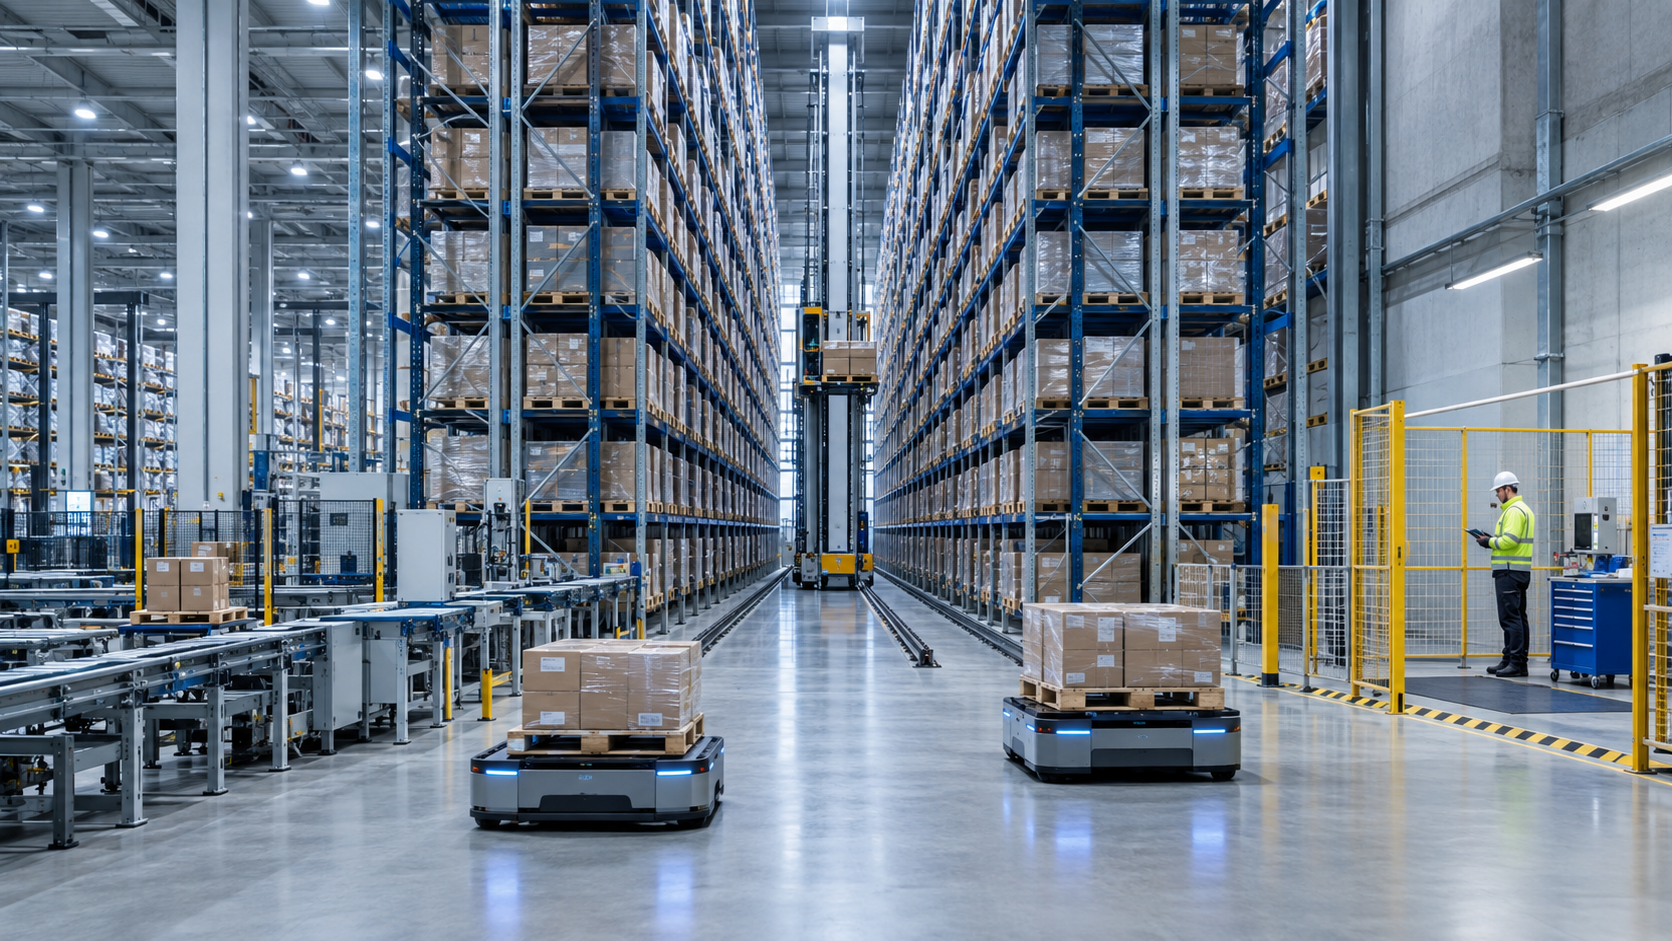
Mai Dubai e Kave dimostrano come i magazzini intelligenti stiano rivoluzionando l'intero modello di business: un'immagine creativa sull'argomento, realizzata con l'intelligenza artificiale da Xpert.Digital
Sistemi ibridi: perché robot e magazzini a scaffalatura alta sono veramente economici solo se utilizzati in team
Attenzione alla trappola dei costi: perché dati errati stanno compromettendo il vostro magazzino automatizzato
Non si tratta solo di riduzioni di personale: la cruda verità sui magazzini automatizzati ad alta densità
I magazzini automatizzati a scaffalatura alta sono spesso visti come una semplice soluzione tecnica alla carenza di manodopera qualificata e all'aumento dei salari. Ma questa visione è incompleta. L'intralogistica moderna non è più una misura di razionalizzazione isolata, bensì la spina dorsale strategica di interi modelli di business. Due recenti progetti di grande rilievo – la logistica di produzione ad alto volume del produttore di bevande Mai Dubai e la complessa rete omnicanale del marchio internazionale di arredamento Kave – dimostrano come l'automazione modifichi profondamente l'impegno di capitale, la scalabilità e la capacità di consegna di un'azienda. Allo stesso tempo, tragici incidenti come quello mortale sul lavoro in un magazzino di Crailsheim ci ricordano che l'efficienza non deve mai andare a scapito della sicurezza e della manutenzione. Questo articolo esamina i veri fattori di successo economico e i rischi dei magazzini automatizzati e spiega perché la qualità dei dati, la disponibilità del sistema e le tecnologie ibride siano cruciali per la competitività del futuro.
Magazzini automatizzati a scaffalatura alta come infrastruttura strategica
Chi si limita a tagliare il personale automatizza i processi, ma non affronta il vero problema
I magazzini automatizzati a scaffalatura alta vengono spesso descritti come una soluzione tecnologica all'aumento dei costi del lavoro, alla carenza di manodopera e all'incremento dei volumi di spedizione. Tuttavia, questa spiegazione è incompleta. Nell'impatto economico, i moderni sistemi di magazzinaggio e prelievo ordini non sono semplici strumenti di razionalizzazione, bensì decisioni infrastrutturali a lungo termine. Modificano l'impegno di capitale di un'azienda, la logica di localizzazione, la capacità di consegna, la gestione delle scorte e la struttura del rischio. Pertanto, influenzano non solo la logistica, ma l'intero modello di business.
I progetti di Swisslog per il produttore di bevande Mai Dubai e di TGW Logistics per l'azienda spagnola di mobili e complementi d'arredo Kave illustrano due diverse manifestazioni della stessa evoluzione. Per Mai Dubai, l'attenzione si concentra sulla logistica di pallet ad alto volume, strettamente integrata con la produzione. Per Kave, invece, il sistema è una complessa soluzione omnicanale progettata per gestire piccoli pacchi, mobili ingombranti, pallet, carrelli e diversi canali di vendita e distribuzione all'interno di un unico flusso di materiali. Il tragico incidente sul lavoro in un magazzino a scaffalature alte a Crailsheim dimostra inoltre che la valutazione economica dei sistemi automatizzati rimane incompleta se la sicurezza, la manutenzione, la risoluzione dei problemi e l'intervento umano vengono considerati aspetti secondari.
La tesi centrale è quindi la seguente: il vantaggio di un magazzino automatizzato a scaffalature alte non deriva dal numero massimo di operazioni manuali risparmiate, bensì dalla capacità di gestire volumi, varianti di prodotto, inventario, dati e rischi come un sistema coeso. Un progetto ha successo economico se garantisce elevata disponibilità, costi unitari controllabili e adattabilità strategica nel corso degli anni. Un sistema può essere tecnicamente impressionante ma economicamente debole se costruito nel luogo sbagliato, per processi inadatti o con presupposti irrealistici.
Il mercato è in crescita, ma non in modo uniforme
Il mercato globale dell'automazione di magazzino è strutturalmente in crescita, ma il quadro è meno lineare di quanto suggeriscano alcune previsioni. Si prevedeva che gli ordini per il 2025 sarebbero aumentati nominalmente di circa il sette percento. Tuttavia, parte di questo incremento è dovuto all'aumento dei costi dell'acciaio, della manodopera e dei progetti. Inoltre, la crescita è stata trainata in modo sproporzionato da pochi grandi investitori. Ciò porta a una distinzione importante: un valore di mercato in crescita non significa automaticamente che siano stati ordinati più sistemi o una maggiore capacità di automazione effettiva in generale.
A livello globale, si prevede una crescita media annua di circa il sei percento per gli anni che precedono il 2030. In Europa, Medio Oriente e Africa, la previsione è leggermente superiore, attestandosi intorno al sette percento, rispetto alle Americhe e alla regione Asia-Pacifico. Particolarmente rilevanti sono il commercio generale di beni, la produzione di beni durevoli, l'industria alimentare e delle bevande e, nel lungo termine, la logistica dei pacchi. Questi settori sono sottoposti a forti pressioni per aumentare volumi e costi oppure richiedono una stabilità di processo eccezionalmente elevata.
Parallelamente, l'importanza della robotica mobile è in costante crescita. Nel 2024, sono stati venduti in tutto il mondo circa 102.900 robot di servizio professionali per attività di trasporto e logistica. Più della metà di tutti i robot di servizio professionali è stata quindi impiegata in questo settore applicativo. Circa 81.800 unità erano robot mobili per attività di trasporto interno. Questi dati dimostrano che i classici sistemi di scaffalatura fissa e i sistemi mobili flessibili non devono essere considerati in contrapposizione. In molti nuovi sistemi, il massimo vantaggio deriva proprio dalla loro combinazione.
La struttura del mercato rimane ciclica. Gli alti tassi di interesse rendono più oneroso il finanziamento di progetti ad alta intensità di capitale. L'incertezza della domanda complica la valutazione delle dimensioni dei progetti. I conflitti commerciali aumentano i prezzi dei materiali e allungano le catene di approvvigionamento. Allo stesso tempo, il calo delle nuove costruzioni può esercitare pressione sui singoli fornitori, nonostante la crescente necessità di automazione a lungo termine. Il mercato è quindi caratterizzato sia da crescita che da concentrazione: i grandi fornitori con competenze software, capacità di integrazione, organizzazioni di servizi e una solida situazione finanziaria godono di vantaggi rispetto alle aziende che forniscono solo singoli componenti.
Il capitale sostituisce lo spazio e l'improvvisazione
Un magazzino a scaffalature alte crea valore economico principalmente grazie a un migliore utilizzo dello spazio esistente o di nuova creazione. Un magazzino convenzionale richiede una notevole superficie a pavimento per corridoi, distanze di sicurezza e accessi manuali. Un sistema automatizzato può essere costruito più in alto, con una maggiore densità e con corridoi più stretti. Il costoso terreno viene quindi parzialmente sostituito da strutture in acciaio, tecnologie di trasporto, sistemi di stoccaggio e prelievo e software. Soprattutto nelle aree densamente popolate o nei siti produttivi con spazio limitato, questa maggiore densità può essere più importante del risparmio diretto di personale.
Tuttavia, l'investimento modifica la struttura dei costi. I costi variabili del personale si trasformano in costi fissi a lungo termine per capitale, energia, software, manutenzione e pezzi di ricambio. L'azienda paga meno per ogni operazione di trasporto manuale aggiuntiva, ma deve finanziare un carico di base elevato. La redditività migliora se il volume e l'utilizzo della capacità rimangono costantemente elevati. Peggiora se il sistema è sovradimensionato, la domanda crolla o la gamma di prodotti cambia più rapidamente del previsto.
Un semplice confronto tra l'importo dell'investimento e i salari risparmiati non è quindi sufficiente per una valutazione affidabile. Fattori cruciali includono il valore attuale netto sull'intera vita utile, l'utilizzo previsto della capacità produttiva, la disponibilità, i valori residui e i costi dei tempi di inattività. Inoltre, vi sono effetti più difficili da quantificare, come tempi di consegna più brevi, tassi di errore inferiori, meno merce danneggiata, maggiore accuratezza delle scorte e migliore capacità di consegna. Per le aziende in forte crescita in particolare, il vantaggio maggiore potrebbe risiedere semplicemente nella capacità di elaborare un maggior numero di vendite.
L'automazione si configura quindi come una valida opzione di crescita. Un'azienda investe oggi per la capacità di gestire volumi maggiori domani, con costi marginali controllati. Tuttavia, questa opzione ha valore solo se il sistema è scalabile e i processi adiacenti possono tenere il passo. Un magazzino a scaffalature alte ad alte prestazioni non risolverà un collo di bottiglia se le capacità di ricezione, imballaggio, spedizione, IT o trasporto rimangono limitanti.
Dubai può combinare produzione e stoccaggio
Il sistema implementato da Swisslog per Mai Dubai è un esempio di automazione orientata alla produzione con un'elevata produttività di pallet. Il progetto comprendeva un magazzino automatizzato a scaffalature alte per materie prime e imballaggi, nonché un magazzino separato per i prodotti finiti. Il magazzino dei prodotti finiti è stato progettato con dieci corsie e 17.560 posti pallet. Il magazzino delle materie prime e degli imballaggi ha sei corsie e 5.592 posti pallet. Entrambe le aree sono collegate da trasloelevatori, nastri trasportatori e un sistema di monorotaia elettrica con 44 veicoli, creando un flusso continuo di materiali.
La portata del progetto è notevole. Il valore dell'ordine ha superato i 20 milioni di euro, pari a circa 21 milioni di dollari. Il magazzino dei prodotti finiti raggiunge un'altezza di circa 25 metri, mentre il magazzino delle materie prime si trova a circa 14 metri di altezza. Una monorotaia elettrica collega le aree di stoccaggio, le linee di produzione esistenti e le zone di spedizione lungo un percorso di trasporto di circa un chilometro. Ciò consente al magazzino di funzionare non come un'area di stoccaggio secondaria, ma come parte integrante dello stabilimento.
La sincronizzazione è economicamente cruciale. Un produttore di bevande produce grandi quantità di prodotti standardizzati ad alta velocità. Un impianto di imbottigliamento può produrre fino a 86.000 bottiglie all'ora. Se le fasi successive di pallettizzazione, stoccaggio o preparazione per la spedizione non riescono a tenere il passo, la produzione si riduce. Il collo di bottiglia si sposta dall'imbottigliamento all'intralogistica. In questo caso, l'automazione non solo evita costi aggiuntivi per il personale, ma protegge anche l'utilizzo di costosi impianti di produzione.
L'approvvigionamento dei materiali per la produzione è altrettanto importante. Bottiglie grezze, tappi, etichette, pellicole e altri materiali di imballaggio devono essere disponibili al bisogno. Fornire i materiali troppo presto spreca spazio e crea caos nelle scorte, mentre fornirli troppo tardi provoca fermi di produzione. Un sistema di gestione del magazzino basato sui dati può collegare i livelli di inventario, gli ordini di trasporto e i requisiti di produzione. Ciò riduce la necessità di compensare l'incertezza con grandi scorte di sicurezza.
Lo stabilimento Mai di Dubai dimostra anche perché l'automazione può essere economicamente vantaggiosa in regioni con costi del lavoro apparentemente bassi. Il costo del lavoro è solo uno dei fattori. Nei climi caldi, con elevati volumi di produzione, spazi industriali limitati e standard qualitativi rigorosi, la stabilità del processo, l'igiene, la velocità e la riproducibilità dei processi diventano sempre più importanti. Un sistema automatizzato riduce inoltre il numero di interventi manuali in cui le merci possono essere danneggiate, etichettate in modo errato o subire ritardi.
Il vero valore risiede nella velocità di elaborazione
Per i prodotti altamente standardizzati, la redditività è in gran parte determinata dalla produttività e dalla disponibilità degli impianti. Un pallet d'acqua ha un valore limitato rispetto al suo peso e volume. I costi logistici devono quindi essere mantenuti bassi. Ogni percorso di trasporto superfluo, ogni tempo di attesa e ogni movimentazione manuale riducono il margine. Il modello di business non richiede la massima flessibilità nel prelievo dei singoli articoli, bensì un flusso affidabile di grandi quantità omogenee.
Questa logica privilegia le tecnologie installate in modo permanente. Le macchine per lo stoccaggio e il prelievo e i sistemi di trasporto possono operare con elevata ripetibilità per lunghi periodi. Il magazzino a scaffalature alte consolida le scorte e riduce le distanze di trasporto. Una monorotaia elettrica disaccoppia parzialmente il trasporto dei pallet dal traffico a terra. Il software coordina lo stoccaggio, il rifornimento e la spedizione. Nel complesso, questo crea un sistema i cui costi marginali aumentano più lentamente con l'aumento dei volumi rispetto a un magazzino puramente manuale.
Tuttavia, ciò non significa che ogni ulteriore livello di automazione sia vantaggioso. Per i processi standardizzati, un elevato grado di complessità tecnica può risultare economicamente interessante perché l'investimento è distribuito su un gran numero di movimenti identici. Non appena i formati dei prodotti, i tipi di pallet o i requisiti di processo variano in modo significativo, aumentano gli sforzi di integrazione e la suscettibilità alle interruzioni. Il livello di automazione appropriato dipende quindi non dall'entusiasmo tecnico, ma dalla stabilità e dalla ripetibilità del processo.
Le affermazioni secondo cui il progetto avrebbe raddoppiato la capacità produttiva e di stoccaggio e ridotto i costi del lavoro sono plausibili, ma vanno interpretate con una prospettiva aziendale più sfumata. Raddoppiare la capacità non equivale a raddoppiare le vendite. Una maggiore capacità inizialmente genera ammortamenti e costi fissi. Solo quando la domanda aumenta e l'impianto opera a pieno regime, ciò si traduce in produttività e in un maggiore contributo agli utili.
Kave automatizza la diversità
Il progetto di TGW Logistics per Kave a Tordera, vicino Barcellona, segue una logica diversa. Kave vende mobili e accessori per la casa attraverso canali di e-commerce, negozi fisici, franchising e B2B. La loro gamma di prodotti spazia da piccoli imballaggi di circa 400 x 300 millimetri a unità ingombranti che raggiungono i 2.400 x 1.200 millimetri. Una gamma così ampia esclude la semplice standardizzazione possibile con i pallet per bevande.
Il centro di distribuzione, il cui completamento è previsto entro la fine del 2028, integrerà quindi diverse tecnologie. Sarà dotato di un magazzino automatizzato per piccoli componenti, un magazzino pallet a scaffalatura alta, un magazzino a doppio pallet, una tecnologia di trasporto a basso consumo energetico, robot mobili Quba, processi automatizzati di pallettizzazione e depallettizzazione e postazioni di prelievo ergonomiche. Le merci provenienti da diverse aree di stoccaggio saranno consolidate in una zona di pallettizzazione condivisa. Qui, il sistema dovrà formare unità pronte per la spedizione a partire da articoli eterogenei, destinate a diversi destinatari e canali di distribuzione.
Una volta operativa, la piattaforma dovrebbe essere in grado di gestire fino a 21.000 pacchi al giorno e offrire 93.000 posti pallet. Ciò raddoppierebbe la capacità di stoccaggio rispetto ai livelli attuali. La seconda fase di espansione del sito porterà la superficie logistica totale a circa 90.000 metri quadrati. Si prevede che questa fase richiederà un investimento di circa 45 milioni di euro.
Questa espansione è comprensibile vista la crescita dell'azienda. Kave ha realizzato un fatturato di 321,2 milioni di euro nel 2025, circa il 23% in più rispetto all'anno precedente. Il fatturato era già aumentato del 33% raggiungendo i 262 milioni di euro nel 2024. Circa il 70% del fatturato è generato al di fuori della Spagna. L'azienda opera in circa 80 mercati e alla fine del 2025 contava un totale di 159 punti vendita. Questa crescita non si limita al volume, ma si estende anche alla complessità geografica e operativa.
La piattaforma logistica non è quindi un semplice progetto di riduzione dei costi, bensì un prerequisito per l'internazionalizzazione. Con ogni nuovo mercato, aumentano il numero di rotte di consegna, così come le esigenze di imballaggio ed etichettatura, le differenze negli impegni di servizio e nelle procedure di reso, e la necessità di dati di inventario coerenti. Un magazzino non scalabile soffocherebbe la crescita, allungherebbe i tempi di consegna e peggiorerebbe l'esperienza del cliente.
La modalità omnicanale richiede un inventario comune
La logistica omnicanale viene spesso ridotta alla consegna simultanea ai clienti online e ai negozi fisici. In realtà, la complessità è ben maggiore. Ogni canale ha esigenze diverse in termini di quantità dell'ordine, imballaggio, velocità e sequenza di consegna. Un cliente finale potrebbe ordinare un tavolo e due sedie, un negozio al dettaglio potrebbe richiedere un rifornimento misto di diverse categorie di prodotti, un cliente B2B potrebbe aspettarsi quantità specifiche per il progetto e un partner in franchising potrebbe richiedere pallet consolidati per una consegna entro un termine preciso.
Quando ogni canale è servito da inventari e processi separati, ne conseguono scorte di sicurezza, strutture duplicate e scarsa trasparenza. Un inventario condiviso può ridurre il capitale immobilizzato e migliorare la disponibilità del prodotto. Tuttavia, ciò richiede una prioritizzazione affidabile da parte della gestione del magazzino e del controllo degli ordini. Il sistema deve decidere quale ordine evadere da quale inventario, in quale momento e attraverso quale flusso di materiali.
Per Kave, il consolidamento di diverse aree di stoccaggio in una zona di pallettizzazione condivisa riveste quindi un'importanza strategica. Permette di raggruppare articoli di piccole e grandi dimensioni in un unico ordine. Allo stesso tempo, crea un hub critico. Se il consolidamento fallisce, diversi sistemi a monte possono continuare a funzionare senza produrre alcun ordine pronto per la spedizione. La valutazione economica deve pertanto considerare non solo le prestazioni dei singoli componenti, ma anche l'effetto collo di bottiglia dei punti di trasferimento condivisi.
La capacità prevista di 21.000 pacchi al giorno non deve essere considerata un valore di picco isolato. Il fattore cruciale sono le condizioni in cui tale capacità può essere raggiunta. Questioni rilevanti riguardano la struttura degli ordini, la percentuale di articoli ingombranti, il numero di righe d'ordine, la distribuzione durante la giornata, il fabbisogno di personale alle postazioni di lavoro e l'efficienza delle baie di spedizione. Una capacità massima teorica ha meno valore, da un punto di vista commerciale, rispetto a un flusso di lavoro costantemente raggiungibile sia nei giorni normali che in quelli di maggiore affluenza stagionale.
Soluzioni intralogistiche LTW

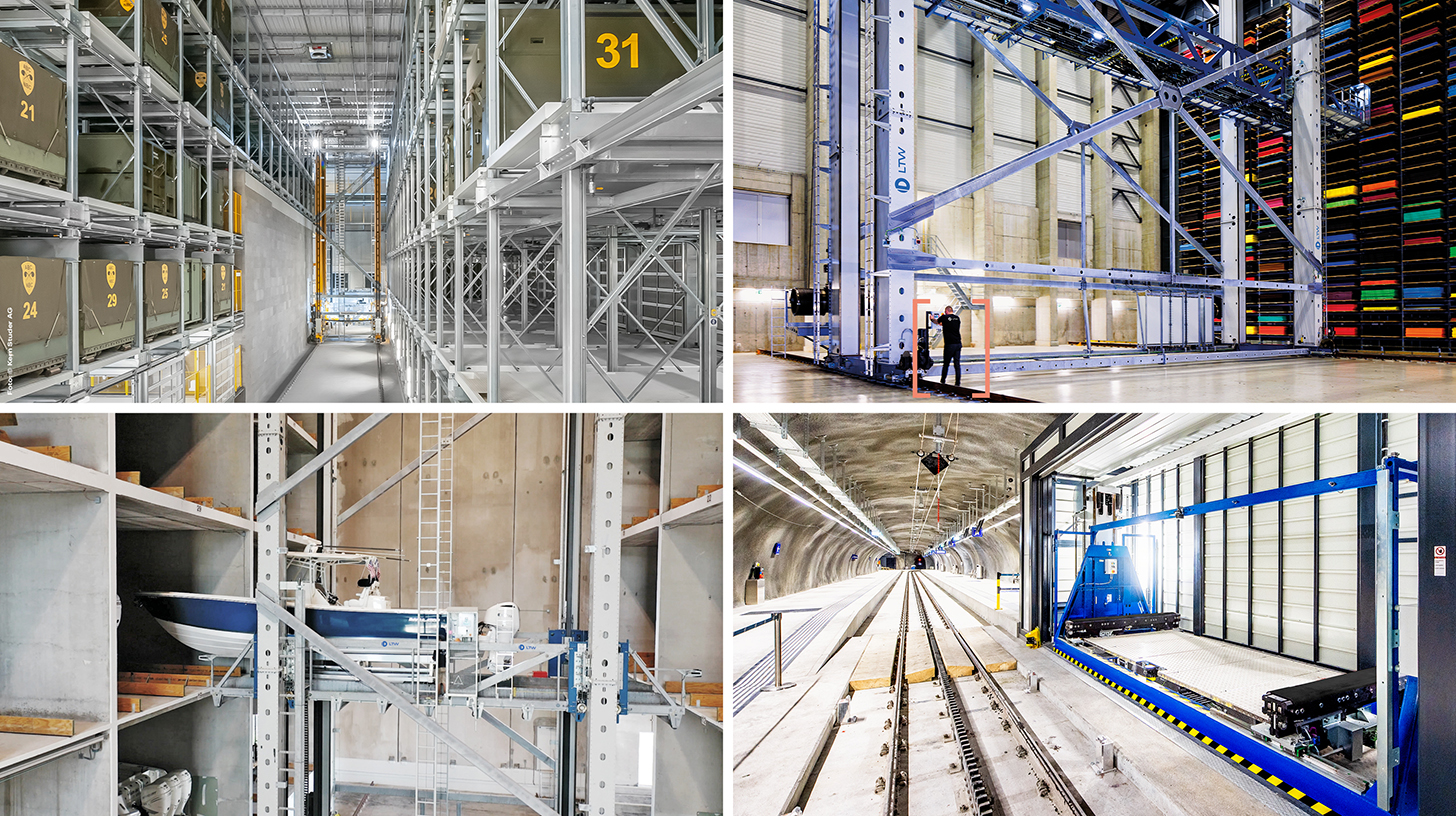
LTW Intralogistics – Ingegneri del flusso - Immagine: LTW Intralogistics GmbH
LTW offre ai propri clienti non singoli componenti, ma soluzioni complete integrate. Consulenza, progettazione, componenti meccanici ed elettrotecnici, tecnologia di controllo e automazione, nonché software e assistenza: tutto è interconnesso e coordinato con precisione.
La produzione interna dei componenti chiave è particolarmente vantaggiosa, poiché consente un controllo ottimale della qualità, delle catene di fornitura e delle interfacce.
LTW è sinonimo di affidabilità, trasparenza e collaborazione. Lealtà e onestà sono saldamente radicate nella filosofia aziendale: una stretta di mano qui ha ancora un significato.
Correlato a questo:
Flessibilità grazie ai sistemi di automazione ibridi
La flessibilità nasce dalla tecnologia ibrida
Il progetto Kave rappresenta una nuova generazione di automazione ibrida. I magazzini fissi a scaffalatura alta garantiscono densità e prestazioni prevedibili. I robot mobili creano collegamenti di trasporto flessibili. I magazzini automatizzati per piccoli componenti velocizzano il prelievo di articoli di piccole dimensioni. I robot gestiscono le operazioni di pallettizzazione standardizzate. Gli operatori umani svolgono compiti in cui percezione, destrezza e capacità decisionali contestuali risultano ancora vantaggiose.
Questa divisione del lavoro ha senso dal punto di vista economico perché nessun singolo sistema può coprire in modo efficiente l'intero spettro di attività. Un sistema basato esclusivamente sulla tecnologia dei nastri trasportatori risulterebbe inflessibile in caso di modifiche alla configurazione degli spazi. Un sistema basato esclusivamente su robot mobili autonomi (AMR) potrebbe richiedere un numero eccessivo di veicoli, aree di transito e cicli di carico per volumi molto elevati. La presa completamente automatizzata è complessa per mobili e oggetti decorativi a causa delle loro forme, superfici, pesi e imballaggi variabili. Il sistema ibrido assegna la tecnologia appropriata a ciascuna attività.
La flessibilità, tuttavia, non deve essere confusa con l'arbitrarietà. Anche i robot mobili richiedono regole di traffico ben definite, punti di trasferimento, infrastrutture di ricarica e integrazione software. Un magazzino automatizzato per piccoli componenti necessita di contenitori adeguati e dati anagrafici precisi per gli articoli. La pallettizzazione robotizzata funziona in modo affidabile solo se dimensioni, pesi, stabilità e regole di imballaggio sono memorizzati correttamente. Quanto più automatizzato è il sistema fisico, tanto maggiore è l'importanza economica di dati accurati.
La vera scalabilità deriva dall'interazione tra meccanica e software. L'aggiunta di veicoli può ampliare il flusso di materiali, a condizione che i percorsi di traffico e i sistemi di controllo abbiano ancora capacità sufficiente. Ulteriori corsie di stoccaggio possono creare ulteriore capacità se l'edificio e le interfacce sono predisposti correttamente. Nuovi algoritmi possono migliorare le priorità senza richiedere una revisione completa del sistema. Al contrario, un software scadente può trasformare un hardware potente in un costoso collo di bottiglia.
La qualità dei dati diventa un fattore di produzione
I magazzini automatizzati si basano su dati digitali. In un processo manuale, un dipendente esperto può identificare un pallet con un'etichetta errata, correggere un pacco storto o improvvisare una sostituzione per un codice a barre mancante. Un sistema automatizzato, d'altro canto, elabora le informazioni di cui dispone. Se dimensioni, pesi, attrezzature di carico, livelli di inventario o etichette di blocco non sono corretti, si verificano malfunzionamenti o decisioni errate.
La qualità dei dati non è quindi un'attività amministrativa di supporto, bensì un fattore di produzione. I dati anagrafici degli articoli devono essere completi e aggiornati. Pallet e contenitori richiedono geometrie controllate. Le interfacce tra gestione delle scorte, gestione del magazzino, controllo del flusso dei materiali e controllo delle macchine devono funzionare in modo coerente. Le modifiche alla gamma di prodotti non devono emergere solo in seguito a un malfunzionamento del sistema.
I vantaggi economici derivanti da dati di qualità vanno oltre la semplice prevenzione degli errori tecnici. Livelli di inventario accurati riducono i margini di sicurezza. Tempi di consegna affidabili migliorano il rispetto degli impegni di consegna. I dati sullo stato di conservazione consentono la manutenzione predittiva. Il consumo energetico può essere attribuito a singoli processi o profili di carico. Le simulazioni aiutano a testare i picchi stagionali, le modifiche alla gamma di prodotti o le nuove regole di spedizione prima della loro implementazione.
Tuttavia, con la crescente connettività, aumenta anche la dipendenza dall'IT e dalla sicurezza informatica. Un guasto al sistema di gestione del magazzino può paralizzare un intero sito, anche in presenza di attrezzature meccaniche e personale. Un accesso alla manutenzione remota non adeguatamente protetto, componenti di controllo obsoleti o reti scarsamente isolate aumentano il rischio. Dal punto di vista aziendale, la resilienza informatica deve quindi essere considerata alla stregua della protezione antincendio o della sicurezza meccanica: un prerequisito necessario per la disponibilità degli asset.
Il business case necessita di stress test
Un solido business case parte dal processo attuale, non dal robot desiderato. Registra volumi, profili degli ordini, distanze percorse, ore di lavoro del personale, errori, danni, picchi di carico, inventario e utilizzo dello spazio. Vengono quindi modellati diversi scenari futuri. Oltre a una traiettoria di crescita prevista, è necessario considerare uno scenario debole, uno scenario forte e modifiche strutturali alla gamma di prodotti.
L'indicatore chiave di performance è il valore attuale netto di tutti i flussi di cassa previsti. Questi includono investimenti, finanziamenti, ammortamenti, manutenzione, licenze software, energia, pezzi di ricambio, assicurazioni e personale. Tra i benefici si annoverano la riduzione delle attività, i costi di spazio evitati, i minori danni, una maggiore accuratezza dell'inventario, una più rapida elaborazione e un margine di contribuzione aggiuntivo grazie alla crescita delle consegne. Il periodo di ammortamento, spesso citato, è utile, ma troppo generico di per sé perché ignora i flussi di cassa successivi al punto di ammortamento e il costo del capitale.
Un'analisi di sensibilità è particolarmente importante. Cosa succede se la produttività è inferiore del 20% rispetto all'obiettivo? Qual è l'impatto di un ritardo di sei mesi nella messa in servizio? Quali sono le conseguenze di una minore disponibilità tecnica? Qual è il costo di un fermo impianto di più giorni durante l'alta stagione? Di quanto aumentano i costi di manutenzione dopo la scadenza della garanzia e dei pacchetti di assistenza? Queste domande sono scomode, ma sono più informative di una presentazione delle massime prestazioni teoriche.
Anche la fase di avvio deve essere valutata in modo realistico. Un sistema complesso raramente raggiunge le prestazioni previste fin dal primo giorno di funzionamento. È necessario formare i dipendenti, ripulire i dati principali, stabilizzare le interfacce e gestire le eccezioni. Il funzionamento in parallelo e le opzioni di fallback manuali comportano costi aggiuntivi. Se questa transizione non viene presa in considerazione, il progetto risulterà più economico nel calcolo degli investimenti di quanto non sia in realtà.
La disponibilità è un indicatore economico
La disponibilità tecnica di un magazzino automatizzato determina se la produttività pianificata viene effettivamente raggiunta nelle operazioni quotidiane. Un sistema nominalmente veloce, soggetto a frequenti interruzioni di breve durata, può avere prestazioni inferiori rispetto a un sistema più lento ma robusto. I componenti privi di ridondanza sono particolarmente critici. Se un elevatore centrale, una linea di trasporto principale, una zona di pallettizzazione o un servizio software si guastano, l'intera catena di processo può bloccarsi.
L'elevata disponibilità ha un costo. Computer ridondanti, catene di approvvigionamento alternative, scorte di pezzi di ricambio, servizi di standby e manutenzione preventiva inizialmente aumentano le spese. I loro benefici si concretizzano nella riduzione dei tempi di inattività. La soluzione ottimale non è la massima ridondanza, bensì un livello di rischio in linea con il modello di business. Un'azienda con prodotti deperibili, processi produttivi altamente integrati o finestre di consegna fisse richiede maggiori misure di sicurezza rispetto a un'azienda con una domanda fluttuante e meno vincolata al fattore tempo.
Per Mai Dubai, il collegamento con la produzione è particolarmente critico. Se i pallet non vengono trasportati o i materiali non vengono forniti, l'imbottigliamento può subire interruzioni. Per Kave, un blocco della produzione ha un impatto su molteplici canali di vendita e mercati internazionali. In entrambi i casi, i costi consequenziali superano i costi immediati di riparazione. La perdita di fatturato, le penali contrattuali, i costi aggiuntivi di trasporto, gli straordinari, l'insoddisfazione dei clienti e il danno alla reputazione devono essere presi in considerazione nella valutazione del rischio.
I contratti di assistenza dovrebbero quindi essere valutati in base alla riparabilità, non solo all'ambito della manutenzione. Tempi di risposta rapidi, fornitura garantita di pezzi di ricambio, accesso remoto, competenza in loco e canali di escalation chiari sono cruciali. Anche la conoscenza interna è altrettanto importante. Esternalizzare ogni singolo malfunzionamento al produttore riduce il fabbisogno di personale nel breve termine, ma aumenta la dipendenza e il rischio di tempi di inattività nel lungo periodo.
L'incidente di Crailsheim pone un limite
L'11 maggio 2026, un dipendente di 23 anni è deceduto in un incidente sul lavoro in un magazzino a scaffalature alte a Crailsheim. È rimasto intrappolato mentre lavorava per cause ancora da chiarire ed è morto sul posto. La polizia criminale ha avviato un'indagine ed è stata chiamata una perizia. Fino al termine delle indagini, sarebbe irresponsabile speculare sull'esatta sequenza degli eventi, su un eventuale guasto tecnico o su una negligenza individuale.
Il caso è comunque rilevante per l'analisi economica. I magazzini a scaffalatura alta spesso separano le persone dalle attrezzature in movimento durante il normale funzionamento. Ciò può ridurre molti dei rischi classici del trasporto manuale. Tuttavia, le interruzioni, la manutenzione, la pulizia, l'ispezione, le modifiche e le situazioni di soccorso rimangono critiche. In queste circostanze eccezionali, le persone accedono ad aree che sono inaccessibili durante il normale funzionamento automatizzato.
La risoluzione dei problemi è particolarmente pericolosa perché può comportare una combinazione di pressione temporale, condizioni di sistema poco chiare e punti difficilmente raggiungibili. I pallet potrebbero essere danneggiati, spostati o non prelevati correttamente. I carichi potrebbero muoversi durante l'accelerazione o la frenata. Macchine o nastri trasportatori di stoccaggio e prelievo adiacenti possono creare ulteriori rischi di schiacciamento, taglio e caduta. Un piccolo guasto tecnico può quindi trasformarsi in un complesso intervento umano.
In situazioni del genere, le pressioni economiche non devono dettare la sequenza degli eventi. Innanzitutto, le fonti energetiche devono essere spente in sicurezza, gli spostamenti bloccati, gli accessi controllati e le responsabilità chiarite. Solo allora si può procedere alla riparazione del malfunzionamento. Un minuto di tempo di produzione presumibilmente guadagnato è sproporzionato rispetto al rischio di un incidente grave o mortale.
La sicurezza è parte integrante della produttività
La sicurezza sul lavoro viene spesso considerata un requisito legale nei calcoli degli investimenti. Dal punto di vista economico, tuttavia, è parte integrante delle prestazioni di un impianto. Un sistema che raggiunge un'elevata disponibilità solo quando i dipendenti intervengono regolarmente in aree pericolose non è produttivo, ma piuttosto mal progettato. Lo stesso vale per i sistemi i cui punti di manutenzione sono di difficile accesso o la cui diagnosi dei guasti non fornisce informazioni chiare.
Per i magazzini a scaffalatura alta, devono esistere procedure di risoluzione dei problemi chiare. Queste devono essere basate sul manuale operativo, tradotte in istruzioni di lavoro e soggette a formazione pratica e revisione periodica. Prima di qualsiasi intervento pericoloso, le macchine di stoccaggio e prelievo interessate e i sistemi adiacenti devono essere arrestati e messi in sicurezza per impedirne il riavvio. In caso di rischio di caduta, sono necessari punti di ancoraggio adeguati, dispositivi di protezione individuale e opzioni di soccorso. Lavorare da soli in situazioni pericolose richiede misure di monitoraggio speciali.
Un piano di salvataggio non dovrebbe essere semplicemente archiviato in una cartella. Deve essere adattato alla specifica struttura, tenere conto delle attrezzature di soccorso disponibili ed essere regolarmente messo in pratica. In un magazzino alto 25 metri, una conoscenza generale del primo soccorso non è sufficiente. Le vie di accesso, i canali di comunicazione, le procedure di disattivazione dell'alimentazione e la cooperazione con i servizi di soccorso esterni devono essere chiaramente definiti prima che si verifichi un incidente.
L'ergonomia rimane fondamentale. L'automazione può ridurre le lunghe distanze da percorrere a piedi, il sollevamento di carichi pesanti e i trasporti monotoni. Allo stesso tempo, possono insorgere nuovi problemi di affaticamento nelle postazioni di lavoro fisse se i tempi di ciclo, le zone di raggiungimento o la densità di informazioni sono progettati in modo inadeguato. Una buona automazione non elimina completamente le persone dal processo, ma le riassegna a compiti per i quali è necessario creare condizioni di lavoro sicure ed ergonomiche.
L'occupazione sta cambiando, non scomparendo
L'automazione riduce la necessità di determinate attività manuali, in particolare il trasporto, lo stoccaggio e il prelievo ripetitivi, nonché la preparazione standardizzata degli ordini. Tuttavia, ciò non si traduce automaticamente in una riduzione proporzionale dell'occupazione complessiva. Le aziende in crescita spesso utilizzano l'automazione per gestire volumi maggiori con un aumento più graduale del personale. Nei mercati del lavoro saturi, la tecnologia sostituisce parzialmente le posizioni già difficili da ricoprire.
Al contempo, stanno emergendo nuove figure professionali. C'è richiesta di operatori di impianti, personale di manutenzione, tecnici dell'automazione, gestori di dati, analisti di processo e specialisti IT. Queste posizioni richiedono qualifiche più elevate e spesso una più stretta collaborazione tra logistica, produzione e informatica. Questa trasformazione può offrire opportunità ai dipendenti, ma solo se la formazione continua inizia precocemente.
Un modello problematico si verifica quando le aziende automatizzano i processi ma lasciano tutta la conoscenza al fornitore del sistema. I dipendenti interni diventano così semplici osservatori di una scatola nera. In caso di malfunzionamenti, non possiedono le competenze diagnostiche necessarie, gli interventi di miglioramento richiedono più tempo e il loro potere contrattuale nei confronti del fornitore diminuisce. Pertanto, un progetto economicamente sostenibile richiede uno sviluppo mirato delle competenze interne all'operatore.
Anche la qualità sociale dell'implementazione influenza la fase di avvio. Se i dipendenti vengono informati solo poco prima della messa in funzione, sorgono incertezza e resistenza. Coinvolgere i dipendenti esperti nell'analisi dei processi, nei test e nella progettazione degli spazi di lavoro consente di integrare le conoscenze pratiche nel sistema. Ciò non solo aumenta l'accettazione, ma può anche prevenire costosi errori di pianificazione.
L'efficienza energetica è molto più di un semplice valore del motore
I sistemi automatizzati consumano energia elettrica per alimentare macchine di stoccaggio e prelievo, nastri trasportatori, robot, sistemi informatici, sensori, illuminazione e climatizzazione. Allo stesso tempo, possono ridurre il consumo energetico per unità mobile ottimizzando le distanze percorse, l'accelerazione e i tempi di inattività. Il recupero di energia durante la frenata o l'abbassamento, i veicoli leggeri e il raggruppamento intelligente degli ordini migliorano ulteriormente l'efficienza complessiva.
Il confine del sistema è cruciale. Un sistema di stoccaggio e prelievo efficiente dal punto di vista energetico da solo non crea un magazzino sostenibile. Lo stoccaggio compatto può ridurre i requisiti di costruzione e di terreno. Percorsi interni più brevi riducono il consumo energetico per il trasporto. Livelli di inventario precisi prevengono la sovrapproduzione e le perdite. D'altra parte, le strutture in acciaio, l'elettronica e le batterie generano emissioni significative a monte. Il sistema deve essere utilizzato ampiamente e per un lungo periodo di tempo per compensare questi costi dei materiali.
Per i robot mobili, entrano in gioco anche la durata della batteria, le perdite di carica e l'utilizzo della flotta. Un numero eccessivo di veicoli genera consumi energetici e di capitale non necessari, mentre un numero insufficiente comporta tempi di attesa. Grazie alla tecnologia installata in modo permanente, un sistema sovradimensionato può operare ininterrottamente anche in condizioni di carico parziale sfavorevoli. Sostenibilità ed efficienza economica convergono quindi nel dimensionamento più appropriato.
Anche l'energia specifica del sito gioca un ruolo importante. Gli elevati prezzi dell'elettricità incidono sui costi operativi, mentre il fotovoltaico in loco, i sistemi di accumulo e la gestione intelligente dei carichi possono offrire vantaggi. I magazzini automatizzati spesso dispongono di ampie superfici sui tetti, ma le condizioni tecniche, strutturali e relative all'immobile determinano fino a che punto questo potenziale può essere sfruttato. Pertanto, è opportuno sviluppare un concetto energetico integrato già in fase di progettazione.
I fornitori diventano partner a lungo termine
Un progetto di automazione complesso spesso impegna operatori e integratori per decenni. Il sistema fisico, il software di controllo e la fornitura di pezzi di ricambio non possono essere facilmente sostituiti in seguito. Pertanto, l'acquisto non è tanto l'acquisizione di singole macchine, quanto la scelta di una piattaforma tecnologica a lungo termine.
Nella scelta di un fornitore, referenze, solidità finanziaria, competenza nell'integrazione, architettura software e capacità di assistenza a livello regionale sono fattori cruciali. Un prezzo iniziale basso può essere compensato da costi elevati per modifiche, licenze o manutenzione. Anche le interfacce proprietarie, che complicano le future espansioni, rappresentano un problema. Gli operatori dovrebbero chiarire la proprietà dei dati, i diritti di accesso, le procedure di aggiornamento e le opzioni di supporto in caso di cambio di fornitore.
I progetti di Swisslog e TGW dimostrano la crescente importanza dell'integratore generale. Entrambi i concetti combinano meccanica, tecnologia di trasporto, robotica e software. Il cliente non acquista più semplicemente delle apparecchiature, ma una garanzia di prestazioni di sistema. Ciò modifica anche la logica del contratto. I criteri di accettazione devono rispecchiare profili di ordini reali, disponibilità, gestione dei guasti e carichi di picco, non solo la velocità dei singoli componenti.
Una distribuzione equa del rischio migliora i risultati del progetto. Se l'integratore si assume tutti i rischi associati alle modifiche, aumentano il prezzo dell'offerta e il potenziale di conflitto. Se l'operatore può trasmettere requisiti poco chiari o dati inadeguati senza conseguenze, non ha alcun incentivo a prepararsi. I progetti di successo definiscono fin da subito le responsabilità, i processi decisionali e i test congiunti.
Le strategie regionali differiscono
In Medio Oriente, la crescita demografica, le politiche industriali, la sicurezza degli approvvigionamenti e l'espansione della produzione di beni di consumo moderni stanno alimentando la domanda di logistica automatizzata. I grandi progetti ex novo consentono una pianificazione integrata di edifici, produzione e flusso dei materiali. Allo stesso tempo, il clima, la polvere, il fabbisogno energetico e la disponibilità di personale specializzato rappresentano sfide particolari. Il progetto Mai-Dubai si inserisce in questa logica: elevati volumi di produzione, un flusso di materiali riprogettato e una pianificazione della capacità a lungo termine.
In Europa, gli alti costi del lavoro, la scarsità di terreni, la sicurezza sul lavoro e i vincoli demografici rivestono un ruolo più significativo. Molti progetti, tuttavia, non vengono realizzati da zero, ma rappresentano piuttosto ampliamenti di siti esistenti. Ciò aumenta gli sforzi di integrazione e la necessità di una conversione a fasi. L'ampliamento di Kave a Tordera combina un sito logistico consolidato con una nuova fase di espansione automatizzata.
Per le aziende di medie dimensioni, l'ostacolo dell'investimento è particolarmente elevato. Le grandi aziende possono mettere in comune le risorse, assicurarsi i finanziamenti e creare i propri team di esperti. Gli operatori più piccoli necessitano di soluzioni più modulari, interfacce standardizzate e, potenzialmente, modelli basati sull'utilizzo. La forte crescita della robotica come servizio dimostra che i modelli di finanziamento e operativi si stanno evolvendo, sebbene l'acquisto tradizionale a titolo definitivo rimanga ancora predominante.
Non ci si può aspettare una democratizzazione completa dell'automazione dei magazzini a scaffalatura alta. I sistemi di grandi dimensioni, installati in modo permanente, richiedono ancora volumi significativi e una pianificazione a lungo termine precisa. La robotica mobile e i sottosistemi standardizzati abbassano la barriera d'ingresso, ma non sempre sostituiscono le prestazioni di un magazzino a scaffalatura alta pianificato in modo coerente.
Gli errori cruciali si verificano nelle fasi iniziali
Molti problemi che emergono in seguito sono già presenti nella fase concettuale. Un piano di crescita eccessivamente ottimistico porta a un sovradimensionamento. Al contrario, un orizzonte di pianificazione troppo ristretto crea fin da subito nuovi colli di bottiglia. Dati anagrafici non corretti distorcono le simulazioni. Casi speciali imprevisti vengono affidati a processi ausiliari manuali che richiedono spazio e personale. La mancanza di accesso per la manutenzione rende ogni malfunzionamento più costoso e pericoloso.
Automatizzare processi inefficienti è particolarmente rischioso. Se trasferimenti non necessari, priorità poco chiare o standard di confezionamento instabili vengono semplicemente replicati tecnicamente, il tasso di spreco aumenta. Prima di automatizzare, i processi dovrebbero essere semplificati, le varianti limitate e le responsabilità chiarite. La tecnologia dovrebbe essere applicata a un buon processo, non consolidare uno inefficiente.
Un altro errore è quello di concentrarsi esclusivamente sulle prestazioni di picco. I sistemi vengono spesso pubblicizzati con impressionanti volumi di movimentazione di container, pallet o pacchi. In pratica, tuttavia, ciò che conta è il sistema nel suo complesso. Se la ricezione della merce non è preparata, mancano i materiali di imballaggio o non ci sono camion alle banchine di carico, la capacità tecnica rimane inutilizzata. Il corretto indicatore chiave di prestazione (KPI) è quindi l'evasione affidabile dell'ordine del cliente, non il movimento isolato di una macchina.
Infine, il periodo successivo all'accettazione viene spesso sottovalutato. Le gamme di prodotti, le esigenze dei clienti, gli ambienti software e gli standard di sicurezza cambiano. Un magazzino non è una struttura statica, bensì un sistema operativo che richiede una manutenzione continua, composto da acciaio, meccanica, elettronica, dati e competenze umane. I budget per aggiornamenti, modifiche e formazione non sono costi aggiuntivi imprevisti, ma parte integrante del ciclo di vita.
L'automazione diventa parte integrante dell'architettura competitiva
Mai Dubai e Kave rappresentano due percorsi di sviluppo diversi ma complementari. Mai Dubai utilizza l'automazione per sincronizzare la produzione ad alto volume con lo stoccaggio delle materie prime, le scorte di prodotti finiti e le spedizioni. Kave sta costruendo una piattaforma ibrida progettata per gestire l'espansione internazionale e gli ordini eterogenei omnicanale. Entrambi gli esempi dimostrano che i moderni magazzini a scaffalatura alta non si limitano a immagazzinare merci, ma coordinano i modelli di business.
I vantaggi economici derivano da quattro fattori essenziali: l'utilizzo ottimale dello spazio e del capitale immobilizzato, la stabilizzazione affidabile di processi complessi, la continuità incondizionata dei dati di sistema e la lungimiranza di adattare senza soluzione di continuità la tecnologia alle persone e alla strategia aziendale complessiva.
Consulenza - Pianificazione - Implementazione

Konrad Wolfenstein
Sarei felice di fungere da tuo consulente personale.
Puoi contattarmi all'indirizzo wolfenstein∂xpert.digital o
Chiamami al numero +49 7348 4088 965 .
I tuoi esperti di intralogistica

Consulenza, progettazione e realizzazione di soluzioni complete per magazzini verticali e sistemi di stoccaggio automatizzati - Immagine: Xpert.Digital
Maggiori informazioni qui: