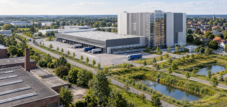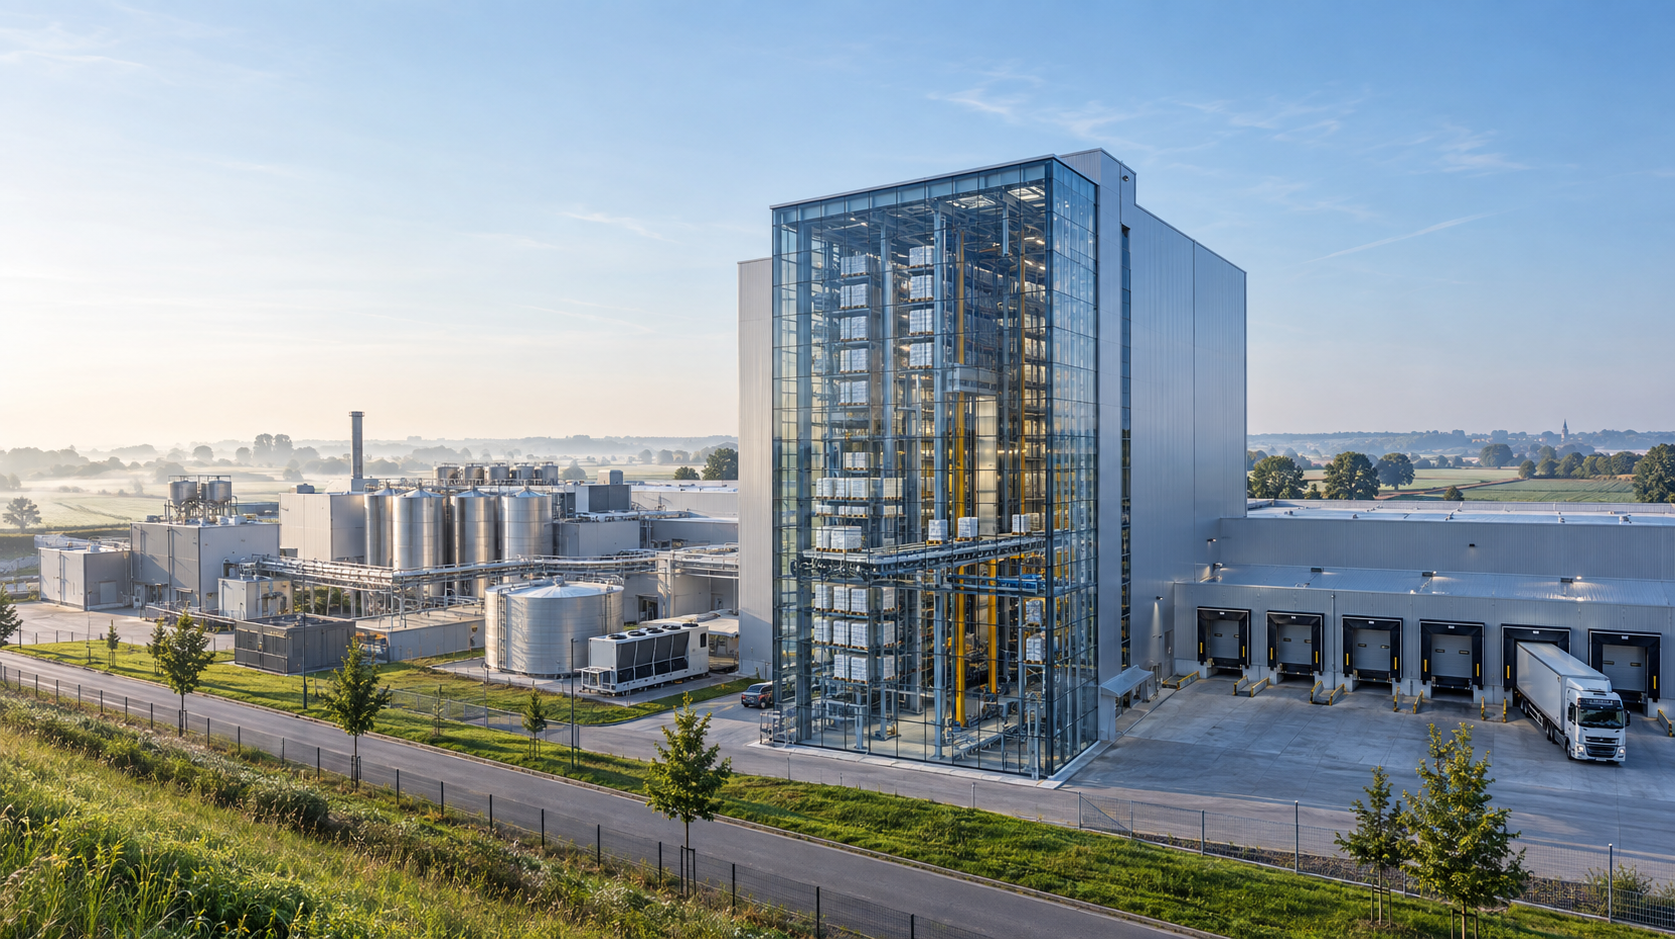
🚀🏭💼 Hochregallager statt Handarbeit bei der Privatmolkerei Naarmann: Kampf um die Marge – Mehr als nur ein Stahlkoloss – Kreativbild zum Thema, mit KI: Xpert.Digital
Wenn die Molkerei in die Höhe wächst: Das steckt hinter Naarmanns neuem Mega-Lager
Vegan, Gastro und Großgebinde: Warum das Lager jetzt über die Zukunft von Molkereien entscheidet
Die neue Engstelle der Lebensmittelindustrie: Warum Milch produzieren allein nicht mehr reicht
Produktionskapazitäten und gute Rezepturen allein sichern schon lange keine Wettbewerbsvorteile mehr. Vielmehr wird die Logistik vom nachgelagerten Kostenblock zum entscheidenden strategischen Faktor für Margen und Marktanteile. Ein eindrucksvolles Beispiel für diesen Wandel liefert die Privatmolkerei Naarmann im nordrhein-westfälischen Neuenkirchen. Mit der Investition in ein hochmodernes, automatisiertes Hochregallager reagiert das mittelständische Traditionsunternehmen auf die wachsenden Anforderungen des Foodservice-Marktes, den anhaltenden Kostendruck und eine immer komplexer werdende Sortimentsvielfalt – von der klassischen Sahne bis zur veganen Kochcreme. Doch das Bauprojekt ist weit mehr als nur ein neues Gebäude aus Stahl und Beton. Es ist eine grundlegende Neuausrichtung, die Automatisierung, Energieeffizienz und digitale Präzision vereint, um die Zukunftsfähigkeit des Standorts zu sichern. Lesen Sie hier, warum künftig das Lager über den Unternehmenserfolg entscheidet, welche Herausforderungen bei der Umsetzung lauern und warum eine gute Nachtruhe den Takt der modernen Logistik vorgibt.
Wenn die Molkerei in die Höhe wächst: Naarmanns Logistiksprung in Neuenkirchen
Wer Milch nur produziert, verliert – künftig entscheidet das Lager über die Marge
Die Erweiterung der Privatmolkerei Naarmann in Neuenkirchen um ein Hochregallager ist weit mehr als ein zusätzliches Gebäude für fertige Waren. Sie steht für eine grundlegende Verschiebung der Wettbewerbslogik in der Lebensmittelindustrie. Produktionskapazität allein reicht nicht mehr aus, um im Geschäft mit Gastronomie, Großverbrauchern und industriellen Weiterverarbeitern dauerhaft erfolgreich zu sein. Entscheidend ist zunehmend, ob ein Hersteller seine Produkte schnell, zuverlässig, chargengenau, energieeffizient und in der vom Kunden verlangten Reihenfolge bereitstellen kann. Das Lager wird damit vom nachgelagerten Kostenblock zu einem strategischen Teil des Geschäftsmodells.
Gerade bei haltbaren Milchprodukten, Sahne, Desserts, Saucen, Eisgrundmischungen und pflanzenbasierten Alternativen entsteht die Wertschöpfung nicht nur in der Verarbeitung. Sie entsteht ebenso in der Fähigkeit, viele Varianten, Gebindegrößen und Kundenspezifikationen wirtschaftlich zu beherrschen. Ein automatisiertes Hochregallager kann diese Komplexität bündeln. Es schafft Puffer zwischen Produktion und Absatz, reduziert innerbetriebliche Transporte und ermöglicht eine präzisere Steuerung des Versands. Für Naarmann ist die Investition deshalb vor allem als Wachstums- und Produktivitätsprojekt zu verstehen.
Die wirtschaftliche Bedeutung reicht über das Unternehmen hinaus. Der Standort Neuenkirchen liegt in einer Region mit ausgeprägter Ernährungswirtschaft, leistungsfähiger Landwirtschaft und industrieller Verarbeitung. Eine umfangreiche Modernisierung stärkt lokale Wertschöpfung, technische Arbeitsplätze und die Nachfrage nach Dienstleistungen aus Bau, Anlagenbau, Automatisierung, Energie- und Gebäudetechnik. Zugleich zeigt das Projekt, unter welchem Anpassungsdruck mittelständische Lebensmittelhersteller stehen. Steigende Löhne, volatile Energiepreise, hohe Anforderungen an Rückverfolgbarkeit und Nachhaltigkeit sowie ein zunehmend konzentrierter Kundenmarkt zwingen zu einer Kombination aus Spezialisierung und Effizienz.
Vom Lagerbau zur Standortstrategie
Ein Hochregallager wird häufig auf die Zahl zusätzlicher Palettenplätze reduziert. Ökonomisch greift diese Sicht zu kurz. Seine eigentliche Funktion liegt darin, Produktion, Lagerung, Kommissionierung und Versand als ein zusammenhängendes System zu organisieren. Die geplante Erweiterung in Neuenkirchen umfasst neben dem eigentlichen Lager auch Versand- und Kommissionierbereiche, sieben Überladebrücken, eine Elektrohängebahn, eine Disposition mit Sozialräumen, Energie- und Sicherheitsinfrastruktur sowie Anlagen für Schmutzwasser, Brandschutz und Schallschutz. Damit entsteht keine isolierte Lagerhalle, sondern eine neue logistische Betriebseinheit.
Diese Integration ist entscheidend. Wenn Paletten nach der Produktion mehrfach manuell umgesetzt, in entfernte Hallen gebracht oder zeitweise extern eingelagert werden müssen, entstehen Kosten an vielen Stellen. Benötigt werden zusätzliche Flurförderzeuge, Fahrer, Lagerflächen und Transportbewegungen. Gleichzeitig steigt das Risiko von Beschädigungen, Fehlbuchungen und Verzögerungen. Externe Lagerung verursacht darüber hinaus Miet- und Transportkosten und schwächt die unmittelbare Kontrolle über Bestand, Charge und Verfügbarkeit. Ein standortnahes Hochregallager kann diese Reibungsverluste reduzieren und aus verstreuten Einzelprozessen einen steuerbaren Materialfluss machen.
Die vertikale Bauweise besitzt dabei eine besondere ökonomische Logik. Gewerbeflächen sind knapp, und die Erweiterung eines bestehenden Produktionsstandorts ist häufig sinnvoller als der Aufbau eines zweiten Standorts. Wer in die Höhe lagert, erhöht die Kapazität, ohne die Grundstücksfläche im gleichen Verhältnis zu vergrößern. Das schont Flächen und verkürzt Wege zwischen Produktion und Versand. Für einen gewachsenen Betrieb ist dies häufig die einzige Möglichkeit, zusätzliche Kapazität in unmittelbarer Nähe zu den Produktionslinien zu schaffen.
Allerdings wird mit der Verdichtung auch die Abhängigkeit von der technischen Verfügbarkeit größer. In einem weitgehend automatisierten Lager können Störungen an Regalbediengeräten, Fördertechnik, Steuerungssoftware oder Energieversorgung den gesamten Warenfluss beeinträchtigen. Deshalb gehören Redundanz, Ersatzteilbevorratung, vorbeugende Instandhaltung und eine belastbare Notfallorganisation zur wirtschaftlichen Rechnung. Die hohe Flächeneffizienz wird nur dann zum Vorteil, wenn die Anlage über Jahre zuverlässig arbeitet.
Die neue Engstelle liegt hinter der Abfüllung
Molkereien werden traditionell von der Rohstoffseite und von der Verarbeitung her gedacht. Rohmilchannahme, Wärmebehandlung, Mischung, Trocknung, Fermentation und Abfüllung gelten als Kernprozesse. Doch mit wachsendem Sortiment verlagert sich der Engpass zunehmend an das Ende der Produktion. Je mehr Artikelvarianten, Verpackungsgrößen, Marken, Rezepturen und Kundenetiketten ein Unternehmen anbietet, desto schwieriger wird es, fertige Ware ohne Verzögerung in den Versand zu bringen.
Bei einem spezialisierten Anbieter für Gastronomie und Lebensmittelindustrie ist diese Herausforderung besonders ausgeprägt. Anders als im klassischen Einzelhandelsgeschäft dominieren nicht nur einheitliche Kleinpackungen mit hohen Stückzahlen. Hinzu kommen Großgebinde, kundenspezifische Produkte, Lohnfertigung und verschiedene logistische Einheiten. Ein Liter, fünf Liter, zehn Liter oder industrielle Großgebinde beanspruchen unterschiedliche Lager- und Kommissionierlogiken. Auch die Auftragsstruktur kann stark schwanken: Manche Kunden benötigen regelmäßig volle Paletten, andere gemischte Sendungen oder kurzfristige Nachlieferungen.
Ein automatisiertes Hochregallager entkoppelt die Geschwindigkeit der Produktion teilweise von der Geschwindigkeit des Absatzes. Die Abfüllung kann längere, wirtschaftlichere Produktionslose fahren, während das Lager die zeitliche und kundenspezifische Sortierung übernimmt. Dadurch sinken im Idealfall Umrüstzeiten und Reinigungsaufwand je produzierter Einheit. Gerade in der Lebensmittelverarbeitung sind Produktwechsel teuer, weil sie häufig mit Spül-, Reinigungs- und Kontrollprozessen verbunden sind. Ein größerer Fertigwarenpuffer kann deshalb nicht nur die Logistik, sondern auch die Effizienz der Produktion verbessern.
Der Nutzen hängt allerdings von einer disziplinierten Bestandsplanung ab. Zusätzliche Lagerkapazität darf nicht mit der Freiheit verwechselt werden, unbegrenzt auf Vorrat zu produzieren. Auch haltbare Produkte besitzen Mindesthaltbarkeitsdaten, Kapitalbindung und Absatzrisiken. Ein schlecht gesteuertes Hochregallager kann Überbestände lediglich besser verstecken. Wirtschaftlich wird es erst durch genaue Prognosen, klare Bestandsziele und eine konsequente Steuerung nach Umschlagshäufigkeit, Restlaufzeit und Kundenpriorität.
Pufferkapazität als Versicherung
Lieferfähigkeit ist in der Ernährungswirtschaft ein eigenständiger Wettbewerbsfaktor. Großküchen, Gastronomieketten, Krankenhäuser, Cateringunternehmen und industrielle Weiterverarbeiter können Produktionsausfälle oder fehlende Zutaten nur begrenzt tolerieren. Wer nicht zuverlässig liefert, gefährdet beim Kunden dessen eigene Leistungserstellung. Daraus entsteht ein hoher wirtschaftlicher Wert verlässlicher Beständen, selbst wenn die betreffende Ware nicht unmittelbar verkauft wird.
Ein größeres Lager wirkt in diesem Zusammenhang wie eine operative Versicherung. Es kann Schwankungen zwischen Produktion und Nachfrage auffangen, Lieferengpässe überbrücken und geplante Wartungsstillstände abfedern. Außerdem erleichtert es die Vorbereitung saisonaler Spitzen. Eisgrundmischungen, Desserts, Sahneprodukte oder bestimmte Getränke weisen andere Nachfrageverläufe auf als standardisierte Basiserzeugnisse. Ein ausreichend dimensionierter Puffer erlaubt es, Produktion und Absatz besser zu synchronisieren.
Diese Versicherung ist jedoch nicht kostenlos. Jeder zusätzliche Bestand bindet Umlaufvermögen. Rohstoffe, Verpackungen, Energie, Löhne und Maschinenzeiten werden bezahlt, bevor der Kunde die Ware abnimmt. Hinzu kommen Lager-, Versicherungs- und Finanzierungskosten. Steigen die Zinsen oder verlängern sich Zahlungsziele, verteuert sich die Kapitalbindung. Daher ist nicht der höchstmögliche Bestand das Ziel, sondern die wirtschaftlich optimale Reichweite für jede Artikelgruppe.
Für Naarmann dürfte besonders wichtig sein, zwischen Standardartikeln und kundenspezifischen Produkten zu unterscheiden. Standardprodukte mit breitem Abnehmerkreis lassen sich relativ risikoarm bevorraten. Spezielle Rezepturen, Etiketten oder Gebinde können dagegen bei einem Nachfrageausfall schwer anderweitig verkauft werden. Ein intelligentes Lagerverwaltungssystem muss diese Unterschiede abbilden und Bestände nicht nur mengenmäßig, sondern nach Absatzrisiko steuern.
Automatisierung gegen Kostendruck
Die deutsche Ernährungsindustrie gehört zu den größten Industriebranchen des Landes, arbeitet aber in vielen Segmenten mit begrenzten Margen. Im Jahr 2024 erzielte sie nominal einen Umsatz von rund 232,7 Milliarden Euro, während die reale Umsatzentwicklung leicht rückläufig blieb. Die Branche beschäftigte etwa 658.000 Menschen in knapp 6.000 Betrieben. Diese Kombination aus hoher volkswirtschaftlicher Bedeutung, schwacher realer Dynamik und steigenden Kosten erklärt, warum Investitionen zunehmend auf Produktivität und Prozessstabilität zielen.
Molkereien stehen zusätzlich unter dem Druck schwankender Rohstoffpreise. 2024 lieferten deutsche Erzeuger rund 31,3 Millionen Tonnen Milch an Molkereien. Der durchschnittliche Preis für konventionell erzeugte Milch lag bei etwas mehr als 48 Cent je Kilogramm und damit deutlich über vielen früheren Jahren. Für einen Verarbeiter bedeutet ein hoher Rohstoffpreis nicht automatisch höhere Margen. Entscheidend ist, ob gestiegene Kosten an Kunden weitergegeben werden können und wie effizient der Rohstoff in höherwertige Produkte verwandelt wird.
Automatisierung setzt genau an den Kosten an, die ein Unternehmen selbst beeinflussen kann. Regalbediengeräte und Fördertechnik können Paletten rund um die Uhr bewegen, Bestände automatisch buchen und Transportaufträge priorisieren. Dies reduziert nicht zwangsläufig die Gesamtzahl der Beschäftigten, verändert aber deren Einsatz. Körperlich belastende, monotone und fehleranfällige Tätigkeiten verlieren an Bedeutung, während technische Betreuung, Instandhaltung, Datenanalyse und Prozesssteuerung wichtiger werden.
Der wirtschaftliche Vorteil liegt nicht allein in eingesparten Arbeitsstunden. Automatisierung erhöht die Wiederholgenauigkeit, verkürzt Suchzeiten und verbessert die Planbarkeit. Eine Palette, deren Standort systemseitig eindeutig bekannt ist, muss nicht gesucht oder manuell nachgebucht werden. Fehler bei Charge, Menge oder Zielrampe können seltener auftreten. In einer Branche mit strenger Rückverfolgbarkeit ist diese Präzision wertvoll, weil sie Reklamationen, Rückrufe und operative Unsicherheit begrenzt.
Gleichzeitig entstehen neue Fixkosten. Abschreibungen, Softwarepflege, Wartungsverträge, Ersatzteile und qualifizierte Bereitschaftsdienste müssen unabhängig von der Auslastung finanziert werden. Die Investition rechnet sich deshalb vor allem bei ausreichendem Durchsatz und stabiler Nutzung. Das Hochregallager erhöht den operativen Hebel des Standorts: Bei guter Auslastung sinken die Kosten je Palette, bei schwacher Nachfrage belastet die hohe Fixkostenbasis die Marge.
Ein Markt zwischen Konzentration und Nische
Die deutsche Molkereiwirtschaft wird konzentrierter. Im Jahr 2024 nahmen 107 Molkereiunternehmen Rohmilch auf, drei weniger als 2021. Insgesamt verarbeiteten 137 Molkereien rund 34,2 Millionen Tonnen Rohmilch. Die durchschnittliche Verarbeitungsmenge je Unternehmen stieg, während in mehreren Produktgruppen die Zahl der Hersteller sank. Besonders sichtbar ist dieser Trend bei Konsummilch, Käse, Butter und Trockenmilcherzeugnissen.
Konzentration begünstigt große Unternehmen, weil Einkauf, Produktion, Vertrieb und Markenaufbau erhebliche Skaleneffekte bieten. Ein mittelständischer Anbieter kann diesen Wettbewerb nicht sinnvoll gewinnen, indem er Großkonzerne ausschließlich bei Standardprodukten und Stückkosten kopiert. Die überzeugendere Strategie besteht in einer fokussierten Spezialisierung: kundennahe Entwicklung, flexible Losgrößen, besondere Gebinde, Foodservice-Kompetenz, Lohnfertigung und Produkte mit höherem funktionalem Nutzen.
Naarmann folgt erkennbar dieser Logik. Das Sortiment reicht von haltbaren Milch- und Sahneprodukten über Desserts, Saucen, Joghurt und Eisgrundmischungen bis zu pflanzenbasierten Angeboten. Hinzu kommen Verpackungsgrößen für unterschiedliche professionelle Anwendungen. Diese Breite ist ein Vorteil im Vertrieb, erzeugt aber Komplexität in Produktion und Lager. Je erfolgreicher die Nischenstrategie wird, desto stärker muss die Logistik industrialisiert werden.
Das Hochregallager ist daher kein Widerspruch zur mittelständischen Flexibilität. Es kann deren Voraussetzung sein. Automatisierte Standardprozesse im Hintergrund schaffen Freiraum für kundenspezifische Leistungen im Vordergrund. Wenn Lagerung, Buchung und Bereitstellung zuverlässig laufen, kann das Unternehmen mehr Aufmerksamkeit auf Rezepturentwicklung, Kundenservice und neue Anwendungen richten. Die Technik standardisiert den Materialfluss, ohne das Sortiment zwangsläufig zu standardisieren.
Die Gefahr liegt in einer übermäßigen Variantenvielfalt. Nicht jeder zusätzliche Artikel schafft genügend Deckungsbeitrag, um Beschaffung, Planung, Reinigung, Qualitätsprüfung, Lagerhaltung und Vertrieb zu rechtfertigen. Mit wachsender Kapazität sollte deshalb eine systematische Sortimentsbereinigung einhergehen. Produkte mit geringem Umsatz, niedriger Marge und hoher logistischer Komplexität müssen kritisch geprüft werden. Andernfalls finanziert die Effizienz der guten Artikel die Unwirtschaftlichkeit der schlechten.
Foodservice verlangt andere Logistik
Der Foodservice-Markt unterscheidet sich strukturell vom klassischen Lebensmitteleinzelhandel. Gastronomie, Hotellerie, Gemeinschaftsverpflegung und industrielle Küchen benötigen Produkte, die sich effizient verarbeiten lassen, konstante Ergebnisse liefern und in professionellen Gebindegrößen verfügbar sind. Neben Geschmack und Qualität zählen Ergiebigkeit, Standfestigkeit, Aufschäumverhalten, Hitzestabilität, Dosierbarkeit und Lagerfähigkeit.
Diese Anforderungen begünstigen Anbieter, die Produktentwicklung und Anwendungskompetenz miteinander verbinden. Ein Barista-Produkt wird nicht allein nach Zutatenliste gekauft, sondern nach seinem Verhalten in Maschine und Tasse. Eine Kochcreme muss im Großküchenprozess zuverlässig funktionieren. Eine Eisgrundmischung muss reproduzierbare Ergebnisse liefern und Arbeitszeit sparen. Die wirtschaftliche Wertschöpfung entsteht somit aus dem gelösten Kundenproblem, nicht nur aus dem enthaltenen Rohstoff.
Logistisch führt diese Ausrichtung zu einer höheren Zahl professioneller Artikel und Verpackungen. Kunden bestellen oft bedarfsgerecht und erwarten kurze Vorlaufzeiten. Gleichzeitig sind Auftragsspitzen schwerer vorhersehbar, weil Wetter, Veranstaltungen, Ferienzeiten und gastronomische Auslastung die Nachfrage beeinflussen. Ein leistungsfähiges Lager verbessert die Reaktionsfähigkeit, ohne dass jede Schwankung unmittelbar in der Produktion aufgefangen werden muss.
Die sieben Überladebrücken der neuen Versandstruktur deuten auf eine stärkere Entkopplung und Parallelisierung der Verladung hin. Mehrere Fahrzeuge können zeitnah abgefertigt werden, während Kommissionierung und Bereitstellung systematisch organisiert sind. Dadurch sinkt potenziell die Standzeit der Lkw. Kurze Zeitfenster, verlässliche Rampenbelegung und korrekte Ladungsreihenfolgen sind wichtige Faktoren, weil Frachtführer Wartezeiten zunehmend berechnen und Fahrer knapp bleiben.
Ihre Intralogistik-Experten

Beratung, Planung und Umsetzung von Komplettlösungen für Hochregallager und automatisierte Lagersysteme - Bild: Xpert.Digital
Mehr dazu hier:
Herausforderungen und Lösungen: Die Rolle der Technik in der modernen Molkerei
Digitalisierung wird zur Pflicht
Ein automatisiertes Lager ist nur so gut wie seine Daten. Physische Palettenbewegung und digitale Bestandsführung müssen jederzeit übereinstimmen. Dazu braucht es eine enge Verbindung zwischen Produktionsplanung, Lagerverwaltung, Qualitätsmanagement, Vertrieb, Versand und kaufmännischen Systemen. Artikelnummer, Charge, Produktionszeit, Mindesthaltbarkeitsdatum, Lagerort und Freigabestatus müssen eindeutig verknüpft sein.
Für die Lebensmittelindustrie besitzt die Chargenführung besondere Bedeutung. Wenn Qualitätsabweichungen auftreten, muss ein Hersteller schnell erkennen können, welche Rohstoffe in welchen Produkten verarbeitet wurden und an welche Kunden die betreffenden Chargen gelangten. Ein digital integriertes Hochregallager verkürzt diese Analyse. Es kann Bestände sperren, Auslagerungen verhindern und betroffene Paletten gezielt identifizieren.
Auch die Reihenfolge der Auslagerung lässt sich präziser steuern. Statt des einfachen Prinzips, wonach die zuerst eingelagerte Ware zuerst ausgelagert wird, kann das System die verbleibende Haltbarkeit berücksichtigen. Produkte mit dem frühesten Ablaufdatum erhalten Vorrang, sofern Kundenanforderungen und Lieferbedingungen dies zulassen. Das reduziert Abschriften und verbessert die Bestandsqualität.
Mit der Digitalisierung wächst allerdings das Cyberrisiko. Lagerverwaltung, Fördertechnik und Steuerungen bilden ein cyberphysisches System. Ein Ausfall der zentralen Software kann trotz intakter Mechanik den Betrieb stoppen. Deshalb sind getrennte Netze, geregelte Zugriffsrechte, gesicherte Datensicherungen, Wiederanlaufpläne und regelmäßige Tests unverzichtbar. Der vorgesehene Serverbereich mit eigener Kühlung ist technisch plausibel, reicht als Sicherheitskonzept allein jedoch nicht aus. Entscheidend ist die organisatorische Beherrschung des Gesamtsystems.
Energie entscheidet über die Rendite
Molkereien benötigen erhebliche Mengen an Wärme, Kälte und Strom. Milch wird gekühlt, erhitzt, homogenisiert, konzentriert, getrocknet oder aseptisch abgefüllt. Hinzu kommen Reinigung, Druckluft, Lüftung, Pumpen und Gebäudetechnik. Ein neues Lager erhöht den Strombedarf durch Fördertechnik, Regalbediengeräte, IT, Beleuchtung und gegebenenfalls Temperierung. Die ökonomische Bewertung muss deshalb über Baukosten und Personalersparnis hinausgehen.
Am Standort Neuenkirchen ist die Logistikerweiterung in eine breitere Energiearchitektur eingebettet. Drei Blockheizkraftwerke mit zusammen mehr als drei Megawatt Feuerungswärmeleistung, Wärmenetze, Wärmespeicher und eine elektrische Großwärmepumpe mit etwa einem Megawatt Wärmeleistung zeigen, dass Energieerzeugung und Wärmerückgewinnung zunehmend integriert betrachtet werden. Für eine Molkerei ist das sinnvoll, weil gleichzeitig Wärme- und Kältebedarfe auftreten und Abwärme aus Prozessen nutzbar gemacht werden kann.
Die Wärmepumpe kann niedrige Temperaturniveaus anheben und in Produktions- oder Gebäudekreisläufe einspeisen. Ihre Wirtschaftlichkeit hängt wesentlich vom Verhältnis zwischen Strom- und Brennstoffpreis, von den erreichbaren Temperaturen sowie von Laufzeit und Effizienz ab. Wärmespeicher erhöhen den Nutzen, weil Erzeugung und Verbrauch zeitlich entkoppelt werden. So lassen sich Lastspitzen glätten und günstigere Stromstunden besser nutzen.
Auch das Lager selbst bietet Ansatzpunkte für Effizienz. Automatisierte Systeme benötigen weniger Verkehrsfläche als manuell bediente Lager. Höhere Gebäude haben bezogen auf den Lagerplatz häufig eine kleinere Dach- und Hüllfläche. Geschlossene Übergänge zwischen Produktion, Lager und Versand können Temperaturverluste reduzieren. Moderne Antriebe speisen Bremsenergie teilweise zurück, während ein Energiemanagement parallele Leistungsspitzen begrenzt.
Trotzdem sollte die energetische Wirkung nicht pauschal positiv dargestellt werden. Ein Hochregallager spart nicht automatisch Energie. Schlechte Dämmung, überdimensionierte Lüftung, unnötige Beleuchtung oder ineffiziente Fahrstrategien können den Verbrauch erhöhen. Entscheidend ist die Kennzahl Energie je bewegter und gelagerter Palette. Erst wenn sie zusammen mit Auslastung, Durchsatz und vermiedenen Außenfahrten betrachtet wird, entsteht ein belastbares Bild.
Nachhaltigkeit ohne Schönrechnung
Die ökologische Bewertung der Investition ist vielschichtig. Positiv wirken die verdichtete Flächennutzung, potenziell kürzere innerbetriebliche Wege, weniger externe Lagertransporte und die Möglichkeit einer energieeffizienten Automatisierung. Gleichzeitig verursacht der Bau erhebliche graue Emissionen durch Stahl, Beton, Fassaden und technische Anlagen. Auch der zusätzliche Stromverbrauch muss berücksichtigt werden.
Für eine glaubwürdige Bewertung braucht es deshalb einen Lebenszyklusansatz. Die Bauphase, der jahrzehntelange Betrieb, Wartung, Modernisierung und späterer Rückbau gehören in dieselbe Rechnung. Ein langlebiges Lager mit hoher Auslastung kann die anfänglichen Umweltlasten auf sehr viele Palettenbewegungen verteilen. Ein überdimensionierter Bau mit dauerhaft schwacher Nutzung schneidet dagegen schlechter ab.
Wesentlich ist auch die Vermeidung von Lebensmittelverlusten. Präzise Bestandsführung, bessere Haltbarkeitssteuerung und geringere Beschädigungsquoten können verhindern, dass einwandfreie Produkte abgeschrieben werden. Der ökologische Nutzen einer vermiedenen Tonne Lebensmittel ist häufig größer als der einer kleinen technischen Energieeinsparung, weil bereits Rohstofferzeugung, Verarbeitung, Verpackung und Transport in dem Produkt stecken.
Der Standort liegt in einem sensiblen Umfeld mit Wohnnutzung, Natur- und Wasserschutzanforderungen. Daraus folgen technische Maßnahmen bei Lärm, Beleuchtung, Entwässerung und Stofflagerung. Eine mehr als 120 Meter lange und mindestens drei Meter hohe Schallschutzwand, Schalldämpfer an Lüftungs- und Abluftanlagen sowie eingeschränkte nächtliche Logistik zeigen, dass industrielle Effizienz nicht gegen das Umfeld organisiert werden kann. Die gesellschaftliche Tragfähigkeit des Standorts wird selbst zu einem Produktionsfaktor.
Nachtruhe begrenzt den theoretischen Durchsatz
Die neue Logistik ist nicht als uneingeschränkter Rund-um-die-Uhr-Versand zu verstehen. Zwischen 22 Uhr und 6 Uhr sollen im Bereich der Verladezone und Kommissionierung keine Lkw-Bewegungen und keine Verladevorgänge stattfinden. Auch dieselbetriebene Kühlaggregate dürfen nachts an Stellplätzen und Rampen nicht laufen. Diese Einschränkungen sind für die Wirtschaftlichkeit relevant, weil sie den nutzbaren Versandkorridor begrenzen.
Dadurch steigt der Wert einer präzisen Tagesplanung. Fahrzeuge müssen in kürzeren Zeitfenstern abgefertigt, Paletten rechtzeitig bereitgestellt und Rampen effizient belegt werden. Das Hochregallager kann diesen Nachteil teilweise kompensieren, indem es Aufträge während produktionsarmer Zeiten vorsequenziert und die Ware für den Tagesversand vorbereitet. Entscheidend ist, dass interne Bewegungen und externe Lkw-Prozesse voneinander getrennt geplant werden.
Für den Vertrieb bedeutet dies, dass spätere Bestellannahmezeiten nicht beliebig ausgeweitet werden können. Expressfähigkeit ist nur wirtschaftlich, wenn freie Bestände, Transportkapazität und Rampenfenster vorhanden sind. Kundenversprechen müssen deshalb mit realen Logistikgrenzen übereinstimmen. Eine automatisierte Anlage schafft Geschwindigkeit, aber keine zusätzliche Stunde außerhalb des erlaubten Betriebsfensters.
Auch die Speditionen müssen in das Zeitfenstermanagement eingebunden werden. Digitale Voranmeldung, feste Slots und transparente Statusinformationen reduzieren Staus und Wartezeiten. Die sieben Überladebrücken entfalten ihren Wert nur, wenn die Zufahrt, Dokumentenprüfung, Bereitstellung und Abfahrt aufeinander abgestimmt sind. Sonst verlagert sich der Engpass lediglich vom Lager auf den Hof.
Beschäftigung wird technischer
Automatisierung wird häufig als Gegenmodell zu Beschäftigung dargestellt. In der Praxis verändert sie vor allem die Tätigkeitsstruktur. Weniger manuelle Palettenbewegungen bedeuten geringere körperliche Belastung und weniger Kontakt zwischen Menschen und schweren Fahrzeugen. Gleichzeitig wächst der Bedarf an Mechatronik, Elektrotechnik, IT, Instandhaltung und Prozessmanagement.
Für Neuenkirchen kann die Investition daher qualifizierte industrielle Arbeit sichern. Ein moderner Standort besitzt bessere Chancen, Produktion und Entwicklung langfristig zu halten, als ein Betrieb mit veralteter Logistik und steigenden Stückkosten. Die Alternative zur Automatisierung ist nicht automatisch mehr Beschäftigung. Sie kann auch schleichenden Wettbewerbsverlust, Fremdvergabe oder Verlagerung bedeuten.
Die Personalstrategie muss dennoch aktiv gestaltet werden. Beschäftigte benötigen Schulungen für Anlagenbedienung, Störungsanalyse, digitale Buchungsprozesse und Sicherheit. Wissen darf nicht ausschließlich bei externen Integratoren liegen. Wenn jede Störung einen Techniker des Lieferanten erfordert, entstehen hohe Kosten und lange Ausfallzeiten. Ein internes Team sollte häufige Fehler selbst diagnostizieren und definierte Eingriffe durchführen können.
Besonders anspruchsvoll ist der Übergang vom alten zum neuen System. Während der Inbetriebnahme laufen Produktion und Versand weiter, zugleich müssen Stammdaten geprüft, Schnittstellen getestet und Mitarbeitende eingearbeitet werden. In dieser Phase steigen Aufwand und Fehlergefahr zunächst an. Die erwarteten Einsparungen entstehen erst nach einer stabilen Hochlaufkurve. Eine realistische Investitionsrechnung muss diesen Zeitraum berücksichtigen.
Rendite entsteht im Gesamtsystem
Ohne veröffentlichte Investitionssumme, Stellplatzanzahl und Durchsatzdaten lässt sich keine belastbare Amortisationsdauer berechnen. Dennoch können die zentralen Werttreiber klar benannt werden. Auf der positiven Seite stehen vermiedene externe Lagerkosten, weniger interne Transporte, geringerer manueller Aufwand, schnellere Kommissionierung, niedrigere Fehlerquoten, reduzierte Schäden, weniger Abschriften und eine höhere Lieferfähigkeit. Hinzu kommen mögliche Produktionsvorteile durch größere Lose und weniger Umrüstungen.
Auf der Kostenseite stehen Bau und Technik, Finanzierung, Abschreibung, Wartung, Software, Energie, Ersatzteile, Versicherungen und zusätzliche technische Qualifikation. Außerdem verursacht die Einhaltung von Schall-, Brand-, Wasser- und Arbeitsschutzanforderungen erhebliche Nebenkosten. Diese Ausgaben sind kein unproduktiver Ballast, sondern Voraussetzung für einen dauerhaft betreibbaren Industriestandort.
Die Rendite hängt besonders von der Auslastung ab. Bei starkem Wachstum verteilt sich die Fixkostenbasis auf mehr Paletten und Aufträge. Bei stagnierendem Absatz kann überschüssige Kapazität die Kapitalrendite belasten. Deshalb sollte das Lager modular betrieben und soweit möglich schrittweise hochgefahren werden. Nicht jede Gasse, Förderstrecke oder Kommissionierzone muss vom ersten Tag an mit maximalem Leistungsumfang genutzt werden.
Ein weiterer Werttreiber ist die vermiedene Opportunitätskostenlast. Wenn bisherige Lagergrenzen zusätzliche Aufträge, neue Produkte oder größere Kunden behindern, schafft die Erweiterung nicht nur Einsparungen, sondern Umsatzpotenzial. Dieser Effekt ist schwerer zu messen, aber strategisch häufig wichtiger. Das Lager wird dann zur Voraussetzung dafür, dass Vertrieb und Produktentwicklung überhaupt weiter wachsen können.
Die größten Risiken liegen im Detail
Das erste Risiko ist eine falsche Dimensionierung. Ein zu kleines Lager erreicht früh seine Grenze und rechtfertigt die Investition nur teilweise. Ein zu großes Lager bindet Kapital und verursacht dauerhaft hohe Fixkosten. Grundlage der Planung müssen deshalb realistische Absatzszenarien sein, nicht nur optimistische Wachstumsziele. Saisonspitzen, Artikelstruktur, Palettenhöhen, Chargenregeln und erforderliche Sicherheitsbestände müssen getrennt modelliert werden.
Das zweite Risiko ist die technische Abhängigkeit. Proprietäre Steuerungen und Spezialkomponenten können den Betreiber langfristig an einzelne Lieferanten binden. Ersatzteilverfügbarkeit, Reaktionszeiten und Softwarepflege gehören deshalb in die Vertrags- und Lebenszyklusbetrachtung. Eine vermeintlich günstige Anlage kann teuer werden, wenn zentrale Komponenten nur mit langen Lieferzeiten erhältlich sind.
Das dritte Risiko betrifft Datenqualität. Falsche Maße, Gewichte, Palettenkonturen oder Chargendaten können automatisierte Prozesse stärker stören als manuelle Abläufe. Automatisierung toleriert weniger Improvisation. Stammdatenpflege wird damit zu einer operativen Kernaufgabe und darf nicht als einmaliges IT-Projekt behandelt werden.
Das vierte Risiko ist die Konzentration auf einen Standort. Eine eng integrierte Produktion und Logistik ist effizient, erhöht aber die Auswirkung lokaler Ausfälle. Brand, Stromunterbrechung, IT-Störung oder technische Schäden können einen großen Teil der Lieferkette gleichzeitig treffen. Brandschutz, Sprinklertechnik, Trafostation, Notstromkonzept, Datensicherung und alternative Versandwege müssen daher als zusammenhängende Resilienzarchitektur verstanden werden.
Das fünfte Risiko entsteht aus Marktveränderungen. Pflanzliche Alternativen, veränderte Gastronomienachfrage, Konsolidierung bei Kunden und neue Verpackungsanforderungen können die Artikelstruktur verschieben. Das Lager sollte deshalb nicht nur auf heutige Palettenbilder optimiert sein. Eine gewisse Flexibilität bei Lasten, Höhen und Durchsatzprofilen erhöht die Zukunftsfähigkeit.
Pflanzenbasierte Produkte verändern den Warenkorb
Die Erweiterung fällt in eine Phase, in der Molkereien ihr Selbstverständnis erweitern. Viele Unternehmen verarbeiten nicht mehr ausschließlich tierische Milch, sondern entwickeln auch Haferdrinks, vegane Kochcremes, Dessertalternativen oder andere pflanzenbasierte Produkte. Naarmann hat diese Entwicklung für professionelle Abnehmer aufgegriffen. Damit steigt die Zahl möglicher Rohstoffe, Rezepturen und Kundengruppen.
Ökonomisch ist diese Diversifizierung sinnvoll, weil sie das Unternehmen weniger abhängig von einer einzelnen Produktkategorie macht. Sie ermöglicht Cross-Selling an bestehende Gastronomie- und Industriekunden und nutzt vorhandene Kompetenzen in Rezeptur, Haltbarmachung, aseptischer Abfüllung und Großgebinden. Gleichzeitig ist der Markt wettbewerbsintensiv, und nicht jedes pflanzenbasierte Produkt erreicht dauerhaft hohe Wachstumsraten.
Für die Logistik bedeutet die Diversifizierung zusätzliche Trennungs- und Kennzeichnungspflichten. Allergene, Zutaten, Verpackungen und Kundenspezifikationen müssen eindeutig beherrscht werden. Ein modernes Lager unterstützt diese Komplexität, wenn die digitale Struktur sauber aufgebaut ist. Es kann aber keine mangelhafte Produkt- und Prozessorganisation kompensieren.
Strategisch sollte Naarmann Milchprodukte und pflanzenbasierte Alternativen nicht als gegensätzliche Welten behandeln. Im professionellen Markt zählt die Anwendung. Ein Kunde benötigt möglicherweise klassische Sahne für ein Produkt, eine vegane Kochcreme für ein anderes und eine individuelle Mischung für eine dritte Anwendung. Wer beide Welten zuverlässig liefern kann, erhöht seine Relevanz als Systempartner.
Regionale Wirkung mit industrieller Reichweite
Der Standort Neuenkirchen profitiert von der Verbindung regionaler Verankerung und überregionaler Absatzmärkte. Milchverarbeitung schafft eine dauerhafte Nachfrage nach landwirtschaftlichen Rohstoffen, Transport, Verpackung, Technik und Dienstleistungen. Investitionen in moderne Anlagen erhöhen die Wahrscheinlichkeit, dass diese Wertschöpfung am Standort bleibt.
Im Kreis Steinfurt besitzt die Herstellung von Nahrungs- und Futtermitteln bereits ein bedeutendes industrielles Gewicht. Nordrhein-Westfalen gehört insgesamt zu den wichtigsten Regionen der deutschen Ernährungswirtschaft. Eine leistungsfähige Molkerei fügt sich daher in ein breites Netzwerk aus Landwirtschaft, Maschinenbau, Logistik, Handel und Forschung ein.
Die regionale Wirkung darf jedoch nicht nur über direkte Beschäftigung gemessen werden. Technische Erweiterungen lösen Aufträge bei Bauunternehmen, Elektroplanern, Automatisierern, Wartungsfirmen und Prüfdienstleistern aus. Später entstehen laufende Ausgaben für Instandhaltung, Energie, Reinigung, Entsorgung und Transport. Ein Teil dieser Nachfrage verbleibt in der Region und stabilisiert mittelständische Zulieferstrukturen.
Zugleich steigt die Verantwortung gegenüber dem Umfeld. Verkehr, Lärm, Flächenverbrauch und Beleuchtung werden von Anwohnern unmittelbar wahrgenommen. Wirtschaftlicher Erfolg und lokale Akzeptanz sind daher miteinander verbunden. Gute Kommunikation, verlässliche Betriebsregeln und messbare Umweltleistungen sind keine weichen Zusatzthemen, sondern Teil der Standortabsicherung.
Der Maßstab für den Erfolg
Der Erfolg des Hochregallagers sollte nicht an seiner Höhe oder an der Zahl der Stellplätze gemessen werden. Entscheidend sind operative und finanzielle Kennzahlen. Dazu gehören Kosten je eingelagerter und ausgelagerter Palette, Auftragsdurchlaufzeit, Rampenwartezeit, Liefertermintreue, Anlagenverfügbarkeit, Bestandstreue, Abschriftenquote, Energie je Palette und Zahl der manuellen Eingriffe.
Ebenso wichtig ist die Wirkung auf die Produktion. Wenn größere Lagerpuffer längere Produktionslose ermöglichen, müssen Umrüstzeiten, Reinigungsaufwand und Linienauslastung messbar besser werden. Wenn die Zahl der Produktvarianten zugleich stark wächst, kann dieser Vorteil wieder verschwinden. Logistik- und Produktionskennzahlen dürfen deshalb nicht getrennt bewertet werden.
Für die Kunden sollte sich die Investition in höherer Verfügbarkeit, weniger Fehlmengen und verlässlicheren Lieferfenstern zeigen. Diese Verbesserungen können die Kundenbindung stärken und Preisdiskussionen versachlichen. Ein Anbieter, der nachweislich stabiler liefert und professionellere Daten bereitstellt, konkurriert weniger ausschließlich über den niedrigsten Preis.
Schließlich muss die Kapitalrendite regelmäßig überprüft werden. Die ursprüngliche Planung ist nur eine Hypothese. Tatsächliche Einsparungen, zusätzliche Umsätze, Wartungskosten und Energieverbräuche sollten nach dem Hochlauf mit den Annahmen verglichen werden. Abweichungen liefern Hinweise für Prozessverbesserungen und künftige Investitionen.
Mehr als ein Gebäude aus Stahl
Die geplante Logistikerweiterung in Neuenkirchen verkörpert einen grundlegenden Strukturwandel der Molkereiwirtschaft. Wertschöpfung entsteht nicht mehr allein durch die Verarbeitung großer Rohstoffmengen. Sie entsteht durch die Fähigkeit, komplexe Sortimente, kundenspezifische Anforderungen, Energieflüsse und Lieferketten präzise zu beherrschen. Das Hochregallager ist die physische Infrastruktur dieser Fähigkeit.
Für Naarmann bietet das Projekt die Chance, die eigene Position zwischen großen Molkereikonzernen und kleinen Spezialanbietern zu stärken. Das Unternehmen kann industrielle Effizienz mit mittelständischer Kundennähe verbinden. Genau darin liegt die strategische Logik: standardisierte, automatisierte Abläufe im Hintergrund und flexible, anwendungsorientierte Lösungen für Kunden im Vordergrund.
Die Investition ist dennoch kein Selbstläufer. Ihre Wirtschaftlichkeit hängt von Auslastung, Datenqualität, technischer Verfügbarkeit, Energieeffizienz und Sortimentsdisziplin ab. Werden diese Faktoren beherrscht, sinken nicht nur Kosten. Der Standort gewinnt Geschwindigkeit, Resilienz und Wachstumsfähigkeit. Werden sie unterschätzt, entsteht teure Infrastruktur, die Komplexität lediglich verwaltet.
Der provokative Kern bleibt deshalb richtig: In einem reifen und kostenintensiven Markt entscheidet nicht mehr nur die Qualität dessen, was aus der Abfüllanlage kommt. Entscheidend ist ebenso, wie intelligent ein Unternehmen den Weg von der Linie bis zur Rampe organisiert. Wer diesen Weg besser beherrscht, schützt seine Marge, erhöht seine Lieferfähigkeit und verschafft sich den Spielraum für neue Produkte und Märkte.
Ihr globaler Marketing und Business Development Partner
☑️ Unsere Geschäftssprache ist Englisch oder Deutsch
☑️ NEU: Schriftverkehr in Ihrer Landessprache!

Konrad Wolfenstein
Gerne stehe ich Ihnen und mein Team als persönlicher Berater zur Verfügung.
Sie können mit mir Kontakt aufnehmen, indem Sie hier das Kontaktformular ausfüllen oder rufen Sie mich einfach unter +49 7348 4088 965 an. Meine E-Mail Adresse lautet: wolfenstein∂xpert.digital
Ich freue mich auf unser gemeinsames Projekt.