Le prochain atout de la Norvège en matière de productivité : comment les robots autonomes transforment la logistique interne
Xpert Pré-lancement

Available in 27 languages 📢
Préférez Xpert.Digital sur GoogleⓘPublié le : 9 novembre 2026 / Mis à jour le : 9 novembre 2026 – Auteur : Konrad Wolfenstein
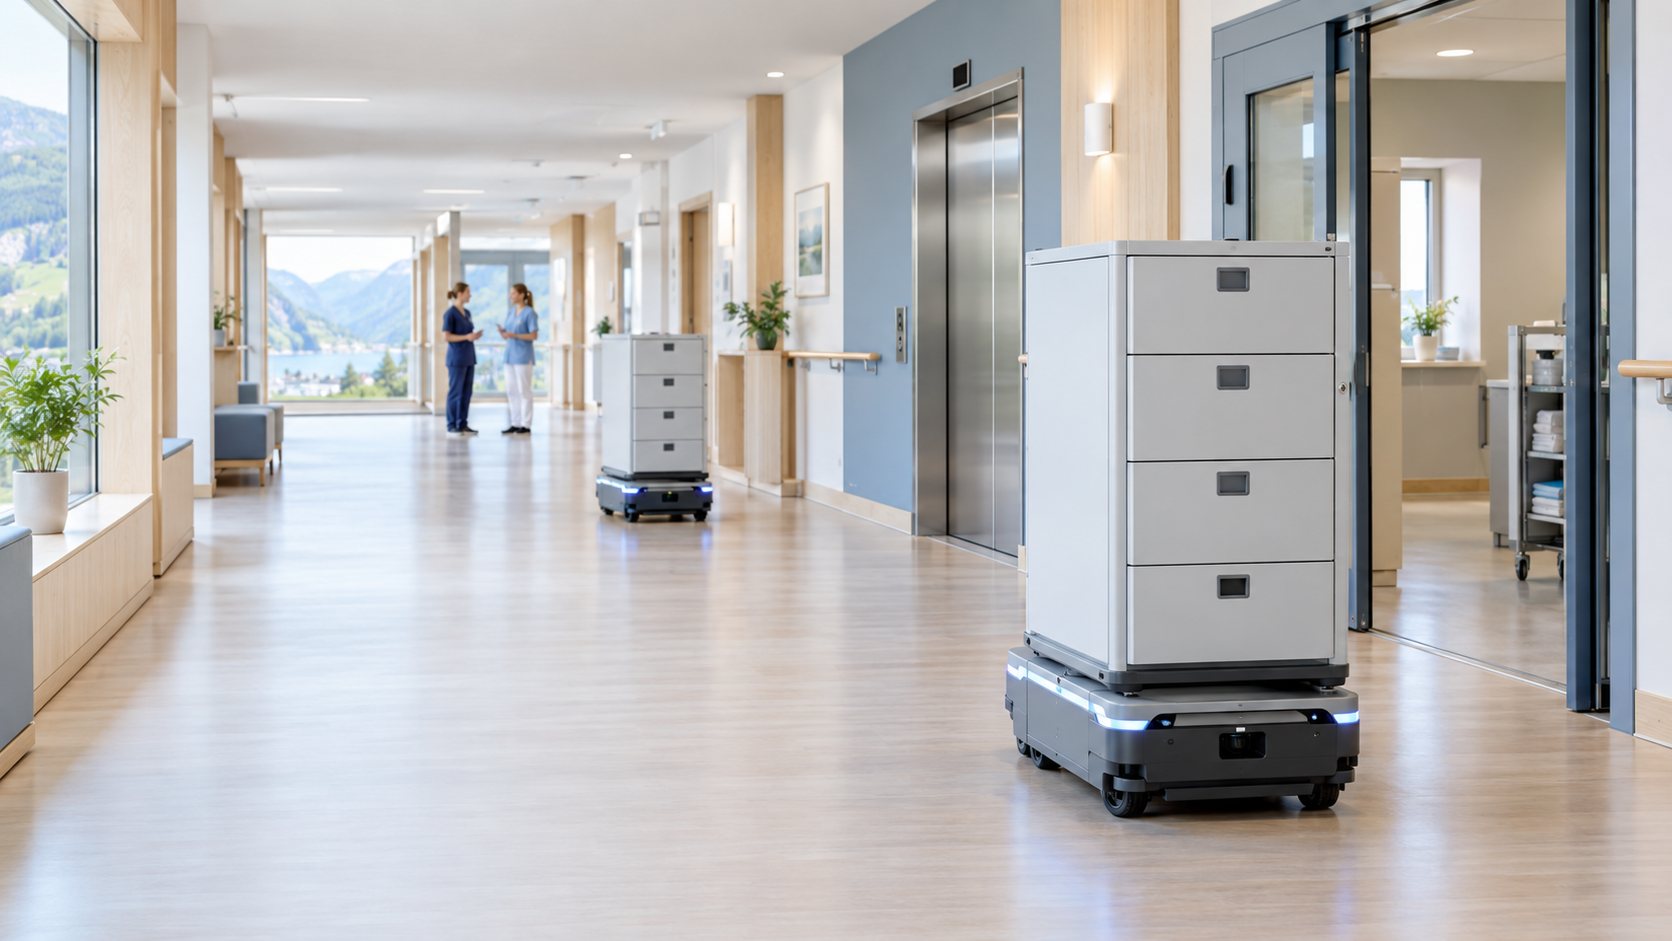
Le prochain atout de la Norvège en matière de productivité : comment les robots autonomes transforment la logistique interne – Une image créative sur le sujet, avec l’IA : Xpert.Digital
Les robots dans les hôpitaux et les usines : pourquoi le flux de matières détermine la réussite économique
Coûts de main-d'œuvre élevés, courtes distances : quand les robots de transport autonomes sont-ils vraiment rentables ?
L’automatisation sans garantie de retour sur investissement : comment calculer les avantages des robots mobiles ?
Le coût élevé de la main-d'œuvre accentue la nécessité d'optimiser l'organisation des processus récurrents. En Norvège, où le coût annuel moyen de la main-d'œuvre par équivalent temps plein s'élevait à environ 970 000 couronnes norvégiennes en 2024, cette situation met en lumière des activités souvent négligées au quotidien : déplacer des chariots de matériel dans les bâtiments, distribuer les fournitures ou récupérer l'équipement en entrepôt. Ces tâches sont certes nécessaires, mais n'apportent généralement aucune valeur ajoutée immédiate au travail effectué ; elles mobilisent néanmoins un temps de travail précieux.
Les robots mobiles autonomes peuvent prendre en charge les tâches de transport interne. Cependant, leur rentabilité ne dépend pas uniquement des performances de conduite du véhicule. Il est essentiel que les robots, les unités de stockage adaptées, les stations de transfert, les logiciels et l'infrastructure du bâtiment fonctionnent de concert et de manière fiable. Il est tout aussi important de savoir si le temps de travail ainsi libéré peut être utilisé efficacement, car une réduction des efforts de transport ne se traduit pas automatiquement par une baisse des coûts de personnel.
Cet article démontre comment évaluer économiquement l'intralogistique autonome, le rôle des solutions de transport standardisées et pourquoi une analyse approfondie des processus est essentielle avant tout achat. À partir de données norvégiennes sur le coût du travail, d'un projet hospitalier et d'un modèle de calcul clairement annoté, il illustre les facteurs les plus importants lors d'un investissement et explique pourquoi c'est le processus, et non le robot seul, qui détermine le succès.
Ce n'est pas le robot qui détermine le profit, mais le processus qu'il remplace
Le prochain gain de productivité ne provient pas forcément d'une nouvelle usine, d'un parc de machines plus important ou de personnel supplémentaire. Il peut aussi commencer par des tâches simples comme le déplacement de chariots de matériel dans les couloirs, la distribution de consommables entre les pièces et la récupération d'outils dans l'entrepôt. Ces activités sont nécessaires, mais n'apportent souvent pas de valeur ajoutée immédiate à la performance globale de l'entreprise. Pourtant, elles consomment du temps de travail, mobilisent le personnel et peuvent empêcher les autres employés de terminer leurs tâches sans interruption.
Les robots mobiles autonomes (RMA) répondent à ce besoin. Conçus pour gérer de manière indépendante les tâches de transport interne, ils permettent d'organiser les mouvements de matériel de façon plus fiable. Cette approche se révèle particulièrement intéressante lorsque les véhicules sont connectés à des armoires, des conteneurs et des stations de transfert dédiés. Il ne s'agit alors plus simplement de déplacer un chariot dans un bâtiment. Un système cohérent se met en place, intégrant l'approvisionnement en matériel, le transport, l'accès et le contrôle numérique.
La Norvège offre un contexte économique particulièrement instructif à cet égard. En 2024, le coût annuel moyen du travail par équivalent temps plein s'élevait à 970 454 couronnes norvégiennes. Sur ce montant, 761 398 couronnes représentaient les coûts directs et 209 056 couronnes les coûts indirects. Ces moyennes ne correspondent pas aux taux de coûts spécifiques du personnel logistique. Elles illustrent néanmoins pourquoi les tâches routinières à forte intensité de main-d'œuvre font l'objet d'une attention toute particulière de la part des entreprises.
La relation économique cruciale est simple : plus le temps de travail, une ressource rare, est précieux, plus son utilisation productive devient essentielle. Toutefois, cela ne signifie pas que chaque intervention automatisée soit rentable. Un robot n’apporte de bénéfices concrets que lorsqu’il réduit la charge de travail, optimise l’utilisation des capacités existantes ou améliore sensiblement la qualité des soins.
L'idée centrale est donc la suivante : l'intralogistique autonome relève moins d'une question de véhicules que d'un investissement dans l'organisation des flux de matières. Sa réussite économique dépend de la cohérence de l'intégration des processus physiques, des logiciels, des bâtiments et du personnel.
Pourquoi la Norvège est un marché d'applications prometteur
Les données norvégiennes sur le coût du travail révèlent non seulement un niveau de coût absolu élevé, mais aussi une tendance significative. Dans le secteur du transport et de l'entreposage, l'indice du coût du travail est passé de 121,4 au deuxième trimestre 2025 à 126,1 au deuxième trimestre 2026, soit une augmentation de près de 3,9 % en un an. Cet indicateur mesure la variation du coût du travail par heure et ne doit pas être assimilé à un salaire horaire précis.
Cela incite constamment les exploitants de bâtiments et de systèmes d'approvisionnement internes à revoir leurs opérations de transport récurrentes. Lorsque les mêmes trajets sont effectués quotidiennement, leur impact financier s'accroît avec la hausse des coûts de personnel. Parallèlement, un processus de transport demeure souvent invisible au niveau organisationnel : il est réparti entre de nombreux employés, différents centres de coûts et comporte de nombreuses interruptions.
Cette répartition même complexifie la prise de décision économique. Une organisation peut employer un nombre relativement restreint de personnes spécifiquement dédiées au transport et consacrer néanmoins un temps de travail considérable aux mouvements de matériel. Si des spécialistes qualifiés se chargent régulièrement eux-mêmes de la collecte des fournitures, cet effort ne figurera pas dans le budget logistique, mais plutôt dans le temps de travail de leur service respectif.
L'automatisation peut rendre visible cet effort invisible. Toutefois, cela nécessite au préalable l'enregistrement des itinéraires, des motifs de transport et des temps d'attente. La question économique ne se limite pas au coût actuel d'un service de transport. Il est tout aussi important de considérer les autres activités impactées par la recherche de matériaux et les interruptions d'approvisionnement.
Par conséquent, l'exemple norvégien ne permet pas de tirer une garantie générale de succès. Il offre plutôt une raison particulièrement pertinente d'examiner de plus près l'utilisation du temps de travail. La viabilité de cet investissement dépendra du contexte local.
Un véhicule devient un système d'approvisionnement
Un robot mobile autonome remplit initialement une fonction de transport. Il se déplace dans un environnement défini, entre des points précis, et s'adapte aux conditions spatiales. Cependant, sa rentabilité ne repose pas uniquement sur le déplacement lui-même. Elle dépend essentiellement de la manière dont le transport est initié, chargé, priorisé et achevé.
Un exemple simple permet d'illustrer ce phénomène. Un robot peut livrer une armoire à un service de manière fiable. Cependant, si personne n'est informé de la livraison, si le véhicule bloque une voie de circulation importante ou si l'armoire ne correspond pas aux dimensions du point de livraison prévu, le processus devient totalement aléatoire.
Le service proprement dit se compose donc de plusieurs étapes interdépendantes : il faut identifier un besoin, fournir le matériel adéquat, organiser le transport et confirmer la livraison. Ce n’est que lorsque cette chaîne fonctionne sans accroc que le transport devient un approvisionnement fiable.
Une mise en œuvre concrète de cette approche systémique est décrite dans un projet hospitalier norvégien utilisant 15 robots mobiles d'Omron. Les services proposés incluent non seulement les véhicules eux-mêmes, mais aussi une cellule robotisée pour la gestion des conteneurs et l'intégration aux systèmes du bâtiment et aux systèmes numériques. La description du projet mentionne explicitement l'intégration des portes, des ascenseurs et des systèmes d'alarme incendie. Bien qu'elle documente l'étendue technique de l'intégration, elle ne fournit pas d'analyse coûts-avantages vérifiée de manière indépendante.
La différence est cruciale. Une démonstration technique réussie prouve qu'un véhicule peut rouler. Un fonctionnement durable exige en outre que l'ensemble de la chaîne logistique fonctionne même en cas de forte charge, de routes bloquées et de changements imprévus.
Pourquoi les armoires sur mesure font une différence stratégique
Les armoires fonctionnellement adaptées semblent peu spectaculaires comparées à la robotique. Sur le plan économique, cependant, elles peuvent déterminer si un processus de transport est largement automatisé ou s'il reste fortement dépendant de la main-d'œuvre à ses points de transfert.
Une armoire adaptée remplit plusieurs fonctions. Elle sert à stocker les marchandises en vue de leur transport, à les protéger pendant le transit et à les présenter en état d'utilisation à destination. Selon sa conception, elle peut également séparer différents groupes de produits, en restreindre l'accès ou permettre une identification claire. Les fonctions disponibles dépendent du système en question et ne sont pas systématiquement proposées.
L'interface mécanique est primordiale. Dimensions, poids, centre de gravité et dispositif de fixation doivent être compatibles avec le robot. Si chaque armoire est conçue différemment, les efforts nécessaires à sa construction, sa manutention et l'approvisionnement en pièces détachées s'en trouvent accrus. En revanche, la standardisation des formes de base récurrentes permet de mettre en œuvre plusieurs processus sur une même base technique.
Parallèlement, il ne faut pas confondre standardisation et homogénéisation. Les produits de nettoyage, les composants d'atelier, la documentation et les fournitures médicales ont des exigences différentes. C'est pourquoi une solution économiquement viable associe des interfaces de transport et d'attelage aussi uniformes que possible à des aménagements intérieurs adaptés aux besoins spécifiques.
L'armoire devient ainsi partie intégrante de l'architecture du processus. Elle influe sur la fréquence de reconditionnement des matériaux, la durée des opérations de chargement et de déchargement, et la nécessité pour un robot d'attendre à destination. Ces détails, en apparence mineurs, ont un impact direct sur la capacité de transport et, par conséquent, sur le calcul de l'investissement.
L'essentiel du travail préliminaire est réalisé sans robots
Avant d'automatiser les opérations, il est essentiel de déterminer quelles sont les opérations de transport réellement nécessaires. Il n'est pas toujours judicieux de reproduire techniquement tous les itinéraires existants. Certains besoins en transport découlent simplement d'emplacements de stockage peu pratiques, de niveaux de stock imprécis ou d'une répartition des responsabilités inadéquate.
Un inventaire fiable ne se contente donc pas d'examiner les volumes de transport. Il enregistre également les déclencheurs, les créneaux horaires, les distances, les niveaux de chargement et la disponibilité des gares de destination. De plus, il doit indiquer la fréquence des transports urgents et les conséquences des retards de livraison.
Il convient de distinguer le temps de travail effectif du temps de production. Le transport peut prendre dix minutes, mais ne requiert que trois minutes de temps de travail actif. À l'inverse, un court trajet peut entraîner une interruption de travail plus longue si les employés doivent interrompre leur tâche, chercher du matériel, puis reprendre leur flux de travail initial.
Ces différences modifient considérablement l'analyse coûts-avantages. Ceux qui assimilent chaque minute de transport économisée à une minute de coût de personnel totalement économisée risquent de surestimer le bénéfice. À l'inverse, ceux qui ne prennent en compte que les heures de transport explicitement documentées risquent de sous-estimer la réduction réelle de la charge de travail.
Le point de départ idéal est donc un modèle de processus compréhensible. Celui-ci doit indiquer quelles tâches sont éliminées après l'automatisation, lesquelles subsistent et lesquelles sont nouvelles. Même un système automatisé nécessite des opérations de chargement, de nettoyage, de surveillance, de maintenance et de dépannage réglementé.
Ce que les chiffres internationaux de la robotique prouvent réellement
Le marché international montre que l'automatisation mobile a depuis longtemps dépassé le stade des projets de démonstration isolés. La Fédération internationale de robotique (IFR) recense environ 199 000 nouvelles unités vendues dans son enquête 2024 sur les robots de service professionnels, soit une augmentation de 9 % par rapport à l'année précédente. Le transport et la logistique figurent parmi les principaux domaines d'application.
Cependant, ces chiffres doivent être interprétés avec une méthodologie rigoureuse. L'enquête repose sur un échantillon de 293 fabricants parmi les 944 entreprises interrogées. Les résultats ne sont pas extrapolables à l'ensemble du secteur. De plus, la composition de l'échantillon évolue, raison pour laquelle l'organisation met explicitement en garde contre toute comparaison hâtive entre les différentes vagues d'enquête.
Cela ne permet pas de déterminer la taille exacte du marché mondial des robots mobiles autonomes ni d'établir des prévisions de ventes fiables pour la Norvège. De même, le nombre de robots de service professionnels ne peut être assimilé au nombre de robots de transport autonomes. Ces catégories ne se recoupent pas entièrement.
Néanmoins, cette observation structurelle est pertinente : le transport interne est un domaine d’application bien établi pour la robotique professionnelle. Les investissements initiaux élevés et l’adaptation aux exigences spécifiques du secteur sont cités comme des défis majeurs. Ceci met précisément en lumière les facteurs qui sont également cruciaux lors de l’intégration de robots mobiles et d’armoires sur mesure.
Pour les décisions commerciales, cette information est plus utile que les prévisions de marché les plus optimistes. Un marché en expansion peut certes améliorer la sélection des acteurs et favoriser le développement technologique. Toutefois, elle ne saurait remplacer l'analyse de la capacité de l'entreprise à proposer des solutions de transport adaptées et suffisantes pour garantir sa rentabilité.
L'efficacité économique commence par l'analyse des coûts totaux
Le prix d'achat d'un robot ne représente qu'une partie de l'investissement. Selon sa configuration, des coûts supplémentaires sont à prévoir, notamment le matériel de transport, les armoires, les stations de recharge, les logiciels, les modifications du bâtiment et l'intégration aux systèmes informatiques existants. S'y ajoutent des dépenses liées à la planification, aux tests, à la formation et à la mise en service.
Des coûts supplémentaires surviennent lors du fonctionnement courant. Il peut s'agir de la maintenance, des mises à jour logicielles, du support, des consommables et du temps consacré par le support interne. Le dépannage représente également un facteur économique important. Un système nécessitant régulièrement une intervention manuelle peut annuler une partie des économies initialement escomptées.
La phase d'introduction est souvent sous-estimée. Durant cette période, il peut être nécessaire de maintenir les anciens et les nouveaux processus en parallèle. Les employés s'approprient les nouvelles routines, les stations de transfert sont adaptées et les règles de transport sont affinées. Cette phase n'est pas un imprévu, mais une composante planifiée du processus de changement.
Les avantages comprennent un gain de temps de travail, une réduction des interruptions et la possibilité d'éviter des coûts supplémentaires. Un approvisionnement plus fiable, une meilleure traçabilité et une diminution de la pénibilité physique peuvent également s'avérer importants. Toutefois, il convient de ne pas traduire ces avantages en termes monétaires sans une analyse approfondie.
Un calcul rigoureux permet donc de distinguer les économies immédiates ayant un impact sur la trésorerie, les gains de capacité et les améliorations de la qualité. Ces trois éléments peuvent justifier un investissement. Cependant, leurs conséquences sur le budget, la planification des effectifs et la performance diffèrent.
Vos experts en intralogistique

Conseil, planification et mise en œuvre de solutions complètes pour les entrepôts à grande hauteur et les systèmes de stockage automatisés - Image : Xpert.Digital
Plus d'informations ici :
Avantages économiques des robots autonomes dans la gestion des flux de matières
Un calcul de modélisation révèle les leviers essentiels
L'influence des hypothèses sur les résultats peut être illustrée par un exemple explicitement hypothétique. Les valeurs suivantes ne correspondent pas à des prix de marché et ne décrivent pas un projet norvégien spécifique. Elles servent uniquement à rendre les relations économiques compréhensibles.
Supposons qu'un site investisse au total quatre millions de couronnes norvégiennes dans des véhicules, des armoires, des logiciels et l'intégration. Les coûts d'exploitation annuels supplémentaires s'élèvent à 500 000 couronnes. Actuellement, 5 000 heures de travail par an sont consacrées au transport et aux activités connexes.
Si l'on valorise ces heures à un taux horaire de 400 couronnes, on obtient des économies potentielles de deux millions de couronnes par an. Ce montant ne constitue qu'une estimation théorique maximale. Il suppose que toutes les tâches concernées soient éliminées et que leur valeur économique soit pleinement exploitée.
Une réduction des coûts de 75 % générerait des économies annuelles de 1,5 million de couronnes. Après déduction des frais d'exploitation supplémentaires, il resterait un million de couronnes. La période d'amortissement simple serait alors de quatre ans.
Si toutefois seulement 50 % du potentiel est réalisé, le bénéfice annuel chute à un million de couronnes. Après déduction des frais d'exploitation, il reste 500 000 couronnes. La période d'amortissement simple passe alors à huit ans.
Avec 90 % du potentiel réalisé, le bénéfice annuel atteint 1,8 million de couronnes. Après déduction des frais d'exploitation, il reste 1,3 million de couronnes. La période d'amortissement simple est alors d'un peu plus de trois ans.
Ce calcul simplifié ne tient pas compte des coûts de financement, des taxes, des valeurs résiduelles ni du délai de mise en œuvre. Il met toutefois en lumière un facteur essentiel : ce n’est pas seulement le prix d’achat qui importe, mais surtout la part du bénéfice théorique réellement réalisée.
Le gain de temps de travail ne se traduit pas automatiquement par des économies budgétaires
Il est essentiel, pour une évaluation objective, de distinguer le soulagement des coûts des économies réalisées. Si les employés passent moins de temps dans les transports après l'automatisation, les coûts de personnel ne diminuent pas automatiquement. Dans un premier temps, la capacité de travail disponible est accrue.
Cette capacité peut être utilisée de différentes manières. Une organisation peut prendre en charge des tâches supplémentaires, réduire les heures supplémentaires ou ne pas pourvoir certains postes vacants. Elle peut également améliorer la qualité de ses services sans modifier ses effectifs.
Dans les professions hautement qualifiées, le principal avantage réside souvent dans une utilisation plus efficace des spécialistes existants pour leurs tâches principales. Un professionnel de la santé, un technicien ou un ouvrier de production génère une valeur différente grâce à ses services spécifiques qu'en effectuant des tâches répétitives de manutention. Toutefois, l'ampleur de cette différence doit être évaluée en fonction du contexte propre à chaque entreprise.
Les avantages deviennent plus difficiles à exploiter lorsque le gain de temps est réparti entre de nombreuses personnes et sur de courtes périodes. Dix employés, chacun économisant quelques minutes seulement, représentent un total. Cependant, cela ne crée pas nécessairement un bloc de temps continu pouvant être utilisé à d'autres fins.
Par conséquent, l'automatisation exige une décision organisationnelle ultérieure. Les tâches, les flux de travail et les responsabilités doivent être adaptés afin que le temps libéré puisse être effectivement utilisé. Sans ce changement, une partie du potentiel économique reste lettre morte.
La taille et l'utilisation de la flotte doivent correspondre
Le nombre de robots nécessaires ne peut être déterminé de manière pertinente uniquement à partir du volume de transport journalier. La durée d'un cycle de transport complet, la répartition des commandes et les délais de livraison des destinataires sont tout aussi importants.
Un cycle complet comprend plus que le simple trajet. Le chargement, la prise en charge de l'armoire, les temps d'attente aux portes ou aux ascenseurs, la remise et, le cas échéant, le trajet retour en font partie intégrante. Plus ces opérations annexes sont longues, moins un véhicule peut effectuer de transports dans un laps de temps donné.
Par ailleurs, il convient de tenir compte de la répartition de la demande. Si de nombreux transports sont nécessaires simultanément, une petite flotte peut être surchargée, même si sa capacité moyenne est suffisante tout au long de la journée. À l'inverse, une flotte conçue pour des pics d'activité ponctuels peut rester inutilisée pendant une grande partie de la journée.
D'un point de vue commercial, il est donc essentiel de trouver un équilibre entre un taux d'utilisation élevé et une capacité de réserve suffisante. Une flotte entièrement planifiée peut rapidement prendre du retard suite à une simple perturbation. À l'inverse, une capacité de réserve excessive augmente le coût par transport effectué.
Une planification efficace intègre donc plusieurs scénarios de charge. Outre une journée d'exploitation moyenne, il convient de prendre en compte les heures de pointe, les pannes et les fluctuations des volumes de transport. L'objectif n'est pas d'atteindre une utilisation théorique maximale de la capacité, mais plutôt une performance économiquement viable dans des conditions réalistes.
L'intégration au bâtiment peut être plus importante que la vitesse de conduite
Un robot plus rapide ne résout aucun problème s'il attend constamment devant une porte fermée. De même, une capacité de transport accrue est peu utile si tous les transports doivent emprunter le même ascenseur déjà surchargé.
L'efficacité économique dépend donc fortement de l'infrastructure du bâtiment. Les portes, les ascenseurs, les zones de transfert et les zones de circulation déterminent la fluidité des échanges de matériaux. Les bâtiments existants peuvent avoir des exigences différentes de celles des nouveaux sites.
L'exemple de l'hôpital norvégien illustre l'importance de cette intégration. Dans ce cas précis, la coordination des robots mobiles est explicitement liée aux portes automatiques, aux ascenseurs et aux systèmes d'alarme incendie. Les interfaces avec les logiciels de gestion des stocks et de transport sont également décrites. Le véhicule fait ainsi partie intégrante d'une infrastructure technique plus vaste.
Cela nous amène à un principe d'investissement important : avant d'acquérir des robots supplémentaires, il convient d'examiner si les goulets d'étranglement peuvent être éliminés ailleurs à moindre coût. Une station de transfert plus performante ou un plan de transport revu peuvent s'avérer plus rentables qu'un véhicule supplémentaire.
Même dans les bâtiments neufs, il est judicieux d'y penser dès le début. Si les mouvements automatisés de matériaux ne sont pris en compte qu'une fois la conception du bâtiment achevée, des ajustements inutiles peuvent survenir. En revanche, si les itinéraires de transport et les points de transfert sont considérés dès le départ, l'intégration technique peut être conçue plus efficacement.
Le logiciel contrôle la valeur du système global
À mesure que la flotte s'agrandit, l'importance d'un contrôle global s'accroît. Les nombreux véhicules doivent répartir efficacement les tâches, éviter les conflits et tenir compte des priorités. Parallèlement, ils doivent communiquer avec les systèmes qui gèrent les besoins en matériel et les stocks.
Il convient de distinguer plusieurs fonctions. La navigation détermine comment un véhicule atteint sa destination. La gestion de flotte décide quel véhicule effectue quelle tâche. Le contrôle des processus définit quand un transport est nécessaire et sa priorité par rapport aux autres tâches.
Le lien entre ces niveaux est particulièrement important pour l'exploitant. Un véhicule peut naviguer techniquement correctement et pourtant effectuer une tâche économiquement non rentable. Par exemple, une priorisation inappropriée peut entraîner le report d'une livraison urgente au profit de trajets de routine moins importants.
Les logiciels influent également sur la dépendance à long terme envers un fournisseur. Si les règles de transport, les interfaces et les données opérationnelles ne sont utilisables que dans un environnement fermé, les extensions ultérieures peuvent s'avérer coûteuses. Par conséquent, l'évaluation ne doit pas se limiter aux fonctionnalités initiales, mais prendre également en compte l'accès aux données, l'extensibilité et le coût des modifications.
Une architecture durable à long terme n'a pas besoin d'offrir une ouverture technique maximale. Toutefois, elle doit éviter que de simples ajustements organisationnels n'entraînent des coûts de développement et de maintenance disproportionnés.
La sécurité et la planification des mesures d'urgence doivent être prises en compte dans le calcul
Les systèmes de transport autonomes évoluent souvent dans le même environnement que les employés et les autres usagers d'un bâtiment. Cela impose des exigences de sécurité et de fiabilité d'exploitation. Les facteurs économiquement pertinents incluent non seulement les accidents potentiels, mais aussi les situations où un système s'arrête fréquemment par précaution, ce qui réduit ses performances.
L'aménagement des abords est donc tout aussi important que la technologie des véhicules. Des intersections complexes, des objets abandonnés et des points de correspondance inadaptés peuvent compliquer les opérations. Des règles claires ne sont utiles que si elles sont compatibles avec les pratiques de travail quotidiennes.
De plus, chaque site doit disposer d'un système de secours. En cas de panne d'un robot, d'une connexion réseau ou du système de contrôle central, les opérations de transport critiques doivent pouvoir se poursuivre. Cela implique l'accès aux matériaux, à des équipements de transport utilisables manuellement et une définition claire des responsabilités.
Il convient également de tenir compte des perturbations numériques. Lorsque les ordres de transport et l'accès aux bâtiments sont coordonnés via des systèmes en réseau, les droits d'accès, la maintenance des logiciels et les procédures de reprise deviennent des enjeux opérationnels. Les mesures de sécurité ne constituent donc pas un ajout sans valeur économique, mais bien une composante essentielle de la disponibilité.
Le facteur crucial n'est pas de savoir si un système fonctionne de manière autonome dans des conditions idéales. Ce qui compte, c'est sa durée de fonctionnement en conditions réelles et la rapidité avec laquelle son fonctionnement normal peut être rétabli après une panne.
Pourquoi les employés ont leur mot à dire sur la réussite pratique
Un système techniquement avancé peut s'avérer économiquement non rentable s'il complexifie le travail dans d'autres domaines. C'est le cas, par exemple, lorsque les employés doivent attendre longtemps l'arrivée d'un robot, reconditionner des matériaux à plusieurs reprises ou effectuer des vérifications supplémentaires sans avantage tangible.
L’introduction de ce système ne doit donc pas être considérée comme un simple remplacement de moyen de transport. Elle modifie les tâches et les responsabilités. Ceux qui collectaient auparavant les matériaux devront désormais recourir à un autre processus. Ceux qui géraient auparavant le transport pourraient avoir de nouvelles tâches à accomplir en matière de préparation, de suivi ou de dépannage.
L'implication précoce des employés présente un intérêt pratique direct. Ils connaissent les exceptions récurrentes, les zones de stationnement inadaptées et les véritables raisons des livraisons urgentes. Ces informations sont souvent absentes des descriptions de processus officielles.
Dans le même temps, une communication transparente sur les objectifs économiques est essentielle. Si l'on promet seulement des allégements, mais qu'en réalité on prévoit des réductions d'effectifs, des conflits évitables surgiront. Inversement, toute hausse de productivité ne doit pas être interprétée hâtivement comme une suppression d'emplois.
Une mise en œuvre rigoureuse précise donc quelles tâches seront supprimées, lesquelles seront conservées et comment les ressources libérées seront utilisées. Cette clarté améliore non seulement l'acceptation, mais aussi la vérifiabilité des résultats obtenus.
Là où les prestataires peuvent réellement créer de la valeur
Pour les fournisseurs de solutions de robotique mobile, la valeur économique ne se limite pas à la production de véhicules. L'adaptation des technologies de transport, les interfaces mécaniques, l'intégration logicielle et la capacité à assurer un fonctionnement stable sur site sont tout aussi importantes.
Cela modifie la perspective concurrentielle. Un véhicule apparemment peu coûteux peut s'avérer onéreux au sein du système global s'il nécessite un développement personnalisé important. Inversement, une offre plus onéreuse peut se révéler économiquement avantageuse si elle réduit le besoin de modifications et offre un support plus fiable. Le facteur crucial est de comparer les coûts sur l'ensemble du cycle de vie du véhicule.
Trouver le juste équilibre entre standardisation et solutions personnalisées est particulièrement complexe. Un trop grand nombre de conceptions sur mesure augmente les coûts de développement, de documentation et de maintenance. À l'inverse, une solution standard trop rigide risque de ne pas répondre aux exigences réelles du site.
Une approche modulaire apparaît donc prometteuse : une technologie de base uniforme, des variantes d’armoires combinables et des composants logiciels réutilisables. Cela ne garantit pas une réduction des coûts globaux, mais constitue une base plausible pour répondre plus efficacement aux besoins récurrents.
Il est essentiel pour l'opérateur de pouvoir différencier les services. La qualité des véhicules, l'expertise en intégration et les capacités de service sont des attributs distincts. Il ne faut pas présumer qu'ils sont d'égale importance simplement parce qu'ils sont proposés dans le cadre d'un même produit ou service.
La durabilité exige une comparaison de l'ensemble du processus
Les robots autonomes sont parfois considérés, à tort, comme une solution durable. Or, la motorisation électrique seule ne suffit pas à elle seule. Il faut également prendre en compte la fabrication, les batteries, les pièces détachées, la durée de vie et les économies réelles réalisées.
Une approche économiquement et écologiquement viable repose donc sur une refonte du processus. En optimisant les transports et en évitant les trajets superflus, on réduit le nombre de déplacements nécessaires pour un même service d'approvisionnement. À l'inverse, l'automatisation de transports individuels mal organisés engendre inévitablement du gaspillage.
La réparabilité et la réutilisabilité sont essentielles pour les armoires et les conteneurs. Une conception robuste et adaptable permet une utilisation à différentes phases d'exploitation. En revanche, les composants hautement spécialisés peuvent poser problème en cas d'évolution des besoins ou d'indisponibilité du véhicule associé.
Le taux d'utilisation des capacités est également pertinent. Un système sous-utilisé répartit ses coûts de production sur un nombre relativement restreint de transports. Une flotte durable et correctement utilisée est plus performante à cet égard. Cependant, une évaluation environnementale fiable exige des données opérationnelles et de produits concrètes.
Le lien significatif entre efficacité économique et durabilité ne réside donc pas dans la promesse générale d'une robotique verte. Il réside dans la réduction des déplacements inutiles, le recours à des technologies durables et des chaînes d'approvisionnement manifestement plus efficaces.
Quels sont les indicateurs clés de performance qui témoignent d'un succès fiable ?
Après la mise en œuvre, l'évaluation ne doit pas se limiter au nombre de trajets effectués. Un volume élevé de transports peut refléter à la fois une forte demande et une faible consolidation. Cet indicateur n'a de sens que s'il est analysé en fonction du temps, des coûts et de la qualité du service.
Les facteurs clés comprennent le coût par transport effectué, le temps d'intervention humaine requis et la fiabilité dans les délais convenus. La disponibilité du système dans son ensemble, ainsi que la durée et la cause des interruptions, sont également à prendre en compte.
Il convient également de vérifier si la réduction attendue de la charge de travail se concrétise. Le nombre d'heures supplémentaires est-il réduit ? Le personnel qualifié est-il disponible plus longtemps pour ses tâches principales ? Les délais de recherche et les flux de matières imprévus ont-ils diminué ? Ces questions permettent de relier la performance technique aux avantages opérationnels.
Des mesures de référence précises sont essentielles. Sans données fiables sur l'état antérieur, les améliorations ne peuvent être que partiellement justifiées. Par ailleurs, il convient de tenir compte des modifications du périmètre des services. Si un site traite un volume de matériaux plus important après la mise en œuvre, une simple comparaison des coûts totaux peut s'avérer trompeuse.
Une bonne évaluation de la performance prend donc en compte la productivité et l'étendue des résultats. Elle permet de déterminer non seulement si le système fonctionne, mais aussi s'il a réellement contribué à la croissance économique de l'organisation.
La stratégie la plus convaincante associe l'automatisation à la discipline organisationnelle
Les robots mobiles autonomes et les armoires conçues sur mesure peuvent contribuer significativement à l'amélioration de la productivité. Leur utilisation est particulièrement pertinente lorsque les transports sont réguliers, que la main-d'œuvre est coûteuse et que les procédures de transfert peuvent être suffisamment standardisées.
Les limites sont tout aussi évidentes. De faibles volumes de transport, des processus très variables ou des infrastructures inadaptées peuvent nuire à la rentabilité. Il en va de même si le temps ainsi libéré ne peut être utilisé efficacement ou si l'effort de soutien est systématiquement supérieur aux prévisions.
La Norvège présente donc moins d'intérêt en tant que théâtre d'une robotisation inévitable qu'en tant qu'exemple d'un exercice d'équilibre économique complexe. Le coût élevé du travail incite à l'automatisation, mais ne saurait remplacer la connaissance des processus ni une planification rigoureuse des investissements.
L'approche la plus pertinente consiste à considérer l'ensemble du flux de matières. Dans un premier temps, les trajets inutiles sont supprimés. Ensuite, les méthodes de transport appropriées sont standardisées et automatisées. Enfin, on vérifie si les ressources ainsi libérées créent effectivement une valeur ajoutée.
Dans ce modèle, le robot n'est ni une fin en soi ni le seul moteur de la productivité. Il s'agit d'un outil au sein d'une chaîne d'approvisionnement mieux organisée. Ceux qui prennent cette distinction au sérieux peuvent transformer un investissement technologique en un avantage économique durable. Ceux qui la négligent risquent de perpétuer les inefficacités existantes grâce aux technologies modernes.
Votre partenaire mondial en marketing et développement commercial
☑️ Notre langue de travail est l'anglais ou l'allemand
☑️ NOUVEAU : Correspondance dans votre langue maternelle !

Konrad Wolfenstein
Mon équipe et moi-même sommes heureux de pouvoir vous accompagner en tant que conseiller personnel.
Vous pouvez me contacter en remplissant le formulaire de contact ici [email protected] :ou simplement m'appeler au +49 7348 4088 965. Mon adresse e-mail est
J'attends avec impatience notre projet commun.