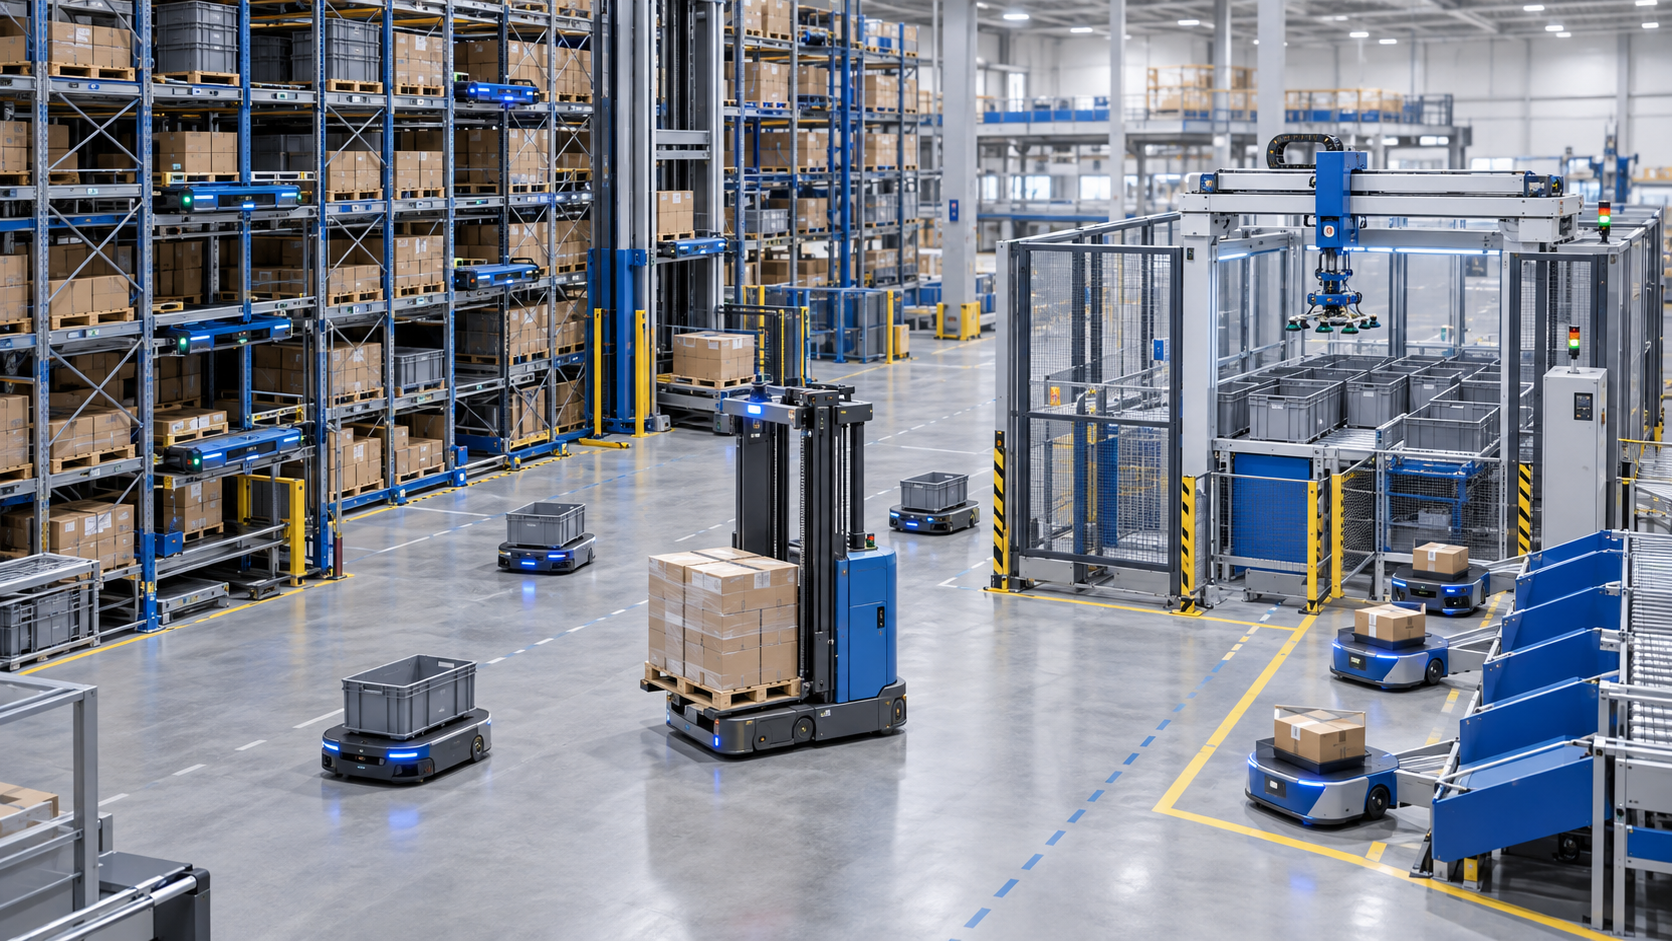
L'ajout de robots ne résoudra pas vos problèmes d'entrepôt : Daifuku connecte entrepôts et robotique – là où réside le véritable gain de productivité – image créative sur le sujet, avec l'IA : Xpert.Digital
Entrepôts du futur : pourquoi le nombre de robots ne détermine pas le succès
Entrepôt automatisé : comment Daifuku connecte les palettes, les conteneurs et les articles individuels
La technologie des entrepôts de Daifukus à l'étude : quand la robotique en réseau devient-elle économiquement viable ?
L'augmentation du nombre de robots ne garantit pas automatiquement une meilleure efficacité d'entrepôt. Le facteur crucial réside dans la coordination des opérations de stockage, de transport, de préparation de commandes et de tri, afin d'assurer un traitement fiable des commandes à un coût raisonnable. Daifuku a présenté précisément cette approche lors du salon Logis-Tech Tokyo 2026 : sous le slogan « La robotique en mouvement », le spécialiste japonais de l'intralogistique a intégré le stockage automatisé de palettes et de conteneurs, les robots de transport mobiles, la préparation de commandes robotisée et les technologies de tri dans un processus coordonné.
L'idée sous-jacente est pertinente sur le plan économique : si les systèmes individuels fonctionnent rapidement, mais que leurs transferts sont bloqués ou que les processus en aval ne peuvent suivre, une grande partie du potentiel de productivité reste inexploitée. La robotique en réseau peut contribuer à réduire ces inefficacités, mais le succès n'est pas garanti. L'espace requis, les logiciels, la fiabilité, l'organisation du personnel et la gamme de produits elle-même influencent tous la rentabilité d'un investissement. La présentation de Daifuku démontre donc non seulement les tâches que les robots peuvent accomplir, mais aussi les éléments essentiels à l'intégration et à l'évaluation objective d'un entrepôt automatisé.
L'entrepôt connecté de Daifuku : l'économie de la robotique coordonnée
Lorsque la robotique, l'entreposage, le transport et la préparation de commandes fonctionnent de concert au sein d'un processus opérationnel en réseau, la logique économique d'un entrepôt se transforme : ce qui compte, ce n'est plus seulement la vitesse d'exécution des machines, mais la fiabilité avec laquelle l'ensemble du système honore les commandes commercialisables. L'idée centrale est donc que les gains de productivité les plus importants résident souvent non pas dans l'ajout d'un nouveau robot, mais dans une meilleure coordination des processus déjà automatisables.
Daifuku a présenté cette approche lors du salon Logis-Tech Tokyo 2026, qui s'est tenu à Tokyo du 8 au 11 septembre. Sous le thème « La robotique en mouvement », l'entreprise a combiné technologies d'entrepôt automatisé, robots de transport mobiles, préparation de commandes robotisée et tri au sein d'un processus coordonné. L'importance économique de cette intégration dépasse le simple cadre d'une présentation produit : elle influe sur les décisions d'investissement, l'utilisation de l'espace, l'organisation du travail, l'engagement de capitaux et la capacité à assurer des livraisons fiables malgré les fluctuations de la demande.
De la machinerie au modèle d'exploitation
La présentation portait sur sept systèmes différents fonctionnant de concert dans deux domaines : l’un pour les palettes et l’autre pour les conteneurs et les articles individuels. Côté palettes, l’accent était mis sur l’entrepôt à navettes à quatre voies Shuttle Rack LX, le chariot élévateur autonome SOTR-F et le système de transport et de tri de palettes SOTR-L. Dans le second domaine, Daifuku a présenté l’entrepôt de conteneurs Fine Shuttle, associé au robot de transport SOTR-M, au robot de prélèvement XY et au système de tri d’articles individuels SOTR-S.
Cette distinction est importante : il ne s’agit pas d’un simple robot universel capable d’effectuer toutes les tâches, mais d’une architecture de division du travail composée de machines spécialisées. D’un point de vue économique, cela se justifie. Un système de manutention de palettes lourdes doit répondre à des exigences différentes de celles d’une pince pour petits produits. La spécialisation peut donc s’avérer plus rentable et plus fiable que de tenter de résoudre chaque tâche avec la même catégorie de machine.
Il est tout aussi important de définir les limites de la présentation. Les deux zones de démonstration ne doivent pas être interprétées comme la preuve que toutes les étapes de travail dans un centre de distribution donné sont déjà entièrement automatisées. Entre le stockage des palettes et la préparation des commandes, par exemple, se trouvent la dépalettisation, l'ouverture des cartons, la réception et, le cas échéant, le transfert du contenu. Une évaluation fiable doit explicitement prendre en compte ces transitions, au lieu de conclure qu'un entrepôt entièrement automatisé est le résultat d'un processus partiel réussi.
Le marché se développe, la barre est plus haute
L'ampleur de la demande démontre que la robotique mobile n'est plus un marché de niche. En 2025, 117 500 robots de service destinés aux applications de transport et de logistique ont été recensés dans le monde ; cette application représentait 47 % de l'ensemble des robots de service professionnels. La croissance enregistrée par rapport à l'année précédente était de 21 %. Au total, les ventes de robots de service professionnels ont atteint près de 250 000 unités.
Ces chiffres nécessitent une interprétation précise. La catégorie transport et logistique englobe non seulement les robots d'entrepôt, mais aussi d'autres applications de transport dans divers environnements intérieurs et extérieurs. De plus, les volumes de ventes ne correspondent ni au stock installé ni au chiffre d'affaires du marché. Un petit robot de tri et un véhicule de transport lourd peuvent apparaître comme une seule et même unité dans un décompte, même si leur volume d'investissement et leur impact opérationnel diffèrent considérablement.
Même la comparaison des données dans le temps présente des difficultés méthodologiques : la publication de 2024 mentionnait 102 900 unités, tandis que le graphique comparatif de l’édition 2026 en indique environ 97 000 pour 2024. Par conséquent, il ne faut pas se contenter de diviser les 117 500 unités de 2025 par le chiffre précédemment publié pour obtenir un taux de croissance prétendument corrigé. Pour l’interprétation économique, ce qui importe, c’est la robustesse du constat d’une catégorie d’application importante et en expansion, et non une précision artificielle obtenue grâce à des publications aux définitions différentes.
Pénurie de main-d'œuvre sans chiffres alarmistes
Le Japon constitue un marché particulièrement pertinent pour cette évolution. Sa politique logistique aborde le déclin démographique, la pénurie de main-d'œuvre et la préservation des services logistiques comme autant de défis structurels interdépendants. Dans ce contexte, l'automatisation apparaît non seulement comme un outil de rationalisation, mais aussi comme un moyen de maintenir les services existants malgré des ressources humaines limitées.
Il serait trompeur de continuer à utiliser sans modification les anciennes prévisions de congestion. Les scénarios précédents prévoyaient un déficit potentiel d'environ 34 % de la capacité de transport routier d'ici 2030 en l'absence de mesures correctives appropriées. La prévision actualisée pour 2026 indique toutefois un déficit potentiel d'environ 7 % à 25 %, selon les hypothèses retenues. Cette réévaluation tient compte des mesures déjà mises en œuvre et d'une baisse de la demande de transport par rapport au point de départ initial.
Les conséquences économiques sont doubles. Premièrement, la pression pour la modernisation persiste. Deuxièmement, une prévision nationale des transports ne permet pas d'estimer directement la rentabilité d'un entrepôt. La pénurie de chauffeurs, les temps d'attente aux quais de chargement et les opérations de transport internes sont liés, mais non identiques. Un entrepôt automatisé est surtout bénéfique à l'ensemble de la chaîne de transport lorsqu'il accélère et améliore la fiabilité du traitement et de l'exécution des commandes.
La productivité naît entre les plantes
Un flux de marchandises peut comporter des machines individuelles très performantes et pourtant présenter une faible rentabilité. Si l'entrepôt livre les marchandises plus rapidement que le système de préparation de commandes en aval ne peut les traiter, des stocks intermédiaires s'accumulent. Si la flotte de robots transporte les conteneurs particulièrement vite alors que le service d'emballage est surchargé, le goulot d'étranglement est simplement déplacé géographiquement. Ces interactions expliquent pourquoi la performance locale des machines n'est pas un indicateur de réussite suffisant.
Une approche plus judicieuse consiste à considérer l'ensemble du flux de traitement des commandes. Le stockage, le transport, la préparation de commandes, le tri et l'emballage doivent être coordonnés afin d'éviter tout retard ou surcharge inutile du processus limitant. Les solutions d'intégration comparables proposées par d'autres fournisseurs lient donc explicitement la gestion des stocks, la validation des commandes et le pilotage des machines aux capacités disponibles en aval. Ceci démontre que la coordination n'est pas l'apanage d'un seul fabricant.
D'un point de vue économique, un investissement doit donc être évalué en fonction de son impact sur l'amélioration des performances globales du système. Augmenter la capacité des véhicules est peu utile si une station de transfert inchangée limite déjà le débit maximal. À l'inverse, une meilleure planification des flux peut accroître la productivité des systèmes existants sans nécessiter immédiatement de matériel supplémentaire. La question primordiale en matière d'investissement n'est pas de savoir quel équipement est le plus moderne, mais plutôt quel goulot d'étranglement engendre les plus grandes pertes économiques.
Le stockage sur palettes devient une stratégie d'espace
Le système Shuttle Rack LX combine des couloirs de stockage à profondeur variable, des navettes à quatre voies et des élévateurs verticaux. La charge nominale de chaque navette est de 1 500 kg, avec une vitesse de déplacement maximale de 100 m/min. Les élévateurs atteignent une vitesse de levage maximale de 72 m/min, selon les spécifications.
Ces valeurs décrivent les caractéristiques techniques, mais ne garantissent pas un débit horaire de palettes. Il est nécessaire de prendre en compte les trajets, l'accélération, les variations de charge, le taux d'occupation de l'entrepôt, la structure des commandes et l'utilisation des chariots élévateurs. La liaison entre les mouvements horizontaux dans les rayonnages et les transferts verticaux mérite une attention particulière. L'ajout de navettes n'améliore la performance globale que si les ressources restantes peuvent absorber ces mouvements supplémentaires.
L'alliance d'une forte densité de stockage et d'une grande capacité d'extension est particulièrement avantageuse sur le plan économique. Daifuku envisage l'ajout de rayonnages, de navettes et d'ascenseurs comme solution d'extension. Ceci permet aux entreprises d'adapter progressivement la structure de leurs entrepôts à l'augmentation des volumes. Toutefois, l'extension spatiale et technique reste soumise à certaines conditions préalables : l'espace disponible dans l'entrepôt, une capacité de charge adéquate, des points de transfert de dimensions appropriées et un système de contrôle évolutif doivent tous être pris en compte dès la phase de planification.
L'indicateur clé de performance (KPI) pertinent ne se limite donc pas au nombre maximal d'espaces de stockage disponibles. Un indicateur plus pertinent est le nombre d'espaces de stockage réellement utilisables, avec leur vitesse d'accès et leurs coûts totaux. Un entrepôt particulièrement dense n'est pas un avantage si des déplacements supplémentaires ou des structures de produits inadaptées nuisent significativement aux performances requises.
Les transferts mobiles comblent les lacunes en matière d'automatisation
Lors de la démonstration sur palettes, le SOTR-F a assuré le transport des palettes sorties de l'entrepôt ; le SOTR-L a également été intégré au processus de transport ultérieur via une station de transfert. Ceci a mis en lumière un segment de processus souvent sous-estimé d'un point de vue économique : la liaison entre l'entrepôt et la zone opérationnelle.
Un entrepôt automatisé ne peut fonctionner qu'à capacité réduite si des opérateurs doivent ensuite manipuler, stocker ou réapprovisionner chaque palette. Les systèmes mobiles permettent de standardiser ces transferts récurrents. Leur intérêt réside alors moins dans un mouvement unique et spectaculaire que dans la réduction des interruptions manuelles et des temps d'attente imprévisibles.
La complexité ne disparaît cependant pas. Elle se déplace au niveau de la conception des transferts. Les supports de charge doivent être adaptés, leur positionnement correct et les systèmes concernés doivent détecter avec fiabilité la fin complète d'un transfert. Les palettes endommagées ou les charges instables ne constituent donc pas un problème mineur, mais des sources potentielles de perturbation de l'ensemble du processus.
Dans le cadre d'une analyse coût-efficacité, il ne faut pas se contenter de comptabiliser le nombre de trajets de chariots élévateurs évités. Il convient également de prendre en compte le travail de préparation évité, les effectifs de réserve nécessaires et les efforts déployés dans les cas exceptionnels. Seule une analyse complète des processus permet de déterminer si les transferts mobiles réduisent réellement les coûts ou s'ils ne font que les déplacer entre les unités organisationnelles.
Le stockage en conteneurs gagne de nouveaux degrés de liberté
Fine Shuttle utilise un système de rayonnage avec un opérateur intégré se déplaçant le long de la structure, éliminant ainsi le besoin de rails au sol. Le stockage est en double profondeur ; jusqu’à deux unités d’opérateur peuvent être utilisées par allée. Les spécifications techniques comprennent des conteneurs en plastique spéciaux de 650 × 450 × 320 millimètres, une capacité de charge de 30 kilogrammes et une largeur d’allée de 750 millimètres.
Associé au système SOTR-M, ce système permet le transport automatisé des conteneurs entre les points de transfert d'entrepôt et les postes de préparation de commandes. Conformément au principe « produit vers personne », les employés n'ont plus besoin de chercher les produits dans de longues allées ; le stock nécessaire est livré directement à leur poste de travail fixe. Cette séparation entre zone de stockage et zone de traitement peut transformer en profondeur l'organisation du travail.
Cependant, la viabilité économique ne se résume pas à la simple réduction des distances parcourues. D'autres facteurs essentiels entrent en jeu : le réapprovisionnement, l'affectation des articles, la circulation des conteneurs, la productivité des postes de travail et le nombre de commandes pouvant être traitées simultanément. Le transfert des articles dans des conteneurs standardisés génère également du travail et nécessite de l'espace. Si cet aspect est négligé lors de la planification, le processus de préparation de commandes semblera plus rentable qu'il ne l'est réellement.
Les dimensions des conteneurs montrent également que la standardisation est un choix opérationnel. Les articles qui s'adaptent facilement au conteneur prévu sont plus faciles à automatiser. En revanche, les produits volumineux ou de forme atypique peuvent nécessiter un processus distinct. Un concept économiquement viable doit tenir compte de ces différences au lieu d'imposer une architecture unique à tous les produits.
La prise en main est plus exigeante que la conduite
Lors de la démonstration du processus de manutention unitaire, le robot de prélèvement XY a identifié les articles dans le conteneur grâce à la reconnaissance d'objets assistée par IA et les a transférés vers le système de tri SOTR-S à l'aide d'une ventouse. Ce robot est conçu comme un système de manutention à trois axes avec reconnaissance d'images. Il combine ici l'automatisation classique à un domaine où les caractéristiques de chaque produit sont particulièrement importantes.
Un conteneur possède généralement une géométrie définie. Or, les articles individuels peuvent présenter des surfaces, des déformations et des emballages différents. La manutention d'articles mous et de formes irrégulières demeure un défi pour l'automatisation. Par conséquent, il serait erroné de supposer qu'une reconnaissance d'images réussie garantit une préparation de commandes physique universellement fiable.
Pour les opérateurs, la question centrale est de savoir quelle proportion de leur gamme de produits peut être traitée avec quel niveau de fiabilité et à quel coût. Des performances élevées obtenues avec des produits tests facilement accessibles présentent un intérêt limité pour un portefeuille de produits diversifié. Des tests réalisés avec les produits eux-mêmes, dans leurs conditions d'emballage et de stockage réelles, sont indispensables.
D'un point de vue économique, la capacité à se remettre d'une erreur est également cruciale. Un système qui identifie un élément problématique et l'achemine de manière ordonnée vers un poste de travail manuel peut s'avérer plus avantageux qu'une solution théoriquement plus rapide, mais qui provoque des interruptions imprévues et répétées. Une gestion efficace des limitations est souvent plus précieuse que l'obtention d'une performance de pointe, aussi impressionnante soit-elle, dans des conditions idéales.
Le tri doit correspondre à la demande
SOTR-S transporte les articles individuellement vers leurs destinations respectives grâce à une flotte de petits véhicules. Ces véhicules reçoivent leurs instructions via le système de gestion d'entrepôt et un contrôleur de trafic robotisé qui coordonne leurs déplacements et leurs itinéraires. Dans le cadre de l'application pour les salons professionnels, ce système s'est connecté au processus de préparation de commandes robotisé et a trié les produits prélevés en fonction de leur destination d'expédition.
L'avantage potentiel réside dans une capacité adaptable à la charge de travail grâce à l'ajustement du nombre et du déploiement des véhicules. Une telle architecture peut s'avérer particulièrement intéressante lorsque les objectifs de tri, les quantités d'articles et les profils de commande évoluent fréquemment. De plus, la maintenance de chaque véhicule peut être organisée de manière fondamentalement différente de celle d'une ligne de transport centrale et continue.
Cependant, cela n'implique pas une supériorité générale du tri mobile. Pour des volumes élevés et uniformes, ainsi que des itinéraires stables, les systèmes de convoyage et de tri fixes restent une solution adaptée. Les systèmes de convoyage modernes permettent également de désactiver des zones individuelles selon les besoins. Par conséquent, la comparaison ne devrait pas se faire entre la robotique intelligente et une technologie de convoyage délibérément présentée comme obsolète.
La solution la plus rentable peut être une approche hybride : une technologie stationnaire lorsqu’une performance élevée et constante est requise, et une robotique mobile lorsque les changements d’agencement et les variations de volumes sont avantageux. Le facteur crucial est l’adéquation au profil de charge, et non la dernière tendance technologique.
Le logiciel détermine la valeur globale
La coordination des technologies d'entrepôt en réseau peut être divisée en différents niveaux de tâches. Un système de gestion d'entrepôt (WMS) gère, entre autres, les stocks et les processus d'entrepôt ; un système de contrôle d'entrepôt (WCS) pilote les flux de matières. Un système d'exécution d'entrepôt (WES) optimise l'exécution et l'utilisation des ressources à l'interface de ces niveaux, même si leurs frontières fonctionnelles se chevauchent.
Le principal défi économique consiste à livrer les commandes adéquates au moment opportun. Une commande urgente ne doit pas être traitée en priorité simplement parce que son itinéraire de transport initial est dégagé. Le système doit également prendre en compte la disponibilité ultérieure des articles nécessaires, des postes de traitement et des options d'expédition. Autrement, on ne fera qu'allonger les délais.
Daifuku intègre sa technologie de manutention à un logiciel de gestion d'entrepôt et à des systèmes d'entreprise de niveau supérieur. Cependant, la pérennité d'une telle architecture repose sur la qualité des données, la transparence des priorités et la facilité de gestion des interfaces. Un conteneur correctement transporté est inutile si son contenu ou l'affectation des commandes sont mal enregistrés dans le système.
Par conséquent, les décisions d'investissement ne doivent pas considérer le logiciel comme un simple ajout aux composants mécaniques. Il est essentiel de prendre en compte la maintenabilité, le diagnostic des erreurs, la capacité de redémarrage, les options de test et la possibilité pour l'entreprise de faire évoluer ses processus ultérieurement avec un effort raisonnable. Un prix du matériel bas peut être contrebalancé par des dépendances à long terme et des personnalisations coûteuses.
Partenaire expert en planification et construction d'entrepôts

Les limites de la flotte de robots : pourquoi plus n’est pas toujours mieux
Plus de véhicules peuvent apporter moins d'avantages
Un parc de robots plus important n'améliore pas indéfiniment les performances. Des études sur les systèmes de stockage robotisés montrent qu'augmenter le nombre de robots entraîne des blocages plus fréquents et peut, à terme, saturer le débit. L'emplacement des postes de travail et la conception de la structure de stockage influent également sur les performances de ces systèmes.
L'explication économique est simple : les véhicules nécessitent des infrastructures de circulation partagées, des points de transfert et des ressources de traitement. Lorsque ces ressources se raréfient, un robot supplémentaire passe un temps d'attente croissant. Parallèlement, les coûts d'acquisition, de maintenance et, le cas échéant, de recharge augmentent. Par conséquent, l'extensibilité technique d'une flotte ne se traduit pas automatiquement par une amélioration proportionnelle de sa rentabilité.
Un processus de planification rigoureux doit analyser différents scénarios de demande et les perturbations qui en découlent. Il peut s'agir, par exemple, de la réception et de l'expédition simultanées de marchandises, d'un nombre inhabituellement élevé de commandes pour un même groupe de produits, de transferts bloqués ou de postes de travail temporairement indisponibles. Les modèles doivent être comparés aux données réelles du processus. Une simulation ne remplace pas un test opérationnel fiable, mais elle permet d'identifier les ressources qui atteindront leurs limites en premier.
Le point d'expansion optimal est atteint lorsque la capacité supplémentaire apporte un avantage suffisant et qu'aucune alternative moins coûteuse ne permet de résoudre le même problème. Parfois, une station de transfert supplémentaire est plus économique qu'une flotte plus importante. Parfois, une procédure de passation de commandes modifiée suffit. Ces alternatives doivent être examinées avec la même attention.
La flexibilité a un coût économique
La robotique mobile est souvent associée à l'évolutivité. Cependant, il convient de distinguer au moins trois formes d'évolutivité : l'espace de stockage supplémentaire, la capacité de traitement accrue et la modification de l'agencement. Un système peut être flexible sur un point et atteindre ses limites sur un autre. C'est précisément là que réside la différence fondamentale entre un produit techniquement modulaire et un système véritablement adaptable.
Pour les entreprises, la flexibilité représente un atout précieux. Celles qui peuvent augmenter leur capacité ultérieurement n'auront pas à investir aussi tôt face à une demande incertaine. Cela réduit le risque de disposer d'installations inutilisées de façon permanente. Cependant, l'intérêt de cette option dépend de la disponibilité des modules supplémentaires en temps voulu et de la possibilité de les intégrer sans perturbations opérationnelles disproportionnées.
Même une partie de la flotte mise hors service reste un actif immobilisé. Si sa mise hors service temporaire permet de réduire l'usure et certains coûts énergétiques, elle n'élimine pas automatiquement les coûts de financement, de vieillissement et d'entretien. Cette distinction est cruciale pour les entreprises saisonnières. Celles qui exigent une performance optimale pendant quelques semaines seulement doivent évaluer si le recours à des équipes supplémentaires, à une rationalisation de leur organisation ou à des capacités externes est plus rentable que l'entretien permanent du matériel.
L'automatisation flexible ne se résume donc pas à la réduction des coûts fixes. Il s'agit d'un investissement dans l'adaptabilité. La valeur de cette adaptabilité dépend des besoins spécifiques et du profil de risque de l'entreprise.
Le retour sur investissement commence par le calcul des coûts totaux
Une analyse coûts-avantages rigoureuse prend en compte l'intégralité du cycle de vie. Les investissements initiaux comprennent non seulement les robots et les rayonnages, mais aussi la planification, l'intégration logicielle, un concept de sécurité, l'infrastructure réseau, les équipements de recharge, les modifications structurelles et la formation. En cours d'exploitation, s'ajoutent la maintenance, les pièces de rechange, les mises à jour logicielles, le support technique, l'énergie et la gestion des cas exceptionnels. Ces éléments doivent être déterminés au cas par cas, et non à partir de valeurs empiriques généralisées, considérées comme un calcul apparemment fiable.
Du côté des avantages, il convient de distinguer les coûts réellement évités des gains de productivité théoriques. Les économies réalisées sur le temps de travail n'entraînent un allègement financier que si, par exemple, les heures supplémentaires sont réduites, le recours à des prestataires externes n'est plus nécessaire ou la croissance est gérée sans embauches supplémentaires. Si la réaffectation des employés à d'autres tâches peut s'avérer précieuse, elle ne constitue pas automatiquement une économie du même type.
Des revenus supplémentaires ne se traduisent pas automatiquement par des bénéfices supplémentaires. Le traitement d'un plus grand nombre de commandes ne crée de la valeur économique additionnelle que s'il existe une demande correspondante et si la marge de contribution additionnelle reste positive. De plus, la mise en service, le temps de montée en puissance et toute opération parallèle potentiellement nécessaire doivent être pris en compte dans le plan de paiement.
Le délai de récupération simple peut servir de point de départ. Cependant, pour les projets de plus grande envergure, l'actualisation des flux de trésorerie et l'analyse de différents scénarios sont plus pertinentes. Il convient au minimum de prendre en compte une baisse du taux d'utilisation des capacités, un allongement du délai de démarrage, une hausse des coûts d'exploitation et un développement moins favorable de la gamme de produits. Un projet n'est pas robuste simplement parce qu'il paraît particulièrement prometteur dans un scénario optimiste.
Les données concrètes nécessitent un point de référence approprié
Le centre de services de Logisteed East Japan à Kashiwa illustre comment l'intégration des processus peut engendrer des gains de productivité significatifs. Auparavant dispersés sur plusieurs sites, les processus y ont été réorganisés et intégrés aux systèmes automatisés d'entreposage, de préparation de commandes par lots, de tri et de gestion des commandes. Une augmentation de productivité de 140 % a été constatée pour les processus concernés.
Ce chiffre est intéressant, mais il ne constitue pas un indicateur de performance général pour les nouveaux systèmes robotiques de Daifuku. Il se réfère à une modification spécifique du modèle opérationnel et ne correspond pas à une norme industrielle vérifiée de manière indépendante. Une amélioration de 140 % signifie mathématiquement 2,4 fois la valeur initiale, et non simplement 140 % du niveau initial. Par conséquent, cela ne se traduit pas par une réduction proportionnelle des coûts de personnel.
La véritable valeur de ces résultats réside dans la combinaison des changements organisationnels et techniques. Les marchandises n'ont pas simplement été déplacées à l'aide de machines différentes ; la structure du site, la logique de préparation des commandes et le regroupement des commandes ont également évolué. Par conséquent, quiconque se concentrerait uniquement sur la technologie installée négligerait certaines des causes sous-jacentes.
Pour les nouveaux investissements, une question différente est cruciale : quel est le potentiel d’amélioration par rapport aux opérations actuelles ? Une usine bien organisée repose sur des bases différentes d’un processus fragmenté et fortement manuel. Par conséquent, les indicateurs clés de performance (KPI) comparables doivent couvrir les mêmes activités, les mêmes échéances et les mêmes exigences de qualité.
Les coûts de main-d'œuvre modifient le calcul de l'emplacement
À l'échelle européenne, le coût horaire moyen du travail en 2025 était de 34,90 € dans l'UE et de 38,20 € dans la zone euro (dans sa composition actuelle). Les écarts étaient importants, allant de 12 € en Bulgarie à 56,80 € au Luxembourg. Il s'agit de moyennes macroéconomiques, et non de coûts spécifiques liés à la main-d'œuvre en entrepôt.
Ces différences illustrent pourquoi une même solution technique doit être évaluée différemment selon les lieux. Si les coûts de main-d'œuvre constituent le principal avantage, une automatisation identique sera amortie plus rapidement dans une région à salaires élevés, toutes choses égales par ailleurs. Cependant, en pratique, des conditions parfaitement identiques sont rares. La disponibilité du personnel, le travail posté, le coût du foncier, la qualité des livraisons et la croissance peuvent modifier considérablement ce calcul.
Même les régions à bas salaires ne sont pas figées. En Bulgarie, les coûts de main-d'œuvre déclarés ont augmenté de 13,1 % en 2025 par rapport à l'année précédente. Si cela ne permet pas de prévoir une hausse similaire de façon constante, cela souligne néanmoins la nécessité de ne pas fonder les calculs d'investissement uniquement sur les avantages concurrentiels actuels.
L'automatisation et la relocalisation de proximité ne sont donc pas de simples opposés. Un entrepôt semi-automatisé implanté localement peut offrir une combinaison différente de services, de coûts de main-d'œuvre et de délais de livraison qu'un entrepôt central largement automatisé. La solution optimale dépend de l'ensemble de la chaîne logistique, et non uniquement du salaire horaire ou du nombre de robots installés.
L'efficacité énergétique nécessite un équilibre du système
Le Shuttle Rack LX est disponible en version standard (0 à 40 °C) et en version grand froid (-25 à 0 °C). Le Fine Shuttle, quant à lui, est conçu pour une plage de températures de 0 à 40 °C. Il est essentiel de tenir compte de ces différences lors de l'adaptation d'un système d'automatisation à différentes zones de température.
La logistique frigorifique illustre parfaitement pourquoi l'utilisation de l'espace, les conditions de travail et la consommation d'énergie doivent être considérées conjointement. Chez Nikko Sangyo Transport, l'automatisation des entrepôts permet d'effectuer la préparation des commandes dans une zone à 0 °C plutôt que dans un entrepôt frigorifique à -25 °C. Il en résulte des avantages qui vont bien au-delà d'un simple gain de temps : les tâches les plus exigeantes physiquement sont réorganisées spatialement.
Une densité de stockage plus élevée peut contribuer à limiter le volume réfrigéré nécessaire, sous certaines conditions structurelles. Toutefois, la réduction effective de la consommation énergétique du système global dépend également du système frigorifique, de l'enveloppe du bâtiment, des ouvertures de portes, des mouvements de transport et de l'utilisation. La consommation électrique des robots ne représente qu'un élément de cette équation.
Plusieurs indicateurs clés de performance sont donc pertinents : la consommation énergétique totale, l’énergie par commande traitée et, le cas échéant, l’énergie par unité stockée. Une baisse de l’intensité de consommation peut coïncider avec une augmentation de la consommation absolue en cas de croissance de l’activité. Sans cette distinction, l’efficacité est facilement confondue avec une réduction réelle de la consommation totale.
La fiabilité n'est pas une caractéristique du véhicule
Plusieurs véhicules déployés indépendamment peuvent assurer la continuité des opérations pendant la maintenance ou la panne d'unités individuelles ; cette redondance fait également partie intégrante du concept Shuttle-Rack LX. Toutefois, cela ne signifie pas que l'entrepôt entier soit exempt de point de défaillance central. Les ascenseurs, les commandes, les composants réseau, les stations de transfert ou les alimentations électriques partagés peuvent toujours engendrer des dépendances critiques.
Pour les opérateurs, la capacité restante en cas de panne est donc plus importante que le simple nombre de véhicules de secours disponibles. Combien de tâches peuvent encore être effectuées si un ascenseur tombe en panne ? Les charges bloquées peuvent-elles être dégagées en toute sécurité ? Une partie de l’opération peut-elle se poursuivre de manière autonome ? Ce sont ces types de questions qui transforment la redondance technique en résilience opérationnelle.
Il convient de distinguer la fonctionnalité et la performance économiquement suffisante. Un système peut continuer à fonctionner techniquement sans pour autant respecter ses délais de livraison. À l'inverse, une marge de performance planifiée avec soin peut paraître plus onéreuse, mais elle permet d'éviter des coûts ultérieurs importants. Le niveau de redondance approprié dépend donc des obligations de livraison, des délais de production et des dommages potentiels liés à une interruption.
Une évaluation pertinente doit explicitement inclure le redémarrage et le rapprochement des stocks. Après un arrêt, le simple redémarrage des véhicules est insuffisant. Le système doit également connaître l'emplacement des marchandises et l'état d'avancement des opérations. Ce n'est qu'à cette condition que les opérations peuvent reprendre de manière contrôlée.
L'ouverture limite les dépendances à long terme
Une solution globale intégrée permet de centraliser les responsabilités. Ceci peut s'avérer avantageux pour l'exploitant, car les erreurs d'interface ne devraient pas être propagées entre plusieurs fournisseurs. Toutefois, la dépendance à un fournisseur unique peut s'accroître si le contrôle des installations, l'accès aux données et les extensions futures sont étroitement liés à son environnement propriétaire.
La version 3.0 de l'interface de communication VDA 5050, publiée en 2026, renforce les exigences relatives aux flottes de robots mobiles inter-constructeurs et accorde une plus grande importance à la navigation libre des véhicules. Elle inclut notamment la définition de zones et la possibilité d'échanger des itinéraires planifiés entre le véhicule et le système de contrôle de niveau supérieur. Toutefois, une interface de communication commune ne saurait remplacer une analyse approfondie de la coopération effective au sein d'un projet spécifique.
Par conséquent, il ne faut pas présumer, sans preuve, que chaque composant tiers souhaité peut être intégré à un système Daifuku via cette interface. Les versions prises en charge, les fonctionnalités, les responsabilités et les tests pratiques devront être examinés. Un protocole ouvert est une condition préalable importante, mais ne constitue pas une solution hybride prête à l'emploi.
D'un point de vue économique, l'ouverture doit être évaluée sur l'ensemble du cycle de vie du système. Parmi les facteurs pertinents figurent l'exportation de données, la documentation des interfaces, la disponibilité des pièces détachées et l'effort requis pour les modifications ultérieures. Un système qui paraît initialement très convivial peut s'avérer coûteux à long terme si toute adaptation n'est possible que sous certaines conditions. À l'inverse, une architecture unifiée peut être précieuse si elle réduit de manière tangible l'effort d'intégration et les risques opérationnels.
La mise en réseau rend la sécurité économiquement pertinente
Plus les technologies et les systèmes d'information des entrepôts interagissent étroitement, plus une architecture de sécurité gérable devient cruciale. Dans les environnements de contrôle industriel, cela implique notamment des segments de réseau distincts, des transitions contrôlées et un accès distant particulièrement sécurisé. Ce dernier requiert des communications chiffrées et une authentification forte.
Dans un entrepôt en réseau, ces mesures ne relèvent pas uniquement de la responsabilité du service informatique. Une interruption d'accès à distance, une défaillance du système de contrôle ou une interface insuffisamment sécurisée peuvent perturber le traitement physique des commandes. Par conséquent, la fiabilité opérationnelle, la sécurité des informations et la capacité de redémarrage doivent être planifiées conjointement.
Par ailleurs, il convient d'examiner l'aspect réglementaire. La directive européenne Machines sera généralement applicable à compter du 20 janvier 2027 et met davantage l'accent sur les systèmes autonomes et les technologies numériques critiques pour la sécurité. Pour les projets impliquant la mise sur le marché ou la mise en service de tels équipements, les exigences applicables doivent être prises en compte en temps opportun.
Un concept de sécurité économique solide permet non seulement de prévenir les dommages, mais aussi d'éviter les modifications et les retards ultérieurs. Parallèlement, la sécurité exige des procédures opérationnelles réalistes : les employés doivent pouvoir diagnostiquer les dysfonctionnements et effectuer la maintenance sans avoir à contourner les mesures de sécurité par manque de temps. Les exigences techniques et la facilité d'utilisation sont donc indissociables.
Les humains restent une partie du système
L'automatisation en réseau modifie les tâches au lieu de supprimer automatiquement tout travail humain. Dans l'architecture produit de Daifuku, des sous-processus entièrement robotisés coexistent avec des postes de travail humains, selon le principe « produit vers personne ». Il ne s'agit pas d'une contradiction, mais plutôt de l'expression d'une division du travail économiquement viable.
Le personnel peut s'avérer particulièrement précieux lorsque les produits évoluent, que des dommages inhabituels surviennent ou que des situations ambiguës se présentent. Parallèlement, les besoins en matière de support technique, d'analyse des processus et de gestion des données augmentent. Ceux qui évaluent la rentabilité uniquement en se basant sur la suppression des activités de transport risquent de sous-estimer le développement de ces compétences.
Pour les entreprises, cela implique de planifier la formation en amont. Les employés doivent comprendre quels dysfonctionnements ils sont autorisés à résoudre eux-mêmes, quand ils ont besoin d'aide et comment documenter les erreurs de manière transparente. La responsabilité organisationnelle est tout aussi importante : un manque de clarté dans les responsabilités entre les opérations d'entrepôt, la maintenance et l'informatique peut transformer un problème technique mineur en une interruption de service prolongée.
Le changement le plus complexe réside souvent dans la gestion de l'entreprise. Lorsque les performances et les temps d'arrêt sont analysés en détail, ces données doivent être exploitées pour optimiser les processus. À l'inverse, une focalisation excessive sur le rythme de travail individuel peut engendrer des effets pervers. La productivité demeure une caractéristique du système dans son ensemble et ne résulte pas uniquement de l'accélération du rythme de travail des employés.
La force de Daifuku nécessite une évaluation objective
La solidité économique de l'entreprise est considérable. Au premier semestre 2026, Daifuku a réalisé un chiffre d'affaires consolidé d'environ 355,5 milliards de yens et un résultat d'exploitation d'environ 56,7 milliards de yens. La marge d'exploitation s'est établie à 15,9 % et les prises de commandes ont atteint environ 440,2 milliards de yens. Le chiffre d'affaires a progressé de 8,9 % et les prises de commandes de 31,6 % par rapport à la même période de l'exercice précédent.
Cependant, ces chiffres ne constituent pas une preuve isolée du succès de la robotique d'entrepôt. La croissance a été largement tirée par les systèmes de salles blanches pour la production de semi-conducteurs ; les taux de change ont également influencé les résultats du groupe. Par conséquent, les nouveaux produits d'entrepôt ne sauraient expliquer à eux seuls l'ensemble des progrès réalisés par le groupe.
Le secteur des services est également intéressant. Daifuku prévoit un chiffre d'affaires de 176,6 milliards de yens pour 2025, soit environ 27 % du chiffre d'affaires total du groupe. Cela démontre que l'automatisation des flux de matières n'est rentable qu'après la vente des équipements. La maintenance, la modernisation et le support constituent une part importante de son modèle économique.
Pour les clients, une organisation de services performante peut accroître les avantages à long terme. Cependant, ces services font partie intégrante des coûts d'exploitation. La question pertinente n'est donc pas de savoir si le service est intrinsèquement bon ou coûteux, mais plutôt quels sont les avantages réels pour l'entreprise en termes de disponibilité, de réactivité et de développement. La taille de l'entreprise est un critère de sélection important, mais elle ne saurait remplacer l'évaluation de la solution proposée.
L'ordre correct de la modernisation
Une modernisation réussie commence par une description précise des opérations actuelles. Celle-ci inclut les commandes et les positions, la géométrie des produits, la répartition de la charge de travail dans le temps, les heures de fonctionnement effectives et les causes des interruptions de service. Les valeurs moyennes, à elles seules, sont insuffisantes si le système connaît des défaillances lors de quelques heures de pointe. De même, la journée de pointe la plus chargée ne constitue pas un critère suffisant pour tout investissement.
Il convient ensuite de procéder à une analyse des goulots d'étranglement. Certaines difficultés peuvent être considérablement réduites grâce à une meilleure allocation des emplacements de stockage, à la standardisation des supports de charge ou à une organisation de réapprovisionnement modifiée. L'automatisation doit renforcer un processus viable, et non se contenter d'accélérer des procédures opaques.
Sur les sites existants, la transition exige une attention particulière. Les nouvelles technologies doivent être installées et testées tout en maintenant la capacité de livraison. Un déploiement progressif permet de limiter les risques, mais nécessite une interface claire avec les opérations en cours. L'état final, à lui seul, ne donne que peu d'indications sur l'effort requis pour la conversion.
Pour une vérification ultérieure, il convient de définir dès le départ des indicateurs clés de performance (KPI) clairs : respect des délais de livraison, coût unitaire, taux d’erreur, coûts des exceptions et capacité de production totale disponible pour une gamme de produits réaliste. Ces indicateurs établissent un lien entre les fonctionnalités techniques et les résultats économiques. Ils permettent d’éviter qu’un système paraisse formellement performant alors que de nouvelles contraintes s’accumulent au quotidien.
La coordination devient le véritable avantage concurrentiel
L'importance stratégique de la robotique en mouvement ne réside pas dans le déploiement simultané d'un maximum de robots, mais dans l'intégration de technologies spécialisées au sein d'une opération gérable. La présentation de Daifuku a mis en lumière des éléments concrets à cet égard, allant du stockage de palettes et du transport de conteneurs à la préparation de commandes robotisée et au tri individuel d'articles.
La perspective économique la plus pertinente n'est donc ni un enthousiasme débridé pour l'automatisation, ni un scepticisme fondamental. La robotique en réseau est particulièrement intéressante lorsque convergent des tâches répétitives, des supports de charge adaptés, un taux d'utilisation suffisant et un goulot d'étranglement clairement identifié. Elle devient problématique lorsque des hypothèses incertaines concernant la demande et la gamme de produits sont remplacées par une prétendue universalité technique.
L'opportunité pour Daifuku réside dans sa capacité à traduire ses vastes compétences techniques, ses logiciels et son assistance en une valeur ajoutée tangible pour le client. Le défi pour les opérateurs est de mesurer cette valeur à travers des processus complets et un impact financier concret. L'objectif ne devrait pas être une automatisation maximale, mais plutôt une exploitation qui fournisse ses services de manière fiable à des coûts raisonnables et qui permette des évolutions futures.
L'entrepôt du futur n'a pas besoin d'être entièrement automatisé. Il doit surtout générer moins de frictions : entre les stocks et les commandes, entre les systèmes fixes et les véhicules mobiles, et entre la faisabilité technique et la nécessité économique. Le progrès décisif commence lorsque la circulation des marchandises devient un flux fiable.
Vos experts en intralogistique
Conseil, planification et mise en œuvre de solutions complètes pour les entrepôts à grande hauteur et les systèmes de stockage automatisés - Image : Xpert.Digital
Plus d'informations ici :
Votre partenaire mondial en marketing et développement commercial
☑️ Notre langue de travail est l'anglais ou l'allemand
☑️ NOUVEAU : Correspondance dans votre langue maternelle !

Konrad Wolfenstein
Mon équipe et moi-même sommes heureux de pouvoir vous accompagner en tant que conseiller personnel.
Vous pouvez me contacter en remplissant le formulaire de contact ici wolfenstein@xpert.digital :ou simplement m'appeler au +49 7348 4088 965. Mon adresse e-mail est
J'attends avec impatience notre projet commun.
☑️ Accompagnement des PME en matière de stratégie, de conseil, de planification et de mise en œuvre
☑️ Création ou réalignement de la stratégie numérique et de la numérisation
☑️ Expansion et optimisation des processus de vente internationaux
☑️ Plateformes de commerce B2B mondiales et numériques
☑️ Développement commercial pionnier / Marketing / Relations publiques / Salons professionnels
Notre expertise mondiale en matière d'industrie et d'économie est axée sur le développement commercial, les ventes et le marketing


Notre expertise mondiale en matière d'industrie et d'économie, de développement commercial, de ventes et de marketing - Image : Xpert.Digital
Domaines d'intervention prioritaires : B2B, numérisation (de l'IA à la XR), ingénierie mécanique, logistique, énergies renouvelables et industrie
Plus d'informations ici :
Un centre thématique offrant des informations et une expertise :
- Plateforme de connaissances couvrant les économies mondiales et régionales, l'innovation et les tendances spécifiques à l'industrie
- Un recueil d'analyses, d'idées et d'informations générales issues de nos principaux domaines d'intervention
- Un lieu d'expertise et d'information sur les développements actuels dans le monde des affaires et des technologies
- Un centre névralgique pour les entreprises en quête d'informations sur les marchés, la numérisation et les innovations industrielles