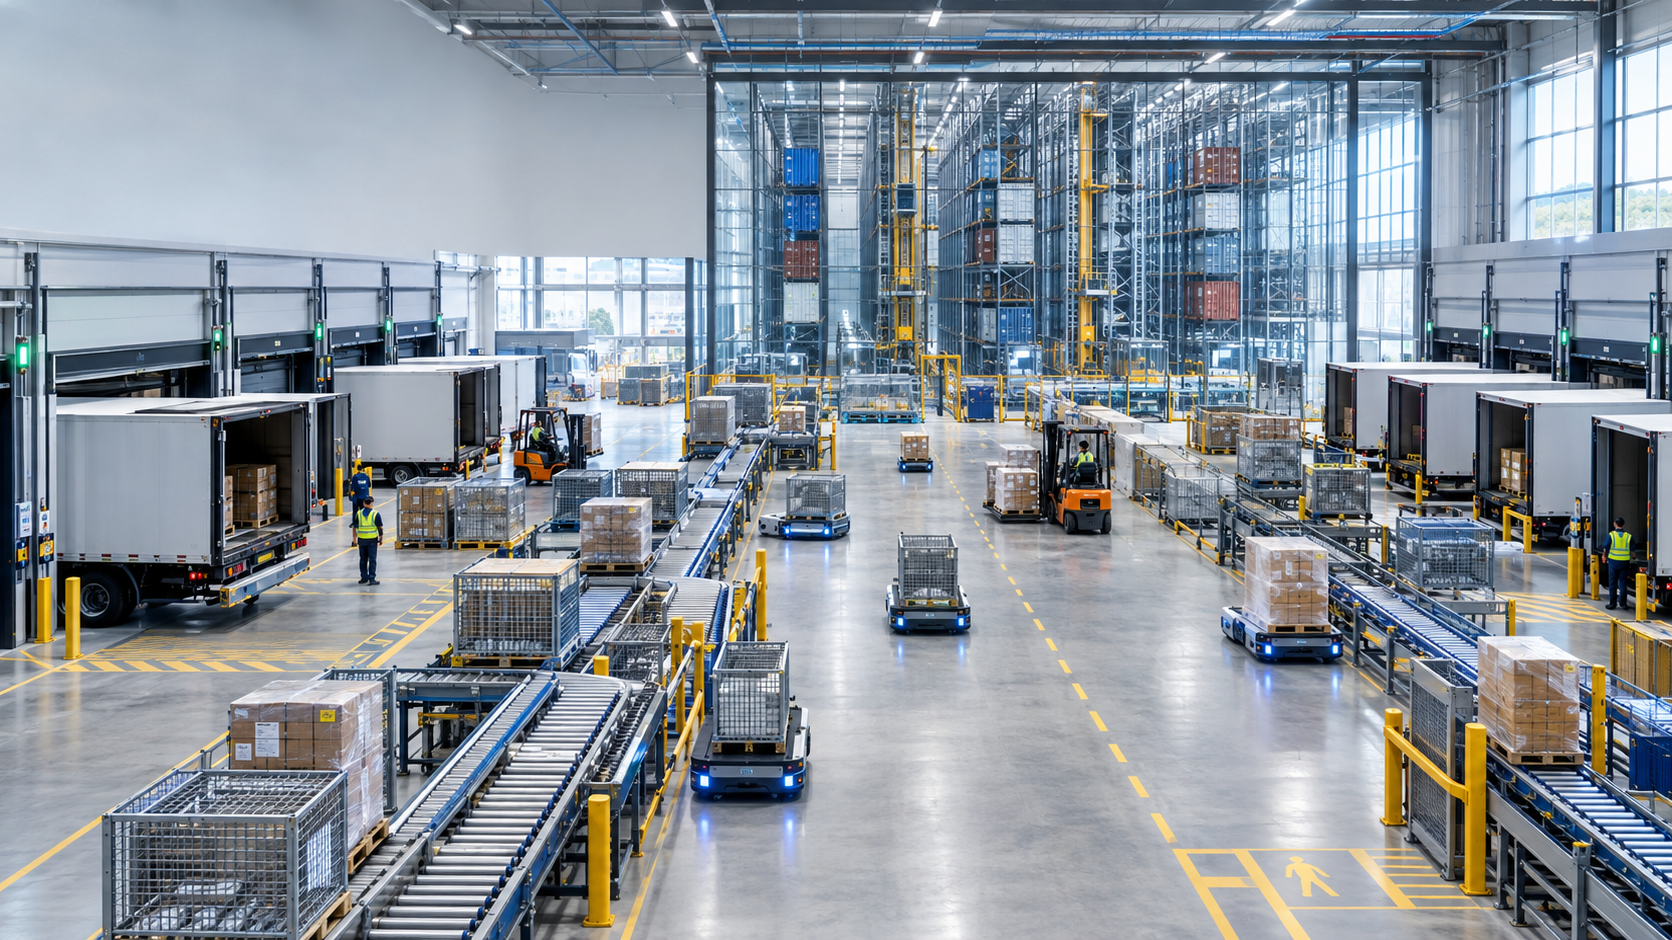
Cross-docking : quand l’entrepôt devient une plateforme à haut débit – une image créative sur le sujet, utilisant l’IA : Xpert.Digital
De l'entreposage à l'optimisation des flux : le cross-docking expliqué
Le cross-docking et son importance pour les chaînes d'approvisionnement modernes
Dans l'économie actuelle, en constante évolution, une gestion efficace des entrepôts est essentielle à la réussite des entreprises. Le cross-docking s'est imposé comme une solution innovante qui révolutionne les processus d'entreposage traditionnels. Au lieu de simplement stocker des marchandises, le cross-docking considère l'entrepôt comme un point de transbordement stratégique où les marchandises entrantes sont immédiatement préparées pour l'expédition. Cette approche permet non seulement de minimiser les temps de stockage, mais aussi d'optimiser le capital immobilisé dans les stocks et d'accroître le débit. Le cross-docking permet une coordination étroite des délais et des données entre les fournisseurs, les centres logistiques et les destinataires. L'objectif est de minimiser les stocks et de maximiser l'efficacité. Les entreprises qui utilisent le cross-docking bénéficient d'une chaîne d'approvisionnement allégée, capable de s'adapter aux exigences dynamiques du marché. Mais comment ce système fonctionne-t-il exactement ? Quels sont ses avantages et ses défis ? Cet article examine les principes fondamentaux, les avantages et les défis du cross-docking et montre comment les entreprises peuvent mettre en œuvre cette approche avec succès.
Ceux qui continuent à stocker des marchandises alors qu'ils auraient pu les écouler depuis longtemps paient pour une période d'inactivité
Le cross-docking transforme radicalement la logique économique d'un entrepôt. Alors qu'un centre de distribution traditionnel est conçu pour recevoir, stocker, préparer et expédier les marchandises, le cross-docking le considère avant tout comme un point de transbordement et de synchronisation. Les marchandises entrantes sont déchargées, identifiées, inspectées, triées, regroupées en unités de transport et chargées sur les véhicules de livraison le plus rapidement possible. Idéalement, elles ne restent dans l'entrepôt que quelques heures. Cela permet de réduire les stocks, les besoins en espace et les immobilisations, tout en augmentant le débit et la rapidité de livraison.
L'idée reçue selon laquelle le cross-docking se résume au simple transfert rapide d'une palette d'un camion à un autre est trop simpliste. Il ne s'agit pas d'un processus ponctuel, mais d'un modèle opérationnel pour l'ensemble de la chaîne logistique. Son efficacité repose sur une étroite collaboration entre fournisseurs, transporteurs, centres logistiques, systèmes d'information et destinataires, notamment en matière de synchronisation et de données. Plus les stocks physiques disponibles comme tampon sont réduits, plus la fiabilité des délais de livraison, la précision des notifications d'expédition, la clarté de l'étiquetage, le choix d'emballages adaptés et la rigueur de la planification des expéditions deviennent essentiels.
D'un point de vue économique, le cross-docking n'est donc ni une solution universelle pour réduire les coûts, ni automatiquement la forme la plus moderne d'entreposage. Il est particulièrement efficace lorsque des flux de marchandises importants et relativement prévisibles doivent être distribués entre de nombreuses sources ou destinations. Cependant, en cas de forte fluctuation de la demande, de fournisseurs peu fiables, de contrôles qualité complexes ou de processus de fabrication sophistiqués, un entrepôt traditionnel ou un modèle hybride peut s'avérer plus économique et plus robuste. La question cruciale n'est pas de savoir s'il est possible de traiter le plus de marchandises possible, mais plutôt quels articles, relations et commandes permettront réellement de réduire les coûts et d'améliorer la performance des livraisons au sein de la chaîne d'approvisionnement globale.
De l'emplacement de stockage au nœud de flux
Le cross-docking est un processus logistique où les marchandises passent directement de la réception à l'expédition avec peu ou pas de stockage intermédiaire. Ce terme désigne ainsi une rupture délibérée avec le fonctionnement traditionnel d'un entrepôt. Un entrepôt classique dissocie l'approvisionnement et les ventes par le biais des stocks : il reçoit les marchandises indépendamment de la commande sortante et les conserve jusqu'à ce que la demande se manifeste. À l'inverse, une plateforme de cross-docking associe étroitement les processus d'entrée et de sortie. Idéalement, les marchandises entrantes sont déjà affectées à une destination, un itinéraire de livraison, une agence, un ordre de production ou une commande client.
En pratique, l'expression « sans stockage » ne signifie pas nécessairement que chaque unité de transport passe directement d'un véhicule à l'autre sans arrêt intermédiaire. Il existe presque toujours des zones de transit, de tri ou de stockage temporaires. Des contrôles qualité, un étiquetage, un regroupement et l'attente de la pleine capacité du trafic sortant peuvent également s'avérer nécessaires. Un temps d'immobilisation inférieur à 24 heures est généralement considéré comme une norme ; les processus efficaces permettent souvent de réaliser des opérations en quelques heures. L'essentiel n'est pas le respect strict d'une limite de temps, mais plutôt d'éviter un stockage régulier au sein d'un inventaire géré à long terme.
Cela modifie l'orientation de la création de valeur. Dans l'entreposage traditionnel, elle repose sur la disponibilité des stocks et la flexibilité de la préparation des commandes. Avec le cross-docking, elle découle de la coordination temporelle, du regroupement et de l'accélération des flux. Les petites livraisons entrantes peuvent être combinées avec des chargements sortants optimisés en fonction des régions de destination. Inversement, les livraisons importantes d'un seul produit peuvent être fractionnées et distribuées selon les besoins aux succursales, aux zones de production ou aux itinéraires de livraison. La plateforme remplace ainsi le temps de stockage par une information de haute qualité et une précision opérationnelle accrue.
Ceci nous amène à un point souvent négligé : le cross-docking ne supprime pas tous les stocks, mais les déplace et les réduit. Des stocks de sécurité peuvent subsister chez le fournisseur, dans une usine en amont, dans des zones de stockage tampon régionales ou au point de vente. De même, les marchandises restent immobilisées économiquement pendant le transport. Une évaluation pertinente doit donc prendre en compte l’ensemble de la chaîne d’approvisionnement et ne pas se limiter à la simple mesure de la diminution visible des stocks au niveau du cross-docking. Si les stocks sont simplement transférés aux fournisseurs ou si des transports plus fréquents entraînent des coûts plus élevés, l’avantage escompté s’amenuise.
Trois modèles opérationnels avec une logique différente
Dans le cadre du cross-docking mono-étape ou pré-commandé, la destination est déterminée avant la livraison. Par exemple, le fournisseur prépare une palette distincte pour chaque succursale, l'identifie de manière unique et la livre au point de transbordement. Sur place, l'unité est inspectée et, sans modification de son contenu, est acheminée vers la sortie appropriée. Ce modèle minimise les efforts de traitement interne et permet des délais de livraison très courts. Toutefois, il exige une grande rigueur de la part du fournisseur et des informations sur la demande relativement stables, car les erreurs ou les fluctuations de la demande à court terme sont difficiles à corriger.
Dans le cross-docking en deux étapes, les unités entrantes volumineuses sont décomposées puis réassemblées au niveau de la plateforme. Par exemple, un fournisseur peut livrer une palette de marchandises, dont les cartons sont ensuite distribués à plusieurs agences. Simultanément, chaque agence reçoit une livraison groupée composée de marchandises provenant de différents fournisseurs. Cette méthode renforce l'effet de regroupement et permet une allocation ultérieure plus adaptée au marché. Toutefois, elle accroît également les besoins en espace, les coûts de personnel, la complexité du tri et le risque d'erreurs au centre de distribution.
Le cross-docking étendu ou hybride combine un débit élevé avec des services d'entreposage, de préparation de commandes et à valeur ajoutée. Certaines marchandises transitent directement par l'entrepôt, tandis que d'autres y sont stockées pour des durées variables. Il est également possible d'apposer des étiquettes, de monter des présentoirs, de personnaliser les emballages, de créer des kits ou d'effectuer des contrôles qualité. En pratique, ce modèle est souvent plus économique qu'une approche « zéro stock » car il permet de gérer les exceptions et de regrouper différents profils de produits sur un seul site.
Le choix entre ces systèmes repose sur des considérations économiques. Les processus pré-organisés sont particulièrement efficaces en cas de demande stable, de délais courts et de données de haute qualité. L'affectation des marchandises uniquement au centre de transbordement offre une plus grande flexibilité et peut compenser partiellement l'incertitude de la demande, mais engendre des coûts d'exploitation plus élevés. Les systèmes hybrides constituent un tampon contre les perturbations, mais nécessitent davantage d'espace et de capitaux. Par conséquent, la solution optimale réside souvent non pas dans un modèle unique pour l'ensemble de la gamme de produits, mais dans une segmentation basée sur le taux de rotation, le profil de la demande, la fiabilité des livraisons, la densité de valeur et les exigences de service.
Le processus détermine la performance
Le processus de transbordement commence bien avant l'arrivée d'un véhicule. Le fournisseur ou le transporteur transmet une notification de livraison électronique détaillant la commande, l'article, la quantité, l'unité de chargement, le marquage, l'heure d'arrivée et la destination. Grâce à ces informations, le système de gestion d'entrepôt compare les marchandises attendues aux commandes en cours, attribue un quai de chargement, planifie la manutention du personnel et des marchandises, et prépare les itinéraires d'expédition. Sans ces informations préalables, la manutention devient réactive : ce n'est qu'à l'ouverture du véhicule que l'on constate son contenu. Cette situation engendre une perte de temps et rend pratiquement impossibles des opérations prévisibles et performantes.
À la réception des marchandises, les unités de chargement sont identifiées et comparées aux données déclarées. Les codes-barres constituent la solution la plus économique pour de nombreuses applications ; la RFID présente des avantages pour les très grands volumes, les marquages discrets ou les lectures automatiques aux portiques. L’inspection doit être suffisamment rapide pour ne pas interrompre le flux, tout en étant suffisamment fiable pour détecter les écarts de quantité, les dommages ou les erreurs de destination. Une erreur non détectée est particulièrement coûteuse en cross-docking, car le temps de correction est très court et l’unité incorrecte peut être immédiatement intégrée au processus d’expédition.
Le système attribue ensuite à chaque unité un itinéraire de transport direct, une zone de transit, une ligne de tri ou une zone d'exclusion. Les palettes peuvent être déplacées par chariot élévateur, train de tracteurs, véhicule à guidage automatique (AGV) ou robot mobile autonome. Les cartons et les colis sont compatibles avec les convoyeurs et les technologies de tri automatisées. Plus les trajets internes sont courts et moins il y a d'intersections entre les flux de matières, plus le débit et la sécurité au travail sont élevés. Par conséquent, l'affectation des portes d'entrée et de sortie n'est pas un détail, mais un élément clé de l'optimisation.
Dans la zone d'expédition, les unités sont regroupées par itinéraire, destinataire ou créneau horaire de départ. Un dernier contrôle d'identité et de complétude est effectué avant le chargement. Le système doit empêcher que des palettes ne se retrouvent au mauvais quai ou que des véhicules ne partent incomplets. Parallèlement, les véhicules en attente ne doivent pas bloquer inutilement les quais de chargement. La rentabilité repose donc sur une planification rigoureuse : les arrivées anticipées engendrent des besoins de marge, les arrivées tardives compromettent les départs, des créneaux horaires trop courts augmentent le stress et les erreurs, et des créneaux horaires trop larges réduisent le débit.
Là où le transbordement a le plus grand effet de levier
Dans le secteur de la grande distribution, le cross-docking est l'une des applications les plus évidentes. De nombreux magasins ont régulièrement besoin de petites quantités provenant d'un vaste réseau de fournisseurs, tandis que les produits frais ont une durée de conservation limitée. Un centre de distribution régional peut regrouper les livraisons, les trier par magasin et les expédier le jour même. La chaîne du froid est ainsi raccourcie, les pertes sont réduites et les livraisons aux magasins peuvent être organisées selon des itinéraires plus efficaces. Toutefois, le contrôle de la température, l'hygiène, la traçabilité et le respect des délais de livraison doivent être rigoureusement contrôlés.
Dans le commerce de détail traditionnel, le cross-docking est souvent utilisé pour approvisionner les magasins en articles à forte rotation, en produits promotionnels ou en assortiments saisonniers. De grandes quantités provenant des fournisseurs sont distribuées aux points de vente sans que le centre de distribution ne les stocke. Cette méthode est particulièrement avantageuse lorsque le lancement d'une promotion, d'une campagne publicitaire et la disponibilité des produits doivent être étroitement synchronisés. Cependant, une erreur d'appréciation peut révéler ses inconvénients : les quantités excédentaires ne peuvent pas être automatiquement absorbées par les stocks de sécurité, tandis que les livraisons insuffisantes compromettent directement la disponibilité des produits en rayon.
Dans l'industrie automobile et d'autres systèmes de production cadencés, le cross-docking favorise les concepts de flux tendu et, dans certains cas, de flux tendu séquentiel. Les composants provenant de différents fournisseurs sont regroupés et livrés aux usines ou aux chaînes d'assemblage dans les délais impartis. L'avantage réside non seulement dans la réduction des stocks, mais aussi dans une chaîne d'approvisionnement organisée et prête pour la production. Cependant, la dépendance à un transport ininterrompu s'accroît. Les problèmes de circulation, les défauts de qualité ou les erreurs de séquencement peuvent rapidement entraîner des interruptions de production, dont les coûts dépassent largement les économies réalisées sur les coûts de stockage.
Les services de colis et les réseaux de fret général fonctionnent également selon les principes fondamentaux du cross-docking. Les envois arrivent par transport régional groupé, sont automatiquement triés en fonction de leur destination, puis quittent la plateforme selon de nouveaux itinéraires programmés. Le bâtiment n'est pas un entrepôt, mais une véritable machine de tri équipée de portiques. L'efficacité découle des effets de réseau : plus les volumes sont groupés et plus les véhicules sont utilisés efficacement, plus les coûts de transport par envoi sont faibles.
Dans le e-commerce, le cross-docking est particulièrement adapté aux produits prévendus, aux articles à forte rotation, aux commandes des marketplaces et aux modèles de fournisseurs où les produits sont simplement regroupés avant d'être expédiés au client. Cependant, il ne peut remplacer entièrement la logistique traditionnelle. Les commandes individuelles comportant de nombreux articles, les retours, les emballages personnalisés et une demande très fluctuante nécessitent souvent encore des capacités d'entreposage et de préparation de commandes. Une architecture hybride est donc particulièrement prometteuse : certains articles sont stockés directement en entrepôt, tandis que d'autres sont expédiés régulièrement depuis celui-ci.
Le cross-docking présente des avantages pour les pièces détachées et les biens industriels à livraison rapide, lorsque les unités entrantes sont déjà affectées à des interventions de service ou à des besoins de production spécifiques. En logistique contractuelle, plusieurs clients et transporteurs peuvent être regroupés via une plateforme commune. Des modèles similaires sont envisageables pour les fournitures hospitalières, les collections de mode ou les marchandises importées avec des commandes fixes. Le point commun est toujours une demande sortante à court terme qui « attire » déjà les marchandises à leur arrivée.
Les avantages économiques au-delà de l'espace de rangement économisé
L'avantage le plus évident réside dans la suppression des multiples déplacements entre entrepôts. Les marchandises non stockées n'exigent ni espace de stockage régulier, ni prélèvements ultérieurs, ni même la préparation fastidieuse des commandes en stock. La réduction des points de contact permet de diminuer les coûts de personnel, le temps de manutention, la consommation d'énergie et les risques de dommages. Parallèlement, le délai entre la réception et l'expédition est raccourci, ce qui améliore la réactivité de la chaîne logistique.
Il est tout aussi important de considérer le capital immobilisé dans les stocks. Ces derniers financent le délai entre l'achat et la vente. Si la durée moyenne de détention des stocks diminue, le fonds de roulement immobilisé est moindre ; de plus, les risques liés aux stocks, tels que la détérioration, l'obsolescence, les pertes ou les dépréciations, sont réduits. Cet effet est particulièrement pertinent pour les produits à forte valeur ajoutée, à obsolescence rapide ou nécessitant d'importants investissements. Cependant, le calcul ne doit pas se limiter aux stocks locaux. Si les fournisseurs doivent constituer des stocks plus importants ou si des stocks de sécurité supplémentaires sont constitués dans les succursales, le capital immobilisé dans les stocks se déplace simplement.
Le cross-docking peut également réduire les coûts de transport, malgré la création d'un point de transbordement supplémentaire. La clé réside dans la consolidation. Plusieurs petits envois entrants destinés à la même région peuvent être regroupés dans des véhicules sortants plus remplis. Inversement, les livraisons importantes peuvent être distribuées efficacement à de nombreux destinataires. Cela augmente le taux d'utilisation des capacités et peut réduire le nombre de trajets directs sous-utilisés. Cependant, les études sur les réseaux de distribution multi-étapes ne démontrent pas de supériorité systématique : selon les distances, les volumes, les coûts des véhicules et la structure du réseau, le nœud supplémentaire peut aussi bien réduire que réduire les coûts de transport.
Du côté des coûts, les investissements comprennent les bâtiments, les portails, les zones de préparation, les convoyeurs, les systèmes d'identification, l'intégration logicielle et, le cas échéant, le tri automatisé. Les coûts supplémentaires incluent la maintenance des données, l'intégration des fournisseurs, la formation, le contrôle des processus et la gestion des exceptions. Une plateforme de cross-docking sous-utilisée est problématique car de nombreux coûts sont fixes. À l'inverse, une plateforme surchargée peut s'avérer coûteuse en raison de la congestion, des temps d'attente, des erreurs de chargement et des transports spéciaux. Par conséquent, la rentabilité dépend fortement du volume et de la logique de synchronisation.
Les économies réelles varient considérablement et ne sont fiables que dans leur contexte spécifique. Certaines applications font état d'améliorations à deux chiffres des coûts de transport ou de manutention, de délais de livraison nettement plus courts et de niveaux de stocks sensiblement inférieurs. Cependant, ces chiffres ne peuvent être généralisés à d'autres réseaux. La structure des produits, les coûts de main-d'œuvre, le niveau d'automatisation, les schémas de distance, les conditions initiales et les limites de mesure influencent tous significativement le résultat. Par conséquent, une analyse d'investissement pertinente doit prendre en compte au minimum le coût total par unité, la variation du capital immobilisé, la qualité de la livraison, les coûts prévus en cas d'interruption et la capacité de réserve requise.
Le prix de la vitesse
Le cross-docking allège la chaîne d'approvisionnement, mais ne la rend pas automatiquement plus résiliente. Les stocks traditionnels permettent d'amortir les variations de temps. Sans cette marge, les retards et les écarts de quantité ont un impact plus immédiat sur les processus en aval. Une livraison tardive peut bloquer un véhicule de livraison ; son départ retardé, à son tour, compromet les créneaux de livraison, l'approvisionnement des entrepôts ou les plannings de production. Les pertes financières liées à une perturbation peuvent donc être disproportionnées.
Les arrivées groupées sont particulièrement critiques. Lorsque de nombreux véhicules arrivent successivement, des files d'attente se forment aux portes d'embarquement, entraînant des pics de besoins en personnel et des goulots d'étranglement sur les voies de transport internes. Une capacité nominale élevée de l'usine est insuffisante si le timing est défavorable. Par conséquent, la planification doit prendre en compte non seulement les volumes journaliers, mais aussi des créneaux horaires spécifiques, les durées de déchargement, les itinéraires, les ressources et les priorités. La simulation et l'optimisation mathématique peuvent contribuer à améliorer le taux d'occupation des portes d'embarquement et la séquencement des véhicules.
Les conséquences des erreurs varient également. Dans un entrepôt, une palette mal placée peut souvent être localisée et remise en place ultérieurement. En revanche, lors d'une opération de cross-docking, elle peut rapidement se retrouver sur la mauvaise ligne de transport. Ceci entraîne des retours, des livraisons spéciales, des échecs de livraison et potentiellement des perturbations de la production. La validation en temps réel lors du scan, les unités de chargement uniques, les étiquettes standardisées et les systèmes de verrouillage automatisés ne sont donc pas de simples options pratiques, mais des mécanismes de sécurité essentiels et rentables.
Un autre risque réside dans la sur-standardisation fondée sur des conditions stables. Les chaînes d'approvisionnement sont soumises à des fluctuations dues aux conditions météorologiques, au trafic, aux grèves, aux événements géopolitiques, aux pics de demande et aux pannes informatiques. Un système efficace requiert donc des zones d'exception clairement définies, des points d'accès alternatifs, des processus de secours et des procédures d'escalade transparentes. La résilience exige des capacités, mais permet de réduire l'ampleur des dommages attendus. Par conséquent, la solution la plus rentable n'utilise pas l'intégralité des capacités disponibles en fonctionnement normal, mais maintient délibérément une marge opérationnelle limitée.
Solutions intralogistiques LTW

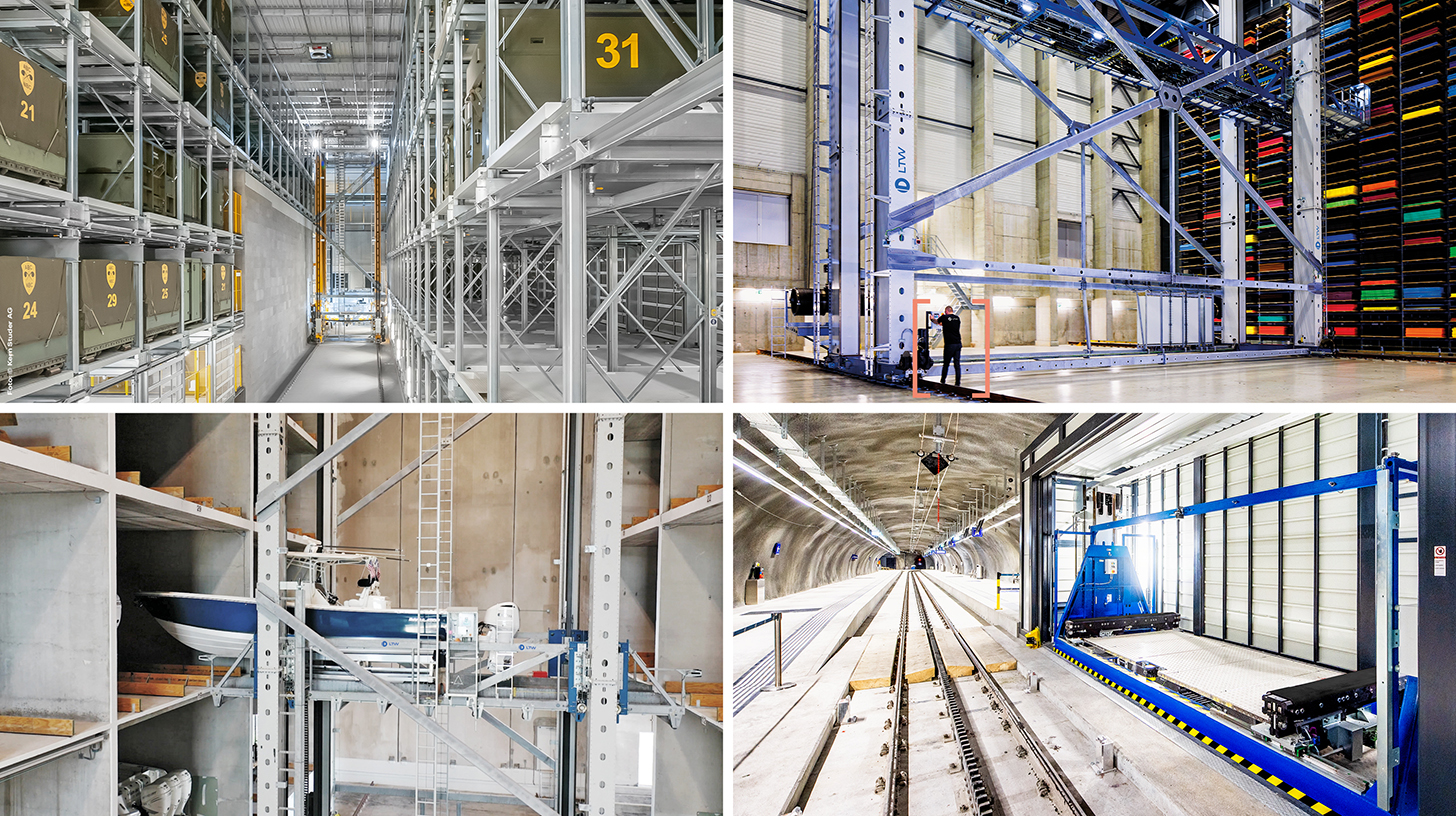
LTW Intralogistics – Ingénieurs des flux - Image : LTW Intralogistics GmbH
LTW propose à ses clients non pas des composants individuels, mais des solutions complètes et intégrées. Conseil, planification, composants mécaniques et électrotechniques, technologies de contrôle et d'automatisation, logiciels et services : tout est interconnecté et parfaitement coordonné.
La production en interne des composants clés présente un avantage particulier. Elle permet un contrôle optimal de la qualité, des chaînes d'approvisionnement et des interfaces.
LTW incarne la fiabilité, la transparence et le partenariat collaboratif. La loyauté et l'honnêteté sont des valeurs fondamentales de l'entreprise ; ici, une poignée de main a encore toute sa valeur.
En lien avec ceci :
Entrepôt à conteneurs à grande hauteur comme support pour le transbordement
L'infrastructure numérique comme entrepôt réel
Lorsque les stocks physiques diminuent, l'information devient le principal outil de pilotage. Le système de gestion d'entrepôt doit consolider en temps quasi réel les expéditions entrantes prévues, les commandes en cours, les quais de chargement disponibles, les zones de préparation et les itinéraires d'expédition. Le système de gestion des transports complète ces informations avec les prévisions d'arrivée, les capacités des véhicules, les itinéraires et les créneaux horaires. Les deux systèmes doivent utiliser des données de référence cohérentes et échanger des informations de manière fluide.
L'avis de livraison électronique est primordial. Il indique, avant l'arrivée, les articles et les quantités expédiés, les unités de chargement et leur destination. C'est la seule façon de planifier en amont le personnel, les quais et la capacité d'expédition. En cas de données manquantes ou d'incohérences entre les références, les unités de mesure et la hiérarchie des emballages, une vérification manuelle est nécessaire. Le gain de temps lié au cross-docking disparaît alors rapidement.
Les codes-barres, la RFID, les systèmes de caméras et l'identification automatique assurent la transparence des mouvements physiques. L'enjeu principal n'est pas seulement la numérisation, mais aussi la vérification immédiate de la conformité du scan avec le processus prévu. Le système doit signaler ou empêcher qu'une unité se trouve au mauvais point d'entrée, ne fasse pas partie de la commande sortante ou n'ait pas encore été libérée. Un système de codes-barres robuste est souvent suffisant pour les palettes et les conteneurs. La RFID ou la reconnaissance d'images deviennent pertinentes en cas de très haut débit, de faible visibilité ou de saisie massive de données sans contact.
L'intelligence artificielle peut améliorer les prévisions, les heures d'arrivée, l'affectation des portes d'embarquement et l'utilisation des ressources, mais elle ne peut remplacer des données fiables et des processus sous-jacents stables. Un système apprenant peut identifier les probabilités de retard ou suggérer dynamiquement des affectations alternatives. Cependant, il ne peut pas corriger les étiquettes manquantes, les responsabilités floues ou le non-respect des normes de livraison. Le principal levier numérique réside souvent, dans un premier temps, dans des données de référence standardisées, des interfaces fiables et une gestion cohérente des événements.
Une configuration correcte permet d'éviter les embouteillages coûteux
Les entrepôts de cross-docking sont souvent allongés et comportent de nombreux quais de chargement situés de part et d'autre. Les marchandises entrent d'un côté et sortent de l'autre. Cette configuration en I est simple et facilite la circulation des marchandises. Selon le site, la structure des expéditions et le nombre de liaisons, des configurations en L, en T ou en X sont également possibles. Si l'augmentation du nombre de quais de chargement permet de raccourcir les trajets, elle accroît aussi les exigences en matière de gestion et de contrôle du trafic.
L'élément le plus important n'est pas le rayonnage, mais la zone de manutention et de préparation. Celle-ci doit être suffisamment grande pour permettre un tri rapide des expéditions selon leur destination et le montage des chargements sortants. Un espace tampon insuffisant engorge les allées ; un espace tampon excessif ralentit le stockage et augmente les coûts de construction. Il est conseillé de prévoir des allées clairement signalées, des emplacements de stockage flexibles et des zones distinctes pour les marchandises endommagées, non identifiées ou en retard.
L'affectation des portes d'embarquement a un impact direct sur les coûts de transport interne. Les liaisons entrantes et sortantes les plus fréquentes doivent être situées à proximité les unes des autres. Parallèlement, il convient de tenir compte de la taille des véhicules, des zones de température, des exigences relatives aux matières dangereuses, de la technologie des convoyeurs et des taux d'occupation. L'affectation optimale pouvant varier à chaque vague d'arrivée, une planification purement statique est souvent insuffisante. Les systèmes dynamiques permettent d'affecter les portes d'embarquement en fonction des volumes, des distances et des priorités de départ en temps réel.
L'automatisation est particulièrement avantageuse pour les volumes importants et réguliers, ainsi que pour les unités de chargement standardisées. Les convoyeurs et les trieurs permettent d'atteindre des débits élevés, mais nécessitent un investissement initial important et une flexibilité réduite face à des dimensions très variables. Les systèmes de transport sans conducteur et les robots mobiles autonomes offrent une plus grande modularité, mais exigent une gestion fiable du trafic et une gestion efficace de la flotte. Les chariots élévateurs conventionnels restent économiquement intéressants pour les palettes hétérogènes et les tâches changeantes. Dans de nombreuses installations, la meilleure solution résulte d'une combinaison de ces technologies.
Quels produits sont vraiment adaptés ?
Le cross-docking est particulièrement adapté aux marchandises à fort volume de rotation, à destination connue et nécessitant une manutention minimale en entrepôt. Les articles à rotation rapide, les produits prévendus, le réapprovisionnement des magasins, les articles promotionnels à date de péremption fixe, les produits frais et les composants de production standardisés répondent souvent à ces critères. Des unités de chargement robustes et clairement identifiées, déplaçables sans reconditionnement, constituent également un atout.
Les articles à faible rotation et à demande irrégulière, les produits soumis à des processus de test longs ou complexes, les marchandises dont la destination est mal définie et les articles nécessitant une préparation de commandes complexe ou un traitement personnalisé sont moins adaptés. En cas de livraisons très aléatoires ou de demande volatile, un entrepôt physique peut également offrir un meilleur service. Les coûts élevés liés aux ruptures de stock plaident également en faveur de modèles hybrides prudents, car une pièce manquante peut bloquer une commande entière ou une production.
Une analyse ABC seule est insuffisante pour la sélection. Un article à fort volume peut s'avérer inadapté en raison de fortes fluctuations de la demande, tandis qu'un article à volume moyen avec des commandes stables sera performant. Une classification multidimensionnelle basée sur le volume, la précision des prévisions, la fiabilité des livraisons, la valeur, la durée de conservation, les efforts de manutention, la clarté des objectifs et les coûts de rupture de stock est recommandée. Ceci permet d'établir des règles déterminant quels produits doivent être traités directement, stockés en tampon à court terme ou entreposés de façon permanente.
La décision doit également reposer sur les relations et non uniquement sur les articles. Un même article peut être compatible avec le cross-docking pour une grande succursale ayant une demande quotidienne, mais pas pour un petit client aux commandes irrégulières. De même, un fournisseur fiable peut convenir à la livraison directe, tandis qu'un autre peut nécessiter un processus de contrôle et de mise en réserve préalable. Le cross-docking est donc plus efficace lorsque les règles sont suffisamment précises tout en restant opérationnellement compréhensibles.
Entrepôt à conteneurs de grande hauteur : modèle concurrent ou partenaire idéal ?
Un entrepôt à conteneurs de grande hauteur semble de prime abord être l'antithèse du cross-docking. Le cross-docking vise à éviter le stockage, tandis qu'un entrepôt à conteneurs de grande hauteur est spécifiquement conçu pour un stockage dense et automatisé. Cependant, cette opposition n'est que partiellement exacte. Dans un port maritime, un port intérieur ou un grand terminal multimodal, un entrepôt à conteneurs de grande hauteur peut servir de zone tampon performante au sein d'un système de cross-docking et de transbordement plus vaste.
Les systèmes de stockage de conteneurs classiques empilent les boîtes les unes sur les autres. Si un conteneur situé au bas doit être retiré, il faut déplacer les unités situées au-dessus. Ces opérations de réempilage improductives consomment du temps, de l'énergie et du matériel. Les systèmes modernes de stockage de conteneurs à grande hauteur stockent chaque conteneur dans son propre compartiment et permettent un accès direct. Selon la conception, les conteneurs chargés sont stockés jusqu'à onze niveaux de hauteur, et les conteneurs vides encore plus haut. Des systèmes automatisés de stockage et de récupération gèrent le stockage et la récupération, tandis que les stations de transfert se connectent aux camions, aux véhicules terminaux, au transport ferroviaire ou maritime.
L'impact sur l'espace disponible est considérable. Les systèmes de rayonnages grande hauteur peuvent tripler la capacité d'un terminal à conteneurs classique sur une même surface au sol, ou n'occuper qu'un tiers de l'espace nécessaire pour une capacité équivalente. Les données issues de projets pilotes et de projets réels montrent également que l'accès direct permet de réduire considérablement les opérations de réempilage improductives et d'accroître significativement le débit par hectare. Toutefois, ces chiffres dépendent de l'agencement, du nombre de ponts roulants, des interfaces, du profil d'exploitation et du taux d'utilisation, et ne constituent pas une garantie pour tous les terminaux.
Le transbordement de conteneurs s'effectue en deux étapes. Dans un premier temps, le conteneur fermé est transféré d'un mode de transport à un autre, par exemple du navire au train ou au camion. S'il ne fait qu'une brève escale et que son acheminement ultérieur est déjà planifié, ce processus est similaire au transbordement d'unités de chargement complètes. Dans un second temps, le conteneur est ouvert ; son contenu est déchargé, trié, regroupé et chargé dans d'autres conteneurs ou véhicules. Cette zone, appelée station de fret conteneurisé, correspond au transbordement classique au niveau des palettes, des cartons ou des marchandises diverses.
L'entrepôt à grande hauteur peut gérer les deux niveaux. Il assure la transition entre les modes de transport dont la synchronisation n'est pas parfaite et les met à disposition dans l'ordre requis. L'accès direct est particulièrement précieux car un retard de train, un changement de créneau d'expédition ou un camion dépêché en urgence n'entraîne pas nécessairement de nombreuses opérations de réacheminement. L'entrepôt découple les horaires des transports maritimes, ferroviaires et routiers, ainsi que la manutention des marchandises, sans pour autant présenter les inconvénients d'un système de stockage par blocs difficile d'accès.
Néanmoins, un entrepôt à conteneurs de grande hauteur n'est pas, à proprement parler, une plateforme de transbordement. Dès lors que les conteneurs y sont stockés pendant des périodes prolongées, l'installation remplit une fonction de stockage et de tampon. Le terme « transbordement » devrait donc décrire le processus, et non la structure. Une telle installation peut gérer simultanément le flux direct, le stockage tampon à court terme et le stockage régulier. Le facteur économiquement déterminant est de savoir si le système accélère l'ensemble de la chaîne de manutention, optimise l'espace et réduit suffisamment les mouvements improductifs pour justifier ses coûts d'investissement et de maintenance élevés.
Les avantages économiques uniques des grandes boîtes en acier
La structure des coûts des conteneurs ISO diffère sensiblement de celle du stockage sur palettes. Ces unités sont volumineuses, lourdes et coûteuses à manipuler. Chaque déplacement supplémentaire requiert la capacité d'une grue, d'un véhicule ou d'un chariot élévateur. Par ailleurs, les temps d'attente, les frais de surestaries, les retards d'enlèvement et la congestion des terminaux peuvent engendrer des coûts supplémentaires substantiels. C'est pourquoi un service de livraison de conteneurs fiable présente un intérêt économique majeur.
Un système de rayonnage grande hauteur permet de dissocier partiellement les performances de l'utilisation de l'espace au sol. Dans un système de stockage par blocs, l'accessibilité tend à diminuer lorsque les piles sont plus denses et que les séquences de prélèvement deviennent incertaines. Grâce à un accès direct à chaque emplacement de stockage, chaque conteneur reste accessible. Le système peut ainsi fonctionner au plus près de sa capacité maximale sans nécessiter de réempilages supplémentaires. De plus, les performances deviennent plus prévisibles, ce qui contribue à stabiliser les créneaux de livraison pour les camions et l'approvisionnement des navires ou des trains.
Ces avantages sont contrebalancés par des coûts fixes élevés. La construction métallique, les fondations, les ponts roulants automatisés, l'alimentation électrique, les systèmes de contrôle, la protection incendie, le concept de sécurité et l'intégration des systèmes nécessitent des investissements considérables. Le modèle économique est donc particulièrement intéressant sur les sites où le foncier est limité et coûteux, le débit de conteneurs élevé, le réempilage fréquent et le taux d'utilisation des capacités garanti à long terme. Sur un site spacieux, avec un faible coût foncier et un débit fluctuant, un système de parc à conteneurs conventionnel peut s'avérer plus économique.
La disponibilité technique et la redondance sont également essentielles. En cas de défaillance d'une allée centrale ou d'une station de transfert, les opérations du terminal ne doivent pas être interrompues. La modularité, les itinéraires alternatifs, les équipements de secours, les plages horaires de maintenance et les plans d'urgence doivent être pris en compte dès la conception. Un entrepôt à conteneurs de grande hauteur peut renforcer la robustesse s'il offre un accès direct et de multiples points de transfert. Cependant, il peut aussi la fragiliser si l'automatisation est trop centralisée et que les pannes sont inévitables.
Combiner judicieusement le transbordement et les entrepôts à grande hauteur
La combinaison la plus efficace est obtenue lorsque toutes les unités ne transitent pas nécessairement par l'entrepôt à grande hauteur. Les conteneurs ou palettes dont l'expédition est déjà préparée bénéficient d'un itinéraire direct. Les unités en retard, au statut incertain ou dont la date de départ est ultérieure sont automatiquement mises en réserve. Le système d'exploitation de l'entrepôt ou du terminal choisit dynamiquement entre transfert direct et stockage. Ainsi, le cross-docking reste la voie privilégiée pour une expédition rapide, tandis que l'entrepôt à grande hauteur assure le découplage temporel nécessaire.
Une telle architecture évite deux écueils. Sans mémoire tampon, le moindre retard peut engendrer un effet domino. Avec un stockage obligatoire, en revanche, même des unités synchronisées provoqueraient des déplacements inutiles. L'approche hybride considère le stockage comme une option à déployer sélectivement, et non comme le comportement par défaut. Ceci accroît toutefois les exigences logicielles, car le logiciel doit évaluer simultanément la destination, l'heure de départ, la priorité, les points de correspondance disponibles et l'état du système.
Pour un centre de distribution situé à proximité d'un port, l'intégration peut être encore plus poussée. Les conteneurs importés sont pris en charge au terminal, stockés dans un entrepôt automatisé et, si nécessaire, acheminés directement jusqu'aux quais de déchargement. Là, les marchandises sont soit intégrées au flux régional d'expédition via le cross-docking, soit stockées comme stock classique dans un entrepôt à palettes à grande hauteur. Le trajet est déterminé par le statut douanier, les formalités de dédouanement et le volume des commandes. Particulièrement avantageuse face à un espace portuaire limité et à des volumes d'importation importants et prévisibles, cette solution intégrée permet de réaliser des gains considérables en termes de transport, d'espace et de temps.
La principale différence entre un entrepôt à conteneurs à grande hauteur et un entrepôt à palettes à grande hauteur classique réside dans l'unité logistique. Dans le premier cas, le conteneur ISO reste fermé et est déplacé en bloc ; dans le second, son contenu est stocké. Les deux solutions peuvent être utilisées pour le cross-docking. Le choix dépend de si l'étape de transport suivante nécessite le transport de conteneurs entiers ou une redistribution des marchandises.
Indicateurs clés de performance pour une analyse de rentabilité solide
L'indicateur de performance opérationnelle le plus important est le temps d'attente entre la réception des marchandises et leur chargement. Il ne faut pas le considérer uniquement comme une moyenne, car des temps d'attente très longs peuvent passer inaperçus dans un processus par ailleurs rapide. La médiane, les percentiles supérieurs et la distribution par groupe de produits, fournisseur et itinéraire sont également utiles. De plus, le pourcentage d'unités traitées dans un intervalle de temps défini indique la stabilité réelle du processus.
Parmi les autres indicateurs clés de performance (KPI), on retrouve le débit horaire, par porte et par mètre carré ; le nombre de manutentions par unité ; le trajet interne par palette ou conteneur ; le taux d’erreur d’acheminement ; le taux de dommages ; la ponctualité des départs ; et les temps d’attente des véhicules. Concernant l’effet de consolidation, le taux d’utilisation des véhicules de sortie, les trajets évités et le coût par unité transportée sont pertinents. Pour les systèmes de rayonnages grande hauteur, la disponibilité technique, le nombre de mouvements de grue par heure, la consommation d’énergie par mouvement et le réempilage évité sont également importants.
Sur le plan financier, le calcul de l'investissement ne doit pas se limiter aux seuls coûts de stockage. Un modèle complet inclut les bâtiments et les technologies, les logiciels et les interfaces, le personnel, l'énergie, la maintenance, l'engagement de capitaux, les coûts de transport, les coûts d'espace et les coûts prévus liés aux erreurs et aux dysfonctionnements. Ces coûts sont compensés par les économies réalisées grâce à la réduction des mouvements d'entrepôt, la diminution des stocks, l'optimisation du taux d'utilisation des véhicules, la réduction des délais de livraison, l'évitement des déplacements spéciaux et, potentiellement, une capacité supplémentaire sur la même surface.
L'analyse de scénarios est particulièrement importante. Un scénario de référence est insuffisant car le transbordement est très sensible aux volumes, aux délais de livraison et à l'incertitude de la demande. Il convient de prendre en compte au minimum les taux d'utilisation faibles, prévus et élevés, la fiabilité variable des livraisons, les prix de la main-d'œuvre et de l'énergie, ainsi que les temps d'arrêt des équipements. Pour les entrepôts à conteneurs de grande hauteur, les principaux facteurs de sensibilité comprennent les coûts de construction, la valeur foncière, l'évolution du débit et les coûts des opérations de réempilage classiques.
Mise en œuvre sans interruption coûteuse du système
Une mise en œuvre judicieuse ne commence pas par la construction d'un nouveau bâtiment, mais par l'analyse des données. L'historique des mouvements de marchandises révèle quels articles et quelles relations sont susceptibles d'arriver et de partir régulièrement le même jour. Ensuite, on détermine les délais de traitement actuels, les interactions, les itinéraires, les niveaux de stock, le taux d'utilisation des véhicules et les écarts. Ce n'est qu'alors qu'il devient clair si le problème principal réside réellement dans l'entreposage ou plutôt dans une mauvaise planification des transports, des fournisseurs peu fiables ou des données imprécises.
Il est recommandé de mettre en place un projet pilote limité, portant sur un nombre restreint de produits, de fournisseurs et de relations commerciales stables. Les marchandises doivent être clairement étiquetées, les processus gérables et toutes les parties prenantes disposées à coopérer. Durant ce projet pilote, les temps d'immobilisation réels, les erreurs, les besoins en personnel et les impacts sur le transport sont mesurés. Un test réussi se caractérise non seulement par sa rapidité, mais aussi par sa performance reproductible malgré les fluctuations normales.
L'étape suivante consiste à établir des réglementations contraignantes concernant les normes fournisseurs, les notifications électroniques, les délais et les procédures d'exception. Ce n'est qu'une fois la qualité des données et la rigueur opérationnelle stabilisées qu'il conviendra de mettre en œuvre une automatisation plus poussée. Cette approche permet d'éviter que des technologies coûteuses n'accélèrent qu'un processus encore immature. L'automatisation améliore les processus performants, mais ne peut pallier la mauvaise qualité des données de référence ni les conflits de responsabilités.
La mise à l'échelle doit reposer sur la rentabilité. Les flux de marchandises adaptées sont progressivement augmentés, tandis que les articles non adaptés sont délibérément stockés. Les bâtiments, les logiciels et les technologies doivent permettre les deux approches. Un système hybride n'est pas un signe d'incohérence, mais souvent la réponse la plus judicieuse sur le plan économique face à l'hétérogénéité de l'offre et de la demande.
La limite stratégique du principe
Le cross-docking n'optimise pas principalement l'entreposage, mais plutôt le flux au sein de la chaîne logistique. Son atout réside dans la réduction des temps d'attente inutiles, des stocks superflus et des manutentions répétitives. En contrepartie, il exige une plus grande fiabilité des données, le respect des délais de livraison et une meilleure coordination. Les entreprises privilégient la précision organisationnelle et numérique au détriment des stocks physiques.
Le cross-docking est donc particulièrement intéressant lorsque les volumes sont importants, la demande suffisamment prévisible et les destinations connues à l'avance. Dans ces cas, un seul site permet de traiter davantage de marchandises dans un espace réduit, de diminuer le capital immobilisé et de mieux consolider les expéditions. En revanche, en cas d'incertitude, la constitution de stocks peut constituer une protection économiquement judicieuse. La meilleure solution est donc rarement le cross-docking à 100 %, mais plutôt une segmentation claire des flux de marchandises.
Les entrepôts à conteneurs de grande hauteur ne contredisent pas ce principe. Ils peuvent servir de zones tampons automatisées, assurant le découplage temporel nécessaire aux opérations portuaires complexes ou multimodales. L'accès direct à chaque conteneur, la haute densité de stockage et le déploiement prévisible améliorent les conditions d'un transbordement rapide. Cependant, cette solution n'est économiquement viable que si l'entrepôt à grande hauteur remplace efficacement et à grande échelle les mouvements inutiles et les espaces coûteux.
La perspective stratégique est donc la suivante : ce n’est pas l’entrepôt en tant que bâtiment qui doit disparaître, mais plutôt le processus de stockage superflu lui-même. Le cross-docking est efficace lorsque chaque unité emprunte le chemin le plus rapide et le plus économique. Parfois, ce chemin mène directement de l’entrée à la sortie. Parfois, il implique une zone tampon de quelques heures. Et parfois, un entrepôt classique demeure la solution la plus robuste. Le progrès ne résulte pas d’un refus dogmatique des stocks, mais d’une capacité à déterminer précisément où les stocks créent de la valeur et où ils ne font qu’alimenter la stagnation.
Conseil - Planification - Mise en œuvre

Konrad Wolfenstein
Je serais heureux de vous servir de conseiller personnel.
wolfenstein∂xpert.digitalmeVous pouvez contacter à ou
Appelez-moi simplement au +49 7348 4088 965 .
Vos experts en intralogistique

Conseil, planification et mise en œuvre de solutions complètes pour les entrepôts à grande hauteur et les systèmes de stockage automatisés - Image : Xpert.Digital
Plus d'informations ici :