Plus de vitesse, moins d'espace ? Que peuvent réellement accomplir les entrepôts automatisés ?
Xpert Pré-lancement

Available in 27 languages 📢
Préférez Xpert.Digital sur GoogleⓘPublié le : 21 novembre 2026 / Mis à jour le : 21 novembre 2026 – Auteur : Konrad Wolfenstein
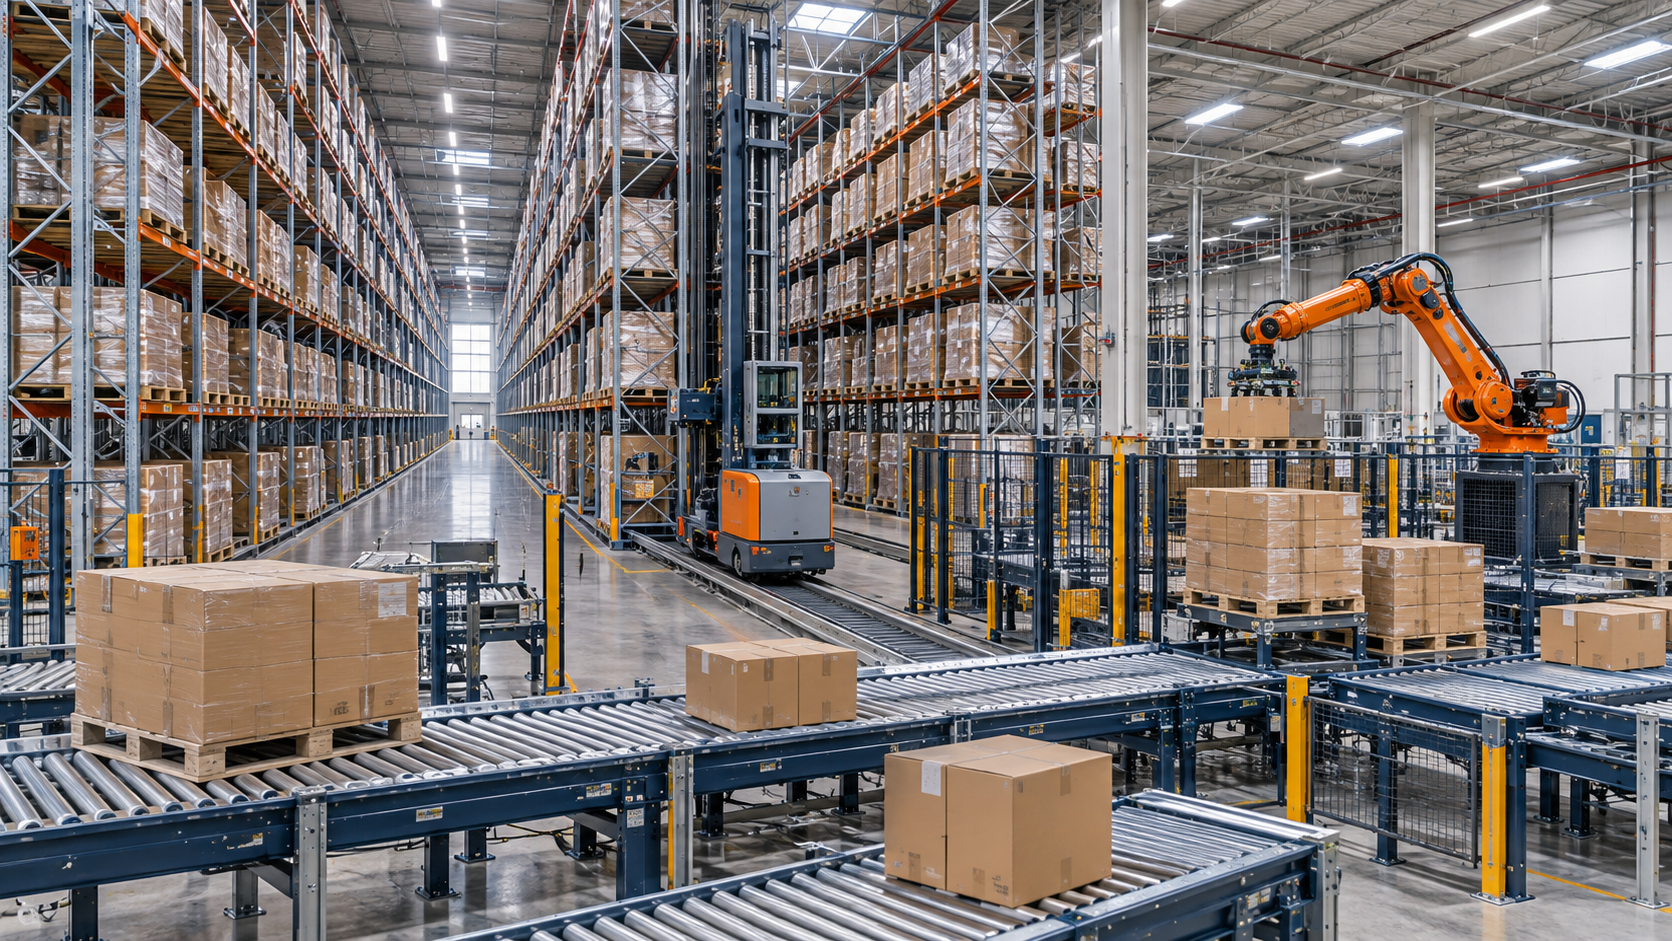
Plus de vitesse, moins d'espace ? Ce que les entrepôts automatisés peuvent réellement accomplir – une image créative sur le sujet, mettant en scène l'IA : Xpert.Digital
Pourquoi les entrepôts à grande hauteur changent bien plus que le simple travail dans l'entrepôt
REWE et EDEKA misent sur l'automatisation – mais le calcul est complexe
Réduire les coûts de personnel ne suffit pas : ce qui compte dans les entrepôts automatisés
Les entrepôts automatisés à grande hauteur promettent une performance accrue sur une surface réduite et sont conçus pour aider les entreprises à gérer une gamme de produits en expansion et des exigences de livraison croissantes. Cependant, ces investissements coûtent souvent des millions et ne sont pas automatiquement rentables du simple fait que les machines prennent en charge certaines tâches. Parmi les facteurs cruciaux figurent l'utilisation optimale de la capacité, l'intégration aux processus existants et les avantages pour l'ensemble de la chaîne d'approvisionnement. Des exemples du secteur de la grande distribution alimentaire illustrent l'envergure que peuvent atteindre les systèmes modernes. Parallèlement, ils mettent en évidence un point essentiel : quiconque souhaite évaluer la viabilité économique d'un tel investissement doit prendre en compte non seulement les coûts de personnel et d'espace, mais aussi les logiciels, la maintenance, la consommation d'énergie, les risques d'indisponibilité et les opérations courantes. La question centrale n'est donc pas tant le niveau d'automatisation de l'entrepôt, mais plutôt la capacité de la technologie choisie à résoudre un problème spécifique de manière fiable et économique sur le long terme.
Entrepôts automatisés à grande hauteur : comment l’intralogistique transforme la concurrence dans le commerce et l’industrie
Les entrepôts automatisés à grande hauteur deviennent un élément stratégique de la création de valeur moderne. Les supermarchés, les entreprises industrielles et les prestataires logistiques investissent dans des systèmes permettant un stockage plus dense, un traitement des commandes plus fiable et une intégration plus étroite des flux de matières avec les achats, la production et les ventes. Derrière ces investissements se cache une question économique fondamentale : comment gérer la diversité croissante des produits, des commandes et des exigences de livraison sans que les coûts et la complexité organisationnelle n’augmentent proportionnellement ?
La solution ne consiste pas simplement à remplacer les humains par des machines. L'automatisation modifie les rapports entre travail, capital, espace, temps et risque. Un entrepôt hautement automatisé mobilise initialement des ressources financières considérables. Cependant, il peut créer les conditions nécessaires pour traiter des volumes supplémentaires sans augmentation proportionnelle des besoins en personnel, sans regroupement des sites ni prolongation de la durée de vie des bâtiments existants. Parallèlement, de nouvelles dépendances apparaissent vis-à-vis des logiciels, de la disponibilité technique et des prestataires de services spécialisés. Par conséquent, l'évaluation économique doit dépasser le simple gain en heures de travail et prendre en compte le cycle de vie complet du système.
Le facteur crucial n'est pas de savoir si une entreprise automatise le plus possible. Ce qui compte, c'est qu'elle automatise les processus adéquats et, par conséquent, qu'elle optimise l'ensemble de sa chaîne d'approvisionnement. Un entrepôt à grande hauteur, aussi impressionnant soit-il sur le plan technique, peut s'avérer décevant s'il est sous-utilisé ou si ses performances sont compromises par des interfaces inadaptées. À l'inverse, une automatisation ciblée mais bien intégrée peut apporter davantage de bénéfices qu'une installation entièrement automatisée mais de taille inadaptée.
Les pressions structurelles sur les investissements coïncident avec une économie faible
L'idée d'une automatisation galopante et incontrôlée est trop simpliste. Si la numérisation, la robotique et l'automatisation des flux de matières demeurent des moteurs de développement à long terme, les entreprises réagissent simultanément avec prudence face à l'incertitude des perspectives de vente, aux coûts de financement et à la faiblesse du contexte industriel. Les besoins de modernisation à long terme et la capacité d'investissement à court terme peuvent donc diverger considérablement.
Le volume de production des fabricants allemands de systèmes de convoyage et d'intralogistique a diminué de 5 % en 2025 pour s'établir à 26,3 milliards d'euros. La production devrait rester globalement stable en 2026. Le volume des exportations mondiales de systèmes de convoyage et d'intralogistique a également reculé en 2025, enregistrant une baisse d'environ 4 % par rapport à l'année précédente, à 119,3 milliards d'euros. Ces chiffres concernent l'ensemble du secteur industriel et ne doivent pas être mis en parallèle avec le volume du marché des entrepôts automatisés de grande hauteur. Ils démontrent néanmoins que les pressions technologiques en faveur du changement ne se traduisent pas automatiquement par une croissance continue des ventes pour les fournisseurs d'équipements.
Il n'y a rien de contradictoire à cela. En particulier en période de difficultés économiques, certaines entreprises peuvent accélérer leurs grands projets d'automatisation, tandis que d'autres reportent leurs investissements. Les groupes de distribution financièrement solides modernisent leurs réseaux de distribution sur le long terme. Les entreprises industrielles dont le taux d'utilisation des capacités est incertain, quant à elles, peuvent préférer attendre et voir. Les prestataires logistiques doivent également évaluer si la durée des contrats clients est suffisamment longue pour que les systèmes spécialisés soient économiquement viables.
Le secteur se caractérise donc à la fois par une demande structurelle et une prudence conjoncturelle. Cette distinction est cruciale pour l'analyse : un domaine technologique prometteur sur le long terme ne constitue pas automatiquement un marché en croissance à court terme.
Le véritable problème réside dans la complexité croissante
Les enjeux économiques de la logistique moderne ne se résument pas au nombre de palettes déplacées. Deux entrepôts peuvent gérer la même quantité de marchandises tout en ayant des besoins fondamentalement différents. Parmi les facteurs essentiels figurent le nombre d'articles, la composition des commandes, la fréquence de réapprovisionnement et les délais de livraison.
Une entreprise qui livre quelques produits standardisés en grande quantité a des besoins différents de ceux d'un détaillant proposant une large gamme de produits et traitant de nombreuses commandes de petites succursales. L'ajout de nouveaux articles engendre non seulement des besoins de stockage supplémentaires, mais complexifie également la gestion des stocks, le réapprovisionnement, les processus de recherche et la préparation des commandes. La logistique doit donc gérer avec fiabilité une variété croissante de situations.
La modernisation du centre logistique REWE de Neu-Isenburg illustre cette évolution. Le site est conçu pour approvisionner environ 2 200 magasins avec 16 700 références de produits secs. Lors des pics d'activité, le volume total de marchandises traitées devrait dépasser 640 000 unités. L'automatisation prévue devrait également accroître le débit global du site d'environ 20 %. Il s'agit de chiffres cibles annoncés, et non de résultats concrets de l'exploitation modernisée.
La valeur économique ne réside donc pas uniquement dans la rapidité. Elle réside également dans la capacité à proposer une gamme de produits plus étendue à des coûts de production maîtrisés. L'automatisation devient ainsi un outil permettant d'organiser la diversité des produits de manière économique.
Les entrepôts à grande hauteur et la préparation de commandes remplissent des fonctions différentes
Un entrepôt automatisé à grande hauteur est initialement un système de stockage et de prélèvement. Il reçoit des unités de chargement standardisées, gère leur positionnement et les prélève selon les besoins. Cependant, sa capacité à devenir un centre de distribution performant dépend de son interaction avec le réapprovisionnement, la préparation de commandes, l'emballage et l'expédition.
Dans le secteur de la distribution notamment, le traitement de produits de formes variées est indispensable. Palettes entières, cartons individuels, petits conteneurs et produits volumineux présentent tous des exigences différentes. Un processus technique unique et standardisé n'est donc pas forcément économique. C'est pourquoi les systèmes performants combinent plusieurs systèmes dont les tâches sont coordonnées.
L'entrepôt central EDEKA prévu à Melsungen illustre parfaitement cette approche. D'une superficie de 35 300 mètres carrés, il offrira un total de 306 000 emplacements de stockage pour palettes, plateaux et conteneurs, ainsi que 58 transstockeurs. Le débit journalier visé est de 285 500 unités de préparation de commandes. Il est important de préciser que les 306 000 emplacements de stockage ne sont pas exclusivement réservés aux palettes, mais représentent une capacité combinée pour différentes technologies de stockage.
Dans le cadre de ce même système, des systèmes automatisés placeront une grande partie des marchandises sur des palettes et dans des conteneurs roulants, prêtes pour la livraison en magasin, tandis que d'autres méthodes prendront en charge les articles de petite taille ou volumineux. La logique économique réside précisément dans cette différenciation : tous les articles ne sont pas déplacés avec la même technologie, mais avec la méthode la plus appropriée à chaque situation.
Dans le secteur de la distribution alimentaire, les avantages s'étendent jusqu'aux rayons des magasins
Pour les supermarchés, la logistique ne s'arrête pas au quai de chargement du centre de distribution. L'essentiel réside dans la manière dont les marchandises arrivent en magasin et dans les efforts nécessaires pour les acheminer jusqu'aux rayons. Se focaliser uniquement sur les coûts d'entreposage peut donc mener à de mauvaises décisions.
Lorsque les palettes et les conteneurs roulants sont assemblés selon leur plan de stockage prévu, une partie du travail peut être transférée des entrepôts vers le centre de distribution et automatisée sur place. L'avantage ne provient pas nécessairement d'une réduction du coût de chaque étape de préparation de commandes. Il s'agit plutôt d'une diminution du volume total de travail en entrepôt, de transport et d'efforts en magasin. L'assemblage spécifique à chaque magasin est une fonctionnalité prévue aussi bien pour l'entrepôt REWE de Neu-Isenburg que pour le futur site EDEKA de Melsungen.
Ceci est économiquement significatif car l'efficacité locale et l'efficacité globale peuvent diverger. Une préparation de commandes particulièrement rapide en entrepôt serait peu utile si les marchandises devaient ensuite être laborieusement triées dans chaque magasin. Inversement, un effort de contrôle supplémentaire dans l'entrepôt central peut se justifier s'il permet d'éliminer de nombreuses étapes en aval.
L'unité d'analyse pertinente n'est donc pas seulement le poste de préparation de commandes, mais l'ensemble du processus, de la réception des marchandises auprès du fournisseur à leur mise en vente. C'est seulement à ce stade que l'on peut déterminer si l'automatisation réduit réellement les coûts ou si elle ne fait que les déplacer d'un service à l'autre.
Dans l'industrie, la disponibilité des matériaux détermine la valeur
Dans les entreprises industrielles, l'automatisation des entrepôts obéit à une logique quelque peu différente. L'objectif n'est généralement pas d'approvisionner les succursales, mais plutôt de garantir un approvisionnement fiable en matières premières pour la fabrication et l'assemblage. La valeur d'une opération d'entrepôt se mesure alors non seulement à ses coûts immédiats, mais aussi à son importance pour les processus en aval.
L'absence d'une pièce essentielle peut engendrer des pertes économiques bien supérieures à la valeur de cette seule pièce. À l'inverse, un stock important ne garantit pas à lui seul la sécurité d'approvisionnement si la localisation des matériaux est incertaine ou si les livraisons sont retardées. La clé du succès réside dans la combinaison d'une gestion précise des stocks, de pièces facilement disponibles et d'un approvisionnement rapide.
Ceci nous amène à une perspective économique importante : un entrepôt automatisé peut s’avérer avantageux même si les économies directes de personnel sont limitées. Parmi les facteurs déterminants, citons une production plus stable, un temps de recherche réduit et l’absence de besoin en surface supplémentaire. Toutefois, ces avantages doivent être évalués à l’aide de données opérationnelles ; les énoncer ne saurait remplacer une analyse d’investissement rigoureuse. Une analyse coûts-avantages complète prend donc en compte non seulement la main-d’œuvre et l’espace, mais aussi la fiabilité opérationnelle et les coûts supplémentaires évités.
L'automatisation appropriée dépend fortement du modèle de production. Un processus de production en série stable a des exigences différentes d'un processus de fabrication très variable, sujet à des changements fréquents.
Pour les prestataires de services logistiques, la durée du contrat est un facteur clé
Les prestataires logistiques sont confrontés à un défi particulier : ils investissent souvent dans des infrastructures dont l’utilisation dépend des modèles économiques et des décisions contractuelles d’autres entreprises. Une solution conçue de manière optimale pour un client spécifique peut s’avérer d’une utilité limitée une fois ce client disparu.
Cela crée une tension entre spécialisation et réutilisabilité. Plus le système est adapté précisément à la structure des produits, au profil des commandes et à l'emballage d'un client, plus sa productivité peut être élevée. Parallèlement, le risque que cette spécialisation technique se révèle être un frein économique lors d'un changement de client s'accroît.
Les calculs d'investissement doivent donc prendre en compte non seulement la quantité prévue, mais aussi sa sécurité contractuelle. Un contrat pluriannuel assorti de quantités minimales garanties offre une base différente d'un accord résiliable à bref délai. Il est tout aussi important de déterminer quelles parties du système peuvent continuer à être utilisées en cas d'évolution des besoins.
Une analyse de coûts rigoureuse suggère d'examiner différents scénarios comparatifs : poursuivre les activités comme auparavant, augmenter les capacités conventionnelles, créer un deuxième site ou mettre en œuvre une consolidation automatisée. La valeur économique d'une même usine peut varier considérablement selon l'option retenue.
Pour les prestataires de services, la flexibilité devient ainsi un atout à part entière. Elle n'est pas gratuite, mais elle permet d'éviter que l'efficacité technique ne se transforme en un engagement économique à long terme envers un seul profil de commande.
L'optimisation de l'espace est bien plus qu'un simple argument immobilier
Les entrepôts automatisés permettent une utilisation plus efficace de l'espace existant, évitant ainsi la construction de bâtiments supplémentaires ou permettant la consolidation de plusieurs sites. L'avantage économique réside alors non seulement dans une surface au sol théoriquement réduite par unité de chargement, mais aussi potentiellement dans la suppression des loyers, la réduction des doublons d'infrastructures et la simplification de l'organisation. Cependant, l'ampleur de cet effet dépend fortement de l'entrepôt initial et du système choisi.
C’est précisément pourquoi les affirmations générales concernant les économies d’espace sont peu pertinentes. Une forte densification par rapport à un entrepôt existant de grande taille ne peut être simplement transposée à un site déjà largement utilisé. De plus, toutes les surfaces libérées ne sont pas immédiatement rentables. Une économie n’a un impact financier significatif que lorsque, par exemple, un bail est résilié ou qu’un projet d’agrandissement est effectivement abandonné.
Par ailleurs, il ne faut pas confondre capacité de stockage et débit. Un grand nombre d'espaces de stockage ne garantit pas automatiquement une circulation rapide des marchandises. Un entrepôt surchargé peut devenir un goulot d'étranglement si les capacités d'entrée et de sortie, les stations de transfert ou les zones d'expédition sont insuffisantes.
La question centrale en matière d'aménagement du territoire n'est donc pas de savoir combien de biens peuvent être stockés dans un bâtiment, mais plutôt quelle quantité de production économiquement exploitable un site peut générer grâce à son concept spatial et technique global.
Le manque de personnel change la donne, mais ne résout pas le problème
La réduction du travail manuel demeure un moteur essentiel de l'automatisation. Cependant, elle exige une approche plus nuancée que la simple comparaison du nombre d'employés et du prix des machines. Les heures supplémentaires, le recrutement, la formation, les pics saisonniers et la capacité d'organiser efficacement les opérations sur plusieurs équipes sont également des facteurs importants.
L'automatisation peut réduire le besoin de tâches manuelles directes, tout en créant de nouvelles tâches liées à la maintenance, à la surveillance des systèmes et au dépannage. Ces fonctions supplémentaires doivent être prises en compte dans le calcul des coûts. Un calcul qui considère uniquement les économies réalisées sur les heures de préparation de commandes, mais qui ignore les besoins en personnel technique, surestime l'impact économique.
Par ailleurs, il convient de distinguer entre éviter les augmentations d'effectifs et procéder à des réductions d'effectifs effectives. Si l'activité se développe, une usine peut être rentable même si le nombre d'employés sur le site reste inchangé. L'avantage réside alors dans l'obtention d'une production accrue avec un effectif relativement stable.
Pour la direction, la productivité est donc plus pertinente qu'un simple chiffre d'employés. Le facteur déterminant est le coût total par commande traitée ou par unité de service comparable. Cependant, même ces indicateurs clés doivent être ajustés en fonction des différences de gamme de produits, de structure des commandes et de qualité de service afin d'éviter toute comparaison trompeuse.
Solutions intralogistiques LTW

LTW Intralogistics – Ingénieurs des flux - Image : LTW Intralogistics GmbH
LTW propose à ses clients non pas des composants individuels, mais des solutions complètes et intégrées. Conseil, planification, composants mécaniques et électrotechniques, technologies de contrôle et d'automatisation, logiciels et services : tout est interconnecté et parfaitement coordonné.
La production en interne des composants clés présente un avantage particulier. Elle permet un contrôle optimal de la qualité, des chaînes d'approvisionnement et des interfaces.
LTW incarne la fiabilité, la transparence et le partenariat collaboratif. La loyauté et l'honnêteté sont des valeurs fondamentales de l'entreprise ; ici, une poignée de main a encore toute sa valeur.
En lien avec ceci :
La conversion des entrepôts existants en tant que tâche de gestion
Le prix d'achat ne représente que le début de l'engagement de capitaux
D'un point de vue économique, un projet d'automatisation ne se limite pas aux systèmes de rayonnage, aux convoyeurs et aux robots. Il comprend également la planification, les modifications structurelles, l'alimentation électrique, les équipements de sécurité, l'intégration logicielle, la formation et la préparation à la mise en service. Après la mise en service, des coûts supplémentaires apparaissent pour les licences, la maintenance, les pièces détachées, le support technique et les futures mises à jour.
Cette structure explique pourquoi un faible prix d'investissement initial n'est pas forcément synonyme d'offre avantageuse. Deux systèmes peuvent présenter des coûts d'acquisition similaires, mais différer considérablement en termes de frais d'exploitation, d'évolutivité ou de maintenance. Inversement, une solution plus onéreuse au départ peut s'avérer plus économique si elle engendre des coûts d'exploitation moindres ou si elle permet de se passer d'un site supplémentaire.
Le calcul doit donc couvrir l'intégralité du cycle de vie économique. Les mises à niveau majeures doivent également être prises en compte. Les composants mécaniques, les systèmes de contrôle et les logiciels n'évoluent pas au même rythme. Un bâtiment conçu pour une utilisation à long terme n'exclut pas la nécessité d'un remplacement ou d'une mise à niveau anticipée de certains composants techniques.
Le calendrier des paiements est tout aussi important. Les dépenses d'investissement sont souvent engagées avant que la pleine capacité opérationnelle ne soit atteinte. Par conséquent, les fonds disponibles doivent couvrir non seulement l'état final, mais aussi les phases de mise en place, de transition et de démarrage. C'est précisément là que réside la différence fondamentale entre une présentation convaincante et un plan financier solide.
Une courte période d'amortissement peut masquer une erreur de calcul de longue durée
Le simple calcul du délai de récupération est compréhensible, mais incomplet. Il indique en combien d'années l'investissement initial serait amorti grâce aux rendements annuels prévus. Cependant, il ne renseigne guère sur la stabilité de ces rendements, les améliorations qui seront nécessaires ultérieurement, ni sur la valeur alternative que pourrait générer le capital immobilisé.
Un exemple volontairement simplifié illustre cette sensibilité. Si un système coûte 30 millions d'euros et génère un flux de trésorerie net annuel supplémentaire de 5 millions d'euros, le délai de récupération est de six ans. Si le flux de trésorerie annuel chute à 3 millions d'euros, ce délai passe à dix ans. Ces chiffres ne constituent pas des références sectorielles ; ils servent uniquement à illustrer cette relation.
Une évaluation pertinente nécessite de replacer les flux de trésorerie dans leur contexte temporel et de les actualiser en fonction du risque. Par ailleurs, plusieurs scénarios sont à envisager : une croissance des volumes plus faible, une évolution de la gamme de produits, des coûts d’exploitation plus élevés ou une phase de démarrage plus lente.
Le point de départ essentiel reste l'identification de la meilleure alternative. Comparée au maintien des activités existantes, une nouvelle installation peut paraître onéreuse. Cependant, si un deuxième bâtiment et du personnel supplémentaire seraient nécessaires sans elle, le même investissement peut devenir nettement plus avantageux. La rentabilité se mesure à la comparaison de différentes options réalistes, et non à un simple calcul de retour sur investissement.
Le taux d'utilisation des capacités détermine le coût par commande
L'automatisation accroît généralement l'importance des coûts fixes. L'usine, ses logiciels et les services essentiels doivent être financés, que la production prévue soit atteinte ou non. Il en résulte une forte corrélation entre le taux d'utilisation des capacités et les coûts unitaires.
Un taux d'utilisation élevé des capacités répartit les coûts d'investissement et d'exploitation sur un plus grand nombre de commandes. Un faible taux d'utilisation a l'effet inverse. Cela devient particulièrement problématique lorsqu'une usine a été conçue sur la base de prévisions de croissance optimistes, mais que l'activité ne les atteint pas. Dans ce cas, les coûts fixes élevés ne sont pas compensés par un volume d'activité insuffisant.
Cependant, une conception trop prudente comporte également des risques. En l'absence de réserves de capacité suffisantes dès le départ, la croissance, les pics saisonniers ou l'apparition de nouvelles demandes clients peuvent rapidement nécessiter des investissements supplémentaires. La difficulté réside dans la mise en place de réserves là où il serait particulièrement difficile de les ajouter ultérieurement, sans pour autant surdimensionner inutilement l'ensemble du système.
Les différentes capacités doivent être considérées séparément. Les espaces de stockage, la capacité de réception, la préparation des commandes et l'expédition ne disposent pas nécessairement des mêmes réserves. Un entrepôt peut avoir des espaces libres tout en fonctionnant à pleine capacité. Par conséquent, une planification efficace prend en compte non seulement les volumes annuels, mais aussi les périodes de pointe et la répartition de la charge de travail entre les différentes étapes du processus.
Les sites existants font de la conversion une tâche de gestion
La construction d'un nouveau bâtiment permet une planification intégrée de sa structure et de ses technologies. En revanche, la modernisation d'un entrepôt existant offre souvent la possibilité de réutiliser l'infrastructure existante. Pour ce faire, les nouvelles technologies doivent être intégrées aux exigences spatiales, organisationnelles et informatiques existantes.
Cela devient particulièrement complexe lorsque les opérations se poursuivent. Le projet REWE à Neu-Isenburg est conçu comme une intégration en parallèle des opérations en cours. Dès le troisième trimestre 2027, 22 machines de palettisation automatiques devraient assembler quotidiennement 247 500 unités destinées à la vente au détail. En amont, un entrepôt de plateaux comprenant 167 900 emplacements de stockage et 48 transstockeurs est prévu. Cette capacité représente une sous-zone du site et ne doit pas être interprétée comme un débit total distinct s'ajoutant à la capacité globale.
Sur le plan économique, la transition est cruciale pour la réussite du projet. Des redondances temporaires, des besoins en formation et une baisse temporaire de la production peuvent réduire les bénéfices lors des phases opérationnelles initiales. Ces effets doivent être pris en compte dans le calcul de l'investissement et ne doivent pas constituer une surprise a posteriori.
Un bon plan de restructuration ne se limite donc pas à un calendrier de travaux d'installation. Il s'agit d'un concept d'approvisionnement qui définit comment l'entreprise pourra continuer à livrer durant chaque phase de transition.
Le logiciel transforme les machines en système économique
La technologie mécanique assure le transport des marchandises. Cependant, c'est le logiciel qui établit le lien économique : il relie les stocks, les commandes et les ressources techniques. La gestion d'entrepôt, le pilotage des installations et les systèmes d'entreprise de niveau supérieur doivent interagir de manière à ce que chaque mouvement garantisse un flux de matières fiable.
L'intégration représente donc un coût et un risque importants. La connexion aux systèmes d'entreprise, de commande et de transport existants n'est pas une tâche simple et standard. Les interfaces, les modèles de données et la maintenance logicielle continue engendrent des efforts qui dépassent la phase de configuration initiale.
Cette dépendance a des conséquences organisationnelles. La qualité des données ne relève pas uniquement du service informatique. Des dimensions de produits incorrectes, des informations d'emballage inadaptées ou des règles de processus imprécises peuvent impacter directement les performances de l'usine. Les services achats, gestion des données de référence, logistique et fournisseurs doivent donc collaborer pour garantir que la planification technique repose sur des informations fiables.
Même en utilisant l'intelligence artificielle, le critère économique de référence doit rester clair. Une méthode n'a de valeur que parce qu'elle est qualifiée d'IA, mais parce qu'elle améliore, par exemple, la prise de décision ou détecte plus tôt les dysfonctionnements. Le bénéfice doit être démontré par des performances mesurables. Les étiquettes technologiques ne sauraient remplacer des interfaces stables ni des données opérationnelles fiables.
L'efficacité énergétique nécessite une comparaison complète
Les entrepôts automatisés consomment de l'électricité pour leurs moteurs, leurs systèmes de contrôle et autres composants techniques. Cependant, cela n'implique pas automatiquement un impact environnemental plus ou moins favorable. Le facteur déterminant est la comparaison avec l'exploitation actuelle qu'ils remplacent, incluant les bâtiments, les équipements de manutention et tous les autres sites.
Un stockage plus dense peut réduire les besoins en espace de stockage. Une meilleure configuration du chargement peut également contribuer à une meilleure utilisation des véhicules de transport. Toutefois, cela engendre des coûts liés à la fabrication, à l'exploitation et à la modernisation ultérieure de la technologie. Au centre logistique EDEKA de Marktredwitz, le chargement plus dense est explicitement présenté comme une solution pour une meilleure utilisation des camions ; cependant, il est impossible d'en déduire un taux d'économies généralisable.
Par conséquent, deux perspectives sont nécessaires pour l'évaluation opérationnelle. D'une part, la consommation énergétique totale du site est pertinente. D'autre part, la consommation par unité de production réelle est également importante. Un entrepôt en expansion peut nécessiter davantage d'électricité en valeur absolue, tout en devenant plus efficace par unité traitée.
Là encore, le point de référence ne doit pas être trop restreint. Si la consommation en entrepôt diminue tandis que des transports supplémentaires sont nécessaires entre différents sites, un indicateur basé uniquement sur l'entrepôt serait trompeur. Par conséquent, l'efficacité économique et l'impact environnemental doivent être examinés, dans la mesure du possible, sur l'ensemble du processus.
Un niveau élevé d'automatisation modifie le risque de défaillance
Plus les processus sont interconnectés techniquement, plus leur disponibilité devient cruciale. Une panne peut affecter non seulement un poste de travail, mais aussi une grande partie du flux de matières. Par conséquent, la maintenance, le stock de pièces de rechange, le support technique et les procédures de redémarrage doivent être intégrés à l'évaluation économique dès le départ.
La question cruciale n'est pas seulement de savoir à quelle fréquence une interruption survient. Il est tout aussi important de savoir ce qui peut continuer à fonctionner pendant l'interruption et à quelle vitesse le système retrouve un fonctionnement acceptable. Un système présentant une disponibilité moyenne élevée peut néanmoins s'avérer problématique sur le plan économique si quelques interruptions se prolongent et coïncident avec des périodes critiques d'expédition.
Il s'ensuit que la redondance technique et les capacités de réserve ne doivent pas être systématiquement considérées comme des coûts superflus. Elles peuvent constituer une assurance contre des dommages indirects importants. En revanche, une couverture complète est généralement impossible à atteindre et économiquement non viable. Une évaluation des conséquences spécifiques d'une défaillance est donc nécessaire.
Cette analyse doit également prendre en compte les dépendances numériques. Si les opérations reposent sur des systèmes de contrôle en réseau et des plateformes logicielles, les droits d'accès, la sauvegarde et la restauration des données sont essentiels à la viabilité économique. Le système technique et ses systèmes d'information ne constituent pas des environnements à risque distincts.
La centralisation engendre des économies d'échelle et concentre les responsabilités
Les grands centres de distribution automatisés permettent de consolider les volumes, rendant ainsi les technologies spécialisées à haute performance économiquement viables. Parallèlement, ils peuvent potentiellement éviter les doublons d'infrastructures. Il en résulte des économies d'échelle que des sites plus petits et isolés ne peuvent atteindre dans la même mesure.
Toutefois, ces avantages doivent être mis en balance avec les conséquences de la centralisation. Un réseau concentré est plus dépendant des performances de chaque nœud. De plus, il est nécessaire d'examiner comment la structure de localisation influe sur les itinéraires de transport et les délais de livraison. Des coûts de stockage réduits ne peuvent compenser automatiquement une configuration de réseau défavorable.
Le nombre idéal d'entrepôts ne dépend donc pas uniquement des technologies utilisées. Il est fonction de la répartition géographique des clients, de la fréquence des livraisons, de la structure des produits et des conséquences économiques d'éventuelles perturbations. Un grand entrepôt central peut s'avérer avantageux pour certaines gammes de produits, tandis que d'autres devraient être stockés au niveau régional.
Le critère de référence est la structure globale des coûts et des performances du réseau. L'automatisation doit étayer une décision éclairée concernant le réseau, et non servir de justification a posteriori à un site déjà surdimensionné. Surtout lorsque des capitaux sont immobilisés à long terme, il est risqué de privilégier la planification technique au détriment de la question stratégique du modèle d'approvisionnement adéquat.
La dépendance envers les fournisseurs devient un élément à prendre en compte dans la décision d'investissement
Les entrepôts automatisés sont des systèmes pérennes. Leur viabilité économique dépend donc de la disponibilité des pièces détachées, de la maintenance logicielle et d'un service après-vente qualifié sur de nombreuses années. Le fournisseur n'est pas seulement le prestataire lors de l'installation, mais souvent un partenaire clé pour l'exploitation continue.
Les frais de licence récurrents, les contrats d'assistance et les mises à jour techniques peuvent représenter une part importante des coûts totaux. La rapidité d'accès à l'assistance en cas de dysfonctionnement est tout aussi cruciale. Un contrat de service complet ne saurait remplacer une expertise technique immédiatement disponible.
Cela signifie que les opérateurs doivent évaluer bien plus que les seules performances initiales. La documentation, les interfaces, l'accès aux données et les options d'extension influent tous sur la flexibilité future. Une solution qui semble initialement peu coûteuse peut s'avérer onéreuse si chaque ajustement n'est possible que sous certaines conditions techniques ou contractuelles strictes.
Les considérations économiques restent complexes. Une solution intégrée et centralisée peut simplifier les responsabilités et réduire les risques d'interface. À l'inverse, une architecture plus ouverte peut accroître l'indépendance, mais aussi engendrer un effort d'intégration supplémentaire. La flexibilité n'est jamais acquise. Le facteur crucial réside dans les dépendances que l'entreprise choisit consciemment d'assumer et dans sa capacité à en supporter les conséquences à long terme.
L'indicateur clé le plus pertinent combine les coûts et la performance de livraison
Les indicateurs clés de performance (KPI) individuels peuvent masquer la véritable rentabilité. Un nombre élevé de préparations de commandes par heure est peu utile si les commandes restent incomplètes ou si le processus d'expédition est saturé. De même, une haute disponibilité technique ne garantit pas une livraison dans les délais.
Par conséquent, un système d'indicateurs clés de performance (KPI) intégrant les coûts, la qualité et la fiabilité est essentiel. Ce système inclut le coût total par commande comparable, la livraison complète et ponctuelle, les coûts liés aux erreurs et l'effort requis pour la gestion manuelle des exceptions. De plus, les indicateurs techniques, tels que le taux d'utilisation des capacités et les temps de redémarrage, doivent rester transparents. Les avantages économiques qui en découlent vont des économies de personnel et d'espace au sol à la garantie du respect des délais de livraison.
Une définition claire est essentielle. Le terme « prélèvement » peut désigner le retrait d'un article, d'un carton ou de toute autre unité de manutention. De même, les capacités de stockage des palettes, des plateaux et des conteneurs ne sont pas directement équivalentes. Sans ces distinctions, les données de performance paraissent précises, même si elles décrivent des réalités différentes.
Le meilleur indicateur clé de performance (KPI) n'est donc pas forcément le plus impressionnant techniquement. Il s'agit de celui qui démontre si l'entreprise fournit à ses clients le service promis à un coût global soutenable.
L'avantage concurrentiel réside dans la maîtrise de la logique globale
Les entrepôts automatisés à grande hauteur et l'intralogistique moderne ne constituent ni une fin en soi, ni une solution miracle à la hausse des coûts. Leur valeur économique se révèle pleinement lorsque la structure des produits, le réseau de sites, les technologies, les logiciels et l'organisation sont parfaitement alignés. Les projets d'envergure observés dans le secteur de la grande distribution alimentaire témoignent de l'ampleur que vise l'automatisation de la chaîne d'approvisionnement. Parallèlement, la conjoncture économique difficile du secteur montre que les investissements sont soigneusement priorisés et que la voie de la modernisation est semée d'embûches.
Une perspective clairement argumentée est donc la suivante : les investissements les plus judicieux sont ceux qui résolvent un problème structurel précis. Il peut s’agir d’un manque de capacité, d’une utilisation insuffisante de l’espace, d’un approvisionnement coûteux des succursales ou d’un approvisionnement en matières premières peu fiable. La technologie doit s’adapter à ce problème, et non l’inverse.
Il est tout aussi important de pouvoir concrétiser les bénéfices escomptés. Cela implique des prévisions de volume réalistes, des données fiables, une transition opérationnelle financée et une organisation capable de gérer l'usine. Si ces conditions préalables sont négligées, une promesse de productivité peut facilement se transformer en un fardeau de coûts fixes à long terme.
Le véritable avantage concurrentiel ne réside donc ni dans le positionnement le plus haut ni dans le degré d'automatisation le plus élevé. Il réside dans une chaîne d'approvisionnement qui combine capital, personnel, espace et temps de manière à rester économique, fiable et adaptable aux réalités du terrain.
Conseil - Planification - Mise en œuvre

Konrad Wolfenstein
Je serais heureux de vous servir de conseiller personnel.
wolfenstein∂xpert.digitalmeVous pouvez contacter à ou
Appelez-moi simplement au +49 7348 4088 965 .
Vos experts en intralogistique

Conseil, planification et mise en œuvre de solutions complètes pour les entrepôts à grande hauteur et les systèmes de stockage automatisés - Image : Xpert.Digital
Plus d'informations ici :