Automatisation et économie circulaire : deux faces d’une même pièce ? De la logistique linéaire à la logistique circulaire
Xpert Pré-lancement

Available in 27 languages 📢
Préférez Xpert.Digital sur GoogleⓘPublié le : 1er octobre 2026 / Mis à jour le : 1er octobre 2026 – Auteur : Konrad Wolfenstein
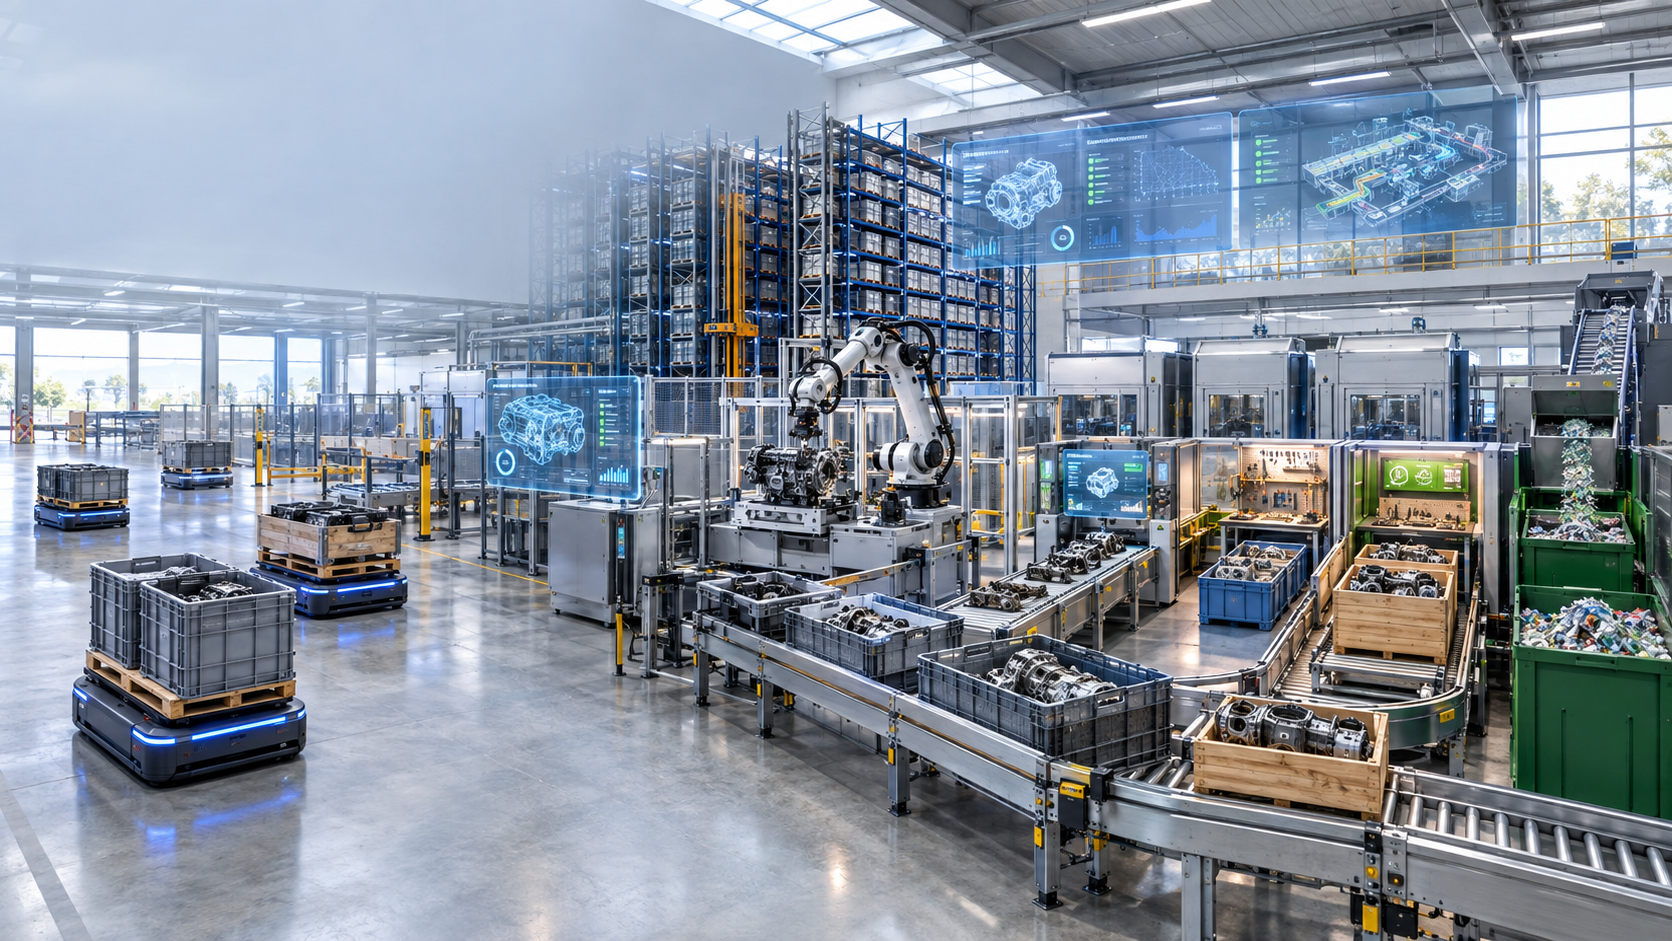
Automatisation et économie circulaire : deux faces d’une même pièce ? De la logistique linéaire à la logistique circulaire : une image créative sur le sujet, grâce à l’IA : Xpert.Digital
L'entrepôt circulaire : comment l'industrie tire profit de l'économie circulaire
Pourquoi l'économie circulaire façonne l'avenir de l'industrie
Économie circulaire et automatisation : de nouvelles voies pour l'industrie
Dans l'industrie actuelle, l'automatisation est souvent perçue comme un processus isolé visant à accroître l'efficacité, la qualité et la capacité de livraison. Parallèlement, l'économie circulaire est considérée comme un enjeu distinct, dont l'objectif est de réduire la consommation de matières premières, les déchets et les émissions. Cette séparation n'est pourtant plus pertinente. L'entrepôt circulaire, qui intègre les principes de l'automatisation et de l'économie circulaire, pourrait être la clé d'un modèle industriel plus durable et compétitif.
Un tel système intègre les processus d'entreposage, de production, de maintenance et de retour, transformant l'intralogistique d'un simple prestataire de services de transport interne en un centre de pilotage des cycles de valeur industrielle. Sur un marché caractérisé par des coûts élevés de main-d'œuvre, d'énergie et de financement, ainsi que par une pénurie de personnel qualifié, l'entrepôt circulaire offre la possibilité d'être compétitif non seulement grâce à des coûts unitaires plus bas, mais aussi grâce à des durées de vie plus longues et des cycles de matériaux en boucle fermée.
L'intégration de l'automatisation et de l'économie circulaire représente donc non seulement un défi technologique, mais aussi une nécessité stratégique fondamentale pour la compétitivité de l'industrie allemande et européenne. Dans ce contexte, l'entrepôt circulaire devient un élément indispensable qui, en plus de répondre aux exigences environnementales, offre une valeur ajoutée économique significative.
L'entrepôt circulaire comme nouveau centre industriel
Accélérer le déplacement des matériaux permet d'automatiser le gaspillage
L'automatisation et l'économie circulaire sont encore trop souvent considérées comme deux tâches distinctes dans l'industrie. L'automatisation vise à accroître le rendement, la qualité et la fiabilité des livraisons, tandis que l'économie circulaire a pour objectif de réduire la consommation de matières premières, les déchets et les émissions. Cette séparation est économiquement obsolète. Un entrepôt automatisé qui se contente d'accélérer les flux linéaires de marchandises, de la réception à l'expédition en passant par la production, peut certes augmenter la productivité, mais il risque aussi de renforcer un modèle économique gourmand en ressources. À l'inverse, une stratégie d'économie circulaire sans suivi, tri, inspection, retour et réutilisation efficaces des produits et des matériaux demeure souvent trop lente, trop coûteuse et trop opaque pour être compétitive à l'échelle industrielle.
L'enjeu crucial ne réside donc pas simplement dans l'ajout de robots et de recyclage. Il s'agit d'un nouveau système de production et de logistique où l'entreposage, la fabrication, la maintenance, la remise à neuf et la reprise sont interconnectés. L'intralogistique se transforme alors d'un simple prestataire de transport interne en un véritable centre de pilotage des cycles de valeur industriels. Elle doit non seulement fournir des pièces neuves en temps voulu, mais aussi identifier les composants usagés, évaluer leur état, les classer par qualité et déterminer leur réutilisation la plus rentable. Ce n'est que lorsque ces décisions seront prises de manière fiable, fondées sur les données et largement automatisées qu'un objectif écologique pourra se transformer en un modèle industriel viable à grande échelle.
Ce lien revêt une importance stratégique particulière pour l'Allemagne et l'Europe. Les coûts élevés de main-d'œuvre, d'énergie et de financement s'accompagnent d'une pénurie de compétences, d'investissements insuffisants, d'incertitudes géopolitiques et d'une forte dépendance aux matières premières importées. Parallèlement, l'Europe dispose d'un important parc de machines performantes, d'une industrie de l'automatisation de pointe et d'une expertise approfondie des procédés. Cette combinaison offre la possibilité de se positionner avantageusement non seulement sur des coûts unitaires plus bas, mais aussi sur une durée de vie accrue des équipements, une disponibilité des installations optimisée, des cycles de matériaux en boucle fermée et des services basés sur les données. L'entrepôt circulaire flexible devient ainsi un pilier de la compétitivité industrielle et non une simple mesure de protection de l'environnement.
L'industrie européenne entre force technologique et faiblesse d'investissement
Le point de départ est paradoxal. La demande mondiale de robots industriels a plus que doublé en dix ans. Fin 2025, environ cinq millions de robots industriels étaient en service dans les usines ; la même année, plus de 600 000 nouvelles unités ont été installées. On prévoit environ 655 000 installations en 2026 et près de 806 000 en 2029. Si l’Europe conserve un taux d’automatisation élevé, sa croissance ralentit par rapport à l’Asie. L’Allemagne demeure le premier marché de la robotique en Europe et l’un des cinq plus importants au monde, mais le nombre de nouvelles installations a chuté d’environ 8 % en 2025, pour atteindre moins de 25 000 unités.
La forte densité de robots en Allemagne, qui s'élevait récemment à environ 449 unités pour 10 000 employés dans le secteur manufacturier, ne doit donc pas être confondue avec une industrie entièrement modernisée. Les grandes entreprises des secteurs automobile, électronique et des procédés fonctionnent souvent avec des systèmes fortement interconnectés, tandis que de nombreuses petites et moyennes entreprises (PME) sont encore caractérisées par des ruptures de flux, des convoyeurs rigides, la saisie manuelle de données et des machines isolées. C'est précisément là que réside un important levier de productivité, mais aussi un défi en matière d'investissement. En 2024, le secteur européen de la construction mécanique et d'installations industrielles a généré environ 270 milliards d'euros de valeur ajoutée brute, employait près de trois millions de personnes et était composé à près de 97 % de PME. Sa force technologique repose donc sur une structure particulièrement sensible aux coûts de financement, à la pénurie de compétences et à la complexité réglementaire.
À cela s'ajoute la faiblesse de l'économie. La production réelle de machines dans l'Union européenne a légèrement diminué en 2025. En Allemagne, les investissements réels en équipements à fin 2025 étaient inférieurs d'environ 12 % à leur niveau de 2019, tandis qu'aux États-Unis, ils avaient progressé d'environ 16 % sur la même période. Les nouvelles commandes dans le secteur allemand de la construction mécanique ont stagné en 2025, la demande intérieure restant particulièrement faible. Dans l'industrie des machines-outils, la production a chuté de 8 % en 2025 pour atteindre 13,6 milliards d'euros ; en termes réels, elle était inférieure d'environ 35 % au pic de 2018. Ces chiffres montrent que la transformation ne s'opère pas dans un contexte de budgets importants. Les projets d'automatisation doivent donc générer des retours économiques solides, être financés de manière modulaire et intégrer les installations existantes.
L'économie circulaire, en particulier, peut améliorer le contexte d'investissement. Elle étend les avantages de l'automatisation au-delà de la simple réduction des coûts de personnel. Un système qui réduit simultanément les déchets, recycle les produits retournés, récupère les pièces détachées des composants usagés et prolonge la durée de vie des équipements coûteux génère de multiples sources de revenus et d'économies. Cela transforme la logique d'investissement : d'un projet de rationalisation isolé, elle devient une plateforme de productivité, de résilience et de nouveaux services.
L'entrepôt devient un centre névralgique des cycles de valeur industrielle
Dans un modèle linéaire, la tâche d'un entrepôt est relativement claire : équilibrer les écarts temporels et quantitatifs entre l'approvisionnement, la production et les ventes. Les indicateurs clés sont les stocks, le débit, les délais de livraison, le taux d'utilisation de l'espace et le taux d'erreur. Dans une économie circulaire, ce système cible ne suffit plus. Il est également nécessaire de prendre en compte le taux de retour, la réutilisabilité, la valeur résiduelle, la pureté des matériaux, le temps de réparation, le nombre de cycles d'utilisation et la réduction de la consommation de matières premières.
Cela modifie le flux physique des matières. Outre la logistique directe, un système de logistique inverse se met en place pour les retours, les emballages réutilisables, les produits usagés, les modules d'échange, les outils, les batteries et les déchets de production. Ces flux sont plus difficiles à planifier que ceux des produits neufs. Une pièce neuve possède des dimensions définies, une qualité connue et un emplacement de stockage clairement défini. Un article retourné peut être endommagé, sale, incomplet, techniquement obsolète ou sans valeur marchande. Il nécessite donc une inspection à réception, une identification et une classification de son état avant de pouvoir décider de sa réutilisation, de sa réparation, de sa remise à neuf, de la récupération de ses pièces ou de son recyclage.
L'entrepôt circulaire remplit ainsi des fonctions auparavant réparties entre l'atelier, le contrôle qualité, l'élimination des déchets et le stock de pièces détachées. Il devient une banque de matériaux et un point de décision pour la préservation de la valeur. Les composants de haute qualité ne doivent pas être prématurément relégués à une filière de recyclage à moindre valeur ajoutée. Un assemblage fonctionnel est généralement plus rentable que le métal qui le compose. Une unité réparable a une valeur résiduelle supérieure à celle d'un mélange broyé. Le principal défi économique consiste à préserver la valeur maximale possible sans engendrer des coûts disproportionnés de tests, de stockage et de traitement.
Pour que cela fonctionne, l'entrepôt doit pouvoir gérer des flux de pièces de tailles différentes. Les pièces neuves à rotation rapide, les retours arrivant de façon irrégulière, les produits nécessitant une mise en quarantaine et les pièces détachées stockées à long terme suivent des logiques différentes. Un système rigide, optimisé pour un conteneur standard unique et un volume constant, peut rapidement devenir un goulot d'étranglement dans ces conditions. La flexibilité n'est donc pas un simple confort, mais une condition essentielle à la mise en place de processus circulaires.
L'automatisation n'est pas encore synonyme de durabilité
L'automatisation ne réduit pas automatiquement la consommation de matériaux et les émissions. Un système de préparation de commandes plus rapide permet de traiter davantage de commandes avec des délais de livraison plus courts, mais il accroît simultanément la consommation d'emballages, les retours et le volume de transport. Un entrepôt à grande hauteur entièrement automatisé optimise l'espace, mais sa structure en acier, les technologies utilisées et sa consommation énergétique élevée et constante génèrent des émissions importantes. Les robots, les capteurs et les batteries nécessitent également des matières premières critiques et posent de nouveaux défis en matière de recyclage en fin de vie.
La délimitation du système est donc cruciale. Se concentrer uniquement sur la consommation énergétique d'un seul robot risque de négliger les déplacements à vide évités, la réduction des déchets ou l'augmentation de la densité de stockage. À l'inverse, mesurer uniquement le débit ignore une augmentation potentielle des mouvements de matériaux inutiles. Une évaluation pertinente doit prendre en compte l'investissement, l'exploitation, la maintenance, les économies de matériaux, l'espace au sol, l'efficacité du transport et la durée de vie. Elle doit également examiner si le système d'automatisation est conçu pour être recyclable : les modules peuvent-ils être remplacés, le logiciel mis à jour, les batteries renouvelées et les composants remis à neuf ?
Un autre risque réside dans l'effet rebond. La baisse des coûts de traitement peut générer une demande supplémentaire et annuler une partie des économies de ressources. Si le traitement des retours devient moins onéreux, cela peut encourager des modèles économiques qui intègrent implicitement des taux de retour élevés. Si la manutention au sein de l'entrepôt devient quasi gratuite, on risque d'observer une augmentation des mouvements au détriment d'une meilleure planification. L'automatisation durable ne doit donc pas se contenter d'accélérer un processus inefficace. Il convient d'abord de revoir les flux de matières, l'emballage, la stratégie de gestion des stocks et la conception des produits ; ensuite seulement, on peut automatiser les processus encore efficaces.
La solution la plus rentable ne réside pas toujours dans une automatisation maximale, mais plutôt dans un juste équilibre entre standardisation, exécution par machine et prise de décision humaine. Les opérations répétitives de transport, d'identification, de tri et de stockage se prêtent particulièrement bien à l'automatisation. Les cas de dommages ambigus, les variantes rares de produits et les décisions complexes en matière de réparation peuvent initialement rester du ressort des humains, appuyés par des systèmes d'assistance et l'intelligence artificielle. On obtient ainsi un système hybride qui allie productivité et adaptabilité.
La technologie flexible l'emporte sur l'automatisation complète et rigide
Pendant des décennies, l'automatisation traditionnelle des entrepôts s'est caractérisée par des systèmes de convoyeurs fixes, des transstockeurs et de longs cycles de planification. Ces systèmes restent utiles pour le transport fiable de grandes quantités de supports de charge standardisés sur de nombreuses années. Cependant, l'économie circulaire accroît la variété des produits et l'incertitude qui en découle. C'est pourquoi les technologies modulaires prennent de l'importance : robots mobiles autonomes, systèmes de transport sans conducteur, entrepôts automatisés compacts pour petites pièces, cellules de tri flexibles, robots collaboratifs et capteurs adaptables.
Les robots mobiles autonomes présentent un avantage indéniable : leurs itinéraires peuvent être modifiés par logiciel. Il est possible d’ajouter des véhicules en fonction de l’augmentation des volumes et d’intégrer de nouvelles stations sans refonte complète de l’infrastructure. Ceci est particulièrement précieux pour les processus de recyclage dont le volume est initialement difficile à prévoir. Toutefois, ces systèmes ne sont pas toujours la solution optimale. Pour des volumes très élevés et constants, la technologie des convoyeurs stationnaires peut s’avérer plus économique et écoénergétique. Par ailleurs, une importante flotte mobile requiert une gestion efficace du trafic, des réseaux sans fil fiables et des protocoles de sécurité clairement définis.
Les systèmes automatisés de stockage et de récupération permettent une utilisation optimale de l'espace et des temps d'accès réduits. Dans les processus circulaires, ils gèrent de manière compacte les pièces usagées testées, les modules d'échange et les pièces de rechange rarement utilisées. Leurs avantages sont décuplés par la standardisation des conteneurs, des étiquettes et des interfaces. Des difficultés surviennent lorsque la diversité des produits et leurs géométries irrégulières complexifient la manutention. Dans ce cas, les préhenseurs intelligents, la reconnaissance d'images et les supports de charge flexibles peuvent s'avérer utiles, mais ils augmentent également les coûts d'investissement et d'intégration.
Pour de nombreuses installations existantes, la modernisation est plus avantageuse économiquement que la construction de nouvelles installations. Des capteurs surveillent l'état des convoyeurs existants, des systèmes de contrôle modernes améliorent leur disponibilité et un logiciel connecte des systèmes auparavant isolés. Une conversion progressive réduit les investissements initiaux et les risques opérationnels. Elle évite également le remplacement prématuré de technologies fonctionnelles. Dans une perspective d'économie circulaire, il serait contradictoire de viser la durabilité uniquement par le remplacement complet des systèmes existants.
Les données transforment les rendements en actifs
Les cycles de matériaux ne fonctionnent qu'avec des informations numériques. Une pièce usagée sans identification claire, sans historique de maintenance ni données d'état est souvent mise au rebut par précaution ou réutilisée seulement après des tests approfondis. À l'inverse, une pièce dont l'origine, la durée d'utilisation, la charge et l'historique des réparations sont documentés peut être évaluée, stockée de manière stratégique et remise sur le marché avec une garantie. Les données permettent ainsi de réduire les coûts de transaction de l'économie circulaire.
L'infrastructure technique repose sur une combinaison de progiciels de gestion intégrée (PGI) et de systèmes de contrôle opérationnel. Le système ERP gère les transactions commerciales et les données de base des articles, le système de gestion d'entrepôt (SGE) gère les stocks et les emplacements de stockage, un système d'exécution d'entrepôt priorise les commandes et les ressources, et le système de contrôle coordonne les robots, les convoyeurs et les postes de travail. Dans une optique d'économie circulaire, des données sur l'état des produits, les classes de qualité, les émissions de CO₂, les informations relatives à la propriété et les filières de recyclage autorisées sont intégrées. Ces informations ne doivent pas être consignées dans des fichiers de développement durable distincts, mais éclairer les décisions opérationnelles.
Le passeport numérique de produit offre un cadre essentiel à cet égard. Il permet de rendre accessibles, de manière structurée, les propriétés techniques, la composition des matériaux, l'origine, les possibilités de réparation, la recyclabilité et les impacts environnementaux. Ce passeport deviendra obligatoire pour certaines batteries à partir de février 2027. D'autres catégories de produits, comme le fer, l'acier, les textiles et les produits de construction, suivront. Cela représente un double défi pour les entreprises de construction mécanique et de logistique : elles doivent fournir des données sur leurs propres produits et, simultanément, développer des systèmes qui exploitent concrètement les données du passeport de produit lors de la réception des marchandises, de leur maintenance et en fin de vie.
Un jumeau numérique étend cette transparence jusqu'au niveau de l'usine et du processus. Il modélise virtuellement les stocks, les flux de matières, les capacités et la consommation d'énergie. Cela permet de simuler de nouveaux flux de retour, différentes tailles de lots ou des stations de traitement supplémentaires avant tout investissement. Cette capacité est particulièrement précieuse sur les marchés volatils. La conception ponctuelle d'un entrepôt pour un volume de pointe fixe perd de son importance ; elle est remplacée par des ajustements continus basés sur des données réelles.
L'intelligence artificielle peut améliorer la prévision, la reconnaissance d'images et l'aide à la décision. Elle détecte les dommages, estime la durée de vie restante, prédit les volumes de retour et optimise les séquences de commandes. Cependant, sa valeur économique dépend de la qualité des données et de l'intégration des processus. Un modèle qui calcule une probabilité de panne sans déclencher d'ordre de maintenance ni réserver de pièce détachée reste une simple démonstration. Les gains de productivité n'apparaissent que lorsque l'analyse, la prise de décision et l'exécution sont étroitement liées au sein d'un processus intégré.
La logistique inverse détermine la circularité réelle
De nombreuses stratégies d'économie circulaire échouent non pas à cause de problèmes techniques de recyclage, mais plutôt en raison des difficultés liées au retour des produits. Ces derniers sont géographiquement dispersés, les droits de propriété sont flous, les volumes de retour fluctuent et les coûts de transport sont élevés. Pour les matériaux de faible valeur ou volumineux, la logistique peut absorber la totalité de la valeur résiduelle. Par conséquent, les entreprises doivent définir les modalités de retour des produits, des supports de charge et des composants dès le point de vente.
Les systèmes de consigne, les garanties de rachat, le leasing et les modèles de produit en tant que service (PaaS) incitent économiquement au retour des produits. Le fabricant conserve souvent la propriété ou l'accès au produit et peut ainsi mieux gérer sa valeur résiduelle. Cela nécessite un calcul précis du taux de retour, de la durée de vie utile et des coûts de remise en état. Des hypothèses trop optimistes aboutissent à des modèles économiques qui, bien que paraissant circulaires sur le papier, ne génèrent pas de rendements suffisants en pratique.
La conception du réseau est donc tout aussi importante que la technologie d'entreposage. Il n'est pas nécessaire de transporter immédiatement tous les articles retournés vers un site central. Des centres régionaux de collecte et de test permettent de regrouper les produits, d'effectuer des réparations simples et d'éviter les envois inutiles. En revanche, les sites de reconditionnement centralisés se justifient lorsque des connaissances spécialisées, des bancs d'essai ou des économies d'échelle sont indispensables. Un réseau multi-étapes allie proximité régionale et efficacité industrielle.
Les emballages réutilisables nécessitent également un système de gestion dédié. Palettes, caisses en plastique, rayonnages et supports de charge spéciaux représentent un capital immobilisé. Le manque de transparence et l'absence de pratiques de retour uniformes entraînent des pertes, des surstocks et des remplacements coûteux. L'identification numérique, le comptage automatisé et le contrôle de la circulation basé sur l'état des emballages transforment ces derniers en un actif prévisible. Les objectifs européens de réutilisation pour certains emballages de transport et de vente, qui entreront en vigueur en 2030, accentuent encore la nécessité d'agir.
Solutions intralogistiques LTW

LTW Intralogistics – Ingénieurs des flux - Image : LTW Intralogistics GmbH
LTW propose à ses clients non pas des composants individuels, mais des solutions complètes et intégrées. Conseil, planification, composants mécaniques et électrotechniques, technologies de contrôle et d'automatisation, logiciels et services : tout est interconnecté et parfaitement coordonné.
La production en interne des composants clés présente un avantage particulier. Elle permet un contrôle optimal de la qualité, des chaînes d'approvisionnement et des interfaces.
LTW incarne la fiabilité, la transparence et le partenariat collaboratif. La loyauté et l'honnêteté sont des valeurs fondamentales de l'entreprise ; ici, une poignée de main a encore toute sa valeur.
En lien avec ceci :
L'ingénierie mécanique en tant que fournisseur de solutions de cycle de vie
Le génie mécanique devient un fournisseur de solutions couvrant l'ensemble du cycle de vie
Le génie mécanique est à la fois utilisateur et acteur de l'économie circulaire. Il consomme de l'acier, de l'aluminium, des composants électroniques et des plastiques, mais fabrique également les systèmes qui permettent à d'autres industries d'utiliser les matériaux plus efficacement, de réparer les produits et de trier les déchets. Son principal potentiel réside dans l'extension de sa création de valeur, de la simple livraison d'une machine à l'ensemble de son cycle de vie.
La durabilité à elle seule ne suffit pas. Une machine peut fonctionner mécaniquement pendant vingt ans et devenir économiquement inutilisable après dix ans si son système de commande, son logiciel ou sa communication ne peuvent être mis à jour. La conception circulaire des machines exige donc des assemblages modulaires, des interfaces standardisées, une électronique interchangeable et une procédure de démontage documentée. Les pièces d'usure doivent être accessibles, séparables en toute sécurité et facilement disponibles. Parallèlement, la modularité ne doit pas entraîner un surdimensionnement inutile qui augmente la consommation de matériaux et les coûts.
Le reconditionnement, c'est-à-dire la remise à neuf industrielle de produits selon des normes de performance définies, présente un potentiel considérable. Les estimations prévoient que le marché européen passera d'environ 31 milliards d'euros à près de 100 milliards d'euros d'ici 2030. Comparé à la production de produits neufs, il permet de réaliser des économies de matériaux, d'énergie et de délais de livraison, tout en garantissant aux clients un produit testé et de qualité prévisible. Les fabricants bénéficient ainsi de revenus supplémentaires et de relations clients renforcées. Des procédures de test standardisées, la disponibilité des pièces détachées, une réglementation claire en matière de responsabilité et la confiance dans les performances des composants reconditionnés sont des éléments essentiels.
Le parc de machines installées devient ainsi un atout stratégique. Les fabricants qui connectent numériquement leurs équipements sur le terrain peuvent identifier les besoins de maintenance, proposer des mises à niveau et déterminer les périodes de reprise optimales. Le modèle économique évolue, notamment, des ventes vers les contrats de service, les modèles de disponibilité ou les tarifs à l'usage. Ces modèles lissent les revenus, mais exigent une comptabilité et une gestion des risques professionnelles différentes. Ceux qui sous-estiment la durée de vie technique restante finissent par supporter des coûts auparavant à la charge de l'exploitant.
La productivité découle du maintien de la valeur plutôt que de la réduction des effectifs
Le débat économique autour de l'automatisation se résume souvent aux économies réalisées sur le temps de travail. Or, cet argument est insuffisant dans une société vieillissante. La population active allemande pourrait diminuer considérablement d'ici une décennie, tandis que la métallurgie, la construction mécanique et électrique, la maintenance et la logistique continueront d'exiger une main-d'œuvre qualifiée. La faiblesse de l'économie a partiellement masqué la grave pénurie de main-d'œuvre qualifiée, sans pour autant résoudre le problème structurel sous-jacent.
L'automatisation est donc avant tout un moyen d'utiliser plus efficacement une main-d'œuvre rare. Les robots prennent en charge les tâches de transport lourdes, monotones et exigeantes sur le plan ergonomique. L'identification automatique réduit les efforts de recherche et de réservation. Les systèmes d'assistance guident les employés lors des inspections et des réparations. Les techniciens qualifiés peuvent ainsi se concentrer sur le diagnostic des pannes, l'amélioration des processus et les décisions exceptionnelles. Le gain de productivité résulte donc non seulement d'une réduction du personnel par unité, mais aussi d'une qualité supérieure, d'une diminution des temps d'arrêt et d'une meilleure valorisation des connaissances existantes.
Parallèlement, le référentiel de compétences évolue. Les besoins se multiplient en analyse de données, robotique, maintenance, cybersécurité et analyse du cycle de vie. La séparation entre logistique, production, informatique et développement durable s'estompe, car les processus circulaires connectent tous ces domaines. Les entreprises devraient donc privilégier des parcours d'apprentissage adaptés aux rôles plutôt que des formations isolées pour chaque appareil. Un chef d'équipe, par exemple, doit comprendre comment une logique de priorisation pondère la valeur matérielle, le délai de livraison et la consommation énergétique.
Cette transformation comporte également des risques sociaux. Des tâches simples peuvent devenir obsolètes, tandis que de nouveaux postes exigent des qualifications plus élevées. Sans formation complémentaire, un décalage entre les compétences et la réalité apparaît malgré la pénurie de personnel. De plus, la mesure automatisée des performances et la gestion du travail assistée par l'IA ne doivent pas conduire à une surveillance opaque. L'adhésion est renforcée lorsque les employés sont impliqués dès le début dans la conception des processus et des concepts de sécurité. Un système techniquement optimal, mais contourné dans la pratique quotidienne, est économiquement inutile.
L'énergie, la surface et les émissions doivent être calculées conjointement
Les centres logistiques ont un impact environnemental qui ne se limite pas à leurs véhicules. Les bâtiments, le chauffage, la climatisation, l'éclairage, les convoyeurs, l'informatique, les emballages et les espaces extérieurs y contribuent également. Une analyse exhaustive du transport de marchandises en Allemagne en 2019, prenant en compte l'approvisionnement énergétique, la fabrication des véhicules, les infrastructures et l'entreposage, a permis d'estimer les émissions à environ 160 millions de tonnes d'équivalent CO₂. Ce chiffre représente environ trois fois les émissions directes mesurées à l'époque dans le cadre plus restrictif de la protection du climat. Ce graphique illustre la forte dépendance des résultats au périmètre d'analyse retenu.
L'automatisation permet de rationaliser les zones de stockage, réduisant ainsi le volume des bâtiments, les distances de déplacement et l'emprise au sol. Les rayonnages grande hauteur, le stockage compact en conteneurs et la gestion des stocks à la demande optimisent l'utilisation de l'espace. Cependant, l'ajout de systèmes d'entraînement et informatiques peut accroître la consommation d'énergie. Par conséquent, il est essentiel de ne pas évaluer la consommation énergétique absolue d'un système isolément, mais plutôt l'énergie consommée par unité traitée avec succès, par unité de valeur produit conservée ou par tonne de matière première évitée.
La gestion de la charge permet de réaliser des économies supplémentaires. Il n'est plus nécessaire de charger simultanément les véhicules et les systèmes de stockage stationnaires. Les commandes énergivores peuvent être reportées aux périodes de forte production d'énergie solaire sur site ou d'électricité du réseau bon marché, sous réserve du respect des délais de livraison. Le freinage régénératif, les moteurs à haut rendement et les modes veille intelligents contribuent également à réduire la consommation. Toutefois, le principal levier d'efficacité réside souvent dans la réduction des déplacements inutiles grâce à une meilleure gestion des stocks et au regroupement des commandes.
Économie circulaire et protection du climat ne sont pas synonymes. Les réparations locales permettent d'économiser des matériaux, mais les transports répétés peuvent les rendre non rentables. Le traitement des matériaux recyclés peut s'avérer plus énergivore que d'autres solutions. Inversement, un nouvel appareil plus économe en énergie peut justifier le remplacement prématuré d'un système fonctionnel si les économies réalisées pendant son utilisation dépassent les coûts de fabrication. Par conséquent, les décisions doivent s'appuyer sur des données relatives au cycle de vie plutôt que sur des règles générales.
L'étude de faisabilité de l'investissement nécessite un nouveau calcul du coût total
Le calcul classique de l'amortissement pour l'automatisation d'un entrepôt compare les coûts d'investissement et d'exploitation aux heures de travail économisées. Pour les systèmes circulaires, ce modèle est incomplet. Il convient également de prendre en compte d'autres facteurs tels que la réduction des déchets, la récupération des composants, la diminution des coûts d'élimination, la baisse des niveaux de stock, l'allongement de la durée de vie du système, l'amélioration de la fiabilité des livraisons, la réduction des risques liés à l'approvisionnement et les revenus potentiels issus des programmes de service ou de reprise.
De nouveaux coûts apparaissent. Il s'agit notamment de la maintenance des données, de l'identification des produits, des contrôles qualité supplémentaires, du transport de retour, du nettoyage, du démontage, de l'intégration logicielle et de la documentation. De plus, les stocks retournés immobilisent des capitaux tant que leur état reste incertain. Une solution d'économie circulaire économiquement viable exige donc des décisions rapides de la part du destinataire. Plus un produit reste longtemps en quarantaine, plus les besoins en espace, l'incertitude et la perte de valeur augmentent.
Une analyse de rentabilité solide doit présenter plusieurs scénarios. Le scénario de référence repose sur des quantités, des prix et des taux de retour réalistes. Un scénario de crise prend en compte des retours plus faibles, des prix des matières premières plus bas ou des coûts d'intégration plus élevés. Un scénario de croissance démontre les avantages d'une mise à l'échelle modulaire. Les hypothèses relatives à la durée de vie technique et à la valeur résiduelle sont particulièrement cruciales, car même de faibles écarts peuvent impacter significativement la rentabilité.
Outre le retour sur investissement, la flexibilité représente une valeur ajoutée importante. Une solution mobile ou modulaire peut sembler plus onéreuse au premier abord qu'un système installé de façon permanente, mais elle réduit le risque d'erreurs d'appréciation. Face à l'incertitude concernant la gamme de produits, les ventes ou la réglementation, la capacité d'adaptation a une réelle valeur économique. Celle-ci est souvent sous-estimée dans les calculs de rentabilité statiques.
Le financement et la comptabilité influent également sur la mise en œuvre. Le leasing, la robotique en tant que service (SaaS) et les modèles de facturation à l'usage réduisent l'investissement initial, mais augmentent les obligations et les dépendances à long terme. Les entreprises doivent sécuriser contractuellement les interfaces, l'accès aux données et les options de sortie. Un abonnement bon marché peut devenir onéreux si seul le fournisseur est autorisé à assurer la maintenance des logiciels, des pièces détachées ou la gestion du parc de machines.
Les petites et moyennes entreprises ont besoin d'une voie de transformation différente
Les grandes entreprises peuvent constituer leurs propres équipes d'automatisation, de données et de développement durable. Un fabricant de machines ou un prestataire logistique de taille moyenne doit résoudre les mêmes problèmes fondamentaux avec des ressources bien moindres. Pour eux, une refonte complète est souvent ni financièrement réalisable ni organisationnellement gérable. L'approche appropriée commence donc par un flux de matières clairement défini dont les avantages économiques sont mesurables.
Un point de départ judicieux pourrait être le retour automatique des supports de charge de grande valeur, la réutilisation des pièces de rechange testées ou la maintenance conditionnelle des équipements critiques. Il est essentiel que le projet pilote ne devienne pas un système technologique isolé. Le modèle de données, l'identification et les interfaces doivent être conçus dès le départ pour être évolutifs. Autrement, de multiples solutions individuelles seront créées, et leur interconnexion ultérieure s'avérera plus coûteuse que l'automatisation initiale.
La standardisation réduit les coûts. Des conteneurs uniformes, des classes de qualité clairement définies, des formats de données interopérables et des interfaces de programmation ouvertes facilitent l'intégration. Les associations professionnelles et les réseaux de fournisseurs peuvent mettre en place des structures communes de reprise et de retraitement lorsque les entreprises individuelles ne disposent pas de quantités suffisantes. En particulier pour les composants rares, la coopération est plus rentable qu'un système fermé et cloisonné.
Les prestataires de services peuvent pallier le manque de connaissances spécialisées, mais la responsabilité des processus ne doit pas être entièrement externalisée. L'entreprise doit comprendre quelles données sont essentielles à son activité, comment les décisions sont prises et quelles interdépendances existent. Se contenter d'un système opaque peut entraîner une perte de contrôle sur un processus fondamental. Dans les modèles économiques circulaires, notamment, une partie de l'avantage concurrentiel réside dans la connaissance de l'état, de l'utilisation et de la valeur résiduelle des produits.
La réglementation modifie les paramètres de la concurrence
La politique européenne se concentre de plus en plus sur la conception des produits, leur réutilisation et les matières premières secondaires, délaissant la gestion des déchets. Le règlement relatif à l'écoconception des produits durables est en vigueur depuis juillet 2024. Il établit un cadre d'exigences concernant la durabilité, la réparabilité, l'efficacité énergétique et l'utilisation des ressources, et introduit le passeport numérique du produit. Ce dernier intégrera progressivement les informations relatives aux matériaux, aux performances techniques, à la réparabilité et à la recyclabilité aux conditions d'accès au marché.
La réglementation des emballages a également un impact direct sur la logistique. Le nouveau règlement européen sur les emballages, applicable à partir d'août 2026, impose que les emballages soient conçus pour être recyclables. Dès 2030, des exigences spécifiques de réutilisation entreront en vigueur pour certains emballages de transport et de vente. Les entreprises ne devront donc plus considérer les emballages comme de simples consommables, mais comme un stock géré, avec des cycles de vie, un état et des procédures de retour.
La loi relative aux matières premières critiques fixe notamment l'objectif de couvrir au moins 25 % de la consommation annuelle européenne de matières premières stratégiques par le recyclage d'ici à 2030. De tels objectifs accroissent la demande en technologies de tri, de traitement et de valorisation. Cela crée de nouveaux marchés pour le secteur de la construction mécanique, tout en renforçant les exigences en matière de traçabilité et de données sur les matériaux.
La réglementation peut accélérer les investissements, mais elle peut aussi engendrer des effets pervers. Les exigences documentaires détaillées pèsent de manière disproportionnée sur les petites entreprises lorsque les données doivent être fournies à plusieurs reprises et dans différents formats. Les passeports produits ne génèrent des avantages économiques que si les données sont lisibles par machine, interopérables et accessibles pour les décisions opérationnelles. Un simple PDF numérisé ne suffit pas à créer un cycle. Le facteur crucial est la capacité d'un système d'entreposage ou de réparation à analyser automatiquement les informations.
Les entreprises ne devraient donc pas considérer la réglementation comme une simple obligation de conformité. Celles qui constituent rapidement des données fiables sur leurs produits et matériaux peuvent optimiser la maintenance, les retours et la revente. Cette obligation devient alors le socle d'une activité rentable tout au long du cycle de vie du produit. À l'inverse, celles qui attendent la dernière minute se lancent dans des projets informatiques complexes et stériles, sans aucun avantage stratégique.
La résilience acquiert un noyau matériel
Les crises de ces dernières années ont démontré qu'une efficacité élevée sans réserves peut s'avérer vulnérable. L'économie circulaire renforce la résilience car elle ouvre de nouvelles sources d'approvisionnement au sein même du parc installé de l'entreprise. Les composants remis à neuf, les matériaux recyclés et les produits réparables réduisent la dépendance vis-à-vis des pays fournisseurs. Sans pour autant remplacer totalement les importations primaires, ils permettent d'atténuer les goulets d'étranglement et de raccourcir les délais de réponse.
Les entrepôts automatisés favorisent cette stratégie grâce à la transparence et à la rapidité. Une entreprise doit connaître les composants d'occasion disponibles, leur état et les produits pour lesquels ils peuvent être utilisés. Sans ces informations, le stock théorique reste inutile. La résilience ne repose pas sur des niveaux de stock maximaux, mais sur la disponibilité des options et la rapidité de leur rotation.
La relocalisation et les cycles régionaux peuvent se renforcer mutuellement. Lorsque la production est plus proche du marché européen, le rapatriement, la réparation et la remise à neuf sont facilités. Parallèlement, l'automatisation accroît la compétitivité des régions où les salaires sont plus élevés. Toutefois, il ne faut pas idéaliser la régionalisation. Certaines matières premières et certains composants restent d'origine mondiale, et la production locale à petite échelle peut perdre en économies d'échelle. L'objectif ne doit donc pas être l'autarcie, mais un équilibre entre approvisionnement mondial, capacités régionales et réserves circulaires.
Le génie mécanique peut exporter cette résilience. Des systèmes flexibles de tri, de démontage, de retraitement et de stockage automatisé sont nécessaires à l'échelle mondiale. Les fournisseurs européens ont des opportunités à saisir s'ils associent qualité mécanique, logiciels, normes de données et services de cycle de vie. Cependant, la concurrence s'intensifie car les fournisseurs asiatiques progressent rapidement dans les domaines de la robotique, des batteries et de la mise à l'échelle. La tradition technologique, à elle seule, ne garantit pas une position dominante sur le marché.
La cybersécurité et la dépendance des systèmes deviennent des risques de production
Plus les entrepôts, les sites de production et les réseaux de retour sont interconnectés numériquement, plus la surface d'attaque s'étend. Une défaillance du système de gestion d'entrepôt peut non seulement interrompre les expéditions, mais aussi bloquer le contrôle des matériaux, l'approvisionnement en pièces détachées et la remise à neuf. Par conséquent, les robots connectés, les capteurs et les services cloud externes doivent être considérés comme des composantes essentielles de la sécurité de la production.
Les systèmes existants hétérogènes présentent des risques particuliers. Les systèmes de contrôle plus anciens, bien que connectés aux nouvelles plateformes via des passerelles, sont souvent dépourvus de fonctionnalités de sécurité modernes. Il est essentiel de disposer de réseaux segmentés, de droits d'accès clairement définis, de mises à jour régulières et de procédures d'intervention d'urgence éprouvées. Un processus entièrement autonome, sans option de repli manuel, peut engendrer des coûts importants en cas de dysfonctionnement.
La souveraineté des données est également un facteur de compétitivité. Les passeports produits et les plateformes de services contiennent des informations sur l'utilisation, le taux d'utilisation des capacités, les pannes et les processus clients. Ces données ont une valeur économique et sont parfois sensibles. Les contrats doivent stipuler clairement qui est autorisé à les utiliser, à les partager et à les exporter après la fin du contrat. Les standards ouverts réduisent la dépendance vis-à-vis du fournisseur, mais ne résolvent pas entièrement le problème si les algorithmes propriétaires et l'accès à la maintenance restent la propriété du fournisseur.
Le principe de circularité doit donc également s'appliquer aux logiciels. Les systèmes doivent être évolutifs, migrables et opérationnels sur le long terme. Une machine robuste dont le système d'exploitation ne reçoit plus de mises à jour de sécurité après quelques années n'est pas viable. L'obsolescence numérique peut réduire la durée de vie des installations industrielles davantage que l'usure mécanique.
Nouveaux indicateurs clés de performance pour un nouveau modèle de production
Les entreprises maîtrisent ce qu'elles mesurent. Les indicateurs clés de performance (KPI) classiques de la logistique restent importants, mais ne suffisent plus. Un entrepôt circulaire exige un système de KPI intégré qui combine productivité, investissement, valorisation de la valeur et impact environnemental. Le facteur déterminant n'est pas le nombre d'indicateurs, mais leur pertinence pour la prise de décisions concrètes.
Au niveau du processus, le temps de cycle, le taux d'erreur, la disponibilité des installations, la consommation d'énergie par mouvement et le taux d'utilisation des capacités sont des paramètres pertinents. Pour les systèmes en boucle fermée, le taux de retour, le taux de réutilisation, le taux de réussite des réparations, le nombre moyen de cycles, le motif de rejet et le délai d'évaluation de l'état sont également importants. Parmi les facteurs économiquement significatifs figurent la valeur résiduelle obtenue, les coûts d'acquisition évités, les coûts de remise à neuf, le capital immobilisé et la marge contributive des produits circulaires.
Les indicateurs environnementaux doivent refléter l'utilisation évitée de matières premières, les émissions de gaz à effet de serre sur l'ensemble du cycle de vie, le volume de déchets et la pureté des matériaux. Le double comptage doit être évité. Une pièce réutilisée ne doit pas être comptabilisée simultanément comme déchet évité, pièce neuve sauvée et matériau recyclé sans que les limites du système soient clairement définies. La comparabilité exige des méthodes claires et des périodes de référence cohérentes.
Un indicateur particulièrement pertinent est la valeur économique obtenue par ressource utilisée. Il relie la logique de l'économie circulaire à la gestion d'entreprise. De plus, la flexibilité doit être mesurée, par exemple, par le temps et les coûts nécessaires à l'intégration d'un nouveau type de produit, d'une nouvelle filière de recyclage ou d'un nouveau poste. Cela permet de déterminer si un système est efficace uniquement aujourd'hui ou s'il est également adaptable à l'avenir.
Du projet pilote à l'exploitation industrielle
La réussite de la mise en œuvre repose sur l'analyse des pertes de valeur. Où se produisent les rebuts, les pertes, les transports inutiles, les délais de recherche excessifs ou les remplacements prématurés ? Quels produits ont une valeur résiduelle élevée et pour quels matériaux les coûts de retour et de test sont-ils supérieurs aux avantages ? Ces questions permettent de déterminer quel cycle doit être bouclé en premier.
Le processus est alors simplifié : réduction des variantes, standardisation des emballages, définition des classes de qualité et clarification des responsabilités. L’automatisation technique n’intervient qu’ensuite. Cette approche permet d’éviter la numérisation des inefficacités héritées du passé. Parallèlement, un modèle de données commun doit être élaboré, recensant l’identité du produit, son état, sa propriété et son utilisation ultérieure autorisée.
Le premier cas d'usage doit être économiquement pertinent et gérable. À titre d'exemple, citons les pièces de rechange de valeur, les racks de transport réutilisables ou les modules d'échange clairement définis. L'opération doit être testée en conditions réelles de fluctuations, de retours de marchandises endommagées et de pannes informatiques. Un projet pilote fonctionnant uniquement dans des conditions idéales ne constitue pas une base fiable pour la prise de décision.
Après les tests techniques vient la phase de développement organisationnel. Les services Achats, Développement, Production, Ventes, Service après-vente et Logistique doivent partager des objectifs communs. Si les ventes se concentrent uniquement sur la maximisation des revenus liés aux nouvelles machines tandis que le service après-vente est chargé de développer les capacités de reprise et de remise à neuf, des conflits internes surgiront. La rémunération et le compte de résultat doivent clairement refléter les revenus indirects et les coûts évités.
Enfin, le réseau s'étend. Les fournisseurs communiquent les données relatives aux matériaux et à leur état, les clients bénéficient d'incitations pour les retours, et les partenaires logistiques intègrent le transport des retours. Les normes et les règles contractuelles sont tout aussi importantes que la technologie. L'économie circulaire n'est pas l'apanage d'une seule usine, mais un effort coordonné à l'échelle de toute la chaîne de valeur.
D’ici à 2035, la combinaison de la rapidité et de la préservation de la valeur sera déterminante
D’ici 2035, la logistique industrielle devrait être nettement plus autonome, axée sur les données et soumise à une réglementation plus stricte. Les robots mobiles, les entrepôts automatisés, la reconnaissance d’images et la planification assistée par l’IA deviendront plus accessibles et abordables. Cependant, le véritable avantage concurrentiel ne résidera pas dans la possession de technologies individuelles, mais dans leur intégration au sein d’un modèle économique préservant la valeur matérielle tout au long de leur cycle de vie.
L'Europe dispose d'une base solide en ingénierie mécanique et en automatisation, mais souffre d'investissements insuffisants et d'une économie circulaire encore limitée. En 2023, seulement 11,8 % des matériaux utilisés dans l'Union européenne provenaient du recyclage ; en Allemagne, ce chiffre atteignait 13,9 %. En 2024, il est passé à 12,2 %. Des progrès sont certes réalisés, mais trop lents pour transformer en profondeur la dépendance aux ressources et l'impact environnemental. Parallèlement, des modélisations économiques révèlent un potentiel considérable : une économie circulaire plus aboutie pourrait accroître le PIB européen d'ici 2030 et créer des centaines de milliers d'emplois. Ces projections ne constituent pas une garantie, mais elles illustrent l'ampleur des gains potentiels.
Cette transition engendrera des gagnants et des perdants. Les fabricants proposant des produits modulaires, des données fiables sur l'état des produits et des réseaux de reprise opérationnels pourront générer des revenus supplémentaires grâce à la maintenance, la remise à neuf et la revente. En revanche, les fournisseurs de systèmes rigides et fermés seront confrontés à une pression accrue, les clients exigeant flexibilité, accès aux données et documentation du cycle de vie. Les prestataires logistiques pourront évoluer, passant du rôle de transporteurs à celui d'opérateurs de réseaux de reprise et de remise à neuf. Les employés bénéficieront d'une réduction des contraintes ergonomiques et d'une plus grande qualification de leurs tâches, mais nécessiteront une formation continue.
L'enseignement économique fondamental est le suivant : efficacité et circularité ne doivent pas être opposées. Une économie circulaire sans automatisation demeure trop coûteuse et trop lente dans de nombreuses applications industrielles. À l'inverse, une automatisation sans stratégie circulaire accélère la consommation de matières premières et accroît les dépendances. Seule leur combinaison permet de créer un système qui améliore simultanément le rendement, la résilience et la préservation de la valeur.
L'entrepôt est au cœur de cette interconnexion. C'est là que les produits physiques rencontrent les informations numériques, que se prennent les décisions relatives à la réutilisation ou à la dévalorisation, et que la production et le recyclage peuvent être synchronisés. Quiconque continue de considérer l'entrepôt comme un simple centre de coûts néglige son rôle stratégique. Il devient le pivot d'une industrie qui n'a pas besoin de perdre en efficacité pour devenir plus durable, mais qui, au contraire, gagne en productivité grâce à une gestion intelligente des matériaux, de l'énergie et des connaissances.
Conseil - Planification - Mise en œuvre

Konrad Wolfenstein
Je serais heureux de vous servir de conseiller personnel.
wolfenstein∂xpert.digitalmeVous pouvez contacter à ou
Appelez-moi simplement au +49 7348 4088 965 .
Vos experts en intralogistique

Conseil, planification et mise en œuvre de solutions complètes pour les entrepôts à grande hauteur et les systèmes de stockage automatisés - Image : Xpert.Digital
Plus d'informations ici :