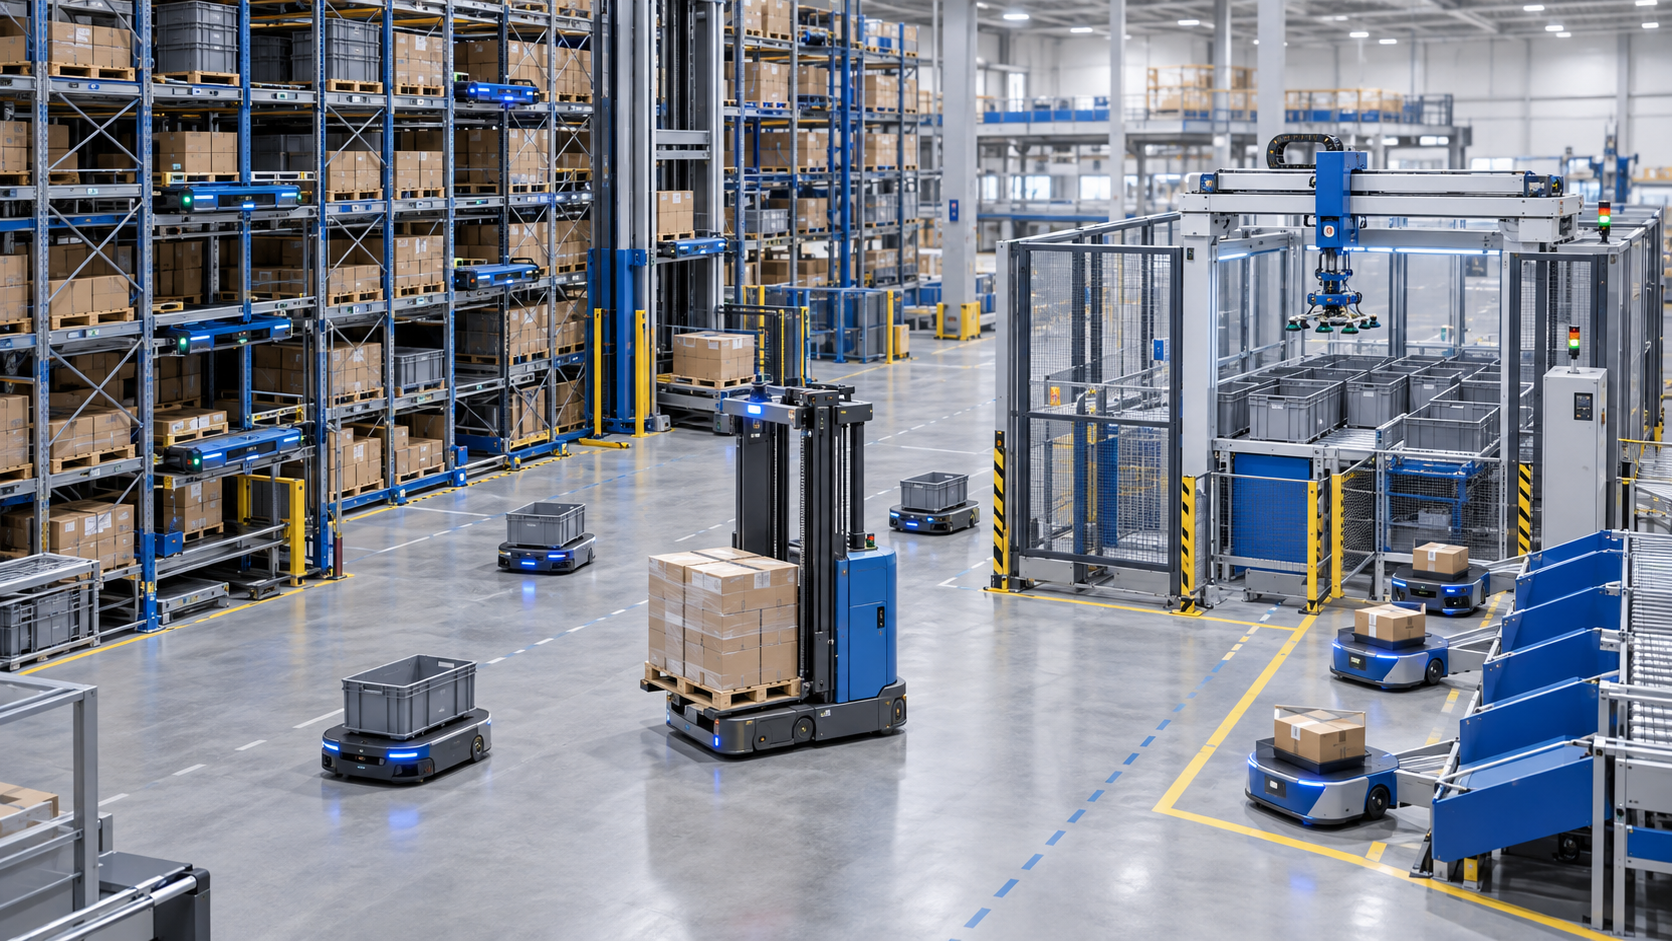
Más robots no resolverán el problema de tu almacén: Daifuku conecta almacenes y robótica, de donde proviene el verdadero aumento de productividad. Imagen creativa sobre el tema, con IA: Xpert.Digital
Almacenes del futuro: Por qué el número de robots no determina el éxito
Almacén automatizado: Cómo Daifuku conecta palets, contenedores y artículos individuales
La tecnología de almacén de Daifukus bajo revisión: ¿Cuándo la robótica en red tiene sentido económico?
Más robots no significan automáticamente un almacén más eficiente. El factor crucial es si el almacenamiento, el transporte, la preparación de pedidos y la clasificación funcionan de forma coordinada para que los pedidos se completen de manera fiable y a un coste razonable. Daifuku presentó precisamente este enfoque en Logis-Tech Tokyo 2026: bajo el lema "Robótica en movimiento", el especialista japonés en intralogística combinó el almacenamiento automatizado de palés y contenedores, robots de transporte móviles, preparación de pedidos robótica y tecnología de clasificación en pasos de proceso coordinados.
La idea subyacente tiene relevancia económica: si los sistemas individuales operan con rapidez, pero sus transferencias se estancan o los procesos posteriores no pueden seguir el ritmo, una gran parte de la productividad potencial permanece sin explotar. La robótica en red puede ayudar a reducir estas ineficiencias, pero no garantiza el éxito. Los requisitos de espacio, el software, la fiabilidad, la organización del personal y la gama de productos influyen en la rentabilidad de la inversión. Por lo tanto, la presentación de Daifuku no solo muestra qué tareas pueden realizar los robots, sino también qué es crucial para la integración y la evaluación objetiva de un almacén automatizado.
El almacén interconectado de Daifuku: La economía de la robótica coordinada
Cuando la robótica, el almacenamiento, el transporte y la preparación de pedidos funcionan conjuntamente como un proceso operativo en red, la lógica económica de un almacén cambia: lo que importa ya no es solo la velocidad de una máquina, sino la fiabilidad con la que todo el sistema completa los pedidos vendibles. Por lo tanto, la tesis central es que las mayores ganancias de productividad a menudo no residen en el próximo robot, sino en una mejor coordinación de los procesos que ya pueden automatizarse.
Daifuku presentó este enfoque en Logis-Tech Tokyo 2026, que tuvo lugar en Tokio del 8 al 11 de septiembre. Bajo el lema "Robótica en movimiento", la empresa combinó tecnología de almacenes automatizados, robots de transporte móviles, recolección y clasificación robótica en pasos de proceso coordinados. La importancia económica de esta integración va más allá de la presentación de un producto: impacta en las decisiones de inversión, la utilización del espacio, la organización del trabajo, el compromiso de capital y la capacidad de realizar entregas confiables ante una demanda fluctuante.
De la maquinaria al modelo operativo
La presentación abarcó siete sistemas diferentes que funcionaban conjuntamente en dos áreas: una para palés y otra para contenedores y artículos individuales. En el área de palés, se destacó el almacén de transporte modular Shuttle Rack LX, la carretilla elevadora autónoma SOTR-F y el sistema de transporte y clasificación de palés SOTR-L. En la segunda área, Daifuku combinó el almacén de contenedores Fine Shuttle con el robot de transporte SOTR-M, el robot de preparación de pedidos XY y el sistema de clasificación de artículos individuales SOTR-S.
Esta distinción es importante: lo que se mostró no fue simplemente un robot universal que realiza todas las tareas, sino una arquitectura de división del trabajo compuesta por máquinas especializadas. Económicamente, esto tiene sentido. Un sistema para mover palés pesados debe cumplir requisitos diferentes a los de una pinza para productos pequeños. Por lo tanto, la especialización puede ser más rentable y fiable que intentar resolver todas las tareas con el mismo tipo de máquina.
Igualmente importante es definir los límites de la presentación. Las dos áreas de demostración no deben interpretarse como prueba de que todos los pasos de trabajo en un centro de distribución ya están completamente automatizados. Entre el almacenamiento de palés y la preparación de pedidos individuales, por ejemplo, se encuentran el despaletizado, la apertura de cajas, la recepción y, si es necesario, el traslado del contenido. Una evaluación fiable debe considerar explícitamente estas transiciones, en lugar de concluir que un almacén totalmente automatizado es el resultado de un proceso parcial exitoso.
El mercado está creciendo, el nivel de exigencia está subiendo
La magnitud de la demanda demuestra que la robótica móvil ya no es un nicho de mercado. En 2025, se registraron 117.500 robots de servicio para aplicaciones de transporte y logística en todo el mundo; esta aplicación representó el 47 % del total de robots de servicio profesionales. El crecimiento reportado con respecto al año anterior fue del 21 %. En total, las ventas registradas de robots de servicio profesionales ascendieron a casi 250.000 unidades.
Estas cifras requieren una interpretación precisa. La categoría de transporte y logística abarca no solo robots de almacén, sino también otras aplicaciones de transporte en diversos entornos interiores y exteriores. Además, los volúmenes de ventas no corresponden ni al stock instalado ni a los ingresos de mercado. Un pequeño robot de clasificación y un vehículo de transporte pesado pueden figurar como una sola unidad en el recuento, aunque su volumen de inversión y su impacto operativo difieran significativamente.
Incluso comparar datos a lo largo del tiempo presenta dificultades metodológicas: la publicación de 2024 citaba 102 900 unidades, mientras que el gráfico comparativo de la edición de 2026 muestra aproximadamente 97 000 unidades para 2024. Por lo tanto, las 117 500 unidades para 2025 no deberían simplemente dividirse entre la cifra publicada anteriormente para obtener una tasa de crecimiento supuestamente corregida. Para la interpretación económica, lo que importa es la constatación sólida de una categoría de aplicación amplia y en crecimiento, no una precisión artificial lograda mediante publicaciones con definiciones diferentes.
Escasez de mano de obra sin cifras de falsa alarma
Japón representa un mercado idóneo para este desarrollo. La política logística aborda el descenso demográfico, la escasez de mano de obra y la protección de los servicios logísticos como desafíos estructurales interconectados. En estas condiciones, la automatización se presenta no solo como una herramienta de racionalización, sino también como una forma de mantener los servicios existentes a pesar de la limitación de recursos humanos.
Sería engañoso seguir utilizando sin cambios las previsiones anteriores sobre cuellos de botella. Los escenarios previos describían un déficit potencial de alrededor del 34 % en la capacidad de transporte por carretera para 2030 si no se adoptaban las medidas adecuadas. Sin embargo, la previsión actualizada para 2026 indica un déficit potencial de entre el 7 % y el 25 %, según las hipótesis consideradas. Las medidas ya implementadas y la disminución de la demanda de transporte con respecto al punto de partida anterior influyen en esta reevaluación.
Las consecuencias económicas son dobles. En primer lugar, persiste la presión por modernizar. En segundo lugar, una previsión nacional de transporte no puede utilizarse para predecir directamente la rentabilidad de un solo almacén. La escasez de conductores, los tiempos de espera en los muelles de carga y las operaciones de transporte interno están relacionados, pero no son idénticos. Un almacén automatizado beneficia principalmente a toda la cadena de transporte cuando realmente acelera y mejora la fiabilidad del procesamiento y la gestión de pedidos.
La productividad surge entre las plantas
Un flujo de mercancías puede estar compuesto por máquinas individuales de alto rendimiento y aun así ser económicamente ineficiente. Si el almacén entrega las mercancías más rápido de lo que el sistema de preparación de pedidos puede procesarlas, se acumulan existencias intermedias. Si la flota de robots transporta contenedores con especial rapidez mientras el departamento de embalaje está sobrecargado, el cuello de botella simplemente se traslada geográficamente. Estas interacciones explican por qué el rendimiento de las máquinas a nivel local no es un indicador suficiente de éxito.
Un enfoque más sensato consiste en considerar todo el flujo de trabajo del procesamiento de pedidos. El almacenamiento, el transporte, la preparación de pedidos, la clasificación y el embalaje deben coordinarse para evitar retrasos o sobrecargas innecesarias en el proceso limitante. Por lo tanto, los enfoques de integración similares de otros proveedores vinculan explícitamente la gestión de inventario, la liberación de pedidos y el control de maquinaria con la capacidad disponible en las etapas posteriores. Esto subraya que la coordinación no es un tema exclusivo ni especializado de un solo fabricante.
Desde una perspectiva económica, una inversión debe evaluarse en función de cuánto mejora el rendimiento general del sistema. Una mayor capacidad vehicular tiene poco valor si una estación de transferencia sin cambios ya limita el rendimiento máximo. Por el contrario, una mejor secuenciación puede aumentar la productividad de los sistemas existentes sin necesidad de hardware adicional inmediato. La principal cuestión de inversión no radica en qué equipo es el más moderno, sino en qué cuello de botella está causando el mayor daño económico.
El almacenamiento de palets se convierte en una estrategia de espacio
El Shuttle Rack LX combina canales de almacenamiento de profundidad variable, vehículos de transporte de cuatro vías y elevadores verticales. La carga nominal publicada por vehículo es de 1500 kilogramos, con una velocidad máxima de desplazamiento de hasta 100 metros por minuto. Según las especificaciones, los elevadores alcanzan una velocidad de elevación de hasta 72 metros por minuto.
Estos valores describen las características técnicas, pero aún no garantizan un rendimiento horario de palés. Para ello, deben considerarse las trayectorias de desplazamiento, la aceleración, los cambios de carga, la ocupación del almacén, la estructura de pedidos y la utilización de los elevadores. La conexión entre los movimientos horizontales dentro de las estanterías y las transferencias verticales merece especial atención. Un mayor número de vehículos de transporte solo mejora el rendimiento general si los recursos restantes pueden dar cabida a los movimientos adicionales.
La combinación de densidad de almacenamiento y capacidad de expansión resulta especialmente atractiva desde el punto de vista económico. Daifuku prevé la incorporación de estanterías, sistemas de transporte automatizados y elevadores como vía para la expansión. Esto permite a las empresas adaptar gradualmente la estructura de su almacén al aumento del volumen de mercancías. Sin embargo, la expansión espacial y técnica depende de ciertos requisitos previos: durante la fase de planificación, es fundamental considerar el espacio disponible en el almacén, la capacidad de carga adecuada, los puntos de transferencia de tamaño apropiado y un sistema de control ampliable.
Por lo tanto, el indicador clave de rendimiento (KPI) adecuado no es simplemente el número máximo de espacios de almacenamiento disponibles. Una métrica más significativa es cuántos espacios de almacenamiento realmente utilizables hay disponibles, con qué velocidad de acceso y costes totales. Un almacén con una densidad especialmente alta no supone una ventaja si las reubicaciones adicionales o las estructuras de productos inadecuadas perjudican significativamente el rendimiento requerido.
Las transferencias móviles cierran las brechas de automatización
En la demostración con palets, el SOTR-F se encargó del transporte de los palets que habían salido del almacén; el SOTR-L también se integró en el proceso de transporte posterior mediante una estación de transferencia. Esto puso de relieve un segmento del proceso que a menudo se subestima desde una perspectiva económica: la conexión entre el almacén fijo y la zona operativa posterior.
Un almacén automatizado solo puede operar a capacidad limitada si los operarios tienen que recoger, almacenar o reponer cada palé manualmente. Los sistemas móviles pueden estandarizar estas transferencias recurrentes. Su importancia radica, por tanto, no tanto en un movimiento espectacular en sí mismo, sino en la reducción de las interrupciones manuales y los tiempos de espera impredecibles.
Sin embargo, la complejidad no desaparece. Ahora reside en el diseño de las transferencias. Los soportes de carga deben ser adecuados, su posición correcta y los sistemas involucrados deben detectar de forma fiable si una transferencia ha finalizado por completo. Por lo tanto, los palés dañados o las cargas inestables no son un problema menor, sino posibles fuentes de interrupción de todo el proceso.
Para el análisis de rentabilidad, esto significa que no solo se debe contabilizar el número de viajes de montacargas evitados. Son igualmente importantes el trabajo de preparación que se evita, las reservas de personal necesarias y el esfuerzo que implica en casos excepcionales. Solo un análisis completo del proceso revela si las transferencias móviles realmente reducen los costos o simplemente los trasladan entre unidades organizativas.
El almacenamiento en contenedores adquiere nuevos grados de libertad
Fine Shuttle utiliza un sistema de estanterías con un operador integrado que se desplaza a lo largo de la estructura, eliminando la necesidad de rieles en el suelo. El almacenamiento es de doble profundidad; se pueden utilizar hasta dos unidades de operador por pasillo. Las especificaciones técnicas incluyen contenedores especiales de plástico de 650 x 450 x 320 milímetros, una capacidad de carga de 30 kilogramos y un ancho de pasillo de 750 milímetros.
En combinación con SOTR-M, los contenedores se pueden transportar automáticamente entre los puntos de transferencia del almacén y las estaciones de preparación de pedidos. Esto se corresponde con el principio de "mercancía al operario": los empleados ya no buscan los productos en largas filas de estanterías, sino que el stock necesario se entrega directamente en las estaciones de trabajo fijas. Esta separación entre el lugar de almacenamiento y el de procesamiento puede transformar radicalmente la organización del trabajo.
Sin embargo, la viabilidad económica depende de algo más que la distancia que se ahorra al caminar. Entre los factores cruciales se incluyen el reabastecimiento, la asignación de artículos, la circulación de contenedores, la productividad de cada estación de trabajo y el número de pedidos que se pueden procesar simultáneamente. El traslado de artículos a contenedores estandarizados también genera mano de obra y requiere espacio. Si este esfuerzo se pasa por alto durante la fase de planificación, el proceso posterior de preparación de pedidos parecerá más rentable de lo que realmente es.
Las dimensiones de los contenedores también demuestran que la estandarización es una decisión operativa. Los artículos que se ajustan bien al contenedor de carga designado son más fáciles de automatizar. Por otro lado, los productos voluminosos o con formas inusuales pueden requerir un proceso aparte. Un concepto económicamente viable debe aceptar estas diferencias en lugar de forzar que todos los productos se ajusten a la misma arquitectura.
Agarrar el manillar es más exigente que conducir
En el proceso de manipulación de cargas unitarias demostrado, el robot de selección XY identificó los artículos en el contenedor mediante reconocimiento de objetos con apoyo de IA y los transfirió al sistema de clasificación SOTR-S con una pinza de succión. El robot está diseñado como un sistema de manipulación de tres ejes con reconocimiento de imágenes. En este caso, la automatización clásica se combina con un área donde las características de cada producto individual son de particular importancia.
Un contenedor suele tener una geometría definida. Sin embargo, los artículos individuales pueden presentar diferentes superficies, deformaciones y embalajes. La manipulación de artículos blandos y de forma irregular sigue siendo un reto en el camino hacia una mayor automatización. Por lo tanto, sería erróneo suponer que un reconocimiento de imágenes eficaz garantiza una selección física universalmente fiable.
Para los operadores, la pregunta clave debería ser qué proporción de su gama de productos puede procesarse con qué fiabilidad y a qué coste. Un alto rendimiento con elementos de prueba fácilmente accesibles tiene poca relevancia para una cesta de productos mixta. Se necesitan pruebas con los productos reales, en las condiciones de envasado y de almacenamiento.
Desde una perspectiva económica, la recuperación tras un error también es crucial. Un sistema que identifica un elemento problemático y lo dirige a una estación de trabajo manual de forma ordenada puede ser más ventajoso que una solución nominalmente más rápida que provoque interrupciones imprevistas de forma reiterada. Una gestión eficaz de las limitaciones suele ser más valiosa que alcanzar un rendimiento máximo especialmente impresionante en condiciones ideales.
La clasificación debe coincidir con la demanda
SOTR-S transporta artículos individuales a sus respectivos destinos mediante una flota de vehículos pequeños. Los vehículos reciben sus tareas a través del sistema de gestión de almacén y un controlador de tráfico robótico, que coordina los movimientos y las rutas. En la aplicación para ferias comerciales, este sistema se conectó al proceso de preparación de pedidos robótico y clasificó los productos recogidos según su destino de envío.
La ventaja potencial reside en una capacidad que se puede adaptar a la carga de trabajo ajustando el número y la distribución de los vehículos. Esta arquitectura puede resultar especialmente atractiva cuando los objetivos de clasificación, las cantidades de artículos y los perfiles de pedidos cambian con frecuencia. Además, el mantenimiento de los vehículos individuales se puede organizar de forma radicalmente diferente al mantenimiento de una línea de transporte centralizada y continua.
Sin embargo, esto no implica una superioridad general de la clasificación móvil. Para volúmenes uniformes y consistentes, y rutas estables, la tecnología de clasificación y transporte instalada permanentemente puede seguir siendo una solución adecuada. Los sistemas de transporte modernos también pueden desactivar zonas individuales según sea necesario. Por lo tanto, la comparación no debería establecerse entre la robótica inteligente y una tecnología de transporte que se presenta deliberadamente como obsoleta.
La solución más viable económicamente puede ser un enfoque híbrido: tecnología estacionaria donde se requiere un alto rendimiento constante, y robótica móvil donde los cambios de distribución y los volúmenes fluctuantes resultan ventajosos. El factor crucial es la adecuación al perfil de carga, no la última tendencia tecnológica.
El software determina el valor general
La coordinación de la tecnología de almacenes en red se puede dividir en diferentes niveles de tareas. Un Sistema de Gestión de Almacenes (SGA) administra, entre otras cosas, el inventario y los procesos de almacén; un Sistema de Control de Almacenes (SCS) controla la tecnología de flujo de materiales. Un Sistema de Ejecución de Almacenes (SEO) puede optimizar la ejecución y la utilización de recursos entre estos niveles, aunque los límites funcionales se superponen.
El principal desafío económico reside en asignar el trabajo adecuado en el momento oportuno. Un pedido urgente no debe tramitarse con prioridad solo porque su ruta de transporte inicial esté despejada. El sistema también debe considerar si los artículos necesarios, las estaciones de procesamiento y las opciones de envío están disponibles posteriormente. De lo contrario, el resultado será simplemente una cola de espera acelerada.
Daifuku integra su tecnología de manipulación de materiales con software de gestión de almacenes y la conexión a sistemas empresariales de nivel superior. Sin embargo, el valor a largo plazo de esta arquitectura depende de la calidad de los datos, la transparencia en las prioridades y la facilidad de gestión de las interfaces. Un contenedor transportado correctamente resulta inútil si su contenido o la asignación del pedido se registran incorrectamente en el sistema.
Por lo tanto, las decisiones de inversión no deben considerar el software como un complemento menor a los componentes mecánicos. Los factores clave a tener en cuenta son la facilidad de mantenimiento, el diagnóstico de errores, la capacidad de reinicio, las opciones de prueba y la posibilidad de que la empresa pueda seguir desarrollando sus procesos con un esfuerzo razonable. Un precio bajo del hardware puede verse contrarrestado por dependencias a largo plazo y personalizaciones costosas.
Socio experto en planificación y construcción de almacenes

Los límites de la flota de robots: por qué más no siempre es mejor
Más vehículos pueden aportar menos beneficios
Un mayor número de robots no mejora el rendimiento indefinidamente. Los estudios sobre sistemas de almacenamiento robóticos demuestran que aumentar el número de vehículos provoca atascos más frecuentes y puede llegar a saturar el flujo de trabajo. La ubicación de las estaciones de trabajo y el diseño de la estructura de almacenamiento también influyen en el rendimiento de estos sistemas.
La explicación económica es sencilla: los vehículos requieren áreas de tráfico compartidas, puntos de transferencia y recursos de procesamiento. Cuando estos escasean, un robot adicional pasa cada vez más tiempo esperando. Al mismo tiempo, aumentan los requisitos de adquisición, mantenimiento y, potencialmente, de recarga. Por lo tanto, la capacidad de expansión técnica de una flota no se traduce automáticamente en una mejora proporcional de sus beneficios económicos.
Un proceso de planificación sólido debe analizar diferentes patrones de demanda e interrupciones. Estos incluyen la recepción y el envío simultáneos de mercancías, un número inusualmente alto de pedidos para el mismo grupo de productos, transferencias bloqueadas y estaciones de trabajo temporalmente indisponibles. Los modelos deben compararse con datos reales de los procesos. Una simulación no reemplaza una prueba operativa fiable, pero puede revelar qué recursos alcanzarán sus límites primero.
El punto óptimo de expansión se alcanza cuando la capacidad adicional proporciona un beneficio suficiente y ninguna alternativa más económica resuelve el mismo problema. En ocasiones, una estación de transferencia adicional resulta más económica que una flota más grande. Otras veces, basta con modificar el proceso de emisión de pedidos. Estas alternativas deben analizarse con la misma atención.
La flexibilidad tiene un precio económico
La robótica móvil suele asociarse con la escalabilidad. Sin embargo, conviene distinguir al menos tres formas diferentes de escalabilidad: espacio de almacenamiento adicional, mayor capacidad de procesamiento y una configuración modificada. Un sistema puede ser flexible en una de estas dimensiones y alcanzar sus límites en otra. Precisamente aquí reside la diferencia clave entre un producto técnicamente modular y una operación verdaderamente adaptable.
Para las empresas, la flexibilidad representa una opción valiosa. Quienes puedan aumentar su capacidad posteriormente no tendrán que invertir tan pronto en una demanda incierta. Esto reduce el riesgo de que las instalaciones queden permanentemente sin utilizar. Sin embargo, el beneficio de esta opción depende de si se dispone de módulos adicionales a tiempo y de si su integración puede realizarse sin interrupciones operativas significativas.
Incluso una parte de la flota que se da de baja sigue siendo un activo inmovilizado. Si bien su desuso temporal puede ahorrar en desgaste y algunos costos de energía, no elimina automáticamente los gastos de financiación, envejecimiento y mantenimiento. Esta distinción es crucial para los modelos de negocio estacionales. Las empresas que requieren un rendimiento óptimo solo durante unas pocas semanas deben evaluar si los turnos adicionales, la optimización organizativa o la capacidad externa resultan más rentables que el mantenimiento permanente del equipo.
Por lo tanto, la automatización flexible no es sinónimo de minimizar los costos fijos. Se trata de una inversión en adaptabilidad. El valor de esta adaptabilidad depende de las necesidades específicas y el perfil de riesgo de la empresa.
El retorno de la inversión comienza con los costos totales
Un análisis de costo-beneficio riguroso considera todo el ciclo de vida. Los requisitos de capital inicial incluyen no solo robots y estanterías, sino también planificación, integración de software, un sistema de seguridad, infraestructura de red, equipos de carga, modificaciones estructurales y capacitación. Durante la operación, se suman el mantenimiento, las piezas de repuesto, las actualizaciones de software, el soporte técnico, el consumo de energía y la gestión de casos excepcionales. Estos elementos deben determinarse para cada proyecto específico, en lugar de utilizar valores empíricos generalizados como un cálculo aparentemente fiable.
En cuanto a los beneficios, es necesario distinguir entre los costes reales evitados y las ganancias teóricas de productividad. El ahorro en tiempo de trabajo solo se traduce en un alivio financiero si, por ejemplo, se reducen las horas extras, ya no se necesita personal externo o se gestiona el crecimiento adicional sin nuevas contrataciones. Si bien la reasignación de empleados a otras tareas puede ser valiosa, no constituye automáticamente el mismo tipo de ahorro.
Los ingresos adicionales no se traducen automáticamente en mayores ganancias. Un mayor número de pedidos procesados solo genera valor económico adicional si existe una demanda correspondiente y el margen de contribución adicional se mantiene positivo. Además, la puesta en marcha, el tiempo de ajuste y cualquier operación paralela que pueda ser necesaria deben tenerse en cuenta en el plan de pagos.
El periodo de recuperación de la inversión puede servir como punto de partida. Sin embargo, para proyectos de mayor envergadura, los flujos de caja descontados y los escenarios múltiples resultan más relevantes. Como mínimo, deben considerarse una menor utilización de la capacidad, un mayor tiempo de puesta en marcha, el aumento de los costes operativos y un desarrollo de la gama de productos menos favorable. Un proyecto no es sólido simplemente porque parezca especialmente prometedor en el escenario más optimista.
Las cifras prácticas necesitan un punto de referencia adecuado
El centro de operaciones de Logisteed East Japan en Kashiwa demuestra cómo se pueden lograr mejoras significativas mediante la integración de procesos. Allí, los procesos que antes estaban distribuidos en múltiples ubicaciones se reorganizaron e integraron con procesos automatizados de almacenamiento, preparación de pedidos por lotes, clasificación y preparación de pedidos. Se reportó un aumento de productividad del 140 % en los procesos afectados.
Esta cifra es interesante, pero no es una métrica de rendimiento general para los nuevos sistemas robóticos de Daifuku. Se refiere a un cambio específico en el modelo operativo y no es un estándar industrial verificado de forma independiente. Una mejora del 140 % significa matemáticamente 2,4 veces el valor inicial, no simplemente el 140 % del nivel inicial. Por lo tanto, esto no se traduce en una reducción proporcionalmente alta de los costos de personal.
El verdadero valor de los hallazgos reside en la combinación de cambios organizativos y técnicos. No se trató simplemente de trasladar las mercancías utilizando maquinaria diferente; la estructura de las instalaciones, la lógica de preparación de pedidos y la consolidación de los mismos también cambiaron. Por lo tanto, quien se centre únicamente en la tecnología instalada pasaría por alto algunas de las causas subyacentes.
Para las nuevas inversiones, surge una pregunta crucial: ¿Qué tan grande es el potencial de mejora en comparación con las operaciones actuales? Una planta bien organizada parte de una base distinta a la de un proceso fragmentado y altamente manual. Por lo tanto, los indicadores clave de rendimiento (KPI) comparables deben abarcar las mismas actividades, plazos y requisitos de calidad.
Los costos laborales modifican el cálculo de la ubicación
En una comparación europea, el coste laboral medio en 2025 fue de 34,90 € por hora en la UE y de 38,20 € en la zona euro (en su composición actual). El rango osciló entre 12 € en Bulgaria y 56,80 € en Luxemburgo. Se trata de promedios macroeconómicos, no de costes específicos para la mano de obra en almacenes.
Estas diferencias ilustran por qué una misma solución técnica debe evaluarse de manera distinta en diferentes ubicaciones. Si los costos laborales determinan el beneficio predominante, una automatización idéntica se amortizará más rápidamente en una ubicación con salarios altos, bajo condiciones idénticas. Sin embargo, en la práctica, las condiciones idénticas son poco comunes. La disponibilidad de personal, los turnos de trabajo, los costos del terreno, la calidad de la entrega y el crecimiento pueden alterar significativamente el cálculo.
Incluso las zonas con salarios bajos no son entidades estáticas. En Bulgaria, los costes laborales declarados aumentaron un 13,1 % en 2025 con respecto al año anterior. Esto no permite predecir un incremento similar de forma constante, pero sí subraya la necesidad de basar los cálculos de inversión no únicamente en las ventajas de costes actuales.
Por lo tanto, la automatización y la deslocalización cercana no son simplemente conceptos opuestos. Un almacén local semiautomatizado puede ofrecer una combinación diferente de servicio, costes laborales y plazos de entrega que un almacén centralizado en gran medida automatizado. La solución idónea depende de toda la cadena de suministro, no solo del salario por hora o del número de robots instalados.
La eficiencia energética requiere un equilibrio del sistema
El Shuttle Rack LX está disponible en una versión estándar para temperaturas de 0 a 40 grados Celsius y en una versión para bajas temperaturas de -25 a 0 grados Celsius. El Fine Shuttle, por otro lado, está diseñado para un rango de temperatura de 0 a 40 grados Celsius. Estas diferencias deben tenerse en cuenta al adaptar un sistema de automatización a diferentes zonas de temperatura.
La logística refrigerada demuestra claramente por qué es fundamental considerar conjuntamente la utilización del espacio, las condiciones de trabajo y el consumo de energía. En Nikko Sangyo Transport, la tecnología de almacén automatizado permite realizar la preparación de pedidos en una zona a 0 °C en lugar de en un almacén frigorífico a -25 °C. Esto genera beneficios que van más allá del simple ahorro de tiempo: las tareas más exigentes físicamente se reorganizan espacialmente.
Una mayor densidad de almacenamiento puede ayudar a limitar el volumen refrigerado necesario en condiciones estructurales adecuadas. Sin embargo, el menor consumo energético del sistema en su conjunto también depende del sistema de refrigeración, la envolvente del edificio, la apertura de puertas, los movimientos de transporte y su utilización. El consumo eléctrico de los robots es solo una parte de esta ecuación.
Por lo tanto, varios indicadores clave de rendimiento son relevantes: consumo total de energía, energía por pedido procesado y, si es necesario, energía por unidad almacenada. Una menor intensidad de consumo puede coincidir con un aumento del consumo absoluto si la empresa crece. Sin esta distinción, la eficiencia se confunde fácilmente con una reducción real del consumo total.
La fiabilidad no es una característica del vehículo
Varios vehículos desplegados de forma independiente permiten mantener el funcionamiento durante el mantenimiento o la avería de unidades individuales; esta redundancia también forma parte del concepto Shuttle-Rack LX. Sin embargo, esto no significa que el almacén esté libre de un punto central de fallo. Los elevadores, controles, componentes de red, estaciones de transferencia o fuentes de alimentación compartidas aún pueden generar dependencias críticas.
Para los operadores, la capacidad restante en caso de avería es, por lo tanto, más importante que el simple número de vehículos de reserva disponibles. ¿Cuántos trabajos se pueden completar si falla un elevador? ¿Se pueden recuperar las cargas bloqueadas de forma segura? ¿Puede una parte de la operación continuar de forma independiente? Estas son las preguntas que transforman la redundancia técnica en resiliencia operativa.
Es necesario distinguir entre funcionalidad y rendimiento económicamente suficiente. Un sistema puede seguir funcionando técnicamente y aun así incumplir los plazos de entrega. Por el contrario, una reserva de rendimiento planificada deliberadamente puede parecer más costosa, pero evita elevados costes posteriores. Por lo tanto, el nivel adecuado de redundancia depende de las obligaciones de entrega, los plazos de entrega y el daño potencial que podría ocasionar una interrupción.
Una evaluación exhaustiva debe incluir explícitamente el reinicio y la conciliación de inventario. Tras una parada, simplemente reiniciar los vehículos no es suficiente. El sistema también debe saber dónde se encuentran los productos y qué pasos del proceso se han completado. Solo así se podrán reanudar las operaciones de forma controlada.
La apertura limita las dependencias a largo plazo
Una solución integral puede consolidar responsabilidades. Esto puede resultar atractivo para el operador, ya que los errores en las interfaces no deberían transmitirse entre múltiples proveedores. Sin embargo, la dependencia de un único proveedor puede aumentar si el control de la planta, el acceso a los datos y las futuras ampliaciones están estrechamente vinculados a su entorno propietario.
La versión 3.0 de la interfaz de comunicación VDA 5050, lanzada en 2026, amplía los requisitos para flotas de robots móviles de diferentes fabricantes y considera con mayor atención la navegación libre de los vehículos. Esto incluye, entre otras cosas, reglas de zona y la capacidad de intercambiar rutas planificadas entre el vehículo y el sistema de control de nivel superior. Sin embargo, una interfaz de comunicación común no sustituye una revisión exhaustiva de la cooperación real dentro de un proyecto específico.
Por lo tanto, no se debe asumir sin pruebas que cualquier componente de terceros deseado pueda integrarse en un sistema Daifuku a través de esta interfaz. Sería necesario examinar las versiones compatibles, la funcionalidad, las responsabilidades y realizar pruebas prácticas. Un protocolo abierto es un requisito importante, pero no una solución integral.
Desde una perspectiva económica, la apertura debe evaluarse a lo largo de toda la vida útil del sistema. Entre los factores relevantes se incluyen la exportación de datos, las interfaces documentadas, la disponibilidad de repuestos y el esfuerzo necesario para futuras modificaciones. Un sistema que inicialmente parece muy fácil de usar puede resultar costoso a largo plazo si cualquier adaptación solo es posible bajo condiciones restrictivas. Por el contrario, una arquitectura unificada puede ser valiosa si reduce de forma demostrable el esfuerzo de integración y los riesgos operativos.
La interconexión hace que la seguridad sea económicamente relevante
Cuanto más estrechamente se integran la tecnología de almacén y los sistemas de información, más importante resulta una arquitectura de seguridad gestionable. En entornos de control industrial, esto incluye, entre otras cosas, segmentos de red independientes, transiciones controladas y un acceso remoto especialmente seguro. Para el acceso remoto, esto implica comunicación cifrada y autenticación robusta.
En un almacén conectado en red, estas medidas no son responsabilidad exclusiva del departamento de TI. Un acceso remoto interrumpido, un sistema de control comprometido o una interfaz con seguridad insuficiente pueden interrumpir el procesamiento físico de los pedidos. Por lo tanto, la fiabilidad operativa, la seguridad de la información y la capacidad de reinicio deben planificarse conjuntamente.
Además, existe la perspectiva regulatoria. La Directiva Europea de Maquinaria será de aplicación obligatoria a partir del 20 de enero de 2027 y hace mayor hincapié en los sistemas autónomos y las tecnologías digitales relevantes para la seguridad. Para los proyectos que impliquen la comercialización o puesta en servicio de dichos equipos, es fundamental considerar los requisitos pertinentes con la debida antelación.
Un concepto sólido de seguridad económica no solo previene daños, sino que también evita modificaciones y retrasos posteriores. Al mismo tiempo, la seguridad exige procedimientos operativos realistas: los empleados deben ser capaces de diagnosticar averías y realizar el mantenimiento sin comprometer las medidas de seguridad por falta de tiempo. Por lo tanto, la normativa técnica y la usabilidad práctica van de la mano.
Los seres humanos siguen formando parte del sistema
La automatización en red modifica las tareas en lugar de eliminar automáticamente todo el trabajo humano. En la arquitectura de producto de Daifuku, los subprocesos totalmente robotizados coexisten con conceptos de entrega directa al cliente que incluyen estaciones de trabajo humanas. Esto no es una contradicción, sino una expresión de una división del trabajo económicamente viable.
El personal resulta especialmente valioso cuando los productos cambian, se producen daños inusuales o surgen situaciones ambiguas. Al mismo tiempo, se exige soporte técnico, análisis de procesos y gestión de datos. Quienes evalúan la rentabilidad basándose únicamente en la eliminación de las actividades de transporte pueden subestimar el desarrollo de estas habilidades.
Para las empresas, esto implica planificar la capacitación con anticipación. Los empleados deben comprender qué fallas pueden resolver por sí mismos, cuándo necesitan asistencia y cómo documentar los errores de forma transparente. La responsabilidad organizacional es igualmente importante: la falta de claridad en las líneas de responsabilidad entre las operaciones de almacén, el mantenimiento y el departamento de TI puede convertir una falla técnica menor en un tiempo de inactividad prolongado.
El cambio más complejo suele residir en la gestión del negocio. Cuando el rendimiento y los tiempos de inactividad se analizan en detalle, es fundamental utilizar los datos para optimizar los procesos. Por otro lado, centrarse exclusivamente en los ritmos de trabajo individuales puede generar incentivos perversos. La productividad es una característica del sistema en su conjunto y no solo el resultado de empleados que trabajan más rápido.
La fuerza de Daifuku necesita una evaluación objetiva
La solidez económica de la empresa es considerable. En el primer semestre de 2026, Daifuku alcanzó unas ventas consolidadas de aproximadamente 355.500 millones de yenes y un beneficio operativo de aproximadamente 56.700 millones de yenes. El margen operativo fue del 15,9%; la cartera de pedidos ascendió a aproximadamente 440.200 millones de yenes. Las ventas aumentaron un 8,9% y la cartera de pedidos un 31,6% en comparación con el mismo periodo del año anterior.
Sin embargo, estas cifras no constituyen una prueba aislada del éxito de la robótica en almacenes. El crecimiento se debió principalmente a los sistemas de salas blancas para la producción de semiconductores; los tipos de cambio también influyeron en las cifras del grupo. Por lo tanto, los nuevos productos para almacenes no deben equipararse con todos los avances positivos del grupo en su conjunto.
El negocio de servicios también resulta interesante. Daifuku proyecta ingresos por servicios de 176.600 millones de yenes para 2025, lo que representa aproximadamente el 27% de los ingresos totales del grupo. Esto demuestra que la automatización del flujo de materiales no es económicamente viable hasta la venta del equipo. El mantenimiento, la modernización y el soporte constituyen una parte importante del modelo de negocio.
Para los clientes, una organización de servicios bien desarrollada puede aumentar los beneficios a largo plazo. Sin embargo, sus servicios forman parte de los costos operativos generales. Por lo tanto, la pregunta relevante no es si el servicio es intrínsecamente bueno o caro, sino más bien qué disponibilidad, tiempo de respuesta y desarrollo continuo recibe la empresa a cambio. El tamaño de la empresa es un criterio de selección importante, pero no reemplaza la evaluación de la solución específica.
El orden correcto de modernización
Una modernización eficaz comienza con una descripción precisa de las operaciones actuales. Esto incluye pedidos y ubicaciones, geometrías de productos, distribución de la carga de trabajo a lo largo del tiempo, horas de operación reales y las causas de las interrupciones. Los valores promedio por sí solos son insuficientes si el sistema falla durante las horas pico. Del mismo modo, el día de mayor actividad no constituye una base suficiente para cualquier inversión.
A continuación, se debe realizar un análisis de cuellos de botella. Algunas dificultades pueden reducirse significativamente mediante una mejor asignación de ubicaciones de almacenamiento, el uso de transportadores de carga estandarizados o una organización de reabastecimiento modificada. La automatización debe reforzar un proceso viable, no simplemente agilizar procedimientos poco claros.
En las instalaciones existentes, la transición requiere especial atención. Es necesario instalar y probar la nueva tecnología manteniendo la capacidad de entrega. Un despliegue por fases puede limitar los riesgos, pero exige interfaces claras con las operaciones existentes. El resultado final por sí solo no refleja el esfuerzo necesario para la conversión.
Para una verificación posterior, es fundamental definir desde el principio indicadores clave de rendimiento (KPI) claros: pedidos entregados a tiempo, coste por artículo, tasa de errores, costes por incidencias y producción total disponible para una gama de productos realista. Estas métricas vinculan la funcionalidad técnica con los resultados económicos y evitan que un sistema parezca exitoso formalmente mientras se acumulan nuevos problemas en las operaciones diarias.
La coordinación se convierte en la verdadera ventaja competitiva
La importancia estratégica de la robótica en movimiento no reside en operar la mayor cantidad de robots simultáneamente, sino en combinar tecnología especializada para lograr una operación manejable. La presentación de Daifuku mostró elementos clave para ello, desde el almacenamiento de palés y el transporte de contenedores hasta la selección robótica y la clasificación de artículos individuales.
Por lo tanto, la perspectiva económica más convincente no reside ni en el entusiasmo desmedido por la automatización ni en el escepticismo fundamental. La robótica en red resulta particularmente interesante cuando coinciden tareas recurrentes, soportes de carga adecuados, una utilización suficiente y un cuello de botella bien definido. El problema surge cuando las suposiciones inciertas sobre la demanda y la gama de productos se sustituyen por una supuesta universalidad técnica.
La oportunidad de Daifuku reside en traducir sus amplias capacidades técnicas, software y soporte en un valor tangible para el cliente. El reto para los operadores es medir este valor en todos los procesos y su impacto financiero real. El objetivo no debe ser el máximo nivel de automatización, sino una operación que preste sus servicios de forma fiable a costes razonables y que permita un mayor desarrollo.
El almacén del futuro no tiene por qué estar completamente automatizado. Sobre todo, debe generar menos fricción: entre inventario y pedidos, entre sistemas fijos y vehículos móviles, y entre viabilidad técnica y necesidad económica. El progreso decisivo comienza cuando el movimiento se convierte en un flujo fiable de materiales.
Sus expertos en intralogística
Consultoría, planificación e implementación de soluciones completas para almacenes de gran altura y sistemas de almacenamiento automatizado - Imagen: Xpert.Digital
Más información aquí:
Su socio global de marketing y desarrollo empresarial
☑️ Nuestro idioma comercial es el inglés o el alemán
☑️ NUEVO: ¡Correspondencia en tu idioma nativo!

Konrad Wolfenstein
Mi equipo y yo estaremos encantados de estar disponibles para usted como su asesor personal.
Puedes contactarme rellenando el formulario de contacto aquí wolfenstein@xpert.digital:o simplemente llamándome al +49 7348 4088 965. Mi dirección de correo electrónico es
Espero con ilusión nuestro proyecto conjunto.
☑️ Apoyo a las PYMES en estrategia, consultoría, planificación e implementación
☑️ Creación o realineamiento de la estrategia digital y digitalización
☑️ Ampliación y optimización de procesos de ventas internacionales
☑️ Plataformas comerciales B2B globales y digitales
☑️ Desarrollo de negocios pioneros / Marketing / Relaciones públicas / Ferias comerciales
Nuestra experiencia global en la industria y la economía en desarrollo de negocios, ventas y marketing


Nuestra experiencia global en la industria y la economía en desarrollo de negocios, ventas y marketing - Imagen: Xpert.Digital
Áreas de enfoque de la industria: B2B, digitalización (de IA a XR), ingeniería mecánica, logística, energías renovables e industria
Más información aquí:
Un centro temático que ofrece información y experiencia:
- Plataforma de conocimiento que abarca las economías globales y regionales, la innovación y las tendencias específicas de la industria
- Una colección de análisis, perspectivas e información de fondo de nuestras áreas de enfoque clave
- Un lugar para la experiencia y la información sobre los avances actuales en negocios y tecnología
- Un centro para empresas que buscan información sobre los mercados, la digitalización y las innovaciones de la industria