Wie verdichtete Lagerung und mobile Robotik die Wirtschaftlichkeit im Fulfillment verändern – Kreativbild zum Thema, mit KI: Xpert.Digital
Fine Shuttle und SOTR-M: Wann sich die Kombination im Lager wirklich rechnet
Mehr Lagerplätze, weniger Laufwege: Was mobile Roboter im Fulfillment leisten
Lagerautomatisierung im Kostencheck: Wo Fine Shuttle und SOTR-M Vorteile bieten
Mehr Artikel, kleinere Bestellungen und hohe Erwartungen an schnelle Lieferungen stellen Lager vor eine doppelte Herausforderung: Sie müssen viele Waren platzsparend vorhalten und die passenden Artikel zuverlässig zur richtigen Zeit an die Kommissionierung bringen. Daifukus Fine Shuttle und der mobile Transportroboter SOTR-M setzen an beiden Aufgaben an. Das Behälterlagersystem verdichtet die Lagerung und automatisiert die Ein- und Auslagerung; mobile Roboter transportieren Behälter zwischen Übergabepunkten und Arbeitsstationen.
Ob diese Kombination den Betrieb tatsächlich wirtschaftlicher macht, hängt jedoch nicht allein von der Lagerdichte oder der Zahl der eingesetzten Roboter ab. Entscheidend ist, wie gut Lagerzugriff, Transportleistung und Kommissionierung aufeinander abgestimmt sind – und ob die Anlage zum tatsächlichen Auftragsprofil passt. Denn zusätzliche Roboter helfen wenig, wenn eine Arbeitsstation zum Engpass wird, und eine hohe Lagerdichte kann zusätzliche Umlagerungen verursachen. Maßgeblich ist deshalb nicht die beeindruckendste technische Kennzahl, sondern der Aufwand, mit dem ein Unternehmen Aufträge zuverlässig, fehlerfrei und termingerecht erfüllt.
Fine Shuttle und SOTR-M: Wer nur schneller kommissioniert, automatisiert womöglich den falschen Engpass
Ein Lager wird nicht allein dadurch wirtschaftlicher, dass Waren schneller durch die Anlage fahren. Entscheidend ist, ob ein Unternehmen seine Aufträge mit weniger vermeidbarem Aufwand, höherer Zuverlässigkeit und einem angemessenen Kapitaleinsatz erfüllen kann. Genau an dieser Schnittstelle setzt die Kombination aus Daifukus automatisiertem Behälterlagersystem Fine Shuttle und dem mobilen Transportroboter SOTR-M an: Sie verbindet eine verdichtete Lagerung mit einer flexibleren Bereitstellung von Waren an Kommissionierarbeitsplätzen. Das Fine Shuttle übernimmt die automatisierte Ein- und Auslagerung, während der SOTR-M Behälter zwischen den Übergabepunkten des Lagers und den Arbeitsstationen transportiert.
Die ökonomische Bedeutung dieser Verbindung reicht über die reine Fördertechnik hinaus. Steigende Artikelzahlen, kleinteiligere Bestellungen und unterschiedliche Auslastungen verändern die Anforderungen an ein Lager. Unternehmen müssen einerseits mehr Varianten verfügbar halten und andererseits gewährleisten, dass einzelne Artikel rechtzeitig für die Auftragsbearbeitung bereitstehen. Lagerkapazität, Zugriffsgeschwindigkeit und Transportleistung dürfen deshalb nicht isoliert geplant werden.
Allerdings ist auch eine technisch überzeugende Lösung nicht automatisch eine rentable Investition. Hohe Lagerdichte kann mit zusätzlichen Umlagerungen einhergehen. Mehr Transportroboter lösen keinen Engpass an einer überlasteten Kommissionierstation. Und kürzere Laufwege reduzieren zwar einen Teil der Arbeitsbelastung, ersetzen aber weder eine verlässliche Bestandsführung noch eine durchdachte Prozessorganisation. Der wirtschaftliche Wert entsteht erst, wenn die einzelnen Komponenten zum tatsächlichen Auftragsprofil passen.
Wenn Sortimentsbreite die bisherigen Lagerstrukturen überfordert
Eine hohe SKU-Zahl beschreibt zunächst die Anzahl unterschiedlicher, separat geführter Artikelvarianten. Für die Lagerorganisation macht es einen erheblichen Unterschied, ob ein Unternehmen große Mengen weniger Produkte oder kleine Mengen vieler Varianten bewegt. Selbst bei identischem Versandvolumen können daraus sehr unterschiedliche Anforderungen an Lagerplätze, Nachschub und Kommissionierung entstehen.
Mit jeder zusätzlichen Variante steigt nicht zwangsläufig der Absatz. Häufig verteilt sich die Nachfrage lediglich auf mehr Artikel. Dadurch können einzelne Bestände langsamer umschlagen, während ihre Verfügbarkeit dennoch erwartet wird. Das Lager muss dann viele selten benötigte Produkte vorhalten und gleichzeitig die häufig nachgefragten Artikel schnell bereitstellen.
Besonders anspruchsvoll wird diese Kombination, wenn Bestellungen aus mehreren Positionen bestehen. Ein Auftrag kann überwiegend schnell verfügbare Artikel enthalten und trotzdem auf einen einzigen verspätet bereitgestellten Behälter warten. Die durchschnittliche Zugriffsgeschwindigkeit sagt deshalb nur begrenzt etwas über die tatsächliche Auftragsfertigstellung aus.
Ökonomisch entsteht ein Spannungsfeld zwischen Sortimentsattraktivität und Abwicklungskosten. Ein breites Angebot kann die Marktposition stärken, verursacht aber zusätzliche Bestandsbindung und operative Komplexität. Automatisierung kann diese Komplexität besser beherrschbar machen. Sie beseitigt jedoch nicht die Frage, ob jede Variante ihren Platz im Sortiment wirtschaftlich rechtfertigt.
Ein leistungsfähiges Behälterlager sollte deshalb nicht als Freibrief für unbegrenztes Sortimentswachstum verstanden werden. Seine Aufgabe besteht darin, ein wirtschaftlich begründetes Sortiment zuverlässig verfügbar zu machen. Produktpolitik, Bestandsmanagement und Intralogistik bleiben miteinander verbunden.
Die technische Architektur hinter der verdichteten Bereitstellung
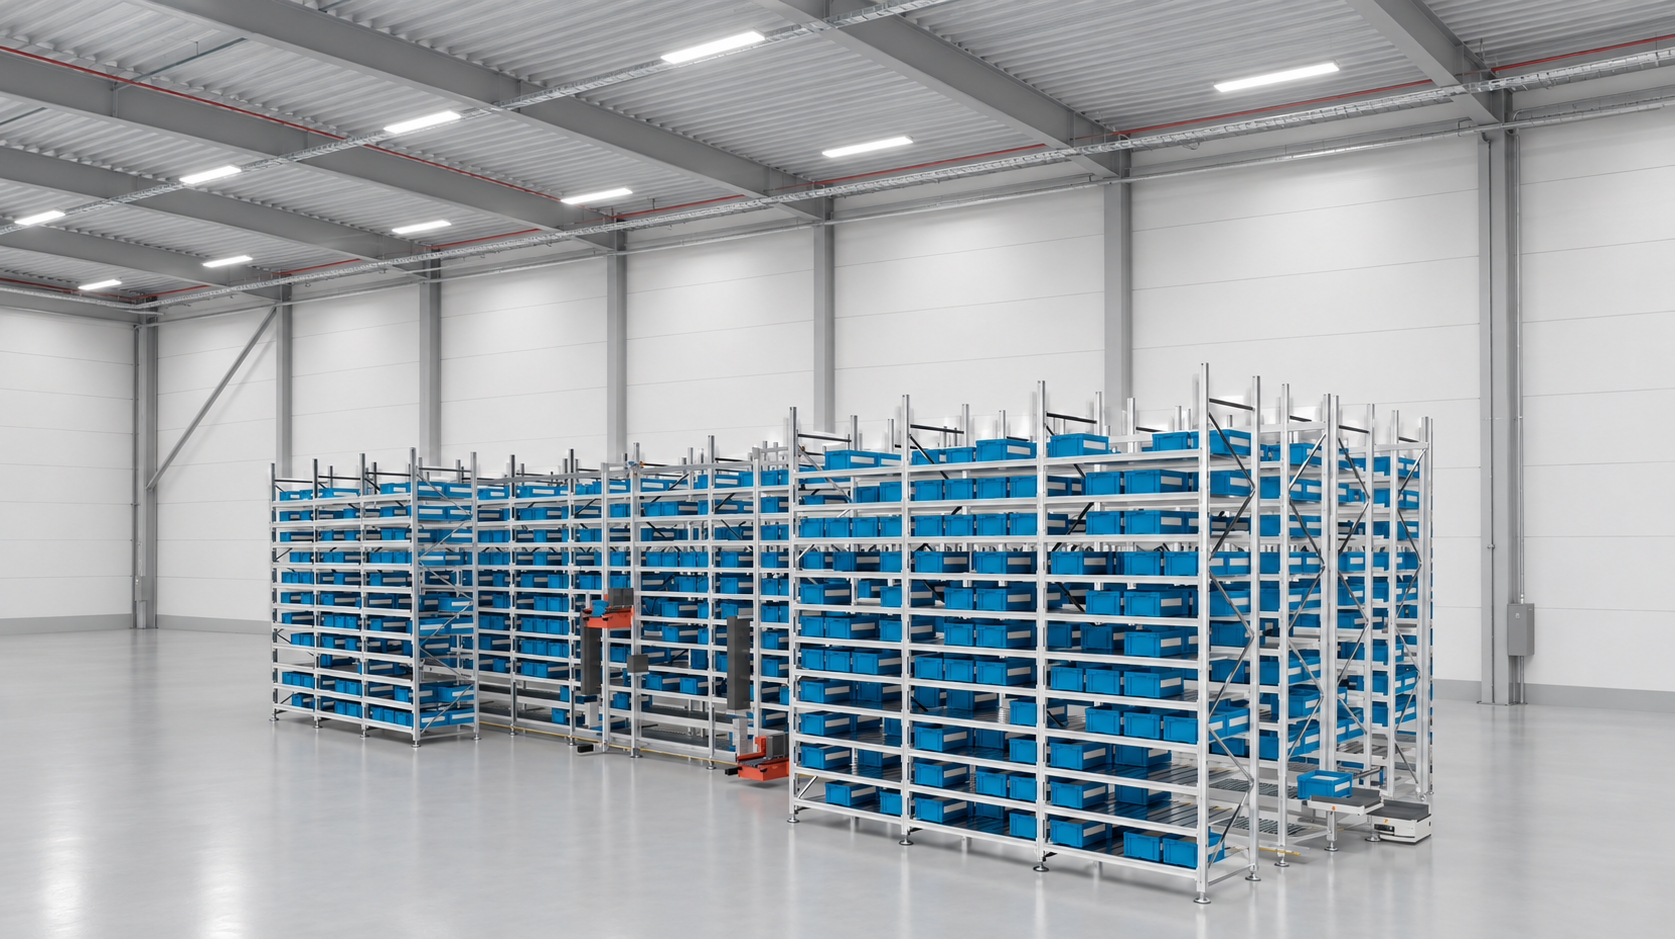
Das Fine Shuttle ist ein automatisiertes Kleinteile- beziehungsweise Behälterlagersystem mit einem in die Regalkonstruktion integrierten Regalbediengerät. Anders als bei konventionellen Ausführungen mit bodenmontierten Fahrschienen bewegt sich dieses Gerät entlang der Regalkonstruktion. Die Lagerung erfolgt doppeltief. Fördertechnik auf den unteren Regalebenen übernimmt die Zu- und Abführung der Behälter. Je Gasse können bis zu zwei Regalbediengeräte vorgesehen werden.
Wichtig ist die begriffliche Einordnung: Der Produktname bedeutet nicht, dass die Anlage mit einem klassischen Shuttle-System gleichzusetzen ist, bei dem zahlreiche eigenständige Fahrzeuge auf verschiedenen Regalebenen arbeiten. Für die Leistungsbewertung sind die konkrete Mechanik, die Anzahl gleichzeitig ausführbarer Bewegungen und die Gestaltung der Übergabepunkte entscheidend.
Die veröffentlichten technischen Eckdaten nennen spezielle Kunststoffbehälter mit Abmessungen von 650 Millimetern Länge, 450 Millimetern Breite und 320 Millimetern Höhe sowie eine maximale Last von 30 Kilogramm. Die angegebene Gassenbreite beträgt 750 Millimeter. Der ausgewiesene Betriebstemperaturbereich reicht von 0 bis 40 Grad Celsius. Diese Werte beschreiben den technischen Einsatzrahmen, nicht bereits die Leistungsfähigkeit einer vollständigen Anlage.
Aus diesen Angaben lassen sich mehrere praktische Konsequenzen ableiten. Artikel müssen hinsichtlich Abmessungen, Gewicht und Handhabung zum Behälterkonzept passen. Große, unregelmäßig geformte oder besonders schwere Waren können eine andere Lagertechnik erfordern. Außerdem lässt sich aus dem Temperaturbereich keine generelle Eignung für Tiefkühlanwendungen ableiten.
Ebenso wenig entspricht die Gassenbreite dem gesamten Flächenbedarf. Regale, Übergabestellen, Wartungszugänge, Arbeitsstationen und betriebliche Sicherheitsflächen müssen zusätzlich berücksichtigt werden. Ein seriöser Flächenvergleich darf daher nicht allein mit einer schmalen technischen Fahrgasse argumentieren.
Warum doppeltiefe Lagerung nicht automatisch die günstigste Lagerung ist
Bei einer doppeltiefen Anordnung liegen zwei Lagerpositionen hintereinander. Dadurch lässt sich der Anteil der Verkehrsflächen gegenüber einer ansonsten vergleichbaren einfachtiefen Konfiguration reduzieren. Mehr Behälter können auf einer gegebenen Grundfläche untergebracht werden.
Die wirtschaftliche Attraktivität hängt jedoch davon ab, wie oft auf hintere Positionen zugegriffen werden muss und ob davor abgestellte Behälter den Zugriff behindern. Muss ein vorderer Behälter zunächst versetzt werden, entsteht ein zusätzlicher Vorgang. Dieser beansprucht Zeit und Anlagenkapazität, ohne unmittelbar eine Kundenbestellung voranzubringen.
Damit wird die Lagerplatzvergabe zu einer wirtschaftlichen Steuerungsaufgabe. Häufig benötigte Artikel sollten nicht allein nach freiem Platz eingelagert werden. Auch Zugriffshäufigkeit, Bestandsmenge, gemeinsame Bestellmuster und erwarteter Nachschub spielen eine Rolle.
Ein sinnvoller Ansatz kann darin bestehen, schnell drehende Artikel auf mehrere Behälter oder Lagerbereiche zu verteilen. Dadurch lässt sich die Abhängigkeit von einer einzelnen Zugriffsstelle reduzieren. Allerdings kostet diese Verteilung zusätzliche Behälter und kann die Bestandsverwaltung anspruchsvoller machen.
Die optimale Lagerdichte liegt deshalb nicht zwangsläufig dort, wo rechnerisch die meisten Behälter untergebracht werden können. Sie liegt dort, wo Flächenkosten, Zugriffskosten und geforderte Lieferleistung zusammen das günstigste Ergebnis ergeben. Ein etwas weniger dicht belegtes Lager kann wirtschaftlicher sein, wenn es Umlagerungen reduziert und eine verlässlichere Auftragsbearbeitung ermöglicht.
Mobile Transporte schaffen Flexibilität, aber keine grenzenlose Kapazität
Der SOTR-M übernimmt Transport- und Sortieraufgaben mit mobilen Robotern, die mit Fördertechnik ausgestattet sind. Anstelle durchgehend fest installierter Förderstrecken bewegen sich die Fahrzeuge zwischen definierten Übergabestellen. Dadurch lassen sich Materialflüsse räumlich flexibler gestalten und Transportkapazitäten grundsätzlich durch zusätzliche Fahrzeuge erweitern.
Für die Kombination mit dem Fine Shuttle bedeutet dies eine funktionale Arbeitsteilung: Das Lager verdichtet den Bestand, während die Roboter die Verbindung zu den Kommissionierstationen herstellen. Die Lagerstruktur bleibt weitgehend ortsfest. Flexibler wird vor allem die Transportebene außerhalb des Regals.
Diese Unterscheidung ist für Investitionsentscheidungen wichtig. Mobile Robotik macht nicht das gesamte Lager beliebig veränderbar. Übergabehöhen, Behälterstandards, Stationsanordnung und Verkehrsflächen müssen weiterhin zusammenpassen. Auch Ladeplätze, Wartungsbereiche und die technische Kommunikation benötigen eine belastbare Planung.
Zusätzliche Roboter erhöhen den Durchsatz nur so lange, wie ausreichend freie Fahrwege und Übergabekapazitäten vorhanden sind. Wird eine Übergabestation zum Engpass, können weitere Fahrzeuge lediglich die Warteschlange verlängern. Ähnliches gilt für stark beanspruchte Kreuzungen oder ungünstig angeordnete Arbeitsplätze.
Der wirtschaftliche Vorteil liegt deshalb weniger in einer grenzenlosen Skalierbarkeit als in einer feineren Anpassbarkeit. Ein Unternehmen kann die Transportleistung unter geeigneten Bedingungen schrittweise erweitern, statt von Beginn an sämtliche Förderstrecken für einen weit entfernten Endausbau installieren zu müssen.
Das eigentliche Produkt ist ein abgestimmter Materialfluss
Die zentrale Herausforderung besteht darin, Lagerzugriff, Transport und Kommissionierung zeitlich aufeinander abzustimmen. Ein schnell ausgelagerter Behälter bringt keinen Nutzen, wenn er anschließend vor einem belegten Arbeitsplatz wartet. Umgekehrt arbeitet eine leistungsfähige Station unter ihren Möglichkeiten, wenn die benötigten Behälter unregelmäßig eintreffen.
Daraus ergibt sich ein wesentlicher Unterschied zwischen maximaler und wirtschaftlich nutzbarer Leistung. Die maximale Leistung beschreibt, was eine einzelne Komponente unter bestimmten Bedingungen schaffen kann. Die wirtschaftlich nutzbare Leistung berücksichtigt dagegen Wartezeiten, Störungen, Auftragsstruktur und notwendige Nebenprozesse.
Für die Planung sind deshalb mehrere Einheiten auseinanderzuhalten. Eine Behälterbewegung ist keine Auftragsposition. Eine Auftragsposition kann mehrere Stück umfassen. Ein Behälter kann wiederum Material für mehrere Aufträge bereitstellen. Werden diese Größen vermischt, entstehen leicht überhöhte Produktivitätserwartungen.
Ein rein rechnerisches Beispiel verdeutlicht den Zusammenhang: Werden pro Stunde 500 Bestandsbehälter an Arbeitsplätze geliefert und lassen sich daraus durchschnittlich jeweils drei Auftragspositionen bearbeiten, ergibt sich ein Potenzial von 1.500 Positionen je Stunde. Sinkt die durchschnittliche Nutzung auf zwei Positionen, bleiben bei identischer Transportleistung nur 1.000 Positionen.
Diese Zahlen sind keine Leistungsangaben für Fine Shuttle oder SOTR-M. Sie zeigen, warum Auftragsbündelung und Behälternutzung für die Wirtschaftlichkeit ebenso wichtig sein können wie Fahrgeschwindigkeit und mechanische Taktzeit.
Welche Daten eine belastbare Auslegung tatsächlich benötigt
Eine fundierte Planung beginnt mit den Bewegungsdaten des bestehenden Geschäfts. Jahresmengen allein reichen dafür nicht aus. Benötigt werden zeitlich aufgelöste Informationen darüber, wann welche Artikel in welchen Mengen bestellt, nachgefüllt, zurückgeführt oder umgelagert werden.
Besonders aufschlussreich sind Auftragspositionen je Stunde, Stückzahlen je Position, Behälterzugriffe je Artikel und die Häufigkeit gemeinsamer Bestellungen. Hinzu kommen Bestandsreichweiten, Artikelabmessungen, Gewichte und die Verteilung der Nachfrage auf unterschiedliche Tageszeiten.
Auch die Spitzenbelastung muss differenziert betrachtet werden. Eine kurze Auftragsspitze vor dem täglichen Versandabschluss stellt andere Anforderungen als mehrere Wochen mit dauerhaft erhöhtem Volumen. Der erste Fall kann unter Umständen durch Pufferung und frühzeitige Bereitstellung bewältigt werden. Der zweite verlangt eher dauerhaft verfügbare Kapazität.
Ebenso wichtig ist die Entwicklung des Sortiments. Wenn sich Artikelgrößen, Verpackungen oder Auftragsmuster verändern, kann eine auf Vergangenheitsdaten optimierte Anlage an Passgenauigkeit verlieren. Eine sinnvolle Auslegung arbeitet daher mit mehreren plausiblen Geschäftsszenarien.
Für das Management zählt nicht die vermeintlich präzise Einzelprognose, sondern die Robustheit der Entscheidung. Eine Lösung sollte auch dann wirtschaftlich tragfähig bleiben, wenn das Wachstum langsamer ausfällt oder sich die Nachfrage anders verteilt als erwartet.
Xpert Partner in der Lagerplanung und -bau

Wie mobile Robotik das Fulfillment flexibler macht
Die Investitionsrechnung muss den gesamten Betrieb abbilden
Die Anschaffungskosten einer Automatisierungslösung bilden nur einen Teil ihrer wirtschaftlichen Belastung. Hinzu kommen Integration, Software, Projektierung, Inbetriebnahme und gegebenenfalls bauliche Anpassungen. Während der Nutzung entstehen Ausgaben für Wartung, Energie, Ersatzteile, Schulungen und technische Betreuung.
Auf der Nutzenseite stehen mögliche Einsparungen beim operativen Arbeitsaufwand, ein geringerer Flächenbedarf und vermiedene Fehlerkosten. Außerdem kann zusätzliche Kapazität wirtschaftlichen Wert schaffen, wenn dadurch profitable Aufträge angenommen werden können, die andernfalls nicht zuverlässig abwickelbar wären.
Diese Positionen müssen sauber voneinander getrennt werden. Zusätzlicher Umsatz ist nicht mit zusätzlichem Gewinn gleichzusetzen. Relevant ist der nach variablen Kosten verbleibende Ergebnisbeitrag. Ebenso stellt eine frei gewordene Fläche nur dann eine tatsächlich realisierte Einsparung dar, wenn sie anderweitig genutzt oder ihre Kosten vermieden werden können.
Ein fiktives Beispiel macht die Größenordnung der Zusammenhänge anschaulich. Angenommen, eine integrierte Lösung kostet einschließlich Einbindung 4,5 Millionen Euro. Sie ermöglicht jährlich 850.000 Euro weniger operative Personalkosten und vermeidet weitere 150.000 Euro an Flächen- und Fehlerkosten. Gleichzeitig entstehen zusätzliche laufende Kosten von 250.000 Euro.
Der jährliche Nettoeffekt läge unter diesen Annahmen bei 750.000 Euro. Die einfache Amortisationsdauer betrüge sechs Jahre. Dabei sind Finanzierungskosten, Steuern, Restwerte und die zeitliche Verteilung der Zahlungsströme noch nicht berücksichtigt.
Die Zahlen sind ausdrücklich ein Rechenbeispiel und keine Preis- oder Wirtschaftlichkeitsangaben zu den genannten Produkten. Ihr Zweck besteht darin, die Bewertungslogik offenzulegen: Erst der Nettoeffekt macht aus technischen Verbesserungen einen wirtschaftlichen Nutzen.
Warum die Auslastung über die Kapitalproduktivität entscheidet
Automatisierung ersetzt variable Aufwendungen teilweise durch langfristig gebundene Kosten. Personalstunden können innerhalb bestimmter Grenzen an das Arbeitsvolumen angepasst werden. Eine installierte Anlage verursacht dagegen auch bei schwacher Nachfrage Finanzierung, Abschreibung und einen Teil ihrer Betriebskosten.
Dadurch gewinnt die Auslastung erheblich an Bedeutung. Werden dieselben fixen Kosten auf mehr Auftragspositionen verteilt, sinkt der entsprechende Kostenanteil je Position. Bleibt das Volumen hinter den Erwartungen zurück, kann sich der vermeintliche Kostenvorteil deutlich verkleinern.
Im vorangegangenen Rechenbeispiel würde ein um 25 Prozent geringerer Bruttonutzen aus Arbeit, Fläche und Fehlervermeidung den jährlichen Nutzen von einer Million Euro auf 750.000 Euro reduzieren. Bleiben die zusätzlichen laufenden Kosten bei 250.000 Euro, verbleiben netto 500.000 Euro. Die einfache Amortisationsdauer verlängert sich damit von sechs auf neun Jahre.
Diese Sensitivität zeigt, warum eine Investition nicht ausschließlich auf optimistischen Absatzprognosen beruhen sollte. Besonders bei saisonalen Geschäftsmodellen muss geklärt werden, ob die Anlage im Jahresdurchschnitt ausreichend genutzt wird und wie wirtschaftlich sie außerhalb der Spitzenzeiten arbeitet.
Eine modulare Transportebene kann diese Unsicherheit teilweise reduzieren. Sie ersetzt jedoch keine tragfähige Grundauslastung des Lagerkerns. Wer ein großes automatisiertes Behälterlager errichtet, bindet weiterhin Kapital an einen Standort und ein bestimmtes Prozesskonzept.
Arbeitsentlastung ist wertvoller, wenn sie betrieblich wirksam wird
Das Ware-zur-Person-Prinzip verlagert Bewegung vom Beschäftigten auf die Technik. Statt lange Wege zwischen Lagerplätzen zurückzulegen, bearbeiten Mitarbeitende die bereitgestellten Waren an einer Station. Dadurch können Laufzeiten sinken und Arbeitsabläufe gleichmäßiger werden.
Die daraus entstehende Zeitersparnis ist jedoch nicht automatisch eine entsprechend hohe Personalkosteneinsparung. Frei werdende Minuten müssen organisatorisch nutzbar sein. Wenn sie sich über viele Arbeitsplätze und kurze Zeitfenster verteilen, lassen sie sich unter Umständen nicht vollständig in weniger Schichten oder geringere Fremdpersonalkosten übersetzen.
Ökonomisch relevant sind deshalb die tatsächlich entfallenden oder anderweitig produktiv nutzbaren Arbeitsstunden. Dazu gehören auch vermiedene Überstunden, ein geringerer Bedarf an kurzfristigen Aushilfen und die Möglichkeit, mit einer vorhandenen Mannschaft zusätzliche Aufträge zu bearbeiten.
Gleichzeitig verändert sich das Tätigkeitsprofil. Weniger manuelle Transporte stehen einem höheren Bedarf an Anlagenüberwachung, Störungsbehebung und Prozessverständnis gegenüber. Schulung ist daher kein nachgelagerter Zusatz, sondern Teil der Investition.
Auch ergonomisch braucht es eine differenzierte Betrachtung. Weniger Laufwege können entlasten, während ein schlecht gestalteter Arbeitsplatz neue Belastungen erzeugt. Greifhöhen, Behältergewicht, Bewegungswiederholungen und Arbeitsrhythmus bleiben wichtige Planungsgrößen. Produktivität und gute Arbeitsbedingungen sollten nicht als Gegensätze behandelt werden, sondern gemeinsam in die Stationsgestaltung einfließen.
Flächeneffizienz muss am gesamten Standort gemessen werden
Verdichtete Lagerung ist besonders interessant, wenn ein bestehendes Gebäude an seine Kapazitätsgrenzen stößt. Kann zusätzliches Volumen innerhalb des vorhandenen Standorts untergebracht werden, lassen sich möglicherweise eine Erweiterung oder ein Umzug vermeiden.
Der Wert dieser Option besteht nicht nur in der eingesparten Miete. Auch doppelte Standortstrukturen, zusätzliche Transporte zwischen Gebäuden und organisatorische Reibungsverluste können entfallen. Solche Effekte müssen allerdings konkret nachgewiesen werden.
Entscheidend ist die nutzbare Gesamtkapazität des Standorts. Ein Lager kann mehr Behälter aufnehmen und trotzdem am Wareneingang, in der Verpackung oder im Versand begrenzt bleiben. Werden diese Bereiche bei der Planung vernachlässigt, verschiebt die Investition lediglich den Engpass.
Außerdem ist zwischen geometrischer und wirtschaftlich nutzbarer Kapazität zu unterscheiden. Ein Behälterplatz kann technisch vorhanden sein, aber wegen notwendiger Umlagerungsfreiheit nicht dauerhaft belegt werden. Umgekehrt können viele kleine Artikel einen Behälter nur teilweise ausfüllen.
Eine aussagekräftige Bewertung betrachtet deshalb nicht nur Behälterplätze je Quadratmeter. Sie untersucht auch den tatsächlichen Füllgrad, die benötigten Reserven und die Auftragsleistung, die auf der gesamten Standortfläche zuverlässig erbracht werden kann.
Zuverlässigkeit entsteht durch das Zusammenspiel der Komponenten
Mobile Roboter können eine gewisse Redundanz schaffen: Fällt ein einzelnes Fahrzeug aus, können andere Fahrzeuge einen Teil der Aufgaben übernehmen. Diese Eigenschaft ist ein relevanter Vorteil gegenüber Materialflüssen, bei denen ein einzelner Ausfall unmittelbar eine vollständige Transportverbindung unterbricht. Sie garantiert allerdings keine unterbrechungsfreie Gesamtleistung.
Denn ein Fulfillment-System besteht aus mehreren voneinander abhängigen Elementen. Auch Übergabeförderer, Regalbediengeräte, Netzwerke, Steuerungen und Arbeitsstationen können die Verfügbarkeit begrenzen. Eine robuste Fahrzeugflotte hilft wenig, wenn ein zentraler Übergabepunkt nicht funktioniert.
Ein vereinfachtes Rechenbeispiel zeigt die Wirkung solcher Abhängigkeiten. Besteht ein serieller Prozess aus vier zwingend benötigten Teilsystemen, die jeweils eine zeitliche Verfügbarkeit von 99 Prozent besitzen, ergibt sich unter der vereinfachenden Annahme unabhängiger Ausfälle eine gemeinsame Verfügbarkeit von rund 96,1 Prozent.
Dieser Wert ist keine Prognose für die betrachtete Lösung. Reale Anlagen verfügen über Puffer, Ausweichstrategien und unterschiedliche Betriebszustände. Das Beispiel verdeutlicht lediglich, warum hohe Einzelverfügbarkeiten nicht ohne Weiteres auf das Gesamtsystem übertragen werden dürfen.
Für die Wirtschaftlichkeit sind daher Wiederanlaufzeiten, Ersatzteilversorgung und Notfallprozesse wesentlich. Auch muss festgelegt werden, welche Aufträge im Störungsfall bevorzugt bearbeitet werden und welche manuellen Ersatzabläufe tatsächlich praktikabel sind.
Die Steuerungssoftware entscheidet über die Qualität der Mechanik
Mechanische Leistung wird erst dann nutzbar, wenn die richtigen Behälter zum richtigen Zeitpunkt bereitstehen. Dafür müssen Bestandsführung, Auftragsverwaltung und Anlagensteuerung konsistente Informationen austauschen.
Ein physisch vorhandener, aber falsch verbuchter Behälter ist wirtschaftlich kaum besser als ein fehlender Bestand. Ebenso kann eine fehlerhafte Priorisierung dazu führen, dass technisch schnelle Bewegungen die falschen Aufträge bedienen.
Die Steuerung muss deshalb nicht nur Transportwege verkürzen. Sie muss unterschiedliche Ziele gegeneinander abwägen: dringende Kundenaufträge, erforderlichen Nachschub, freie Stationskapazitäten und eine gleichmäßige Auslastung der Anlage. Eine lokal optimale Entscheidung kann das Gesamtergebnis verschlechtern.
Beispielsweise kann die sofortige Bearbeitung eines einzelnen Eilauftrags sinnvoll erscheinen, aber mehrere bereits günstig gebündelte Aufträge auseinanderziehen. Umgekehrt darf eine effiziente Bündelung nicht dazu führen, dass zeitkritische Sendungen ihren Versandtermin verpassen.
Datenqualität und Priorisierungslogik gehören damit zum wirtschaftlichen Kern der Lösung. Unternehmen sollten nachvollziehen können, wie Aufträge freigegeben, Lagerplätze zugewiesen und Störungen behandelt werden. Eine technisch leistungsfähige Anlage bleibt sonst von schwer durchschaubaren Softwareentscheidungen abhängig.
Wo die Kombination besonders gut zum Geschäftsmodell passt
Die Verbindung aus automatisiertem Behälterlager und mobilen Transporten ist vor allem dort plausibel, wo standardisierte Behälter, zahlreiche Artikelvarianten und wiederkehrende Zugriffe zusammenkommen. Dazu können Fulfillment-Zentren, Handelslogistik und die Versorgung industrieller Produktionsprozesse gehören. Fine Shuttle ist sowohl für Distribution und Kommissionierung als auch für die Lagerung von Teilen, Materialien und Zwischenbeständen vorgesehen.
Im Versandhandel liegt der mögliche Nutzen in einer verdichteten Vorratshaltung und der gezielten Versorgung von Kommissionierstationen. In der Produktion kann die zeitgerechte Bereitstellung von Komponenten im Vordergrund stehen.
Die ökonomischen Bewertungsmaßstäbe unterscheiden sich dabei. Im Fulfillment sind Kosten je fehlerfrei versandter Auftragsposition und die Einhaltung von Versandzeiten besonders relevant. In der Produktion können vermiedene Materialengpässe und eine stabilere Linienversorgung entscheidend sein.
Bei Logistikdienstleistern kommt die Vertragsstruktur hinzu. Eine hohe Automatisierung kann die Kostenposition verbessern, bindet aber Kapital über die Laufzeit einzelner Kundenverträge hinaus. Behälterkompatibilität, alternative Nutzungsmöglichkeiten und die Übertragbarkeit auf andere Kunden werden deshalb zu wichtigen Risikofaktoren.
Weniger überzeugend ist eine solche Lösung, wenn das Artikelprofil häufig außerhalb der technischen Grenzen liegt, die Grundauslastung sehr niedrig bleibt oder der Standort nur kurzfristig gesichert ist. In diesen Fällen kann eine weniger kapitalintensive Automatisierungsstufe wirtschaftlich sinnvoller sein.
Der richtige Vergleich ist nicht automatisch das manuelle Lager
Eine belastbare Entscheidung sollte mehrere realistische Alternativen einbeziehen. Der Vergleich mit einem unveränderten manuellen Lager ist zwar naheliegend, kann den wirtschaftlichen Vorteil aber überzeichnen, wenn bereits einfache organisatorische Maßnahmen große Verbesserungen ermöglichen.
Dazu gehören eine bessere Artikelplatzierung, veränderte Nachschubregeln und die Entzerrung von Auftragsspitzen. Auch teilautomatisierte Transportlösungen oder zusätzliche Kommissionierhilfen können einen Teil des Problems lösen.
Auf der stärker automatisierten Seite stehen andere Behälterlagerkonzepte, unterschiedliche Shuttle-Architekturen und Lösungen mit abweichender Flächen- oder Leistungscharakteristik. Dabei sollte keine Technologie pauschal als überlegen gelten. Entscheidend ist ihre Eignung für das jeweilige Lastprofil.
Fest installierte Fördertechnik kann bei stabilen, hohen Transportmengen weiterhin eine sinnvolle Option sein. Mobile Systeme können dagegen Vorteile bieten, wenn sich Wegebeziehungen und Kapazitätsanforderungen häufiger verändern. Die wirtschaftlich beste Lösung kann deshalb bewusst hybrid aufgebaut sein.
Der Vergleich muss dieselben Leistungsanforderungen und Kostenpositionen verwenden. Werden bei einer Variante Wartung und Integration einbezogen, bei einer anderen aber ausgeblendet, ist das Ergebnis nicht aussagekräftig. Gleiches gilt für unterschiedliche Annahmen über Personalproduktivität und zukünftiges Wachstum.
Eine schrittweise Einführung begrenzt das wirtschaftliche Risiko
Selbst eine gut geplante Anlage kann beim Übergang in den Regelbetrieb zunächst hinter der Zielproduktivität zurückbleiben. Mitarbeitende müssen neue Abläufe erlernen, Stammdaten müssen bereinigt und Steuerungsregeln an reale Betriebsbedingungen angepasst werden.
Deshalb sollte die Anlaufphase Bestandteil des Finanzplans sein. Vorübergehende Doppelstrukturen und zusätzliche Unterstützung sind nicht zwangsläufig ein Zeichen schlechter Technik, sondern können eine notwendige Absicherung der Lieferfähigkeit darstellen.
Sinnvoll ist eine Einführung, bei der geeignete Artikelgruppen und beherrschbare Auftragsvolumina zuerst übernommen werden. So lassen sich Behälterqualität, Buchungslogik und Stationsabläufe überprüfen, bevor das Gesamtsortiment umgestellt wird.
Die Erfolgskriterien müssen vorab feststehen. Dazu gehören nicht nur kurzfristige Spitzentakte, sondern nachhaltig erreichbare Leistung, Fehlerhäufigkeit, Störungsdauer und die tatsächlich eingesetzten Personalstunden. Auch die Leistungsfähigkeit unter ungünstigen Bedingungen sollte überprüft werden.
Ein wirtschaftlich erfolgreicher Hochlauf zeigt sich daran, dass der Betrieb zunehmend stabiler und berechenbarer wird. Eine einzelne Demonstration hoher Geschwindigkeit ist weniger aussagekräftig als mehrere Wochen verlässlicher Auftragsabwicklung mit realen Artikeln und echten Schwankungen.
Energieverbrauch und Ressourcenbedarf verlangen eine nüchterne Bilanz
Automatisierung verändert den Energiebedarf eines Lagers. Regalbediengeräte, Fördertechnik, Roboter und IT benötigen Strom. Gleichzeitig können kompaktere Strukturen und veränderte Betriebsabläufe andere Aufwendungen reduzieren.
Eine pauschale Aussage, dass die Kombination aus Fine Shuttle und SOTR-M automatisch besonders energieeffizient sei, wäre ohne anwendungsspezifische Messwerte nicht belastbar. Der tatsächliche Verbrauch hängt unter anderem von Lasten, Fahrwegen, Auslastung und Betriebszeiten ab.
Sinnvoll ist eine Bewertung je wirtschaftlich nutzbarer Leistungseinheit, etwa je vollständig bearbeiteter Auftragsposition. Der reine Verbrauch je Fahrbewegung kann irreführen, wenn eine Lösung deutlich mehr Bewegungen für dasselbe Ergebnis benötigt.
Auch die Lebensdauer der Anlage und ihre Anpassungsfähigkeit gehören in die Ressourcenbetrachtung. Eine lange nutzbare Infrastruktur kann vorteilhaft sein, sofern sie über Jahre zum Geschäft passt. Umgekehrt kann eine frühzeitig unbrauchbare Speziallösung trotz effizienter Einzelbewegungen wirtschaftlich und materiell problematisch werden.
Nachhaltigkeit und Wirtschaftlichkeit überschneiden sich daher häufig bei einer zentralen Frage: Wie zuverlässig lässt sich die installierte Technik über ihre Nutzungsdauer auslasten, warten und an veränderte Anforderungen anpassen?
Die entscheidende Perspektive: Kosten je zuverlässig erfülltem Auftrag
Die Kombination aus Fine Shuttle und SOTR-M ist als Verbindung zweier unterschiedlicher Stärken interessant: verdichtete, automatisierte Behälterlagerung auf der einen und anpassbare Transporte zu den Arbeitsstationen auf der anderen Seite. Ihr Potenzial liegt nicht in einer einzelnen spektakulären Leistungskennzahl, sondern in der abgestimmten Organisation des gesamten Materialflusses.
Eine begründete Investitionsperspektive fällt deshalb weder grundsätzlich euphorisch noch pauschal skeptisch aus. Die Lösung kann besonders dort überzeugen, wo ein passendes Behälterspektrum, eine belastbare Grundauslastung und ein klar identifizierter Engpass zusammentreffen. Voraussetzung ist, dass Flächennutzen, Arbeitsentlastung und zusätzliche Leistung tatsächlich wirtschaftlich wirksam werden.
Die maßgebliche Kennzahl ist nicht die Zahl installierter Roboter und auch nicht die größtmögliche Lagerdichte. Entscheidend sind die Gesamtkosten je fehlerfrei und termingerecht erfülltem Auftrag, ergänzt um die Widerstandsfähigkeit gegenüber Nachfrageschwankungen und technischen Störungen.
Wer diese Perspektive konsequent anlegt, betrachtet Automatisierung nicht als Selbstzweck. Sie wird zu einer Investition in eine belastbare operative Struktur. Genau darin liegt der eigentliche Maßstab: nicht möglichst viel Technik einzusetzen, sondern mit angemessenem Kapitaleinsatz eine dauerhaft verlässlichere und wirtschaftlichere Leistung zu ermöglichen.
Ihre Intralogistik-Experten
Beratung, Planung und Umsetzung von Komplettlösungen für Hochregallager und automatisierte Lagersysteme - Bild: Xpert.Digital
Mehr dazu hier:
Ihr globaler Marketing und Business Development Partner
☑️ Unsere Geschäftssprache ist Englisch oder Deutsch
☑️ NEU: Schriftverkehr in Ihrer Landessprache!

Konrad Wolfenstein
Gerne stehe ich Ihnen und mein Team als persönlicher Berater zur Verfügung.
Sie können mit mir Kontakt aufnehmen, indem Sie hier das Kontaktformular ausfüllen oder rufen Sie mich einfach unter +49 7348 4088 965 an. Meine E-Mail Adresse lautet: wolfenstein∂xpert.digital
Ich freue mich auf unser gemeinsames Projekt.
☑️ KMU Support in der Strategie, Beratung, Planung und Umsetzung
☑️ Erstellung oder Neuausrichtung der Digitalstrategie und Digitalisierung
☑️ Ausbau und Optimierung der internationalen Vertriebsprozesse
☑️ Globale & Digitale B2B-Handelsplattformen
☑️ Pioneer Business Development / Marketing / PR / Messen
Unsere globale Branchen- und Wirtschafts-Expertise in Business Development, Vertrieb und Marketing

Unsere globale Branchen- und Wirtschafts-Expertise in Business Development, Vertrieb und Marketing - Bild: Xpert.Digital
Branchenschwerpunkte: B2B, Digitalisierung (von KI bis XR), Maschinenbau, Logistik, Erneuerbare Energien und Industrie
Mehr dazu hier:
Ein Themenhub mit Einblicken und Fachwissen:
- Wissensplattform rund um die globale wie regionale Wirtschaft, Innovation und branchenspezifische Trends
- Sammlung von Analysen, Impulsen und Hintergründen aus unseren Schwerpunktbereichen
- Ein Ort für Expertise und Informationen zu aktuellen Entwicklungen in Wirtschaft und Technologie
- Themenhub für Unternehmen, die sich zu Märkten, Digitalisierung und Brancheninnovationen informieren möchten