منظم ضربات القلب الخفي لمصنع الإطارات: أولئك الذين يقللون من شأن عامل المعالجة الاحتياطي يهدرون رأس المال في أغلى نقطة في الإنتاج
إصدار تجريبي من إكسبرت

متوفر بـ 27 لغة 📢
فضّل استخدام Xpert.Digital على جوجلⓘتاريخ النشر: 1 أكتوبر 2026 / تاريخ التحديث: 1 أكتوبر 2026 - المؤلف: Konrad Wolfenstein
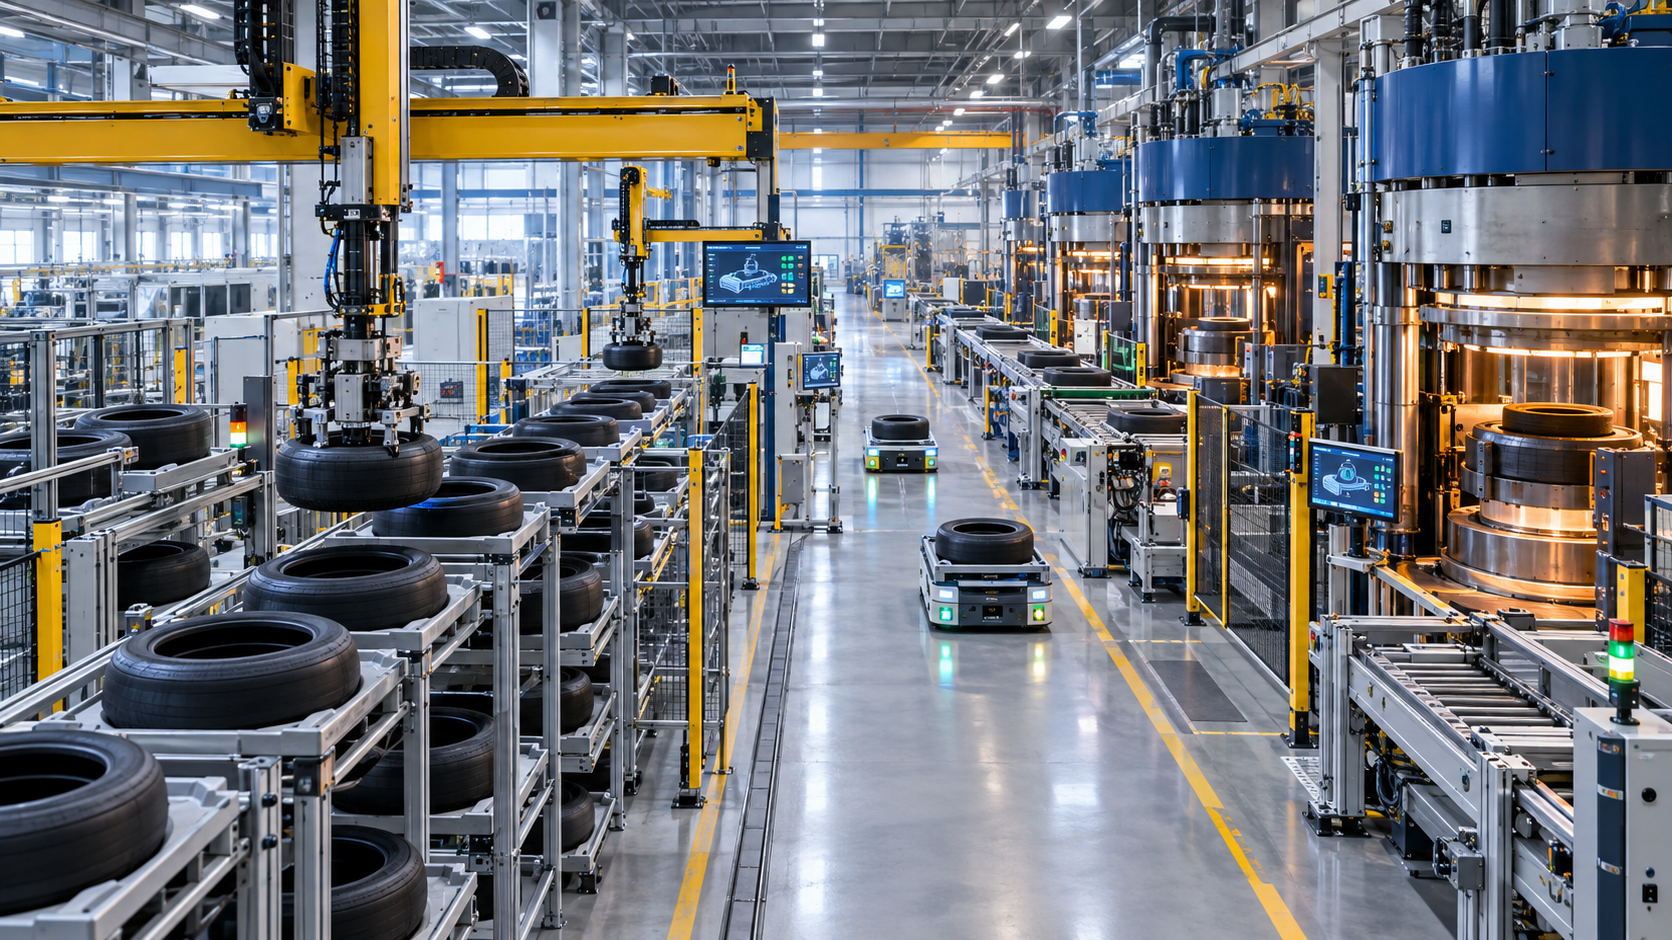
منظم ضربات القلب الخفي في مصنع الإطارات: التقليل من شأن هامش المعالجة يعني إهدار رأس المال في أغلى مراحل الإنتاج - صورة إبداعية حول هذا الموضوع، تم إنشاؤها باستخدام الذكاء الاصطناعي: Xpert.Digital
الإدارة المثلى للإطارات: دور تخزين الإطارات الصديقة للبيئة
الكفاءة في مصنع الإطارات: لماذا يعتبر جهاز التلميع المعالج بالغ الأهمية
في عالم صناعة الإطارات المعقد، غالبًا ما يُغفل الدور المحوري لما يُعرف بمنطقة التخزين المؤقت للإطارات غير المُعالجة. فهذه المنطقة، التي تُعدّ بمثابة منظم نبض المصنع، لا تقتصر وظيفتها على تخزين الإطارات غير المُعالجة فحسب، بل تُشكّل أيضًا عنصرًا حاسمًا في الكفاءة الاقتصادية لعملية الإنتاج بأكملها. إذ تُعوض منطقة التخزين المؤقت للإطارات غير المُعالجة الفروقات بين مرحلتي تجميع الإطارات ومعالجتها، مما يضمن تدفقًا مستقرًا للمواد حتى في حال حدوث اضطرابات غير متوقعة. وبالتالي، فإنّ منطقة التخزين المؤقت المُصممة على النحو الأمثل لا تضمن فقط إمداد مكابس المعالجة بالمواد اللازمة، بل تُقلل أيضًا من رأس المال المُستثمر في الإنتاج وتزيد من الإنتاجية الإجمالية. في هذه المقالة، سنُحلل الجوانب المختلفة لمنطقة التخزين المؤقت للإطارات ونُبيّن أهمية عدم الاستهانة بهذا المُكوّن الأساسي في صناعة الإطارات.
أكثر من مجرد مستودع بين عالمين آليين
تُعدّ منطقة تخزين الإطارات الخضراء، والتي تُعرف غالبًا باسم منطقة التخزين المؤقت في ألمانيا وفي تقنيات الإنتاج العالمية، من أهمّ المناطق في مصانع الإطارات، وإن كانت غير ظاهرة للعيان. فهي تُخزّن الإطارات المُجمّعة بالكامل، ولكن غير المُعالَجة حراريًا، بين آلة تجميع الإطارات ومكابس المعالجة. في هذه الحالة، يكون الإطار قد اكتسب بنيته المادية الأساسية، ولكنه لم يكتسب بعد قوته النهائية، وشكله الهندسي، ونقش مداسه. وهو حساس للتشوّه، والضغط، والدعم غير المناسب، والخلط، والتخزين لفترات طويلة جدًا أو غير ملائمة. لذلك، فإنّ دور منطقة التخزين يتجاوز مجرّد إدارة المخزون، فهي تُساهم في استقرار تدفّق المواد الحساس تقنيًا بين مرحلتين إنتاجيتين تختلف في مدة دوراتهما، وقابليتهما للاضطرابات، وأحجام دفعاتهما.
تُنتج آلات تصنيع الإطارات عادةً إطارات غير مُعالجة وفقًا لتسلسلات ودفعات مُحددة. أما مكابس الفلكنة، فتعمل بقوالب وتركيبات ومنحنيات تسخين وجداول إنتاج خاصة بكل منتج. ولا يُمكن تصور الربط المباشر بين هذين المجالين إلا في مصنع مثالي خالٍ من أي انقطاعات أو تغييرات في المنتج أو مشاكل في مراقبة الجودة أو الصيانة. في الواقع، تتفاوت أوقات دورات الإنتاج، وتتعرض بعض الآلات لأعطال مؤقتة، ويتم تغيير القوالب، وتُعطى الأولوية للطلبات، ويجب فرز الإطارات حسب النوع والعمر وحالة الإصدار والمكبس المُستهدف. يعمل مخزن المعالجة على فصل هذه التقلبات وتحويلها إلى مخزون قابل للإدارة.
من الناحية الاقتصادية، يُعدّ المخزون الاحتياطي بمثابة تأمين ضدّ توقف الإنتاج، ولكن ليس بدون تكلفة. فالمخزون الاحتياطي الصغير جدًا يُعرّض إمدادات المكابس للخطر، بينما المخزون الاحتياطي الكبير جدًا يُقيّد المساحة والمعدات ورأس المال العامل، وربما الطاقة، ويزيد من وقت التوقف، وقد يُخفي مشاكل في العملية. لذلك، فإنّ مستوى المخزون الأمثل ليس صفرًا ولا أقصى حجم ممكن تقنيًا. بل هو نتاج العلاقة بين طاقة المكابس، وتوافر المصنع، ومزيج المنتجات، ونمط الأعطال، ووقت إعادة التموين داخل المصنع، ومستوى الخدمة المطلوب مقارنةً بعملية الفلكنة. وتتمثل المهمة الإدارية الأساسية في تحقيق أمن الإمداد بأقلّ مخزون ممكن.
تحدد مكبس الفلكنة الرافعة الاقتصادية
تكمن الأهمية الاقتصادية لمستودع الإطارات الخضراء في المقام الأول في دور عملية الفلكنة ضمن العملية الإنتاجية الشاملة. تتطلب مكابس الحرارة رأس مال كبير، ومساحة واسعة، واستهلاكًا كثيفًا للطاقة. فهي تُعطي الإطار شكله النهائي تحت الضغط والحرارة، وتُربط مركبات المطاط بروابط متقاطعة. لذا، يُعد وقت الضغط المتاح موردًا إنتاجيًا نادرًا. فإذا فُقد بسبب نقص الإمدادات، يصعب تعويض الإنتاج المفقود. ولا يُمكن تعويض دورات الضغط الضائعة بإضافة ورديات عمل إضافية، أو العمل الإضافي، أو زيادة سرعة المعدات في المراحل السابقة، إذا كانت المشكلة تكمن بالفعل في مرحلة الفلكنة.
المنطق بسيط: لا تُقاس قيمة المخزون الاحتياطي بسعر مساحة التخزين، بل بتكاليف تجنب دقيقة واحدة من التوقف غير المُنتج عند نقطة الاختناق. وهذا يشمل أكثر من مجرد حجم الإنتاج المفقود. فوقت التوقف قد يتسبب في مزيد من خسائر الطاقة، وعدم استقرار درجات الحرارة، وزيادة الجهد التنظيمي، وانخفاض كفاءة استخدام الموظفين والمعدات. في مصنع يضم العديد من المكابس، حتى التحسين الطفيف في توافر المواد يمكن أن يكون له تأثير تراكمي على مدى آلاف ساعات التشغيل. لذلك، فإن الثواني المُوفرة في توافر المواد، وزيادة طفيفة في توافر المصنع، يمكن أن يكون لها تأثير كبير على مدار عام.
في الوقت نفسه، من الخطأ اعتبار كل وحدة تخزين إضافية زيادةً في الإنتاجية تلقائيًا. فإذا تعطلت المطابع بسبب تغييرات القوالب، أو الصيانة، أو مشاكل في الوسائط، أو مشاكل في الجودة، فإن زيادة مخزون الإطارات الخضراء لن تحل المشكلة الأساسية. يمكن للمخزون الاحتياطي استيعاب التقلبات، لكنه لا يُغني عن تصميم سعة معيب باستمرار. ولا ينبغي أن يكون بديلاً عن المعدات الموثوقة، ولا مكانًا للتخلص من مخلفات تخطيط الإنتاج غير المنسق. الحل الأمثل هو إظهار حالات التعطل، وتحديد أولويات أسبابها، والحفاظ على مستوى المخزون الذي يُعد مجديًا اقتصاديًا في ظل تقلبات يمكن التنبؤ بها إحصائيًا.
يؤدي الفصل بين المكونات إلى زيادة الكفاءة ولكنه يؤدي أيضاً إلى الهدر
يؤدي مخزن المعالجة ثلاث وظائف في آن واحد: فهو يفصل دورات الإنتاج، ويصنف أنواع المنتجات المختلفة، ويحمي منتجًا وسيطًا حساسًا. هذا المزيج هو ما يميزه عن مستودع المنتجات النهائية التقليدي. لا يُخزن الإطار لأنه سيُباع ويُشحن لاحقًا، بل لأن العملية التالية تتطلب منتجًا محددًا في وقت محدد. لذا، تُعد كل عملية تخزين جزءًا من قرار إنتاجي بالغ الأهمية من حيث الوقت.
يُتيح فصل خطوط الإنتاج لآلات تصنيع الإطارات العمل بكميات إنتاج اقتصادية، ويُقلل من عمليات تغيير خطوط الإنتاج. إذ يُمكن لآلة واحدة إنتاج عدة أنواع متطابقة أو ذات صلة على التوالي، حتى لو لم تستدعِ المكابس هذه الإطارات في نفس الفترات الزمنية بالضبط. وهذا يُزيد من وقت الإنتاج الفعلي في عملية تصنيع الإطارات. في المقابل، لا تحتاج المكابس إلى انتظار اكتمال طلب سابق إذا كان النوع المطلوب موجودًا بالفعل في المخزون الاحتياطي. وبالتالي، يُصبح المخزون الاحتياطي بمثابة طاقة إنتاجية مؤقتة.
مع ذلك، فإن لهذا الاحتياطي حدوده. ففترات التخزين الطويلة جدًا تزيد من خطر التلف، والتشوه، ومشاكل السطح، أو تجاوز نطاقات المعالجة الداخلية. ولا يُعد الإطار الخام وسط تخزين محايدًا كيميائيًا وميكانيكيًا. وتعتمد فترة التخزين المسموح بها على تركيبة المادة، والمعالجة المسبقة، والبيئة، ومواصفات الجودة. لذا، فإن التحكم الأمثل اقتصاديًا لا يقتصر على مراعاة الكمية والنوع فحسب، بل يشمل أيضًا وقت الإنتاج، والدفعة، والحالة، وأحدث تاريخ معالجة ممكن. ويُعد مبدأ "الوارد أولًا يُصرف أولًا" الشائع الاستخدام أساسًا مهمًا، ولكنه غير كافٍ بمفرده عند التعامل مع الطلبات ذات الأولوية، أو الدفعات المحدودة، أو فترات الصلاحية المتفاوتة، أو تخصيص الضغط المُستهدف.
يتطلب الإطار الأخضر منطقاً خاصاً به
قبل عملية الفلكنة، يكون الإطار لينًا ولزجًا وهشًا من الناحية الهندسية. قد يؤدي سوء التعامل معه إلى إجهاد هيكله أو حافته أو جداره الجانبي. إذا تم تكديس الإطارات فوق بعضها أو دعمها بشكل غير صحيح، فقد تتسطح أو تتشوه. يُعد هذا التلف غير مرغوب فيه بشكل خاص من الناحية الاقتصادية، لأن المنتج يتضمن بالفعل موادًا وطاقة ووقت تشغيل من عدة مراحل سابقة في عملية التصنيع. لذلك، فإن رفض الإطارات قبل الفلكنة مباشرة يُهدر قيمة أكبر بكثير من خطأ سابق في توريد المواد الخام.
لذا، يجب أن يتعامل نظام التخزين الحديث مع الإطارات الخضراء بطريقة تحافظ على شكلها. غالبًا ما يُوضع كل إطار على صينية أو منصة نقالة مُخصصة أو عامة. يمنع هذا الإطارات من التلامس ويوفر دعمًا هندسيًا أثناء النقل والتخزين والمناولة. بدلاً من ذلك، يمكن لأنظمة متخصصة التعامل مع الإطارات دون الحاجة إلى حامل تحميل منفصل. يوفر هذا الحل تكاليف الحوامل وتقنيات الإرجاع، وربما خطوات المعالجة، ولكنه يفرض متطلبات عالية على أدوات التثبيت، وهندسة التخزين، ومرونة أنواع الإطارات.
يُعدّ اختيار نظام التخزين القائم على الصواني أو النظام الخالي منها قرارًا تجاريًا بحتًا. تتطلب الصواني تكاليف شراء وتنظيف وصيانة وتوزيع. كما يجب توفير كمية كافية من الصواني الفارغة في المكان المناسب. مع ذلك، تُوحّد الصواني عملية الربط بين تقنيات النقل والتخزين المختلفة، وتحمي المنتج. أما النظام الخالي من الصواني، فيُقلّل من رأس المال المُستثمر وتكاليف المناولة، ولكنه قد يعتمد بشكل أكبر على أبعاد الإطارات والتصاميم الميكانيكية. العامل الحاسم ليس سعر الصينية أو الماسك وحده، بل التكلفة الإجمالية على مدى عمر النظام، وتنوع المنتجات، وتوافرها، وقابليتها للتكيف.
لا يقتصر دور الأتمتة على استبدال العمل اليدوي فحسب
غالبًا ما يُبرر أتمتة مستودعات الإطارات الخضراء بالحاجة إلى توفير تكاليف الموظفين. ورغم أهمية هذا الجانب، إلا أنه لا يُغطي الصورة كاملة. فالفوائد الأكبر عادةً ما تنبع من عمليات قابلة للتكرار، وموثوقية أعلى في الإنتاجية، وتحديد دقيق للمنتجات، واستخدام أمثل للمكابس. قد تكون الأنظمة اليدوية اقتصادية للكميات الصغيرة ومجموعة منتجات يمكن التحكم بها. مع ذلك، ومع ازدياد حجم الإنتاج، وتنوع المنتجات، ومتطلبات الجودة الأكثر صرامة، تتزايد جهود البحث، ومخاطر الأخطاء، والتعقيد التنظيمي بشكل غير متناسب.
بحسب تصميم المصنع، تستخدم الحلول الآلية رافعات تكديس، وأنظمة نقل مكوكية، ورافعات جسرية، وروبوتات تخزين المساحات، وسكك أحادية، وتقنية النقل، أو مركبات موجهة آليًا (AGVs). تعمل رافعة التكديس على تجميع المخزون رأسيًا، وهي مناسبة للمستودعات ذات الهياكل الواضحة والارتفاعات العالية. توفر أنظمة النقل المكوكية متعددة المراحل إنتاجية عالية وتكرارًا للموارد، ولكنها معقدة تقنيًا. تستطيع الرافعات الجسرية خدمة مساحات أرضية واسعة ديناميكيًا، والتعامل بمرونة مع مختلف أنواع الإطارات أو المنصات. تُخفف السكك الأحادية من ازدحام المرور، وتربط المستودعات والمكابس في الأعلى، ولكنها تتطلب هيكلًا إنشائيًا حاملًا، وتخطيطًا دقيقًا للمفاتيح والصيانة.
لا يوجد تصميم معماري واحد متفوق بطبيعته. قد يكفي وجود مخزن صغير فوق آلات تصنيع الإطارات أو بجوارها مباشرةً في مصنع يعمل بكفاءة عالية. يُعدّ المستودع الكبير ذو السقف العالي خيارًا مناسبًا عند التعامل مع العديد من أنواع المنتجات، أو مستويات المخزون العالية، أو المسافات المكانية الكبيرة. أما في مشروع إعادة تأهيل موقع قائم، فقد تحول شبكات الأعمدة، وارتفاعات الأسقف، ولوائح السلامة من الحرائق، والمرافق القائمة، والإنتاج المستمر دون تطبيق حتى أكثر الحلول أناقةً من الناحية التقنية. لذلك، تنبع فعالية التكلفة من التكيف مع تدفق المواد المحدد، وليس من شراء الآلة الأكثر كفاءة.
إن تنوع المتغيرات يجعل البرمجيات عائقاً أمام التقدم
لم يعد قطاع صناعة الإطارات يقتصر على إنتاج بضعة أحجام قياسية بكميات كبيرة. ففئات المركبات، وأقطار الجنوط، ومعدلات السرعة، والإصدارات الشتوية والصيفية، ومتطلبات المركبات الكهربائية، والمواصفات الإقليمية، والأنواع الخاصة بكل علامة تجارية، كلها عوامل تُوسّع نطاق المنتجات. وكلما ازداد هذا التنوع، كلما تعذّر إدارة المخزون الاحتياطي بقواعد كمية بسيطة. لا تزال تقنيات التخزين المادية مهمة، لكن الأداء الحقيقي يتجه نحو البرمجيات.
يتولى نظام التحكم في المستودعات تنسيق عمل السيور الناقلة والروبوتات والرافعات الشوكية ومحطات النقل. ثم يقوم نظام تنفيذ التصنيع (MES) بتخطيط الطلبات والمخزون وعمليات الإصدار وتسلسل الإنتاج. ويضمن الربط مع نظام المؤسسة الرئيسي اتساق المتطلبات وبيانات المواد والتعليقات. وفي بنية تشغيلية فعّالة، يعرف النظام على الأقل هوية كل إطار أخضر ونوعه ورقم دفعة إنتاجه ووقت إنتاجه وحالة جودته وموقع تخزينه والعملية المستهدفة وسجل معالجته.
يُمكّن هذا المستوى من عمق البيانات من التحكم التنبؤي. لا يقتصر دور النظام على استرجاع الإطارات عند طلبها من قبل آلة الضغط، بل يتعداه إلى توقع الطلب بناءً على جدول عمل آلة الضغط. كما يُمكنه نقل الإطارات المناسبة إلى مخزن مؤقت مسبقًا، وتوحيد مسارات النقل، وتجنب التعارضات بين التخزين والاسترجاع. وفي حال حدوث أي خلل، يُمكن إعادة حساب التسلسل تلقائيًا. هذا يُحوّل المخزن المؤقت من مخزون سلبي إلى أداة إنتاج فعّالة.
يتمثل الجانب السلبي في الاعتماد الكبير على جودة البيانات وواجهات المستخدم. فقد يؤدي إدخال عنصر بشكل خاطئ، أو تأخر الاستجابة، أو تعارض الموافقة إلى عرقلة التدفق المادي للمواد. وبالتالي، تؤثر أخطاء البرمجيات بشكل مباشر على الإنتاج. لذلك، فإن إدارة البيانات الرئيسية، والتحكم في الإصدارات، وبيئات الاختبار، ومفاهيم إعادة التشغيل، وتحديد المسؤوليات بوضوح، ليست مهامًا ثانوية لقسم تقنية المعلومات، بل هي عناصر أساسية لضمان موثوقية العمليات.
تصبح إمكانية التتبع وظيفة لخلق القيمة
غالبًا ما يُنظر إلى إمكانية التتبع الكاملة على أنها مسألة تتعلق بالجودة أو الامتثال. لكن من الناحية الاقتصادية، فهي تتجاوز ذلك بكثير. فعندما يتم تتبع كل إطار بدقة من تصنيعه إلى عملية الفلكنة، يمكن تحديد أي انحرافات وصولًا إلى دفعات أو آلات أو فترات زمنية أو معايير عملية محددة. وبدون هذه الدقة، قد تضطر الشركات إلى حظر أو التحقيق في كميات كبيرة. وبالتالي، تُقلل البيانات الجيدة من كمية الخردة وإعادة العمل وعمليات سحب المنتجات المحتملة.
يمكن تحديد الهوية باستخدام الرموز الشريطية، أو رموز مصفوفة البيانات، أو تقنية تحديد الهوية بموجات الراديو (RFID)، أو مزيج منها. تتميز الرموز الشريطية بانخفاض تكلفتها، ولكنها تتطلب عادةً خط رؤية مباشر وسطحًا مناسبًا. أما تقنية RFID، فيمكن قراءتها لاسلكيًا دون الحاجة إلى خط رؤية مباشر، وتدعم التتبع الآلي للعناصر الفردية. مع ذلك، يزيد هذا من متطلبات اختيار العلامة، وموقع القراءة، ونموذج البيانات، ومقاومة التداخل الكهرومغناطيسي. في بيئة مصانع الإطارات الغنية بالمعادن والمتغيرة باستمرار، يجب إثبات معدل القراءة عمليًا، وليس مجرد افتراضه نظريًا.
على المدى البعيد، ستكتسب هذه البنية التحتية أهمية متزايدة، إذ تتجاوز هوية المنتج حدود المصنع. فجوازات سفر المنتجات الرقمية، والاقتصاد الدائري، وإعادة تدوير الإطارات، وتوثيق المواد بدقة أكبر، كلها عوامل تزيد من الحاجة إلى بيانات موحدة للإطارات. ويُسهم مستودع الإطارات الصديق للبيئة، الذي يتميز بسجل تاريخي دقيق لكل إطار، في إنشاء سلسلة بيانات متينة منذ بداية دورة حياة المنتج. لذا، لا ينبغي النظر إلى الاستثمار في إمكانية التتبع على أنه مجرد مركز تكلفة للمستودع، بل يُشكل أساسًا لإدارة الجودة، والامتثال للوائح، وتحليل الشكاوى، والخدمات الرقمية الجديدة.
حلول LTW للخدمات اللوجستية الداخلية

شركة LTW Intralogistics – مهندسو التدفق - الصورة: LTW Intralogistics GmbH
لا تقدم LTW لعملائها مكونات منفردة، بل حلولاً متكاملة وشاملة. الاستشارات، والتخطيط، والمكونات الميكانيكية والكهربائية، وتقنيات التحكم والأتمتة، بالإضافة إلى البرمجيات والخدمات - كل ذلك متصل بشبكة واحدة ومنسق بدقة.
يُعدّ الإنتاج الداخلي للمكونات الرئيسية ميزةً بالغة الأهمية، إذ يسمح بالتحكم الأمثل في الجودة وسلاسل التوريد والواجهات.
يرمز اختصار LTW إلى الموثوقية والشفافية والشراكة التعاونية. وتُعد قيم الولاء والصدق راسخة في فلسفة الشركة - فالمصافحة لا تزال تحمل معنىً عميقاً هنا.
ذو صلة بهذا الموضوع:
الأتمتة ودورها في إدارة الإطارات الحديثة
الحجم المناسب هو حساب للمخاطر
لا ينبغي تحديد حجم مخزون المعالجة بناءً على متوسط الإنتاج اليومي أو عدد ساعات الإنتاج فقط. فالمتوسطات تخفي تحديدًا تلك التقلبات التي يُفترض أن يحمي المخزون منها. تشمل العوامل ذات الصلة توزيع وقت التوقف، ووقت الدورة، ووقت التغيير، والطلب على كل نوع، وسلوك إعادة التشغيل. كما تؤثر الصيانة المخططة، وأنماط الورديات، وتوقيت تصنيع الإطارات ومعالجتها على السعة المطلوبة.
يُفرّق نموذجٌ قويّ بين مخزون الأمان، والمخزون الدوري، والاحتياطي الاستراتيجي. يُغطي مخزون الأمان حالات عدم اليقين قصيرة الأجل. وينشأ المخزون الدوري من الإنتاج على دفعات وفترات دورات متفاوتة. أما الاحتياطي الاستراتيجي، فيُمكن تخصيصه لفترات الصيانة المعروفة، أو تغييرات الورديات، أو مجموعات المنتجات الحيوية. ولكلٍّ من هذه المكوّنات أسبابٌ مختلفة، ويجب قياسها بشكلٍ منفصل. وإلا، سيزداد إجمالي المخزون دون أن يتضح أيّ جزءٍ منها يضمن أمن الإمداد.
تُعدّ المحاكاة ذات قيمة بالغة في تصميم الأنظمة. إذ تُتيح محاكاة الأحداث المنفصلة نمذجة تسلسلات الطلبات في العالم الحقيقي، وأعطال النظام، وأوقات النقل، وقواعد الأولوية. وهذا يسمح بدراسة مدى تكرار انتظار المكابس للمواد بأحجام مخازن مؤقتة مختلفة، ونقاط تقاطع مسارات النقل، ومستوى التكرار المطلوب. والأهم من ذلك، لا ينبغي الاكتفاء بمحاكاة التشغيل العادي فقط. فالنظام الذي يعمل بكفاءة في المتوسط ولكنه ينهار عند تعطل روبوت رئيسي أو محطة نقل، يكون هشًا اقتصاديًا.
لذا، ينبغي صياغة المقياس المستهدف كمستوى خدمة: ما هو احتمال توفر الإطار الصحيح والمعتمد في الوقت المناسب؟ ثم يُقارن مستوى الخدمة هذا بتكاليف زيادة السعة التخزينية. فبعد حد معين، لا توفر كل مساحة تخزين إضافية سوى حماية إضافية ضئيلة. وغالبًا ما يكون هذا هو الحد الاقتصادي الأمثل.
تُعد الإنتاجية أكثر أهمية من السعة الاسمية
كثيرًا ما يُشير الموردون والمخططون إلى الحد الأقصى لعدد الإطارات التي يُمكن تخزينها أو العدد النظري لعمليات النقل في الساعة. مع ذلك، يُعدّ معدل الإنتاجية المستدام في ظل الظروف الواقعية أمرًا بالغ الأهمية بالنسبة للمشغل. إذ تتم عمليتا التخزين والاسترجاع في آنٍ واحد، وتختلف الإطارات في الحجم والوجهة، ويجب تحديد أولويات النقل، وإدارة حالات التعطل. لذا، قد تكون السعة القصوى الاسمية أعلى بكثير من السعة القابلة للاستخدام المستمر.
يستحق عدد نقاط التحويل الحرجة اهتمامًا خاصًا. فالمستودع ذو الإنتاجية الداخلية العالية يظل غير فعال إذا كان ناقل واحد أو محطة تعريف أو مسار إمداد واحد فقط هو المسؤول عن معالجة التدفق بأكمله. وبالمثل، قد يكون الروبوت الواحد سريعًا من الناحية التقنية، ولكنه يفقد الإنتاجية بسبب مسافات التنقل الطويلة، أو موقع التخزين غير المناسب، أو التغييرات المتكررة في ذراع الإمساك. لذلك، يجب أن يستند التحليل إلى تدفق الإطارات، وليس إلى مواصفات الآلة.
تؤثر استراتيجية التشغيل أيضًا على الإنتاجية. فتخزين العناصر المستخدمة بكثرة بالقرب من المخرج يقلل من مسافات النقل. في المقابل، قد يؤدي التخزين الأمثل من حيث المساحة فقط إلى انخفاض الأداء. غالبًا ما يؤدي تخصيص مواقع التخزين الديناميكي، وعمليات الدورة المزدوجة التي تجمع بين التخزين والاسترجاع، والتسلسل الذكي إلى زيادة السعة القابلة للاستخدام دون الحاجة إلى مكونات ميكانيكية إضافية. وبالتالي، يمكن لتحسين البرمجيات أن يحقق قيمة مماثلة لنظام أكبر، ولكنه عادةً ما يتطلب مساحة ومواد أقل.
الجودة تبدأ بالتنظيف
يجب أن تشمل الحسابات الاقتصادية لمستودع الإطارات الصديقة للبيئة تكاليف الجودة. فالإطار التالف ليس مجرد هدر للمواد، بل يُرتب تكاليف فحص، ويعطل سير العمل، ويؤثر على مستويات المخزون، وقد يُخرج مكبس الإطارات من دون بديل مناسب. وإذا لم يُكتشف التلف، تتزايد المخاطر بعد عملية الفلكنة، وفي أسوأ الأحوال، يتحملها العميل. لذا، فإن التعامل اللطيف مع الإطارات ليس مجرد ميزة إضافية، بل هو إجراء وقائي للمخاطر.
يجب أن تتمتع الملاقط بقدرة موثوقة على التعامل مع الأقطار الداخلية والعرض والأوزان المختلفة دون إجهاد المناطق الحساسة. ينبغي أن تحدّ خصائص الحركة من التسارع والاهتزاز وقوى الوضع. يجب أن تكون الصواني والتجهيزات نظيفة ودقيقة الأبعاد وقابلة للتمييز بوضوح. يمكن لأجهزة الاستشعار التحقق من تثبيت الإطارات بشكل صحيح، وأماكن التخزين الفارغة، ومطابقة الشكل الهندسي المتوقع للمنتج المحدد.
تعتمد الجودة أيضًا على الوقت. يجب أن يراقب النظام أقصى مدة تخزين ويُظهر المخزون القديم. يمكن إعطاء الأولوية للإطارات التي تقترب من تاريخ انتهاء صلاحيتها، أو فحصها، أو إزالتها بطريقة مُحكمة. هذا يُحوّل نظام إدارة المستودعات إلى أداة للحد من الهدر. يُعد ربط بيانات المخزون بنتائج الفحص اللاحقة ذا قيمة بالغة: فإذا ارتبطت مدد تخزين مُحددة، أو مسارات نقل، أو عمليات مناولة بأنماط العيوب، يُمكن معالجة الأسباب الجذرية استنادًا إلى البيانات.
إعادة تقييم إنتاجية العمل وبيئة العمل
تتطلب مناولة الإطارات الخضراء يدويًا جهدًا بدنيًا كبيرًا وتكرارًا مستمرًا. وتزداد التحديات المتعلقة براحة العمل بشكل ملحوظ تبعًا لنوع الإطار ووزنه وحجمه. يقلل التشغيل الآلي من عمليات الرفع والتدوير والنقل، مما يخفض بالتالي من مخاطر الأعطال الناتجة عن الإجهاد. كما أنه يحول العمل من المناولة المباشرة إلى المراقبة والصيانة وتحليل البيانات واستكشاف الأعطال وإصلاحها.
مع ذلك، لا ينبغي أن تفترض حسابات تكاليف الموظفين الاستغناء التام عن العمل البشري. فالأنظمة الآلية تتطلب مشغلين مؤهلين، ومهندسي ميكاترونيك، ودعمًا برمجيًا، وإدارة لقطع الغيار. في الدول ذات الأجور المرتفعة أو المناطق التي تعاني من نقص في العمالة الماهرة، قد يكون هذا التحول مفيدًا بشكل واضح. فهو يزيد من إنتاجية الموظف ويقلل من اعتماد الشركة على الوظائف التي يصعب شغلها. وفي الوقت نفسه، تزداد أهمية التدريب والحفاظ على المعرفة.
من الأخطاء الشائعة محاولة تشغيل التكنولوجيا الحديثة ضمن الهيكل التنظيمي القديم. فإذا ظلت المسؤوليات بين الإنتاج واللوجستيات والصيانة وتقنية المعلومات غير واضحة، تطول فترات الاضطراب. لذا، تحدد المصانع الناجحة آليات الاستجابة وإجراءات التصعيد والمسؤوليات قبل زيادة الإنتاج. ولا تنبع إنتاجية المصنع المؤتمت من الروبوتات وحدها، بل من التفاعل بين التكنولوجيا والعمليات والخبرات.
تتبع كفاءة الطاقة تدفق المواد
نادراً ما يكون مرفق تخزين الإطارات الصديقة للبيئة هو أكبر مستهلك للطاقة في مصنع الإطارات. يكمن أثره الاقتصادي على المناخ بشكل أساسي في ضمان الاستخدام المستمر لعملية الفلكنة كثيفة الاستهلاك للطاقة، وتجنب فترات الانتظار أو إعادة التشغيل غير الضرورية. يدعم الإمداد المستقر استخداماً متوقعاً للمكابس، ويسهل تنسيق وسائط التسخين والقوالب ودفعات الإنتاج. لا يؤدي هذا تلقائياً إلى توفير الطاقة لكل إطار، ولكنه يُحسّن إنتاجية الطاقة الإجمالية للمصنع.
في الوقت نفسه، تستهلك المستودعات ذات الرفوف العالية، وتقنيات النقل، والروبوتات، والهواء المضغوط، وأنظمة التكييف، وأنظمة تكنولوجيا المعلومات، طاقةً خاصة بها. ويساهم اختيار محركات فعّالة، واستعادة الطاقة في الرافعات، وأنماط التشغيل القائمة على الطلب، وتقليل مسافات النقل، في خفض هذا الاستهلاك. كما أن النظام الضخم ينقل باستمرار كتلة أكبر ويحتوي على تقنيات أكثر من اللازم. لذا، فإن الاستدامة والفعالية من حيث التكلفة تدعمان تصميم النظام بدقة.
يؤثر استخدام الأراضي أيضًا بشكل غير مباشر على البيئة والتكاليف. يمكن للتخزين الرأسي توفير مساحة في المبنى، ولكنه يتطلب هياكل أعلى وأنظمة حماية من الحرائق قد تكون معقدة. أما التخزين الأفقي فيستخدم آليات أبسط، ولكنه يشغل مساحة إنتاجية قيّمة. يعتمد التوازن الأمثل على أسعار الأراضي، وارتفاع المباني، وخيارات التوسع، وقيمة استخدامات الأراضي البديلة. في المصانع القائمة، قد يكون توفير بضعة أمتار مربعة فقط أكثر قيمة من الطاقة التي يوفرها نظام التخزين.
لا يقتصر الالتزام برأس المال على المخزون فقط
غالبًا ما تُقارن الدراسات الاقتصادية بين تكاليف اقتناء أنظمة الأتمتة وتوفير تكاليف الموظفين. وتشمل الحسابات الكاملة جوانب أخرى. يشمل رأس المال المستثمر الإنشاءات الفولاذية، وتقنية النقل، والصواني، والروبوتات، وأنظمة التحكم، والبرمجيات، وتقنيات السلامة، وتعديلات المباني، وأنظمة الحماية من الحرائق، والواجهات، والهندسة، والتشغيل، والتدريب، وخسائر بدء التشغيل. أما بالنسبة لعمليات التحويل، فتُعدّ انقطاعات الإنتاج وتدفقات المواد المؤقتة عوامل إضافية.
من بين المزايا، تجنب توقفات الطباعة، وتقليل الهدر، وتقليل عمليات المناولة، وخفض تكاليف المساحة، وتقليل مخاطر الحوادث، وتحسين إمكانية التتبع، وسرعة الاستجابة لتغييرات الطلبات. يُضاف إلى ذلك قيمة الخيار: إذ يمكن للنظام المرن استيعاب أبعاد جديدة، أو متغيرات إضافية، أو أحجام أكبر دون الحاجة إلى استبداله فورًا. يصعب قياس هذه القيمة، لكنها ذات أهمية بالغة في سوق متقلبة.
ينشأ رأس المال المُستثمر في المخزون أيضاً من الإطارات الخضراء وحوامل الشحن. كل مساحة تخزين إضافية تُشجع على تراكم المخزون. إذا استُخدمت هذه المساحة كاحتياطي مُريح، يزداد رأس المال العامل وتطول فترات التوريد. لذا، يجب ألا يقتصر دور المستودع الحديث على توفير المساحة فحسب، بل يجب أن يُرسي أيضاً نظاماً مُحكماً لإدارة المخزون. إن وجود هياكل عمرية شفافة، وحدود قصوى لكل صنف، ومؤشرات أداء رئيسية للمخزون بطيء الحركة، يمنع الأتمتة من أن تُؤدي فقط إلى تحسين إدارة النفايات.
تحتاج دراسة الجدوى إلى بيانات خسائر حقيقية
تبدأ دراسة جدوى سليمة بتحليل الخسائر في العملية الحالية أو المخطط لها. كم دقيقة من وقت الطباعة تُهدر فعلياً بسبب فقدان الإطارات الخضراء أو عدم مطابقتها للمواصفات أو تأخرها؟ ما هي تكاليف النقل اليدوي والبحث والتلف وسوء التخصيص؟ ما هي المساحة المستخدمة، وما القيمة الاقتصادية لاستخدام بديل؟ بدون هذه البيانات، ستكون الحسابات مبنية على افتراضات.
أهم معيار هو هامش الربح لكل وحدة إضافية من وحدات معالجة الاختناقات، وليس متوسط سعر بيع الإطار. إن تجنب دقيقة واحدة من التوقف عن العمل لا يُحقق قيمة مضافة حقيقية إلا إذا أمكن بيع الإنتاج الإضافي أو استخدامه كبديل لإجراء مكلف آخر. في سوق فائض العرض، قد تكون القدرة التقنية الأعلى أقل جدوى اقتصادية من تقليل الهدر أو خفض تكاليف الموظفين. أما في مصنع يعمل بكامل طاقته ويعاني من اختناقات في الإمداد، فإن توفير الوقت نفسه يُعد مربحًا للغاية.
إلى جانب السيناريو الأساسي، ينبغي حساب سيناريو متحفظ وآخر أكثر طموحًا. تشمل العوامل التي يجب تغييرها حجم الإنتاج، وتطور الأجور، وأسعار الطاقة، ومكاسب التوافر، وتقليل الخردة، وتكاليف الصيانة، والقيمة المتبقية. يُعد منحنى التشغيل الأولي بنفس القدر من الأهمية. نادرًا ما تصل الأنظمة الجديدة إلى أدائها المستهدف في اليوم الأول. إذا لم تُؤخذ في الاعتبار عدة أشهر من انخفاض الإنتاجية، والموظفين الإضافيين، وتعديلات البرامج، فإن فترة الاستهلاك تبدو قصيرة بشكل مصطنع.
تُعدّ طريقة صافي القيمة الحالية (NPV) أفضل من حساب فترة الاسترداد البسيطة لأنها تشمل المدفوعات على مدار العمر الإنتاجي الكامل، والتكاليف الرأسمالية، واستثمارات الاستبدال المستقبلية. ومع ذلك، تظل فترة الاسترداد مهمة لتقييم المخاطر. فكلما زاد اعتماد المشروع على نمو المبيعات غير المؤكد، ازدادت أهمية فترة الاسترداد الطويلة. أما المشاريع التي تستفيد بالفعل من مزايا قوية مثل تقليل الهدر، وتحسين بيئة العمل، وتقليل وقت توقف الطباعة، فهي أكثر مرونة.
تتطلب الأراضي الخضراء والأراضي الملوثة إجابات مختلفة
في المصانع الجديدة، يمكن تخطيط منطقة المعالجة كجزء من التدفق العام منذ البداية. ويمكن تنسيق المباني، وتصميم المكابس، وتكوين الإطارات، ومسارات النقل، وبنية تكنولوجيا المعلومات. وهذا يتيح مسافات قصيرة، وتدفقًا سلسًا للمواد، وتوسعًا مناسبًا. غالبًا ما يكون من الأجدى اقتصاديًا التخطيط لمساحات التوسع المستقبلية، أو إضافة خطوط سكك حديدية، أو زيادة سعة البرمجيات دون تثبيت المرحلة النهائية الكاملة للتطوير فورًا.
في المقابل، في المصانع القائمة، تفرض القيود تصميمها. يجب أن يستمر الإنتاج، والأساسات موجودة بالفعل، وارتفاعات الأسقف محدودة، ومناطق الأمان مشغولة. هنا، قد يكون الحل المعياري باستخدام رافعة جسرية، أو وحدات تخزين مسطحة مدمجة، أو مخازن مؤقتة لا مركزية، أكثر اقتصادية من مستودع عالي الارتفاع يُفترض أنه الأمثل نظريًا. في مشاريع إعادة تأهيل المواقع الصناعية، غالبًا ما تتجاوز تكاليف التكامل سعر التكنولوجيا النووية نفسها.
تُعدّ مراحل التحوّل بالغة الأهمية. إذ يجب أن تعمل تدفقات المواد القديمة والجديدة بالتوازي لفترة من الزمن، كما يجب نقل بيانات المخزون، ونقل الإطارات بشكل واضح لا لبس فيه. ويُقلّل التوسع التدريجي من المخاطر، ولكنه قد يتطلب تقنيات نقل إضافية. لذا، فإن أفضل قرار استثماري لا يقتصر على النظر إلى الحالة المستهدفة المستقبلية فحسب، بل يشمل أيضاً المسار المؤدي إليها.
تنشأ القدرة على الصمود من الاضطرابات المُتحكم بها
يمكن أن يكون المستودع المؤتمت بالكامل عالي الإنتاجية ولكنه عرضة للتلف. ففي حال تعطل روبوت مركزي أو خادم أو قسم ناقل، قد يكون المخزون بأكمله موجودًا فعليًا ولكنه غير قابل للوصول إليه تشغيليًا. لذا، لا تعني المرونة تكرار كل مكون، بل تعني فهم أنماط الأعطال الحرجة والحد من عواقبها إلى مستوى مقبول اقتصاديًا.
تشمل التدابير الممكنة أنظمة تحكم احتياطية، وممرات تخزين مستقلة متعددة، ومسارات تحويل، وإزالة يدوية طارئة، ومخازن مؤقتة محلية، واستراتيجية قطع غيار لمواجهة فترات التسليم الطويلة. يُعد وقت إعادة التشغيل بعد حدوث عطل أمرًا بالغ الأهمية. قد يكون النظام متاحًا تقنيًا، ولكن بعد فقدان البيانات، قد يستغرق الأمر ساعات لتسوية المواقع والطلبات. لذلك، تُعد اختبارات إعادة التشغيل المنتظمة وإجراءات الطوارئ الموثقة بنفس أهمية الصيانة الوقائية.
تتزايد أهمية المخاطر السيبرانية نظرًا لترابط أنظمة إدارة المستودعات وأنظمة تنفيذ التصنيع وأنظمة المؤسسات. ويساهم تجزئة الشبكة، والوصول القائم على الأدوار، والصيانة الآمنة عن بُعد، وإدارة التحديثات، والاستعادة دون اتصال بالإنترنت في حماية البيانات والطاقة الإنتاجية على حد سواء. إذ يمكن أن يكون للهجوم أو التحديث الخاطئ نفس التأثير الاقتصادي لعطل ميكانيكي. لذا، يجب أن يكون تصميم بنية الأمن جزءًا لا يتجزأ من تصميم المصنع، وليس مهمة تقنية معلوماتية تُضاف لاحقًا.
يجب أن تفصل مؤشرات الأداء الرئيسية بين السبب والنتيجة
يُظهر نظام مؤشرات الأداء الرئيسية الجيد ليس فقط ما إذا كان المستودع يعمل بكفاءة، بل أيضاً ما إذا كان يدعم عملية الفلكنة اقتصادياً. صحيح أن الجاهزية الفنية لمعدات المستودع مهمة، لكنها لا تُشير بالضرورة إلى توفر مكابس الضغط في الوقت المناسب. وبالمثل، قد يبدو مستوى التعبئة المرتفع إيجابياً، مع أنه في الواقع يُشير إلى وجود مخزون زائد.
تشمل المقاييس ذات الصلة معدل التسليم في الوقت المحدد إلى المطابع، ووقت توقف المطابع بسبب نقص الإطارات الخضراء، ومتوسط وقت التوقف وأقصاه، ومخزون كل عنصر، وعدد حالات التعريف الخاطئ، ومعدل التلف، وعدد الحركات لكل وحدة طاقة، ووقت إعادة التشغيل بعد الأعطال. بالإضافة إلى ذلك، ينبغي تسجيل التدخلات المخططة وغير المخططة، وكذلك أسباب التجاوزات اليدوية. تشير التجاوزات المتكررة إلى وجود خلل في القواعد أو البيانات أو قدرات النظام.
لا تُصبح مؤشرات الأداء الرئيسية فعّالة إلا عند ترجمتها إلى مصطلحات اقتصادية. فلكل ساعة توقف عن العمل في المصنع، وإطار أخضر تالف، ومساحة تخزين إضافية، تكاليف مختلفة. وعندما تُقيّم هذه التكاليف، تستطيع الإدارة تحديد أولويات التحسينات. وإلا، فغالباً ما يُهيمن العطل الفني الأكثر وضوحاً، حتى وإن كانت مشكلة غير ظاهرة في المخزون تُسبب الخسارة السنوية الأكبر.
يحتاج الذكاء الاصطناعي إلى أساس متين
يمكن للذكاء الاصطناعي التنبؤ بالطلب، وتحسين مواقع المخزون، واكتشاف الأعطال، واستخلاص متطلبات الصيانة. وفي مجال التخزين المؤقت، تكمن إمكاناته الأكبر في التكامل الديناميكي لخطط الإنتاج، وأوقات الدورات الفعلية، ومستويات المخزون، وحالة المعدات. فعلى سبيل المثال، يمكن لنظام التعلم الآلي تحديد تسلسلات الطلبات التي تؤدي بانتظام إلى اختناقات، وتوفير الإطارات في وقت أبكر.
مع ذلك، تعتمد الفوائد على بيانات موثوقة وحدود واضحة لاتخاذ القرارات. فإذا كانت الهويات مفقودة، أو كانت الطوابع الزمنية غير دقيقة، أو لم تُسجّل أسباب الأعطال بشكل متسق، فإن النموذج يتعلم أخطاء تنظيمية بدلاً من العلاقات المادية. لذا، يجب أن تكون أجهزة الاستشعار والبيانات الأساسية وانضباط العمليات صحيحة منذ البداية. ويمكن تحقيق العديد من التحسينات التي تُسوّق على أنها ذكاء اصطناعي بالفعل من خلال منطق أحداث سليم، وخوارزميات تحسين، وتحليل إحصائي.
يُعدّ اتباع نهج تدريجي خيارًا اقتصاديًا مُجديًا. في البداية، يتم ترسيخ الشفافية وضمان استقرار قواعد التحكم. يلي ذلك التنبؤ ودعم اتخاذ القرارات. ولا يُنصح بتطبيق التعديلات الآلية بالكامل إلا في حال ضمان جودة البيانات، وحدود السلامة، ومنطق النسخ الاحتياطي بشكل فعّال. وهذا يضمن بقاء مخزون المعالجة قابلاً للتحكم حتى مع وجود نماذج معيبة أو تغيرات في ظروف المنتج.
يكمن القرار الاستراتيجي ضمن النظام ككل
إنّ مستودع الإطارات الصديق للبيئة ليس مجرد مشروع تخزين بسيط، ولا إجراءً آلياً معزولاً. بل هو مشروع متكامل يشمل تخطيط الإنتاج، والجودة، والخدمات اللوجستية الداخلية، والصيانة، والطاقة، والبيانات. إنّ من يكتفي بشراء مساحة تخزين يقلل من قيمتها. أما من يُركّب أقصى قدر من التكنولوجيا دون فهم التقلبات والاختناقات، فيُخاطر بالإفراط في الاستثمار.
الحل الأمثل هو الذي يزود مكابس الفلكنة بالوقود بشكل موثوق، ويحمي كل إطار جديد، ويقلل من المخزون ووقت التسليم، ويظل قابلاً للتكيف مع اختلافات المنتجات. فهو يُظهر أي انحرافات بدلاً من إخفائها في مخازن ضخمة. كما أنه يمتلك خطة طوارئ قوية، ويوفر بيانات تُحسّن الجودة والتخطيط. ولا ينعكس نجاحه الاقتصادي في امتلاء المستودعات، بل في انسيابية تدفق المواد، وزيادة استغلال الطاقة الإنتاجية عند نقاط الاختناق، وتقليل رأس المال المُستثمر.
تكمن هنا الحقيقة المثيرة للجدل: لا ينتج مخزن المعالجة بحد ذاته إطارًا واحدًا قابلًا للبيع، ولكنه يُحدد عدد الإطارات التي يبيعها المصنع فعليًا. فهو ليس مجرد مرفق تخزين وسيط ضروري، بل آلية تحكم أساسية للمصنع. فإذا تم تصميمه ودمجه بشكل صحيح، فإنه يحمي أهم مراحل العملية من التوقفات التي يمكن تجنبها. أما إذا صُمم بشكل خاطئ، فإنه يتحول إما إلى عنق زجاجة مكلف أو إلى ملاذ مناسب لأخطاء التخطيط. لذلك، فإن الخيار الأكثر جدوى اقتصاديًا ليس الأكبر أو الأحدث، بل الخيار الذي يُدير حالة عدم اليقين بكفاءة وبأقل تكلفة رأسمالية إجمالية.
الاستشارات - التخطيط - التنفيذ

Konrad Wolfenstein
يسعدني أن أكون مستشارك الشخصي.
يمكنكم التواصل معي عبر البريد الإلكتروني wolfenstein∂xpert.digital أو
اتصل بي على الرقم +49 7348 4088 965 .
خبراء الخدمات اللوجستية الداخلية لديكم

تقديم الاستشارات والتخطيط والتنفيذ لحلول متكاملة للمستودعات ذات الرفوف العالية وأنظمة التخزين الآلية - الصورة: Xpert.Digital
للمزيد من المعلومات، انقر هنا: